智能制造
智能制造栏目关注机器人应用、自动化产线、数字化工厂、工业软件、工业AI与工业互联网,报道技术进展和应用案例,解析设备、数据与生产业务的协同方式,为制造企业的工厂改造与项目实施提供参考。
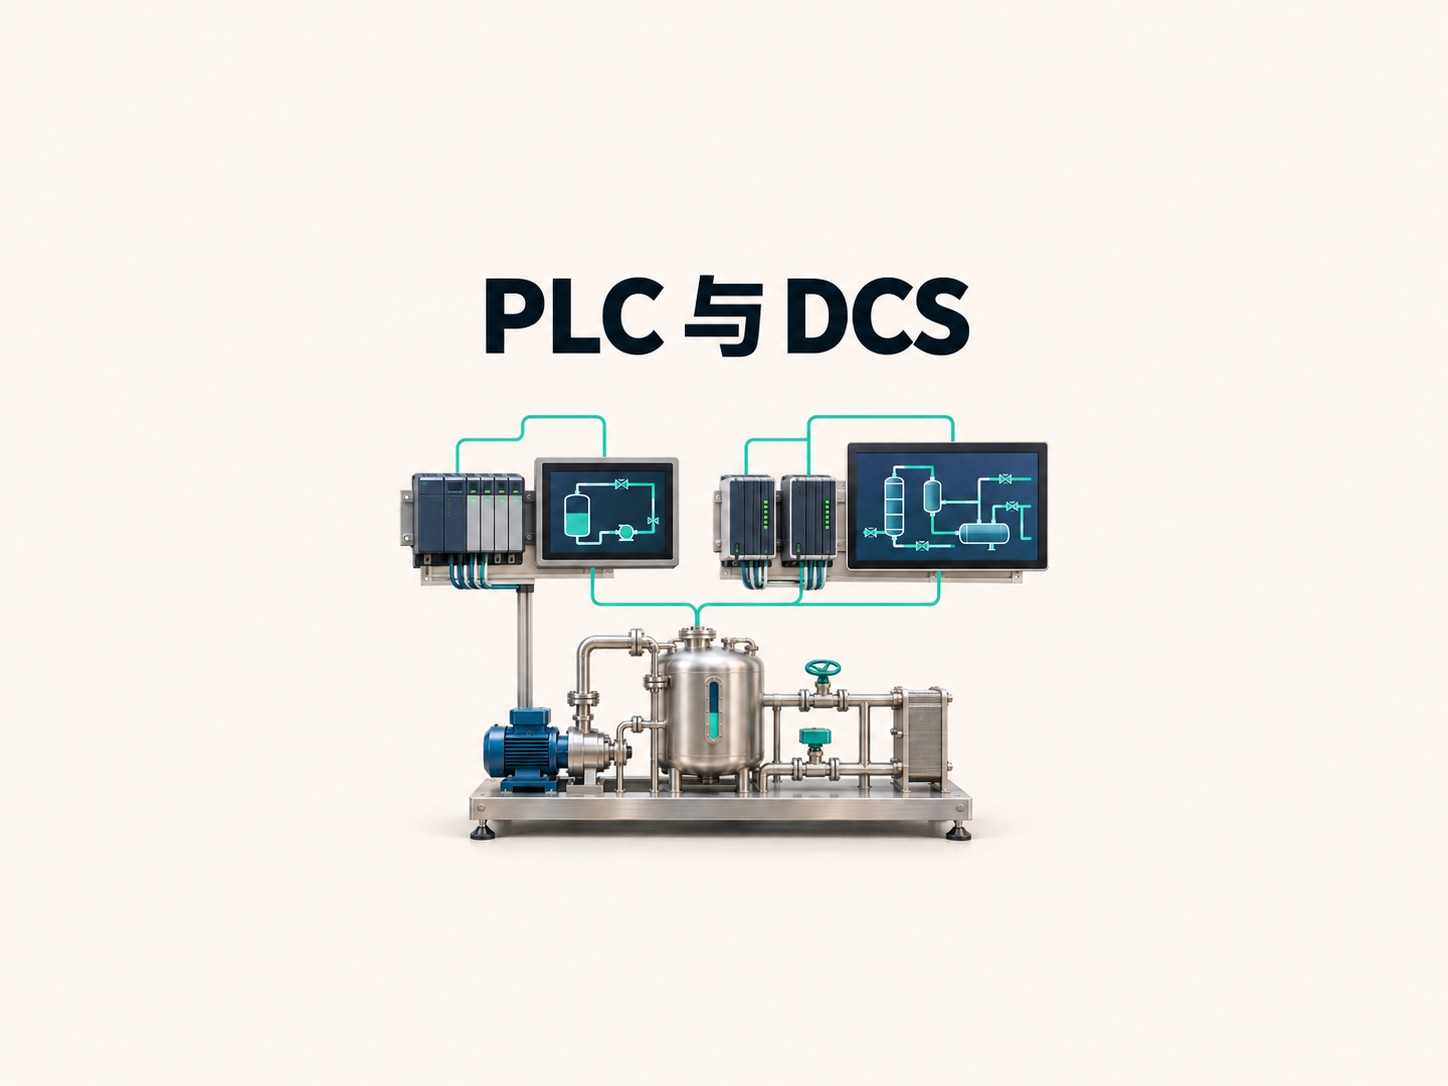
PLC和DCS的主要区别,在于控制任务、工程数据和操作维护怎样组织。PLC首先是一类可编程控制器;DCS则以分散控制和共同的工程、操作环境来组织控制任务。比较实际工程时,应把“以PLC为核心集成的控制方案”与“完整的DCS平台”放在同一层级。两者都能参与复杂工业控制,不能仅凭开关量或模拟量、设备大小、是否有冗余来划线。
PLC的英文是Programmable Logic Control...
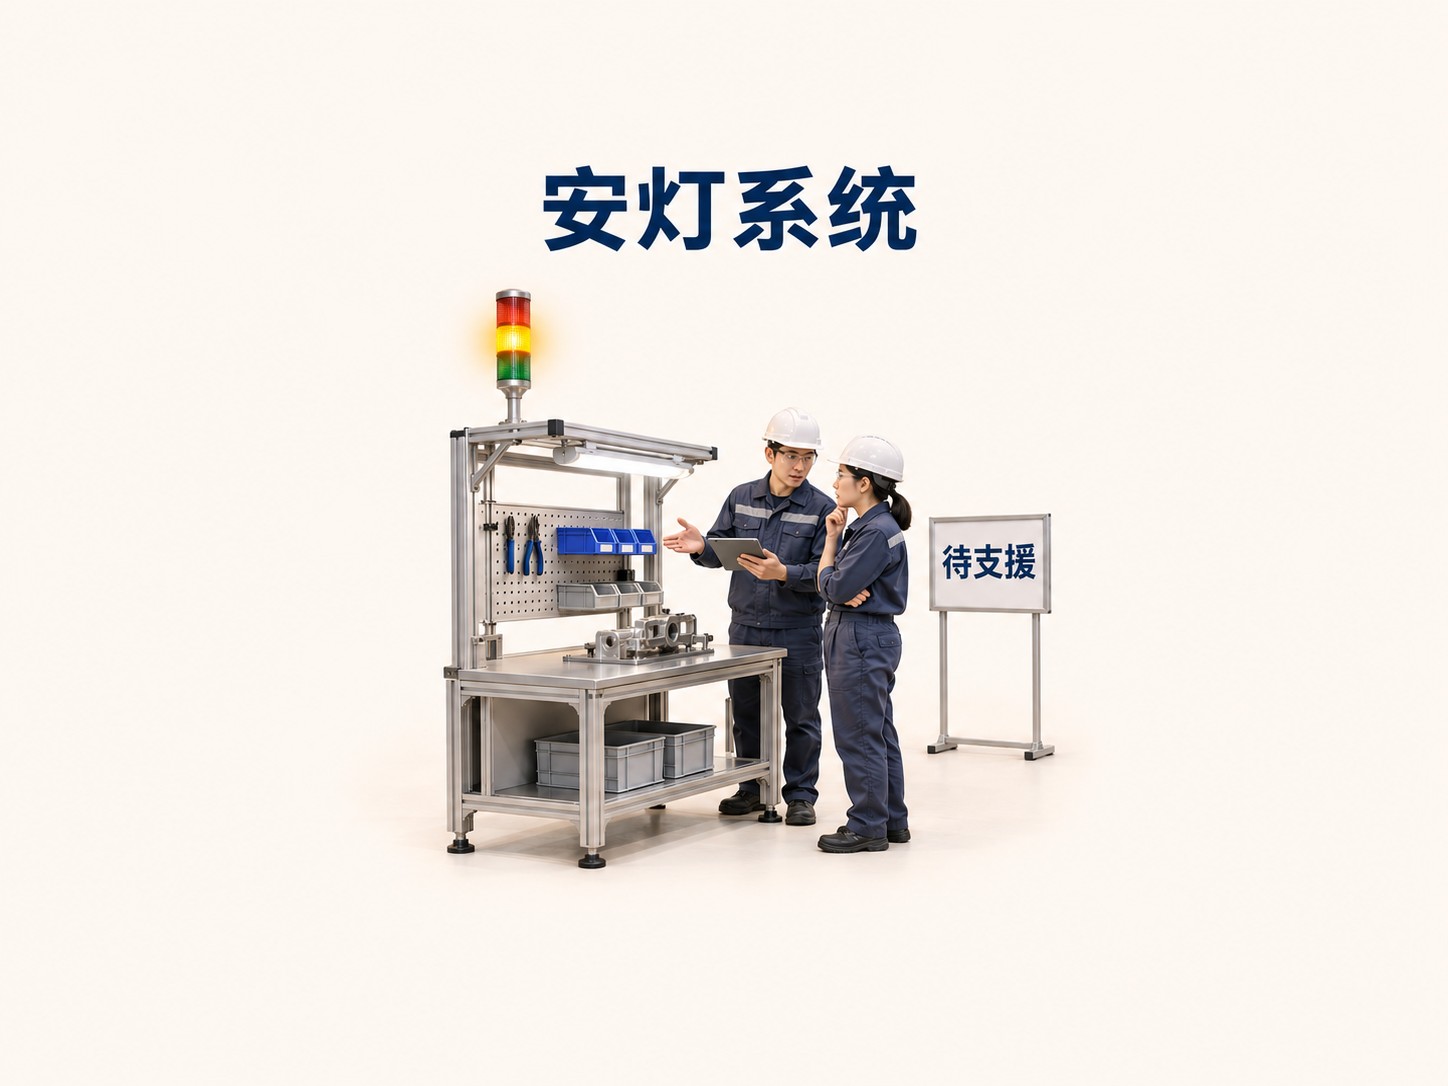
安灯系统(Andon)是用于显示生产状态、提示异常并呼叫相关人员支援的现场可视化管理系统。它可以通过工位灯、声响、编号显示板或电子看板,让人员迅速知道哪里需要关注;要使呼叫得到处理,还需要明确谁响应、怎样协助、何时升级,以及满足什么条件才能恢复作业。
安灯能够显示运行情况、设备故障、质量问题、作业延迟或缺料,也可以提示换型等所需动作,并非只有“设备坏了才亮灯”。精益企业研究院LEI的A...
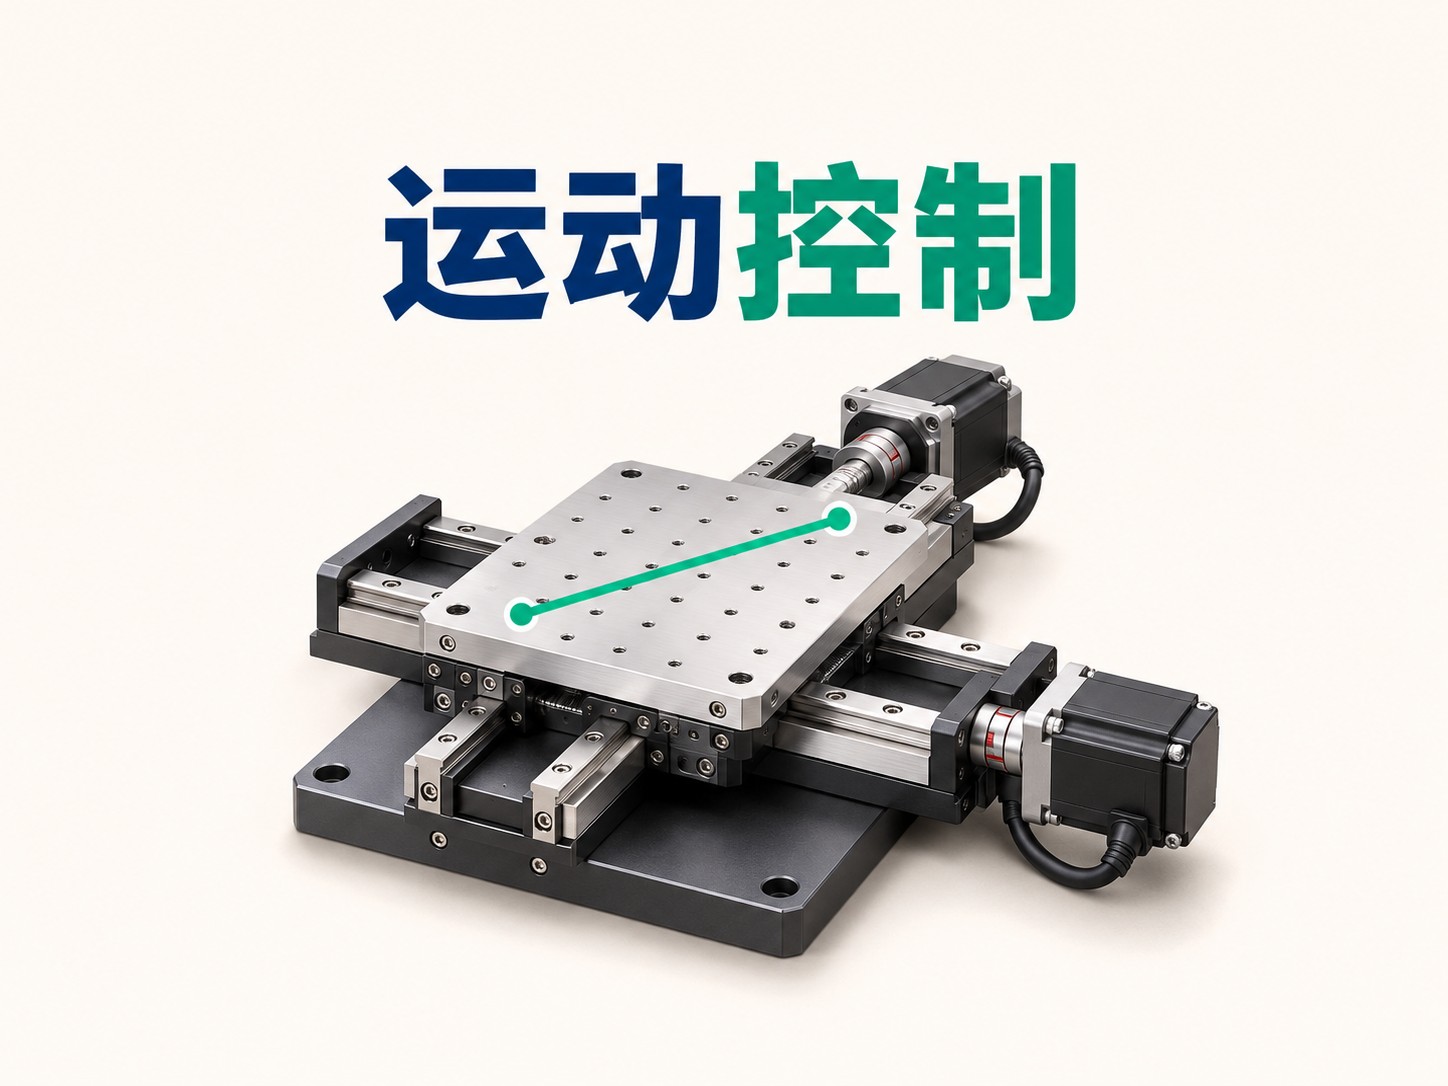
运动控制(Motion Control)是按规定的位置、速度和运动关系,组织并控制机械机构运动的技术。它既可以让单个送料轴停在指定位置,也可以让多个轴共同画出一条加工轨迹,或让不同机构在运动中保持规定的相对关系。
点位控制主要回答“到哪里并怎样确认到位”;轨迹控制还要回答“沿什么路径、以怎样的速度经过”;同步控制则关注“一个轴变化时,其他轴怎样与它配合”。这些任务都属于工业自动化中的运...
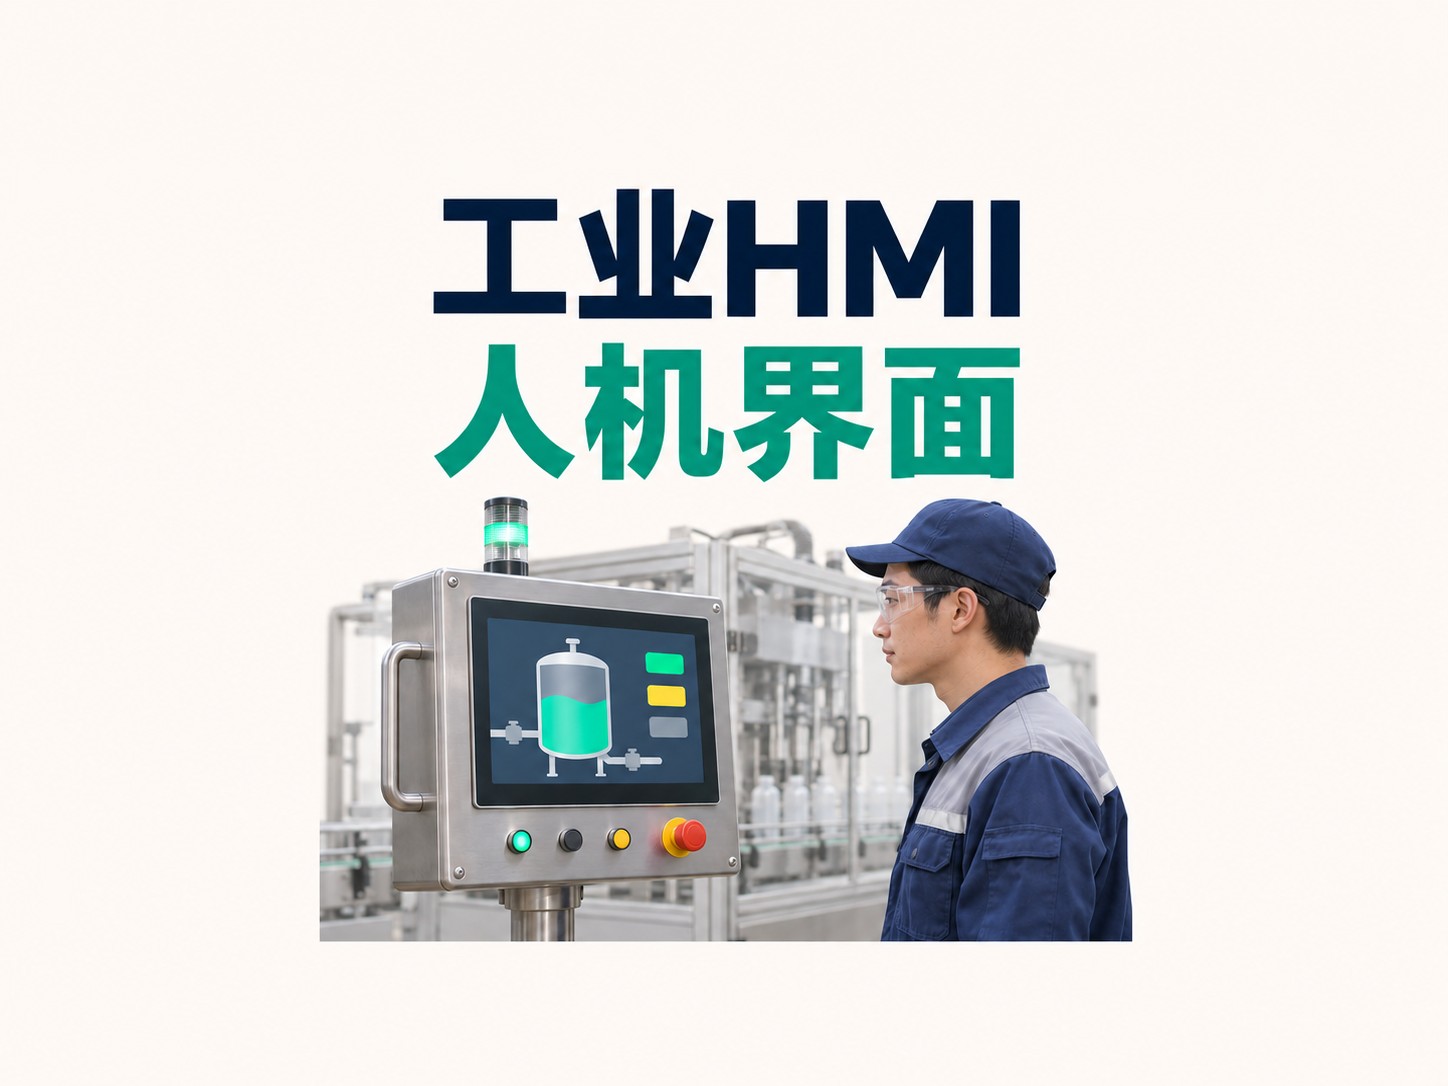
HMI是Human-Machine Interface的缩写,中文称为人机界面。工业HMI让人员查看设备与过程状态、输入参数或操作请求,并接收运行结果和异常提示。机旁触摸屏是常见形式,控制室操作站、手持终端,以及按钮、指示灯和声音提示,也可以承担人机交互功能。
伊顿对HMI的说明明确把它定义为双向交互界面,而不只是一块触控面板。本文重点讨论工业图形HMI:它怎样把控制系统中的数据变成可...
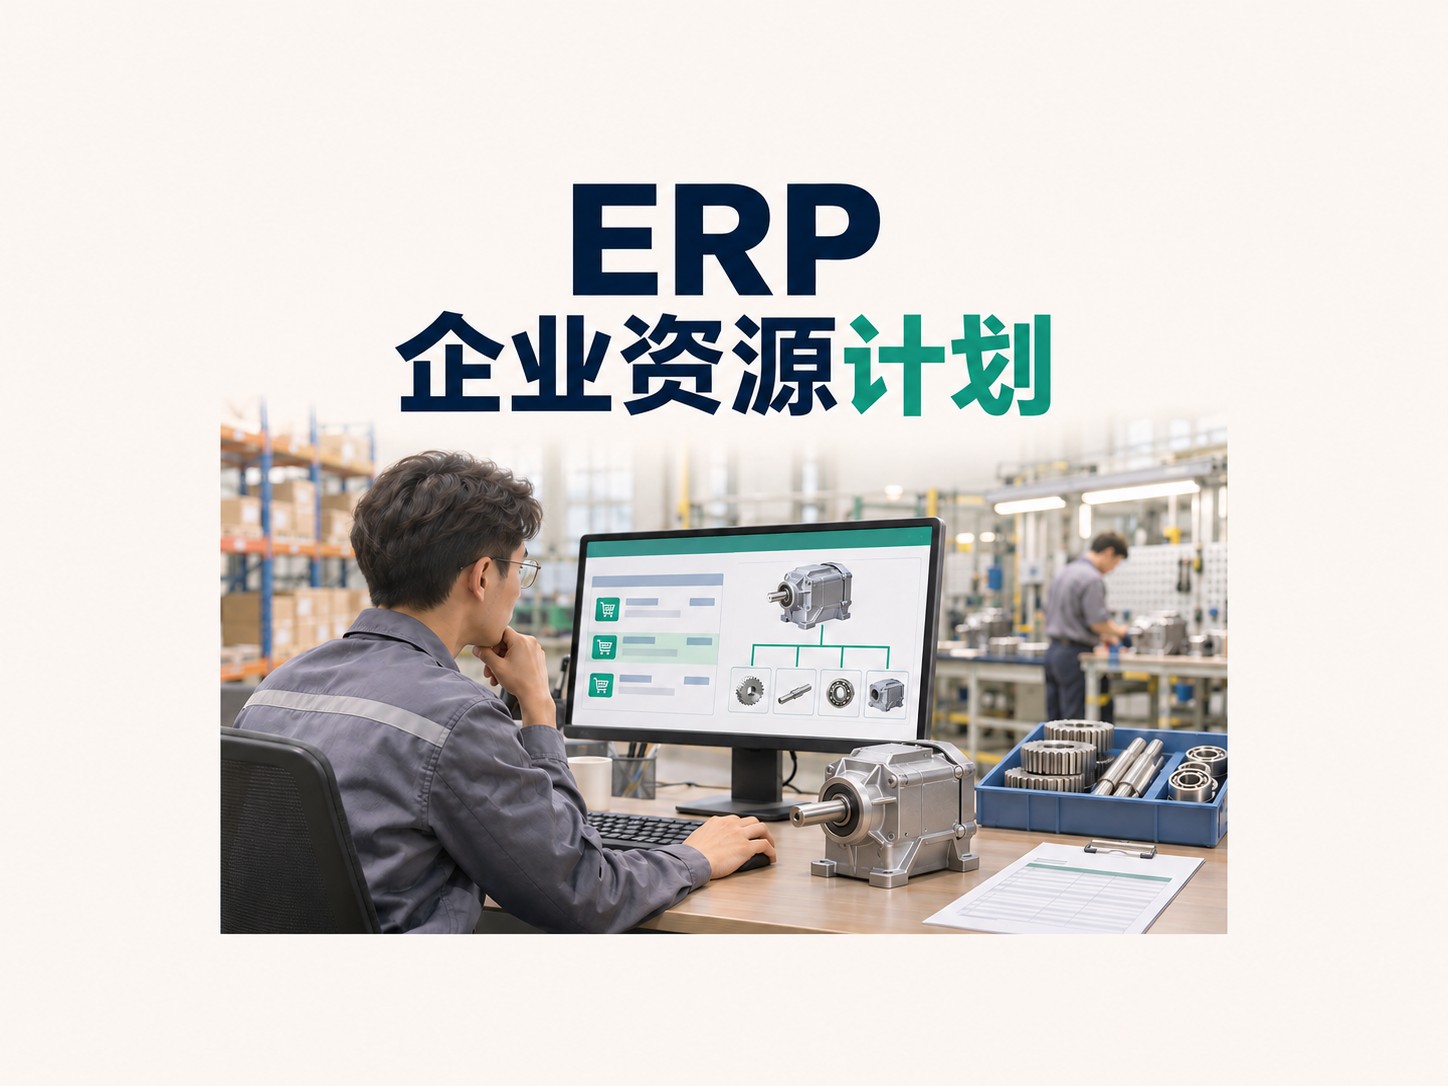
ERP是Enterprise Resource Planning的缩写,中文通常译为企业资源计划。ERP系统把销售、采购、库存、生产、成本与财务等业务连接起来,让不同岗位围绕同一组订单、物料和交易记录协作。对制造企业而言,它既要帮助安排“生产什么、需要多少资源、何时需要”,也要解释业务实际发生后,库存、成本和账款怎样变化。
Oracle的ERP介绍将财务管理列为ERP的一部分,并说明其...
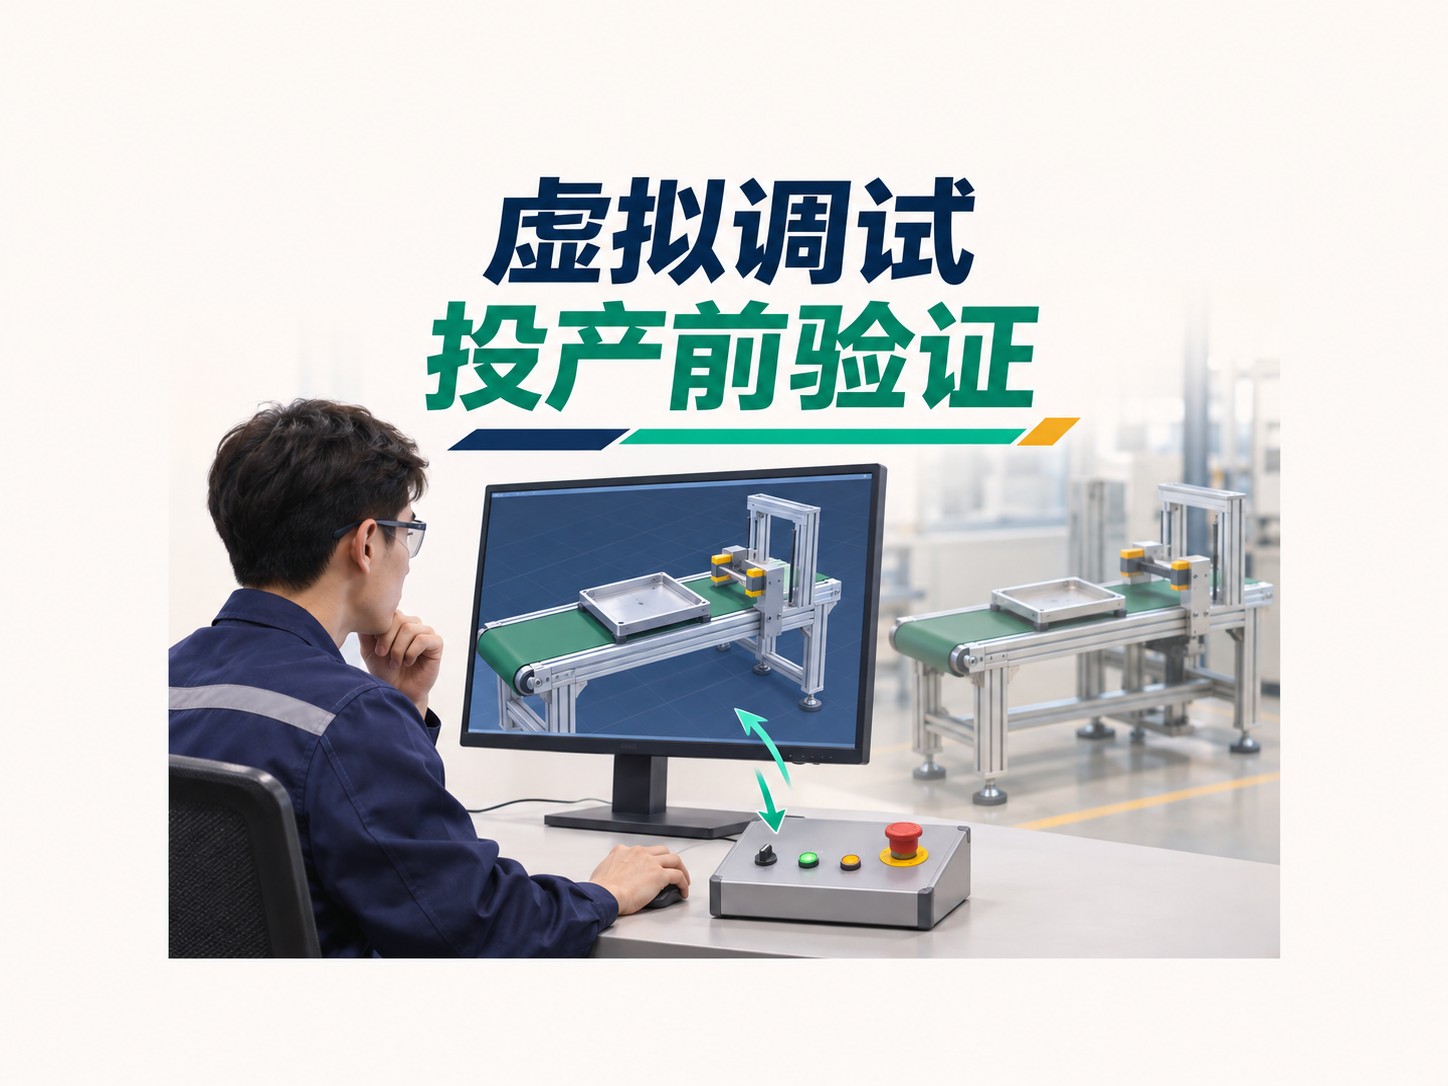
虚拟调试(Virtual Commissioning,VC)是把待验证的控制程序与设备行为模型连接起来,在真实设备安装或投产前,检查动作顺序、信号交互、互锁条件和异常处理的方法。控制程序发出命令,模型据此改变设备状态并返回反馈,程序再决定下一步动作;这种双向闭环,是它能够检验控制逻辑的关键。
例如,程序发出“夹紧”命令后,不能直接认为工件已经夹好。模型应按设定的运动过程产生到位反馈,也...
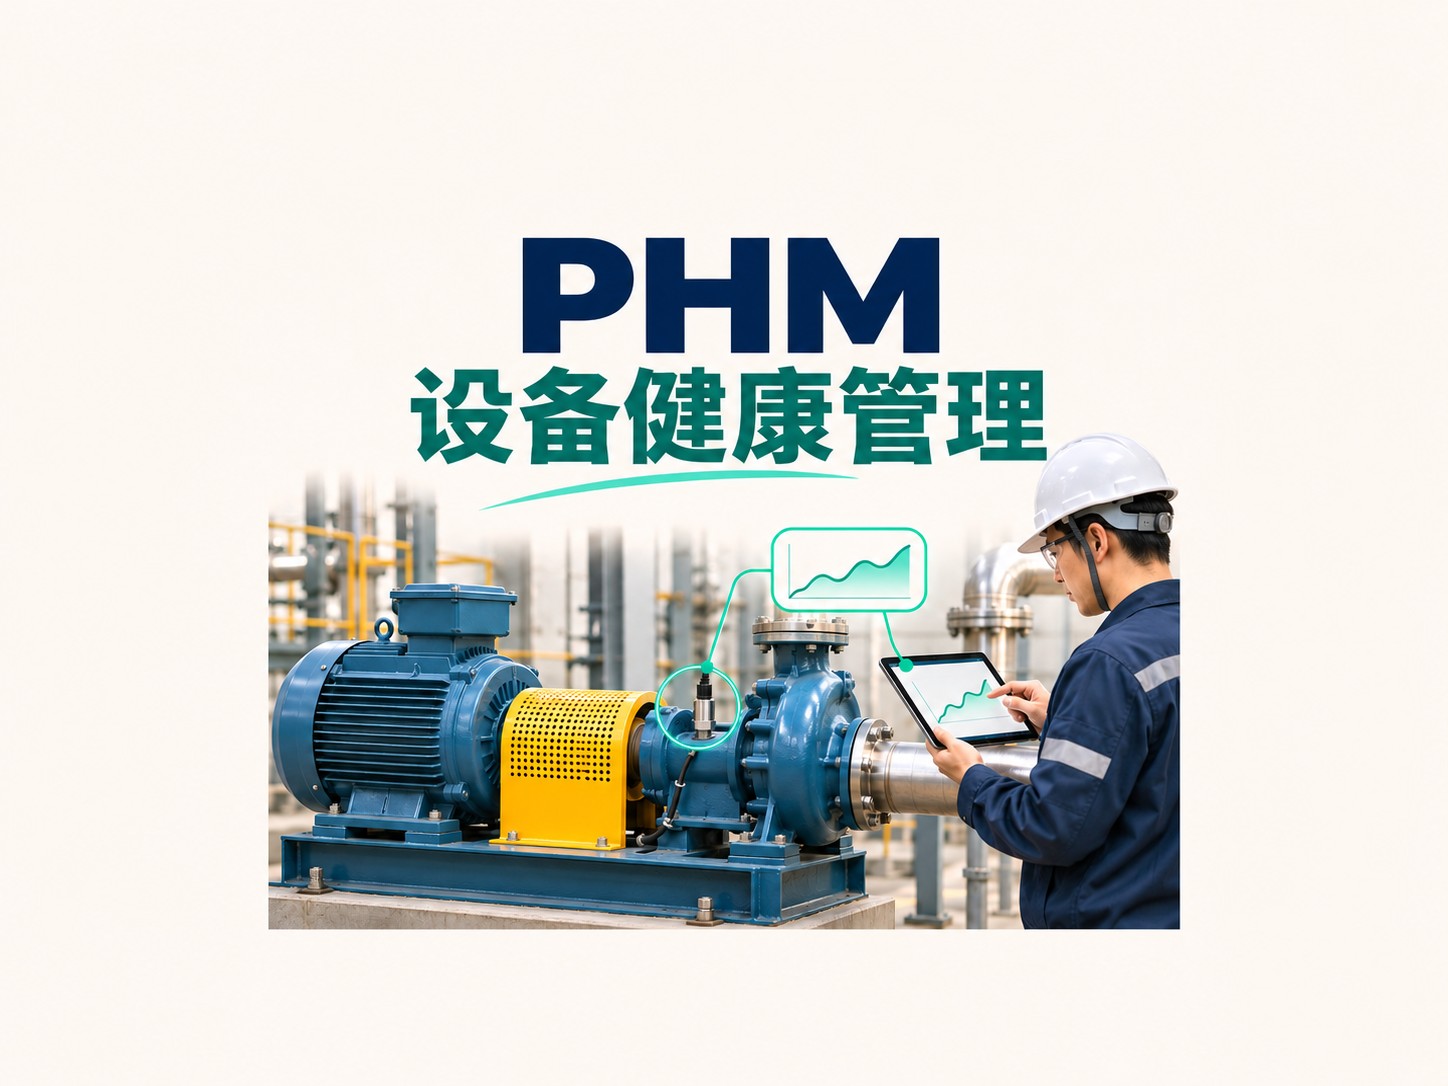
PHM是Prognostics and Health Management的缩写,通常译为“故障预测与健康管理”。它利用设备当前与历史状态、故障机理和相关模型,评估健康状况、分析可能的故障,并在具备条件时预测未来退化,再支持检查、维护及运行安排。它是一套连接证据与决策的方法,不只是显示设备状态的软件界面。
其中Prognostics面向未来性能及退化发展,剩余使用寿命预测是它的重要任务...
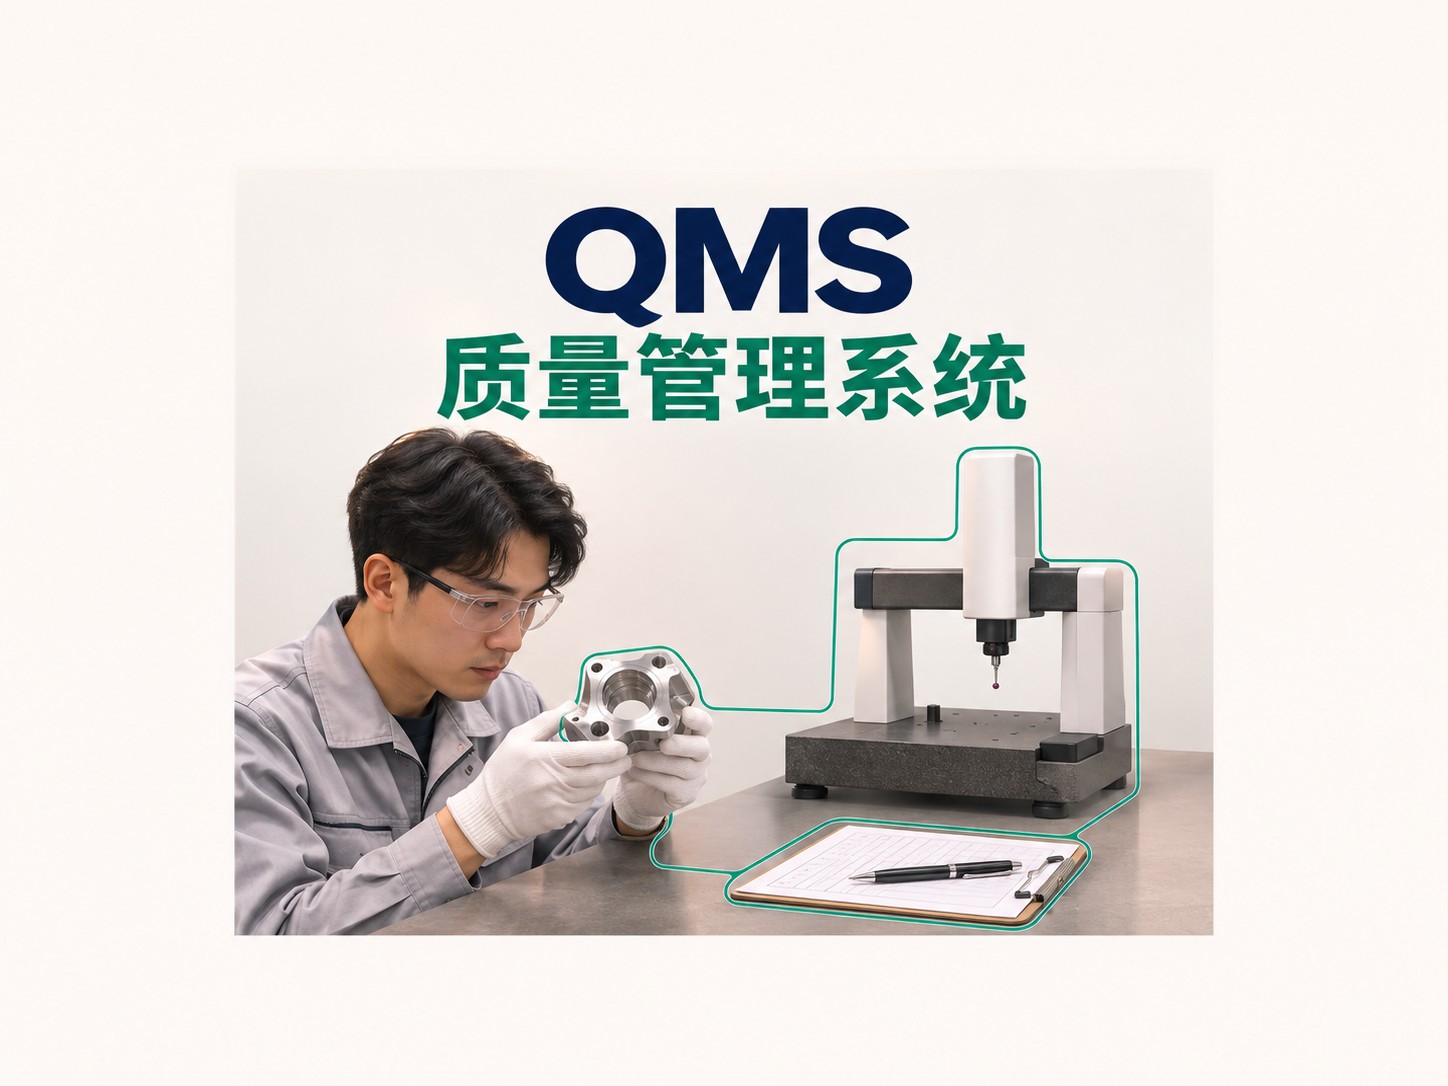
QMS是Quality Management System的缩写,在管理语境中通常指质量管理体系,即组织为实现质量目标建立的职责、流程和规则;在工业软件语境中,也常用来指支持这些活动的质量管理软件。两者需要区分:体系决定谁按什么要求开展工作,软件帮助管理受控要求、执行记录、问题处置及审批协作。
ISO的质量管理体系介绍将QMS解释为明确的过程和职责安排,并区分数字化与纸质记录方式。因此...
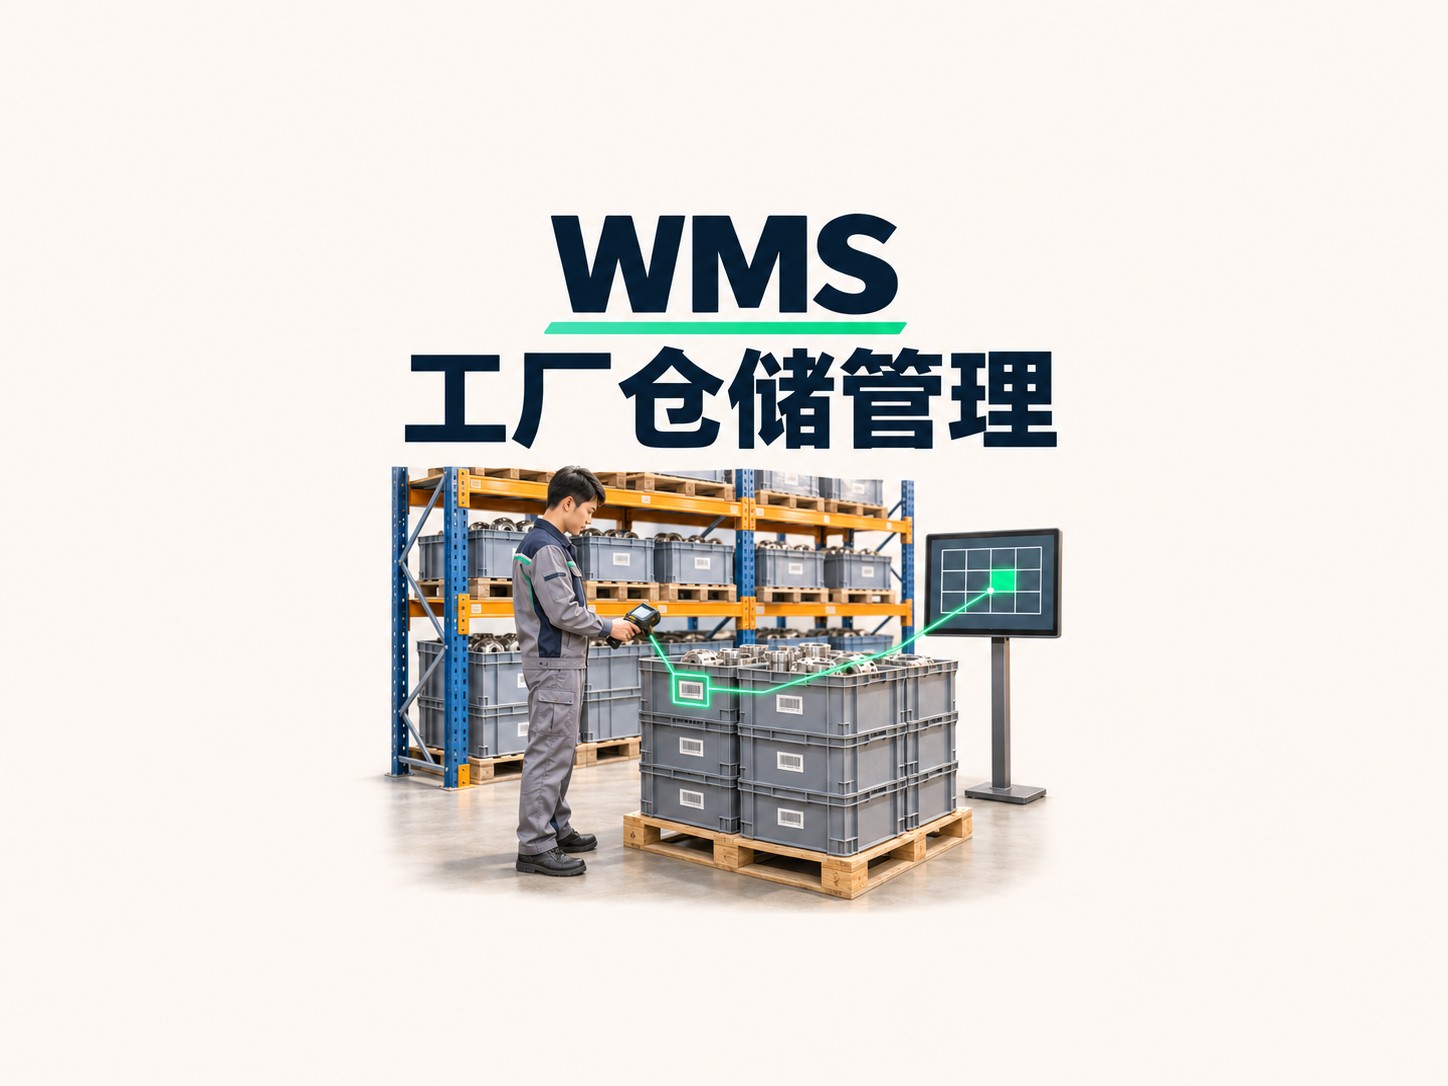
WMS是Warehouse Management System的缩写,通常译为仓储管理系统。它围绕物料身份、库位、库存状态和仓内作业,管理收货、上架、移库、拣选、配送、退料与盘点。在工厂中,WMS不仅要回答“还有多少料”,还要说明“是哪批、放在哪里、能不能用、准备交给谁,以及交接是否已经完成”。
SAP的WMS介绍将收货、存储、拣选和库存跟踪列为基本业务。对于制造企业,尤其要把仓库动作...
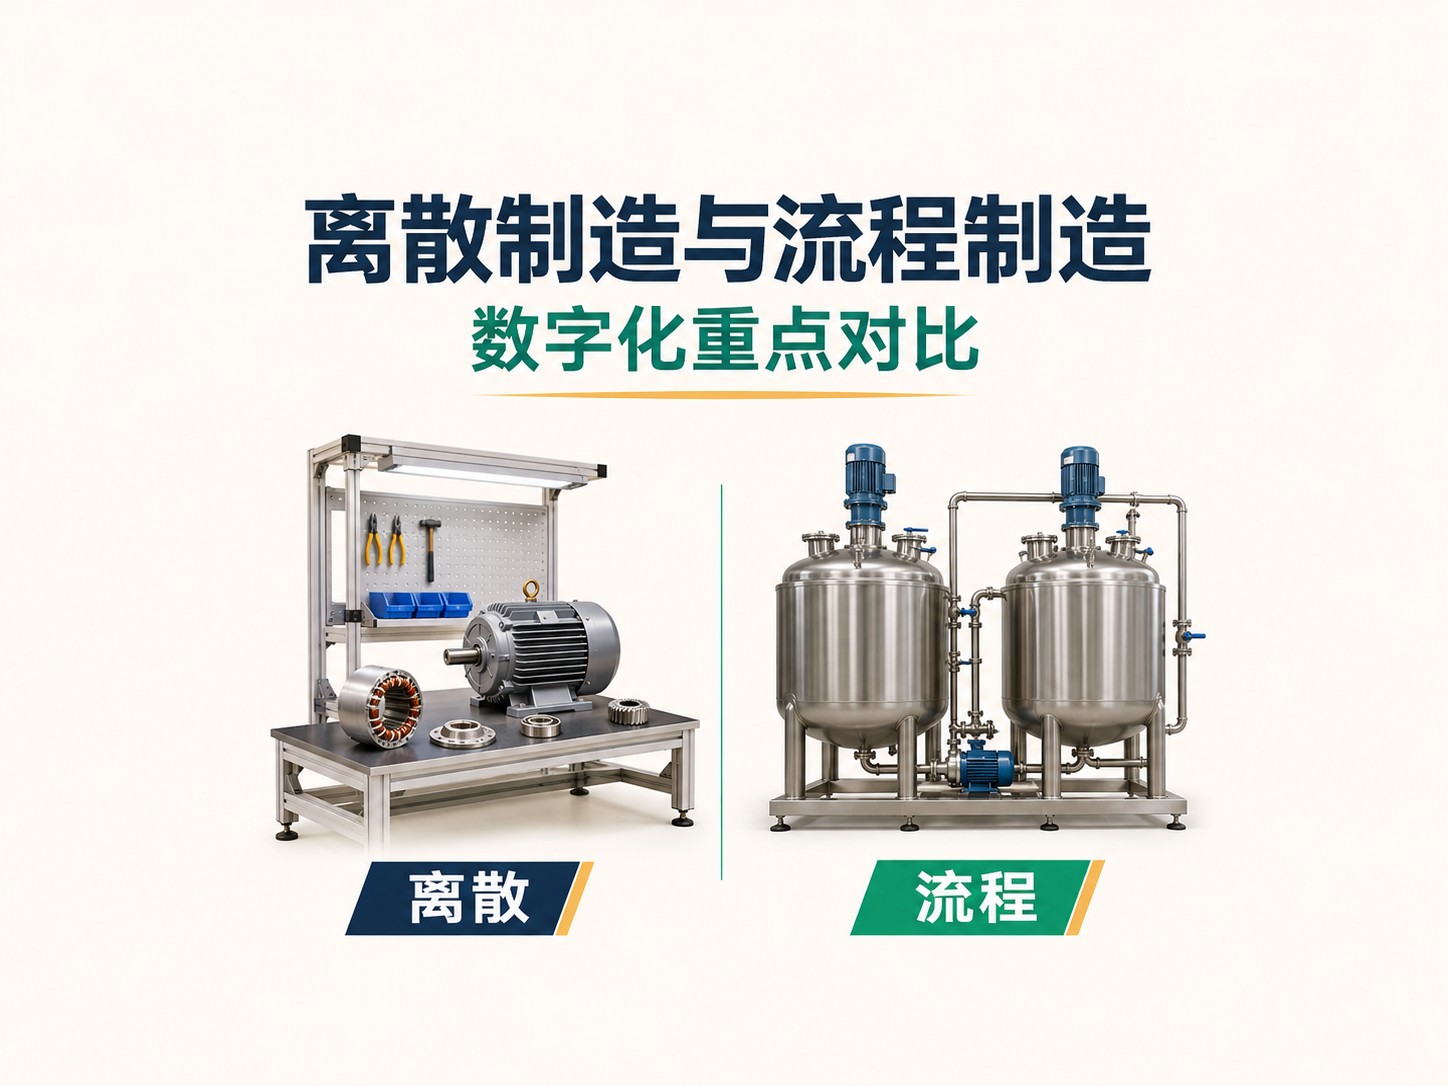
离散制造主要围绕可区分的工件、零部件和成品组织加工与装配;流程制造主要通过混合、分离、反应等过程,使物料达到所需成分、性质或状态。两者的核心区别是产品怎样形成、生产中需要控制什么,而不只是产量以“件”还是“吨”表示。
这一差别会影响数字化系统怎样描述工艺、关联物料、采集质量数据和安排资源。智能制造的核心技术与协作方式适用于不同制造场景,但同一套数据字段和现场规则,不能未经调整就从装配线...
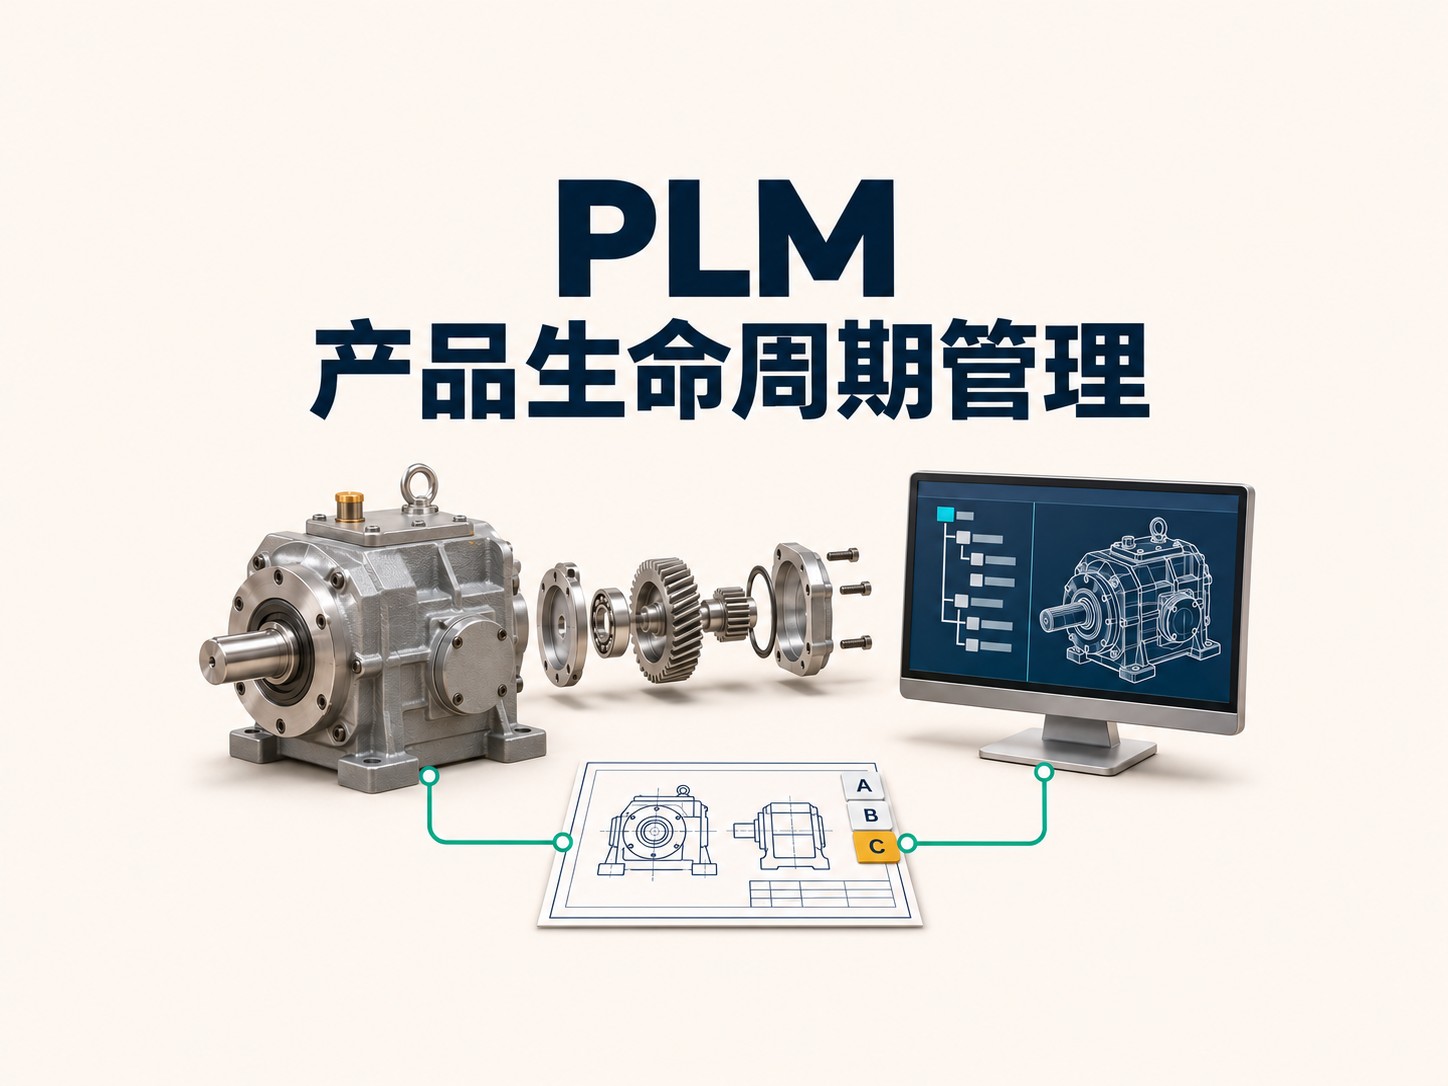
产品生命周期管理(Product Lifecycle Management,PLM)是围绕产品从需求与构思、设计开发、制造交付,到使用维护和退役,管理相关信息、协作与变更的方法。PLM软件为这些活动提供数据关联、版本控制和流程支持,使不同岗位能够知道:产品按什么要求定义,哪些内容已经批准,哪一项变更适用于哪些产品。
在制造业中,PLM的关键作用是让产品定义及其变化可追溯,并与采购、生产...
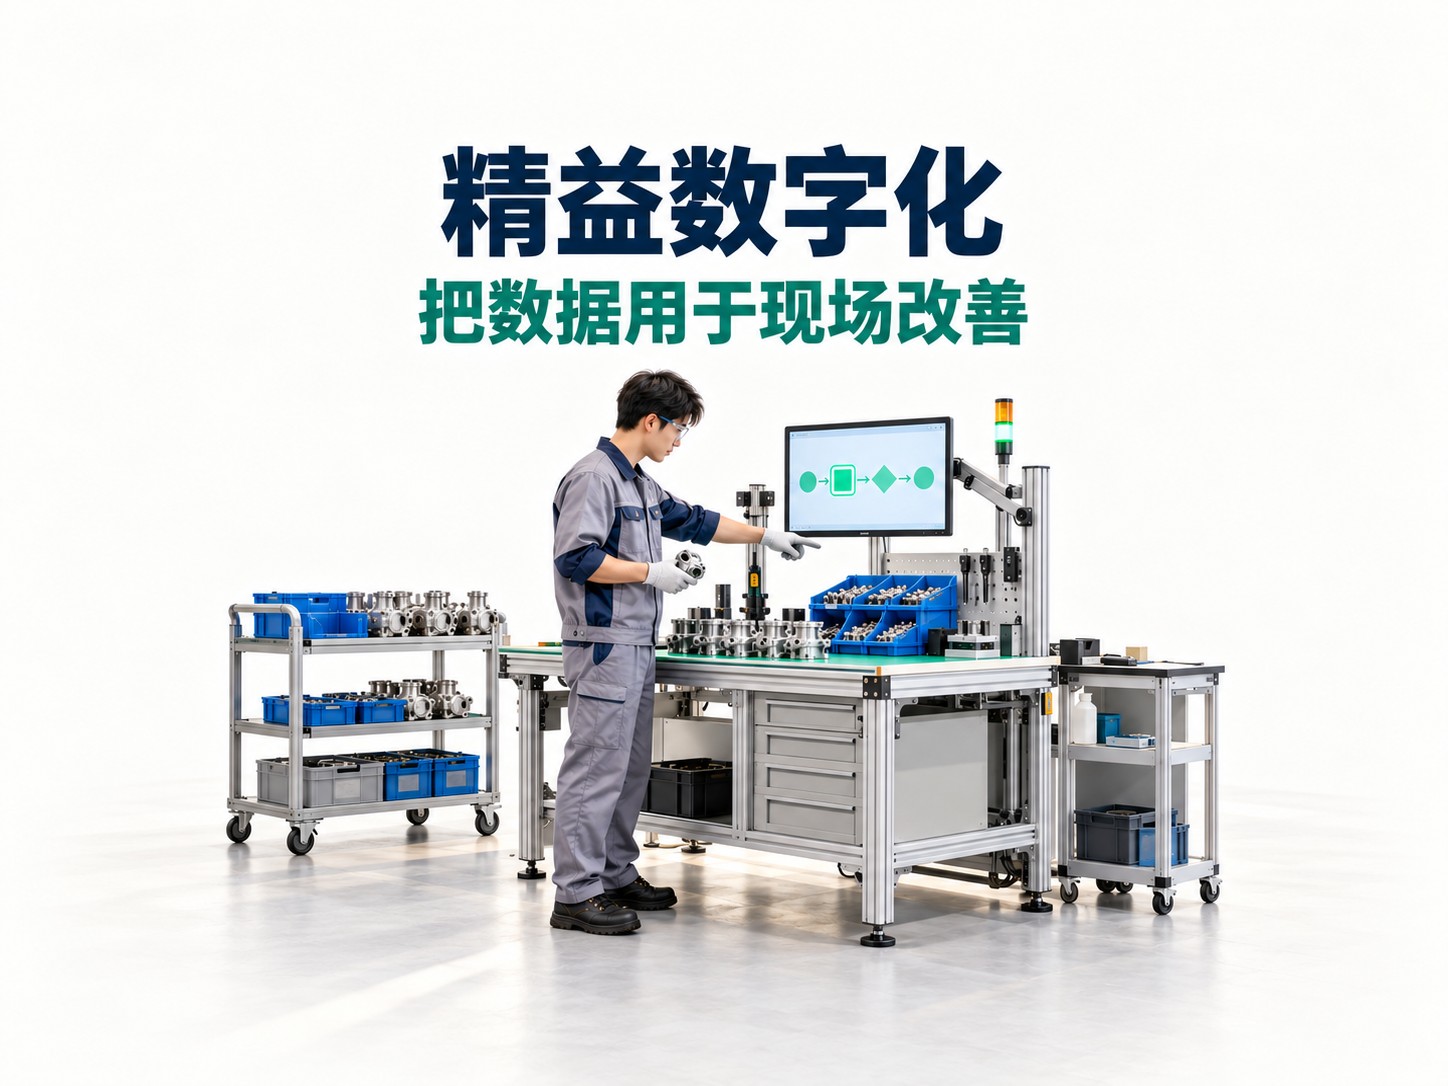
精益数字化是把数字记录、信息传递和业务控制用于精益生产,让流程中的等待、过量投放和异常能够被识别、处理并验证。它改变的不只是数据呈现:一次下游接收能否触发适量补充,一次超时能否找到责任人,一项纠正措施能否在后续生产中得到确认,才决定数字工具是否支持了精益方法。
精益生产的核心理念与常用工具解释了价值、流动和拉动的基础。这里进一步沿一件产品的生产记录,说明数字事件怎样参与现场规则。文中的...
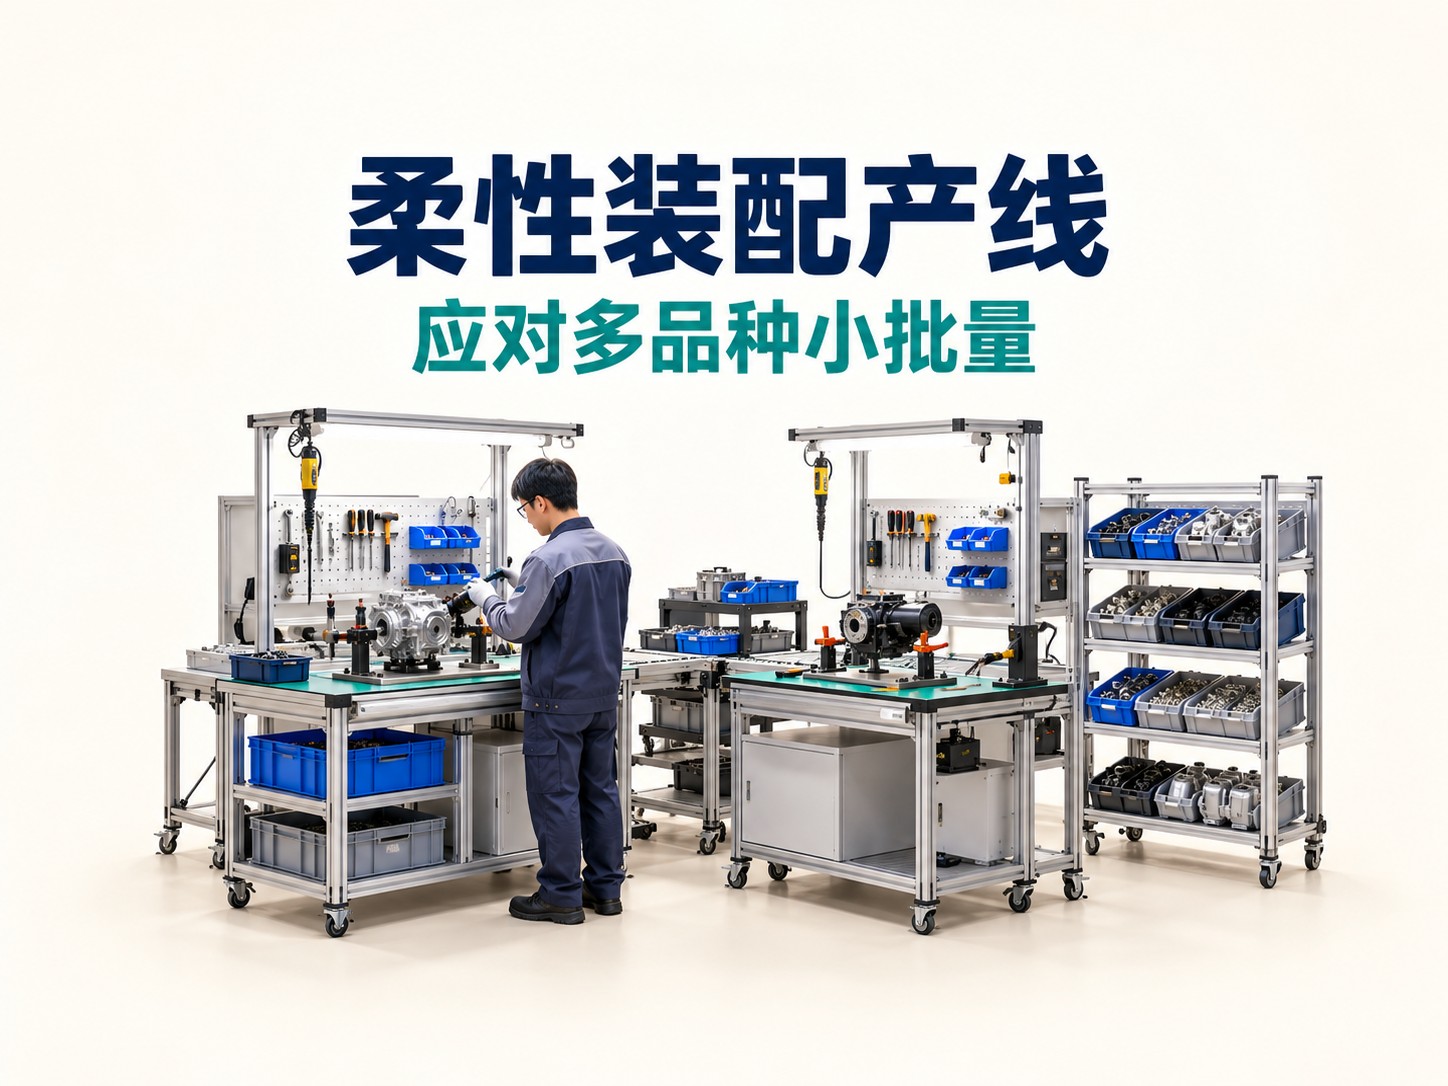
柔性产线是在既定产品和工艺范围内,通过调整工装、程序、作业组织和物料配置,适应品种、批量或产品组合变化的生产线。对于多品种小批量装配,它要解决的具体问题是:不同型号怎样共用工位,额外作业由谁完成,物料如何送对,以及换型后怎样确认能够继续生产。
柔性不要求所有动作都自动化。人工、半自动工位同样可以组成柔性装配产线,但需要受控的作业方法和配置关系。当产线进一步实现设备、人员和生产任务的信息...
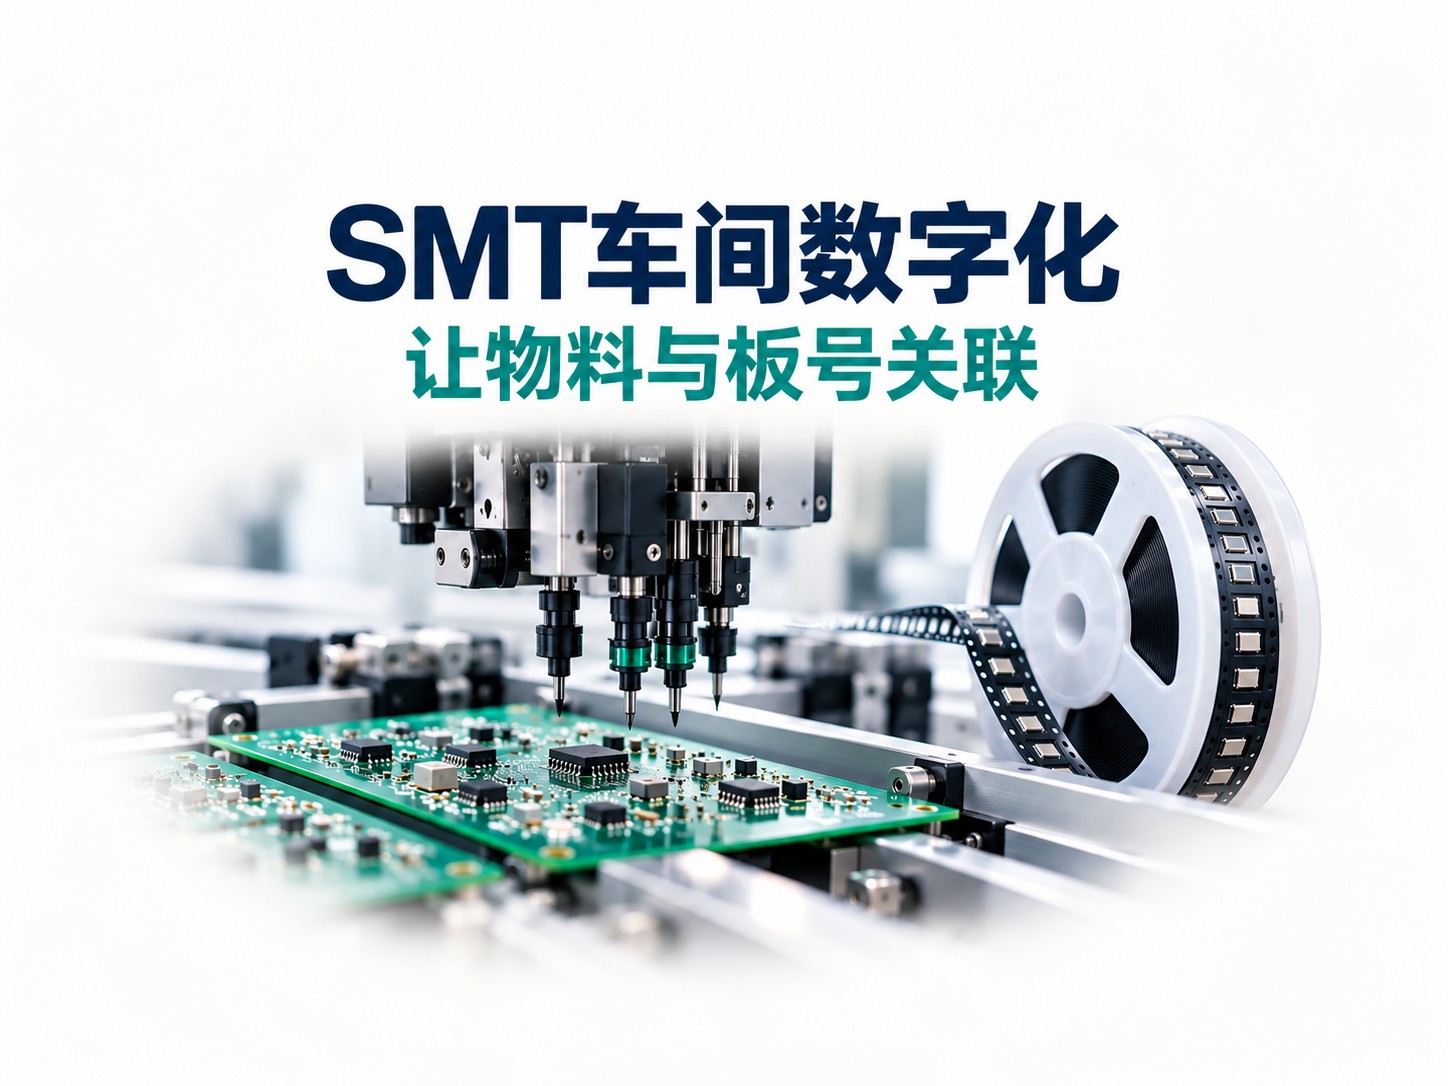
SMT车间数字化,是把生产要求、实际用料、设备作业和检验结果关联到具体电路板,使人员能够确认物料是否用对、异常影响哪些产品,以及换线后是否具备生产条件。它是电子行业智能制造的具体应用,价值体现在这些判断能否可靠完成。
一块板经过印刷、贴装和回流,各设备都可能留下记录,但“设备有数据”不等于“这块板的经历可以还原”。基础加工过程可先参阅SMT工艺流程与关键设备;这里重点解释物料、程序和检...
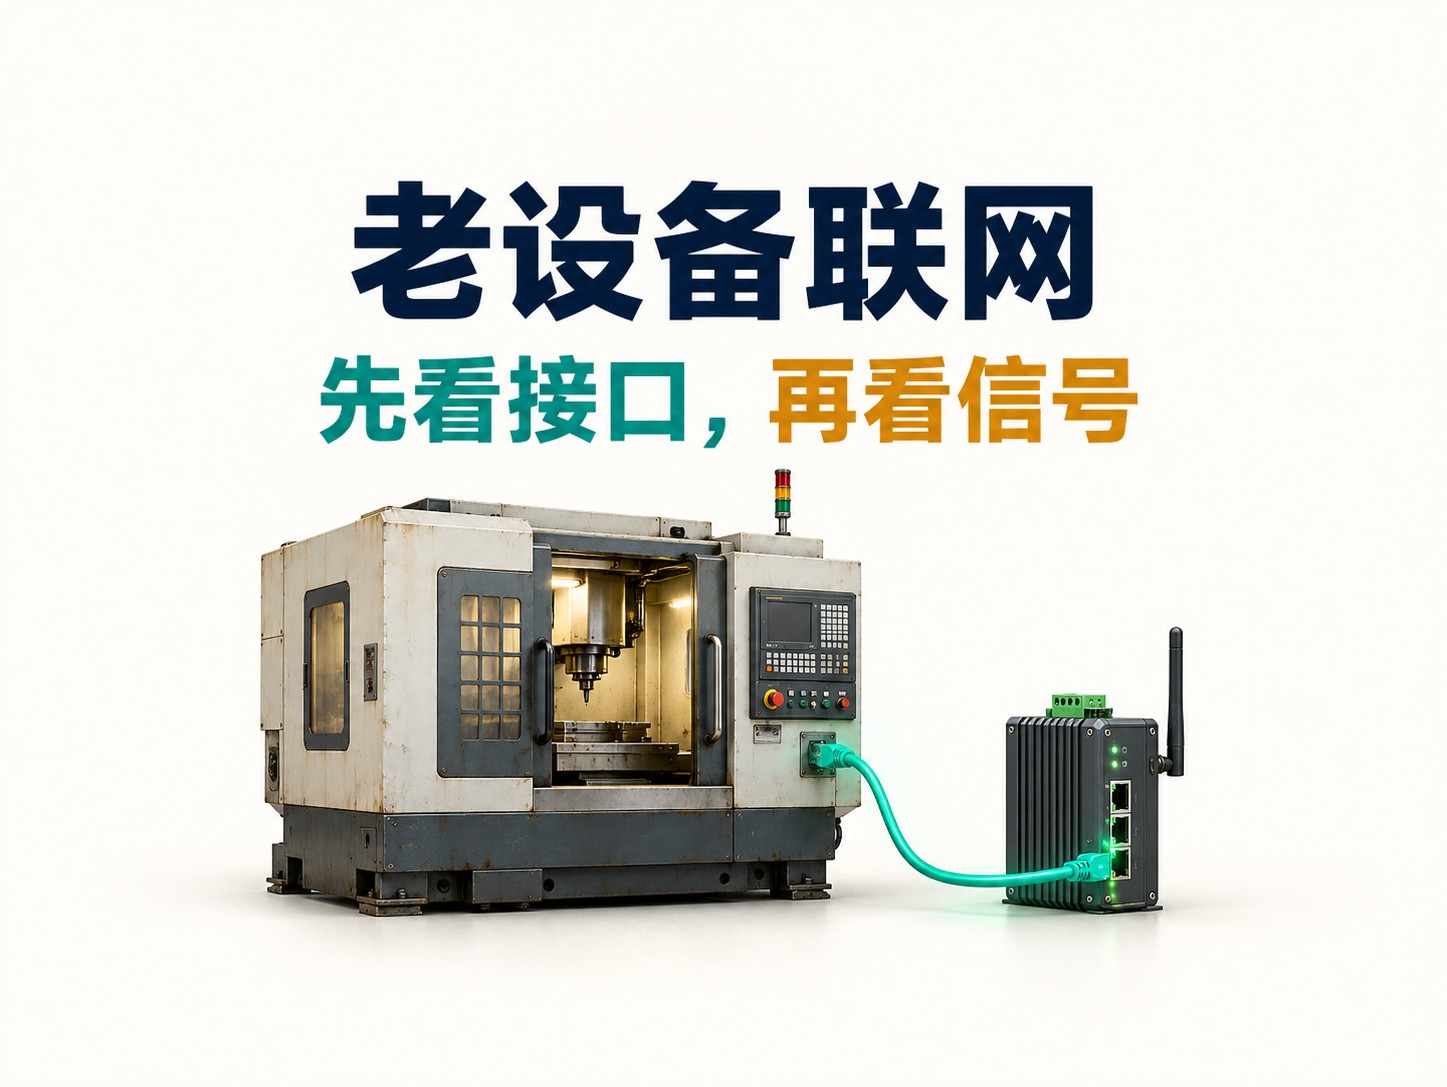
设备联网是通过可用接口或新增采集装置,把设备产生的状态、计数和过程数据传给需要使用它们的系统。老设备能否联网,关键不在于出厂年份,而在于目标数据从哪里产生、能通过什么途径取得,以及取得后能解释到什么程度。
没有网口的机床仍可能通过串口、已有信号或外加传感器提供部分数据;有网口的设备也可能只支持程序传输,不能开放内部生产变量。以下面向设备、生产和数字化实施人员,按现场条件说明如何判断采集...