常见工业数控机床的工作原理,是由CNC数控系统读取加工程序,计算刀具与工件之间应形成的运动轨迹,再通过伺服驱动、电机和机械传动执行这些运动,同时利用反馈修正偏差。主轴提供切削所需的旋转运动,进给轴改变刀具与工件的相对位置,两者配合,逐步去除材料并形成零件表面。
CNC是计算机数值控制的英文缩写。它并不意味着机床看到一张零件图就能直接加工:零件的工艺顺序、使用的刀具、运动路径和加工条件,需要先转化为适合该机床的程序,并与实际装夹位置、刀具尺寸对应起来。数控系统控制的是这些已定义的动作,成品是否符合要求,还取决于整个加工过程。
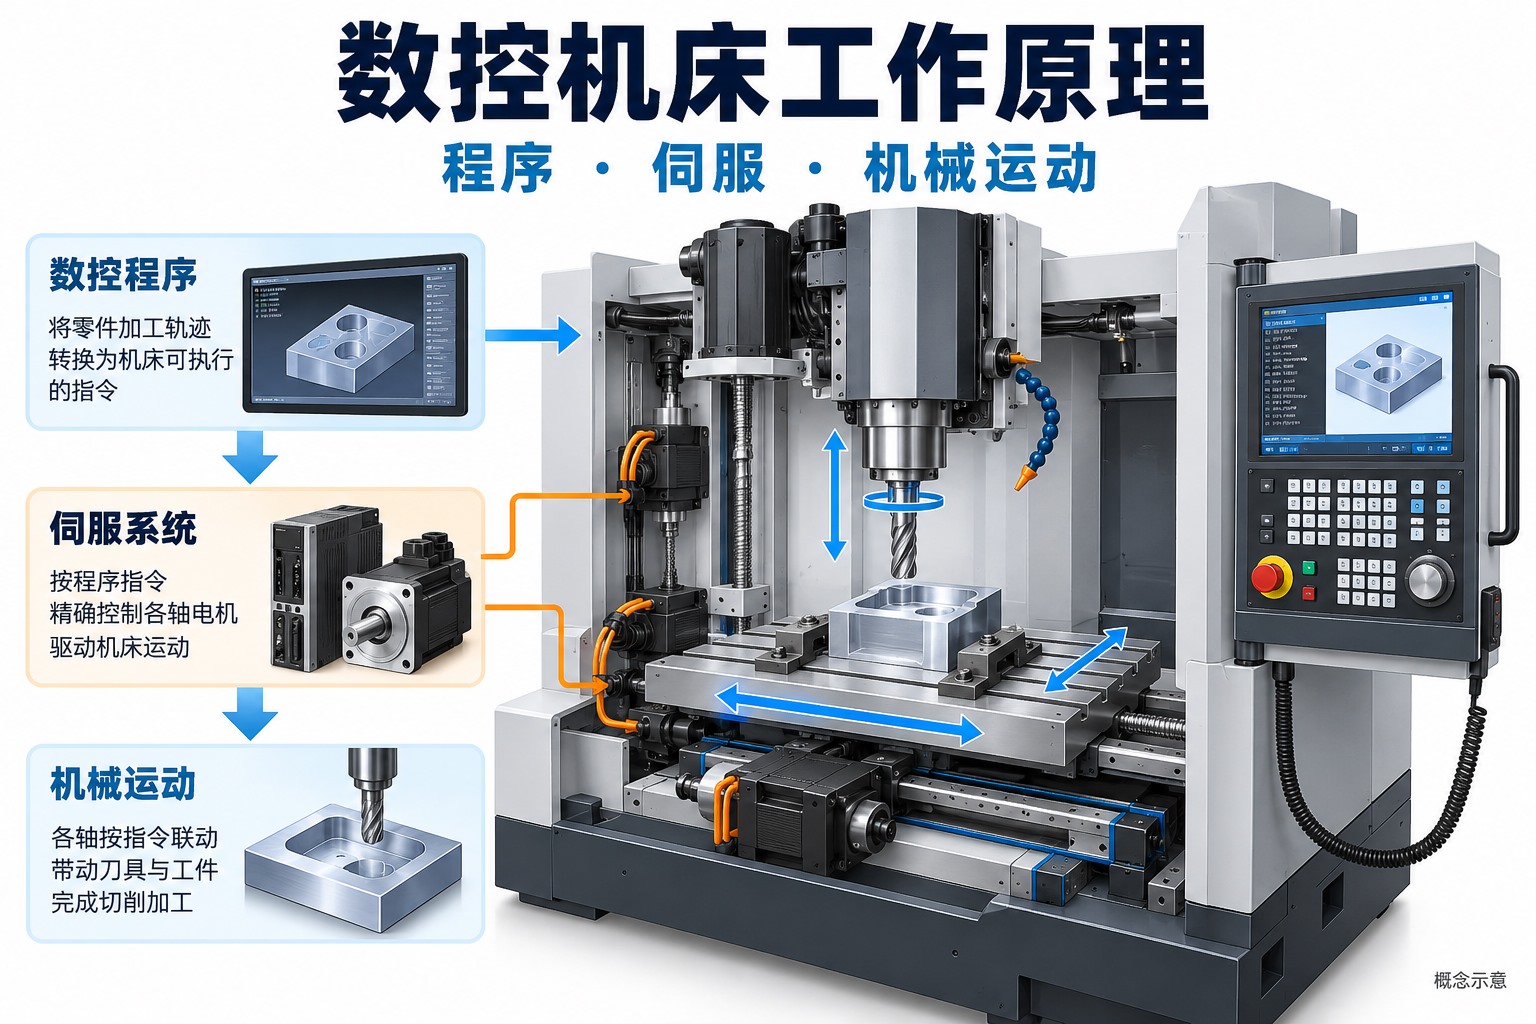
CNC数控系统怎样把加工程序变成运动指令?
加工程序描述要做什么:刀具移动到哪里,采用直线还是圆弧路径,以怎样的进给速度运动,以及何时启动主轴、换刀或调用其他功能。程序可以手工编写,也可以由CAM软件根据加工方案生成,并通过适合目标机床和控制系统的后处理输出。
数控系统先解析程序中的坐标、运动方式和工艺指令,再结合坐标系、刀具补偿及机床运动约束计算轨迹。轨迹不仅包含终点,还包含运动过程中各轴随时间变化的目标值。驱动系统据此控制电机,机械机构再把电机运动传到滑台、刀架或主轴头。
轨迹控制与辅助动作也有分工。换刀、冷却、夹紧状态等动作通常需要机床逻辑控制配合,并按相应条件执行;它们不是由某一个进给电机自行决定的。理解整机时,应分清“下一段路径如何计算”和“机床是否具备执行条件”,而不是把所有功能都归为一个PLC动作。
工件坐标系和刀具补偿为什么必不可少?
工件坐标系解决“零件放在哪里”的问题。图纸通常以某个面、孔或基准点描述尺寸,而机床有自己的位置参考。工件装到工作台上后,需要建立零件编程基准与机床坐标之间的关系;否则,同样的“X移动到40”无法说明刀具应到零件的哪个位置。
Haas铣床编程手册把工件偏置用于定义工件在工作台上的位置,并区分绝对坐标与增量坐标:前者相对当前坐标系原点指定目标位置,后者相对当前位置指定移动量。两种方式下,同一组数字可能对应不同终点,因此坐标数字必须连同其解释方式一起看。
刀具补偿解决“实际用的是哪一把刀”的问题。刀柄端部的位置不等于刀尖位置,不同刀具的长度也不同。长度补偿把实际刀具长度纳入位置计算,使程序中的加工位置与刀尖位置对应。
铣刀还有半径,刀具中心轨迹通常不能直接当成工件边界。刀具半径补偿可以根据刀具尺寸,使刀具中心相对编程轮廓偏移;Haas刀具补偿说明具体区分了编程路径和刀具中心路径。如果CAM已经计算了相应偏移,机床端的补偿策略必须与之匹配,不能把同一半径重复计入。
因此,伺服轴准确到达某个坐标,并不能证明刀具到达了零件上正确的位置。坐标基准或补偿数据错误时,系统可能非常稳定地重复一个错误的加工结果。
插补怎样让多个轴沿一条轮廓运动?
插补,是根据已定义的几何路径和运动要求,计算路径中间的运动指令,使相关轴协调运动。只知道起点和终点还不够:从同一点到同一个终点,既可以走斜线,也可以先横向再纵向移动,这两种路径加工出来的形状不同。
以一个明确的教学示例说明:在固定Z位置的XY平面内,刀具参考点相对工件要从A(0,0)沿直线到B(40,20),单位为毫米。这里已经约定了坐标系和刀具参考点,仅解释平面几何,不是一段可直接上机运行的程序。
这条直线要求X与Y同步变化,X方向总位移40毫米,Y方向总位移20毫米。走到几何中点时,应位于(20,10);走到四分之一处时,应位于(10,5)。若X先走到40、Y再走到20,得到的是折线,虽然终点相同,路径却完全不同。
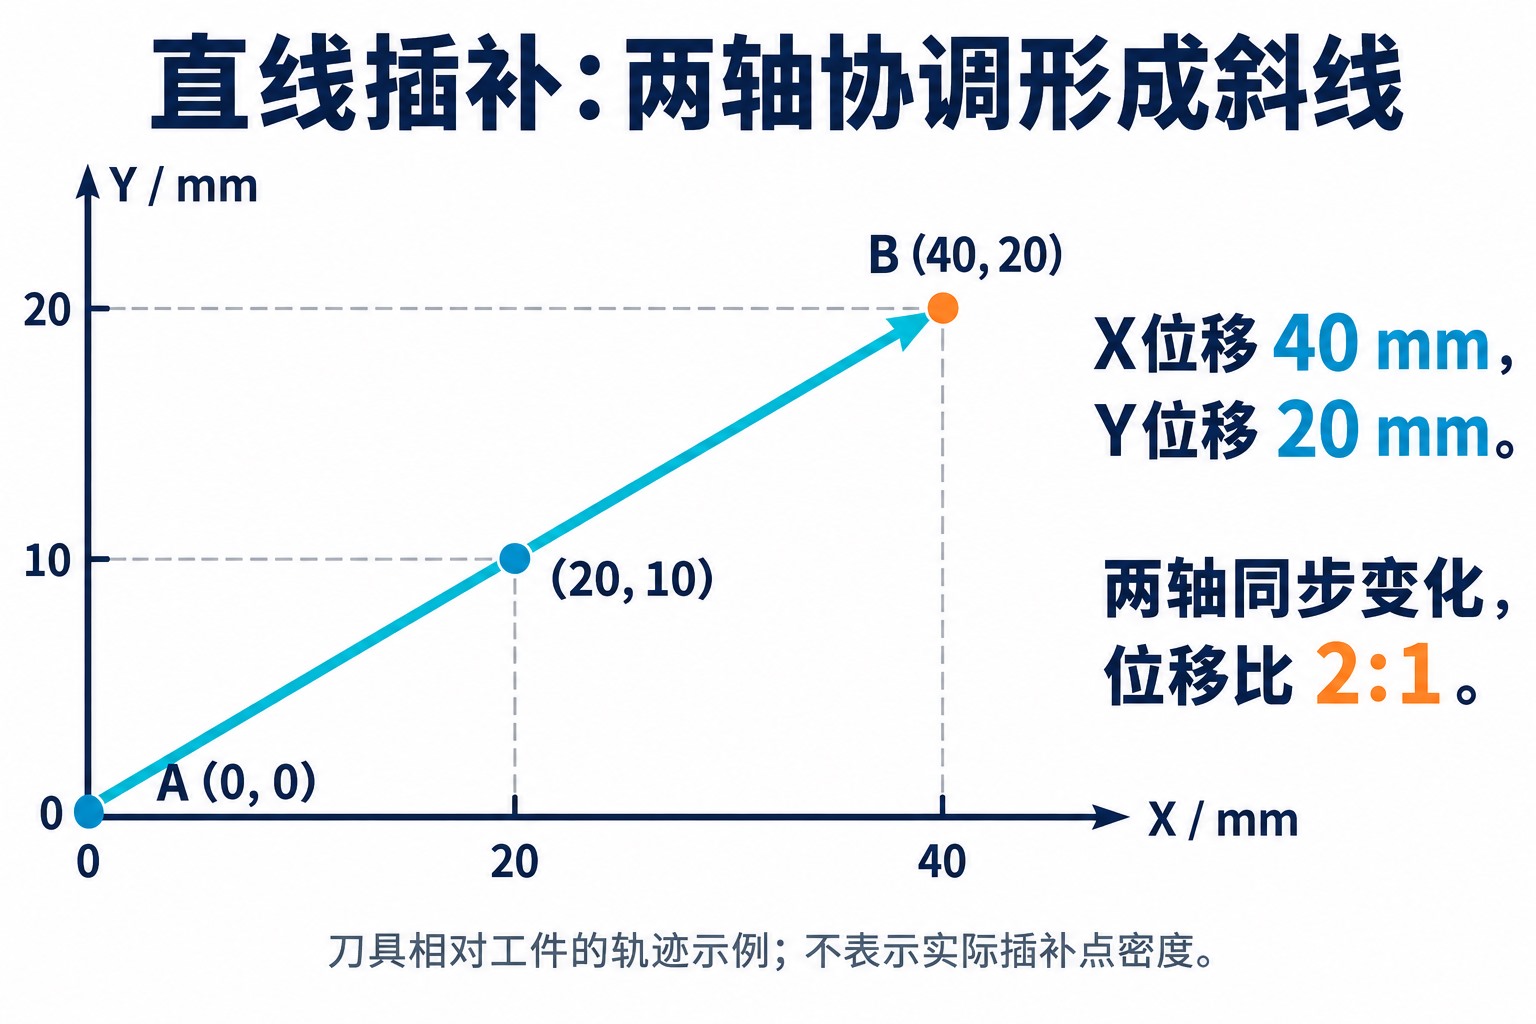
倍福CNC直线插补文档说明了沿直线到达目标、相关轴协调完成运动的方式。在上述例子中,X、Y位移的比例为2∶1;这不意味着两轴速度相同,也不意味着从起点到终点始终不加速、不减速。控制系统还需要根据进给要求和轴的运动能力安排速度变化。
圆弧插补的道理相似,但中间目标必须满足圆弧的几何关系。连续轮廓经过转角时,还要处理运动衔接:机械轴不能瞬间改变速度方向,系统需要在允许的路径偏差和运动约束内安排减速或过渡。插补负责生成应走的轨迹,能否准确跟上,还要看驱动和机械的实际响应。
伺服驱动怎样执行指令,半闭环与全闭环又有什么区别?
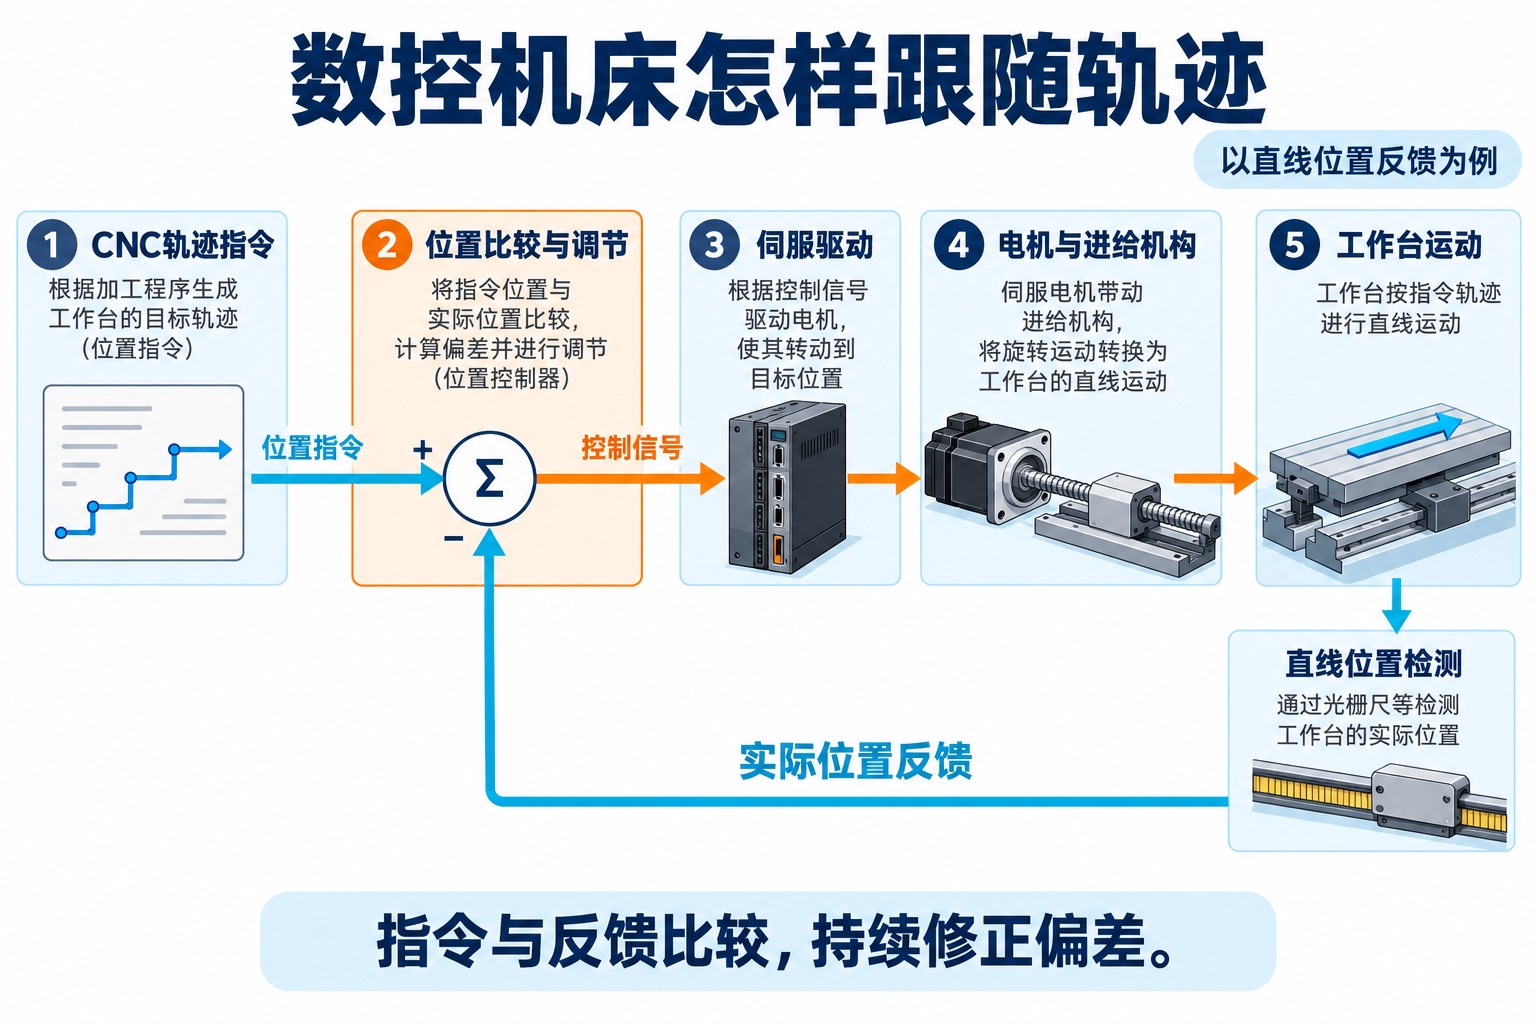
伺服驱动把控制指令变成电机所需的功率输出,并利用反馈持续比较目标与实际状态。负载变化或机械阻力增大时,轴的实际运动可能落后于指令,控制系统需要据此调整输出。这个过程在运动中持续发生,不是等整段路径走完后才检查终点。
欧姆龙伺服技术说明指出,相关控制环可以由运动控制器、驱动器或两者共同完成。因此,不能仅凭驱动器的某个模式名称判断整台机床如何闭环。关于电机、驱动器与位置、速度、电流控制的具体分工,可接着阅读伺服电机工作原理与编码器反馈。
在机床进给轴中,半闭环与全闭环的关键区别是位置反馈测在哪里。常见半闭环方案用电机侧旋转编码器测转角,再依据传动比、丝杠导程推算直线位置。它能反馈电机运动,但丝杠受热伸长等发生在传动过程中的变化,不一定能由电机转角直接反映出来。
全闭环方案则直接测量滑台等运动部件的位置,例如使用直线编码器或直线光栅尺,将测得的位置用于位置控制。这样,控制系统能看到更多进给传动引起的位置偏差。海德汉关于位置测量与加工精度的技术资料用这两种反馈方式解释了位置环覆盖机械范围的差异。
需要注意,反馈中的“实际位置”始终对应某个测量对象。直线尺读到滑台位置,并不等于直接测到了刀刃相对工件表面的最终位置。刀具受力弯曲、工件装夹变形或主轴热伸长,仍可能使最终切削位置发生变化。
丝杠、导轨和主轴怎样把运动变成切削?
在常见的滚珠丝杠进给结构中,电机经联轴器等连接件驱动丝杠转动,螺母与滑台相连;螺母不能随丝杠一起自由转动,因此沿丝杠轴向移动,带动滑台进给。滚珠在丝杠与螺母之间滚动循环,帮助传递推力。THK对滚珠丝杠与直线导轨的说明分别给出了旋转到直线的传动作用,以及直线运动的导向作用。
丝杠导程表示丝杠与螺母相对转动一圈所对应的轴向移动量。例如,假设导程为10毫米、丝杠直接转动两圈,理想的相对直线位移就是20毫米。这个教学计算说明转角如何换算成位移,未包含导程误差、间隙、弹性变形和温度变化。
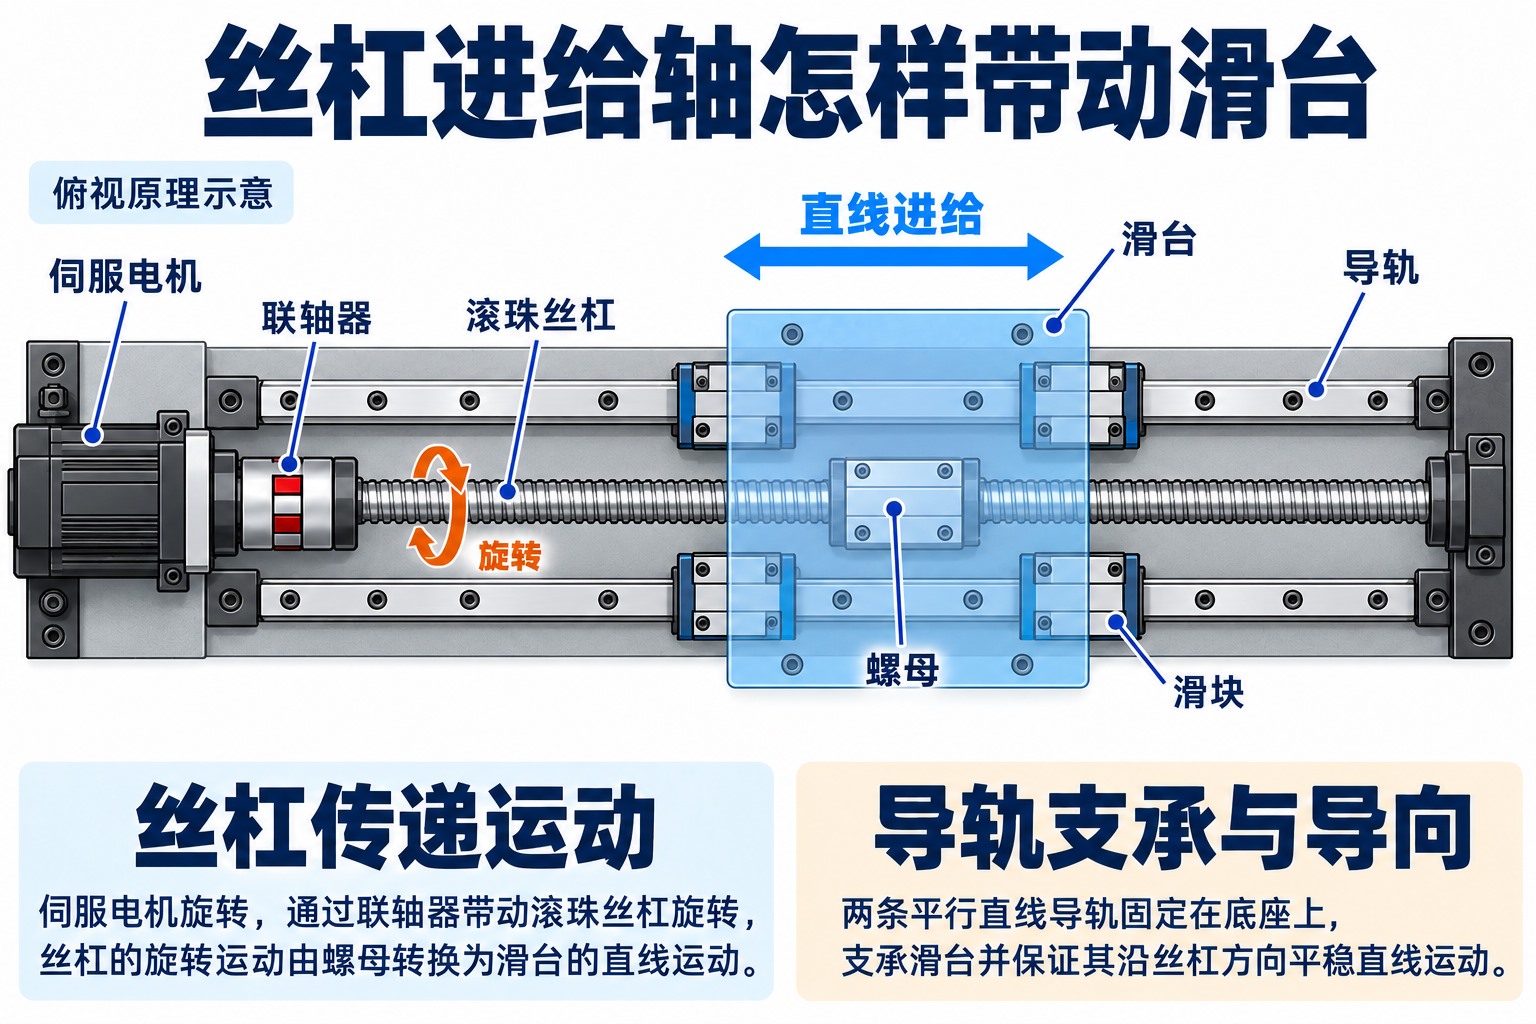
导轨负责给滑台确定运动方向并承受相应载荷,床身等基础结构为各部件提供稳定的几何关系。若导向、支承或整体刚性不足,即使电机转角正确,刀具与工件的相对姿态仍可能发生偏差。有些机床使用直线电机等结构,省去旋转电机到丝杠的转换,但仍然需要导向、位置测量和控制。
进给轴之外,主轴提供切削所需的旋转运动。刀刃与材料接触后,需要克服切削阻力才能去除材料;进给运动则不断把新的材料送到刀刃作用区域。主轴转速和进给速度是不同的量:前者描述旋转快慢,后者描述相对推进快慢,必须与刀具、材料和工序相匹配。只有运动而没有合适的切削条件,并不能得到合格表面。
数控车床和数控铣床的运动有什么不同?
车床主要由工件旋转,刀具完成进给
在典型车削中,主轴夹持并带动工件旋转,车刀沿轴向或径向进给。轴向进给可以形成外圆柱面,径向进给可以加工端面,相关轴协调运动还可以形成锥面等轮廓。常见两轴车床使用X、Z轴描述主要进给运动,刀架负责把刀具带到相应位置。
铣床主要由刀具旋转,刀具与工件之间形成进给
在典型铣削中,主轴带动铣刀旋转,工作台、主轴头或两者的运动组合产生相对进给。平面、槽和轮廓的形成,取决于刀具形状以及各轴的相对轨迹。机床结构不同,同样的“刀具相对工件向X正方向移动”,可能通过刀具移动实现,也可能通过工作台反向移动实现。
因此,理解程序轨迹时应抓住刀具与工件的相对关系,不要把屏幕上的正方向直接等同于某个工作台的肉眼移动方向。车铣复合设备和带动力刀具的车床可以组合更多运动,不能简单规定所有车床都只有工件旋转、所有铣削时工件都绝不转动。
为什么定位精度不等于零件加工精度?
定位精度描述轴到达指定位置的准确程度;重复定位关注多次返回相同位置时的分散情况。零件加工精度还包括实际尺寸、形状和各表面之间的位置关系。前两项是重要基础,却不能直接替代对成品的测量。
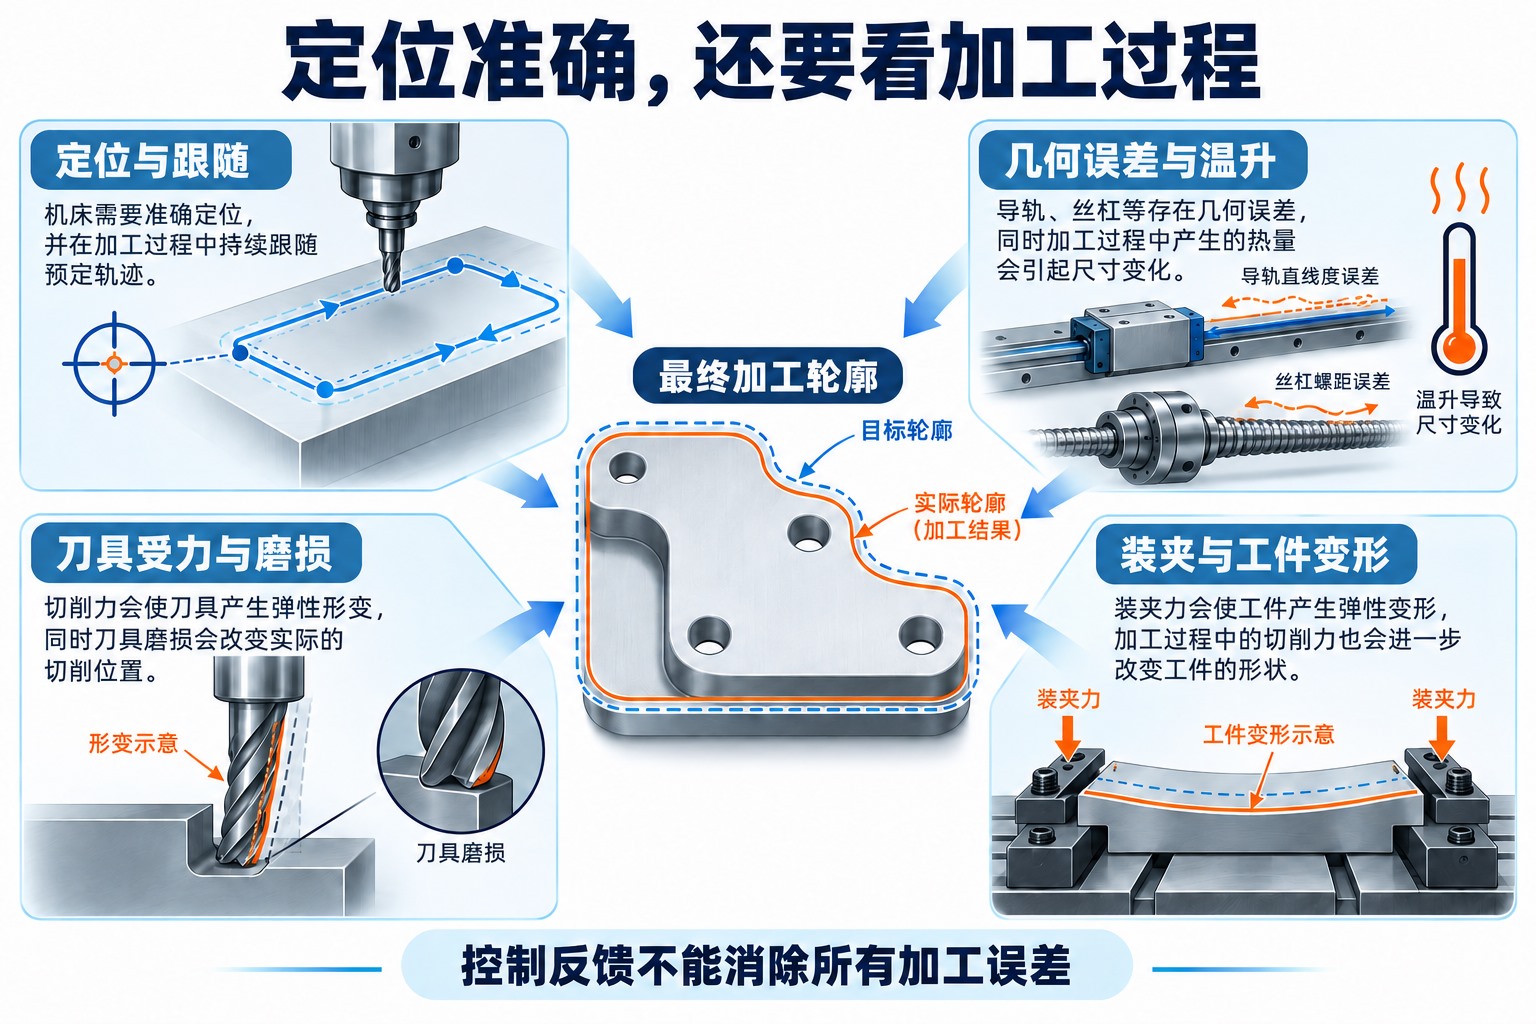
首先,运动中的轮廓精度与静态到位不同。在前面的斜线示例里,X、Y最终都到达正确终点,不能证明整个过程中始终保持了正确比例。一轴跟随滞后,实际路径就可能偏离直线;多轴加工需要考察各轴在运动中的协调,而不只是分别检查终点。
其次,测量点以外还会发生变形。刀具、刀柄、主轴、夹具和工件共同影响实际切削位置。细长刀具受力后偏移,工件在夹紧或切削过程中变形,都可能改变尺寸和表面质量。山特维克可乐满的铣削应用资料也将装夹、刀具伸出、切削力方向和机床状态列为影响加工稳定性的因素。
最后,程序基准、刀具状态和温度也在影响结果。坐标或补偿错误会造成系统性偏移;刀具磨损会改变实际切削几何;机床和工件受热后,尺寸关系也可能变化。因此,编码器分辨率高、反馈显示偏差小,都不能单独保证零件尺寸正确。
判断数控机床如何完成加工,应把几件事连起来看:程序规定的几何是否正确,坐标和刀补是否对应实物,各轴是否按轨迹协调运动,机械结构是否把运动准确传到切削位置,最终零件是否满足要求。数控系统解决了按程序组织和控制运动的问题,加工质量则由这条完整过程共同决定。
参考资料
- Haas:Mill Operator's Manual,Programming与G-Codes章节中的坐标、工件偏置和刀具补偿说明。
- Beckhoff:TwinCAT CNC Programming Manual,Linear interpolation(G01)。
- OMRON:Servomotors / Servo Drivers,结构、控制与反馈原理。
- HEIDENHAIN:Influence of Position Measurement on Accuracy in 5-Axis Machining,直线轴位置测量部分。
- THK:Global Service Network,滚珠丝杠、直线导轨与执行器的结构功能说明。
- Sandvik Coromant:Silent Tools Application Guide,Milling中的装夹、切削力与振动说明。
评论留言
暂时没有留言!