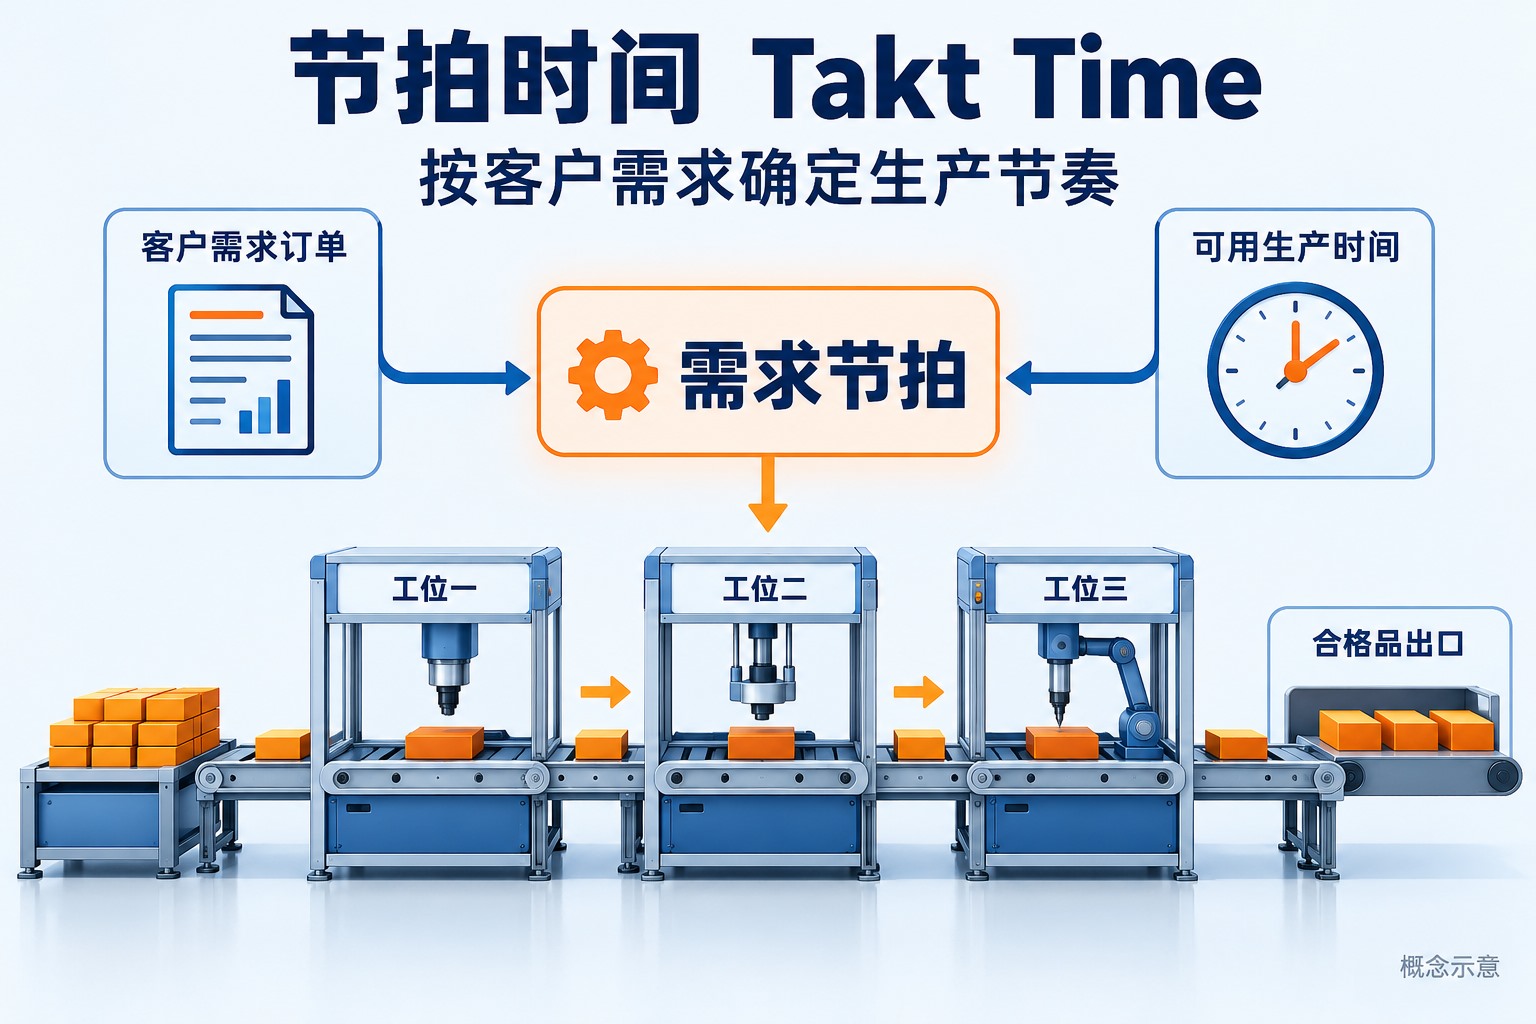
节拍时间(Takt Time)表示:为了满足客户需求,生产过程平均应每隔多久完成一件产品。计算方法是同一期间的可用生产时间除以客户需求数量。例如,一个班次有420分钟可用于生产,需要完成280件合格品,需求节拍就是90秒/件。
90秒是需求对生产提出的时间要求。设备实际做一件需要多久、整线多久完成一件、某件产品从投料到入库要等多久,需要分别测量。把这些时间分清,才能判断问题出在工序能力、生产损失,还是流程中的排队等待。
节拍时间怎么算?用一个班次完整计算
精益企业研究院(LEI)的Takt Time定义以可用生产时间和客户需求为基础。公式可以写成:
节拍时间=同一期间的可用生产时间÷该期间的客户需求数量。
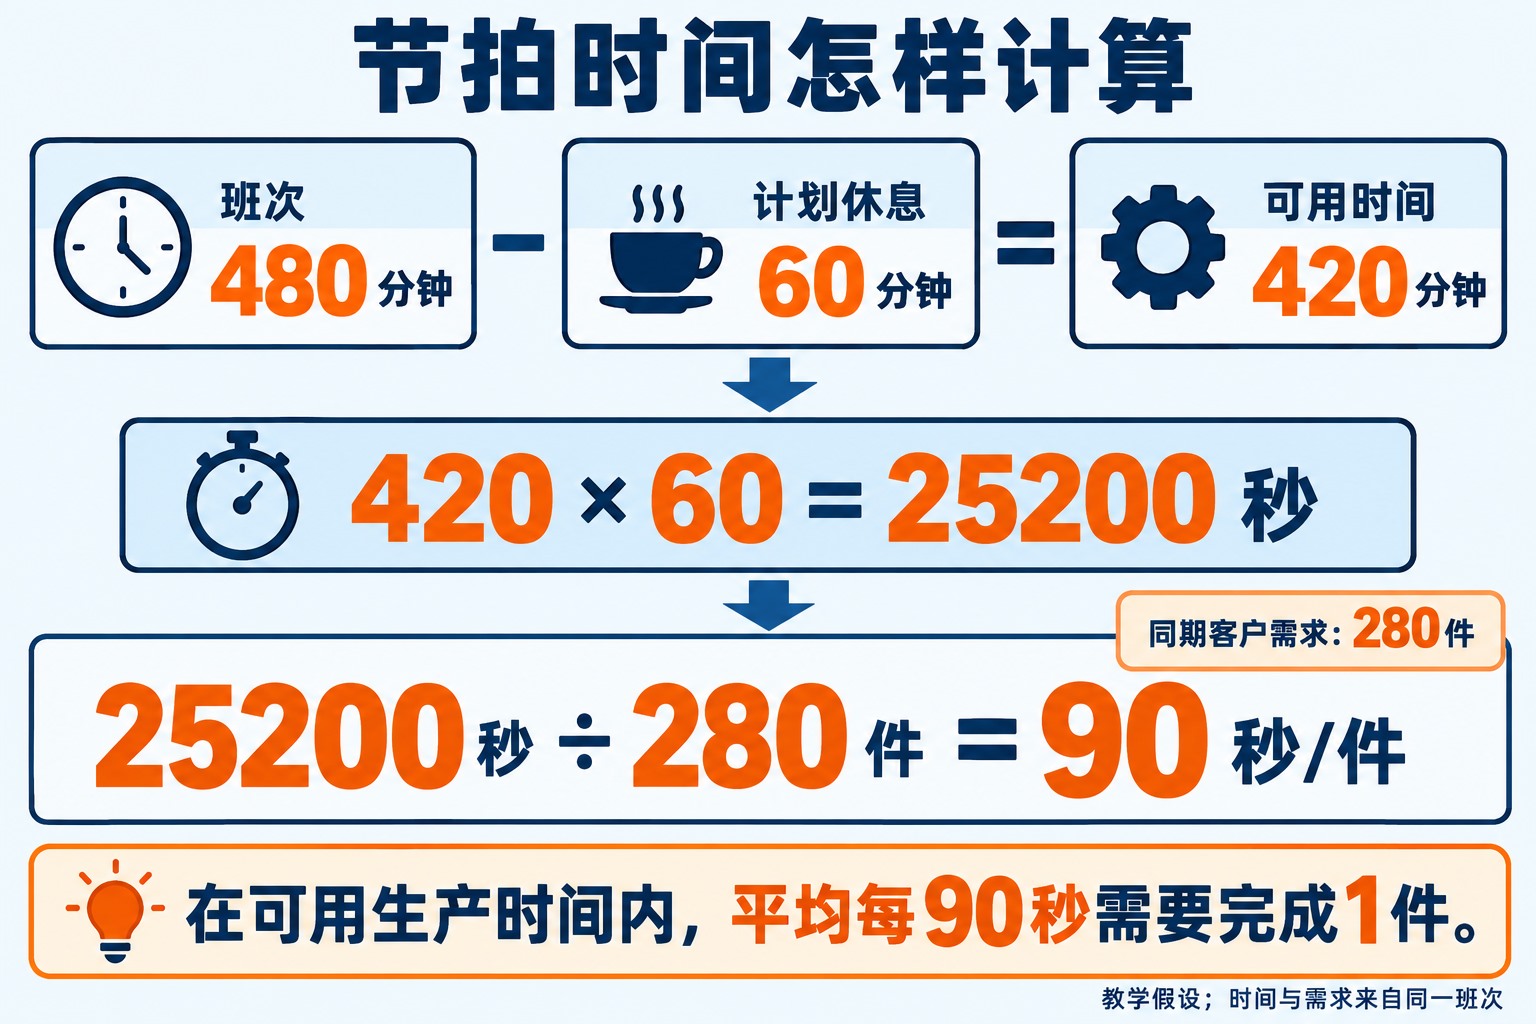
下面是教学算例,所有时间与数量均为假设:一条产线一个班次480分钟,午餐30分钟、两次休息各15分钟,这些时段产线均停止生产;该班次承担的客户需求为280件合格品。本例没有另外安排换型或维护时段。
| 计算项 | 计算过程与结果 |
|---|---|
| 计划休息 | 30+15+15=60分钟 |
| 可用生产时间 | 480-60=420分钟/班 |
| 换算成秒 | 420×60=25200秒/班 |
| 需求节拍 | 25200÷280=90秒/件 |
结果意味着,在这420分钟的生产时间内,平均每90秒完成一件合格品,才能与本班需求匹配。若用分钟计算,420÷280=1.5分钟/件,与90秒/件是同一个结果。
可用时间、需求数量和计量单位必须对应
按一天计算,就使用一天的生产时间和需求;按一周计算,就使用一周的数据。不能把两班的时间除以一班的需求,也不能把整条共享产线的时间同时完整分配给每一种产品。
“件”也要定义清楚:客户要280套组件,工序加工的却是每套两件的零件,就应先换算该工序需要承担的零件数量。计算280件成品的节拍时,不能拿包含废品的实际产量替代客户需求;实际产量用于评价完成情况。
休息时间是否扣除,要看所测生产过程是否停止。如果人员轮换休息而产线持续生产,不能把每个人的休息时间都从产线时间重复扣除。节拍时间是过程层面的时间预算,不能简单用总人数乘班次时长来放大分子。
节拍时间、生产周期和Lead Time有什么区别?
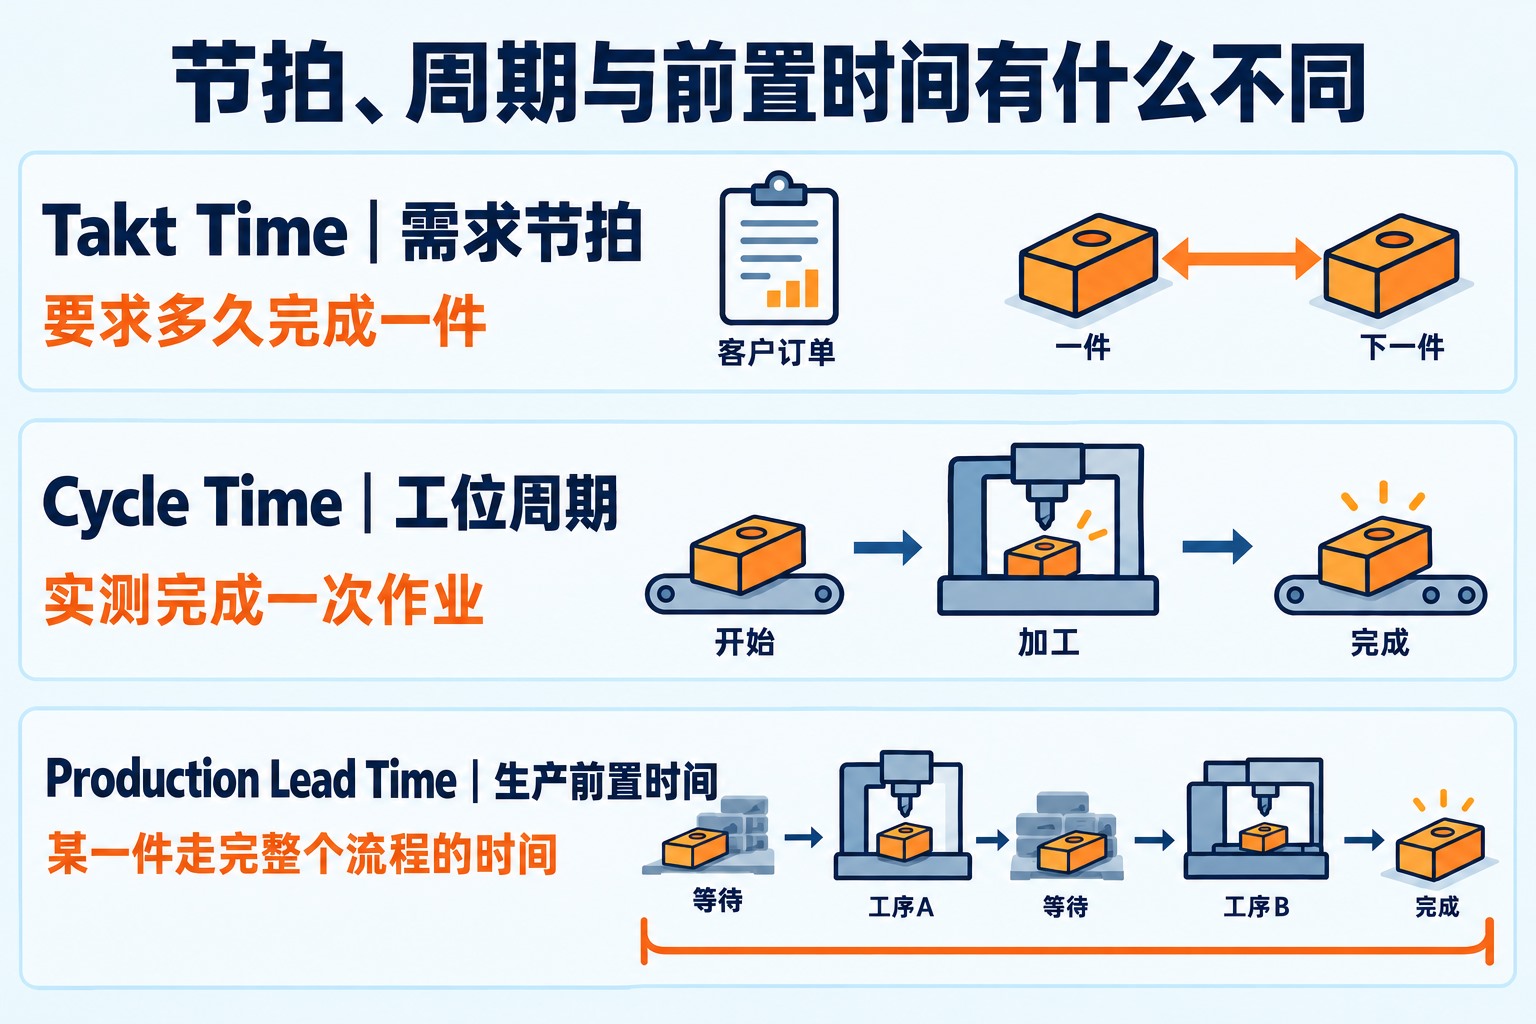
中文“生产周期”有时指单次作业循环,有时指产品完成全过程的时间。讨论数据时,最好同时写出英文名称和测量起止点。LEI的Cycle Time词条区分了实测作业周期、加工时间和产品经过整个流程的前置时间。
| 指标 | 含义与测量方法 |
|---|---|
| 需求节拍 | Takt Time:为了满足需求,应平均多久完成一件? 可用生产时间÷客户需求。 |
| 工序周期 | Cycle Time:一个工位或过程实际完成一次重复作业需要多久? 现场计时,注明工位、产品和循环边界。 |
| 产线出件间隔 | 整条线相邻两件产品完成之间相隔多久? 在统一的产线出口记录完成时刻。 |
| 生产前置时间 | Production Lead Time:某件产品从约定的流程起点到终点共经过多久? 终点时间-起点时间,包含期间的加工、等待和流转。 |
订单交付周期的范围还可能包括订单处理、投产前等待、发运等环节。若报表写“Lead Time为2天”,需要说明是投料到完工,还是接单到客户收货,两者不能直接比较。
例如,假设一件产品从投料到入库,各步骤作业合计4分15秒,另有互不重叠的排队、搬运和待检时间合计30分钟,则生产前置时间为34分15秒。若接单后还有投产前等待,计算订单交付周期时还应纳入相应时段。
实测Cycle Time,应记录完整循环和波动
单个工位可以选择同一个重复事件作为边界,例如“本件装夹开始”到“下一件装夹开始”,把正常循环中的取放、操作和必要检查一并记录。设备自动运行时间、操作者循环时间与工位完整周期可能不同,尤其在人机动作可以重叠时,不能把各段时间直接相加。
如果采用完成时刻测量,从第1件完成记录到第21件完成,覆盖的是20个出件间隔。用这段时间除以20可以得到该段平均间隔,同时应保留各次记录,确认不同型号、人员条件或异常事件是否造成明显波动。Minitab的价值流图计算说明也采用相邻输出完成之间的时间描述过程步骤周期。
为了改进作业,可以单独分析正常循环;为了判断交付能力,还必须保留停机、缺料和不合格品造成的实际损失。两种记录应分别标注,避免把删去异常后的最好成绩,当作全班稳定能力。
工序周期超过节拍时间,怎样判断瓶颈?
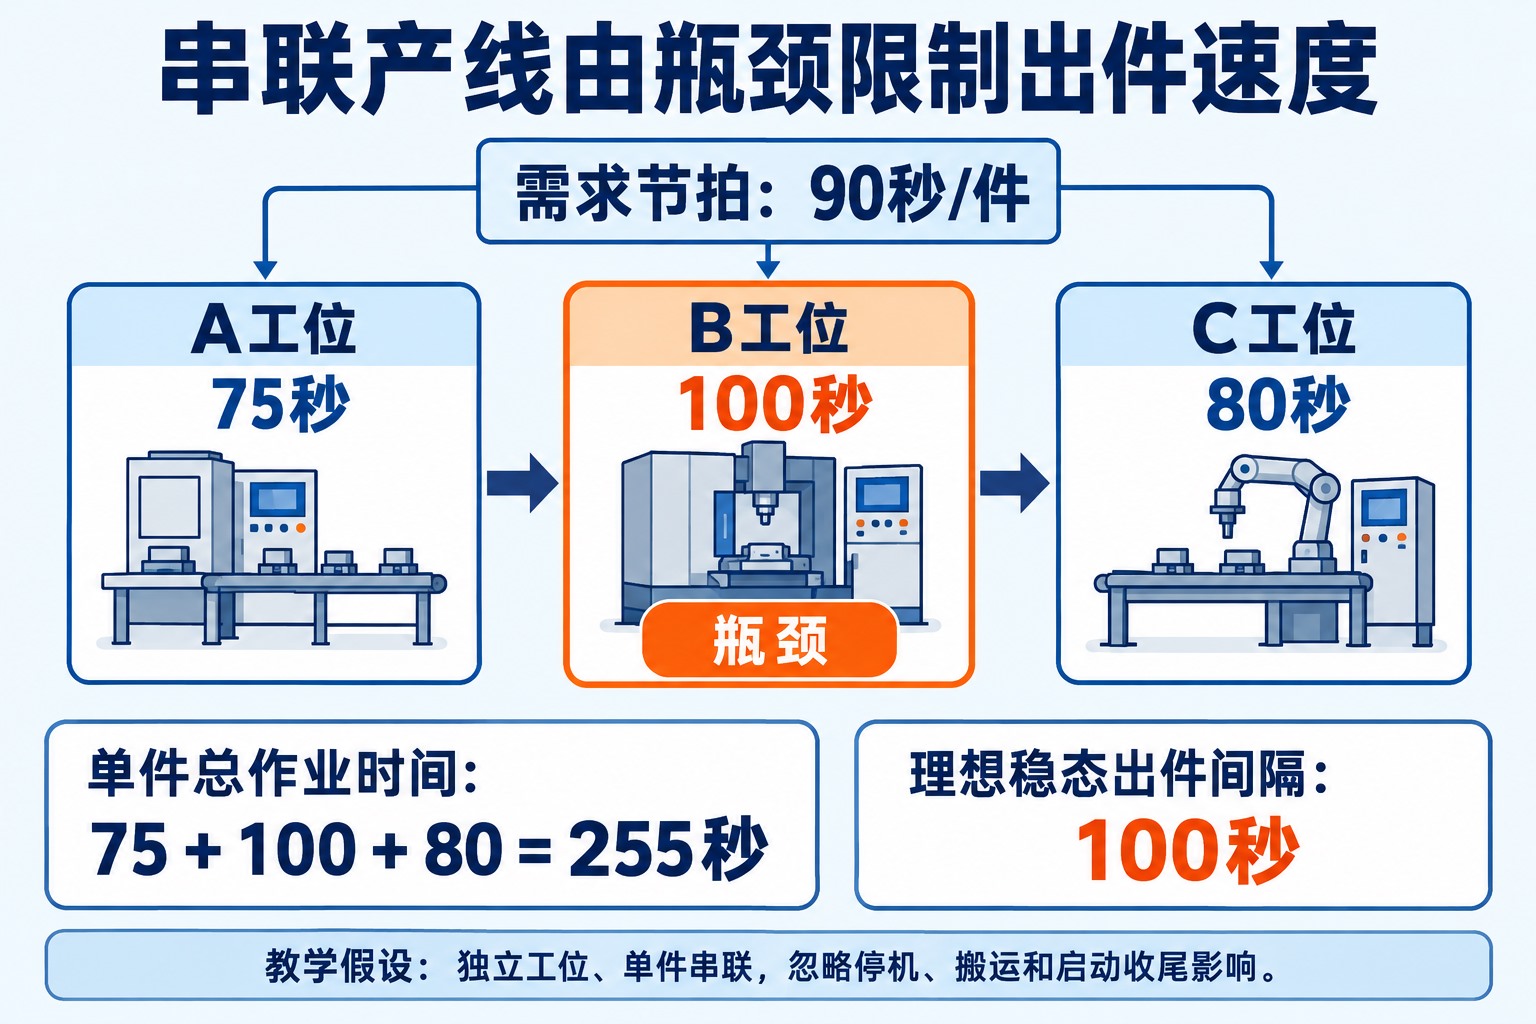
继续使用90秒/件的需求节拍。假设产品依次经过A、B、C三个工位,每个工位有独立资源,每次处理一件,完整工序周期分别为75、100、80秒。先按没有停机、废品和额外搬运时间,工位间能够正常衔接的理想条件分析。
| 工位 | 工序周期 | 与90秒需求节拍比较 |
|---|---|---|
| A | 75秒/件 | 每件有15秒时间余量 |
| B | 100秒/件 | 每件超出10秒,是本例瓶颈 |
| C | 80秒/件 | 每件有10秒时间余量 |
稳定运行后,这条线的理想持续出件间隔由最慢的B工位限制,为100秒/件。三个工位的平均值是85秒,但这个平均数不能证明产线能够达到90秒/件:A和C的空余时间不会自动完成B的工作。
总作业时间、稳态产能和班次完成量要分别算
单件依次经过三个工位,作业时间合计75+100+80=255秒。它表示这一件产品经历的加工时间,并不表示整线每255秒才能再完成一件。流水作业时,不同产品可以同时处于不同工位。
25200÷100=252件,是按100秒持续出件得到的稳态理想产能估算。若本班从空线开始,第一件需255秒才能完成,后续每100秒完成一件,那么第250件完成于25155秒,第251件要到25255秒;在25200秒内只能完成250件。这两个结果的差异来自班初在制品条件,不能把稳态估算直接当作精确班产。
即使产线已经达到90秒的持续出件间隔,具体订单能否按时交付,还要看开线、换型、库存、检验和发运安排。若要缩短Lead Time,应沿某件产品的真实路径检查等待,而不只看各工位动作是否够快。
改善应落到瓶颈工作内容和衔接条件
在这个算例中,单纯把A从75秒降到60秒,B仍为100秒,整线持续出件能力并未改变;如果继续增加A的投料,还可能让B前排队更多。
一种可讨论的方案,是把B中10秒的工作转移给A,使周期变为85、90、80秒。它只有在动作能够拆分、先后顺序允许、人员和夹具支持的条件下才成立,不能仅在表格里移动数字。若10秒属于不可拆开的设备加工,便需要分析加工方法、装卸重叠、故障损失或并行资源,而不是直接压缩操作时间。
调整后还应重新测量完整周期、波动和合格品完成量。把各工位都安排到恰好90秒,只完成了理想条件下的匹配;实际存在波动和损失时,仍需要基于现场记录验证能否持续完成需求。
两个并行工位的节拍能直接除以二吗?
客户需求节拍不能因增加工位就直接除以二,改变的是合计产出能力。假设同一道工序由两个相同且独立的工位承担,每个工位完成一件都需要150秒,人员、夹具和上下料也能独立支持:
两个工位合计产出速率=1/150+1/150=1/75件/秒;对应理想平均出件间隔为75秒/件。
如果1号工位在0秒开工,2号在75秒开工,就可以在150、225、300、375秒等时刻交错完成产品。每件在各自工位仍加工150秒。如果两台同时开工,则可能每150秒同时完成两件,平均能力相同,但相邻出件并非均匀间隔75秒。
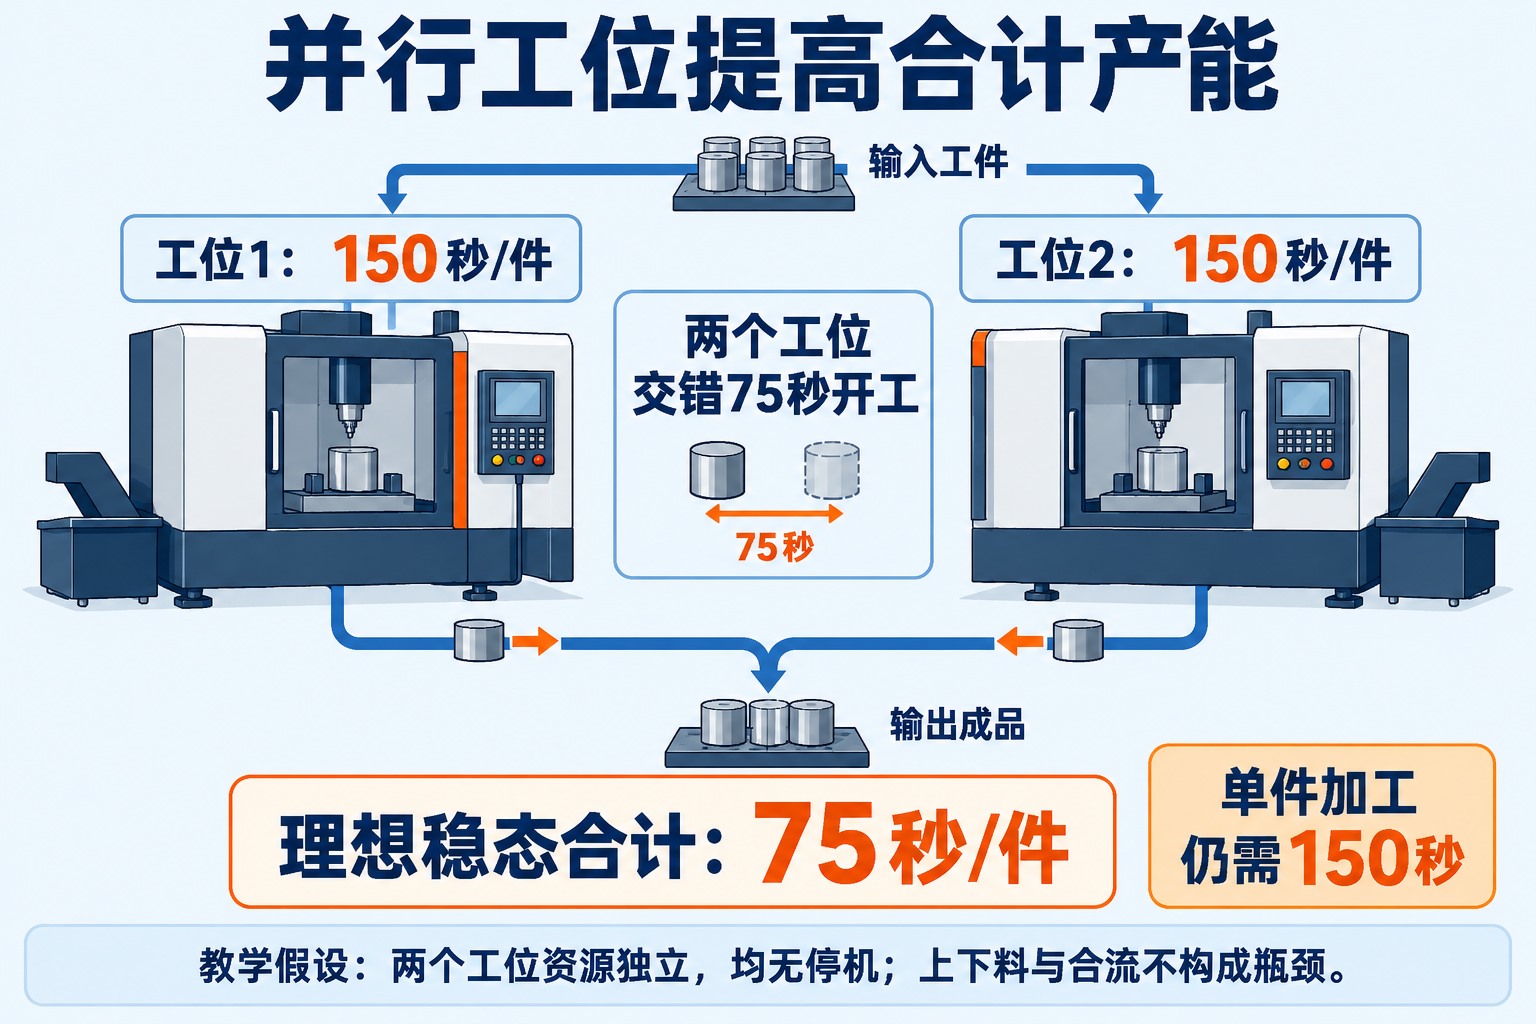
若两台设备共用一个无法同时服务的操作者、夹具或检测工位,就要把共享资源纳入时间表。两种不同速度的独立工位也应先相加产出速率,再换算平均间隔,不能直接平均两台的周期时间。并行工序达到需求后,还要检查前后工序是否形成新的瓶颈。
多品种共线时,怎样计算节拍和工位负荷?
工艺路线相近、共享同一流程的产品族,可以按合计需求计算总体节拍,再按各型号的实际工作量检查资源。路线、工艺和单位差异很大的产品,直接把“件数”相加往往无法表达负荷,应分别核算占用的人员和设备时间。
下面使用独立的多品种教学算例:一个共享工位扣除休息后有420分钟资源预算,本班需求为A型号168件、B型号112件;A每件加工80秒,B每件100秒,换型另占时间。合计280件对应的客户需求节拍仍为90秒/件,但是否能完成,要核算负荷:
| 负荷项目 | 计算过程与结果 |
|---|---|
| A型号加工 | 168×80=13440秒 |
| B型号加工 | 112×100=11200秒 |
| 合计加工 | 13440+11200=24640秒 即410分40秒 |
| 加权加工时间 | 24640÷280=88秒/件 |
| 加入10分钟换型 | 24640+600=25240秒 即420分40秒 |
加权加工时间88秒看似低于90秒,但计入换型后,总负荷已经比420分钟预算多40秒,尚未考虑其他损失。本例换型只在负荷侧计入一次;若某张计划表已经先从可用时间扣除换型,就不能再把同一段换型时间加到待加工负荷上。
总量能够放进班次,也不代表任何投产顺序都可行。连续安排较慢型号时,短时负荷会增加,还要检查上下游缓冲、型号交付时间和换型次数。LEI对均衡化生产(Heijunka)的说明,同时涉及数量、品种和换型改进;加权平均只是负荷计算的一步,不能替代顺序安排。
停机、换型和不合格品应怎样计入?
首先固定需求节拍的基准,再用损失记录检验产能。本文单品算例中的90秒,由既定420分钟和280件合格品需求得到。班中发生非计划停机,应记录为损失,并重新判断剩余时间能否完成任务,不能为了让指标好看,改用减少后的实际产量计算“需求节拍”。
对计划换型和维护,可以在计划表中先列为不生产时段,也可以像上面的混合产品算例一样,在资源预算中单列占用。Vorne的时间核算方法采用前一种处理:从计划运行时间排除计划停止时段,将预期运行期间发生的非计划停机等损失保留在能力分析中。使用不同报表时,要先核对字段定义,保持同一段时间只计一次。
不合格品意味着投入数量与可交付数量可能不同。产能分析需要说明合格率依据、报废补产及返工占用;客户需要的合格品数量不会因为废品增加而自动减少。如果某项实测能力已经按“整班可用时间÷实际合格品数”计算,其中已经包含该班停机、慢速和质量损失,就不能再把同一组损失完整折减一次。
例如,420分钟内实际完成260件合格品,班次平均合格品产出间隔为25200÷260≈96.9秒/件。它可以与90秒需求要求比较,却不能直接当作每个工位的正常动作周期。要找到改善位置,仍需拆开看工序循环、停机记录、缺料和质量原因。
需求变化和批量生产会怎样影响节拍?
需求变了,应按新的期间和时间预算重算
在可用时间仍为420分钟时,需求从280件增加到300件,节拍变为84秒/件;需求减少到240件,则变为105秒/件。节拍数值变小,表示需要更快的平均产出,不代表设备已经变快。
对于波动需求,可以选择能反映实际交付要求的日、周等窗口,并核对各日期的订单期限。用周平均数平滑安排时,必须说明哪些库存或排程措施承担日间波动,不能只用平均需求掩盖某一天的欠交。没有需求的期间,不能进行除以零的节拍计算,应直接说明该期间没有相应需求节拍。
一箱或一批的放行间隔,不等于单件节拍
假设仍按90秒/件满足需求,每箱装10件,则对应一箱的需求时间为90×10=900秒,也就是15分钟。LEI在均衡箱说明中用Pitch表示节拍与包装数量相乘的时间间隔。它用于组织一定数量的生产或取货,不能把15分钟再称为单件Takt Time。
同样,一台设备每10分钟处理一批20件,在不计装卸、换型和损失时,平均能力相当于30秒/件,但每件产品仍需经历批处理过程,输出也可能成批发生。批量、加工持续时间、平均产出间隔和交付时间,应分别记录。
节拍时间帮助生产与需求匹配,其作用需要结合实际流程理解。关于需求拉动、流动和减少等待的整体关系,可以继续阅读精益生产的核心理念与常用工具。
在本文的90秒需求算例中,优先要解决的是B工位100秒的能力约束,并核算换型、停机和质量损失。之后仍需跟踪合格品完成数量和订单经过全流程的时间,确认工序改善确实帮助完成客户需要的产品。
参考资料
- Lean Enterprise Institute:Takt Time;Cycle Time;Heijunka;Heijunka Box。访问日期:2026年10月27日。
- Minitab Workspace:价值流图和时间轴计算,客户需求、Takt时间与过程周期定义。访问日期:2026年10月27日。
- Vorne:Nuances of Calculating Takt Time,计划时间、非计划停机和换型的核算方法。访问日期:2026年10月27日。
评论留言
暂时没有留言!