OEE计算中,“计划停机”不等于可以从分母扣除。预先不安排生产的窗口,与计划生产期间发生的换型、保养或等待,是两类不同的时间;返工件后来修好,也不能把原批次的首次不合格记录改成一次合格。
设备综合效率(OEE)的基础概念与三因子公式见设备综合效率OEE的定义与计算公式。这里按单台设备、单一产品的一班记录,说明时间和件数怎样入账,并把两种常见误算与正确结果放在同一组数据下比较。
计划停机是否计入OEE,先看它处在哪段时间
计划生产时间,是本次统计期内预先安排用于生产的时间。它不是班次总时长,也不是把所有停机减掉后剩下的净加工时间。按Vorne OEE时间模型,没有生产安排的时间先列为排程损失;进入计划生产窗口后,再分析停机、速度和质量损失。
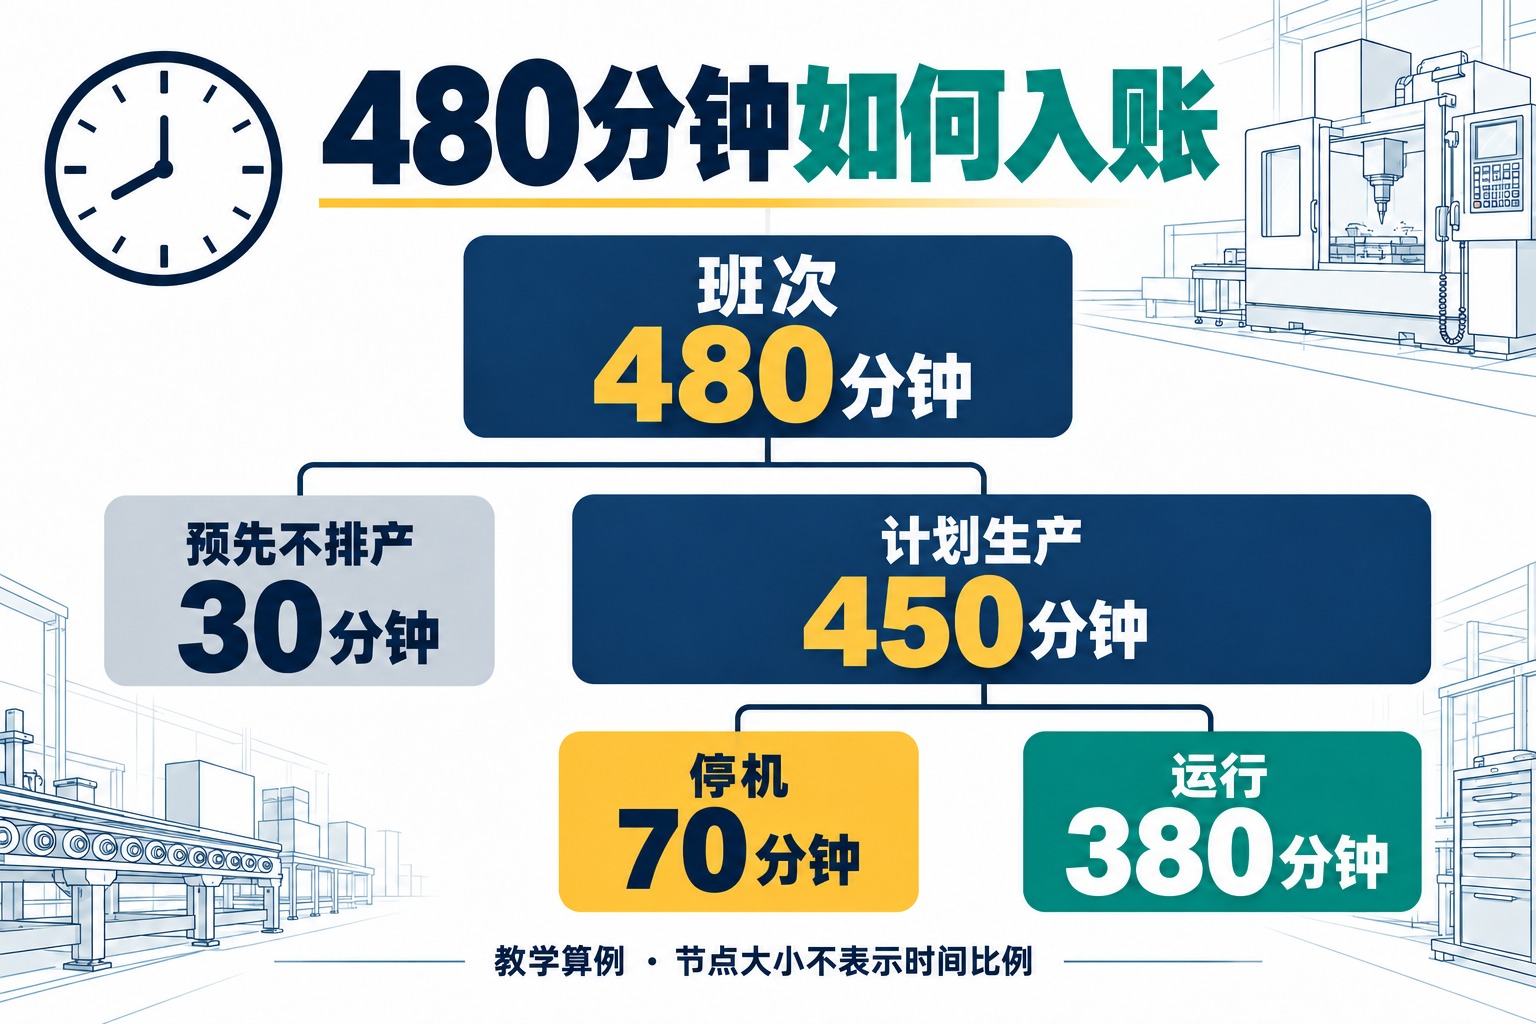
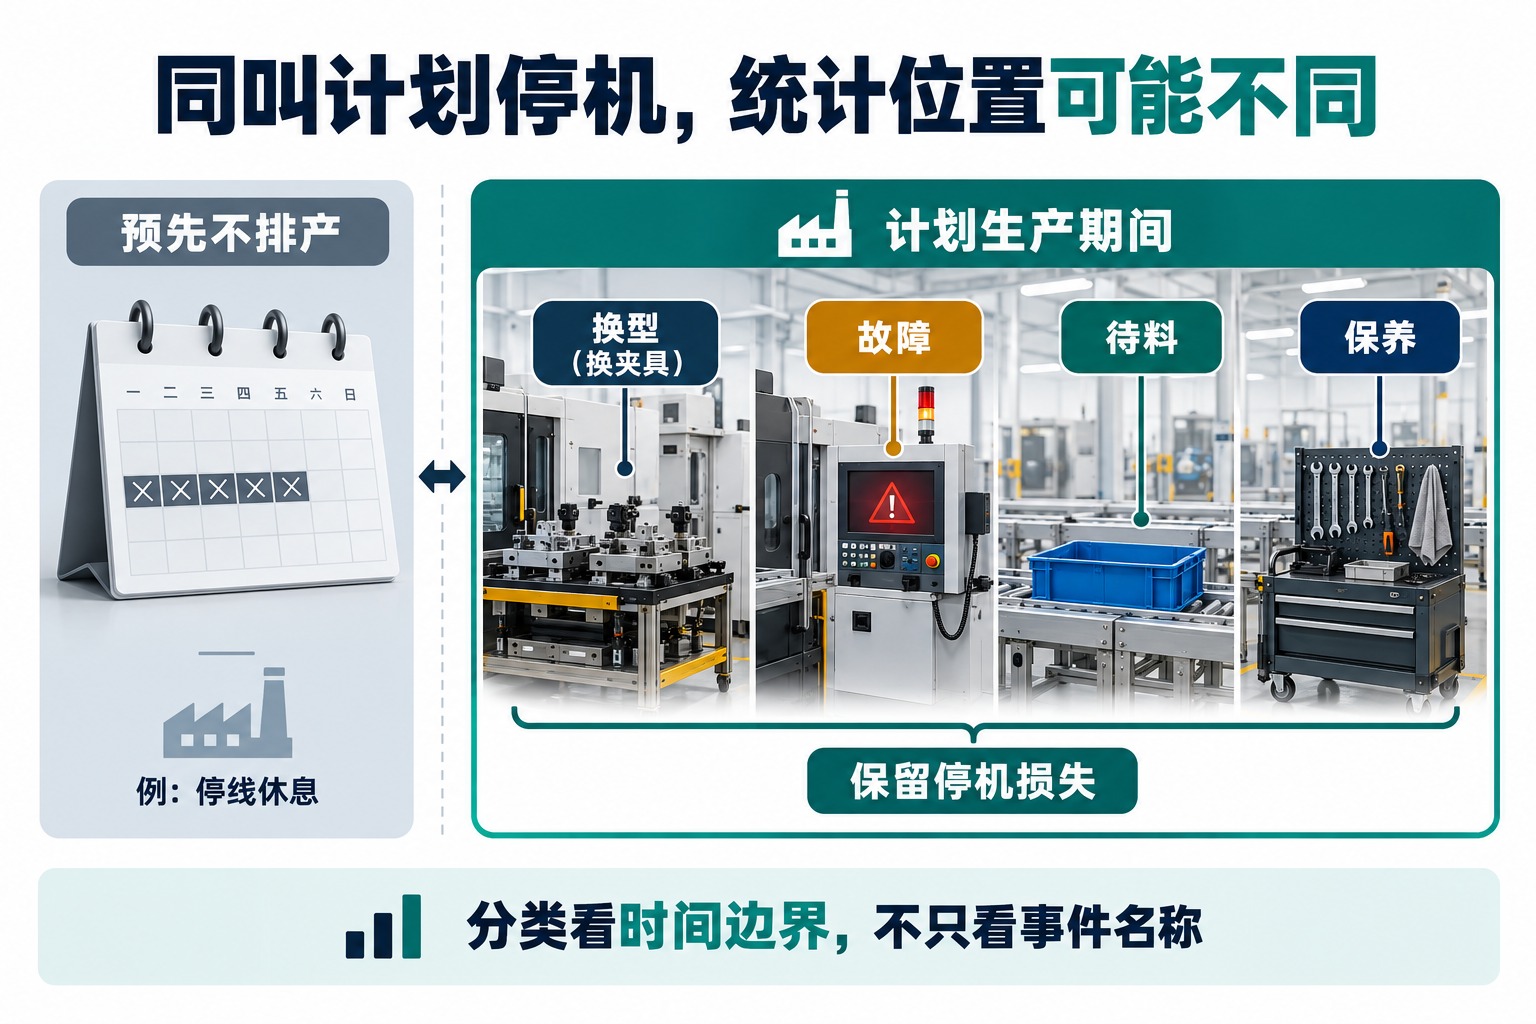
例如,班次为08:00至16:00,其中12:00至12:30预先安排全线休息并停线,本例将这30分钟列为不排产时间,计划生产时间就是450分钟。若另一条线实行轮班用餐,设备本来应持续生产,就不能因为人员用餐而自动扣掉同样30分钟。
保养也要按这个区别判断:本就不排产的周末维护,与已安排生产的下午停机保养,不应仅因都叫“计划保养”就采用相同处理。后者占用了原可用于生产的窗口,应在该窗口内留下停机记录。没有订单而预先关闭的时段,可在排程层单列;生产任务已安排,却因临时缺人、缺料未能运行,则要保留造成产出损失的记录。
工厂或软件可以采用其他明确命名的时间模型,但跨班组、跨月份比较时必须保持定义一致。尤其不能看到停机多了,再把它追溯改成“不排产”,用缩小分母制造效率提升。
换型、待料与小停机怎样计时,才不会重复扣减?
换型虽然通常能提前知道,仍然占用生产窗口。OEE术语说明中的换型定义把这类准备和调整列为计划停机;把换型时间直接从计划生产时间删掉,会掩盖缩短换型的改进机会。
实际记录应写明换型从哪个事件开始、到哪个事件结束。例如以停止上一产品正常加工为起点,以新产品设备重新进入约定运行状态为终点,再单独记录试产的产量和质量。若企业使用“上一件合格品到下一件合格品”作为换型管理指标,它可能覆盖了试加工活动,不能不经拆分就与OEE的运行、产量和质量记录混用。按这里的统计口径,试加工若计入总产量和质量统计,对应加工时间也应纳入运行时间;停机调整另记,不能把包含试加工的整段时间都算成换型停机。
待料、故障、保养同时出现时,一段钟表时间只计算一次停机。可以保留多个关联原因,但应选择主要停机状态,记录状态切换,避免把一段10分钟停机累加成20分钟。原因未查明时先记“原因待确认”,后补原因,不删除时长。
小停机与长停机的分界应在统计规则中约定。短暂停顿若保留在运行时间内,它对实际产出的影响会体现在性能率;若已经作为停机扣减运行时间,就不要再把同一段时长从性能计算中重复扣除。阈值不同会改变A、P的分配,因此不能只比两个分项的表面高低。
返工件修好了,为什么不能回填一次合格品?
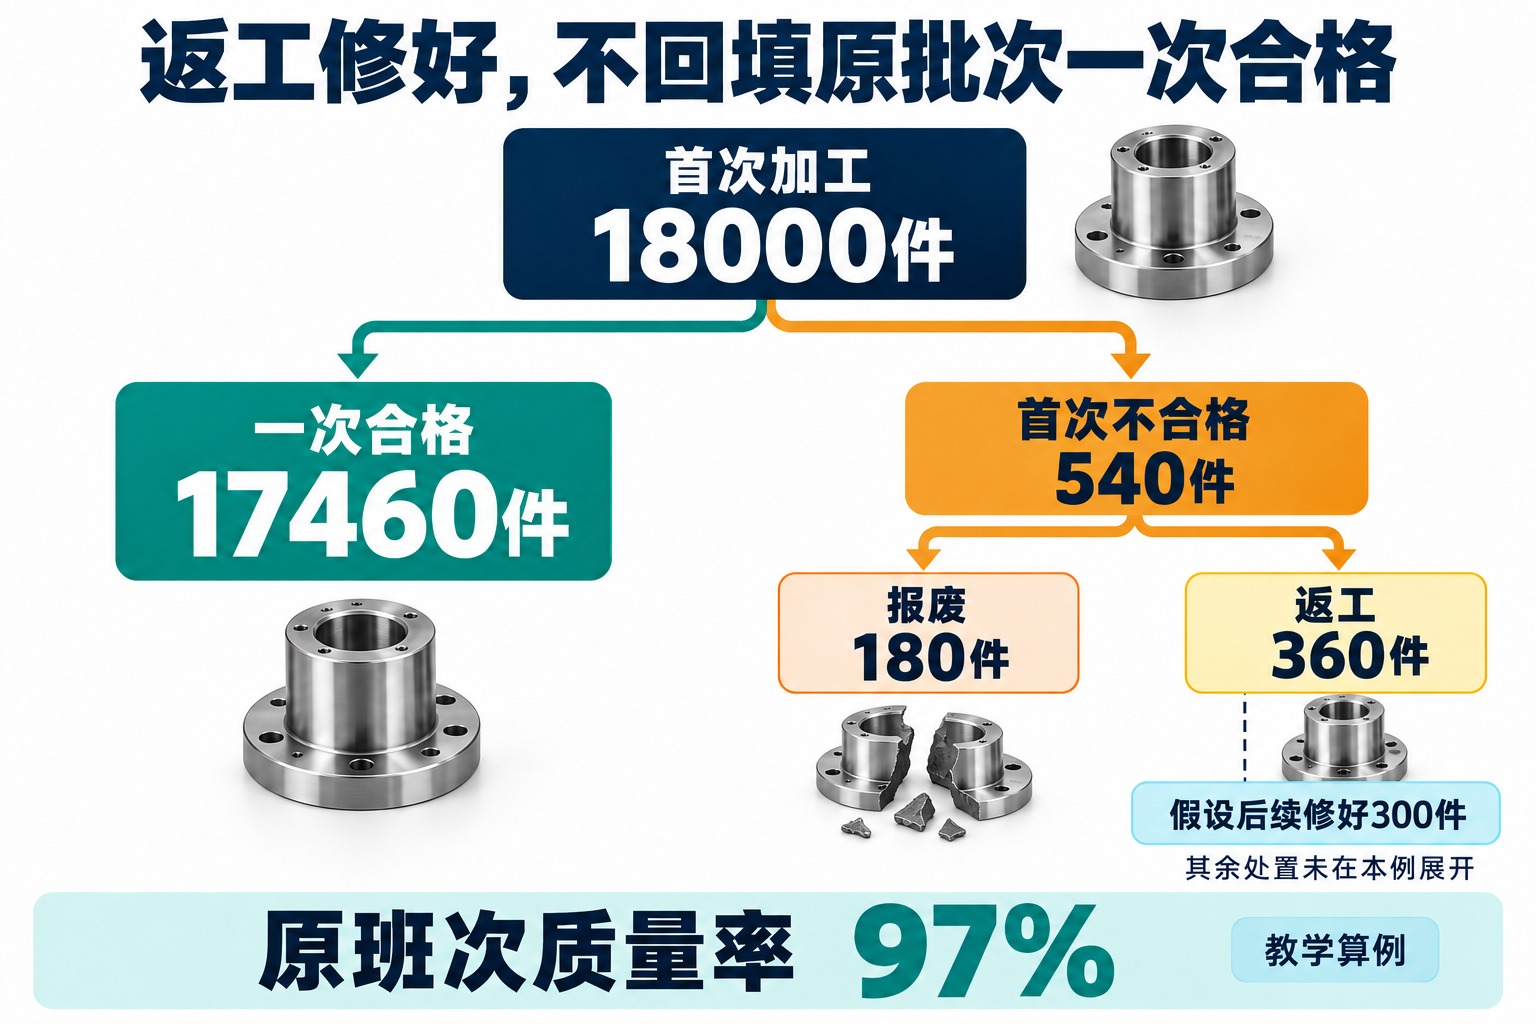
本例的一次合格品,是零件首次完成本工序就符合质量要求的件数。需要返工的零件在首次加工时仍属于不合格;“后续可以修复”描述的是处置结果,不能消除首次加工消耗的时间和质量损失。OEE计算说明将需要返工的产品纳入质量损失。
假设一班首次加工18000件,其中17460件一次合格,540件初次不合格。540件里有180件报废、360件进入返工。即使后来在另一工位或另一时段修好了300件,原班次的一次合格品仍是17460件,质量率为97%;后续返工合格数应记录在对应任务中。
若返工回到原设备,还必须记录它再次占用的时间和加工事件。可以将返工设为独立任务,使用适合返工工序的周期与计数规则另列。Vorne的返工统计说明也讨论了混线时把再次加工视为新过站事件的简化办法:此时总数与良品数都要按加工事件统计,明确区别于按唯一零件计算的原批次一次合格率。
问题不在于返工记录必须永远从所有指标中消失,而在于不能混用口径:把二次过站加入总产量,又把最终修复件回填成原班次一次合格品,得到的比例便无法解释。原始不合格、返工任务和最终处置应能通过零件或批次标识关联。
一班完整记录怎样算出OEE?
以下为教学假设,不是企业实测。统计设备在本班次只首次加工一种产品;起班换型完成后,各运行段使用同一个理想周期。所有本班零件均已完成首次质量判定,返工安排在本例之外的时段或工位。
| 时间段 | 状态与时长 |
|---|---|
| 08:00—08:25 | 换型,25分钟 |
| 08:25—10:10 | 运行,105分钟 |
| 10:10—10:30 | 故障停机,20分钟 |
| 10:30—11:00 | 运行,30分钟 |
| 11:00—11:10 | 待料停机,10分钟 |
| 11:10—12:00 | 运行,50分钟 |
| 12:00—12:30 | 预先不排产的休息,30分钟 |
| 12:30—14:00 | 运行,90分钟 |
| 14:00—14:15 | 计划生产窗口内保养,15分钟 |
| 14:15—16:00 | 运行,105分钟 |
十段时间合计480分钟,没有重叠或遗漏。计划生产时间为480−30=450分钟;窗口内停机为25+20+10+15=70分钟;运行时间为450−70=380分钟。
理想周期与件数采用什么数据?
设该设备、产品和工艺组合的理想周期为1.2秒/件。理想周期指理想条件下可以持续达到的最快有效周期,不是把已有微停和降速揉进去的平均周期,也不等于排产用的预算周期。这个区别可核对理想周期与实际周期说明,需求节拍则可参见节拍时间、生产周期与交付周期的区别。
本班总产量18000件,一次合格17460件。计数点必须对应同一工序:不能用设备入口计数作总产量,却用另一个时间段的仓库入库数作合格品;多模穴、连件或重复触发信号也要先转换成一致的“件”。
三因子与简式互相核验
- 可用率A:380÷450=84.4444…%。
- 性能率P:1.2×18000÷(380×60)=94.7368…%。分母乘60,把分钟换成秒。
- 质量率Q:17460÷18000=97%。
- OEE:A×P×Q=77.6%。
再用相同理想周期下的简式复算:OEE=17460×1.2÷(450×60)=77.6%。用原始数值运算,最后再舍入;不要把三个已保留一位小数的百分比当作精确输入。
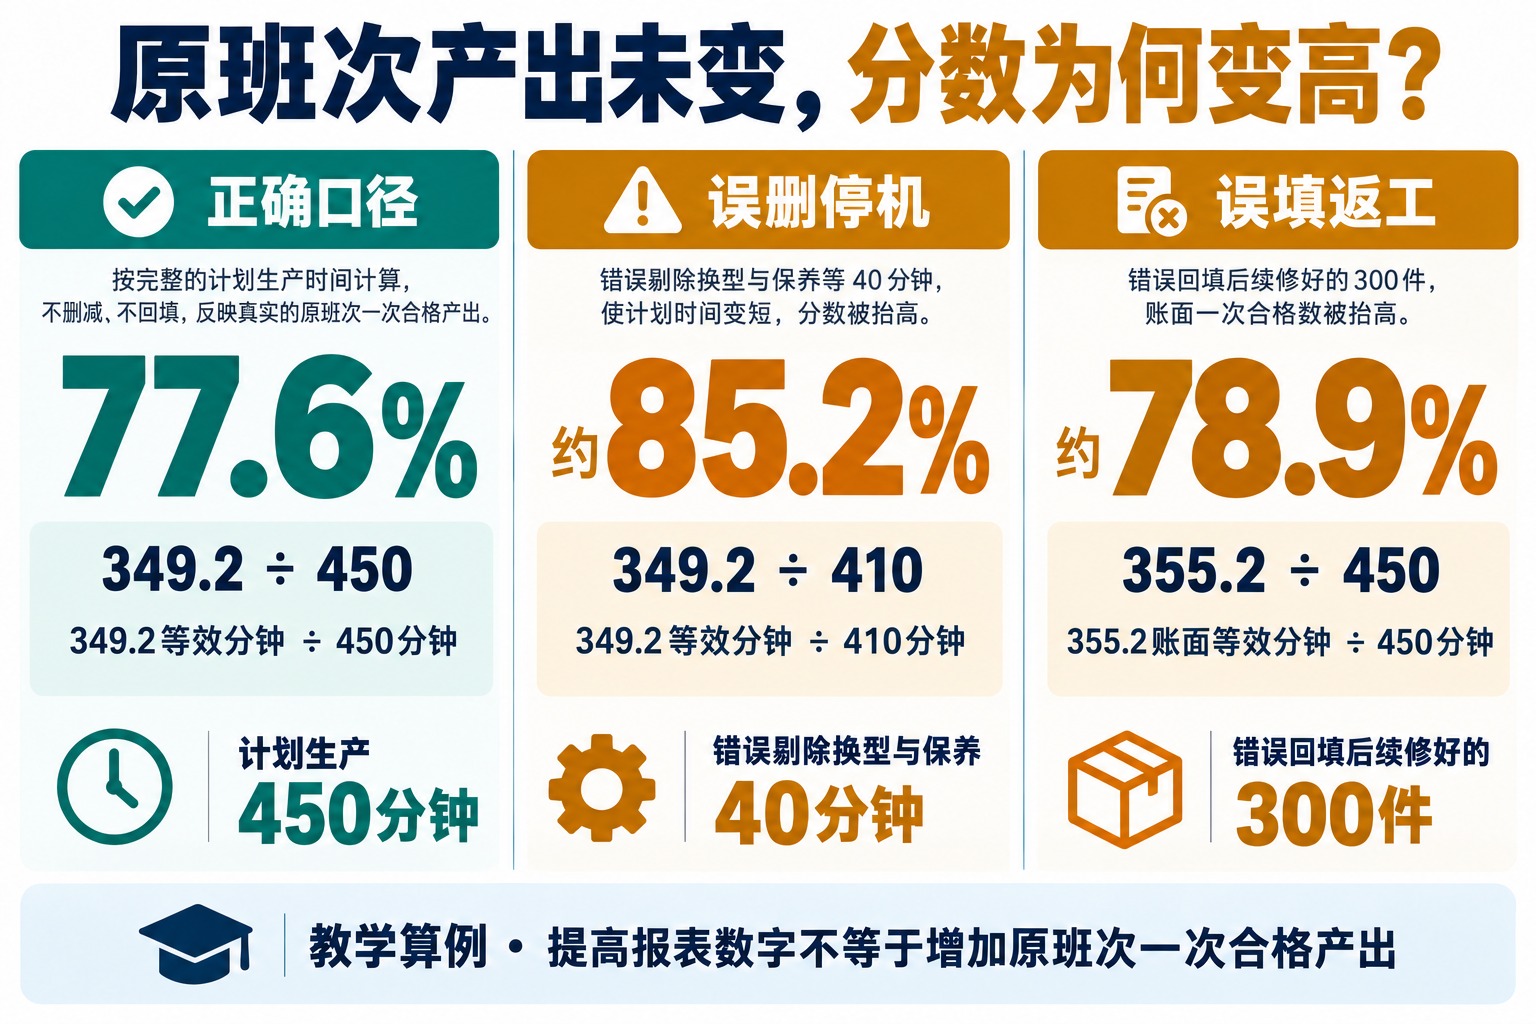
该结果相当于450分钟计划生产窗口中,获得了349.2分钟的理想合格产出:17460×1.2÷60=349.2分钟。380分钟运行时间与360分钟理想总产出时间之间的20分钟,是小停机、降速等形成的等效性能损失;360与349.2之间的10.8分钟,是不合格品对应的等效质量损失。它们不一定是日志里能直接找出起止点的某段停机。
哪些“效率提高”其实只是分母或件数变了?
把换型25分钟和保养15分钟剔除。计划生产时间被错误缩到410分钟,原来的349.2分钟理想合格产出未变,分数却变成349.2÷410≈85.2%。这不是新增生产能力,而是隐藏了40分钟的时间损失。
把后来修好的300件回填。一次合格品被错误写成17760件,计算变成17760×1.2÷(450×60)≈78.9%。它把后续处置结果混进原班次,掩盖了首次不合格的事实。
用变慢后的平均周期替代理想周期。分子中的每件理想时间增大,会抬高性能率和OEE,掩盖降速。相反,性能率出现超过100%时,应核对理想周期是否设得过长、单位是否混用、计数是否重复、运行时间是否漏记;不要直接封顶为100%而保留错误数据。
跨班次比较前,需要固定哪些统计口径?
至少保留设备与工序、产品、统计起止时间、不排产窗口、停机事件、理想周期及版本、总加工计数、首次质量结果这些信息。时间段应无重叠且能闭合;计数应来自同一工序和同一统计范围。质量未判定的零件应保留“待判定”,而不是直接当合格。
更改排程、理想周期或返工计数规则时,记录生效时间,并把历史口径与新口径区分。只有时间、产量和质量定义保持一致,前后OEE的变化才能继续用于分析设备效率;数字异常时先修正输入,再讨论哪类生产损失值得改善。
评论留言
暂时没有留言!