OEE(Overall Equipment Effectiveness,设备综合效率)用一个数值回答一个问题:在计划生产的时间里,设备真正高效产出合格品的比例是多少。它等于时间可用率、性能率和质量率三项相乘。OEE 相关资料平台 OEE.com 对其给出的定义即“Availability × Performance × Quality”,三项分别对应时间损失、速度损失和质量损失。
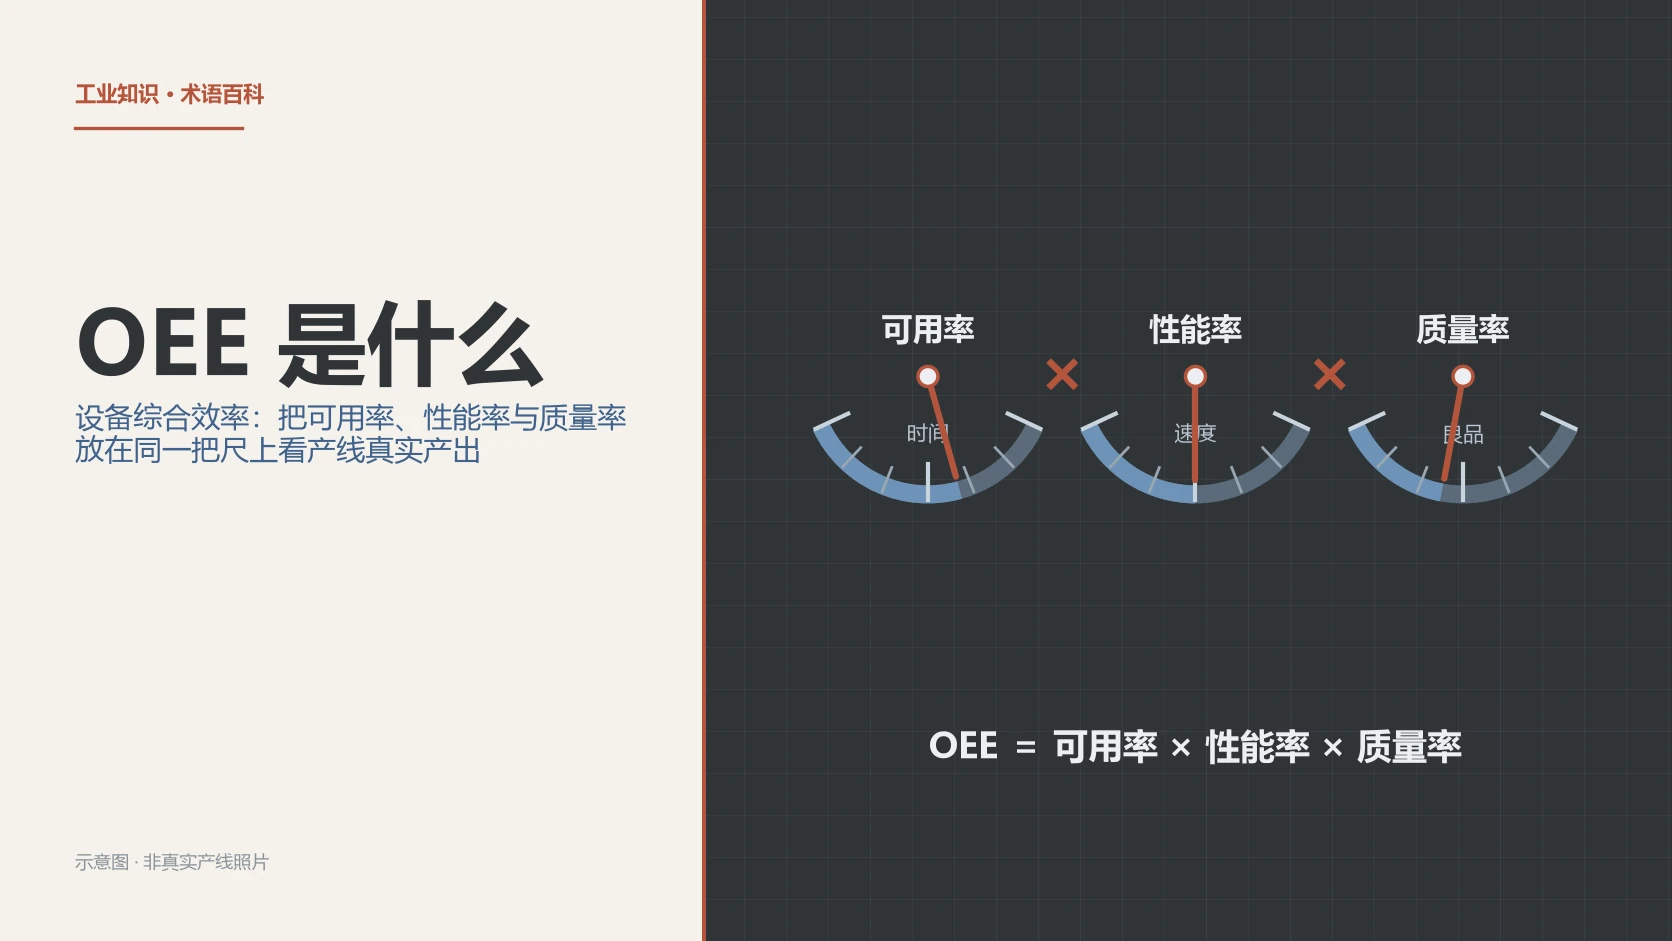
单独看产量、稼动率或合格率,都可能漏掉另一类损失:设备全天运转但降速运行,稼动率很高而产出并不高;产出很高但废品多,合格产出同样打折。OEE 把三类损失放进同一把尺子,方便设备和管理人员用同一口径讨论改善重点。
OEE的三个分项各怎么算
先约定时间口径。计划生产时间指班次时间扣除计划休息、计划保养等不安排生产的时间;运行时间等于计划生产时间减去停机时间,停机既包括故障,也包括换型和调整这类占用生产时间的准备作业。
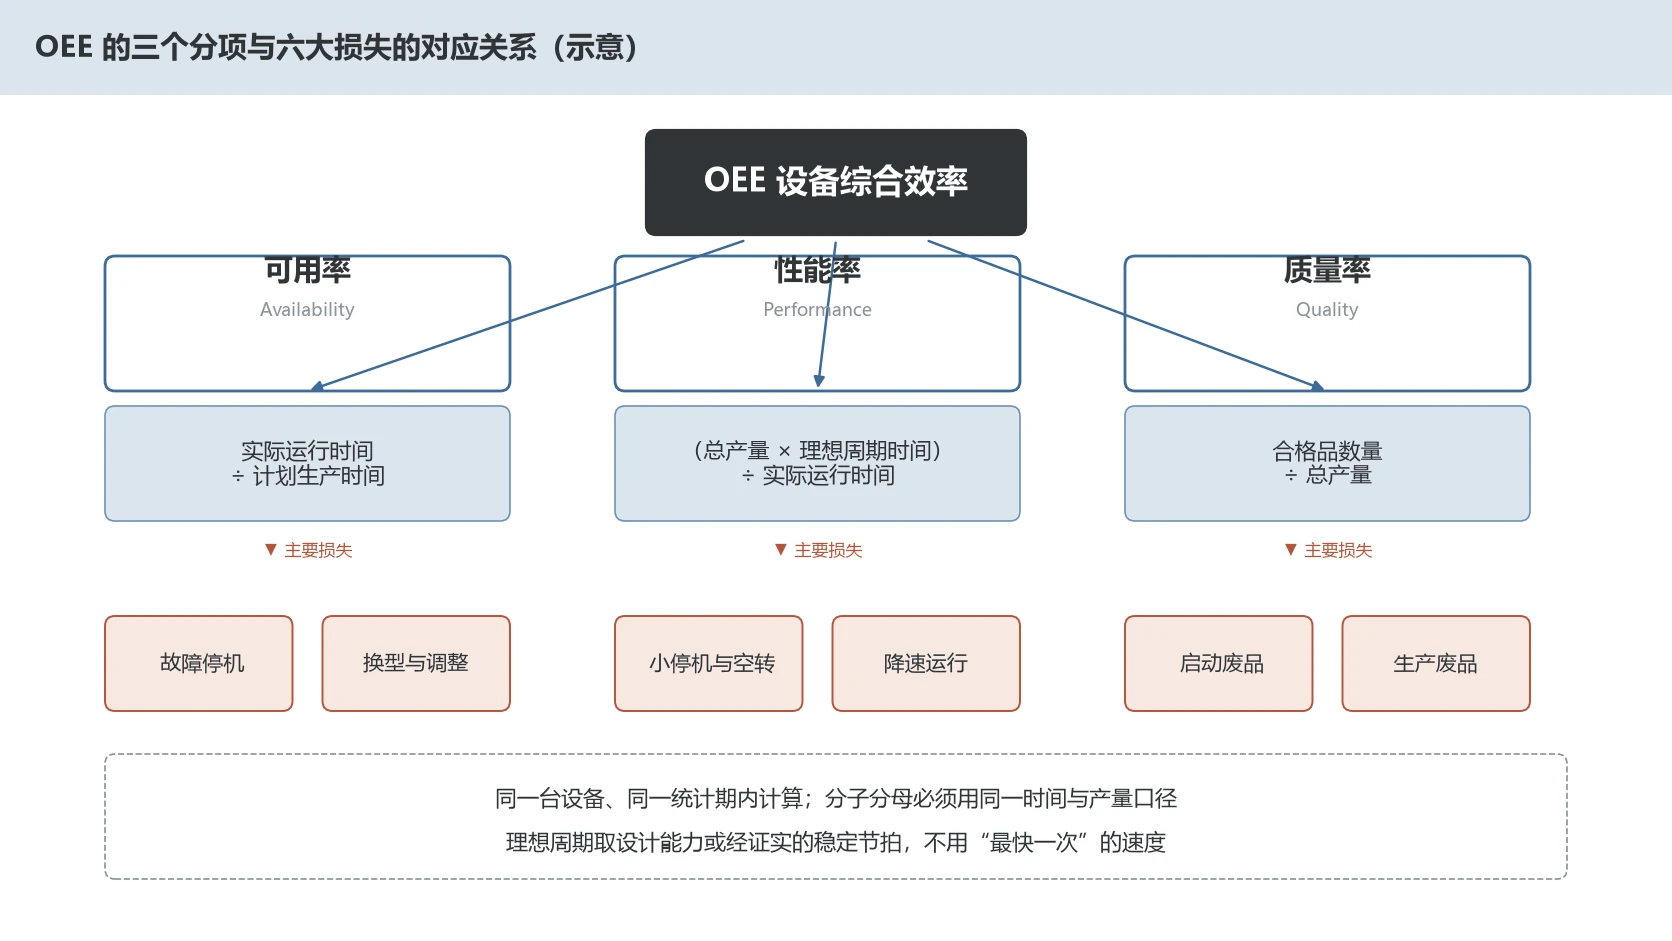
三个分项的计算式如下:
- 可用率(Availability)= 运行时间 ÷ 计划生产时间。反映停机占用的时间损失。故障停机、换型与调整都会压低这一项。
- 性能率(Performance)=(理想周期时间 × 总产量)÷ 运行时间。反映速度损失。空转、小停机和降速运行属于这一类。
- 质量率(Quality)= 合格品数量 ÷ 总产量。反映质量损失,合格品指一次检验通过、不含返工的产品。
三项相乘后,OEE 也可以写成简化式:合格品数 × 理想周期时间 ÷ 计划生产时间,即“完全按理想节拍生产全部合格品所需的时间,占计划生产时间的比例”。其中理想周期时间取工艺设计能力或经证实的稳定节拍,不能用偶然出现的最快速度,否则性能率会被系统性低估。
这套指标不只出现在 TPM 资料里。ISO 22400-2:2014《制造运行管理的关键绩效指标(KPI)——第2部分:定义和描述》把可用率、效率与质量率等设备类 KPI 纳入标准定义,OPC 基金会的机床监测规范在引用该标准时说明,OEE 是 Availability、Effectiveness 与 Quality Rate 三项的乘积。企业自建 OEE 统计时,可以直接对照这类标准核对字段口径。
六大损失:OEE数字变低的六个出处
OEE 的改善框架来自 TPM(全员生产维护)。TPM 创始人中岛清一在二十世纪七十年代初提出了 TPM、OEE 与“六大损失”的概念框架,把设备效率损失归为六类,并按三个分项归类:
| 分项 | 损失类别 | 典型表现 |
|---|---|---|
| 可用率损失 | 故障停机 | 设备损坏、程序或工装异常导致的非计划停机 |
| 换型与调整 | 更换产品型号、调整参数占用的时间 | |
| 性能率损失 | 空转与小停机 | 卡料、短暂阻塞后自动恢复,常不被完整记录 |
| 降速运行 | 为求稳定而低于设计节拍运行 | |
| 质量率损失 | 启动废品 | 换型或开机初期生产的不合格品 |
| 生产废品 | 稳定运行中产生的不合格品 |
分类的价值在于把一个汇总的 OEE 数字拆回可行动的原因。同样是 OEE 从 75% 降到 70%,一种情况主要是故障增加,另一种情况是小停机变多,对应的改善动作完全不同。记录数据时按六类分别登记,后续分析才有依据。
85%的“世界级”从哪里来,怎么用
行业资料常引用“世界级 OEE 为 85%”,这一基准出自中岛清一的 TPM 著作体系,是他提出的分项目标值组合,指优秀企业应当争取达到的最低水平;该资料同时指出,多数制造企业的 OEE 其实更接近 60%。美国 NIST 制造业扩展伙伴计划(MEP)体系的田纳西 TMEP 实施指南给出了相近的参考区间:85% 以上为世界级,65%—85% 为良好,45%—65% 为典型水平,并强调“最重要的比较始终是自己随时间的趋势”。
因此,85% 更适合作为长期改善的方向标,而不是考核指标。不同行业的设备类型、换型频度和质量风险差异很大,跨行业直接比数字意义有限;同一台设备按月对比、同型号设备横向对比,才容易看出改善是否真实发生。
和TEEP有什么区别
另一个常见指标 TEEP(Total Effective Equipment Performance,全设备有效性能)等于 OEE 乘以利用率,其中利用率=计划生产时间 ÷ 全部日历时间。两者的差别在分母:OEE 只衡量计划生产时间内的效率,TEEP 把未安排生产的排程损失也计算在内。例如某设备每周安排两班共 80 小时生产,日历时间为 168 小时,即使计划时间内 OEE 达到 65%,折算到全周期的 TEEP 也只有约 31%。讨论产能扩充或排班策略时看 TEEP,讨论设备本身运行质量时看 OEE,两个问题不要混在一起。
一个演算示例:同样的产量,不同的结论
下面用一组假设数字演示计算与常见误用。某台设备一个班次的计划生产时间为 460 分钟,发生故障与换型共损失 80 分钟,实际运行 380 分钟;运行期间总产量 9500 件,其中合格 9310 件;理想周期时间为每件 2.4 秒。
- 可用率 = 380 ÷ 460 ≈ 82.6%;
- 性能率 = 9500 × 2.4秒 ÷ 380分钟 ≈ 22800秒 ÷ 22800秒 = 100%;
- 质量率 = 9310 ÷ 9500 ≈ 98.0%;
- OEE ≈ 82.6% × 100% × 98.0% ≈ 80.9%。
这个示例中性能率恰好为 100%,说明产量与理想节拍刚好吻合。如果为了“改善”把理想周期从 2.4 秒改为 2.2 秒,性能率立刻降到约 91.7%,OEE 变成约 74.1%——设备什么都没变,只是口径变了。这就是理想周期必须事先锁定、并保留修订记录的原因。示例为演算假设,不代表任何实际产线数据。
实施OEE时的常见误用
MEP 体系的实施指南把 OEE 定位为“发现损失的工具,而不是用来刷分的记分卡”。实际推行中值得避免的几种做法:
- 把 OEE 当考核指标压给操作者。指标压力会诱导数据失真,例如把故障改记为计划保养、把小停机干脆不记。
- 用平均速度代替理想周期。平均速度本身就是被改善对象,用它做分母会掩盖降速损失。
- 只统计大停机,忽略小停机。高频短停机累积起来对性能率的影响常常超过偶发大故障,但没有自动记录就看不到。
- 跨设备直接排名。不同设备的设计节拍、产品组合和换型频率不同,排名奖励的可能是任务分配,而不是维护水平。
数据采集方式决定数据质量。人工抄表适合起步,但小停机和降速很难靠人工记准;从设备控制系统自动采集状态与计数,再由人确认事件分类,是多数企业走过的路径。NIST MEP 的企业案例记录了在冲压设备上建立 OEE 测量系统的做法:自动采集周期数、可生产时间与缺陷品数,用于三项比率的量化。
从数字到改善:先问损失在哪一类
拿到分项数据后,改善顺序通常按损失占比和解决难度共同决定。可用率损失突出时,优先做故障的top项分析、备件与点检策略、换型时间的快速换模(SMED)方法;性能率损失突出时,核查小停机的发生频次与位置、降速运行的原因是工艺约束还是保守设定;质量率损失突出时,回到工艺参数窗口与首件确认流程。
OEE 解决的是“设备时间用得怎么样”。它不直接回答排产是否合理、瓶颈工序在哪、这份订单是否应该排在这台设备上——这些需要结合排程数据、工艺流程分析和整体设备配置判断。把 OEE 放进指标体系时,让它承担设备效率的度量,其余问题交给对应的工具,指标才能长期可信。
评论留言
暂时没有留言!