OEE数据采集需要把生产时间、设备运行、加工计数和首次质量结果对齐到同一设备、产品与统计窗口。一个可信的设备效率看板,应能解释百分比怎样算出、哪些记录尚未完成,以及损失发生在哪个时段。
落地时可沿着“字段约定—原始采集—窗口校验—指标计算—事件追溯”推进。下面给出适用于单设备、单工序试点的数据结构和教学验算。基础公式可参阅设备综合效率OEE。
计算OEE与解释三因子,需要哪些数据?
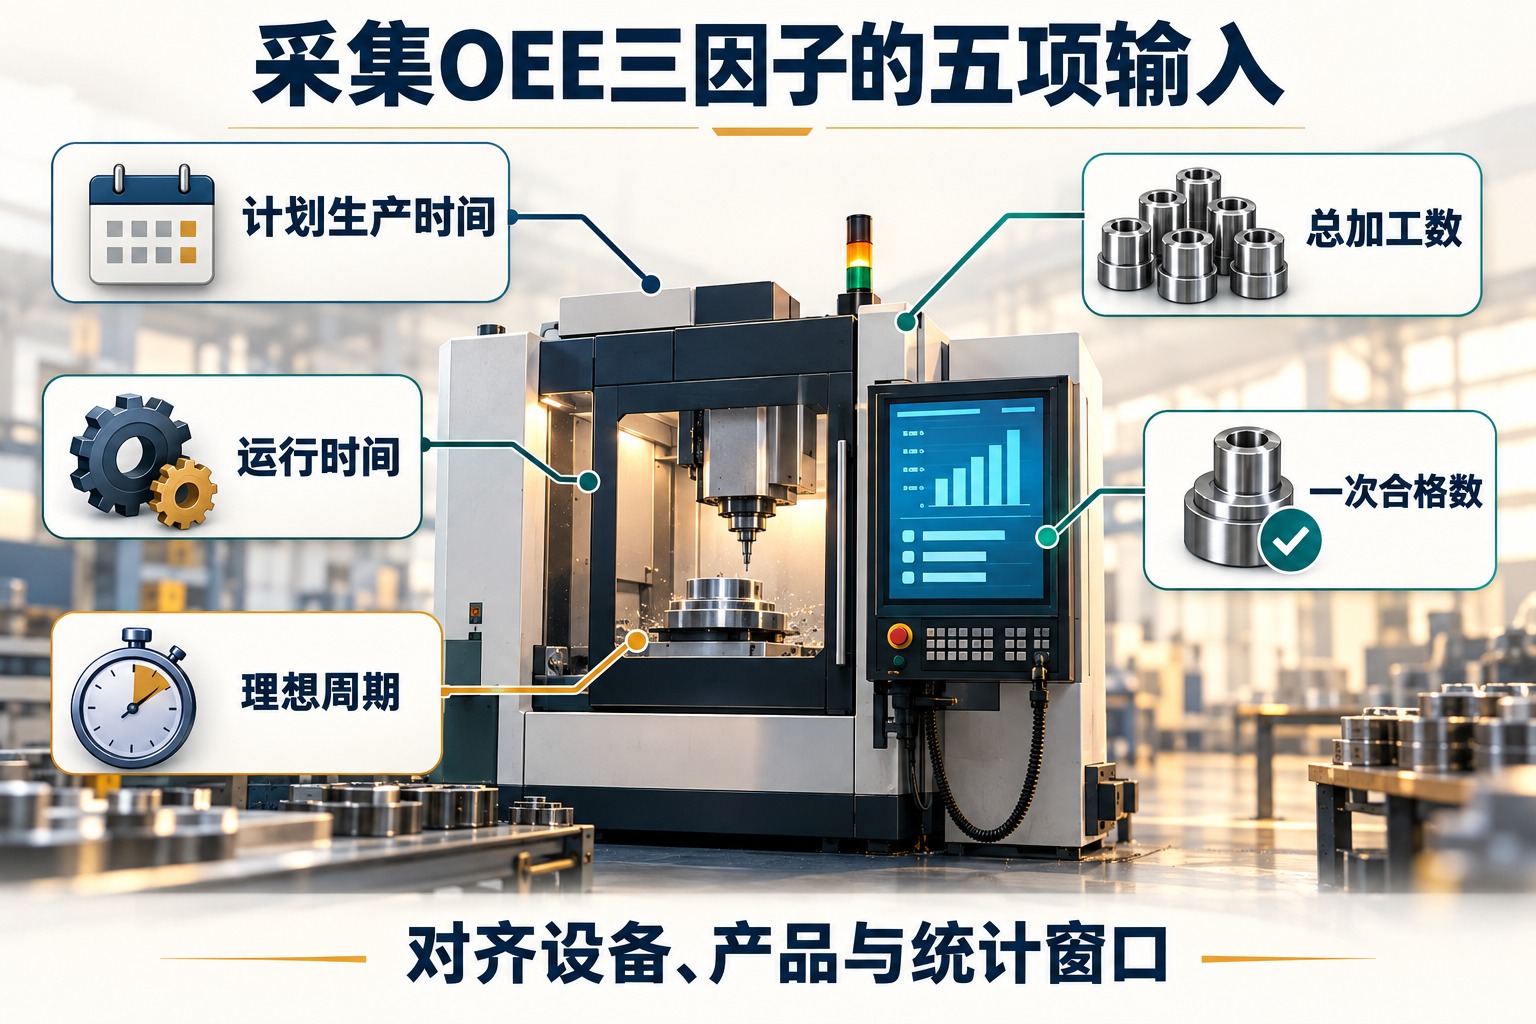
在单产品、理想周期固定且首次质量已判定的条件下,OEE简式需要计划生产时间、理想周期和一次合格数三个量。但要分别解释可用率A、性能率P、质量率Q,还需要运行时间和总加工数。因此,只接入一个运行信号,不能得到完整的OEE诊断。
| 核心输入 | 来源与口径约定 |
|---|---|
| 计划生产时间 | 来自排程、班次及实际生效的生产窗口;明确时区、起止和排除时段。 |
| 运行时间 | 由设备状态区间形成;明确何时运行、何时停机及短停处理规则。 |
| 理想周期 | 对应设备、产品与工艺;统一为秒/件,并保留版本和生效时间。 |
| 总加工数 | 来自同一工序的完成计数;说明是累计读数还是本次增量,单位是件、模次还是批。 |
| 一次合格数 | 来自对应加工记录的首次质量判定;区分合格、不合格和待判定。 |
例如,AWS IoT SiteWise的OEE示例使用设备状态、成功计数和失败计数流,说明采集必须覆盖状态与产出两个方面。它是一个具体示例;不能直接把示例状态码、时间定义或成功计数含义当成所有工厂的默认规则。
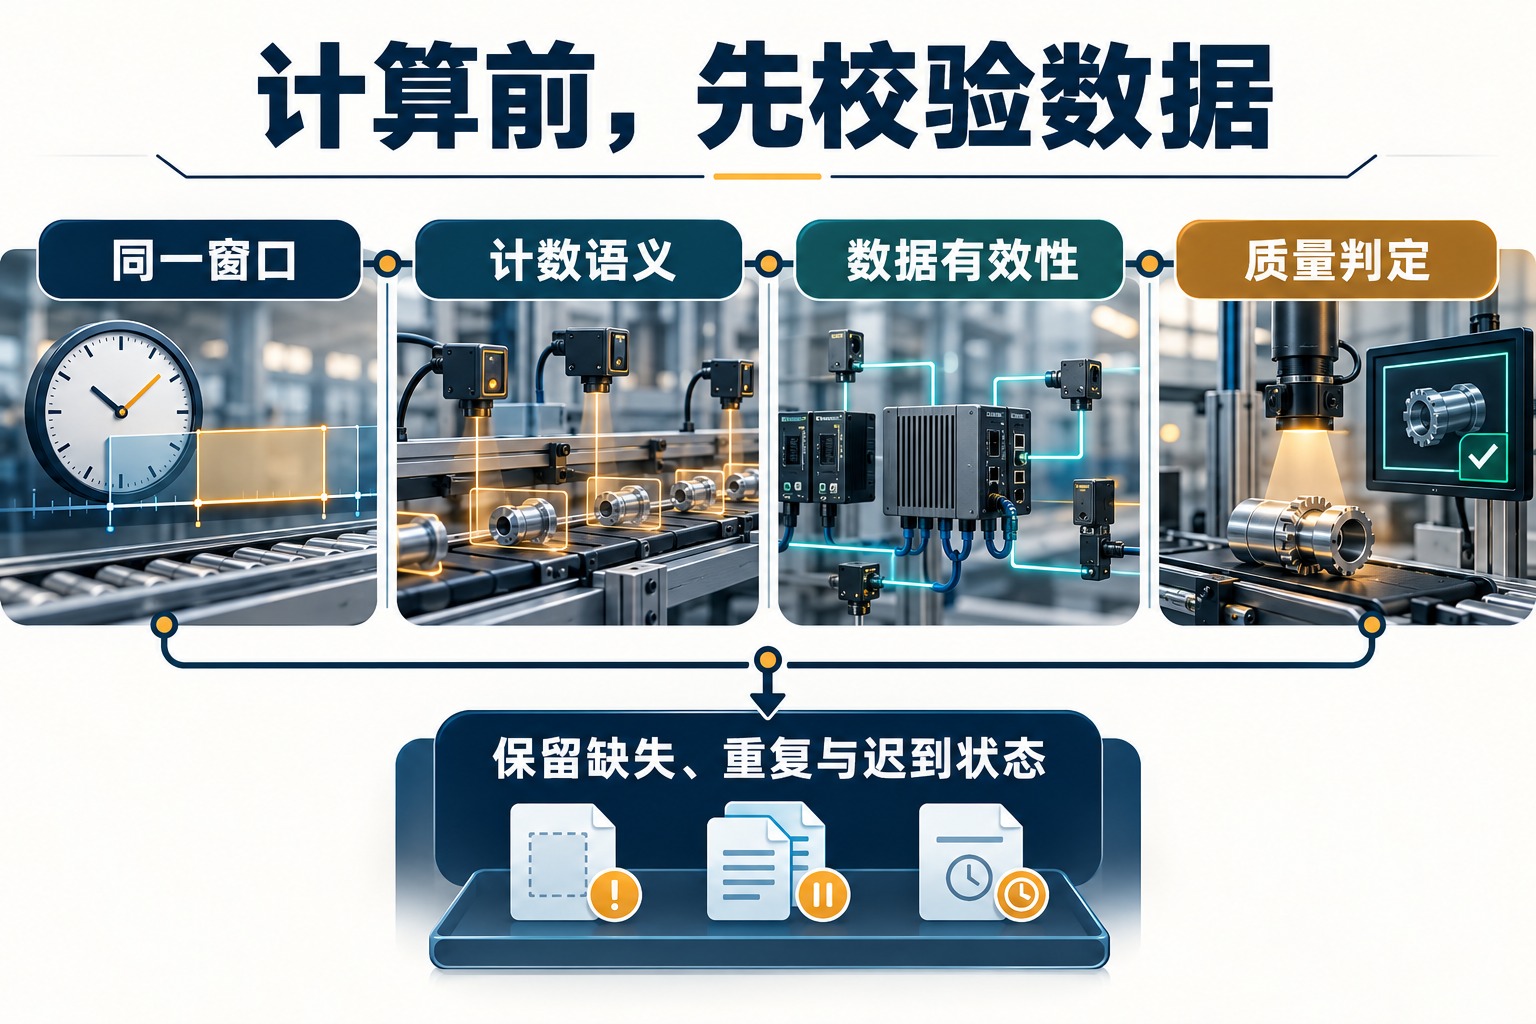
机台“通电”“自动模式”“正在加工”是不同状态;完成脉冲也可能只代表完成一次加工,并没有质量判定。应由生产、设备和质量人员核对信号对应的现场事件,再确定字段来源。若检验发生在后续工位,需要通过零件、批次或工单标识关联到本工序,不宜直接用当天入库数代替首次合格数。
原始记录怎样保存,后续才查得回来?
建议将“设备发生了什么”和“系统何时收到信息”分开保存。每条记录应能识别设备与工序、产品或工单、来源系统、事件标识、发生时间、接收时间、原始值和数据状态。涉及规则的记录再关联理想周期版本、原因码版本及修订记录。
设备状态宜保留起止区间,或保留可还原区间的状态变化事件;区间边界采用一致规则,例如包含开始时刻、不包含结束时刻,避免跨班交界被两边同时累计。发生在班次边界前、持续到边界后的停机,应按各窗口实际重叠时长分摊,不把整个事件只归到开始班次。
使用OPC UA时,OPC Foundation对DataValue的说明区分源时间戳、服务器时间戳和StatusCode。源时间反映数据来源端的时间,服务器时间反映服务器获知该值的时间;状态码用于判断数据是否可用。这里的Good、Uncertain、Bad描述的是数据质量,不是产品的合格或不合格。
跨工厂汇总时,可用统一的时间基准保存事件,并保留工厂时区供班次切分与显示。设备时钟、网关时钟和业务系统时钟需要可核对;不能直接把网络延迟变成停机时长。若现场无法提供可信源时间,应记录采用了什么替代规则及其局限。
计算之前,怎样处理计数、缺失与迟到数据?
累计计数与增量计数采用不同算法
如果计数器在窗口开始为10000、结束为10900,期间连续有效且没有复位,总增量是900件,不能把每次读到的累计值直接相加。若源端上报的是每个事件的新增件数,则应去重后求和。批量上传与重传也不能让同一个加工事件计两次。
发生复位或回绕时,应按已识别的计数段分别计算,并保留复位证据与边界;负差不能直接改成0后继续当完整数据。还应确认每个脉冲代表一件、多个模穴的产品,还是一次循环,并统一到对应理想周期的单位。
断网不自动等于停机,旧值不自动等于新值
采集连接断开,只说明系统暂时没有可靠新数据。设备可能仍在运行,也可能已经停机。建议将这段时间标为数据未知,显示覆盖缺口,并按既定规则决定是否暂缓最终OEE;有现场缓存补传时,再按事件发生时间补齐。
若使用最后一次状态延续区间,应明确新鲜度和连接状态条件,避免把很久以前的“运行”无限延长。OPC UA的Bad值不应用作有效生产测量;Uncertain值应保留其状态并按项目约定处理。产品质量率Q和采集有效覆盖率应分别显示,不能用一个“质量百分比”同时表达二者。
迟到的检验结果回到对应加工窗口
质量晚于生产到达时,先显示待判件数及暂未完成状态。结果到达后,关联回对应加工批次和窗口,生成可追溯的新版本;不要把上一班的检验结果直接算进接收消息时所在的新班次,也不要把待判件默认当成合格。
A、P、Q也必须对应同一统计窗口和版本。按窗口聚合指标有助于明确范围;AWS的OEE示例还提醒,简单组合不同输入的“最新值”可能产生意外结果。因此,看板应能区分正在更新的临时值与窗口数据齐备后的最终值。
用一小时原始记录,怎样验算出73.5%?
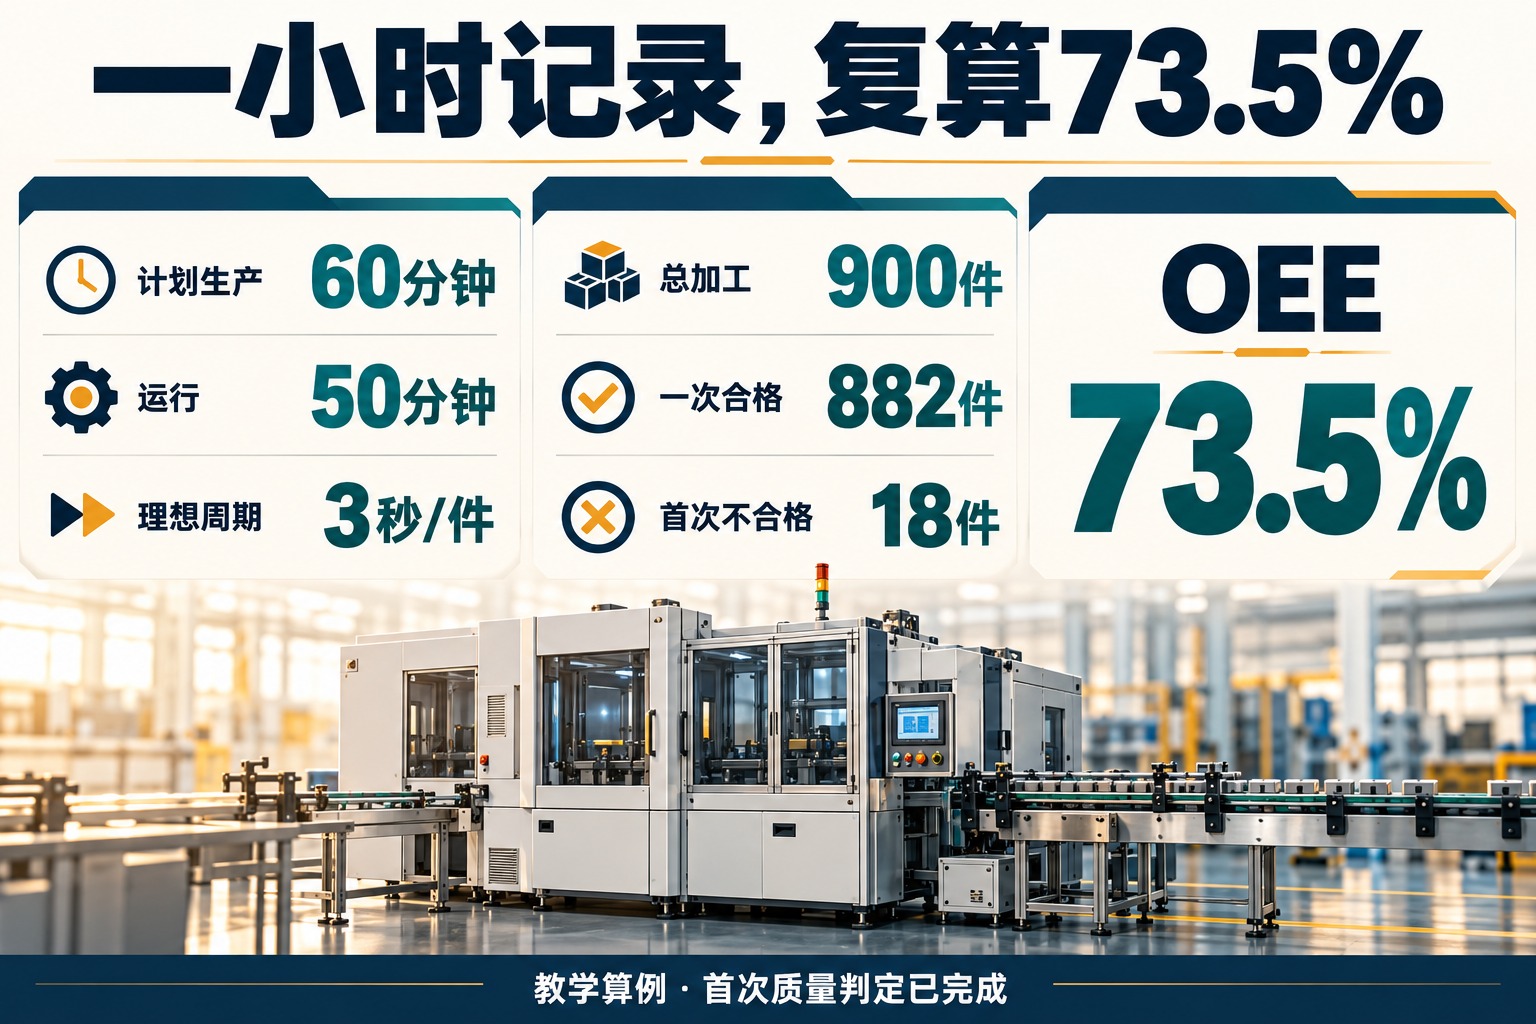
以下为单设备、单产品的教学数据,统计窗口为工厂本地时间08:00至09:00,时区已记录。60分钟全部计划生产,08:20至08:30停机,其余50分钟为运行;原始状态记录连续有效。理想周期3秒/件,累计计数由10000增至10900,期间无复位、无重复,总加工900件。
09:00时,882件已经首次判定合格,18件仍待判,质量和OEE保持“待完成”标识。09:06收到这18件的首次不合格结果,确认它们属于08:00至09:00的加工批次;此时该窗口的最终结果为882件一次合格、18件一次不合格、待判0件。
- A:50÷60=83.3333…%。
- P:900×3÷(50×60)=90%。
- Q:882÷900=98%。
- OEE:A×P×Q=73.5%。
简式复核为882×3÷(60×60)=73.5%。时间应满足50+10=60分钟,件数应满足882+18=900件。09:06只是判定信息到达时间,不会把这900件自动搬到09:00至10:00的生产窗口。
这个例子还说明了采集验收的顺序:先确认窗口与状态闭合,再核对计数语义和单位,最后确认首次质量结果是否齐备。只看屏幕最终显示73.5%,无法判断系统是否曾错误忽略18件待判,或将晚到信息记入另一个窗口。
设备效率看板怎样支持损失追溯?
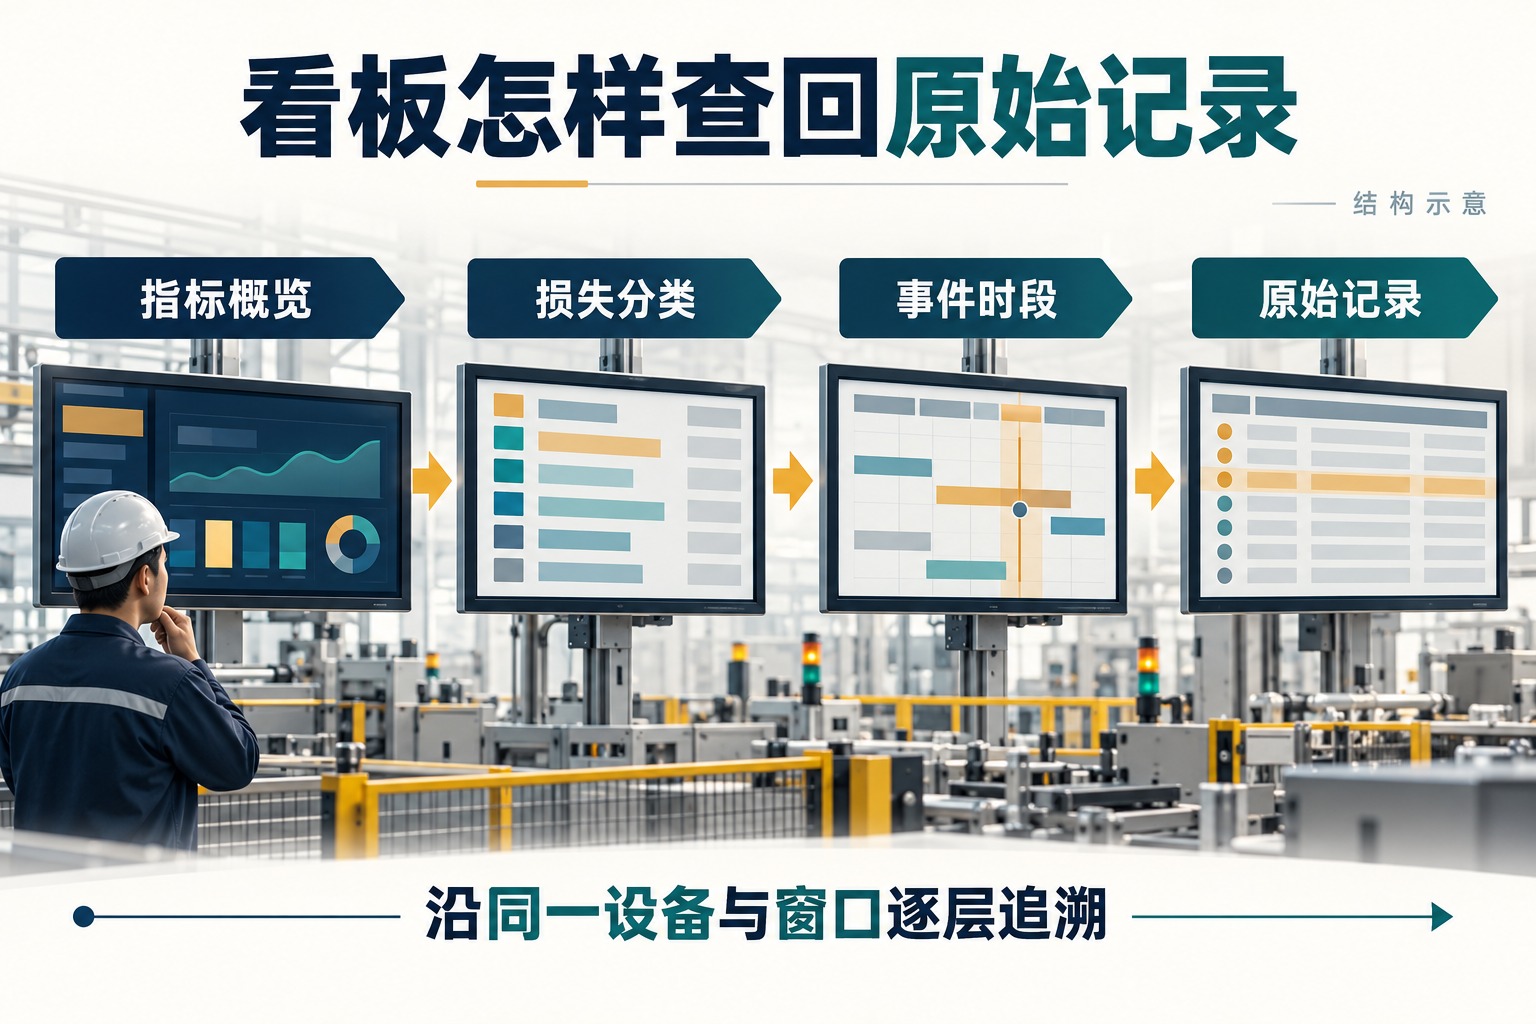
建议按读者的排查路径分层,避免一个屏幕堆满相互没有联系的仪表。
- 概览层:显示设备、产品、统计窗口、OEE与A/P/Q,并保留计划生产、运行、总数和一次合格数。旁边显示待判件数、数据覆盖与更新时间,明确临时或最终状态。
- 损失层:按一致范围展示停机、性能和质量损失,支持查看时间趋势与主要原因。尚不能区分的小停和降速保留待归因,具体分析方法见OEE六大损失分析与改善顺序。
- 事件层:从某项损失进入对应时段,查看设备状态、产品、现场现象、原因确认、质量批次及处置记录。
- 原始层:进一步核对源数据、发生与接收时间、计数段、数据状态和修订版本。解释分数变化时,应能辨认是生产改变还是数据补齐。
报警规则也要结合场景:没有排产时不宜因为OEE无值就报“设备效率异常”;数据断开应提示采集异常;已排产且状态有效的长停机,才进入相应生产事件处理。报警负责让人采取行动,不能只靠统一的红黄绿阈值代替判断。
试点上线如何验收,怎样分工维护?
可先选择一个计数位置清楚、产品与周期容易确认、质量结果能够关联的工序试点。与现场记录逐项对照,验证典型场景后再扩展到更多设备;多产品与整线汇总还需要单独确定统计规则,不能简单平均所有设备百分比。
| 验收场景 | 应观察到的行为 |
|---|---|
| 正常生产与停机 | 运行和停机区间与现场一致;主状态不重叠,时间窗口闭合。 |
| 重复上传或计数复位 | 同一事件只计一次;复位被识别并保留计数分段,不能静默丢产量。 |
| 断网及补传 | 明确未知时段与有效覆盖;补传按发生时间归位,不直接把断网算作停机。 |
| 跨班次或产品切换 | 按窗口切分事件;产品、理想周期与计数在切换点对应,历史版本可追溯。 |
| 质量迟到与返工 | 待判状态可见,首次判定回到原加工记录;后续返工不冒充原批一次合格。 |
| 零分母或异常比例 | 无计划生产显示不适用;P超过100%等异常触发输入核查,不截顶掩盖问题。 |
生产团队负责排程与状态含义,设备团队核实信号和计数行为,工艺与质量团队确认理想周期及首次判定,信息化人员负责采集、关联和版本追溯。每次改规则都应有生效时间,并复查受影响的窗口。
验收完成的标志,是现场人员能用原始记录复算一个窗口、解释一次损失,并看见未知和修订状态。采集接口连通、看板能够刷新,是必要环节,但不能单独证明设备效率数据已经可信。
评论留言
暂时没有留言!