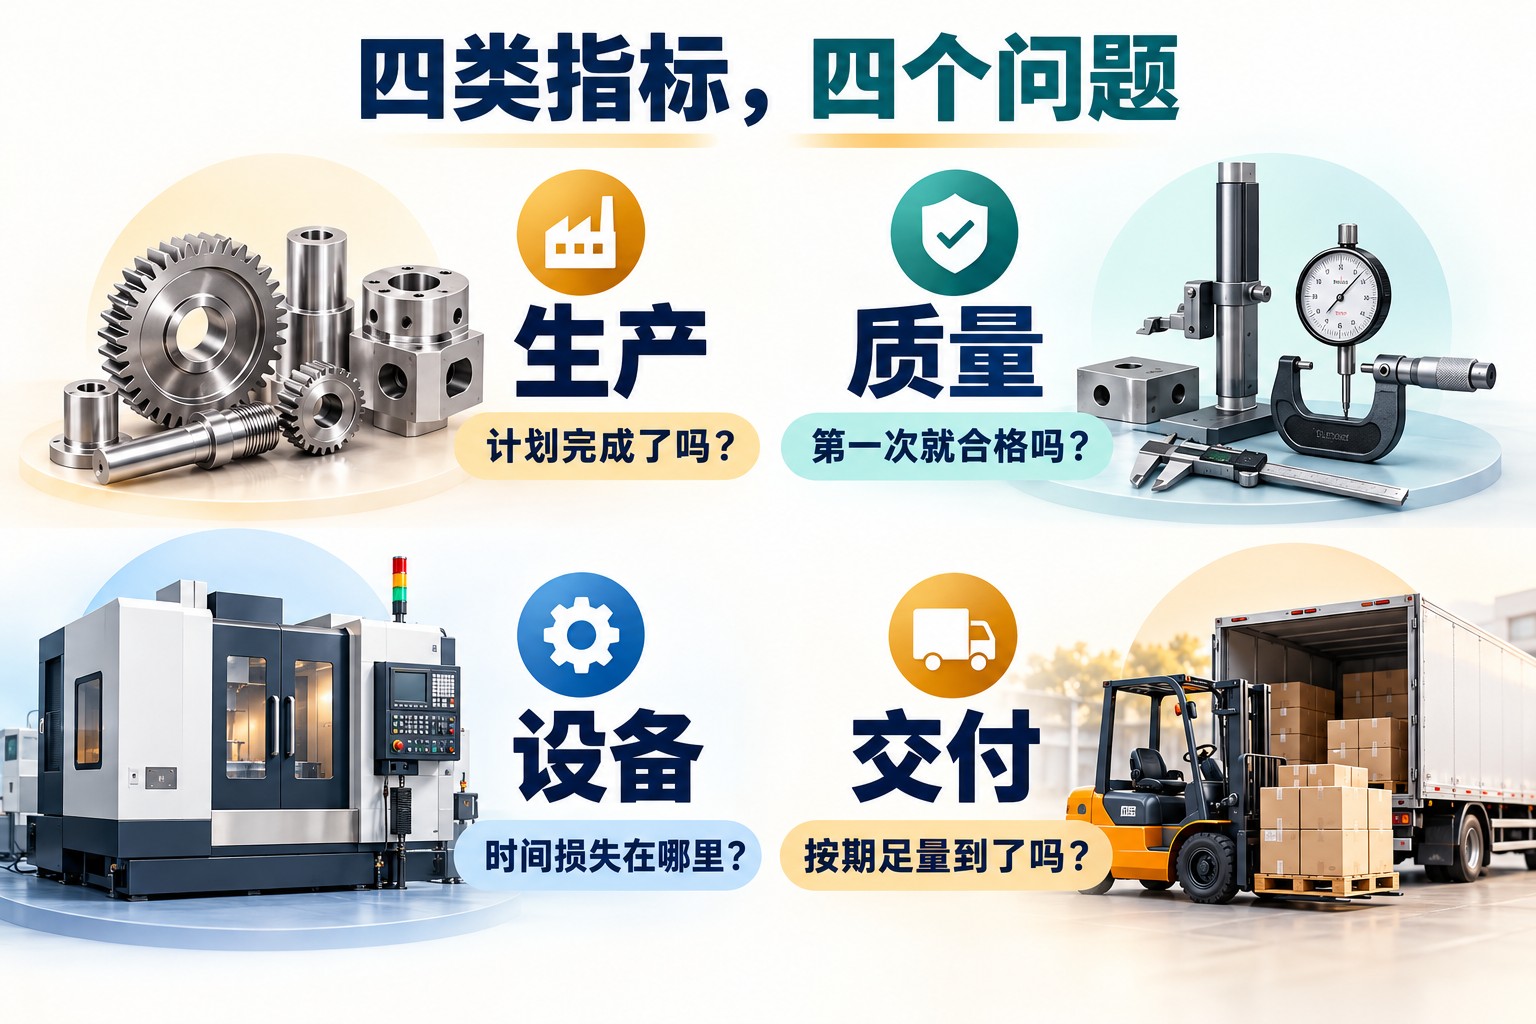
制造业KPI是用于判断生产运营目标是否达成的关键绩效指标。常用指标包括生产计划达成率、一次通过率、报废率、设备综合效率、按期足量交付率、生产提前期和在制品数量。它们分别回答产出、质量、设备损失、交付与流动速度的问题,不能相互替代。
选择指标应从管理问题开始:交期不稳定,要同时看订单履约和等待时间;设备产出不足,要拆开停机、速度与质量损失;返工很多,则不能只看最终合格率。一个可用的KPI还需要明确统计对象、公式、数据来源、时间边界、负责人和异常后的动作。
制造业常用KPI及其计算口径
ISO 22400-1:2014的公开说明将制造运营KPI的定义、构建、交换与使用纳入统一框架。下面采用便于解释的工厂管理口径,并在容易变化的地方注明条件;这是一张常用指标索引,不是对ISO标准公式的逐项转录。
| 指标 | 本文使用的计算或记录方法 | 使用前确认 |
|---|---|---|
| 生产计划达成率 | 当期按要求完成的合格数量 ÷ 当期计划数量 ×100% | 按产品和任务比较;固定计划版本与完工标准 |
| 一次通过率(FPY) | 首次无返工、返修等额外处理即符合要求的数量 ÷ 同一批进入过程的数量 ×100% | 必须对齐对象和过程边界,未完成品不直接算不良 |
| 报废率 | 最终报废数量 ÷ 同一统计批次投入数量 ×100% | 待判、返工与报废分开;件数和重量不能混算 |
| 设备综合效率(OEE) | 可用率 × 性能效率 × 质量率 | 计划生产时间、理想周期、首次合格计数一致 |
| 按期足量交付率(OTIF) | 当期到期订单中按期足量交付的订单数 ÷ 当期到期订单数 ×100% | 本表采用到期订单口径;明确承诺日期、足量及交付节点 |
| 生产提前期 | 实际完工时刻 − 实际进入所定义生产流程的时刻 | 事先约定起止事件;包含边界内的加工、排队和等待 |
| 在制品(WIP) | 指定时点已进入但尚未完成所定义生产流程的数量 | 这是存量;明确待检、返工品及中间库存是否纳入 |
没有计划数量、没有投入或当期没有到期订单时,相应比率应标注“不适用”或“无样本”,不要自动填成100%。数据尚未齐全时,应显示待补状态及覆盖范围,避免把“没有记录”当成“没有问题”。
生产与质量指标怎样避免被返工和超产误导
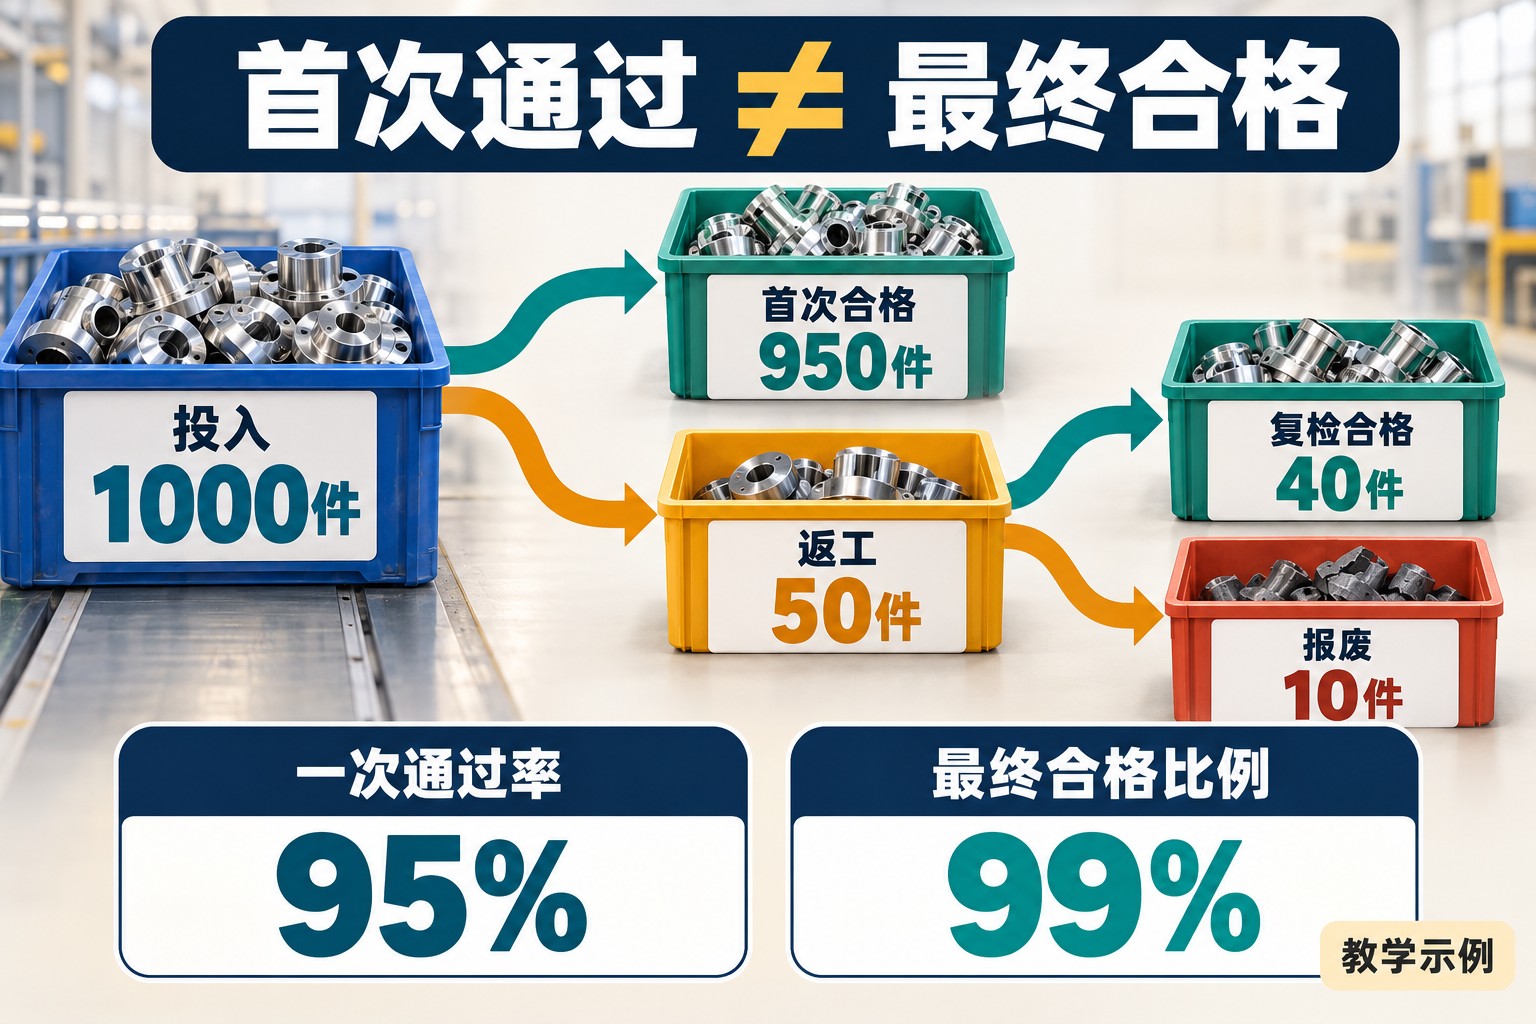
以下均为教学数据:某产品当期计划交付给下道环节1000件合格品,实际投入并首次完成1000件,其中950件第一次就符合要求,50件进入返工。统计截止前,返工中40件复检合格,10件报废,所有1000件均已有最终处置。
在这个明确结束的批次内,一次通过率为950÷1000=95%,最终合格比例为(950+40)÷1000=99%,报废率为10÷1000=1%。如果合格完工标准允许计入已完成返工并放行的40件,生产计划达成率也是990÷1000=99%。两个99%虽然数值相同,却分别回答质量最终结果与计划完成情况。
美国质量学会ASQ的术语解释强调,一次通过率关注无需返工、重复处理等额外活动就满足要求的产品。因此,返工后的40件不能回填到首次通过数量中;否则最终出货没少多少,额外消耗的工时和材料却从指标中消失了。
跨日期统计时,还要区分“今天首次加工的这批产品”与“今天完成返工的上周产品”。直接拿今日全部合格件除以今日投入量,可能混入不同批次,得出无法解释甚至超过100%的质量率。若用当日事件看板,就分别展示投入、初次合格、返工完成和报废;需要计算批次良率时,再按同一批对象追踪到完成。
计划达成也不能让超产的产品掩盖缺产的产品。假设A、B各计划100件,实际A做出150件、B只做出50件,总件数达成看似100%,但B仍缺50件。看板应按产品、工单和交期显示缺口。若管理上需要一个“按计划完成量”汇总,可约定每项最多按计划量计入,再用一致单位汇总;这种封顶口径必须标注,不能悄悄替换原来的实际产量比率。
OEE回答设备损失,不直接代表交付能力
设备综合效率(Overall Equipment Effectiveness)把计划生产时间内的停机、速度损失和质量损失组合起来。采用Vorne的OEE计算说明,对理想周期相同的产品,也可按“首次合格数量×理想周期÷计划生产时间”计算。完整三因素解释见设备综合效率OEE。
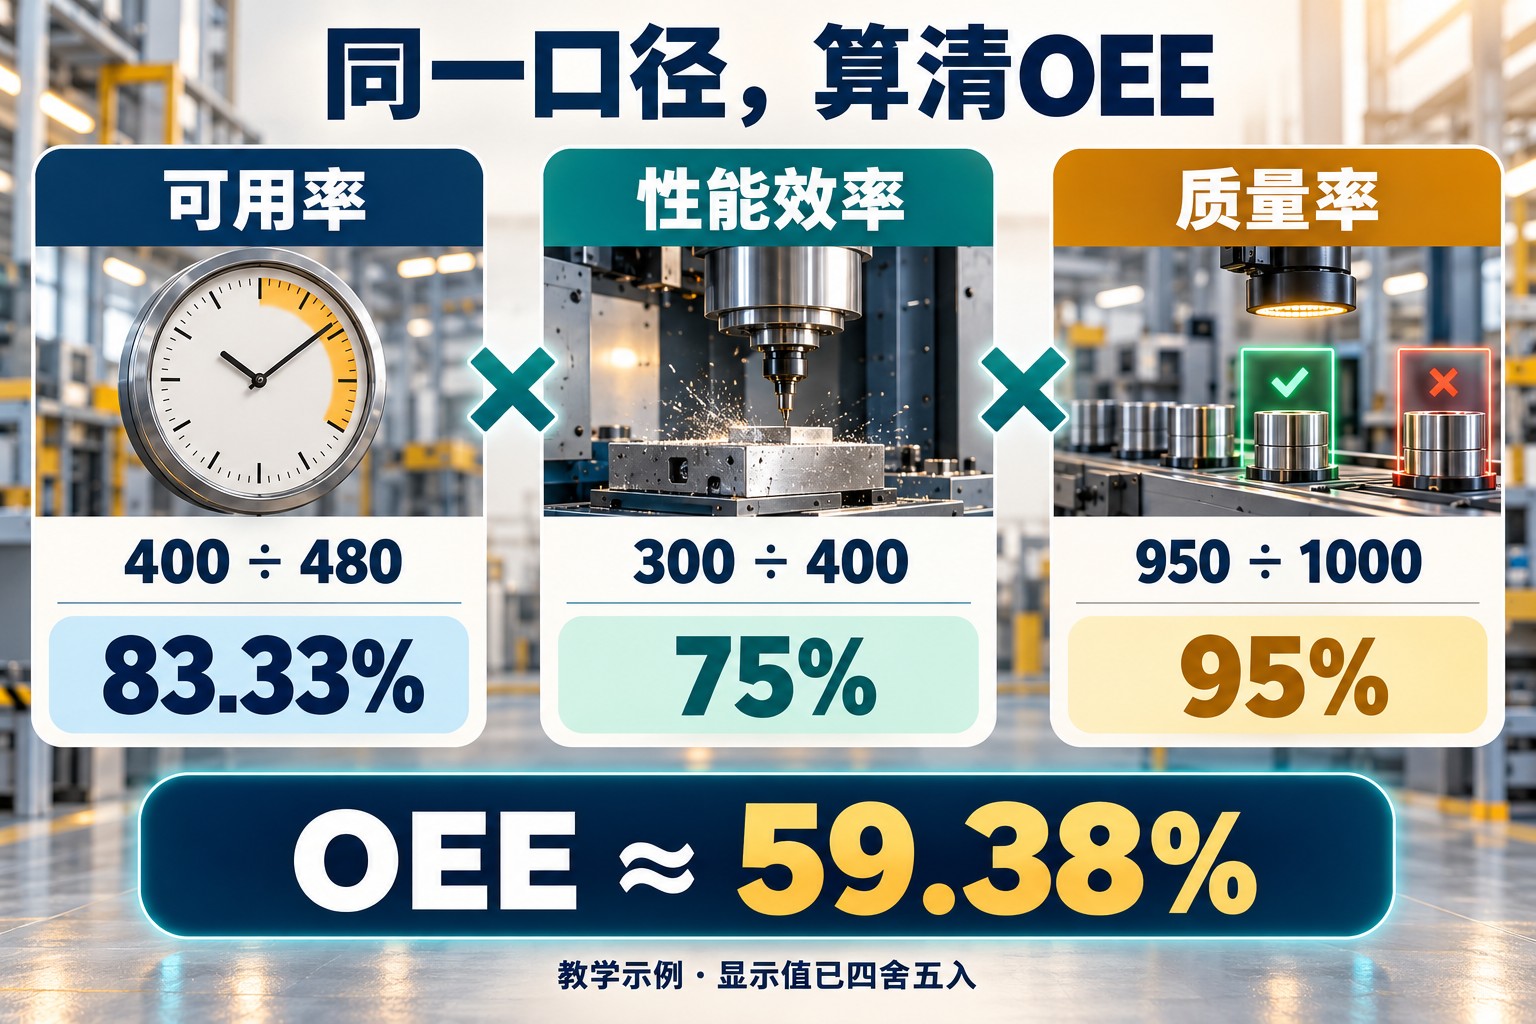
继续使用上述教学批次,假设同一设备当期计划生产480分钟,实际运行400分钟,包含为该批次进行的返工时间;理想周期为0.3分钟/件。总产量按1000件首次完成品计,重复返工不重复增加产量,首次合格为950件。则可用率为400÷480=83.33%,性能效率为1000×0.3÷400=75%,质量率为950÷1000=95%,OEE约为59.38%。
也可直接复算:950×0.3÷480=59.375%。返工后最终获得990件合格品,并不把这一口径中的首次合格数量改为990。理想周期也不能直接用含停机、等待等损失的计划标准工时替代;计划生产时间的排除项应事先定义,不能在停机发生后缩小分母来改善分数。
即使某台设备OEE提高,工厂也可能更难按时交付。例如非瓶颈设备为减少换型而连续生产暂时不需要的产品,下游待处理库存增加,紧急订单却排在后面。此时设备局部损失减少,不等于客户需要的产品更快完成。判断改善,应同时看限制交付的工序、在制品、订单缺口与质量结果。
交付、提前期与在制品如何联合判断
交付指标先确定“按哪个日期、在哪个节点、怎样算完成”。客户要求日期和企业承诺日期可能不同;出厂、到仓、客户签收也不是同一个时刻。ASCM的SCOR绩效框架把按时、正确数量及正确单据等归入可靠性,把订单履行速度归入响应性,说明交付质量与速度需要分别观察。
本文建议用于逾期管理的OTIF看板采用“当期到期订单”作为分母。例如本周应完成10单,8单按期足量交付,1单只交了一部分,1单尚未发出,结果为8÷10=80%。尚未发出的订单仍属于本周到期范围,不能从分母删除。其他报表可能采用当期已交订单口径,二者应分别命名,不能直接拿百分比比较。
订单是按整单、订单行还是交付批次统计,也要提前约定;取消与改期保留变更记录,不能通过事后移动承诺日期使逾期消失。对于跨国交付,还需统一截止时区和交付凭据;是否已出库不能替代客户约定的签收事实。
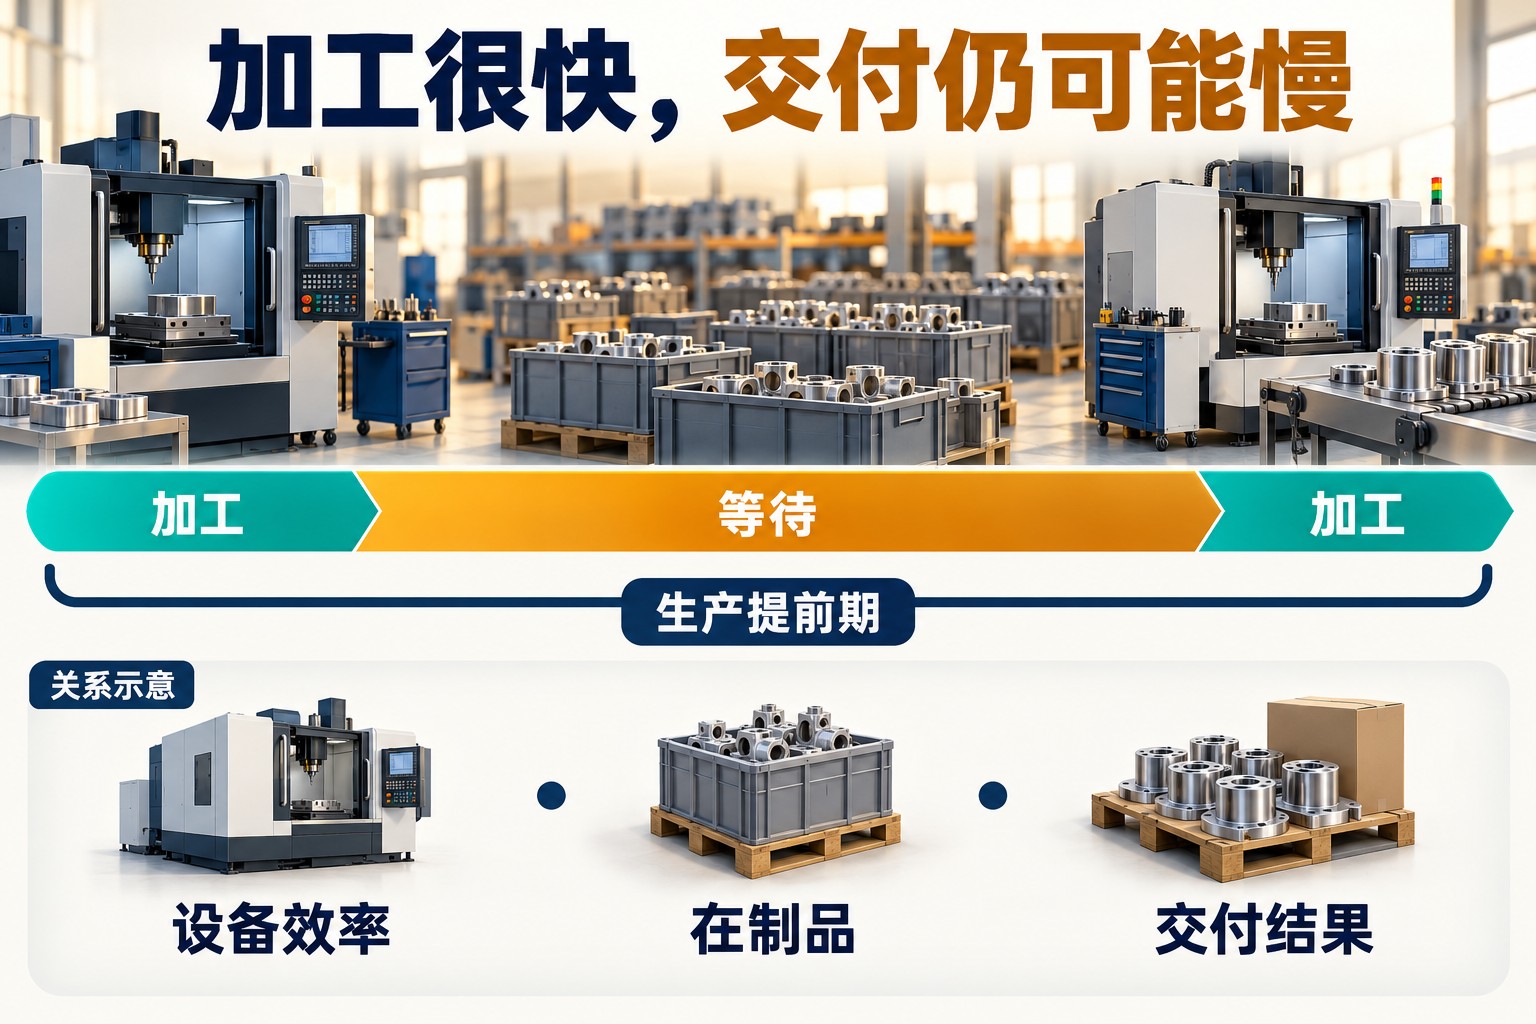
精益企业研究所对时间指标的解释区分实际加工时间与产品穿过整个流程所需的生产提前期。例如产品只加工2小时,却在工序间等待3天,改善单台设备节拍未必能显著缩短总提前期。看板除了平均值,还应查看长时间未完成的在制订单,避免只统计已完工订单而隐藏积压。
KPI目标、汇总和数据来源怎样确定
目标应依据客户要求、产能条件与可比历史建立,而非给所有工厂套用同一“优秀值”。先按相近产品、工艺和班次形成基线,再说明改进要减少哪种损失。多品种小批量与长周期连续生产的换型负担不同,比较之前需要解释产品结构和任务变化。
汇总百分比应回到原始分子与分母。例如甲批9/10一次通过、乙批50/100一次通过,合并结果为59/110≈53.64%,不是把90%和50%平均成70%。OEE跨产品、跨设备汇总还涉及不同周期和时间权重,更适合先保留各对象的原始数据并说明汇总方法;不应把任意设备的OEE直接算术平均为“全厂效率”。
数据来源要对应业务事实:设备计数用于产出及运行分析,质量系统提供首次检验与最终处置,MES关联工单和工序,ERP或订单系统提供计划与交期,物流记录证明实际交付。定义、单位、主数据与版本控制可参阅工业数据治理。跨系统数据尚未齐全时,应明确看板是暂估还是已结算。
每张指标卡至少能展开到“对象与期间、分子分母、数据来源、最新更新时间、目标、偏差原因及责任人”。例如OTIF下降时能列出两张未达成订单及缺料、返工或排队原因;FPY下降时能追到缺陷类型与工序。看板由此才从显示数字变成安排核查和改进的工具。
评论留言
暂时没有留言!