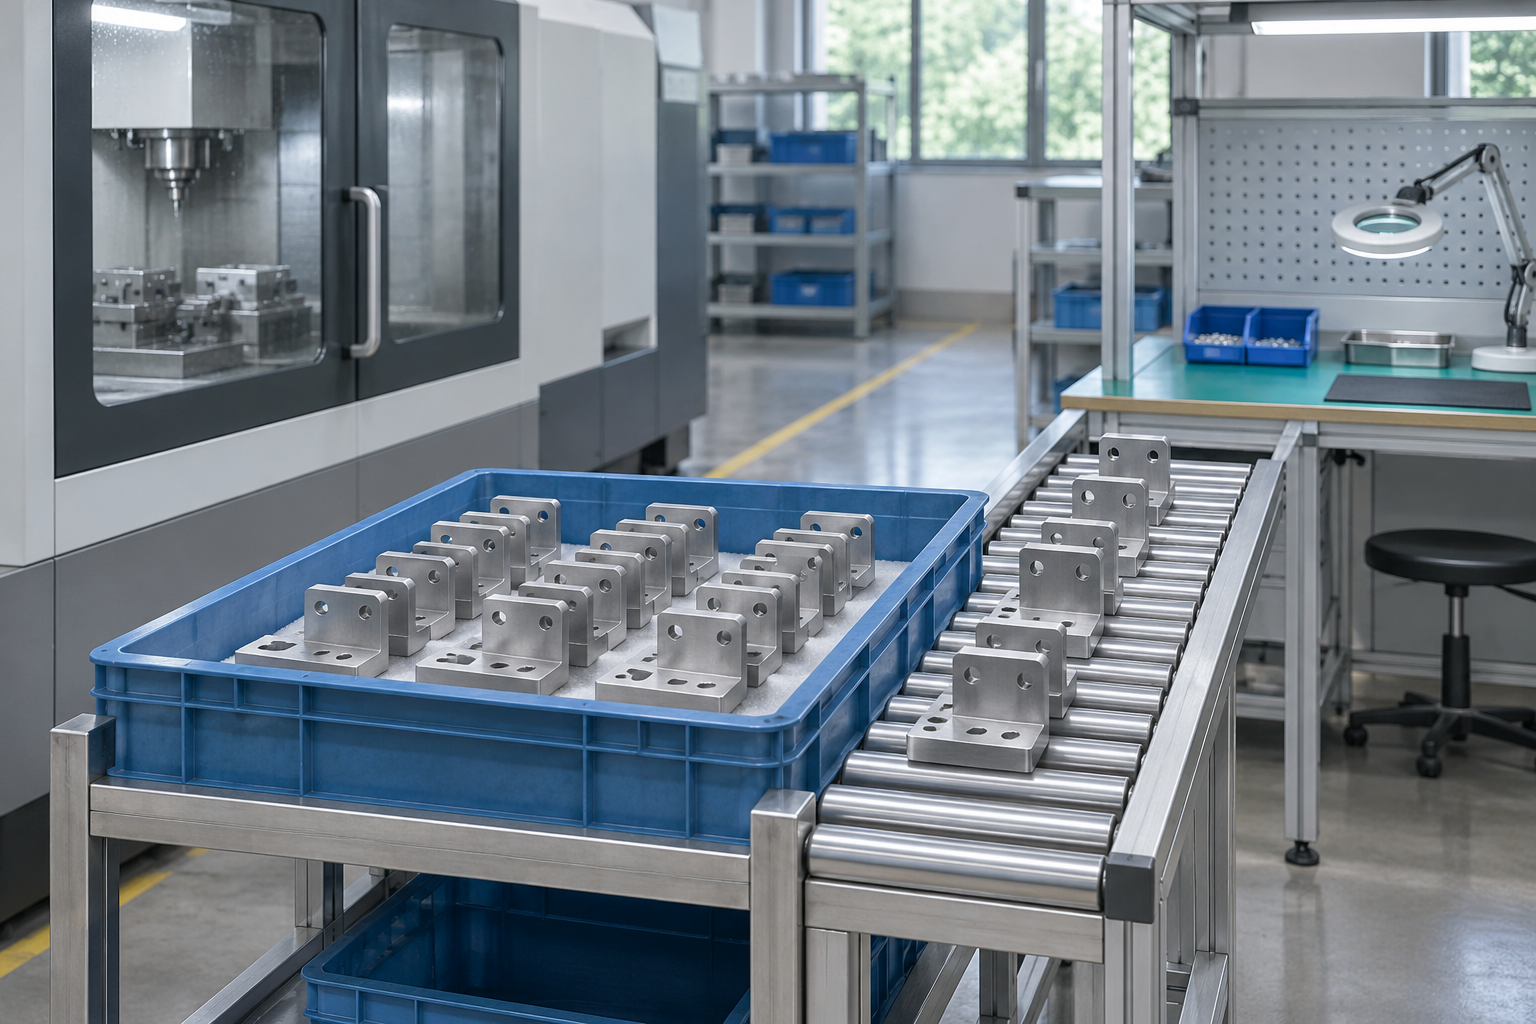
在制品(Work in Process,WIP)是已经进入所定义的生产过程、尚未达到该过程完成条件的产品或零件。它不只指机床上正在加工的那几件;工序前排队、工序间等待、待检和仍在流程内的返工品,都可能属于在制品。
控制在制品,是为了让投入、处理和流出相互匹配,减少没有必要的等待与占用。数量多不等于产出快,数量少也不自动等于管理好:适当的就绪缓冲可以应对短时供料波动,盲目压低则可能让关键工序等料。判断之前,先把统计边界、物料状态和时间口径说清楚。
哪些零件算在制品,先看统计边界
原材料、在制品和成品主要是在说明物料处于流程的什么位置;缓冲库存则在说明库存起什么作用。精益企业研究院的库存词条把位置与用途分开,并指出标准在制品包括机器内的零件。因此,一批等待下道工序的零件可以既是在制品,又承担缓冲作用,两者不是互斥选项。
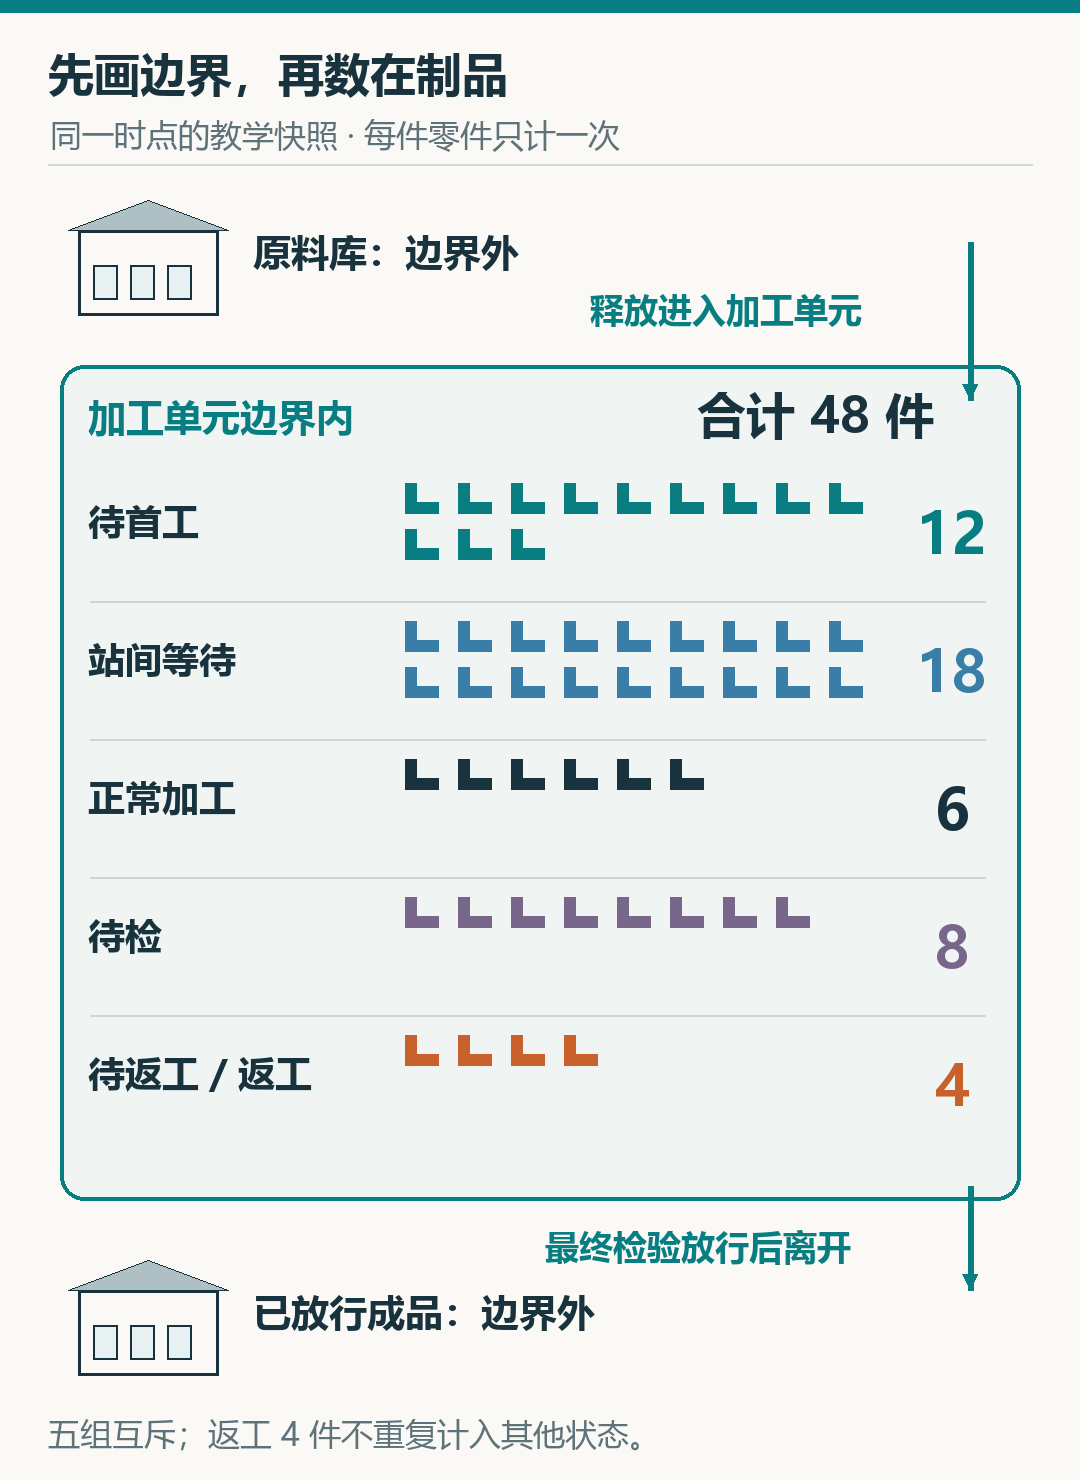
以下以单一型号的金属支架加工单元为教学例。统计从零件被释放进入该单元开始,到完成最终检验、放行并移出该单元结束。单元内包含加工A、加工B和检验;未释放的原料以及已放行移出的成品不计入本单元WIP。一个零件在A完工后仍需经过B和检验,不能因为某一道工序报完工就从全单元在制品里扣掉。
某次现场盘点,按照零件当时所在状态分组,得到下面的数量。本次盘点时没有正在检验的零件。这是一个时点的快照,不是一天或一周的平均值。
| 状态 | 件数 | 本次如何计数 |
|---|---|---|
| 待首工 | 12 | 已进入单元,尚未开始A加工 |
| 站间等待 | 18 | 在正常工序之间等待转移或加工 |
| 正常加工 | 6 | 正在执行正常加工任务 |
| 待检 | 8 | 尚未达到最终放行条件 |
| 待返工或返工 | 4 | 单列,不再重复计入上述状态 |
本次WIP=12+18+6+8+4=48件。五类状态互斥,一件只出现一次。返工件仍保留原零件身份,重新经过某道工序,不等于又向整条流程投入了一件新产品。工序报工次数、搬运次数和在制品件数不能混为一谈。
其他场景也要先确定边界。例如,企业整条制造流程中的外协加工件可能仍属于其在制管理范围,但它不在某个厂内加工单元的现场数量中;需要分别保留位置和归属。已确认报废并退出本生产流程的零件,应记录相应移出与处置状态,不能继续算成可完成的在制供给,也不能在记录中无故消失。
混合产品还要统一计量对象:不同容量的周转箱不能直接按“箱数”相加比较,更不能把零件件数、装配套数和金额混为一个WIP指标。涉及拆分、装配或多产品时,可以按产品族、工单或约定的等效单位分别分析;这与财务上的在产品成本计价是不同任务。
在制品属于未来可能完成的供给,但未必已经合格可用。把它用于需求核算时,还需看剩余工序和预计放行时间,具体可参阅生产计划中的库存与在制口径。
在制品数量与生产周期怎样计算
Little定律连接的是三种平均量
Little定律常写成L=λW。在制造流程中,可以理解为平均在制品数量=平均流量×平均逗留时间。MIT制造系统课程特别标明三个量都是平均值,并给出系统边界:L是系统内数量,λ是到达率,W是对象在系统内停留的时间。对进出长期平衡的同一系统,到达率与流出率可按一致口径对应。
L按时间平均。要知道数量随时间怎样变化,再按各状态持续时间加权,或者在适当的等间隔时点采样估计;不能把一次盘点的48件直接当成平均WIP。λ按相同时间尺度统计。例如流出件数除以相应观察时长,单位为件/小时。W按零件经历平均。它从定义的进入时点计到退出时点,包含排队、转运、加工、检验和边界内返工等时间,不只是刀具接触零件的加工时间。
这里的“生产周期”指上述边界内逗留时间,也常称流动时间或制造提前期,不能与相邻两件产出的间隔混用。若W按自然经过小时计算,流量也必须按同样的时间口径统计;不能用只计开机时间的每小时产量,去除包含夜间停留的在制品平均数量,再把结果说成自然小时交期。
60件、每小时20件,意味着什么
假设这个单元经过足够长时间观察,在进出平衡、没有持续积压的阶段,平均在制品为60件,实际平均合格流出率为20件/小时。为使这组计算可直接使用合格流出率,本例假定没有报废或其他非合格移出,留在流程内的返工件最终也从同一出口放行;对象、边界和时间单位保持一致。
则平均逗留时间W=L÷λ=60件÷20件/小时=3小时。每小时流出20件,是许多零件在系统内并行和衔接处理后的结果,不表示每件从投入到完成只需3分钟。反过来,平均3小时也不是对任意一件零件交期的保证。
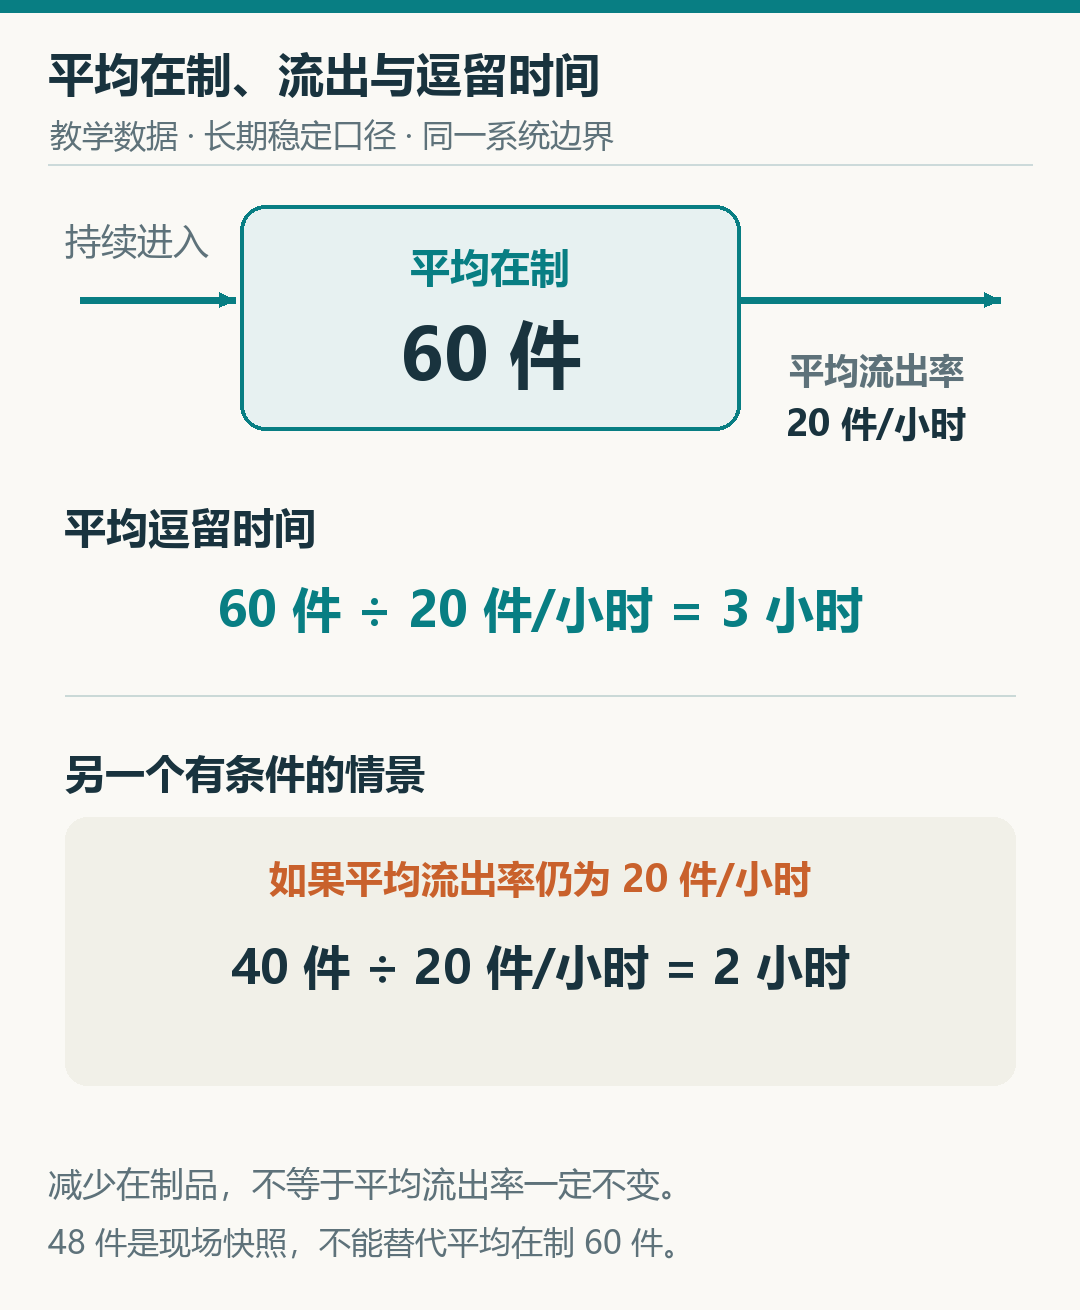
如果在保持同一边界、流出率仍为20件/小时的条件下,平均WIP降到40件,对应平均逗留就是2小时。但等式并未告诉我们怎样做到这一点:直接少投料可能减少排队,也可能让下游缺料,使流出率一并下降。Little本人在关于该定律的回顾论文中强调,关系式约束三个指标,却不直接提供取舍和改善方案。
有限观察窗也需要谨慎。一天开始时已有的在制品,可能在前几天进入;当天新投入的零件,可能到第二天才完成。若只取当天完工件的完整经历,同时用当天平均WIP相除,三个量未必对应同一统计范围。对明显爬坡、清库存或持续积压阶段,应先分析投入、流出和期初期末变化,再选择合适观察窗口及统计方法,不能把任意一天的三个数字强行配成等式。
有报废或其他出口时,也要同步处理对象范围。全部在制品除以仅合格品的流出率,通常不能直接解释为全部零件的平均逗留时间;应把相关移出纳入对应流量和逗留统计,或明确另行定义的统计群体。
缓冲能保护工序,为什么也会变成积压
假设教学单元中的B工序在具备条件、连续工作时每件需要3分钟,即每小时可处理20件。A有6个可并行加工位,单件加工15分钟时理想合计能力为每小时24件;后续检验也有足够处理能力。这些是设定条件下的能力上限,不是已经实现的实际产出;前文长期平均量与下面的一次断供场景分别用于说明不同问题,不用这次断供反推长期产出。
看一次具体断供:上游从第0分钟停止供料,到第6分钟恢复,恢复时零件可以立即送到B使用。第0分钟B刚好没有在加工件,下游能够接收,且没有换型、运输延迟或其他停顿。
如果此时B前有2件已经就绪、可以立即取用的缓冲,第一件在0—3分钟加工,第二件在3—6分钟加工;第6分钟新来料接续,B在这次断供中无需等料。若没有缓冲,B在0—6分钟等待,第一件只能在6—9分钟加工。两种情况的差别来自可用物料是否及时存在,不是设备加工速度变快了。
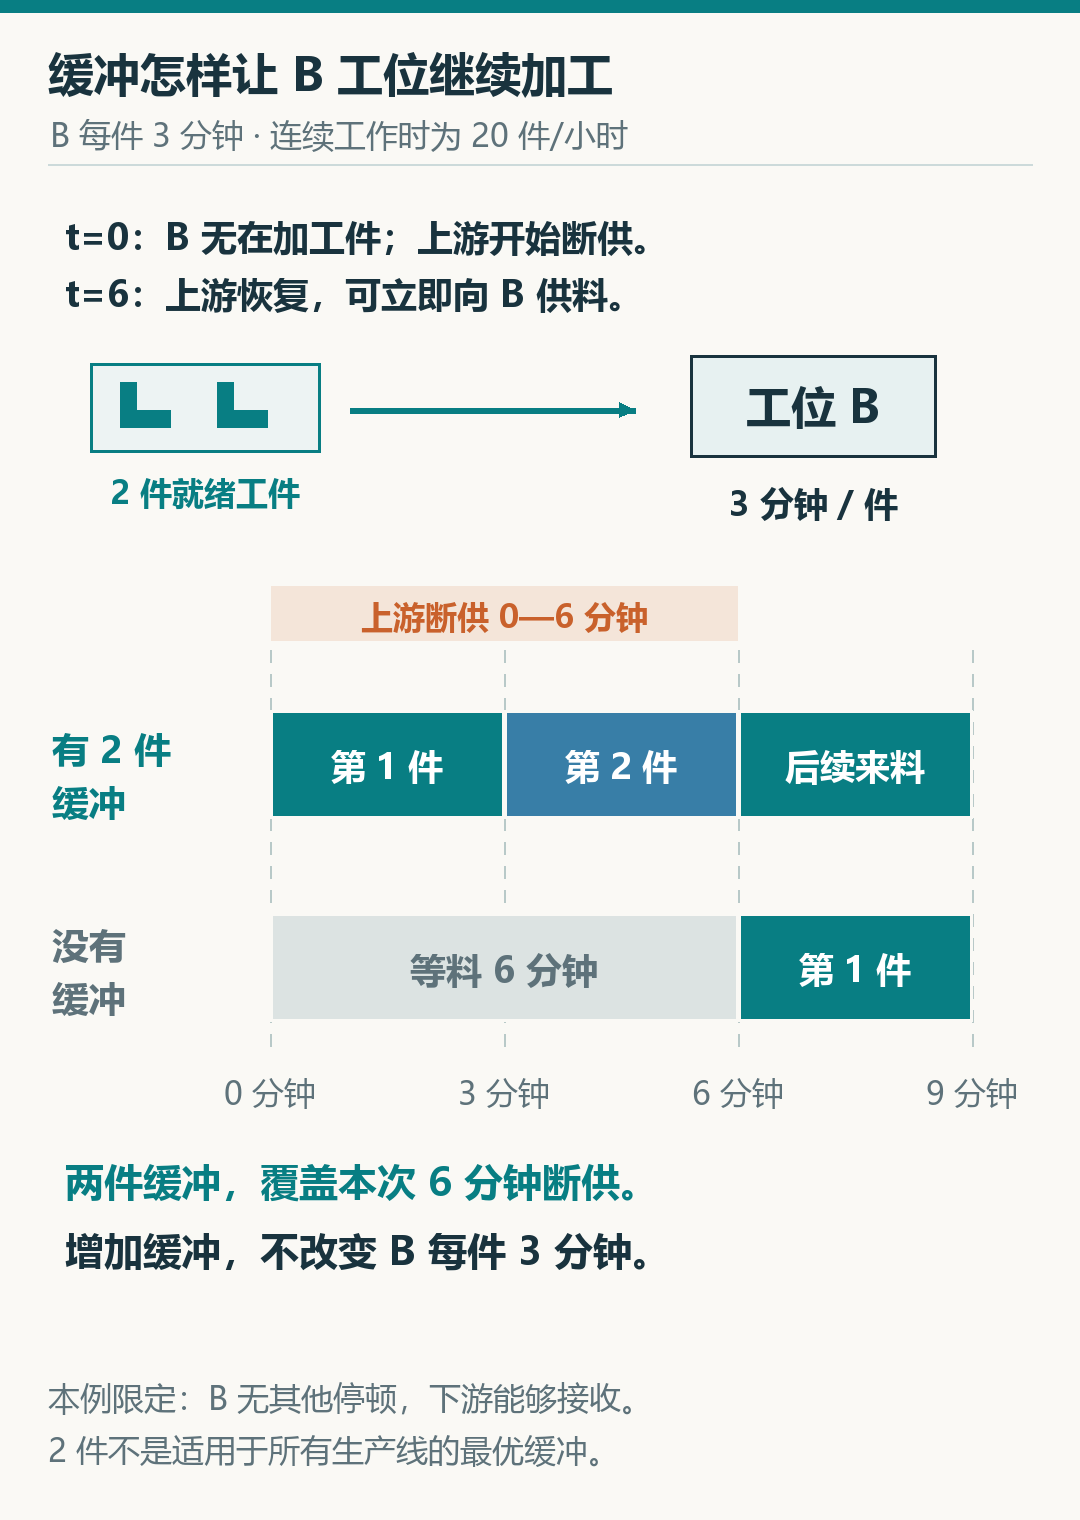
把缓冲增加到8件,并不会把B每件3分钟改成更快。如果此前的等待风险已经得到覆盖,额外零件可能只是更早投入、在队列里停留更久;若前段持续按超过后段可处理的速度投料,积压还会继续增长。反之,如果上游波动更长、产品不匹配或缓冲件未放行,看似有库存也不一定能保护B。
因此,缓冲需要看它保护什么、在哪个位置、能否及时被使用,以及供料与需求波动有多大。LEI的库存说明同样提醒,降低库存应伴随波动和过程能力的改善,否则可能损害交付。本文把工序间用于吸收短时断供影响的在制存量统称为缓冲;不同管理体系会进一步细分其名称和用途。
精益生产强调改善流动,而非孤立追求零库存。若要通过明确的消耗信号限制补产,可进一步使用看板管理的生产与搬运授权;看板额度仍要结合实际条件验证,不能从Little定律直接得到唯一正确的卡数或WIP上限。
控制在制品,从哪一段等待开始
先拆开一件产品在系统里的时间
总量只能告诉我们有多少件留在系统里,不能单独说明卡在哪里。可以先按工序位置、质量状态及停留时长分组,再把异常集中的部分沿流程展开。库存最多的位置值得调查,但不一定就是设备加工能力最低的位置:它也可能在等待凑批、搬运、工装、人员或质量放行。
以同一教学单元中的一件支架为例:08:00进入,先等待30分钟;08:30—08:45在A加工15分钟;随后等待B共105分钟;10:30—10:33在B加工3分钟;再经历待检与检验共27分钟,于11:00放行移出。合计30+15+105+3+27=180分钟。这是一个零件的教学时间线,不能凭它验证整条流程的平均值。
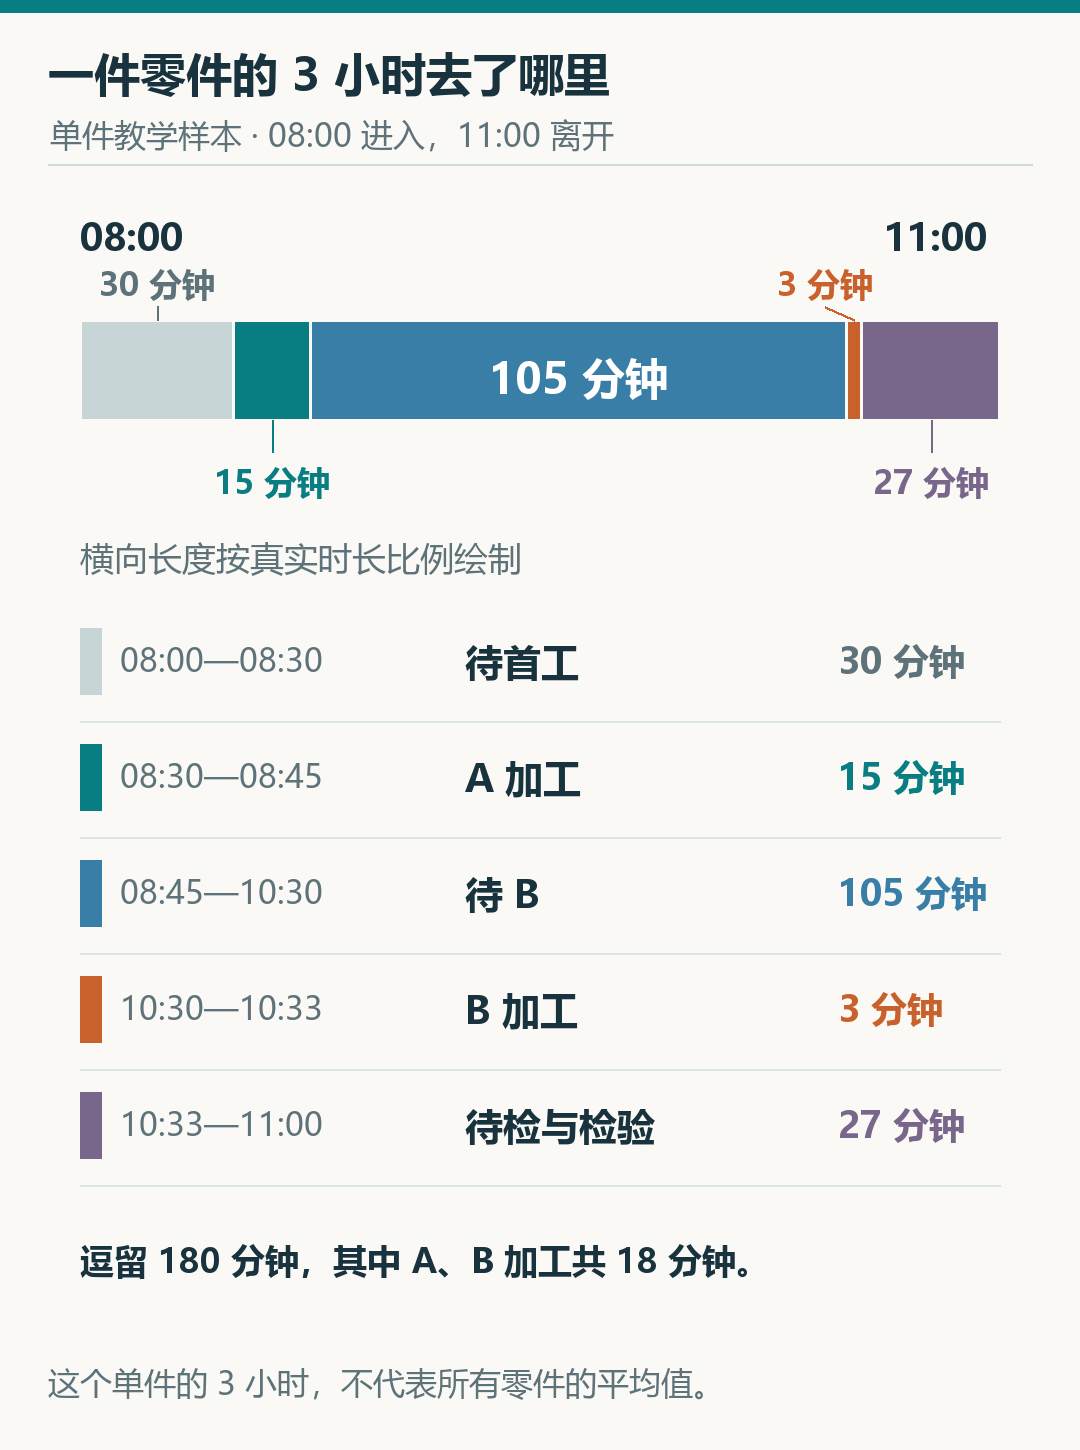
这个样本中,优先调查的是105分钟的待B时间。需要核对该零件何时已经具备加工条件,B当时在处理其他零件、停机、换型,还是等待某个配套条件;同时查看其他零件是否也长期在同处等待。若只看到一件待得久就认定“B必须买新设备”,可能跳过真正原因。
返工和待检品还要单列追踪年龄。它们可能一直占着空间,却不能被下道工序按正常物料领用。把这些零件移到另一角落并不会自动缩短流程;只有完成判定、处理和真实移出,才改变其状态。持续记录对象、位置、状态及进入退出时间的方法,可参阅精益数字化中的等待分析。
改变规则后,同时复核流动与交付
处理动作应与原因对应。如果上游按大批量提前生产,可先试行与下游消耗相匹配的释放或转移规则;如果主要卡在等待整批转序,应核查拆小转移批是否可行;如果等待来自质量判定、工装短缺或停机,则先解决相应条件,而不是只要求仓库减少账面数量。
试点时保留相同的对象、边界、时间尺度和状态定义,并记录产品组合及资源条件的变化。对照平均WIP、平均逗留、实际流出率,同时看缺料等待、堵塞、质量和交付。如果库存下降了,但B等料增加、流出减少或交期变差,就不能只凭WIP数字更小宣布改善成功。
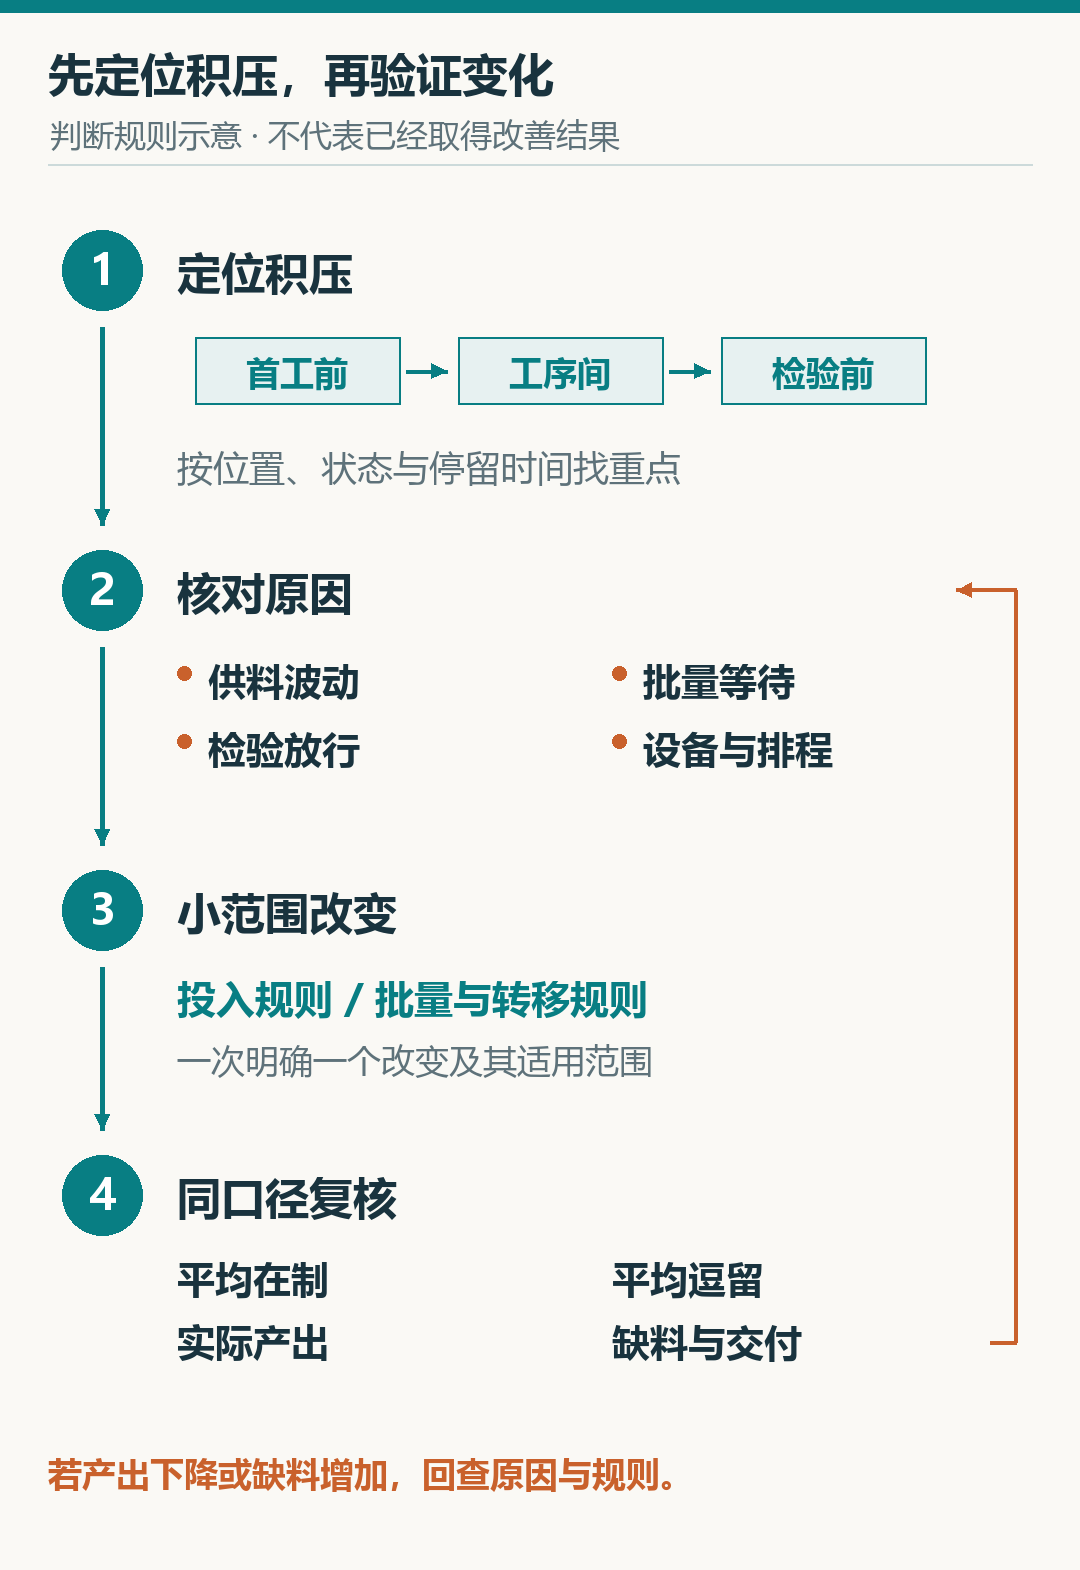
有效的控制结果,是让该做的零件按需求进入、该流转的零件及时流转,并保留有依据的必要缓冲。它需要投入规则、工序能力和异常处置共同配合,而不只是给现场贴一个“在制品不得超过多少件”的数字。
参考资料
- Lean Enterprise Institute:Inventory,库存的位置与用途分类、标准在制品及波动与库存的关系。
- MIT:2.810 Manufacturing Processes and Systems,2018课程讲义,PDF第42页,系统边界与Little定律的三个平均量。
- John D. C. Little:Little’s Law as Viewed on Its 50th Anniversary,原载Operations Research(2011),Project Production Institute重刊;第2节讨论平均量、有限观察窗及实践用途。
评论留言
暂时没有留言!