注塑成型,也称注射成型或射出成型,是将材料塑化后,在压力作用下注入模具型腔并使其定形的工艺。常见的热塑性注塑以颗粒为原料:先使材料成为可流动的熔体,再充入闭合模具,经补料和冷却形成制件,最后开模取出。
一件外壳的形状由模具形成,但质量并不只由模具外形决定。材料状态、熔体怎样流动、收缩时能否获得补充、各处冷却是否协调,以及取件时能否保持形状,都会影响结果。下面用一个内侧带加强筋和螺钉柱的薄壁浅盒外壳,解释完整过程。
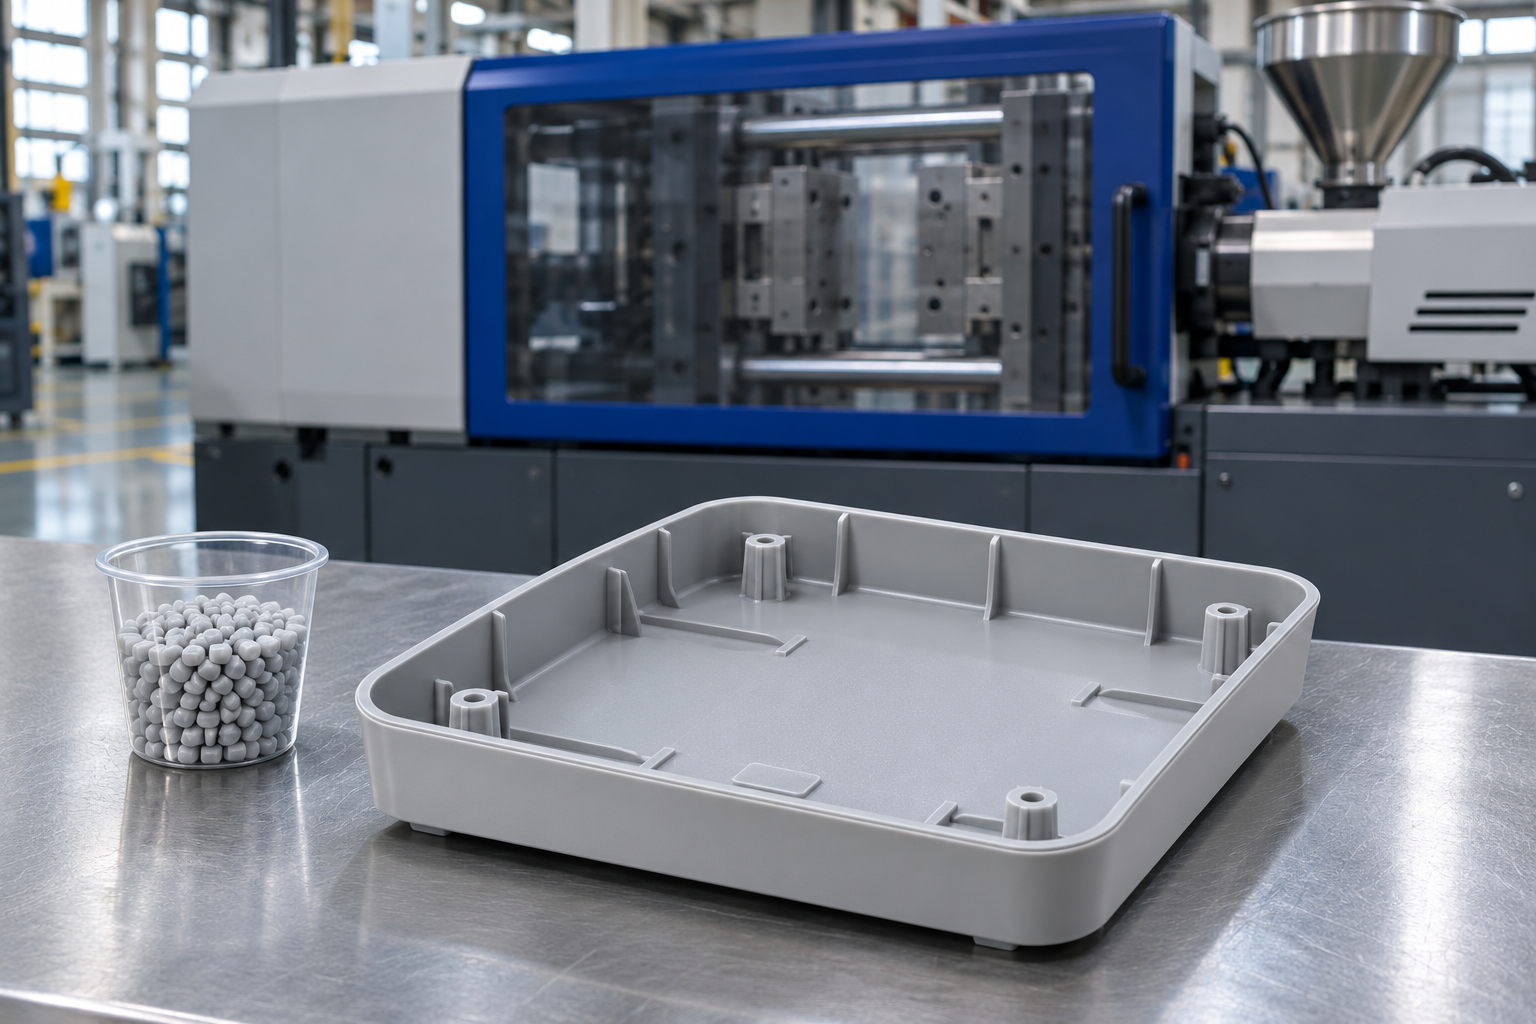
本文采用常规往复螺杆注塑机、单腔冷流道模具的教学场景。热固性材料、液态硅胶以及多组分等注射工艺,在材料反应、设备和动作安排上会有不同,不能直接套用这里的全部步骤。它与铸造、切削等方法的总体关系,可参阅制造工艺的成形、加工与检验分类。
颗粒怎样变成熔体,再被送进模具
原料准备先确认具体材料牌号、批次和允许的使用条件。有干燥要求的材料,应按供应商要求处理并保持相应状态;不能把所有热塑性颗粒都套用同一干燥条件。受潮、污染、配料变化或材料降解,都可能让后面的流动和制件表现发生变化。
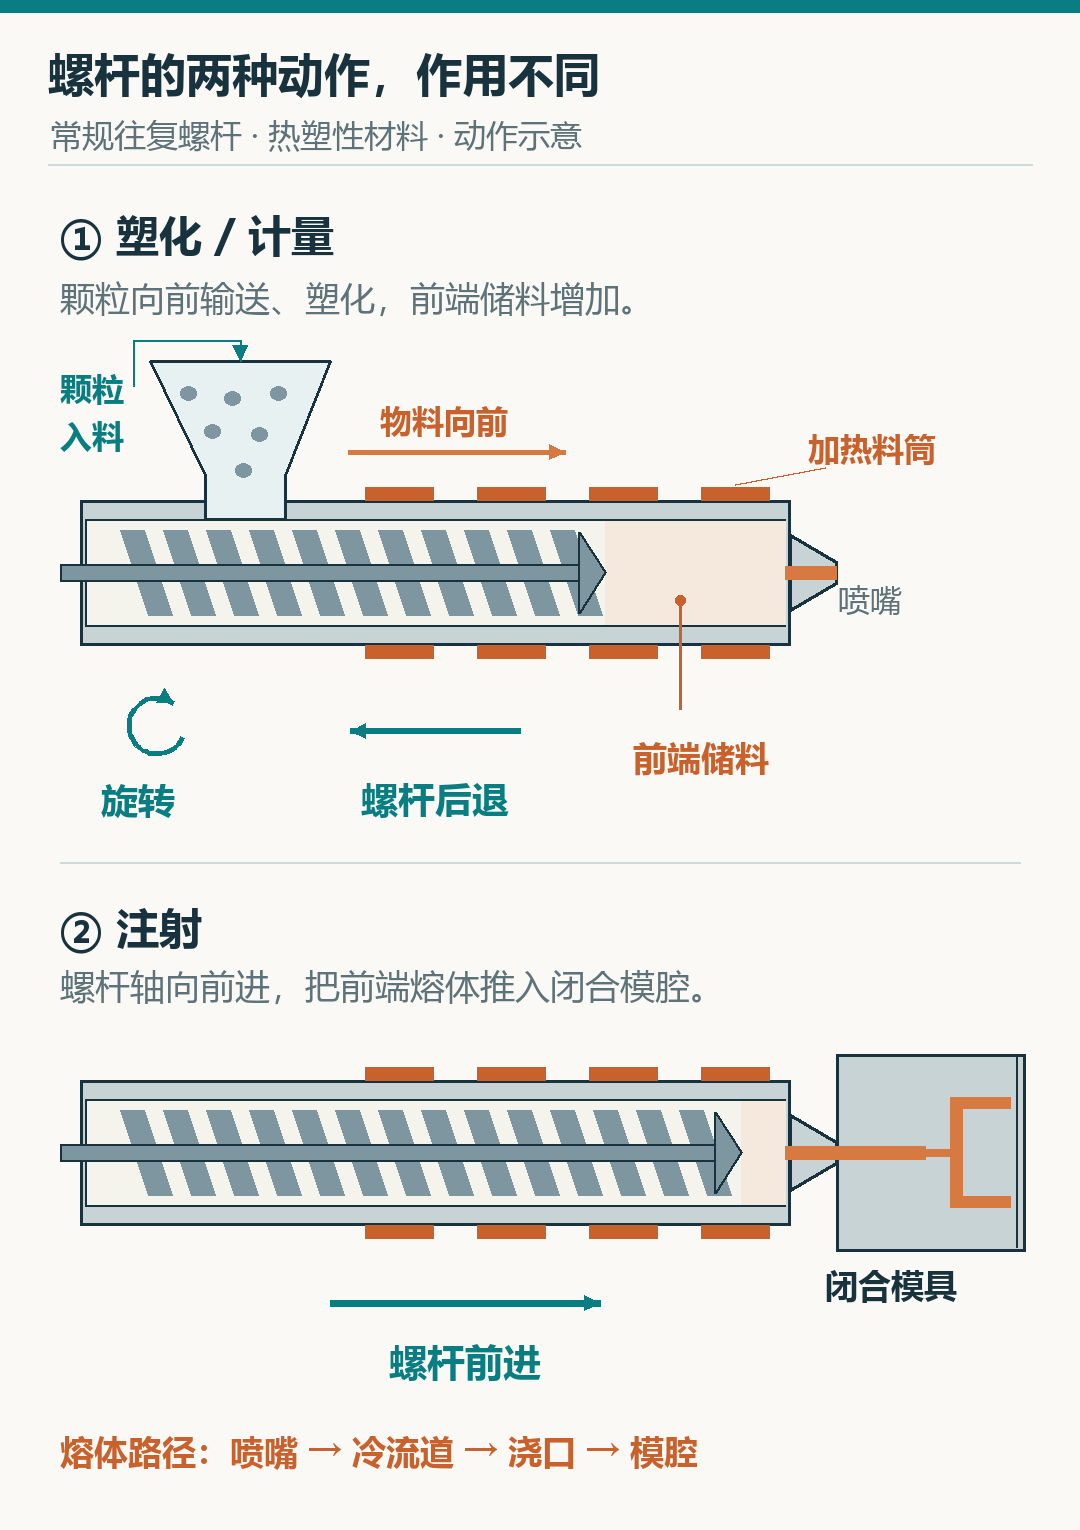
颗粒从料斗进入料筒后,螺杆旋转将物料向前输送、压实和混合。塑化所需热量既来自料筒外部加热,也来自物料受到的剪切与摩擦作用。MIT的注塑课程将料筒传热和摩擦发热同时列为熔体准备的因素。因此,料筒设定温度只是过程条件之一,不能直接当作每一处熔体的实际温度。
在塑化与储料阶段,熔体逐渐积存在螺杆前端,螺杆一边旋转,一边在受控条件下向后退,让出储料空间。计量到达设定条件后,得到供下一次注射使用的一定量熔体。储料不是把固体颗粒原样推到模具里,也不是螺杆后退就代表正在向模具注射。
到了注射阶段,螺杆主要做轴向前进运动,像推进活塞一样,把前端熔体经喷嘴送入模具的浇注系统。止逆机构限制熔体向螺杆后方回流。这里应区分螺杆的旋转塑化与轴向推进两种作用,而不是想象它始终靠同一种旋转动作完成整个循环。
一次注塑循环里,各阶段怎样衔接
合模与充模:让熔体填入型腔
开始充模前,模具按设备程序闭合并建立所需锁模条件。对浅盒外壳,型腔与型芯之间的空间对应壳壁、筋和柱等结构,不是把一个实心塑料块做出来后再挖空。模具还需要浇注、排气、温度控制及脱模等结构共同工作。
螺杆推进后,熔体经喷嘴进入浇注系统,再由浇口进入型腔。流道布置随单腔设计变化,本例使用冷流道,不要求一定设置分流道。浇口连接流道与制件成形区域,其位置和尺寸会影响流动路径、压力损失和后续补料条件。
充模阶段要让熔体前沿推进到所需区域,同时让原来占据型腔的空气有合适的排出路径。薄壁和较长流路会增加充填难度;空气排不出去、局部过早冻结或供料不足,都可能使外壳末端没有填完整。与此同时,模腔内压力会产生使模具分开的作用,锁模条件需要与设备、模具和实际过程匹配。
在接近充填完成时,过程通常由以速度控制为主的充模转入以压力控制为主的保压。转换依据可能使用位置、压力或其他适用信号,不能给所有制件规定一个通用的转换百分比。过晚转换可能造成过度充填或压力过高,过早又可能使后续补充不足;需要结合实际过程确认。
保压与冷却:补料和散热同时发生
熔体进入温度较低的模具后就开始向模壁传热,并非等到“冷却阶段”才散热。材料冷却时会收缩;在浇口仍能传递熔体的条件下,保压使材料继续补入型腔,补偿收缩并影响制件的致密程度和尺寸。看起来已经填满,不代表保压这一步没有作用。
但补料通道不会无限保持畅通。对本例的普通冷流道浇口,局部材料冻结后,便不能再经该浇口向型腔补充熔体。Autodesk工程词典对浇口冻结的定义明确了这一点。此后继续延长保压,不能仅凭时间更长就获得更多补料;浇口冻结也不等于整件外壳已经冷却到可以顶出。
怎样检查延长保压是否仍有补料作用?BASF的缩痕分析提出比较重量或模腔压力变化。在材料、模具、充模和脱模前总冷却条件保持可比的受控试模中,可以记录不同保压时间下的结果,并统一称量对象与时点。重量逐渐不再变化,是这套材料、模具及试模口径下的过程证据;还需核对供料等条件是否稳定,不能把重量平台直接当成制件合格证明。
循环图中写“充模—保压—冷却”,通常是在区分控制阶段。物理上的散热跨越这些阶段:保压时一边补料一边冷却,保压结束后还要继续冷却,直到制件能够在适用的脱模条件下保持形状。
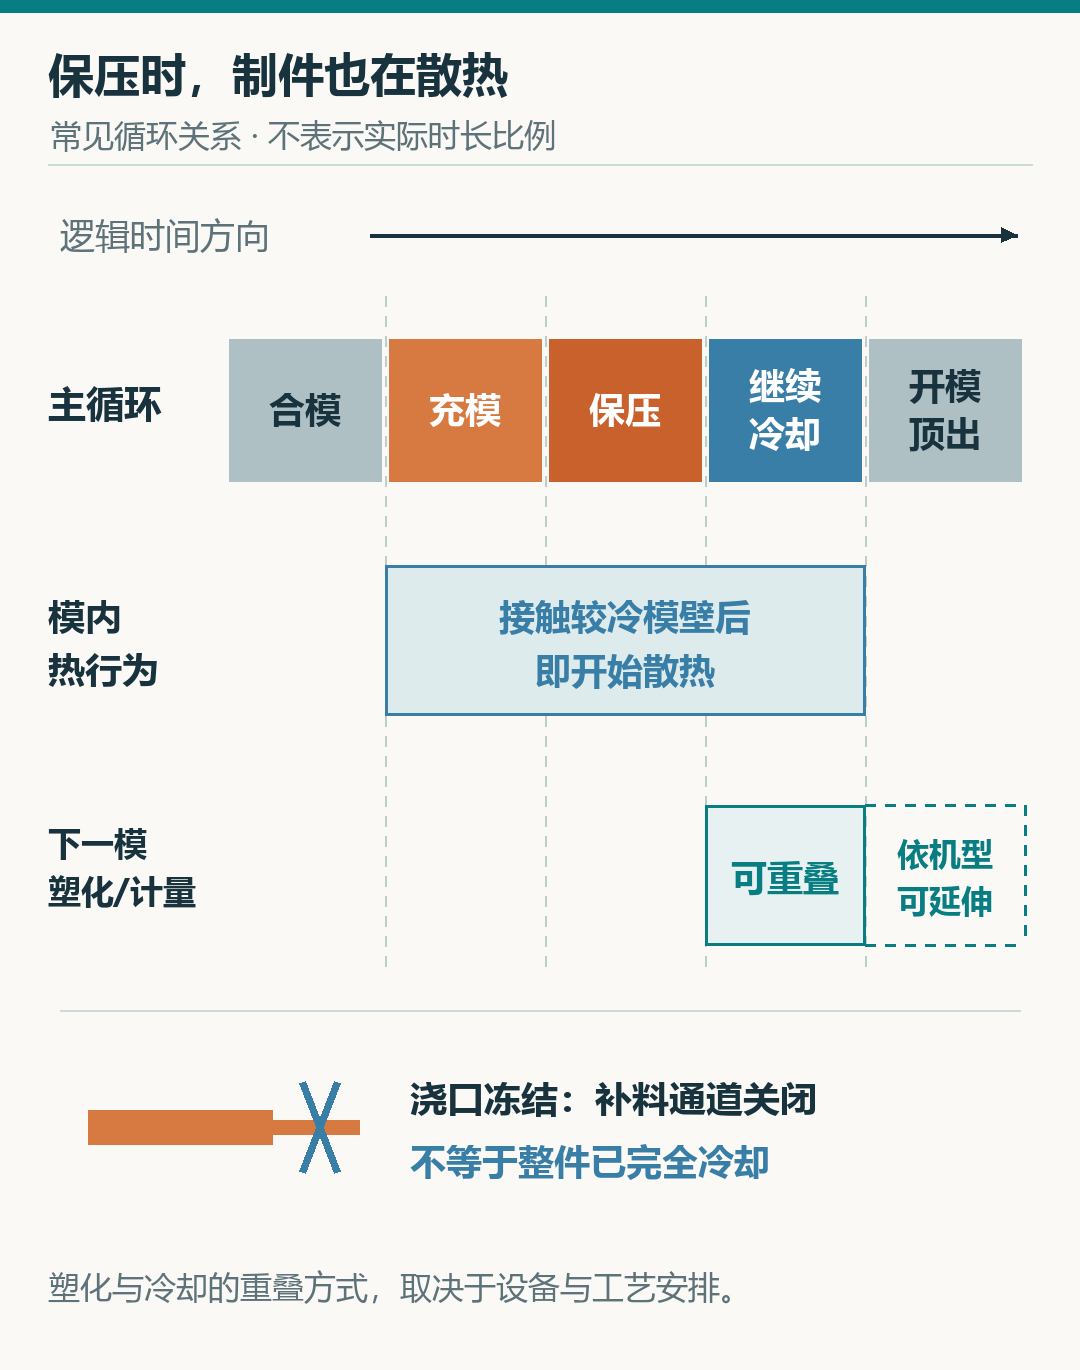
下一模的塑化与计量也不必等当前制件取出后才开始。常见安排是在保压结束后,利用制件继续冷却的时间准备下一次熔体;允许的并行动作还取决于设备结构和控制条件。芝浦机械的技术文献明确讨论了计量与树脂冷却、开合模动作的重叠,以及计量未及时完成会增加周期时间。因此,不能把每个动作时长简单串行相加,也不能默认所有设备都能在同一时段执行同样动作。
开模顶出:制件要能保持形状
达到适用的冷却与脱模条件后,模具打开,制件由顶出机构等方式脱离模具并被取走。本例可理解为外壳留在型芯侧,再由顶出机构沿脱模方向推出。实际设计需考虑拔模方向、斜度、表面状态及顶出位置;有倒扣的结构还可能需要其他脱模机构。
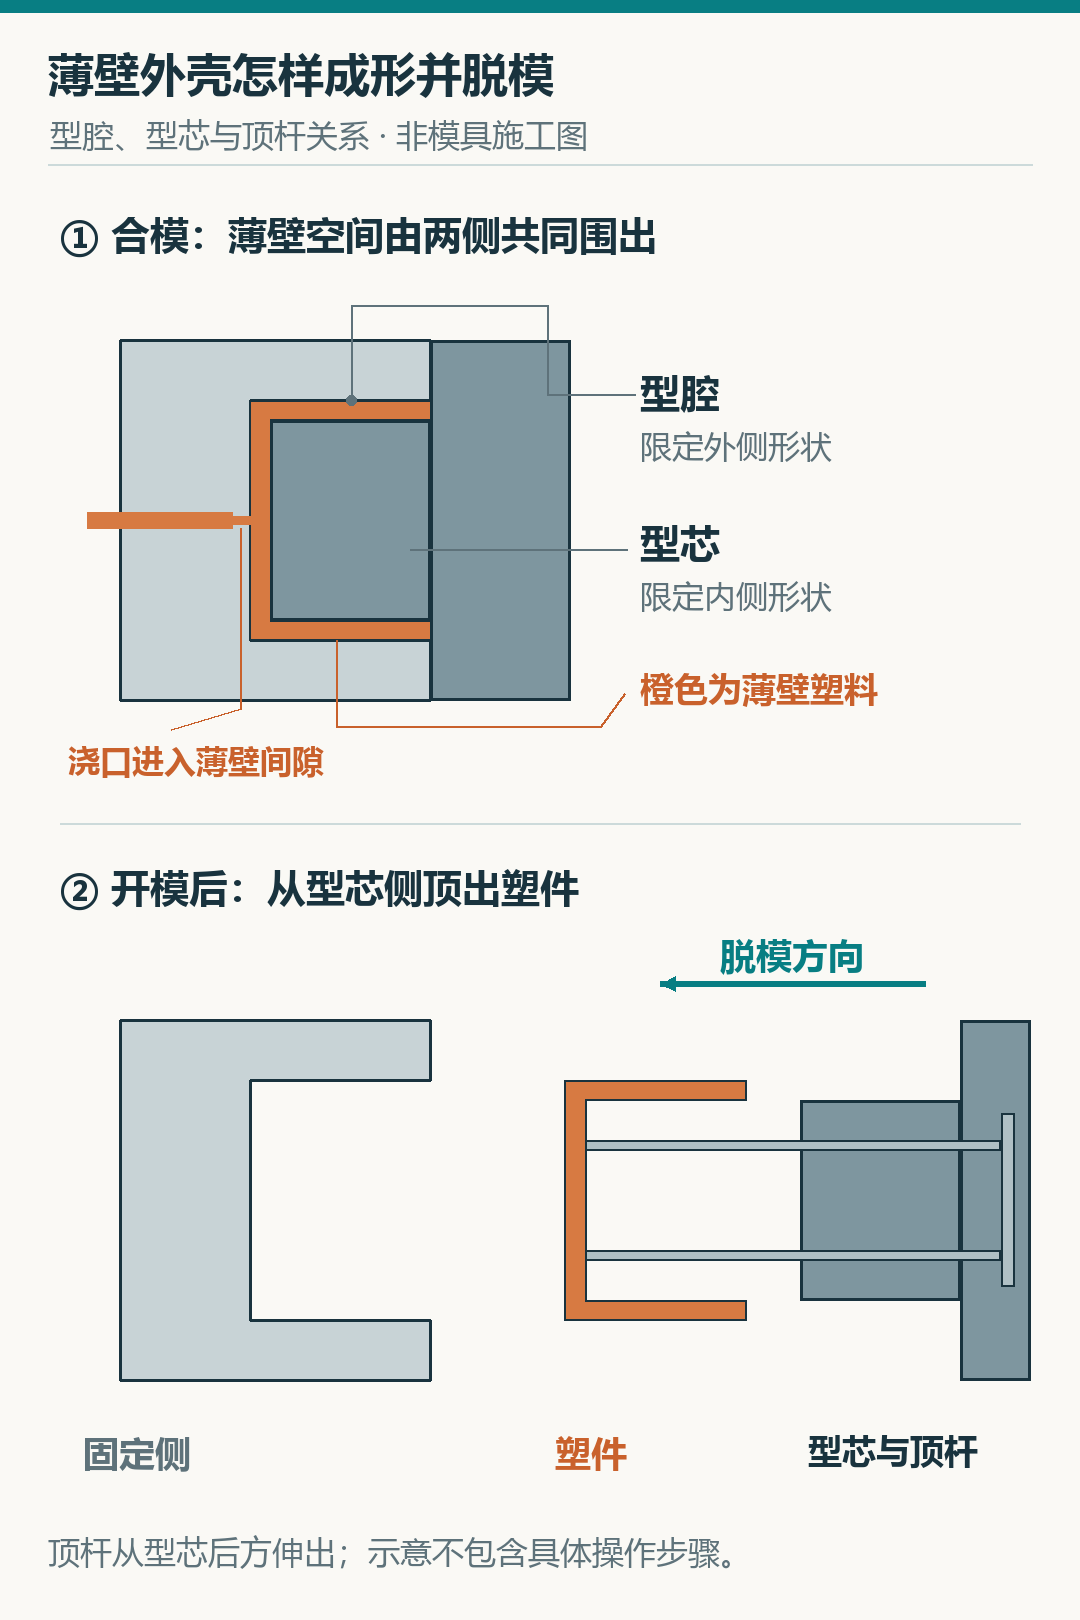
顶出时不要求制件已经达到室温,但必须具备该取件方式所需的稳定性。若局部仍过热或顶出受力不合适,可能产生顶白、变形或损伤;过早取出还可能使外壳之后继续明显变形。冷流道凝料及浇口的分离、修整方式也要按实际模具安排,不能把所有模具都画成同一种自动脱浇口动作。
取件结束、顶出机构复位且下一循环条件具备后,设备进入后续循环。一次能够完整脱模,只说明这一循环完成了取件,并不等于制件外观、尺寸和装配功能都已合格。
同一个外壳,为什么壁厚和筋会改变成型结果
薄壁外壳并非越薄越容易成型。熔体需要在流动阻力、降温和模腔排气条件共同作用下走完整条路径。某个薄区较早冻结,可能阻碍后续区域的充填和补缩;为了充满薄区而只提高某个设置,又可能把问题转移到其他部位。
加强筋用于提高结构刚度,但筋与壳壁相交处如果形成局部材料集中,其冷却和收缩行为就可能不同于周围薄壁。内部仍在收缩时,外观侧表面可能向内凹陷,形成缩痕。螺钉柱与壳壁连接处也可能遇到类似问题,不能只看外壳大面壁厚是否均匀。
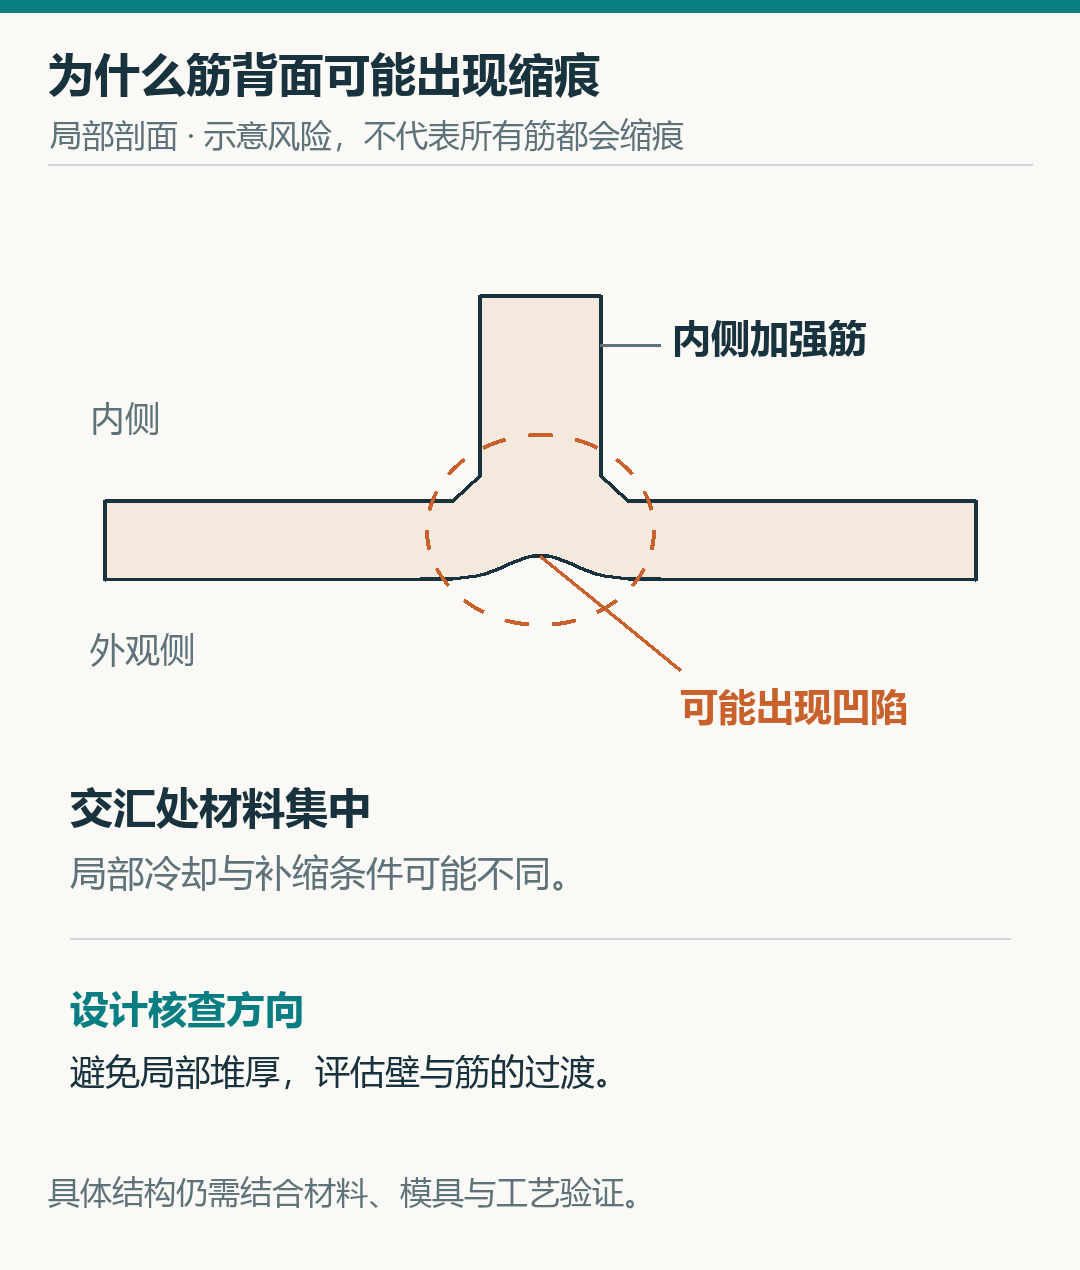
Autodesk对缩痕与翘曲的工程说明把局部厚度、补缩条件、冷却差异及取向列为需要分别分析的因素。筋根外观凹陷可能与补料不足有关,也可能需要回到结构和浇口条件;外壳开口不平,则可能来自各区域或方向收缩不一致,不能一概归咎于“冷却时间短”。
模具温度控制不仅决定多久取件,还会影响各处温度是否协调。Autodesk的模具冷却资料讨论了冷却通道、回路和运行状态对换热的影响。若外壳两侧、筋根和薄壁的散热条件差异较大,单纯延长一个总冷却时间,并不必然消除全部问题。
因此,参数必须跟具体材料、制件、模具和设备一起看。材料牌号或填充体系改变、浇口改变、壁厚改变,都可能需要重新确认适用条件;一组温度、压力和秒数不能在不同外壳之间直接复制。
看到缺陷后,怎样核查而不是盲目调参数
先保留发生问题的制件及其材料批次、模具状态、机台和过程记录,明确缺陷位置、出现时点及是否连续发生。下列四种现象都可能有多个原因。BASF的工程热塑性塑料注塑缺陷资料也按结构、模具和过程等因素分别列出原因;现场应先形成可核查的假设,再在适用范围内验证。
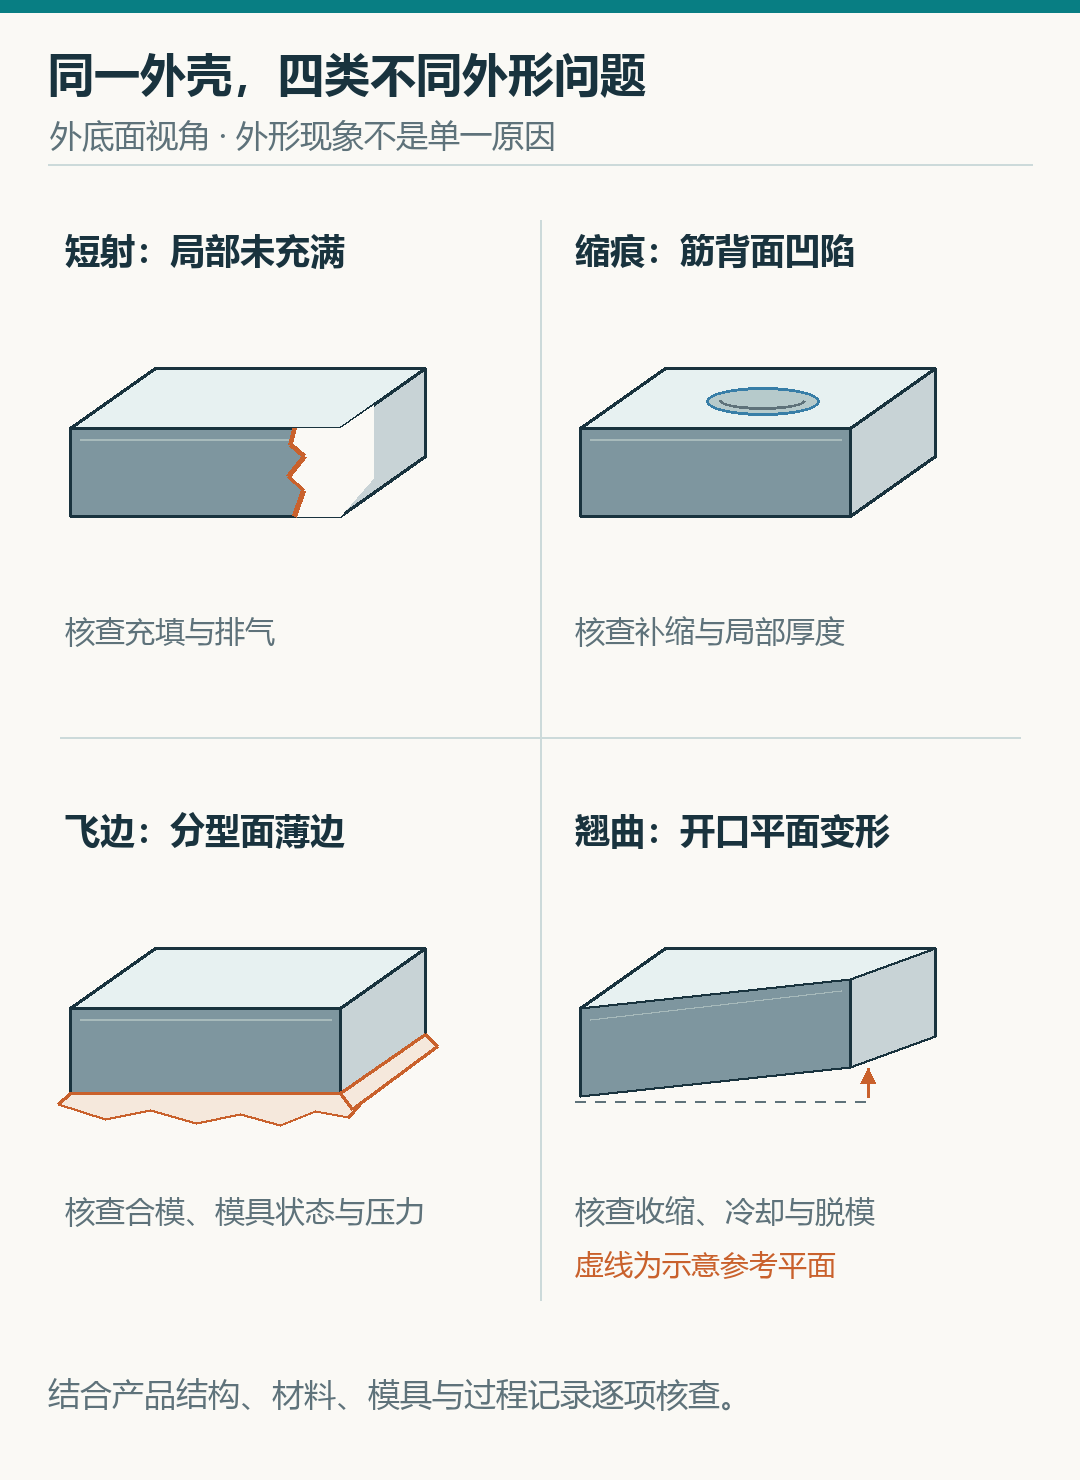
短射:某处没有成形完整。先看缺失位置是否在薄区、流动末端或排气困难处,再核实际供料与塑化稳定性、充填转换和流道条件。料量不足、流动受限、过早冻结或排气问题都可能相关,不能看到缺角就直接认定压力不够。
缩痕:表面出现局部凹陷。把凹陷位置与内侧筋、柱或厚区对应,检查补缩通路和保压条件是否有效,以及材料和冷却状态是否变化。如果浇口已冻结,继续延长保压未必增加补料;如果局部堆厚是主要因素,也不能指望调一个数值解决所有问题。
飞边:分型面等位置出现多余薄片。需要同时核查模具配合与密封面状态、锁模条件,以及充填和保压期间的过程压力。飞边可能来自磨损或配合间隙,也可能与过度充填等过程条件有关;不能把增加锁模力当成通用解决办法。
翘曲:制件偏离预期形状。先明确是刚顶出就变形,还是放置后出现变化,再看区域温差、收缩和取向差异、局部结构与脱模受力。外壳开口不平可能需要检查冷却与结构的组合影响,不应只根据一次目测决定修改哪一项参数。
验证时尽量明确每次改变的因素和适用范围,记录改变前后的过程条件与制件结果。改善某个缺陷后,还要检查是否带来新的飞边、尺寸变化、应力或周期问题。仿真可以帮助比较流动、补缩和冷却的可能影响,但其结论仍需要与实际材料数据、模具及成型结果核对。
最终检验应回到图纸与使用要求:确认外形完整和外观缺陷,检查壁、孔位、开口平面等相关尺寸,再按需要检查装配配合与功能。尺寸测量应采用约定的冷却、放置或调湿条件,避免把不同状态的制件直接比较。外观没有明显问题、重量趋于稳定或能够顺利脱模,都不能单独代替这些合格判定。
参考资料
- MIT OpenCourseWare:Injection Molding I,2025,熔体准备、注塑机动作与成型循环。
- Autodesk:注塑工程词典,充填转换、浇口冻结和制件缺陷等术语。
- Shibaura Machine Engineering Review,Vol.30,EC3000SXIII文中第2.2节,印刷第90页,关于计量与冷却、开合模动作的重叠。
- Autodesk:11 Factors for Efficient Mold Cooling,循环、换热与冷却系统影响。
- Autodesk:Resolving Visual Defects,缩痕、收缩和翘曲的工程分析。
- BASF:Injection-Molding Problems in Engineering Thermoplastics,第05、09、22、23节,缩痕、飞边、短射及翘曲的成因。
评论留言
暂时没有留言!