制造工艺,是把材料变成具有所需形状、性能和连接关系的零件或产品的方法。常见方法包括铸造、塑性成形、增材制造、切削加工、焊接、热处理和表面处理;装配把零件组织成可工作的组件,检验则在制造过程中确认结果是否满足要求。一件产品通常要组合多种工艺,而不是选择一种方法就从原料直接得到成品。
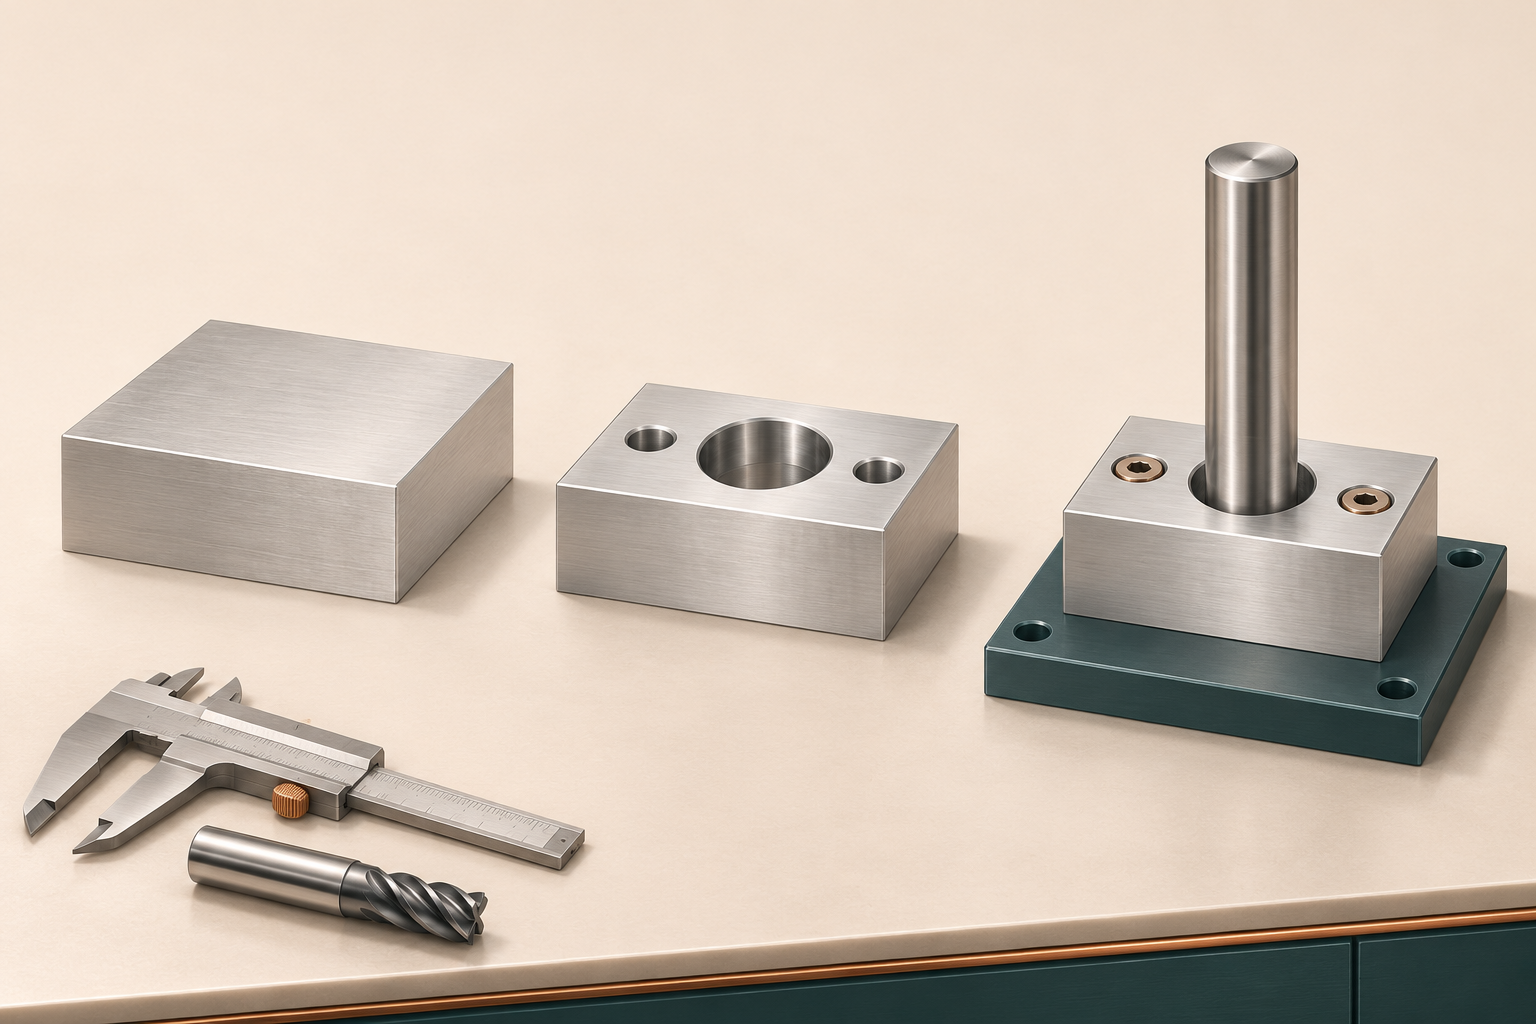
例如,一个带滑动钢销的铝合金导向座,可能需要铣削、孔加工、车削、热处理、磨削、清洁和装配。理解这些名称,更重要的是看清:每一步解决什么问题,为什么放在这里,下一步依赖它提供什么条件。
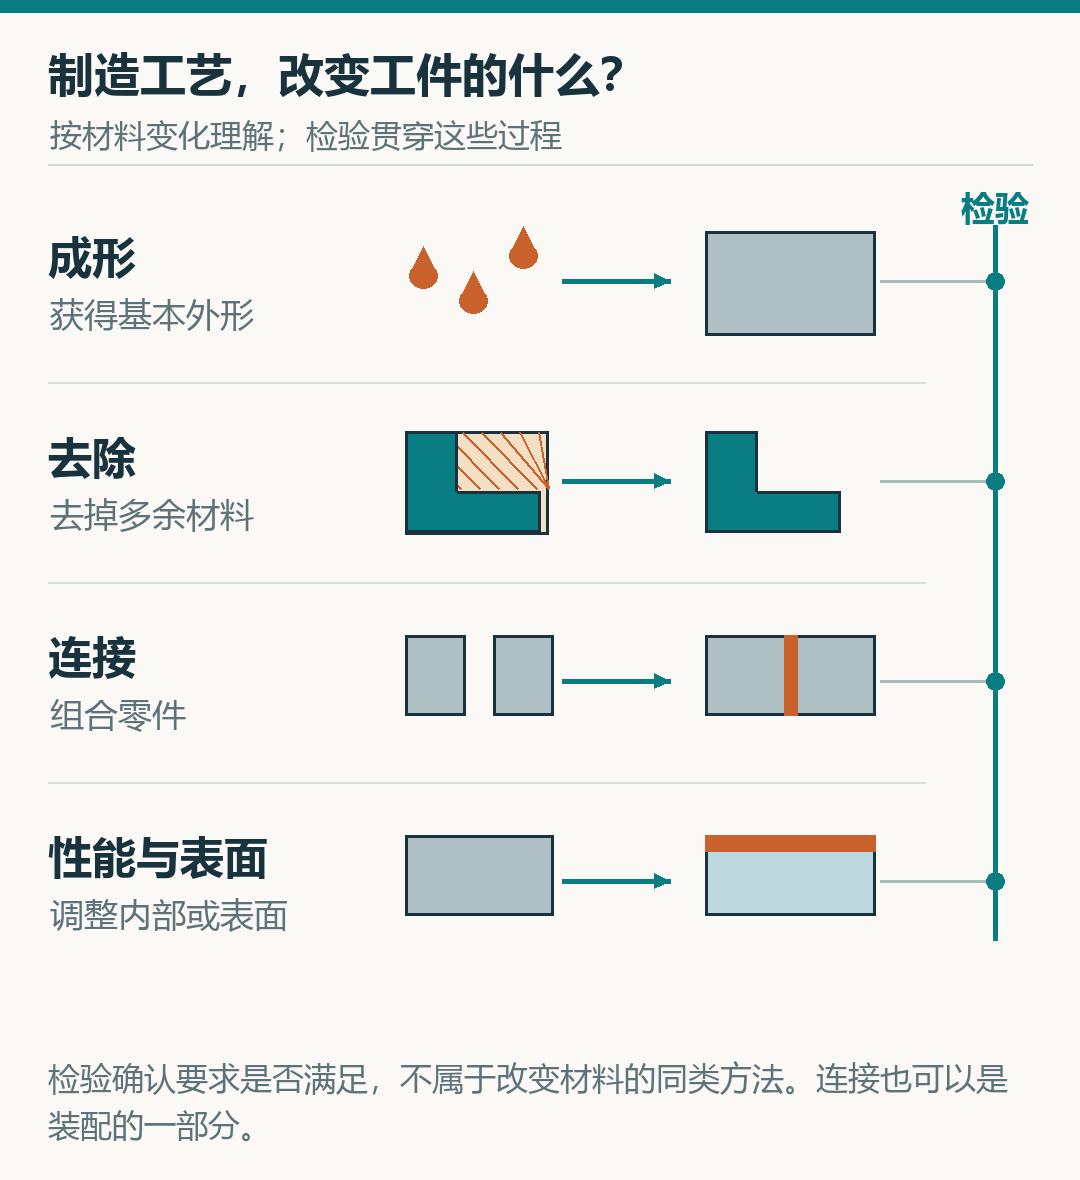
常见制造工艺分别改变什么
制造工艺有不同分类方式。NIST 的制造过程综述(第3.1节)比较了按质量变化、相态变化、组织变化、变形和结合等原则建立的分类。下面按读者最容易辨认的任务组织:形成外形、去除材料、建立连接、改变性能或表面。这是理解工艺的路径,不是一套要求所有行业统一采用的标准分类。
工艺路线是这些方法在具体产品中的安排:从什么毛坯开始,经过哪些工序,先完成什么特征,在哪里检验,最后怎样装配。铣削、焊接等是工艺方法;在具体生产安排中,工序说明哪个零件在何处完成哪些工作,工艺路线再把这些工序按先后和衔接关系组织起来。一次装夹中可能完成多个加工步骤;一条产品路线也可能由多个零件的路线汇合而成。检验与测量提供质量信息,通常不以改变材料为目的,因此不应与铸造、切削等硬列成同一种材料变化机制。
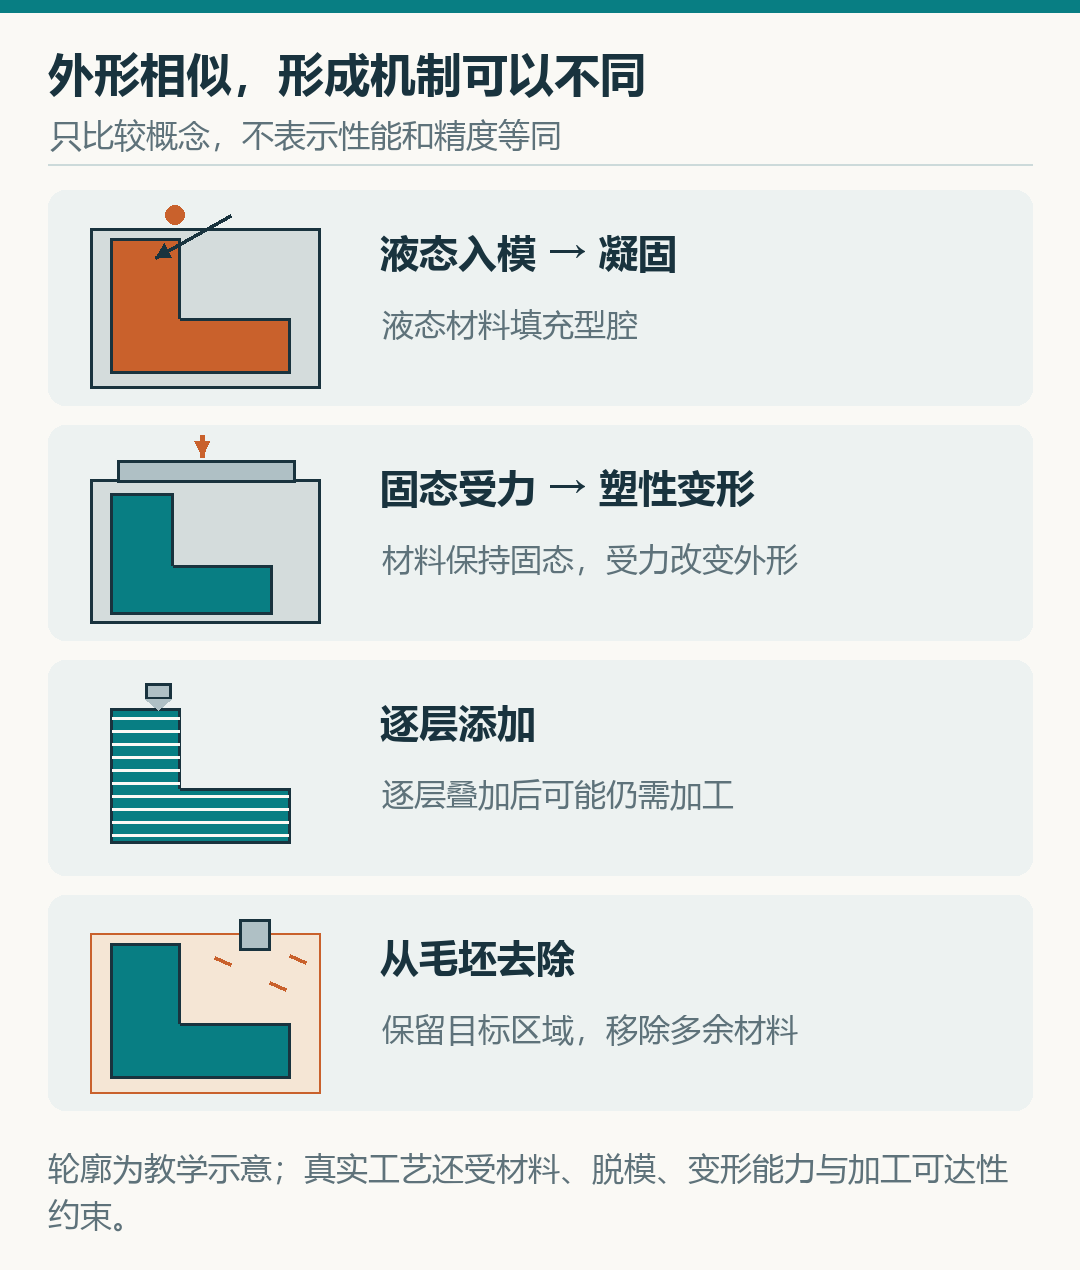
先形成外形:铸造、塑性成形与增材
铸造让液态金属进入型腔,再凝固成所需外形;塑性成形则对固态材料施加力,使其产生保留下来的变形。锻造、轧制、挤压以及板料弯曲,都可以利用塑性变形改变形状。两者都能获得零件外形,但“流入模具后凝固”和“固体受力后改变形状”不是同一机制。
塑性成形能否进行,还取决于材料在相应条件下抵抗变形和允许变形的能力。Open University 的成形课程用屈服行为、延性与加工硬化解释这一点:能弯曲的材料,也不意味着可以无限弯曲而不开裂。“冲压”同样不能直接等同于塑性成形,因为冲压工序既可能是弯曲、拉深,也可能是把材料分开的冲孔、落料。
增材制造则按照数字模型逐层添加并结合材料。它与从整块毛坯切掉材料的减材方法不同,但获得外形后仍可能需要去支撑、热处理或加工关键表面,具体取决于工艺和零件要求。两类方法的关系可进一步参看增材制造与减材制造的原理对比。
“成形”在中文中也常被宽泛地用于“获得形状”。阅读资料时,要判断作者是在广义上讨论成形,还是专指塑性成形。塑料注射成型、粉末压制与烧结等方法也可以形成零件,但各自依赖材料的流动、固化或结合行为,不能套用金属锻造的解释。
去除材料:把毛坯加工到需要的形状
车削、铣削和钻削通过刀具与工件的相对运动去除材料,分别适合形成不同特征:车削常用于回转表面,铣削可加工平面、槽和轮廓,钻削用于形成孔。磨削利用磨粒去除材料,也属于材料去除,而不是因为表面变光就归为涂层处理。具体运动关系见车、铣、刨、磨、钻的加工方式。
材料去除不只有切削。例如电火花加工依靠放电作用蚀除导电工件上的材料,不应解释成普通刀刃切削。选择方法时,除了目标形状,还要看材料、工具能否到达、夹持是否可靠,以及需要控制哪些尺寸和表面。
这也解释了为什么“已经铸成了”仍可能需要加工:毛坯先获得大体外形,再在配合孔、安装面等位置完成所需尺寸和表面。TU Delft 的金属制造课程总结将铸造、成形与机加工联系起来,并指出后续加工常用于满足最终公差和使用要求。近净成形意味着接近最终形状,不等于所有特征都免加工。
连接与装配:让零件形成可工作的关系
焊接、钎焊、胶接、螺栓连接、铆接等方法,把原先分开的材料或零件结合起来。它们的结合机制和可拆性不同:熔焊涉及接头区域熔化,固相焊不以母材熔化为必要条件;螺栓通常可以拆卸,铆接通常不能像螺栓一样直接拆下再装。因此,“焊接就是把所有接头熔化”“机械连接都可拆”都不准确。
装配的范围比单个连接动作更宽。它还包括定位、配合、调整、紧固和功能确认。Open University 的机械连接课程同时讨论了固定零件和允许相对运动的连接关系:把两件东西结合为组件,并不一定要把它们完全锁死。导向销需要能在导向孔中滑动,轴承需要支承转动,这些运动关系本身就是装配必须保留的功能。
性能与表面改性:外形之外还要满足使用要求
热处理通过受控的加热、保温和冷却改变材料的组织及性能,目标可能是提高硬度,也可能是改善韧性、软化材料或减小某些残余应力。具体结果依赖材料和处理制度,不能理解成“加热后都会变硬”。它通常不是为获得主要几何外形而安排,但可能带来尺寸与形状变化,工艺路线要为后续加工和检验留出位置。
表面处理更关注零件与外界接触的区域,例如防腐、耐磨或外观。喷涂、电镀等可形成附加层,另一些方法改变表层本身。Open University 的表面工程课程强调,所需性能有时主要发生在表面,无须把整个零件都改成另一种材料。表面改性与热处理的范围也可能交叉,例如表面硬化。
表面处理不能只当成制造结束后的装饰。附加层可能改变孔、轴和接触面的最终尺寸;需要处理哪些表面、哪些部位要保护或保留加工,都应与尺寸要求一起确定。否则,零件在涂覆前测量合格,处理后仍可能不再满足装配要求。
一个导向组件怎样从毛坯变成成品
下面构造一个简化教学例:铝合金导向座通过安装孔固定,钢导向销在座的孔中低速滑动。假设设计已经确定相应材料可用,并要求钢销经指定热处理获得所需性能,再加工工作外圆。本例没有给出材料牌号、载荷、寿命和热处理参数,不是可直接投产的设计。
为说明尺寸与装配的关系,再假设最终导向孔直径允许为20.000~20.020 mm,钢销工作直径允许为19.970~19.980 mm。这组数值是自定义教学条件,不对应本文声称的某个标准配合代号。两条零件路线先各自完成,再汇合到装配。
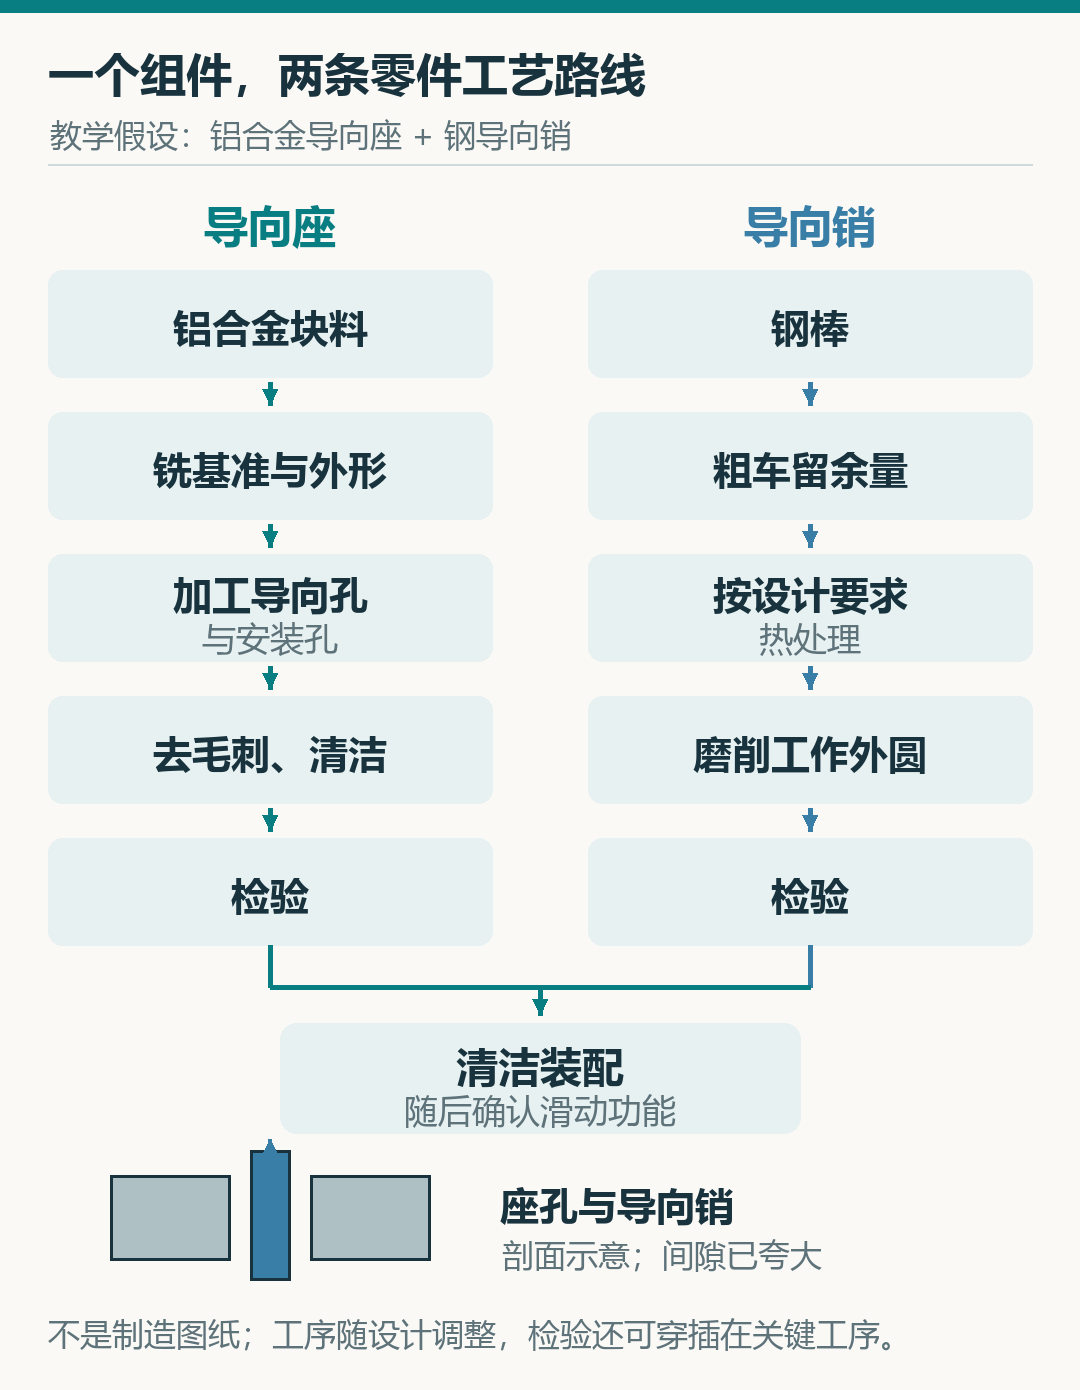
导向座先建立基准,再加工配合特征
导向座从铝合金块料开始,先下料并加工用于定位的底面等基准,再加工外形、导向孔与安装孔。先建立基准,是为了让后续特征相对于同一组设计要求形成位置关系。例如孔径合适,但孔轴线相对安装底面方向不对,装在设备上仍可能不能按预期导向。
孔加工也不是“钻一个孔”就必然完成。根据初始孔、尺寸和表面要求,可以安排钻孔后镗削、铰削等后续工步;本例不把任何一种固定孔加工组合当成唯一答案。随后去除孔口和边缘毛刺,清洁切屑,再检查孔径、基准和相关位置要求。毛刺、残留切屑会干扰测量,也可能划伤或阻碍滑动部位。
钢销先形成粗外形,再满足硬度与尺寸要求
钢销从钢棒下料,粗车成接近目标的外形,并为最终加工保留余量;接着完成设计规定的热处理,最后磨削工作外圆。这样安排,是把主要材料去除放在前面,再处理性能要求,并在可能产生变形的工序之后完成关键表面。
磨削并不会自动修复任意程度的变形:保留的材料要足以覆盖需要去除的部分,同时还要考虑夹持、中心关系和加工能力。若热处理后的形状已经超出可修正范围,就需要按工艺要求处理,不能只因后面还有一道磨削就继续流转。
钢销完成后,检查工作直径、相关形状与表面要求,并按规定确认热处理性能。两件零件经过清洁和检验后装配,确认钢销能按设计方向运动。这里的次序说明了三种不同任务:加工获得几何特征,热处理满足材料性能,装配建立功能关系。有的产品可用预先达到性能要求的材料,从而采用不同路线,不能把本例的先后顺序套给所有零件。
同一零件为什么会有不同工艺路线
工艺路线是围绕产品要求建立的,不是看到“铝件”就指定铸造、看到“钢件”就指定锻造。以下四项条件会改变可行方案,有时连材料和结构也需要一起调整。
| 条件 | 它会改变什么 | 在导向座例子中的含义 |
|---|---|---|
| 材料与使用要求 | 能否流动成型、塑性变形、切削、焊接或接受某种处理 | 块料所用铝合金不能只改名称就当成铸造材料;改用铸坯要重新核实材料性能与制造条件 |
| 几何形状 | 材料如何进入或形成内部区域,刀具、模具和夹具是否能到达 | 增加薄壁、深腔或封闭通道,会改变加工可达性,也可能要求改变结构或毛坯方法 |
| 精度与表面要求 | 哪些特征可由毛坯直接保留,哪些需要后续加工或精整 | 外轮廓可接近最终形状,导向孔和安装基准仍可能需要加工;不用把所有表面都加工到同一要求 |
| 批量与设计稳定性 | 模具、工装、准备成本如何分摊,以及修改设计的代价 | 少量试制可从块料加工;设计稳定后再评估专用毛坯,但不存在适合所有零件的通用数量分界线 |
Open University 的生产成本课程通过齿轮案例解释了批量与工装投入的关系:少量样件和批量生产可能采用不同方法,成本低的方案还必须满足材料和功能条件。这里应借用判断逻辑,而不是把课程案例中的数量或相对成本当成今天某种工艺的报价。
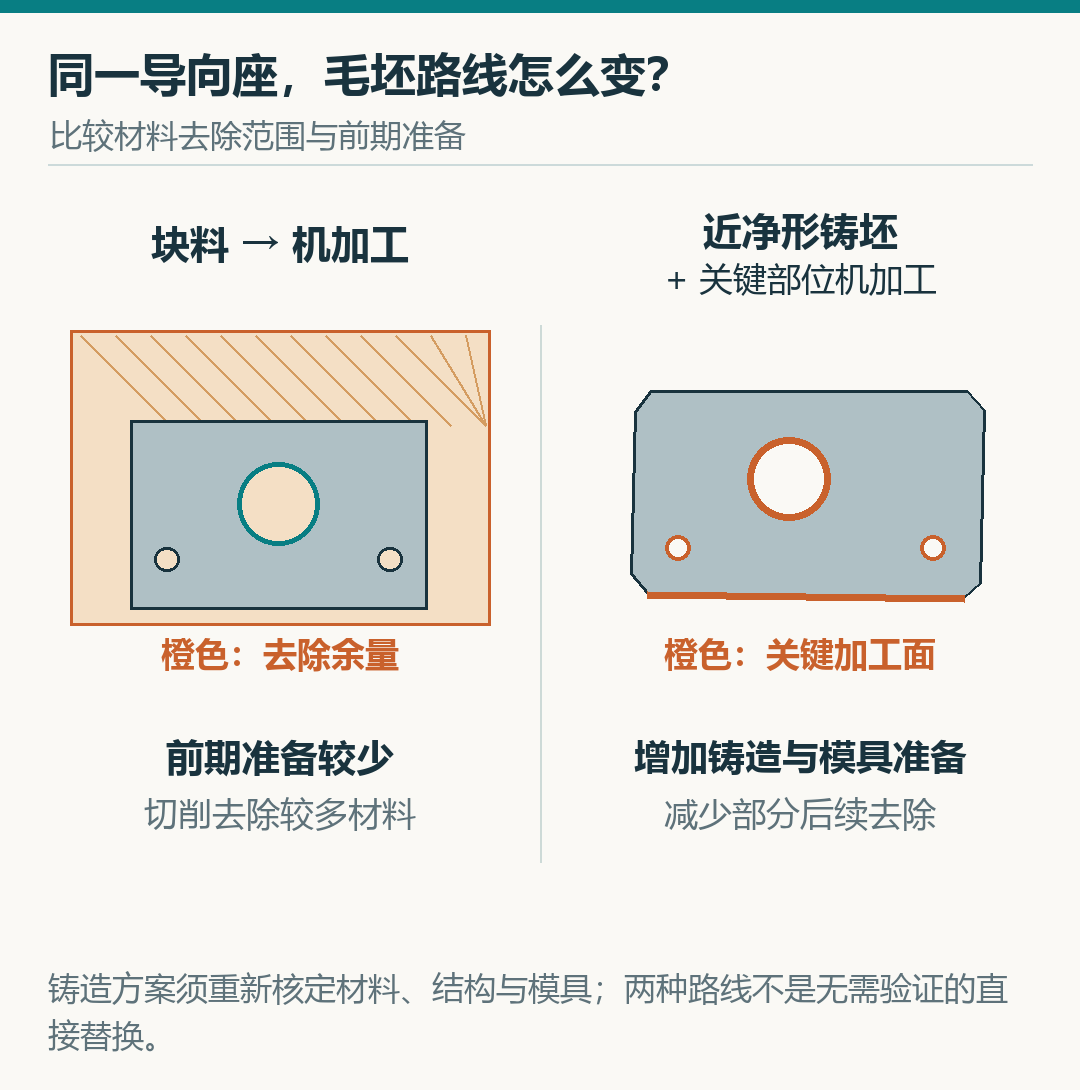
假如导向座改用接近外形的铸坯,可能减少后续材料去除,但仍要处理铸坯自身的质量、加工余量与定位问题。原来方便铣削的薄壁、尖角和孔,也未必适合原样放进铸造方案。因此,工艺比较应围绕同一组最终要求进行,并将前后工序一起计算:减少一道切削,不一定减少整条路线的工作量。
检验怎样贯穿制造,而不只留在最后
检验需要回答“这一阶段必须证明什么”。来料阶段确认材料和毛坯是否符合约定;中间工序确认后续加工依赖的基准、余量或性能;最终阶段确认零件及装配结果。若等到组件装好才发现钢销材料不符,之前的加工和装配工作也无法补偿这个问题。尺寸、外观和性能的不同检测任务,可参看工业检测的主要方法。
沿用本例的孔销尺寸,最小直径间隙来自最小孔与最大销:20.000-19.980=0.020 mm;最大直径间隙来自最大孔与最小销:20.020-19.970=0.050 mm。在这一简化极限尺寸模型下,允许的尺寸组合都保留正的直径差。极限尺寸与配合类型的完整定义见公差与配合的判断与计算。
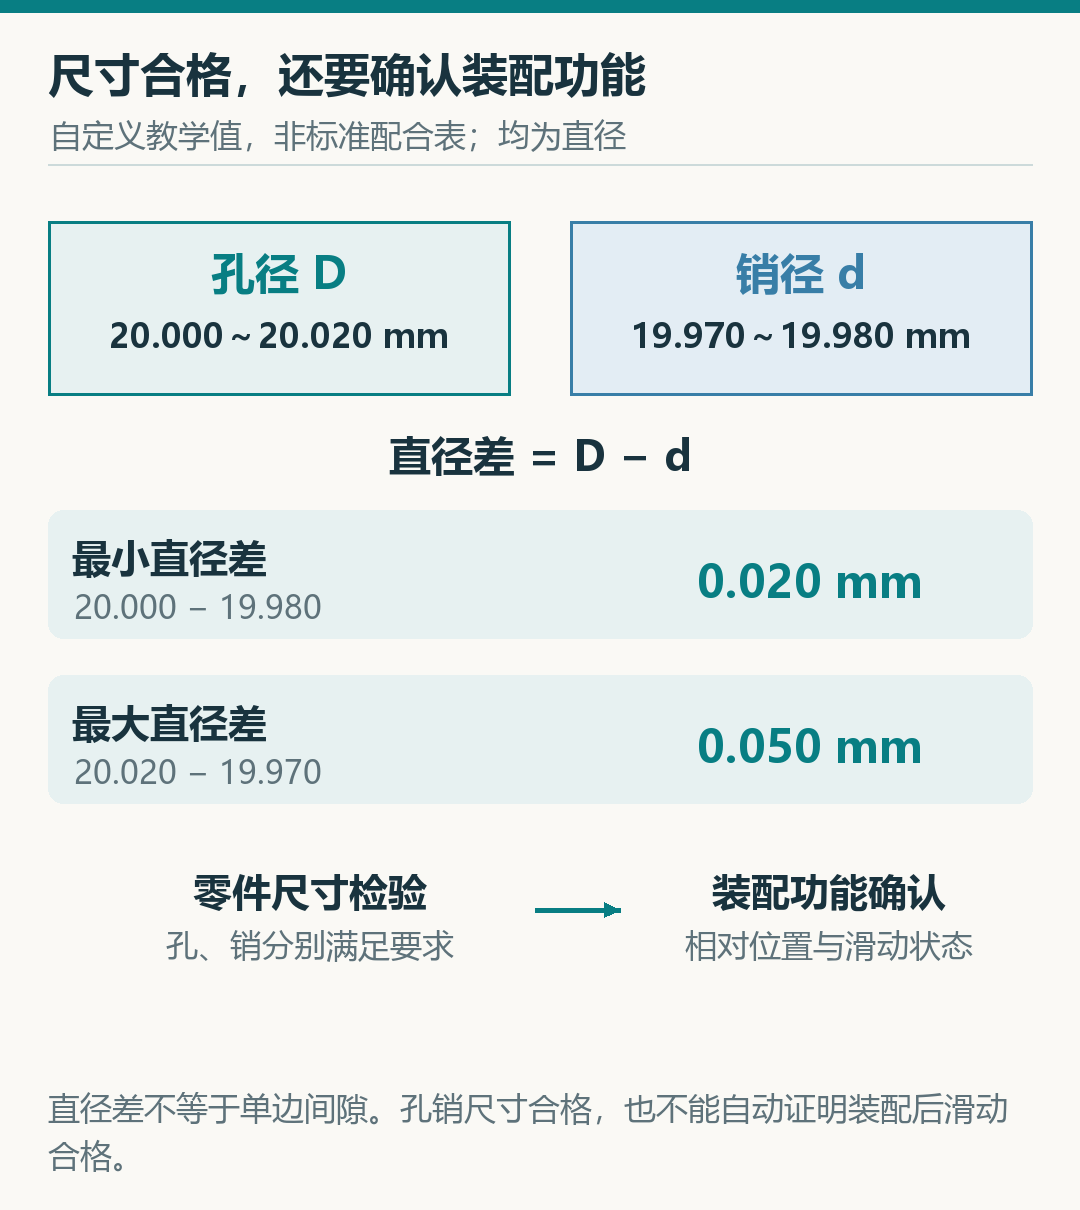
这两个差值不是一侧的实际径向间隙。仅在理想圆且同轴时,单边径向间隙才等于直径差的一半;实际零件偏心、形状误差或装配方向变化,都会改变周向间隙分布。尺寸合格也不能替代孔轴线方向、圆柱形状、表面粗糙度和清洁度的要求,更不能单凭这两组直径就宣布滑动寿命满足设计。
因此,本例需要保留两层确认:先按图样和测量规则判断零件的尺寸、形状、表面及性能,再在约定条件下检查装配后的运动。如果滑动卡滞,不能立即归结为“孔小了”,还应结合相关尺寸与形位记录,定位毛刺、污染、基准关系或其他原因。发现异常后,将结果追溯到相应工序及批次,处理受影响零件,再确认后续输出。
读一条制造工艺路线时,可以顺着产品问下去:毛坯怎样获得,哪些部位还要去除材料,性能在何时形成,表面或连接会不会改变后续条件,最后用什么证据确认功能。把这些关系连起来,工艺名称才会变成对制造过程的理解。
参考资料
- NIST:Review on Sustainability Characterization for Manufacturing Processes,NISTIR 7913,第3.1节,制造过程定义及不同分类体系。
- TU Delft:Main takeaways on metal manufacturing,金属制造方法与后续加工、公差的关系。
- Open University:Manufacturing,3.2 Properties for processing – forming,塑性变形、延性与加工硬化。
- Open University:Manufacturing,5.2 Mechanical joining,机械连接及相对运动关系。
- Open University:Manufacturing,7.1 Surface engineering introduction,表面工程的目的和与基体材料的区别。
- Open University:Manufacturing,6.2 Production costs,批量、工装投入及功能条件对工艺比较的影响。
评论留言
暂时没有留言!