尺寸公差规定一个尺寸允许变化多大;配合描述具有相同公称尺寸的孔与轴相互配合时,尺寸之间可能形成怎样的关系。把两者连起来看,才能判断一批合格孔和一批合格轴任意组合时,是保留间隙、可能出现间隙或过盈,还是形成过盈。
这里以圆柱孔轴为例,先把标注转成最大、最小尺寸,再计算三种配合的极限状态,最后解释H7/g6、基孔制和基轴制。下文的50 mm算例采用自定义教学数值,不是标准公差表中的某个等级,也不是具体设备的设计推荐。
从一个孔轴标注读懂公差与偏差
公称尺寸是图样给出的尺寸基准;极限尺寸是允许的最大值和最小值。上偏差=最大极限尺寸-公称尺寸,下偏差=最小极限尺寸-公称尺寸。两种偏差都带符号,可能为正、负或零;尺寸公差则是最大极限尺寸减最小极限尺寸,表示范围的宽度,不带正负方向。ISO 286-1公开预览中的术语定义区分了这些量。
假设孔和轴的公称直径都是50 mm。孔的上偏差为+0.020 mm、下偏差为0;轴的上偏差为-0.010 mm、下偏差为-0.020 mm。把公称尺寸加上对应偏差,就得到允许范围:
| 项目 | 孔D | 轴d |
|---|---|---|
| 公称尺寸 | 50.000 mm | 50.000 mm |
| 上偏差 | +0.020 mm | -0.010 mm |
| 下偏差 | 0 mm | -0.020 mm |
| 最大极限尺寸 | 50.020 mm | 49.990 mm |
| 最小极限尺寸 | 50.000 mm | 49.980 mm |
| 尺寸公差 | 0.020 mm=20 μm | 0.010 mm=10 μm |
轴的“上偏差”虽然是负数,仍然大于它的下偏差:-0.010大于-0.020。不能看到负号就认为轴不合格,也不能把轴公差写成-0.010 mm。另一种常见标注“50±0.010 mm”,对应49.990~50.010 mm,公差总宽度是0.020 mm,而不是0.010 mm。
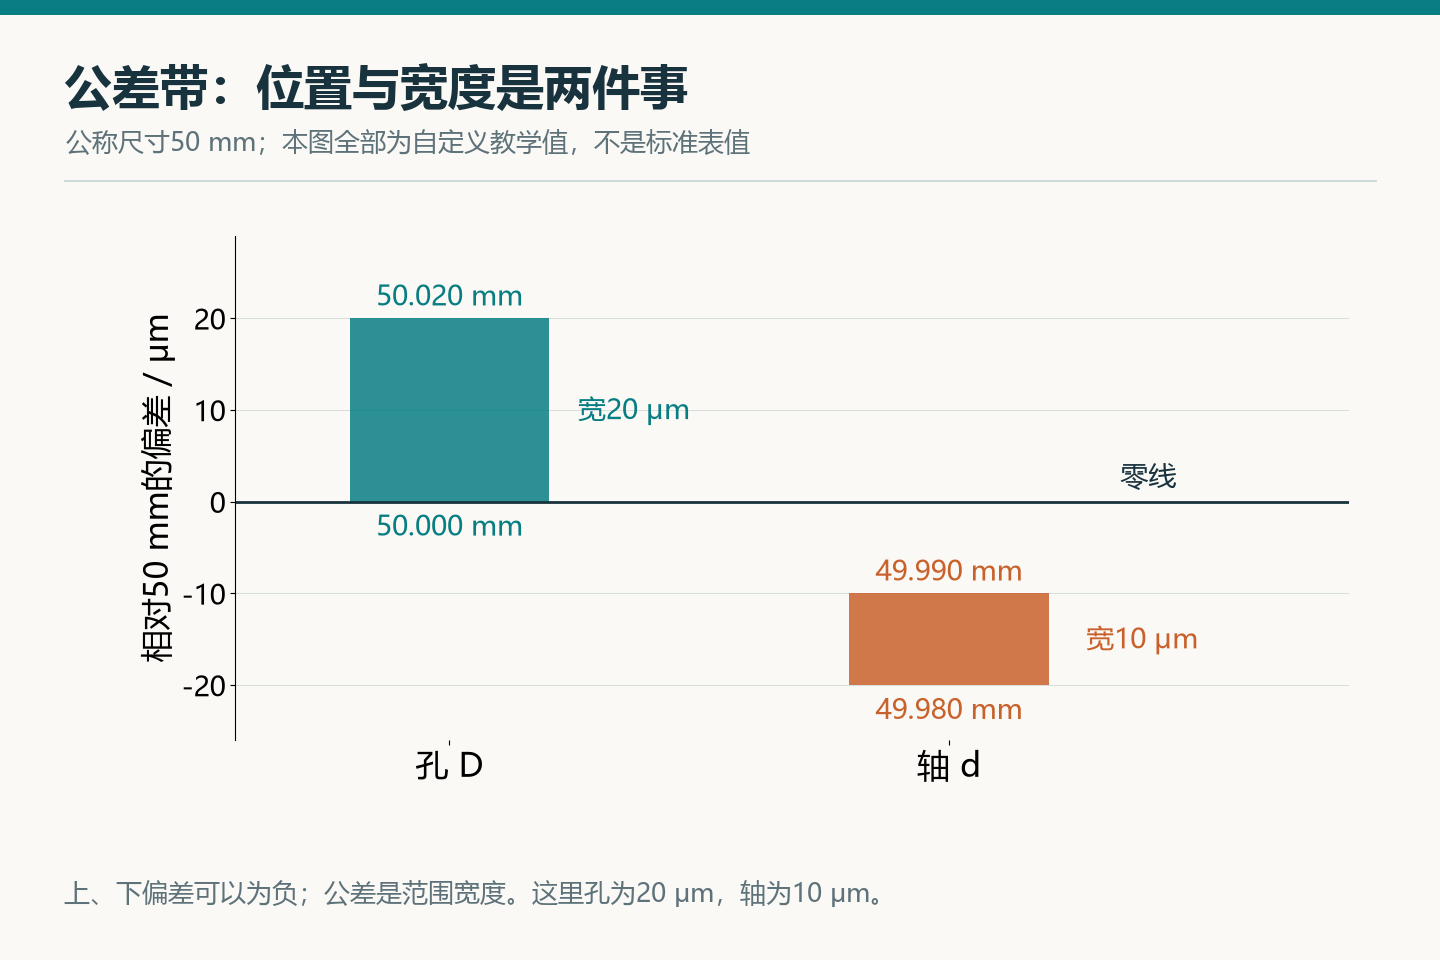
把公称尺寸画成零线,孔轴允许范围就形成公差带。它同时表达两件事:带有多宽,以及带位于零线的哪一侧。宽度相同的两条带,位置不同,组成的配合也可能不同。
间隙、过渡与过盈由哪些尺寸组合决定
统一把孔径减轴径记为C=D-d。C为正,表示直径间隙;C为负,表示装配前存在尺寸过盈;C为零,是理想尺寸相等的边界。这个差值描述尺寸关系,不能单凭它判断实际装配力或运行表现。
最小差值由“最小孔减最大轴”得到,最大差值由“最大孔减最小轴”得到:
- C最小=D最小-d最大。
- C最大=D最大-d最小。
MISUMI的说明将配合区分为间隙、过渡与过盈三类。ISO 286-1的配合定义进一步明确了极限相等的边界:间隙配合的最小孔不小于最大轴,过盈配合的最大孔不大于最小轴,过渡配合则可能出现间隙或过盈。用同一套带符号差值,可以直接判断:
| 配合类型 | 差值范围 | 尺寸含义 |
|---|---|---|
| 间隙配合 | C最小≥0 | 允许的孔轴组合不会出现尺寸过盈,边界可为零间隙 |
| 过渡配合 | C最小<0,且C最大>0 | 不同孔轴配对可能有间隙,也可能有过盈 |
| 过盈配合 | C最大≤0 | 允许的孔轴组合不会出现正间隙,边界可为零过盈 |
描述过盈“有多大”时,通常用正的过盈量I=d-D。最小过盈量I最小=d最小-D最大,最大过盈量I最大=d最大-D最小。它们分别对应-C最大和-C最小,不要把负号去掉后仍沿用原来的最大、最小顺序。
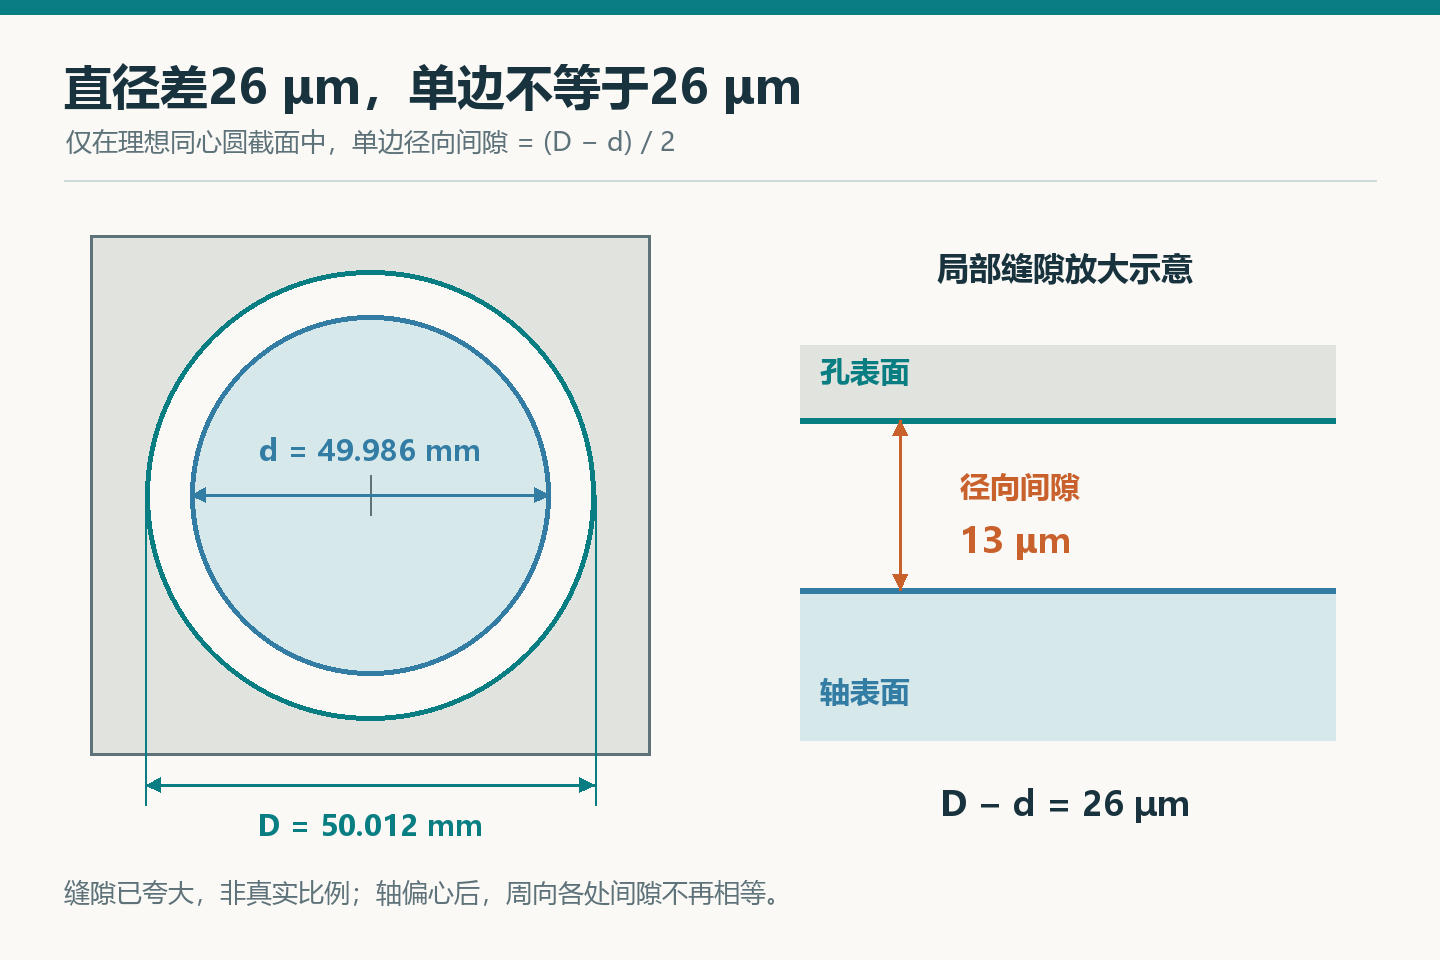
直径间隙不等于单边径向间隙。例如取本例中一对尺寸D=50.012 mm、d=49.986 mm,直径差为0.026 mm=26 μm。只有在理想圆截面、同心且未变形的几何条件下,每侧径向间隙才是13 μm;轴偏向一侧时,周向各处的缝隙会不同。尺寸差也不是轴承内部游隙的通用计算式。
同一个孔,换三组轴来计算配合
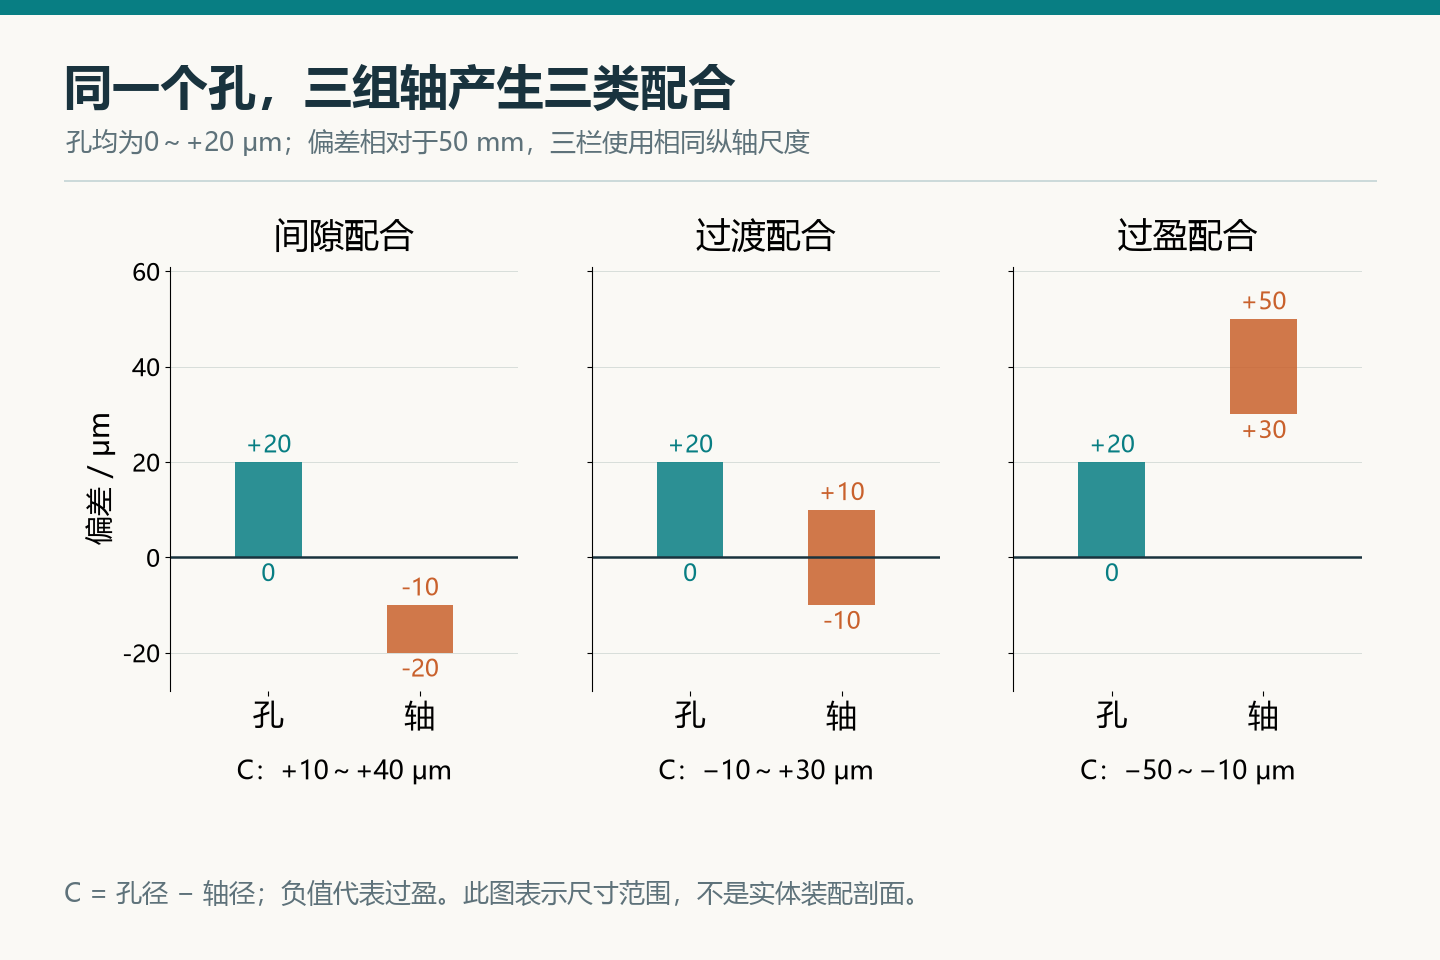
保持孔的允许范围50.000~50.020 mm不变,分别配置以下三组轴。这里比较的是所有允许尺寸组合的极限范围,不是在假设每个零件都加工到公差带中间。
间隙配合:最小孔配最大轴仍留有间隙
第一组轴为49.980~49.990 mm。最小间隙=50.000-49.990=0.010 mm=10 μm;最大间隙=50.020-49.980=0.040 mm=40 μm。因此它是直径间隙10~40 μm的间隙配合。
这一范围的宽度为40-10=30 μm,等于孔公差20 μm与轴公差10 μm之和。这个等式可以用来核算极限结果,但不能说明30 μm范围内各个间隙值出现的概率相同;批量零件的分布需要制造和测量数据。
过渡配合:同一规格可能松,也可能紧
第二组轴为49.990~50.010 mm。C最小=50.000-50.010=-0.010 mm,C最大=50.020-49.990=+0.030 mm。差值跨越零线,因此最大可能有30 μm间隙,也可能有10 μm过盈。
例如50.015 mm孔配50.005 mm轴,间隙为10 μm;50.002 mm孔配50.008 mm轴,过盈量为6 μm。这两对尺寸都在各自允许范围内。过渡配合并不是“保证刚好贴合”,也不是把间隙与过盈平均后得到一个固定状态。
过盈配合:最大孔配最小轴仍有尺寸重叠
第三组轴为50.030~50.050 mm。最小过盈量=50.030-50.020=0.010 mm=10 μm;最大过盈量=50.050-50.000=0.050 mm=50 μm。若沿用C=D-d,差值范围就是-50~-10 μm,两种写法描述的是同一件事。
过盈描述的是装配前尺寸关系。装配后,接触区域会因变形形成接触压力,并非两个刚性实体互相穿过。能传递多大载荷、装配是否损伤零件,仍取决于材料、壁厚、接触长度、表面与装配条件,不能仅凭“10~50 μm”得出结论。
H7/g6与基孔制、基轴制怎样读
图样中的“⌀50 H7/g6”把公称直径、孔公差带代号和轴公差带代号写在一起。⌀50表示公称直径50 mm;大写H对应孔,小写g对应轴;7和6分别是标准公差等级IT7和IT6。NASA工程手册的公差说明说明了字母与等级的这种分工。
字母用于确定公差带相对公称尺寸的位置,数字等级用于确定带宽;准确数值还取决于公称尺寸范围。7不是7 μm,6也不是6 μm。在同一公称尺寸范围内,常用等级中IT6比IT7的公差带更窄,但窄并不自动代表更合适:加工与检验能力、成本和功能需求也要匹配。
基孔制以H孔为基准,孔的下偏差为零。也就是孔的最小极限尺寸等于公称尺寸,再通过改变轴的公差带位置获得不同配合。H孔仍有公差宽度,不是所有孔都必须加工成公称尺寸。
基轴制以h轴为基准,轴的上偏差为零。轴的最大极限尺寸等于公称尺寸,再改变孔的公差带。它也不表示轴没有公差,更不是“先加工轴”这一工序顺序的名称。ISO 286-1的基准孔与基准轴定义将这两种基准制作为配合体系的基本概念。
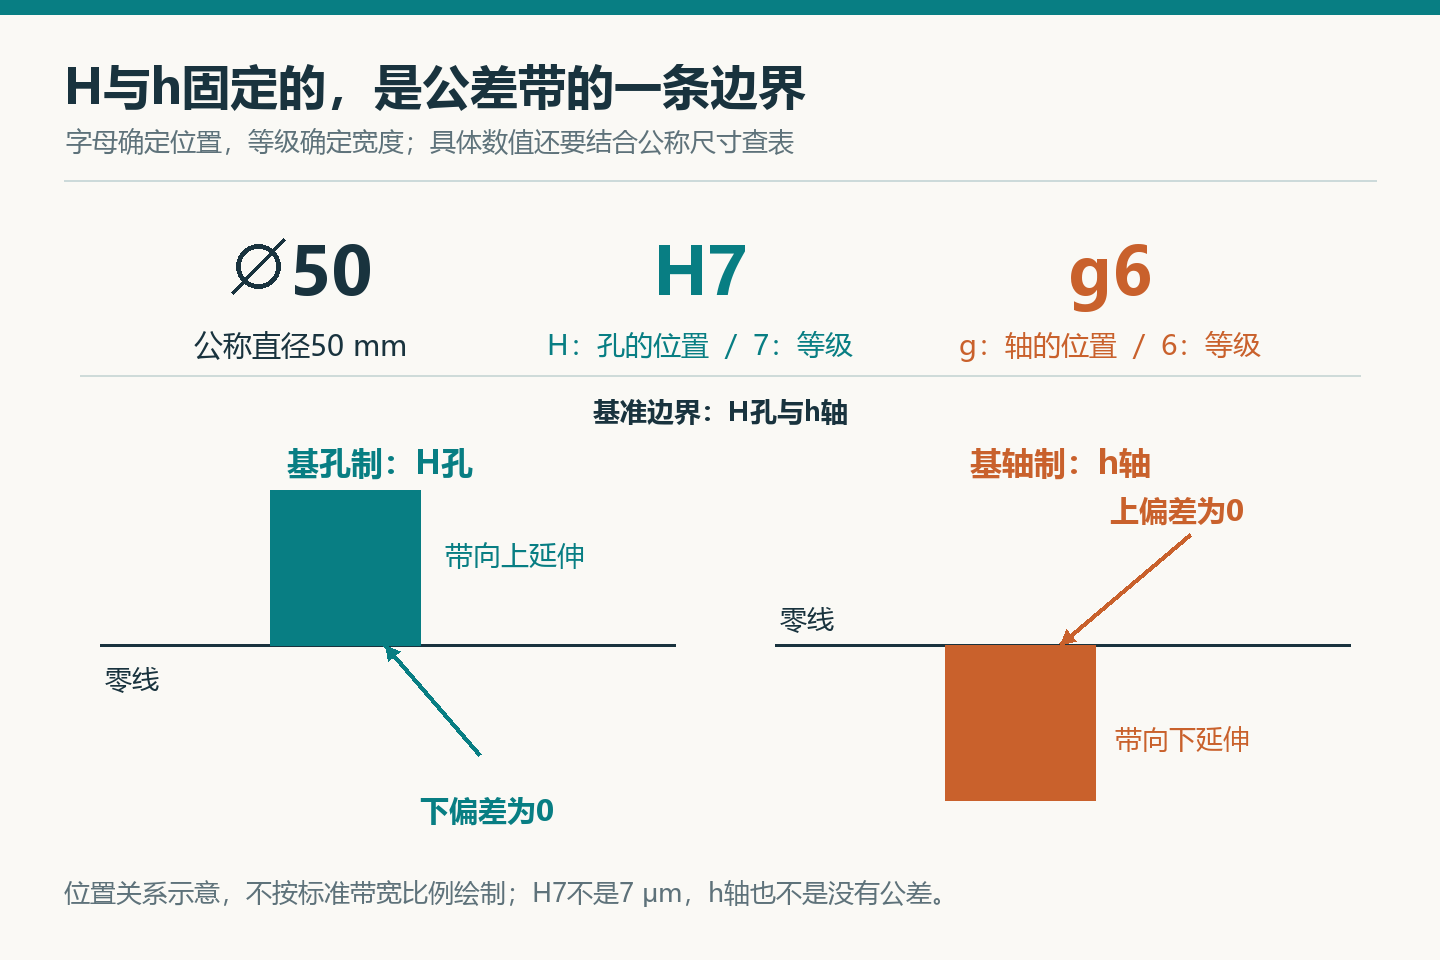
在H7/g6中,H孔从零线向正偏差方向延伸,g轴的公差带位于零线下方,组成间隙配合。H7/h6的孔下偏差和轴上偏差均为零,所以尺寸意义下的最小间隙是零;这不意味着每一对H7/h6都无间隙,也不能由此保证一定能手工装入。
实际读图时,应按图样规定的标准与版本,结合公称尺寸区间查孔、轴的上下偏差,再换算成极限尺寸。注意表头“超过”“至并包括”等端点规则,区间依据是公称尺寸,不是现场测得的数值;表中若用μm,应先统一单位再加到mm尺寸上。本篇自定义的20 μm孔公差只用于算术教学,不能直接当成⌀50 H7的标准值。
配合要回到功能,尺寸范围不能包办全部要求
同一个套筒就可能有两种不同任务:内孔引导一根轴滑动,需要考虑工作时的运动间隙、润滑和定位要求;外圆固定在孔座中,则可能采用过盈或其他固定方式。要分别识别内孔—轴、外圆—孔座两个界面,不能给整个零件笼统贴一个“过盈配合”标签。
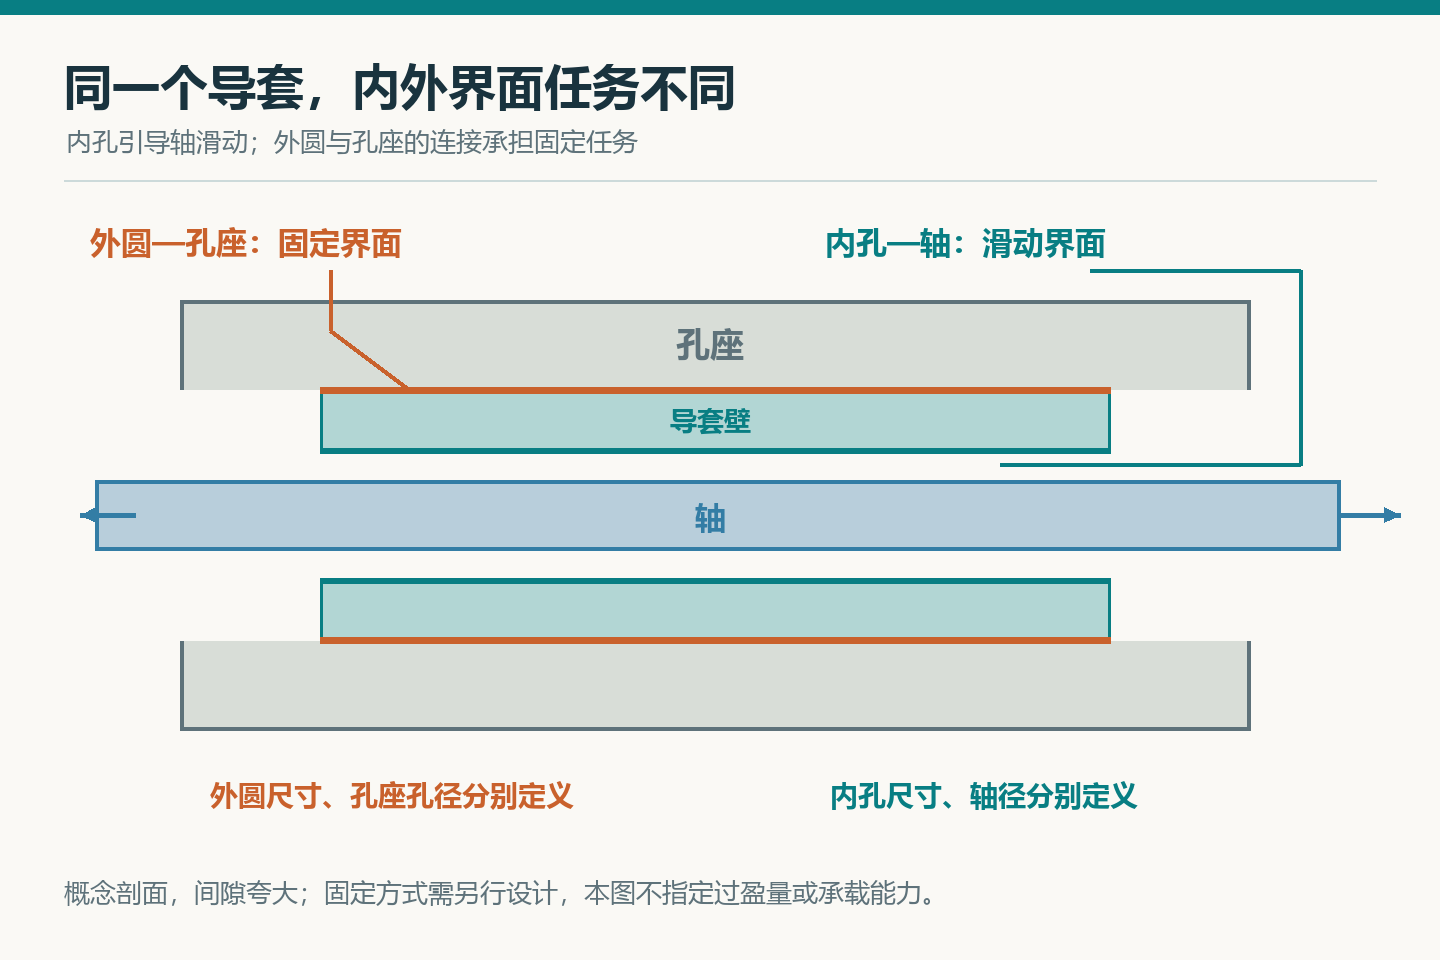
如果任务要求可滑动,要把温升、形状误差、表面状态及允许晃动量纳入间隙范围;如果要求定位且需要拆装,要评估允许的间隙或过盈与拆装条件;如果依靠过盈固定,就要进一步核算接触压力、应力、载荷与装配要求。选择应从功能允许的范围反推孔轴尺寸及制造能力,而不是套用“滑动选某一个代码”的口诀。
尺寸合格不能代替形位与表面要求。孔可能有局部尺寸合格但形状或轴线位置不合适的情况,毛刺、粗糙度和涂层也会改变接触状态。ISO 286-1公开预览的引言同样提示,直径公差本身往往不足以有效控制配合功能。圆度、圆柱度、位置等要求可结合形位公差的含义理解,不能全部塞进一个H7标注里。
温度与测量条件也必须对应。尺寸规范通常以20 °C为标准参考温度;零件运行时的温度、材料热膨胀和温差可能改变配合。NIST关于参考温度的说明明确区分参考温度与测量现场温度:并非只能在20 °C测量,而是要处理偏离参考温度带来的影响,并计入相关不确定性。
检验时还要明确所测尺寸的定义、位置、方法和判定规则。一个显示很多小数位的读数,不自动等于有同样的测量能力;临近极限尺寸时,应按约定规则考虑测量不确定性,不能仅靠四舍五入决定合格。需要测量复杂几何时,可进一步了解三坐标测量机如何获取几何信息。
读到一个配合标注,先还原孔轴允许范围,再算最紧与最松的组合,最后核对功能和几何、表面、温度、测量条件。这样得到的才是完整的配合理解,而不只是认出两个字母。
参考资料
- ISO:ISO 286-1:2010:标准范围与体系说明
- ISO原文,iTeh公开预览:ISO 286-1:2010,Introduction及3.1–3.3(预览至印刷第7页)
- MISUMI:Shaft and Hole Tolerances For Clearance & Interference Fits
- NASA Kennedy Space Center:KSC-DM-3673,7.4及7.4.1(PDF第82页,代号和等级说明)
- NIST等计量机构作者:The 2016 Revision of ISO 1 – Standard Reference Temperature for the Specification of Geometrical and Dimensional Properties
评论留言
暂时没有留言!