三坐标测量机(CMM)是在三维坐标系中采集工件表面位置,再通过计算获得尺寸、形状和位置关系的测量设备。它先得到测量点,再由软件建立平面、圆、圆柱或曲面等几何对象,依据图纸和基准要求评价工件,而不是只读取一个长度数值。
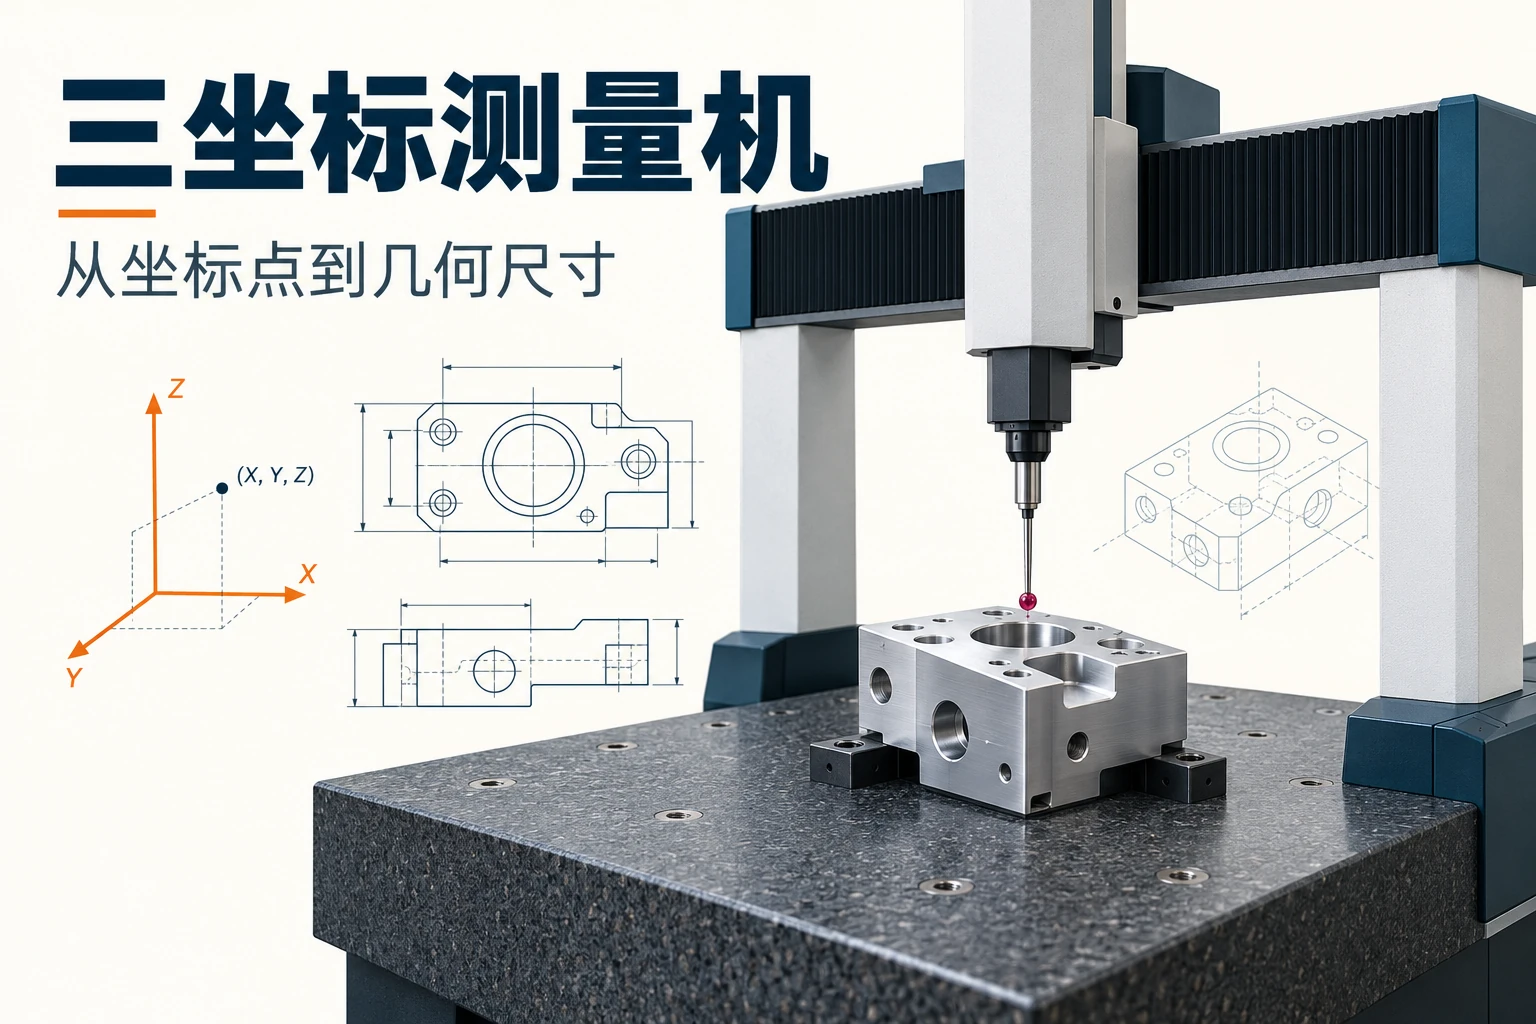
例如检测一个带孔的箱体,既可能关心孔径,也可能关心孔轴线相对于底面和侧面的方向、位置。后两类关系需要把多个特征放在同一基准框架中理解,这正是坐标测量与逐个手持量具读数的区别。
测量点怎样变成尺寸和几何关系?
以常见接触式三坐标测量机为例,三轴位置测量系统记录测头所在的位置,测针端部的球体接触工件,触发式测头在接触时采点,扫描式测头则在相应测量过程中连续获取信息。测量软件结合测头状态与测针参数,计算工件表面的坐标。
测针球有实际尺寸,球心位置并不等于工件接触点的位置。因此,系统需要知道当前测针配置的有效参数,并按测量方向等条件处理接触几何。Renishaw 的测针校准说明介绍了利用已知尺寸参考球确定测针位置与直径的方法。校准当前测针,与确认整台测量机的计量性能,是不同层面的工作。
采集到一组表面点后,软件通过几何计算建立测量对象。例如在孔的不同位置取点,可以拟合圆或圆柱,再评价直径、轴线和相关位置。基恩士的坐标测量原理说明展示了由坐标构建几何元素及最小二乘拟合的过程。
拟合结果与真实表面并不是同一个东西。少量点刚好落在局部高点或低点,可能改变拟合结果;采用最小二乘、包容或其他评价方法,也可能回答不同的几何问题。取点位置、点数、过滤和评价方法应围绕被测特征与图纸要求确定,不能把“点更多”直接等同于“结果一定更正确”。
为什么测量前要建立工件坐标系?
机器坐标系描述测头相对于设备的位置,工件坐标系则把测量结果与零件设计要求联系起来。同一零件在台面上稍微转动,机器读到的坐标会改变,零件本身的孔径却没有因此改变;需要通过对齐和基准建立,把摆放姿态与实际几何区分开。
如果图纸规定以底面、侧面和某个定位特征建立基准,测量时就应依据相应的基准体系解释孔的位置和方向。不能只因为某个表面容易探测,就拿它替代设计指定的基准。对齐方法改变后,位置类结果可能变化,即使采集的是同一批测量点。
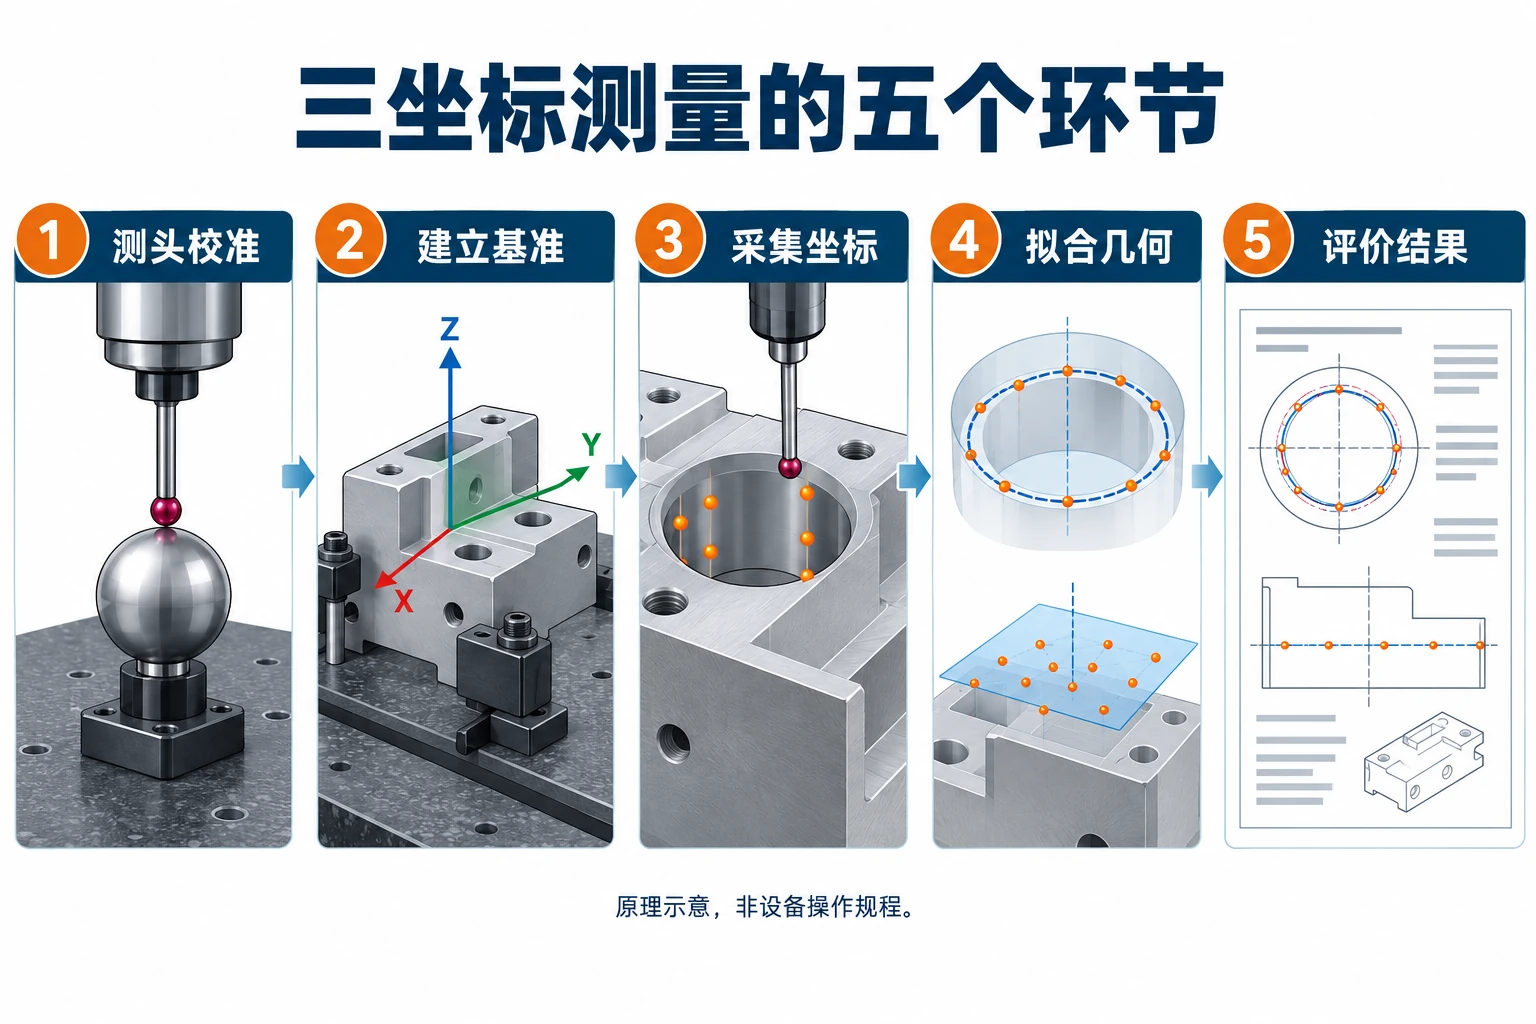
以带安装孔的零件为机制示例,测量过程通常包含下列环节,实际顺序与操作由设备和测量程序确定:
- 确认测针配置并完成相应校准,检查零件表面和装夹状态。
- 按设计基准建立工件坐标关系,使测量对象与图纸对应。
- 对孔、平面等特征采点或扫描,覆盖需要评价的表面区域。
- 采用与要求相符的方法计算尺寸、方向、位置或轮廓偏差。
- 核对图纸版本、评价设置与测量条件,形成可追溯的结果记录。
桥式、龙门式和水平臂式有什么区别?
结构类型首先影响测量空间、工件装载方式和测头可达性。它不直接构成精度排名;具体性能还取决于尺寸、机械结构、测量系统及使用条件。ZEISS 的三坐标测量机分类区分了桥式、龙门式和水平臂式等结构。
| 结构类型 | 结构与空间特点 | 常见测量对象 |
|---|---|---|
| 桥式 | 横梁与立柱形成桥架,测头在其工作空间内运动 | 机加工零件、箱体、模具等;装载与可达范围受具体结构限制 |
| 龙门式 | 以较大的空间包络容纳工件,围绕大型工件安排轴运动 | 大型模具、壳体及其他大体积零件 |
| 水平臂式 | 测头由水平伸出的臂带入测量区域,便于接近某些侧面和开放区域 | 车身、钣金和大型结构件等 |
此外,坐标测量还存在关节臂、便携光学跟踪等实现,不能把所有三维坐标测量设备都理解为三根直线运动轴组成的台式机器。便携与固定结构各有测量链,讨论结果时应明确实际使用的传感器、空间范围和测量方法。
接触式与非接触式测量,区别在哪里?
接触式通过测针与工件表面的机械接触获取信息,可用于探测可达的孔、平面等特征。测针需要实际进入测量位置,接触力、测杆长度和工件刚性都会影响过程;狭深孔、薄壁件或易变形表面,需要考虑对应的可达和受力条件。
非接触方式可以使用影像、激光等传感器获取表面或边缘信息。它减少了机械接触,但会受到视线遮挡、表面反射、材质和光照等条件影响。非接触并不自动意味着能测任意内腔,也不意味着结果必然比接触测量更准。多传感器设备可以结合不同方式,仍需把传感器间的关系与评价方法建立正确。
三坐标测量机主要用在哪些任务?
机加工零件检测中,CMM 可把孔距、平面方向和多特征位置关系放在同一坐标框架中评价;模具和曲面零件则可对照设计模型分析相应轮廓。首件检查与工艺分析利用这些结果,判断本次制造过程产生的几何状态,而不是只给出一个合格标记。
批量检测还可以保留同一特征随零件或批次变化的数据,用于观察工艺波动。前提是图纸版本、装夹、取点和评价设置一致;测量方法变化后,数值变化可能来自检测过程,而不能全部归因于加工变化。
CMM 的核心对象是几何量。材料成分、内部缺陷或电气性能,需要相应的其他检测方法;即使某个几何尺寸符合图纸,也不能据此直接认定零件的所有性能均已合格。
为什么同一零件会测出不同结果?
先区分测量对象与测量条件有没有改变:图纸基准、对齐方式、截面位置、采样与拟合设置不同,可能导致不同数值;测针配置、表面污染和装夹受力也会改变采集到的坐标。读数小数位数更多,并不能证明这些影响更小。
温度还会影响零件与设备的尺寸,附近设备振动可能干扰测量。ZEISS 的测量不确定度说明把环境、测针、装夹与测量策略纳入完整测量系统。实际允许条件应以设备和任务要求为准,不能给所有 CMM 套用同一环境阈值。
因此,一份有用的检测结果,应能对应到被测特征、设计基准、图纸版本、所用程序及测量条件。CMM 提供的是几何测量能力,结果是否足以支持当前公差判断,还取决于这条测量链是否适合该任务。
评论留言
暂时没有留言!