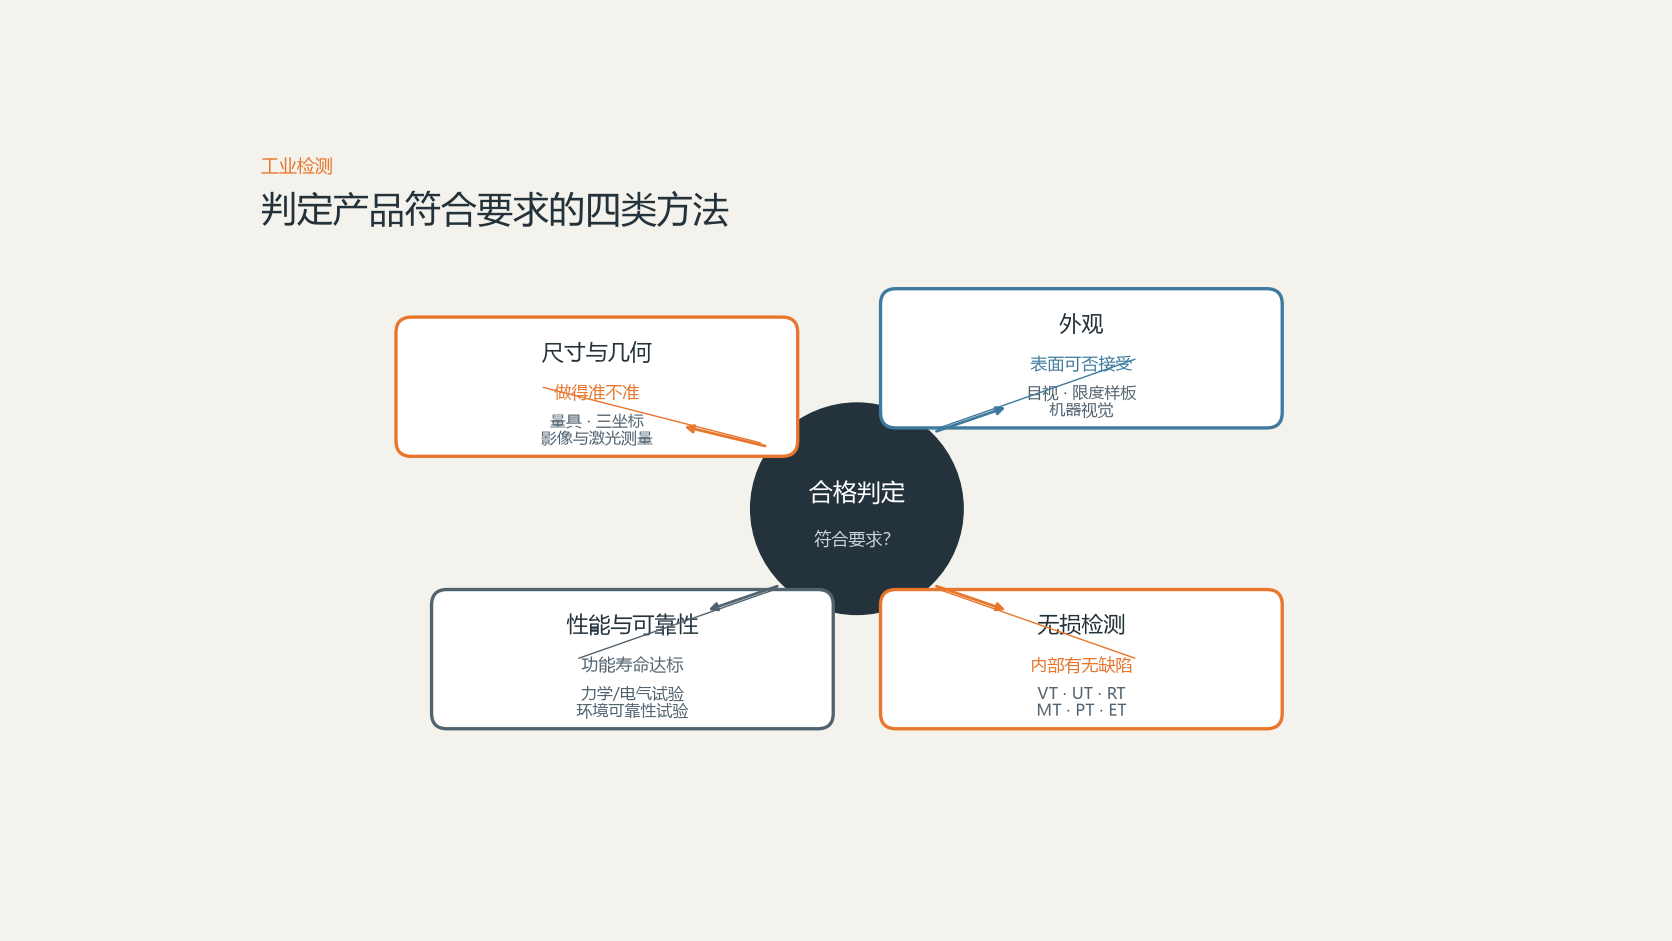
工业检测是借助测量、观察和试验手段,判定原材料、零件、整机或过程是否符合规定要求的活动的总称。它通常被分成三个基本面:尺寸与几何检测回答“做得准不准”,外观检测回答“表面可不可接受”,性能检测回答“功能与可靠性达不达标”;对不允许多件剖切、破坏的内部质量,则由无损检测覆盖。选择检测方法的核心依据是缺陷类型、公差要求、检测节拍和是否允许破坏样件,而不是设备先进程度。
先分清检验、测量与试验
三个词常被混用,但含义不同。检验(inspection)是把产品与规定要求对比、给出合格与否结论的活动,可以用测量数据支持,也可以是外观目视判断;测量(measurement)是给长度、角度、力、温度等量赋予数值,本身不判定合格;试验(test)则是把样品置于规定条件或负载下考察其响应,如拉伸、老化、跌落。检测方案设计的第一步,就是把图纸和规范里的每个要求翻译成上述手段之一,并规定判定标准。
尺寸与几何检测:从量具到三坐标
尺寸检测的门槛工具是通用量具:卡尺、千分尺、高度规、塞规。它们适合单参数、低批量或快速判定,精度受量具等级和操作手法影响。当零件几何关系复杂——位置度、同轴度、平面度这类几何公差要求——单件量具难以直接评定,需要按坐标采集表面点集再计算几何要素,三坐标测量机(CMM)因此成为精密制造的标准设备。光学式的影像测量仪、激光扫描和结构光测量不接触工件、采点速度快,适合易变形或柔性材料,也常用于逆向和全形貌比对。
尺寸检测有一个容易被忽视的前提:图纸语言必须统一。几何尺寸和公差(GD&T)及相应的产品几何技术规范(GPS)体系规定了公差标注和检测评定的一致规则,同一张图纸用不同检测方法评定时,方法与图样定义不匹配会造成系统性偏差。此外,高精度尺寸测量对环境敏感,标准参考温度为20摄氏度,温度偏离和温度梯度都需要计入测量不确定度。
外观检测:目检与机器视觉
外观检测判定划伤、压伤、脏污、色差、缺料、毛刺等表面缺陷,传统上由检验员在规定光照条件下按限度样板判定。目检灵活、能处理复杂语境,但受疲劳和主观性影响,判定一致性随时间下降。机器视觉把外观判定工程化:通过光源、镜头和相机获得稳定图像,用算法检测缺陷特征并自动分类。机器视觉系统的组成与工作原理此前已经专门介绍。外观方案的关键投入往往不在相机而在成像:缺陷能否被稳定成像,决定了后续算法的上限;限度样板和缺陷样本库则是调试与验收的依据。
性能与可靠性检测:多数是破坏性的
性能检测考察产品功能与耐久:力学性能的拉伸、硬度、冲击、疲劳试验,电气产品的绝缘、耐压、温升和功能测试,以及环境可靠性试验中的高低温循环、湿热、振动、盐雾和长期老化。这类检测大多具有破坏性——样件试验后不能作为合格品交付——因此普遍采用抽样方式,并依赖合理的抽样方案与过程控制共同保证批质量。可靠性试验还要明确失效判据和截尾方式,否则得到的是“做完了个试验”而不是“寿命结论”。
无损检测:内部质量的六种常用方法
无损检测(NDT)在不损害或不影响被检对象使用性能的前提下评估材料和结构。美国无损检测学会(ASNT)的介绍列出了16种认可方法,其中最常用的六种是:目视检测(VT),直接或借助内窥镜、相机观察表面状态;超声检测(UT),用高频声波探测内部不连续并测厚;射线检测(RT),用X射线或伽马射线透视内部缺陷;磁粉检测(MT),用于铁磁性材料表面及近表面缺陷;渗透检测(PT),通过显像放大表面开口缺陷;电磁检测(ET),利用涡流检测导电材料表面缺陷与材质状态。铸件、焊接接头、管道和承压设备是这些方法的主要应用对象;方法选择取决于材料、缺陷类型与位置,人员资格按行业要求另行认证。
检测怎么组织:位置、方式与量值溯源
| 类别 | 回答的问题 | 典型手段 | 对样件是否破坏 |
|---|---|---|---|
| 尺寸与几何 | 几何参数是否在公差内 | 通用量具、三坐标测量机、影像与激光测量 | 否 |
| 外观 | 表面缺陷是否可接受 | 目视检查、限度样板、机器视觉 | 否 |
| 性能与可靠性 | 功能与寿命是否达标 | 力学与电气试验、环境可靠性试验 | 多为破坏性 |
| 无损检测 | 内部与表面有无不连续 | VT、UT、RT、MT、PT、ET | 否 |
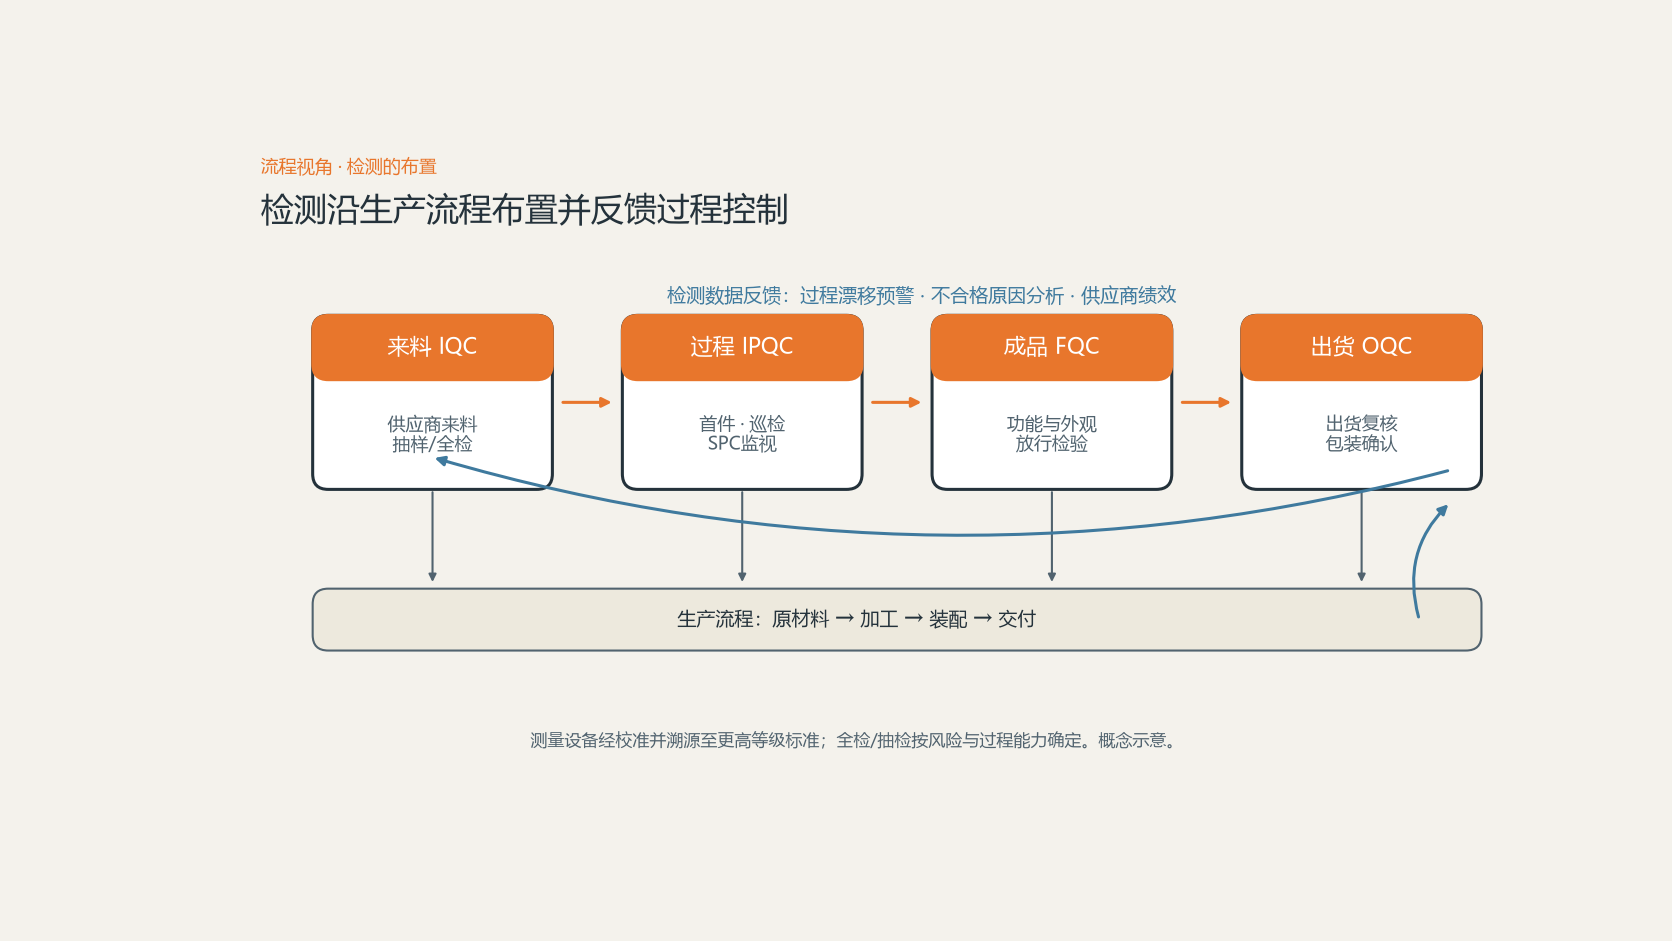
沿生产流程,检测分布在来料(IQC)、过程(IPQC)、成品(FQC)和出货(OQC)四个位置,布置原则是把检测资源放到缺陷最早暴露且拦截成本最低的位置。方式上,全检适用于关键特性、自动检测或不合格后果严重的场合;抽检依据统计抽样方案实施,批量、接受水平和过程能力共同决定抽样强度——过程能力充分且稳定的特性,过度检验只会增加成本。
所有测量结果的公信力都建立在量值溯源上:测量设备须按规定周期校准或检定,溯源至更高等级标准直至国家基准;使用中的量具还要以标准件做日常核查。质量管理体系对此有明确要求,ISO对质量管理体系的介绍将其作为体系可信运行的基础之一。检测数据的价值不止于放行判定:按时间序列积累的测量数据进入统计过程控制后,可以在超差发生之前指示过程漂移,这也是检测与质量管理衔接的地方。
评论留言
暂时没有留言!