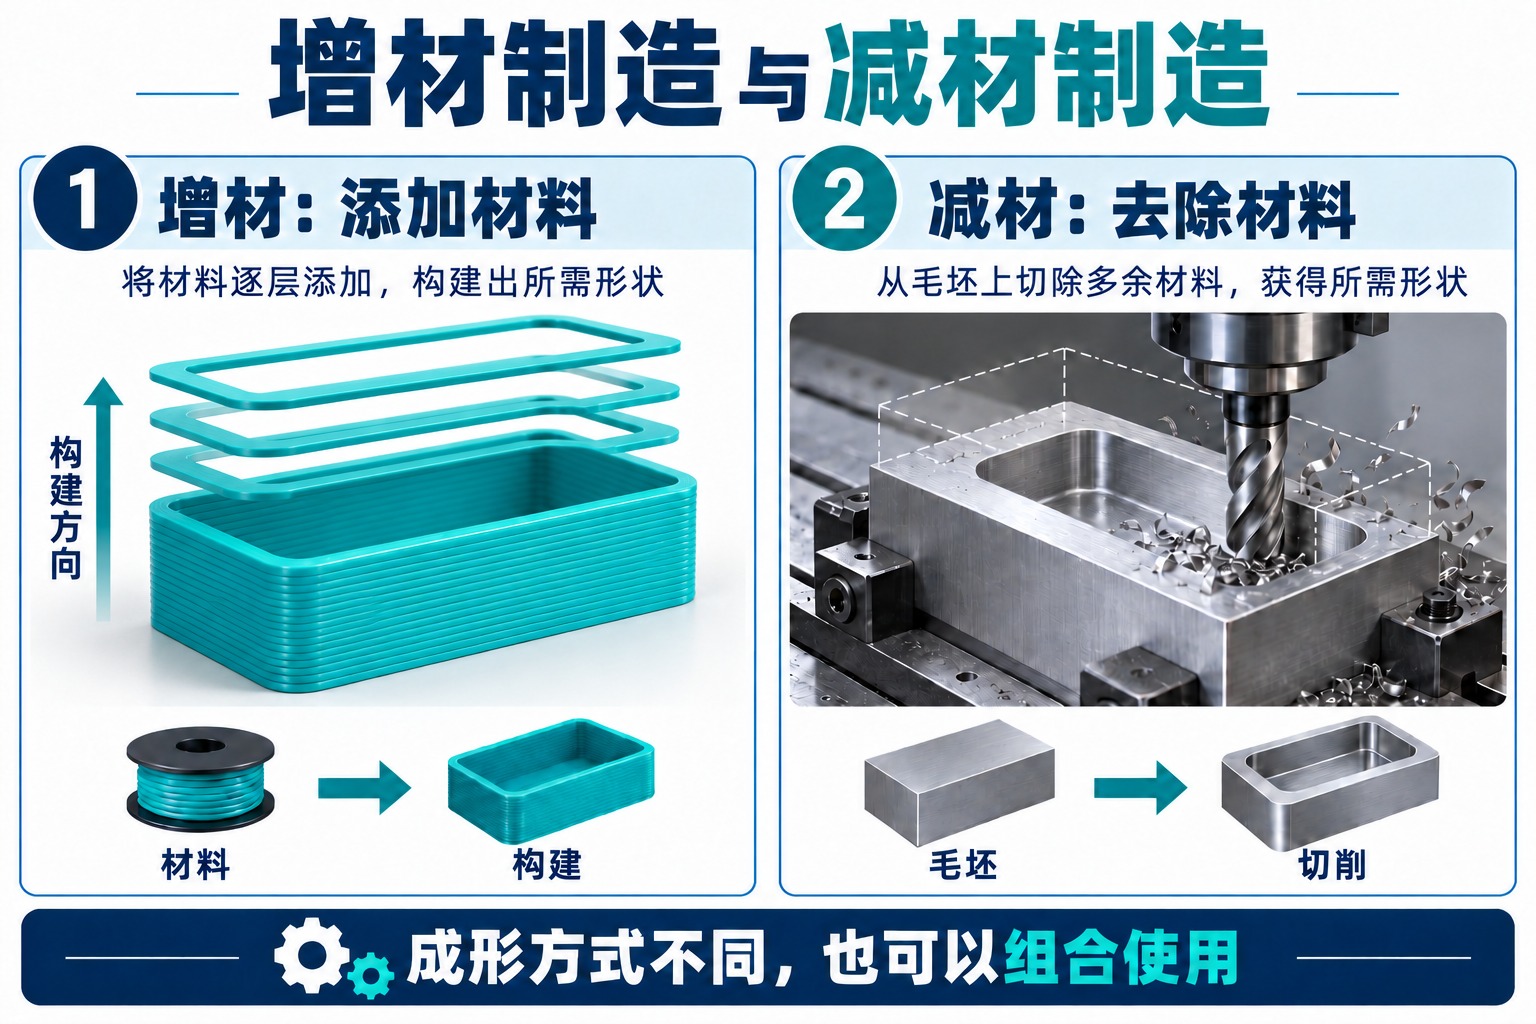
增材制造通过连续添加材料形成零件,通常按三维模型逐层构建;减材制造则从已有毛坯中去除多余材料,留下所需形状。3D打印通常用来称呼增材工艺,车削、铣削、钻削和磨削则是常见的减材加工方式。
两者的差别不止是“一个加、一个减”。材料怎样进入零件,会进一步影响可实现的几何结构、表面状态、材料性能和后续工序。同一零件也可以先增材成形,再通过减材加工完成配合孔或安装面。
增材与减材制造的成形原理有什么不同?
增材制造的关键是按设计位置增加材料。ISO公开的ISO/ASTM 52900:2021术语标准说明以连续添加材料形成三维几何来界定这类技术;该版本于2025年复审确认。它不是仅指把塑料丝熔化挤出的一种打印方法。
以材料挤出为例,喷嘴沿路径铺放材料,已有层承接后续层;以金属粉末床熔融为例,设备铺设粉层,再选择性熔融目标区域,逐层形成零件。增材的设计数据还要转为适合设备的构建方向、路径和工艺参数。
减材制造则先有可加工的实体。例如铣刀从块状毛坯切出凹槽,车刀从旋转棒料加工轴的外圆,钻头形成孔,磨削进一步处理表面。加工余量被去除后,剩余材料构成目标零件;因此需要考虑刀具怎样到达、工件怎样固定,以及切削过程中的变形。
3D打印与CNC加工是完全对立的概念吗?
日常对比常把“3D打印”与“CNC加工”并列,但分类层次并不完全相同。增材、减材描述材料如何成形;CNC是计算机数控,描述设备如何按程序控制。数控车铣设备通常执行减材任务,增材设备同样可以由数控系统控制。
因此,不能把“使用数控”直接等同于减材。数控系统、伺服与机械机构如何配合,可参见数控机床的工作原理。设计模型怎样转成加工程序,则可结合CAD、CAE与CAM的分工理解。
常见工艺和材料有哪些?
增材内部包含多种机制。材料挤出可铺放热塑性材料;槽式光聚合利用光固化树脂;粉末床熔融利用热源作用于粉末;定向能量沉积在送入材料的同时以能量束使其熔融。NIST的增材技术说明还介绍了粘结剂喷射和材料喷射等方式。这些工艺不能共用一套“打印温度、支撑、后处理”结论。
增材原料可能是丝材、粉末、液态树脂等,材料范围包括聚合物、金属和陶瓷;但具体设备与工艺只适用其中一部分。NIST的增材材料研究分类也按不同材料体系展开。知道“能打印金属”,还不足以判断某种合金牌号、原料形态和零件要求是否已具备合适工艺。
减材可从板材、棒材、块料、铸锻毛坯或已成形零件开始。除了车、铣、钻、磨,也有通过放电等机制去除材料的加工方式。不同材料的切削、磨削或电加工条件不同;它同样不是一台机床就能处理所有材料和特征。
几何、精度和性能的差异应怎样理解?
几何结构:构建自由度与加工可达性
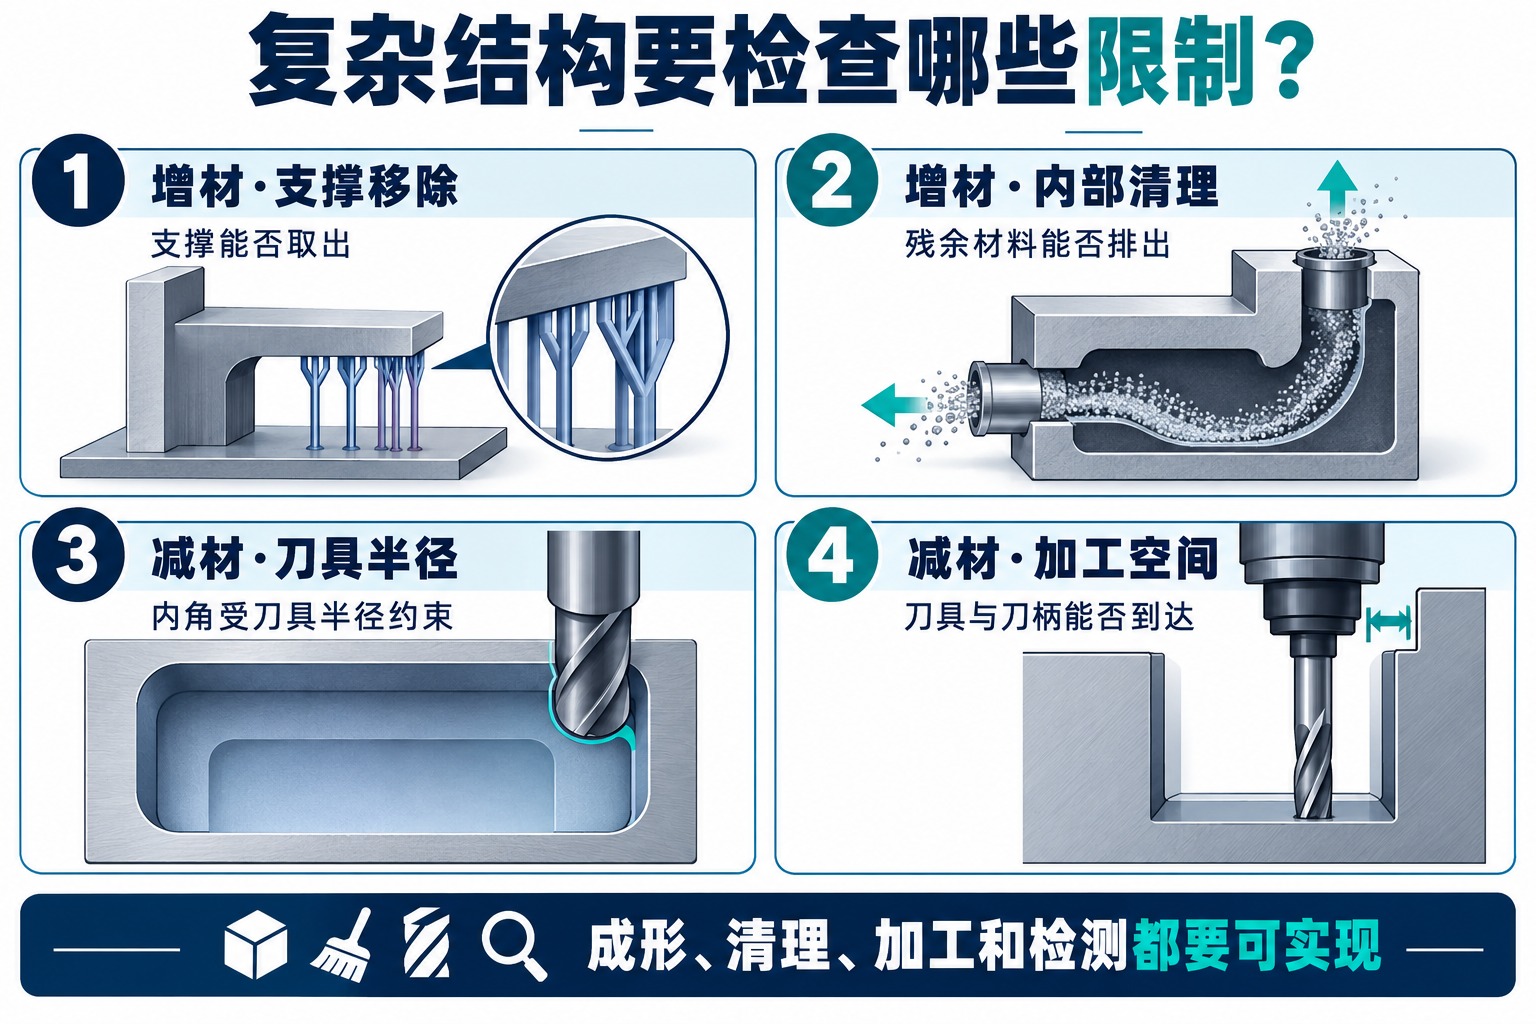
增材可以把复杂曲面、晶格和部分内部通道直接纳入构建,减少为了加工或装配而拆分零件的需要。但“能在模型里画出”不等于“能制造”:悬垂区域是否要支撑、支撑能否移除、粉末或树脂能否排出、封闭内腔能否检查,都可能限制结构。
减材则要求刀具及刀柄在合适姿态下到达加工位置。细长深腔可能限制刀具刚性;用圆柱立铣刀加工平面内凹直角时,会受到刀具半径约束,不能把它当作无限尖锐的刀具。Autodesk的凹槽加工说明也将内角半径与可用刀具半径关联。增加机床轴数能改善部分可达性,但不能让刀具穿过实体加工封闭结构。
精度与表面:比较打印态还是交付态?
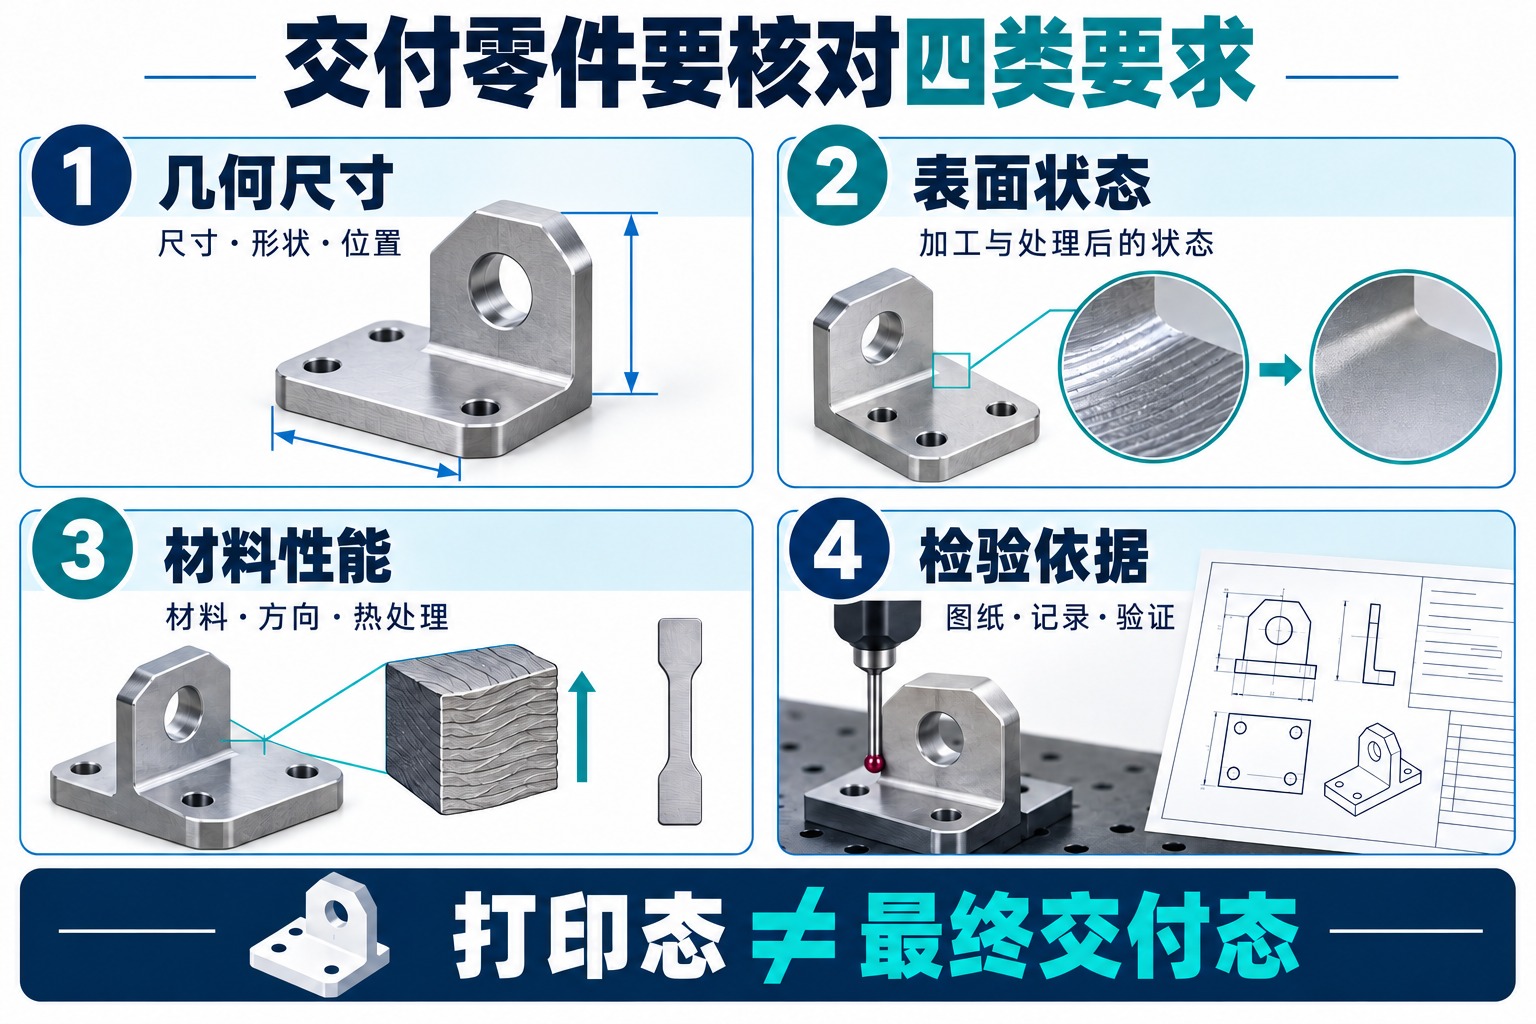
增材后的表面和尺寸受工艺、材料、构建方向、层厚、热变形及设备状态影响;减材后的结果受机床、刀具、夹持、热状态和加工参数影响。不能给两大类别各写一个固定精度,或把层厚、喷嘴直径直接当作零件尺寸公差。
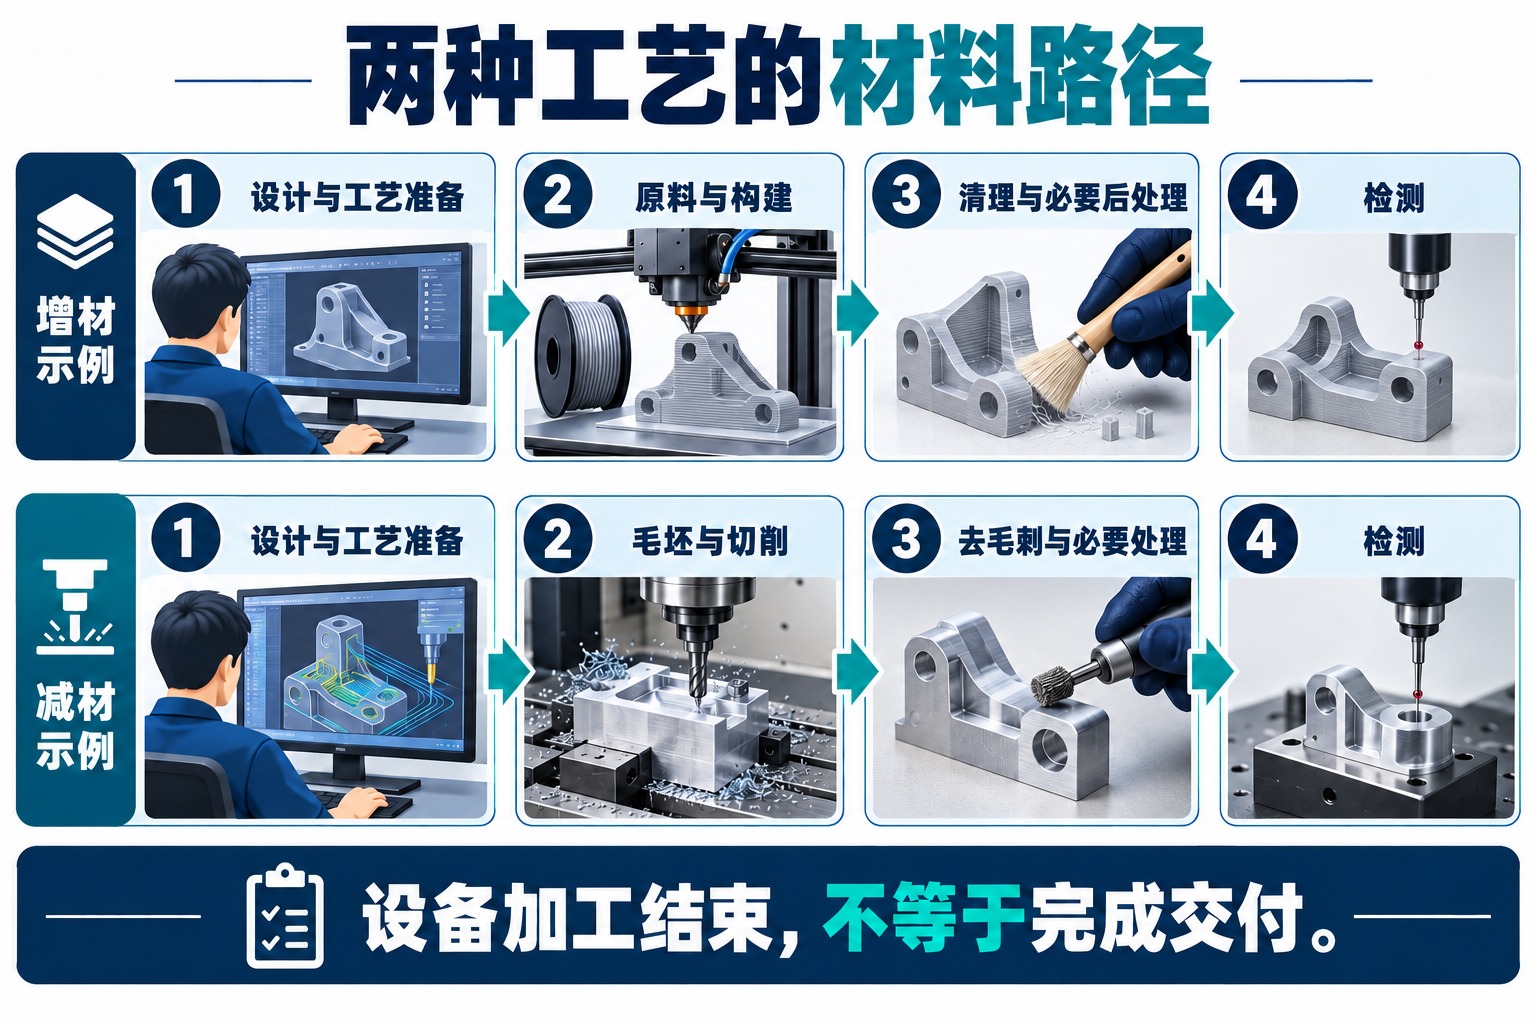
对于配合孔、密封面、安装基准等特征,增材件可能需要钻孔、铰孔、铣削或磨削才能达到图纸要求。NIST的增材不锈钢后续机加工研究讨论了钻孔、攻丝及表面加工等任务。这说明后续加工值得纳入工艺链,不能据此说所有打印件都必须进行同一种精加工。
减材件也可能需要去毛刺、清洗、热处理或表面处理。比较两条路线时,应采用相同图纸要求和最终交付状态,不能拿未精加工的打印毛坯与已完成全部工序的机加工成品直接比较。
材料性能:同名材料不一定有相同状态
增材中的成形方向、热循环、孔隙和后处理可能改变材料组织及性能;由板棒料加工的零件,则继承原料的制造和热处理状态,也可能受到后续加工影响。同一个合金名称,不足以证明不同路线得到的零件强度、疲劳或耐蚀性能相同。
NIST的增材零件资格验证研究指出,内部缺陷、残余应力、各向异性和复杂表面都会带来测量与评价问题。因此,需要按零件用途核对材料状态、过程记录和适用的检验项目,不能只检查外观是否与模型一致。
为什么不能简单断言哪一种更省料、更快?
增材能减少某些零件从大块毛坯大量切除材料的需要,但仍可能消耗支撑、试制件和后处理余量;未固结粉末能否回用,也要满足该工艺的材料管理要求。减材会产生切屑,切屑回收价值、毛坯接近成品的程度和加工余量同样影响材料利用。少切屑不自动等于整条工艺的能耗或环境负担更低。
- 准备工作:增材要处理构建方向、支撑和路径;减材要处理毛坯、装夹、刀具和加工程序。两者均有准备与验证工作。
- 加工时间:增材受构建体积、高度、扫描或铺放过程等影响;减材受去除量、刀路、换刀和装夹等影响,不能只比较设备运行的一小段。
- 最终交付:同时计入清理、必要热处理、精加工、检测、返工与等待,并按相同合格要求比较。
- 生产数量:准备工作如何摊分、能否同批构建、重复装夹与检验安排都会变化,不存在适用于所有零件的统一批量分界。
因此,“增材一定便宜”“减材一定快”都缺少必要条件。原型、复杂结构和局部材料沉积体现增材的不同用途;规则轴件、孔槽及关键配合表面则是常见减材任务。它们说明工艺擅长处理的问题,不代表一种方式可以全面替代另一种。
增材与减材怎样在一个零件上组合?
以一个带加强筋、安装面和配合孔的支架为教学示例:增材可先形成主体及筋结构,给后续加工的安装面和孔保留适当余量;随后按材料与工艺要求安排清理、必要的热处理和精加工,再验证最终零件。这里不设统一余量数值,具体基准、余量和工序顺序需要结合零件变形及装夹条件确定。
这一组合需要在设计时就回答三个问题:哪些表面要作为定位基准,切削工具能否到达待加工面,以及加工后怎样检验。若等打印完成才发现没有可夹持位置、关键面没有余量,或内部残粉无法排出,单靠增加一道CNC工序并不能补救设计遗漏。
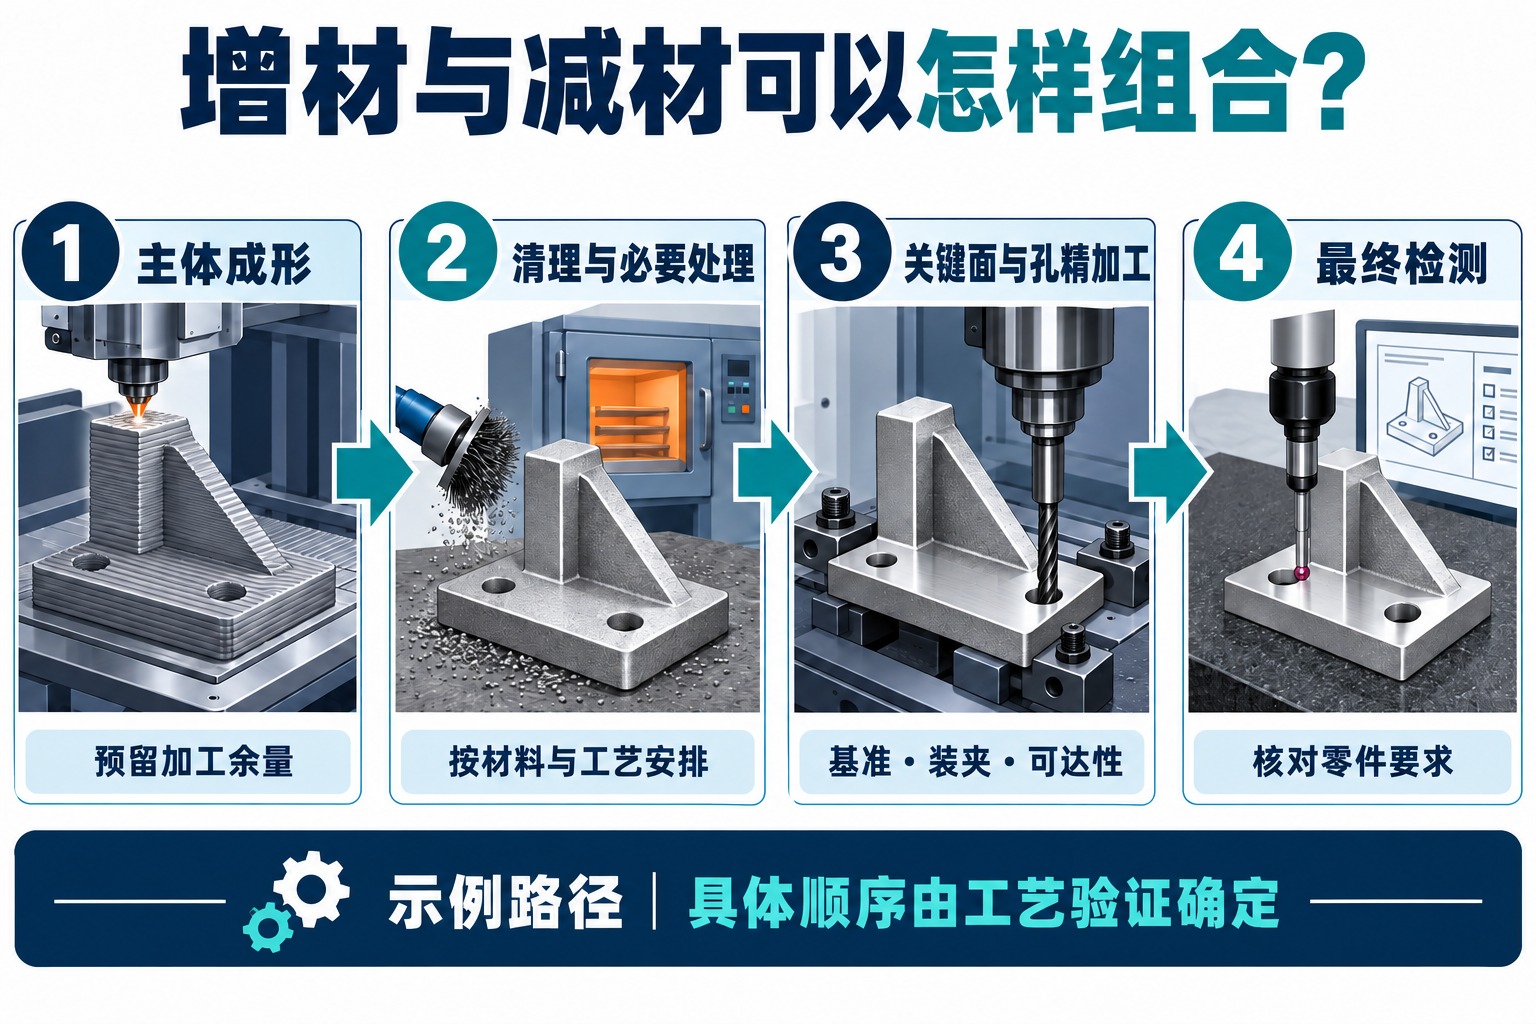
增材与减材的组合可以在不同设备间完成,也可以由具备相应能力的复合设备承担。是否在同一台设备内完成,不改变两类工艺的基本分工:前者添加材料形成结构,后者去除材料实现所需特征。最终依据仍是零件的几何、表面、材料性能及检验要求是否达到。
评论留言
暂时没有留言!