生产计划是把需求转化为制造安排:生产什么、生产多少、何时完成,以及需要哪些物料和资源。一份能用于现场的计划,不只是列出订单与交期,还要说明现有供给能够满足多少、缺口何时补上,以及设备、人员和物料能否支持这个时间安排。
编制时通常先核实需求与现有供给,再确定需要新增的生产量;随后按物料可用日期、工艺先后关系和剩余产能安排时间。计划下达后,还要用实际完工、质量放行、到料和设备状态修订未来安排。因此,算出“还需生产110件”只是数量判断,不能直接当作立即开工的指令。
生产计划如何分解为具体工作
总体计划、主生产计划、物料需求计划和车间作业安排,处理的是不同层次的问题。ASCM的制造计划与控制教材将需求优先级与能力平衡联系起来:前者决定做什么、多少及何时需要,后者检查资源能否支持;随着计划深入,产品与资源对象逐渐具体,实际结果再反馈到计划。
| 计划层次 | 主要回答什么 | 形成什么安排 |
|---|---|---|
| 总体供需计划 | 未来一段时间的需求与总体资源是否匹配 | 产品族或业务范围的产量、库存与资源方向 |
| 主生产计划 (MPS) | 关键计划对象在哪些期间需要完成多少 | 带产品、数量和日期的生产安排,并检查关键资源 |
| 物料需求计划 (MRP) | 按产品结构与供给情况,何时还缺哪些物料 | 采购或自制的数量、时间建议,以及需要调整的供给 |
| 车间作业安排 | 工序由谁、在哪个资源、什么时段执行 | 工序顺序、资源分配与可下达的任务 |
主生产计划的对象不一定都是最终成品,要随生产方式选择合适的成品、装配件或其他关键项目。Oracle的主计划说明强调用具体项目、日期和数量,把总体生产计划与制造活动连接起来。本文后面的实例采用单一成品P,便于看清供给和时间关系。
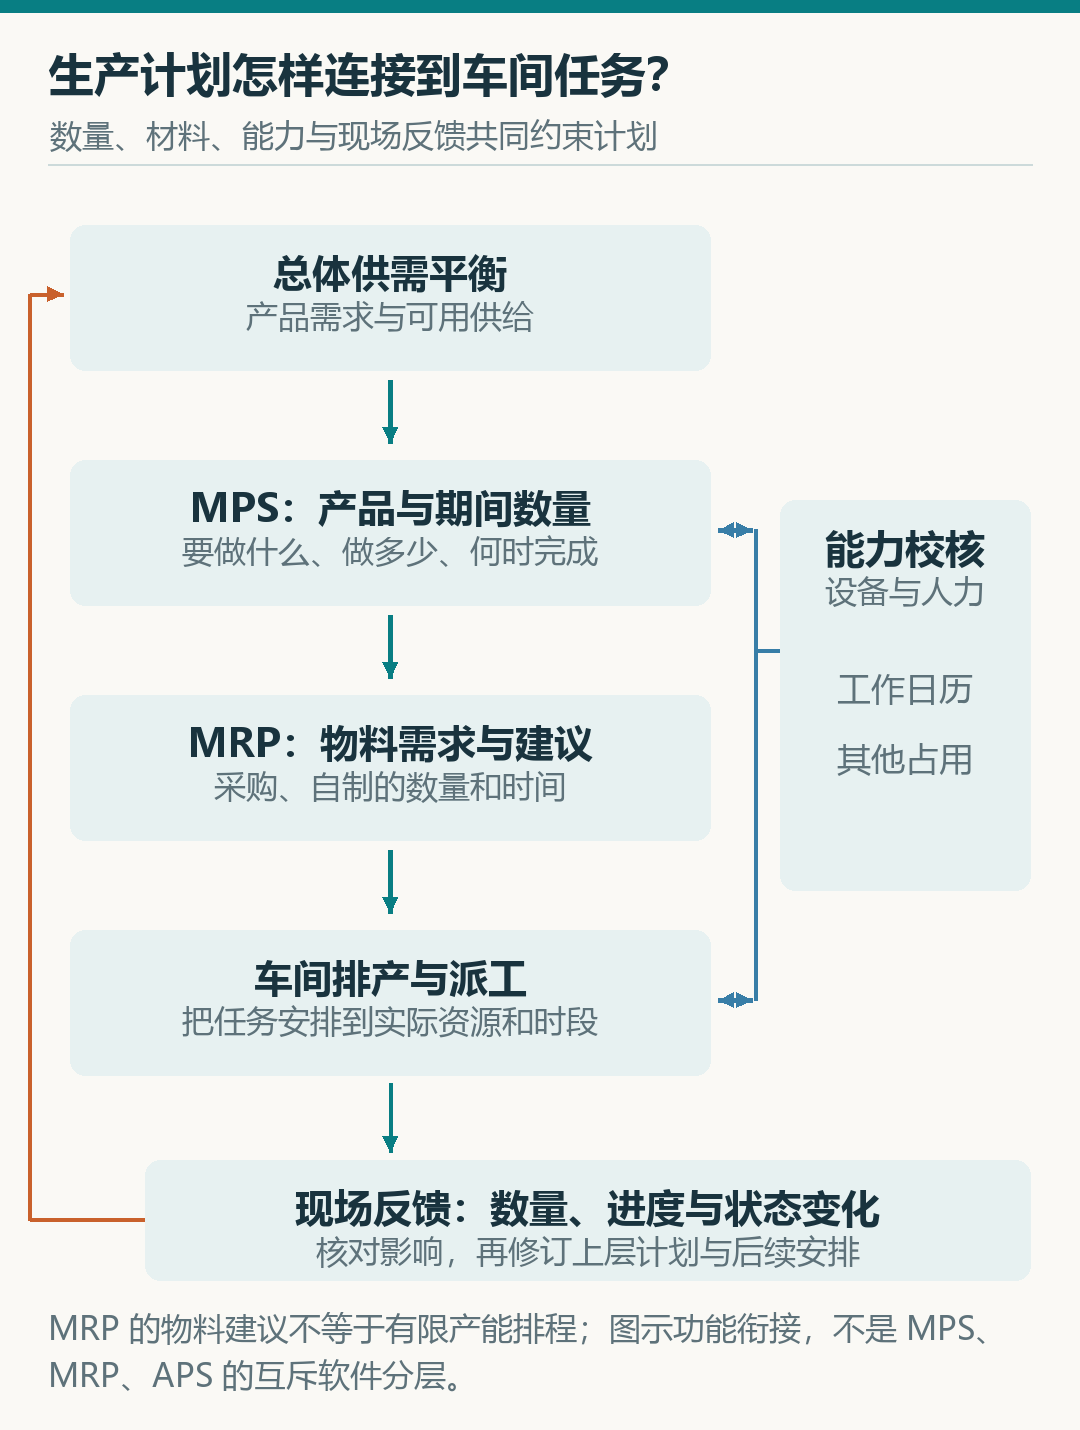
排产是把任务放进资源与时间;派工则是把具备条件的任务交给现场执行。一个月总量大致可行,不表示本周某张工单一定来得及。MRP算出物料需求,也不等于已经完成所有设备、人员和工序之间的有限能力排程。具体系统可能把多项工作结合起来,但这些判断仍需完成。
物料清单展开和采购、自制需求的计算,可接着阅读ERP中物料需求与业务单据如何衔接;多订单争用资源、换型和工序排序的细节,则由APS高级计划与排程进一步说明。本篇重点是从需求到可执行计划的整体判断。
编制前,先统一需求与资源的口径
先确定“需要”的到底是什么。需求应明确产品及版本、数量、需要时点和优先次序。“周五完成”可能指加工结束、检验放行、仓库备齐或客户收到,这几个时点不能混用。如果要求客户收货,还须给运输等后续活动留出时间。
实际订单和预测也不能不加区分地相加。若一张订单只是把同一范围内的预测需求落实,需按企业已确定的规则抵减对应预测;若属于额外需求,才应另计。Oracle的主计划文档以预测消耗说明重复加载预测与订单会夸大需求。这里需要统一的是需求来源和匹配规则,不是机械套用某个软件选项。
再把现有供给按状态分开。账面库存中,未放行、被其他订单占用或不适用当前版本的数量,不能直接算为本单可用供给。在制品尚未完工,要看剩余工序、预计完成和放行日期;已确认的采购到货也要看何时真正可用。库存、在制和采购收货之间不能重复计数。
安全库存是计划中希望保留的缓冲量。如果已从期初库存扣除这部分,再计算需求时就不能又加一遍。是否允许动用缓冲,属于需要明确的业务决定,不能为了让计划“算得平”而默认取消。
最后核对时间与能力。能力应与产品、工艺和计划周期相匹配。排给新增任务的,是扣除已有承诺、维护和其他占用后的可用部分;设备小时不能不经工时换算就当成产品件数。微软对有限产能计划的说明也强调考虑已预留能力,能力不足时会改变可完成日期。下面把这些因素简化为每天还能完成多少件P,但实际编制时仍要检查各工序及所需人员、设备和工装。
用一周的安排,把数量和时间一起算清楚
以下是假设教学例:周一开工前编制计划,要求周五下班前备齐150件合格P,并在满足这项需求后仍保留10件库存。备齐指完成必要检验、放行并可供本项需求使用,不含向客户运输。为集中解释计划逻辑,本例不另设报废、返修损失或产品版本切换。
先算新增生产量:110件
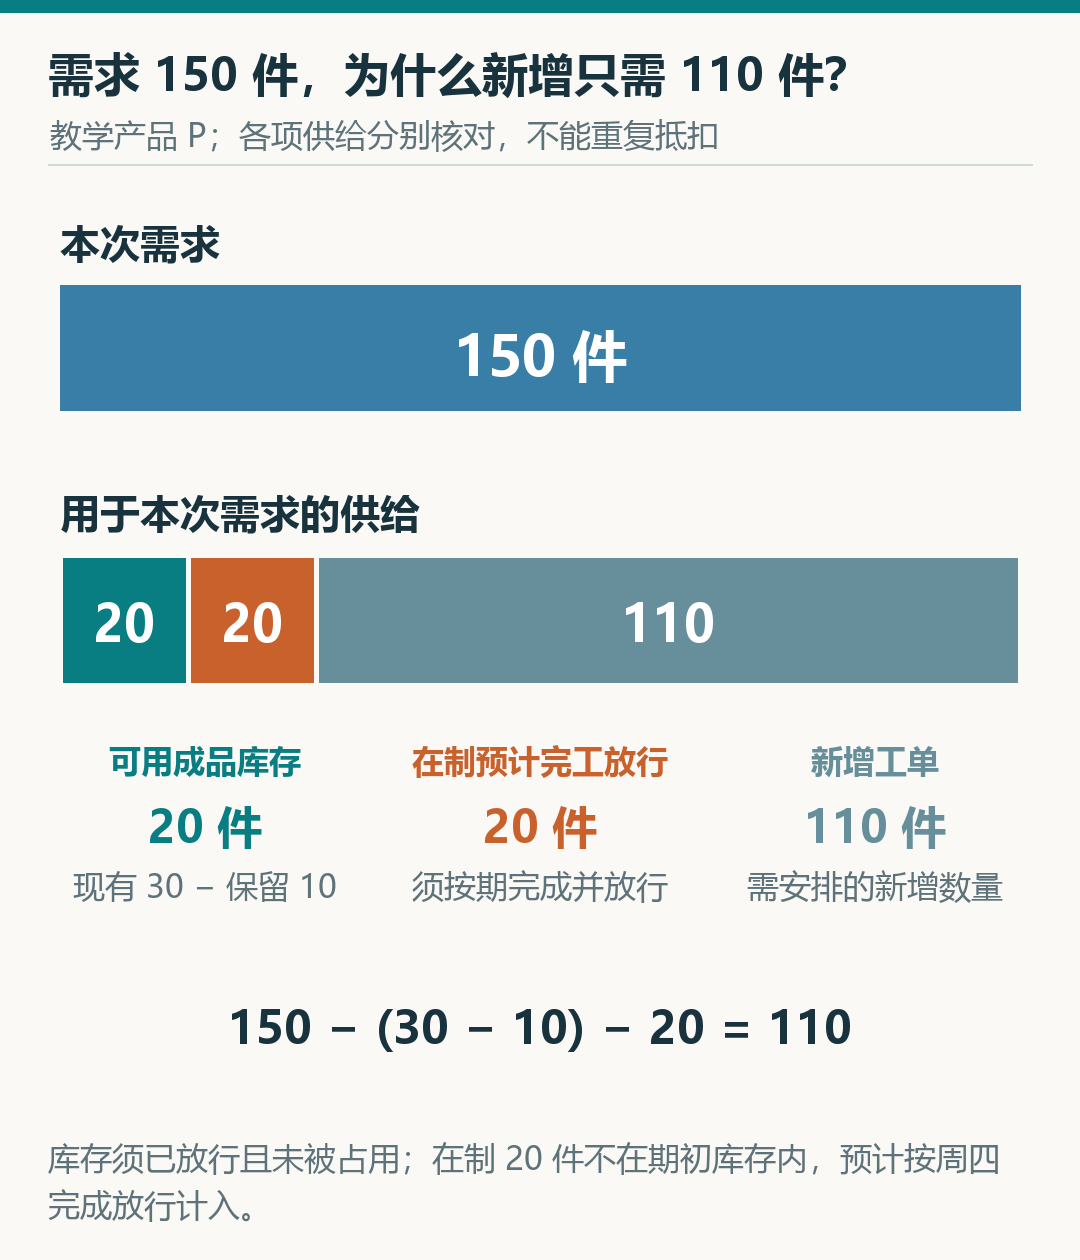
周一期初有30件已放行的合格成品,均未分配给其他订单;其中10件按本例既定规则保留,所以可用于当前需求的是20件。另外,一张既有工单还有20件在制,预计周四合格放行。这20件不在期初成品库存中,当前只能作为预计收货,不能写成已经入库。
新增生产需求=150-(30-10)-20=110件。算式从需求中扣除可动用的期初库存和预计按时可用的在制收货。10件预留只在括号内扣除一次;既有在制20件也只算一次。若这20件不能如期放行,就必须重新检查缺口。
再查物料日期和每天可用的能力
现有任务和维护安排核对后,新增工单可使用的剩余日能力如下。这组能力已经扣除了既有工单,包括上述20件在制的资源占用;因此,不能再把20件从表内能力扣一遍。表中“件”按当日能够合格完成并放行的P计,必要的工序衔接与检验时间已经纳入;本例假定其他资源不再构成额外限制。
| 日期 | 新增工单剩余能力 | 原物料条件 |
|---|---|---|
| 周一 | 0件 | 无剩余能力 |
| 周二 | 40件 | 新单物料尚不可用 |
| 周三 | 40件 | 开工前物料可用 |
| 周四 | 30件 | 物料可用 |
| 周五 | 30件 | 物料可用 |
只看全周,剩余能力是140件,大于新增需求110件;但新单物料要到周三开工前才可用,周二的40件能力不能拿来提前生产。截止周五,新增工单实际能利用的能力只有40+30+30=100件。
这意味着距离“备齐150件且保留10件”的双目标还差10件。它不等于客户一定少拿10件:30件期初库存+20件预计在制收货+100件新增,恰好等于150件;如果全部用于该需求,期末预留就归零。本例要求保留10件,因此原方案仍未满足完整目标。动用预留可以是另一个待确认的方案,不能被默认为本例已经允许。
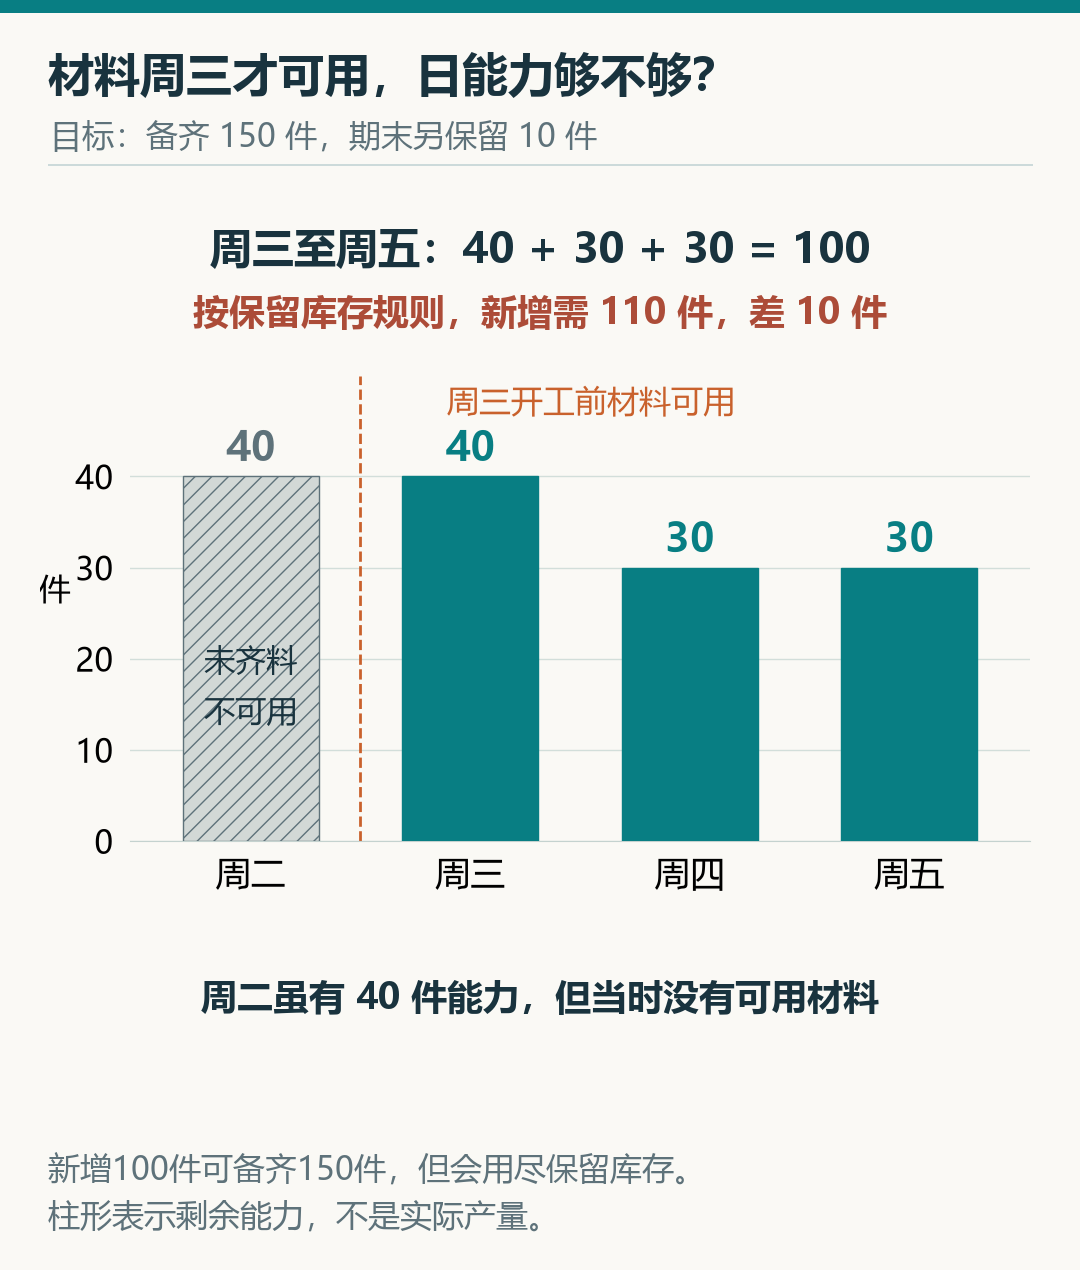
这也是时间检查的意义。微软的作业排程说明把材料、资源能力和工艺时间一起作为排程条件:材料可用和资源可用必须在所需时段相遇。实际工厂还需要按工序检查,不能仅把整周剩余工时相加后就认定交期成立。
条件改变后,形成可下达的安排
继续作一个明确假设:供应与质量相关人员核实后,确认新单物料能够在周二开工前达到可用状态,而且数量足够支持110件新增生产。它不是仅仅“供应商说提前发货”,而是到厂、检验及放行等必要环节能够支持这个日期。在这个新条件下,可以形成下面的日计划。
| 日期 | 新增生产安排 | 安排依据 |
|---|---|---|
| 周二 | 40件 | 物料已可用,使用当日剩余能力 |
| 周三 | 40件 | 继续完成新增任务 |
| 周四 | 30件 | 新增任务累计达到110件 |
| 周五 | 0件 | 本新增任务暂不占用当天能力 |
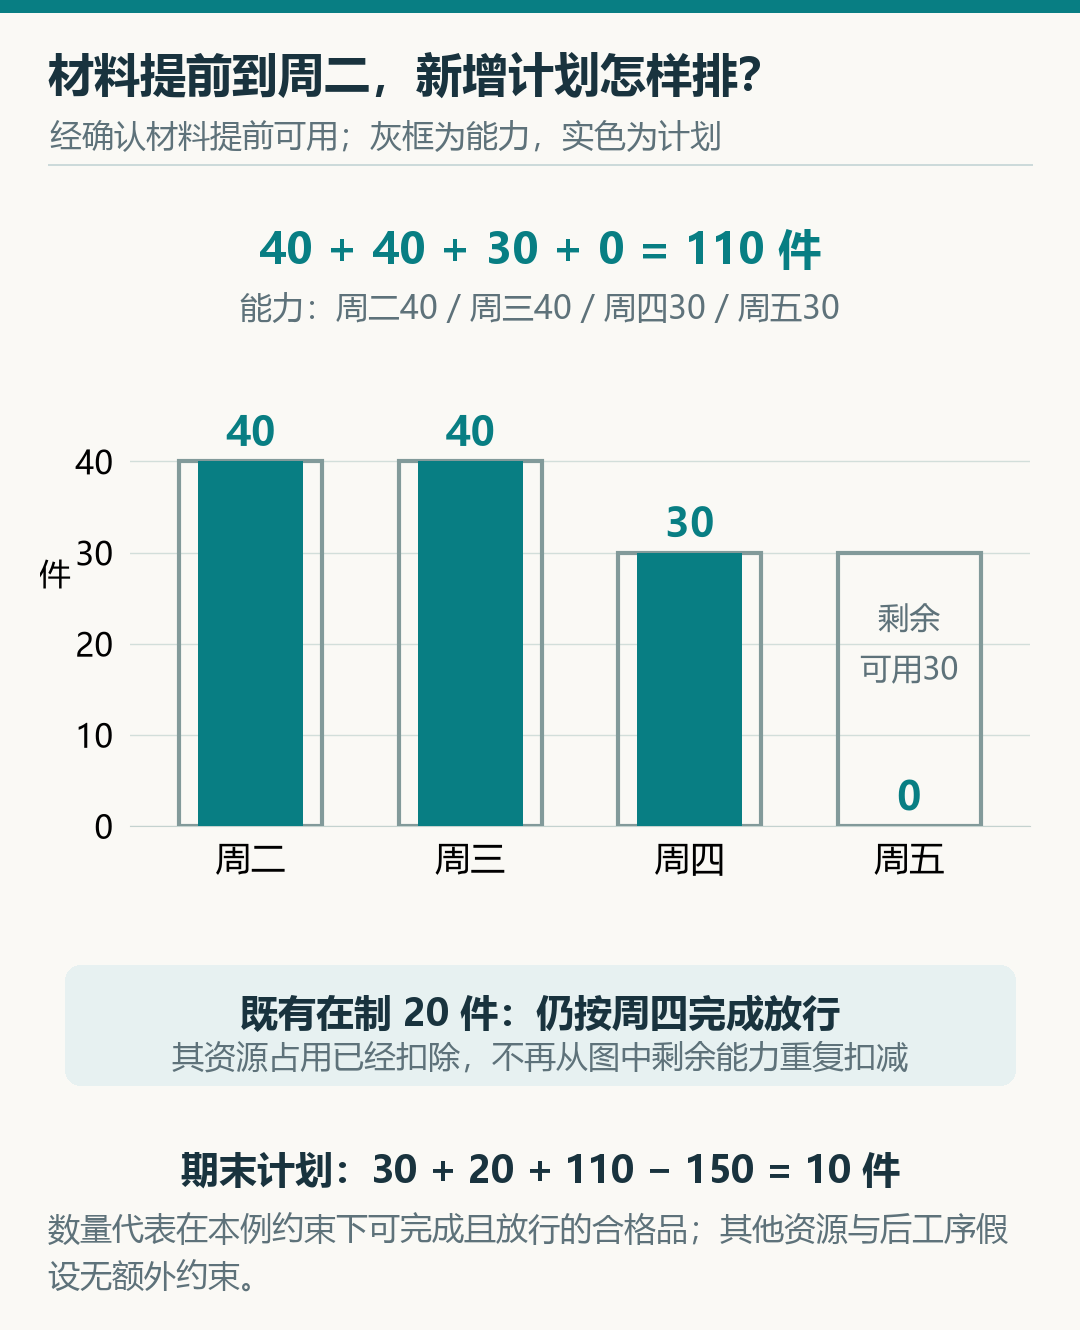
在既有20件如期合格放行、上述新增安排全部完成的前提下,预计期末余额为30+20+110-150=10件,数量目标和预留规则都得到满足。这里的10件是计划验算结果,还不是已实现库存。
如果物料不能提前,计划人员应把具体缺口与受影响时点交给相关岗位,比较能否调整备齐时间、分批满足需求,或使用经过确认的其他合格资源。调整任何一个条件,都要重新核对数量、时间和资源;不能把“催料”“加班”四个字当作已增加供给或产能。
日计划也还需转成现场任务:明确产品与版本、工单数量、工艺路线、资源、开始及完成要求,并确认物料放行、人员、设备、工装和有效作业文件均具备。只有条件成立,才能下达相应作业;若关键条件尚未确认,应保留待确认状态和责任人,而不是让现场靠猜测开工。
计划下达以后,怎样根据实际情况调整
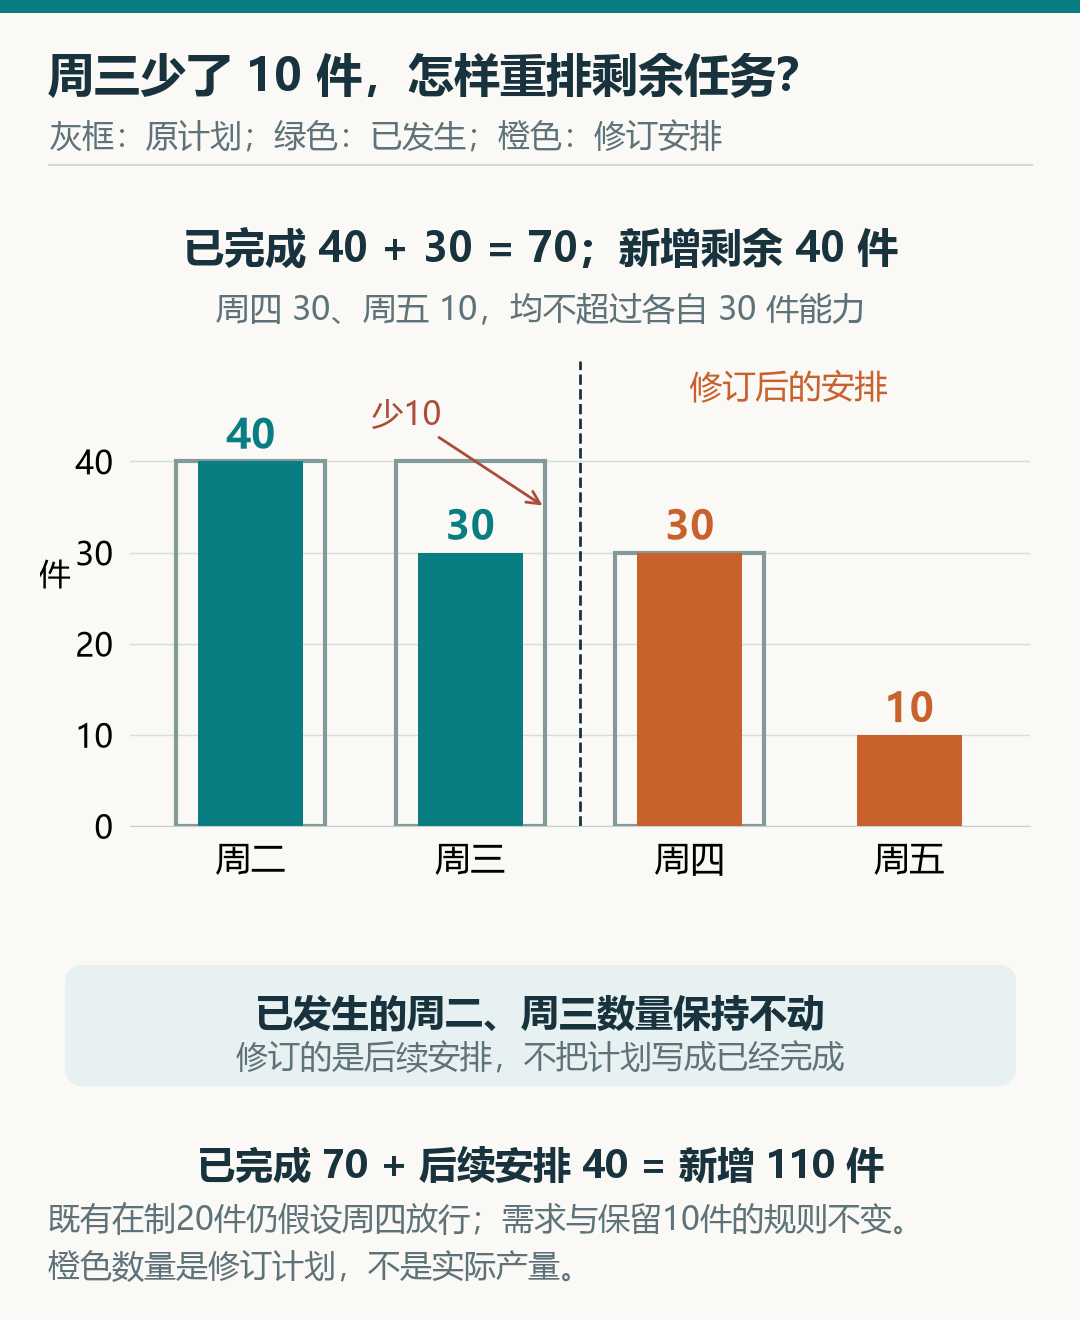
假设按新方案执行后,周二实际合格完成40件,周三只完成30件,比原计划少10件。到周三结束时,新增任务已经完成70件,还剩110-40-30=40件。已发生的40件和30件应保持为实际记录,不能把周三计划改成30件后就当作没有偏差。
如果周四、周五的物料和剩余能力仍成立,且既有在制20件仍预计周四如期放行,可以把新增任务修订为周四30件、周五10件。周五10件没有超过当日30件的剩余能力,全部新增安排仍合计110件。这只说明修订方案在本例条件下可行,不代表后两天已经完成。
现实中还需先解释少产原因。如果设备问题会持续到周四,原来的30件能力就不能继续照搬;如果缺的是共用物料,还可能影响其他工单。调整应同时回答:哪些需求受到影响,哪些资源或供给事实改变,谁负责确认,何时重新检查。不能只把未完成数量顺延到明天,却不检查明天是否已经排满。
计划更新要把原计划、实际结果和新的未来安排区分开,并向采购、仓库、生产及相关需求岗位发布同一有效版本。临近执行的任务、已备料或已开始的工序,变更往往会产生额外搬运、换型或等待,应明确哪些变更需要协调确认,而不是每次重算都推翻全部安排。
MES的现场执行与反馈可以提供实际开完工、消耗、质量状态等信息,但反馈有效的前提是口径一致:加工结束不能代替合格放行,预计到货不能代替已可用库存。生产计划应持续利用这些事实,让剩余任务与最新供给、能力保持匹配。
参考资料
- ASCM / APICS:《CPIM Learning System 2020》制造计划与控制公开节选,关于计划层次、优先级与能力平衡、主生产计划和闭环反馈。
- Oracle:Master Scheduling Overview,关于主生产计划的项目、数量和日期,以及预测与订单的需求衔接。
- Microsoft Learn:Operations scheduling,关于材料、能力、工艺时间与作业排程的关系。
- Microsoft Learn:Finite capacity planning,关于资源限制及既有能力预留对计划日期的影响。
评论留言
暂时没有留言!