机床被称为工业母机,是制造所有机械装备与零部件的基础工作母机。无论零件的最终形状多么复杂,机械加工的本质都是利用刀具与工件之间的相对运动,将多余的金属材料从毛坯上逐层剥离。理解机床分类,核心并不在于背诵设备型号或外观样式,而在于掌握刀具与工件之间的运动学配合规律:究竟是谁在旋转、谁在做进给直线移动,以及切削刃以何种几何状态与材料接触。车、铣、刨、磨、钻这五种经典加工方式,恰好构成了覆盖回转体、平面、型腔、键槽与孔系完整制造需求的工艺基石。
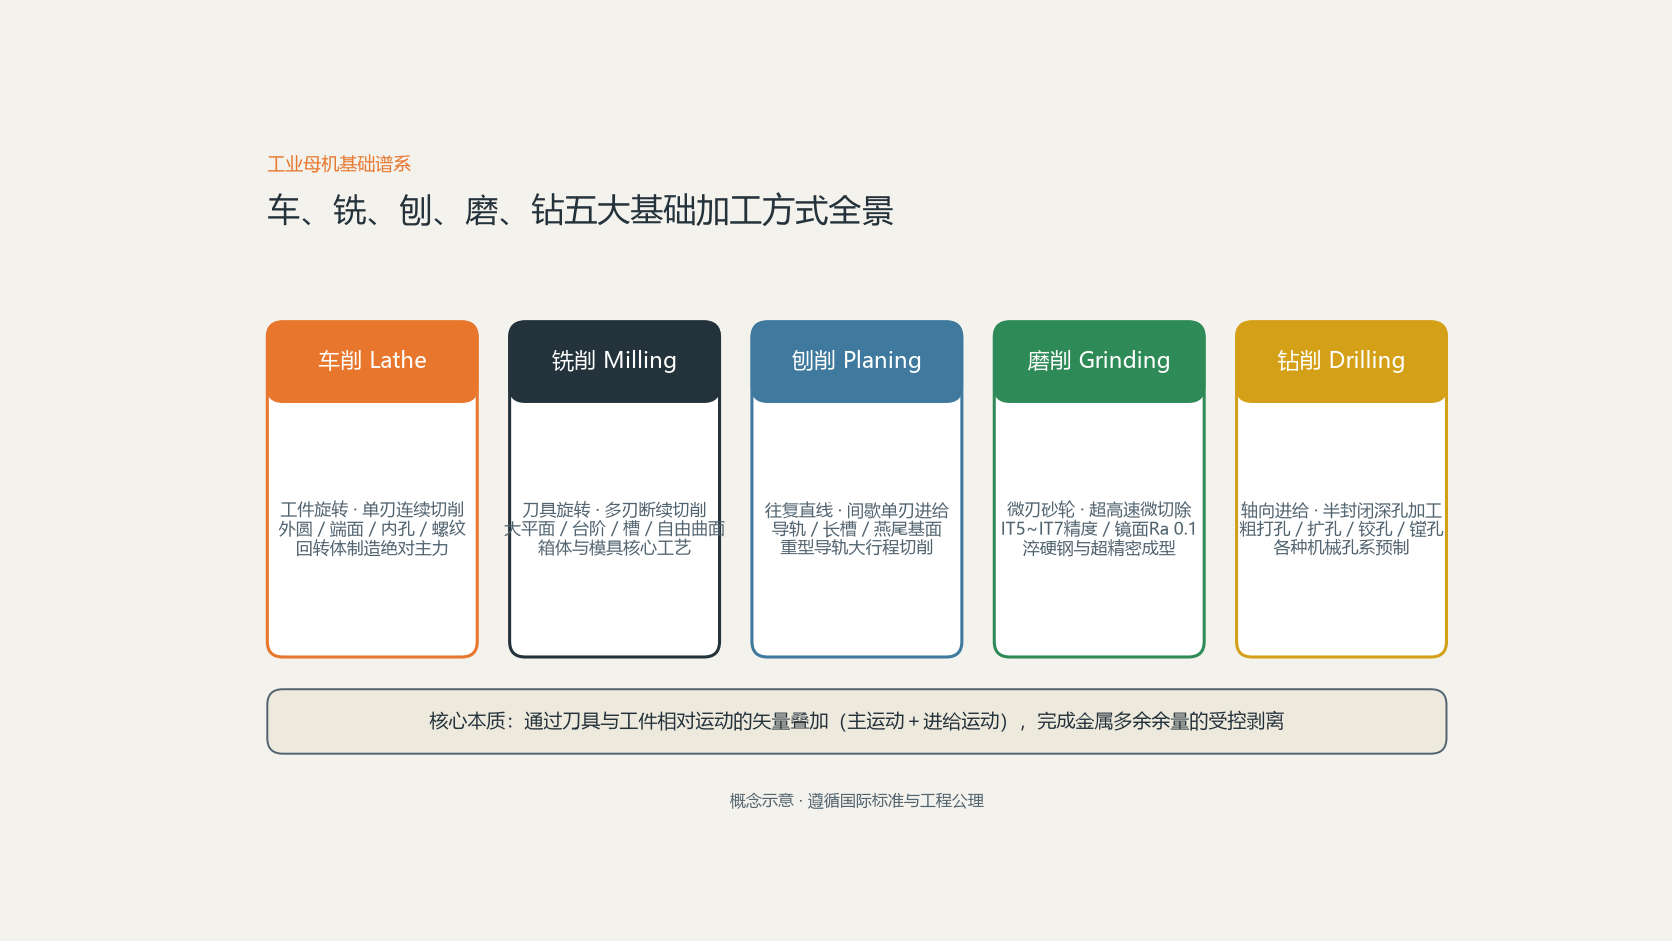
核心运动学视角:主运动与进给运动的物理划分
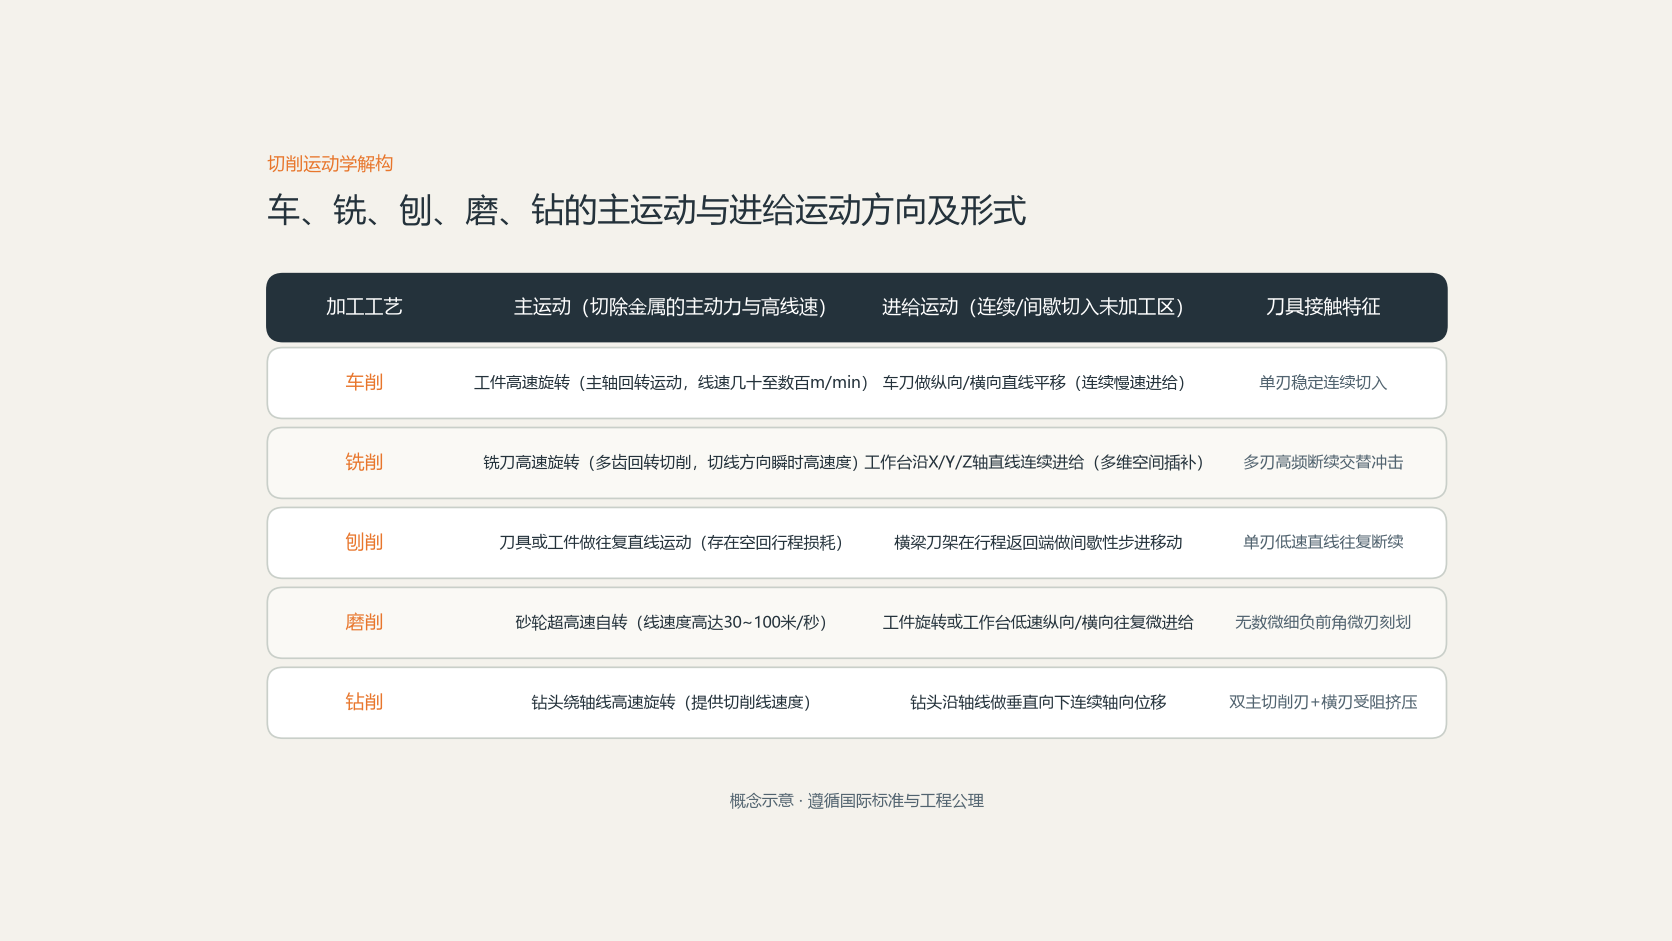
任何金属切削机床的工作原理,都可以解构为主运动(Primary Motion)与进给运动(Feed Motion)的矢量叠加。两者的分工界限极其清晰:
- 主运动:机床中速度最高、消耗动力最大的运动。它的核心任务是使刀具切削刃直接切入被加工金属,切除切屑。在车床和磨床上,主运动通常表现为旋转运动;在刨床上,主运动则是往复直线运动。
- 进给运动:使切削刃能够连续或断续地切入未加工区域的运动。进给运动的速度通常远低于主运动,消耗的功率也较小,但其位移精度直接决定了加工件的尺寸公差和几何轮廓精度。
在数控技术普及前,机床通常按主运动的形式、传动链结构以及结构布局来划分体系。即使在伺服电机与数控系统全面普及的今天,主轴驱动与坐标轴进给传动的力学分工依然沿用了这一最底层的机械原理。
五大基础加工方式全景剖析
车削加工:工件回转的轴对称制造
车削加工的主运动是工件绕其自身轴线的旋转运动,刀具(车刀)则沿平行于工件轴线(纵向进给)或垂直于轴线(横向进给)的方向移动。这种运动特征决定了车床最擅长处理具有旋转对称几何特征的零件,例如光轴、阶梯轴、盘套、法兰、圆锥体以及内孔与内外螺纹。车刀通常为单刃刀具,切削过程连续平稳,在切除余量时效率极高,且工件旋转产生的离心平衡直接影响精车表面的圆柱度与跳动量。
铣削加工:多刃旋转与平面型腔切削
与车床相反,铣床的主运动是铣刀的高速自转,而工件则固定在工作台上,由工作台带动工件沿X、Y、Z各直线轴做进给移动。铣刀是典型的多齿断续切削刀具,每个刀齿在切入材料与离开材料的瞬间都会受到周期性的机械冲击与热冲击。铣床的主要加工对象是非回转对称体,例如大平面、台阶台面、密封槽、齿轮齿形、箱体型腔以及复杂的三维曲面模具。
刨削加工:往复直线与大长导轨制造
刨床的主运动是刀具(牛头刨床)或工件(龙门刨床)的直线往复运动,进给运动则在非切削的返回行程间歇进行。刨削属于单刃断续切削,由于往复运动存在换向惯性,其最高冲次和切削速度受到严格物理限制,切削效率低于多刃铣削。但刨床机床结构开阔、刀具制造成本极低,且不会产生铣削过程中的高频旋转振纹,因而在机床铸件床身导轨、大型狭长槽面、平键槽和燕尾槽的粗精加工中依然保持着不可替代的刚性与直线度优势。
磨削加工:微刃砂轮的高精度与硬面加工
磨削是利用由大量细小微粒硬质磨料(如刚玉、碳化硅、CBN或金刚石)经结合剂烧结而成的砂轮,以极高线速度(通常30至60米/秒,高速磨削可达100米/秒以上)对工件表面进行微量切削。砂轮表面的每颗磨粒都相当于一颗微小的负前角刀刃,兼具切削、刻划与摩擦抛光三重效应。磨削加工能够切削淬火钢、硬质合金等硬度高于HRC 60的超硬材质,并且是零件消除热处理变形、达到微米级尺寸公差与纳米级镜面粗糙度的关键精加工手段。
钻削与镗削:孔系的粗成型与精密修正
钻床的典型加工是麻花钻的旋转主运动与沿轴线的轴向进给运动。钻削属于半封闭式切削,切屑必须从钻头螺旋槽中强行排出,散热条件极差,且钻尖横刃处的切削速度为零,材料处于强行挤压变形状态,因此常规麻花钻直接打孔的精度往往较低(通常仅为IT11至IT13),孔壁易出现喇叭口或轴线引偏。为了得到高精度孔系,工厂通常以钻孔为预制工序,后续通过扩孔、铰孔、拉孔或在镗床上利用单刃镗刀微量调整回转半径进行精密镗削,以修正孔的几何位置度与圆度。
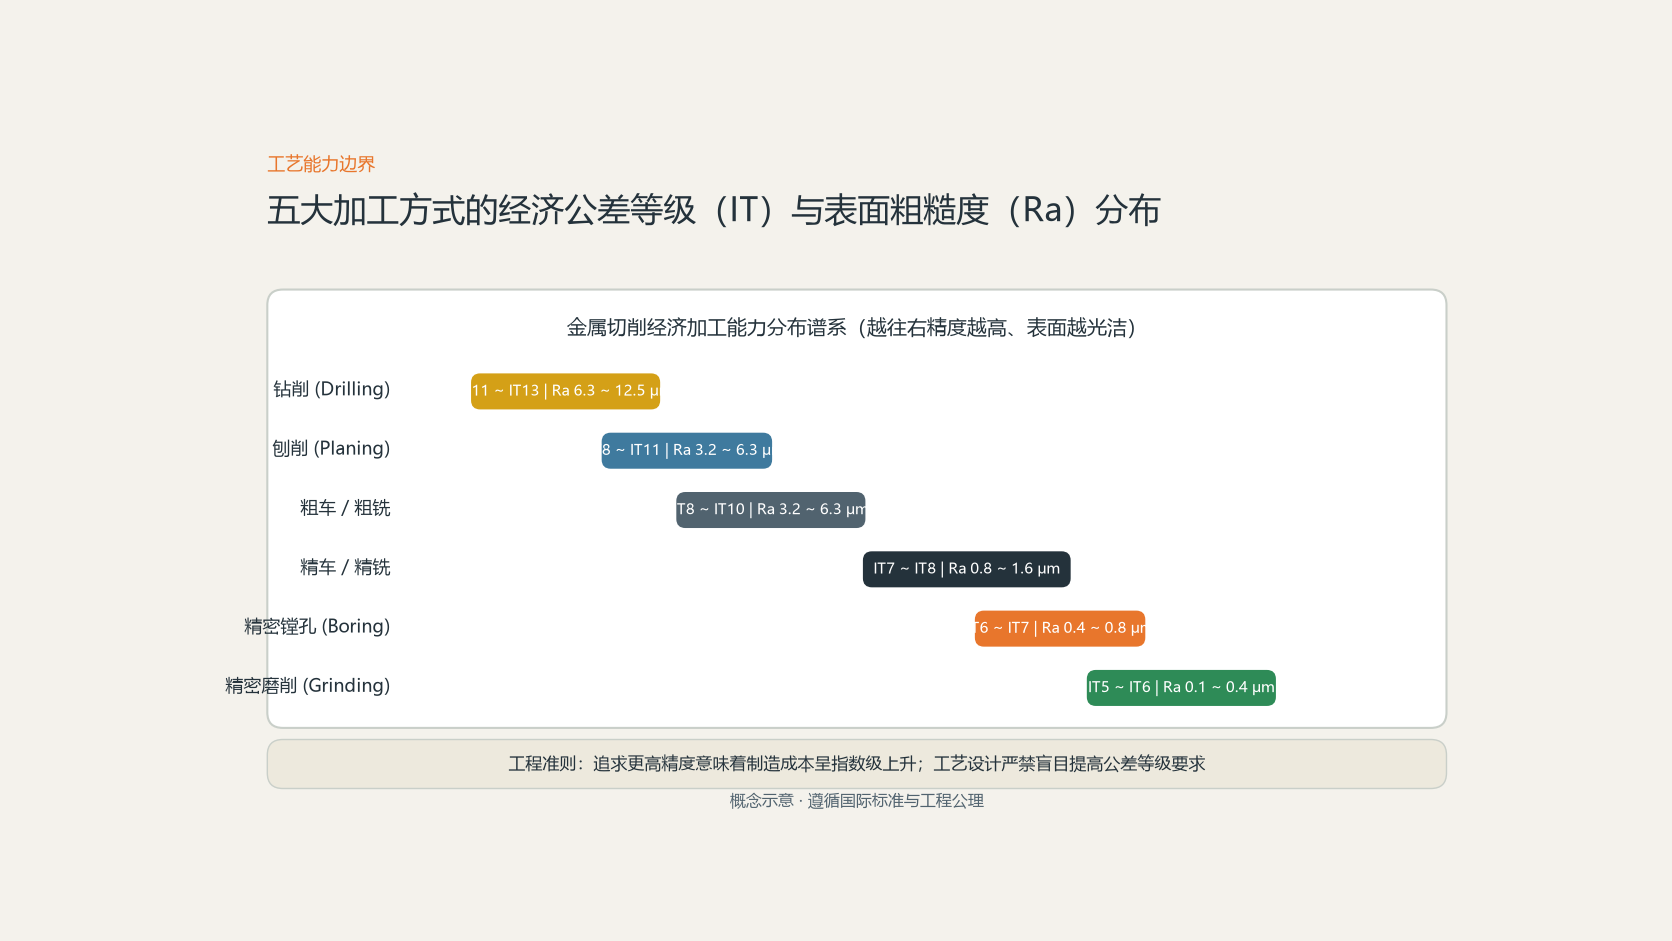
精度、公差与粗糙度对照:工艺能力边界
在机械制造工艺规程中,工艺人员从不脱离成本单纯谈论机床精度。所谓“经济加工精度”,是指在正常生产条件、使用符合标准的机床、工艺装备以及工人技术熟练程度下所能稳定达到的公差等级与表面质量。下表列出了五大传统加工方式的工程能力边界:
| 机床与加工方式 | 主运动承载体 | 进给运动承载体 | 经济公差等级 | 表面粗糙度(Ra) | 典型核心加工对象 |
|---|---|---|---|---|---|
| 普通/数控车床 | 工件(主轴卡盘) | 车刀架(XZ轴) | IT7 ~ IT10 | 1.6 ~ 6.3 μm(精车可达0.8) | 传动轴、齿轮坯、法兰轴套、螺纹副 |
| 升降台/龙门铣床 | 铣刀(主轴动力头) | 工作台(XYZ轴) | IT7 ~ IT9 | 1.6 ~ 3.2 μm(精铣可达0.8) | 箱体结合面、安装台阶、键槽、模具型腔 |
| 牛头/龙门刨床 | 滑枕/刀架或工作台 | 横梁刀架间歇步进 | IT8 ~ IT11 | 3.2 ~ 6.3 μm | 机床床身导轨、大型狭长平板、燕尾导轨 |
| 外圆/平面磨床 | 砂轮(高刚性电主轴) | 工件架与滑台微进给 | IT5 ~ IT7 | 0.1 ~ 0.8 μm(超精磨达0.025) | 热处理淬硬轴颈、导轨滑块副、精密冲模 |
| 立式/摇臂钻床 | 麻花钻(主轴套筒) | 主轴套筒轴向伸缩 | IT11 ~ IT13 | 6.3 ~ 12.5 μm | 螺栓穿通孔、沉头孔、螺纹底孔预制 |
从上表可以看出,任何试图用麻花钻直接打出配合轴承位的做法都是违背工艺经济性的;同样,如果零件未经热处理且公差仅要求IT8级,盲目安排上磨床只会徒增生产成本与周转等待时间。
常见问题解答(FAQ)
刨床在现代智能制造车间中是否已经被彻底淘汰?
并没有。虽然在大批量生产和复杂曲面加工中,数控龙门铣床已经替代了绝大多数刨床,但在制造大型重型机床的床身铸件、超长重型导轨以及单件小批的异形狭长型材修整时,龙门刨床依然具备独特优势。刨刀结构极其简单且制造成本低廉,切削热不易集中传导到工件内部,且单行程切削长达数米时不会产生回转刀具的高频接刀痕,因此在一些重工重机与机床制造厂内,龙门刨床依然是粗精加工长导轨的关键母机。
为什么硬度超过HRC 60的淬火零件通常只能用磨床加工,而车铣容易崩刃?
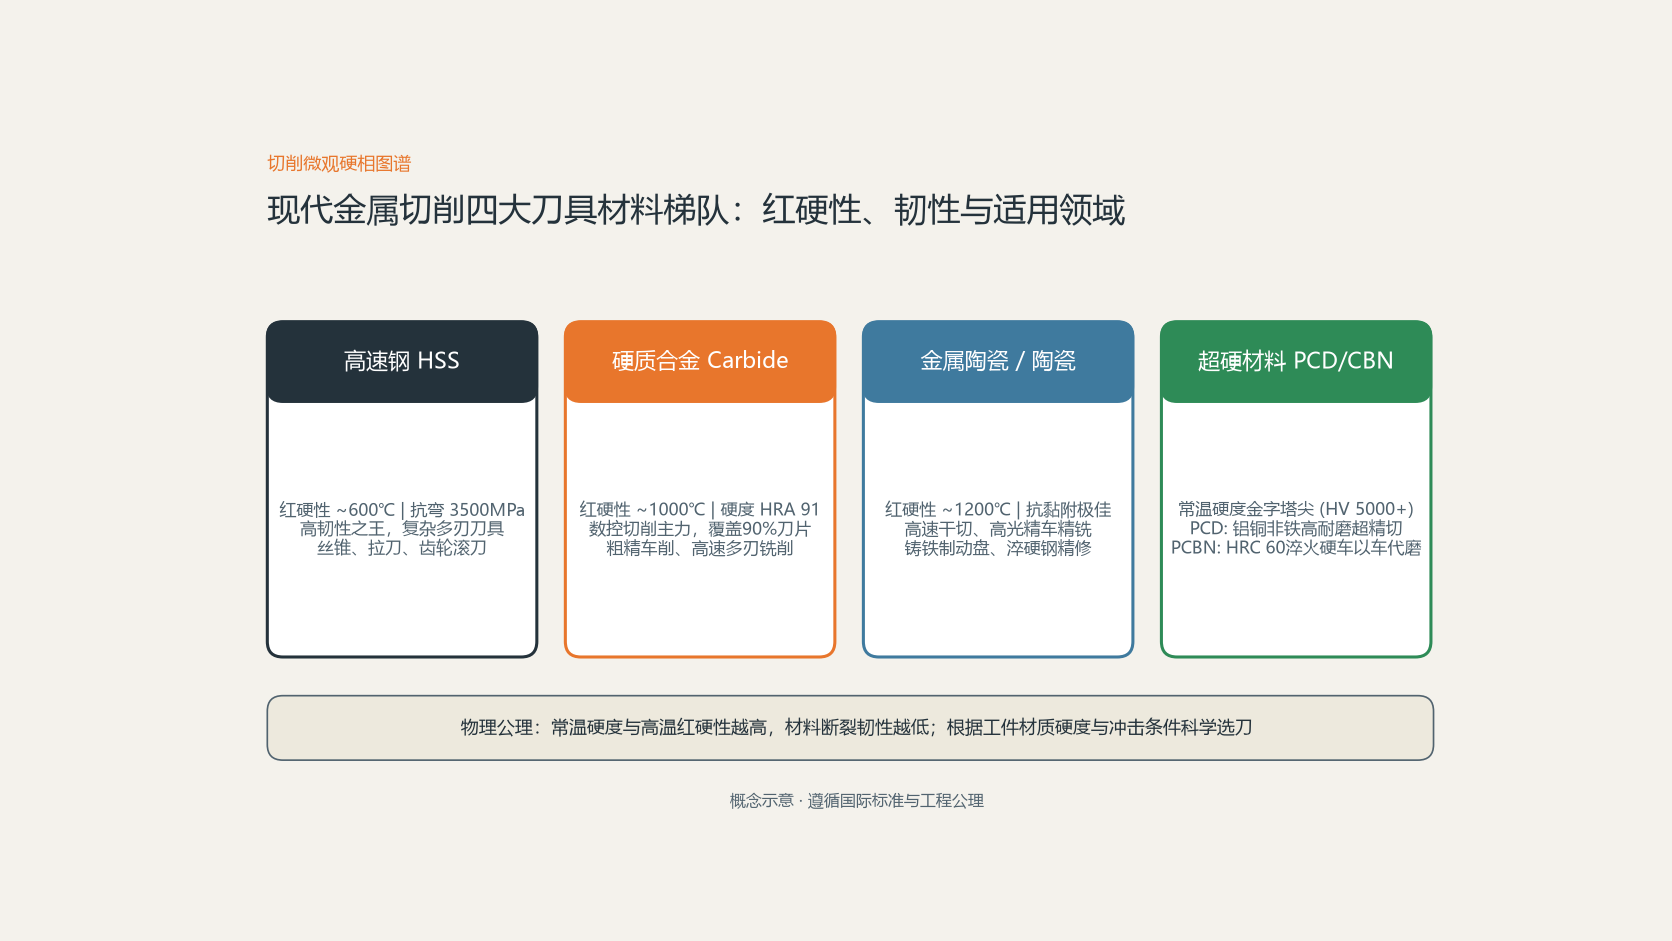
这是由切削材料的接触应力决定的。传统车刀和铣刀的切削刃是一个连续的几何尖角,切入高硬度淬火组织时,刀刃微区承受巨大的局部剪切应力,金属极难塑性变形,极易导致硬质合金刀片微崩或剧烈磨损。而磨床砂轮表面由数以万计的细小刚玉或CBN超硬微粒构成,每颗磨粒切削厚度极薄(通常在亚微米级),并以微磨削和摩擦刻划的形式分散高热与载荷。现代虽然发展出CBN刀片以硬车削(Hard Turning)替代部分磨削,但在超精密表面质量和圆柱度要求极高时,磨床仍是首选。
在圆柱度与同轴度要求极高时,为什么车削要尽量避免工件多次装夹?
工件从车床卡盘上卸下后再次装夹,会引入机械夹持定位误差与卡爪径向跳动误差(通常在0.01至0.03毫米之间)。一旦定位基准发生微量偏斜,重新车削的外圆与此前加工的内孔或外圆之间就会产生明显的同轴度超差。这也是为什么精密轴类零件通常采用两端顶尖定位,或者使用能够一刀车出所有外圆、端面的数控程序,力求在一次装夹中完成尽可能多的工序(即“基准重合”与“工序集中”原则)。
数控钻床与数控铣床的结构区别主要在哪里?
最核心的区别在于主轴轴承系统的刚性方向。钻床的主运动和主负荷完全集中在沿主轴轴向的推力上,其主轴轴承主要承受轴向抗力;而铣床在加工时,工作台进给使铣刀受到巨大的侧向径向切削力。如果用普通钻床夹持立铣刀进行侧向铣削,其套筒和轴承由于缺乏足够的径向支承刚度,会产生剧烈晃动、振纹并迅速损坏主轴轴承。
总结与车间工艺落地建议
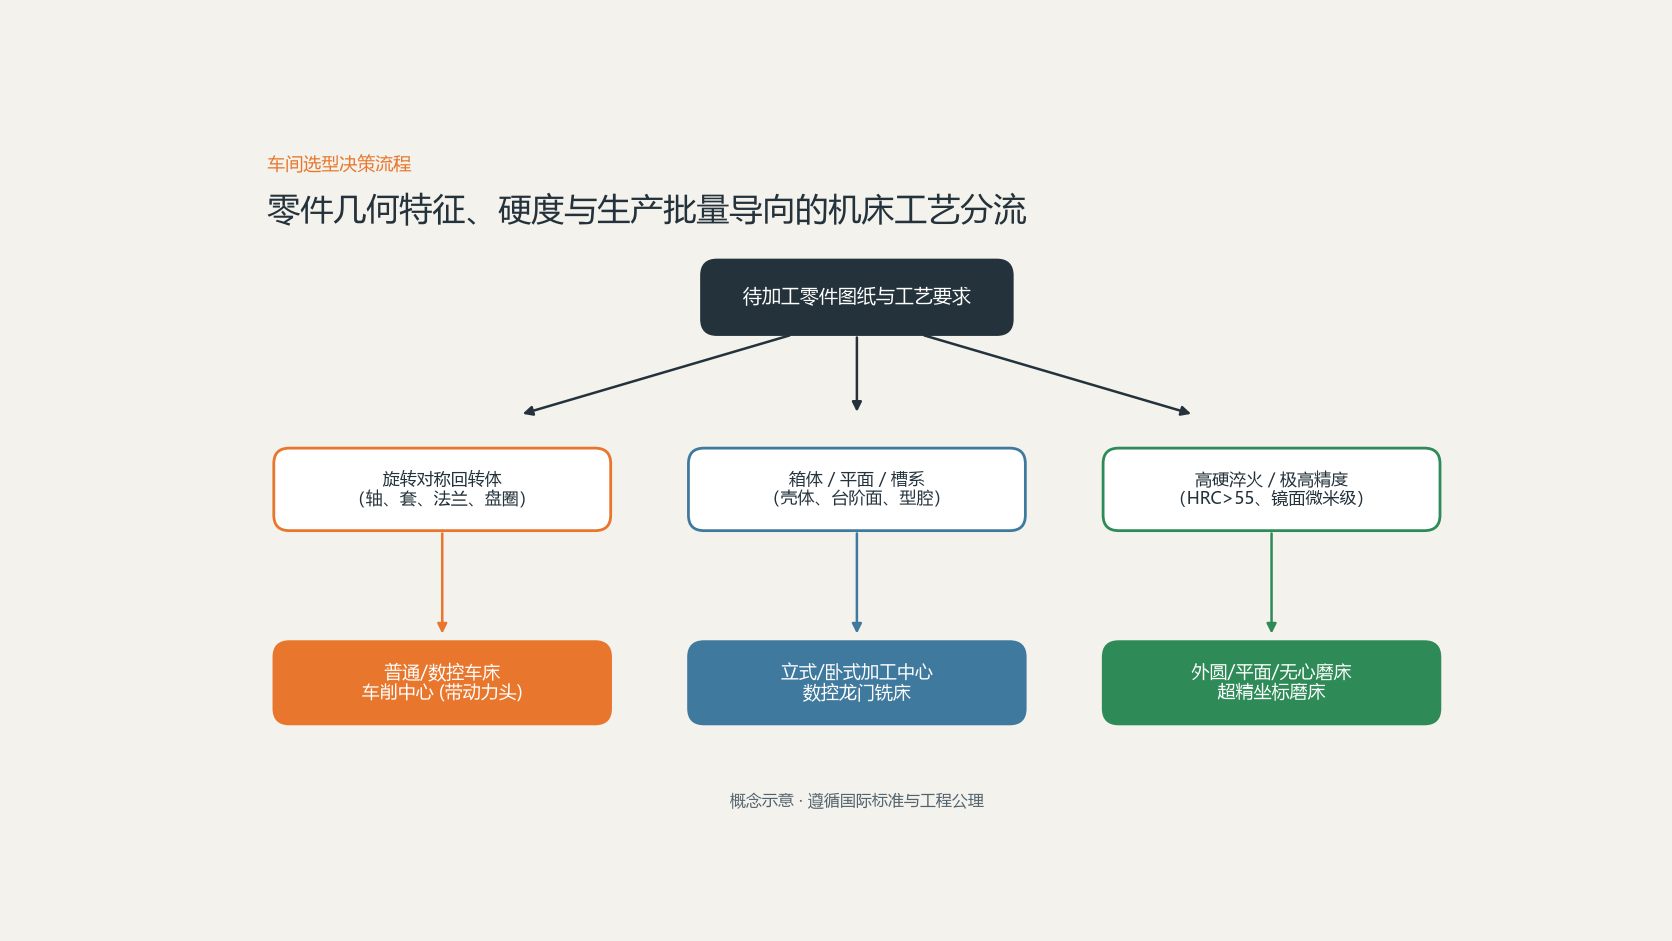
在离散制造的现场规划中,工艺路线设计必须恪守“先粗后精、基准先行、先面后孔、工序集中与分散合理平衡”的工程准则:
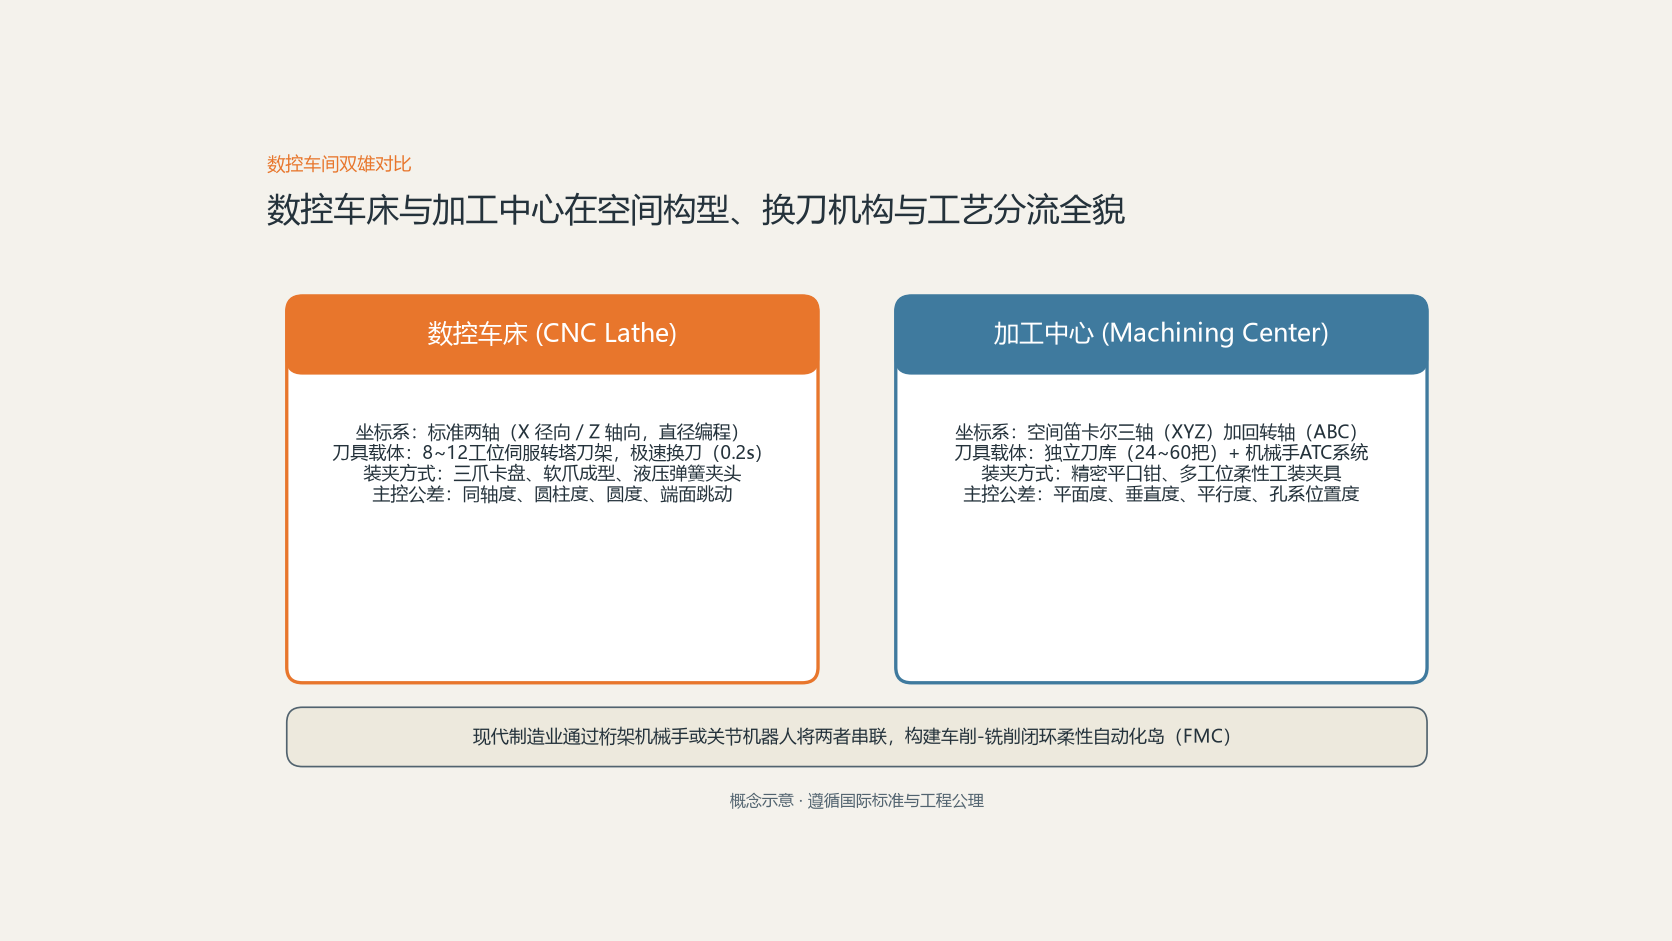
- 回转体为主零件:以车削为主工序,孔系与端面键槽作为辅工序;当批量较大且精度要求高时,优先考虑带动力刀头的车削中心或数控车床。
- 箱体板件为主零件:以面作为装夹基准,优先铣出大平面消除内应力变形,再进行精密孔系的钻、铰、镗削加工。
- 淬硬与精密配合位:为磨削工序预留0.2至0.5毫米的合理磨削余量,严禁因前道粗加工留量过小导致工件热处理变形后“黑皮磨不出来”,或因留量过大导致磨削烧伤与砂轮频繁修整。
搞清这五大母机加工方式的本质差异,不仅是制定零件工艺规程的必备基础,更是后序理解数控机床、加工中心乃至车铣复合柔性制造单元逻辑演进的前提条件。
评论留言
暂时没有留言!