在任何机加工车间里,车床与铣床都是存在感最强的两类基础母机。很多刚接触制造业的人常将其粗略概括为“车床做圆的,铣床做方的”,这种说法虽然形象,却掩盖了两者在机械切削动力学、刀具受力特征、切削热传导以及夹具刚度设计上的本质分水岭。车床以工件自身的旋转为主运动,刀具做直线进给;铣床则以刀具的高速旋转为主运动,工件由工作台带动做多维空间进给。这一“旋转主体”的对调,直接引发了连续稳态切削与多齿交替冲击切削的根本差异,也决定了后续数控机床与现代车铣复合加工中心的演化路径。
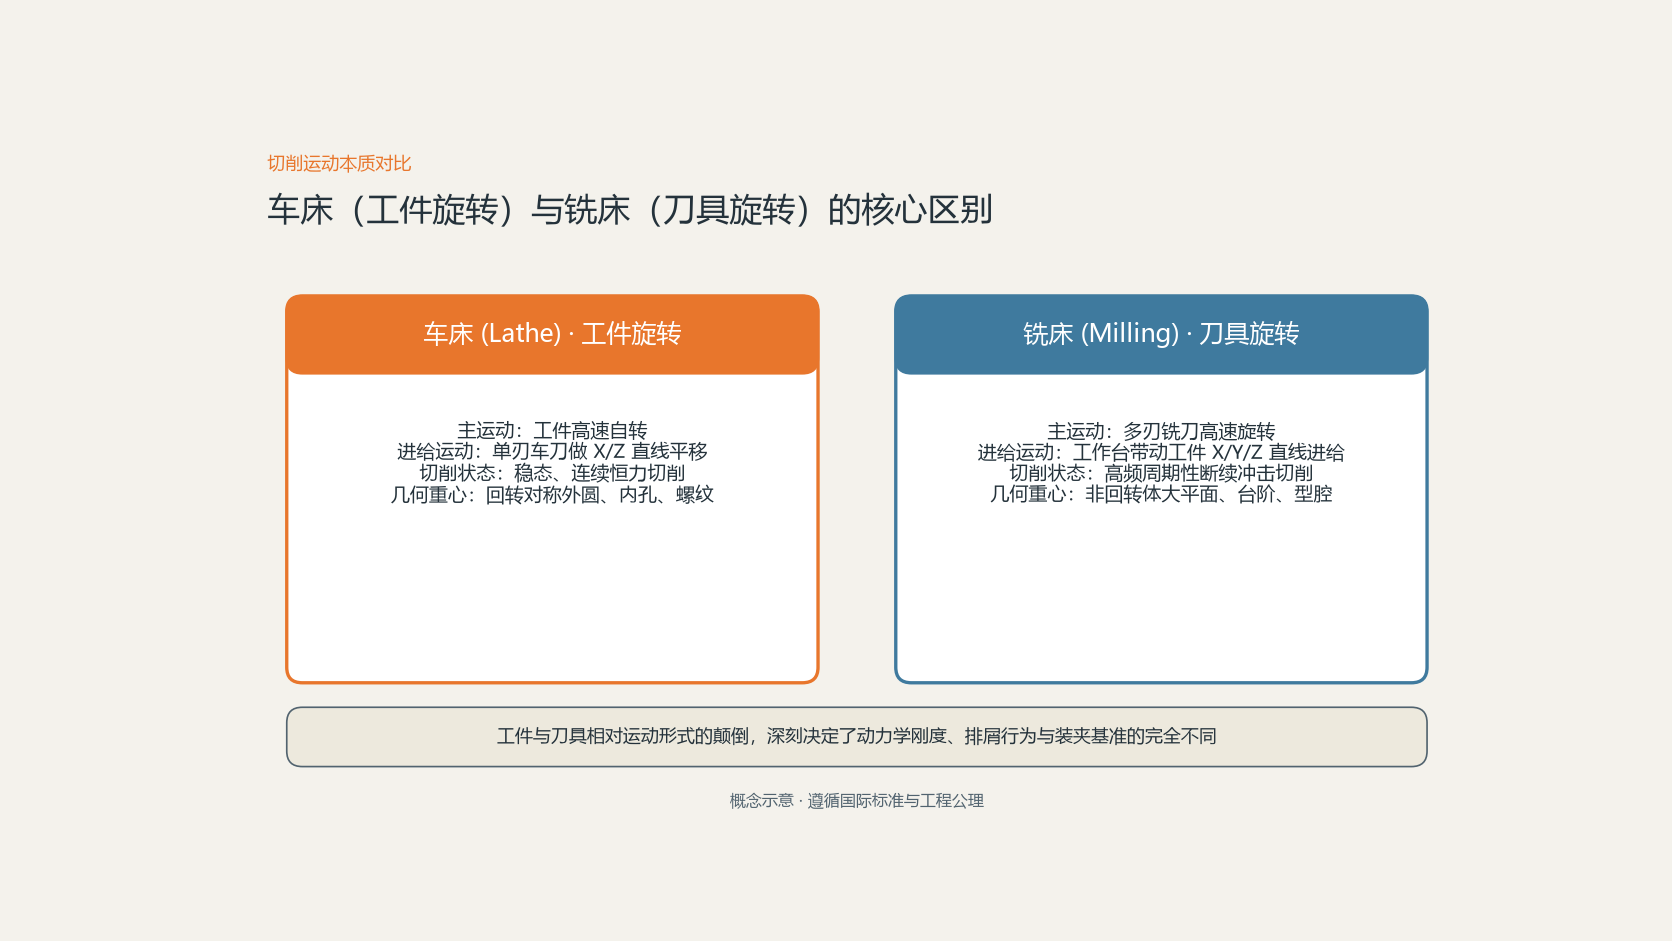
核心运动学与动力学机制对比:回转体与多刃断续切削
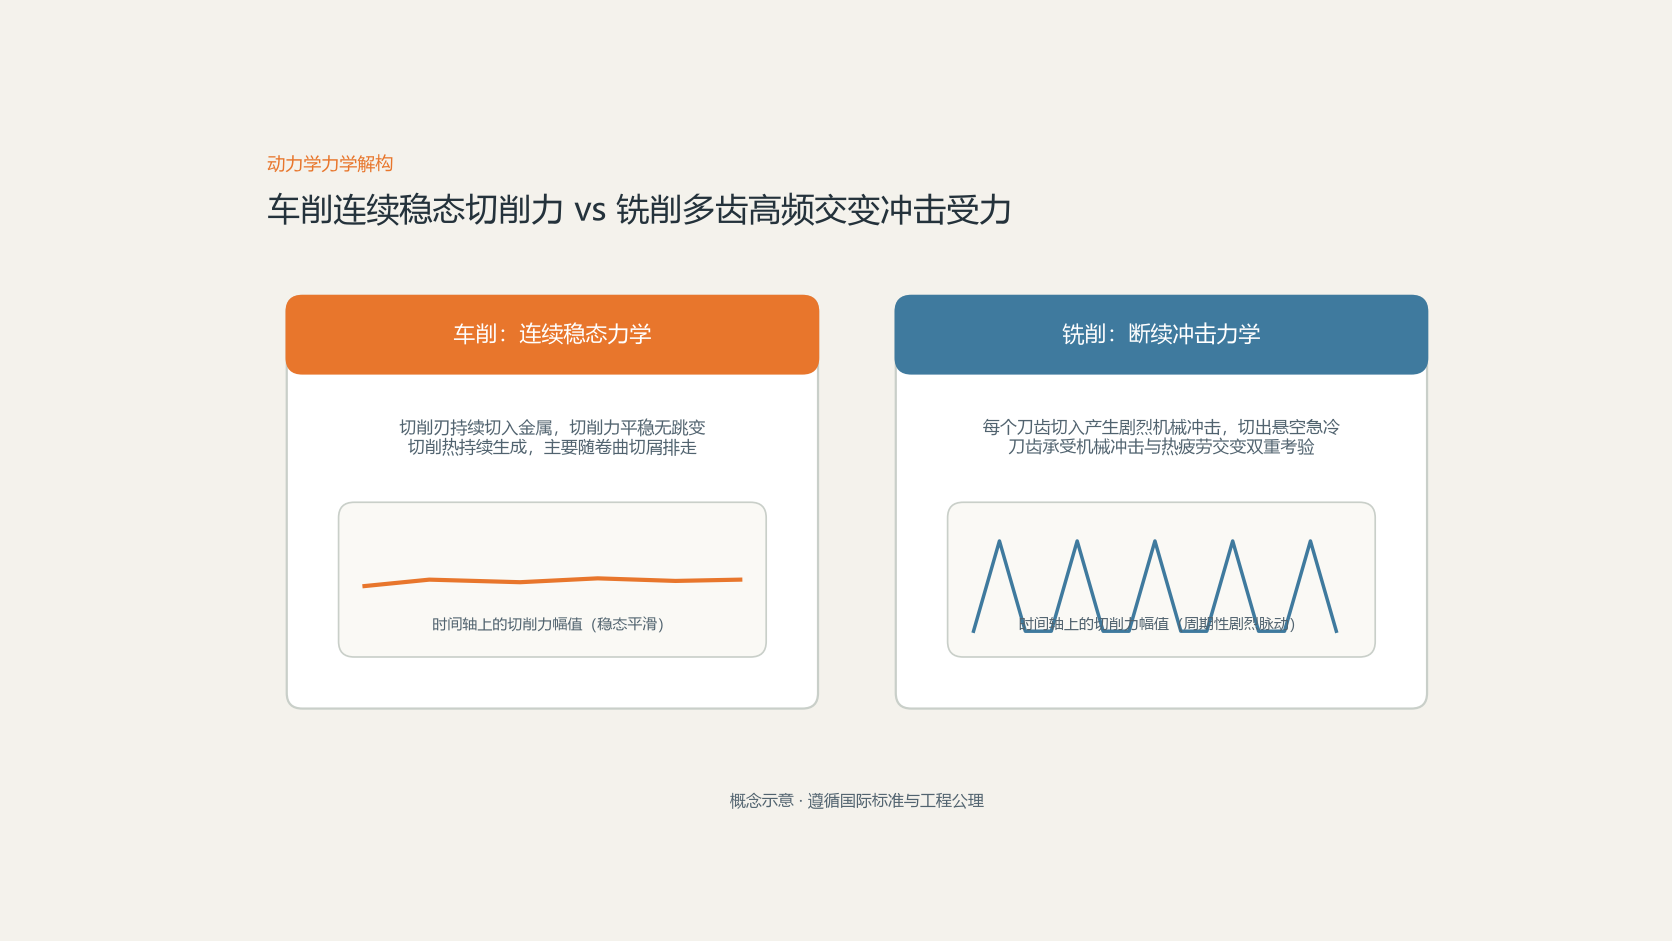
分析车床与铣床的差异,首先要回到刀具切削刃与金属基体接触的微观力学过程:
- 车削动力学(稳态连续):车削加工中,安装在机床卡盘或顶尖上的工件高速旋转,车刀通常为单刃固定刀具。只要切入金属,切削刃便在恒定半径上处于持续负荷状态,切削力大小和方向相对稳定,切削热主要集中在刀尖刀刃小区域,并主要随连续排出的螺旋状切屑被带走。如果断屑槽设计合理且工件刚度充足,车削表现出极高的加工稳定性和极佳的表面圆柱度。
- 铣削动力学(冲击交替):铣削加工中,主轴带动装有多枚刀齿的铣刀(如面铣刀、立铣刀)高速回转,每个刀齿在接触工件的一小段圆弧时间内切入材料,随即离开工件悬空冷却。这种“切入-切出”的交替循环意味着刀具每旋转一周,每个刀齿都要承受一次剧烈的机械冲击负荷与冷热交变应力。切削力随刀齿啮合位置呈现周期性波动,机床与刀柄系统必须具备极高的抗振刚度以吸收冲击。
几何形态与工艺适应性分流
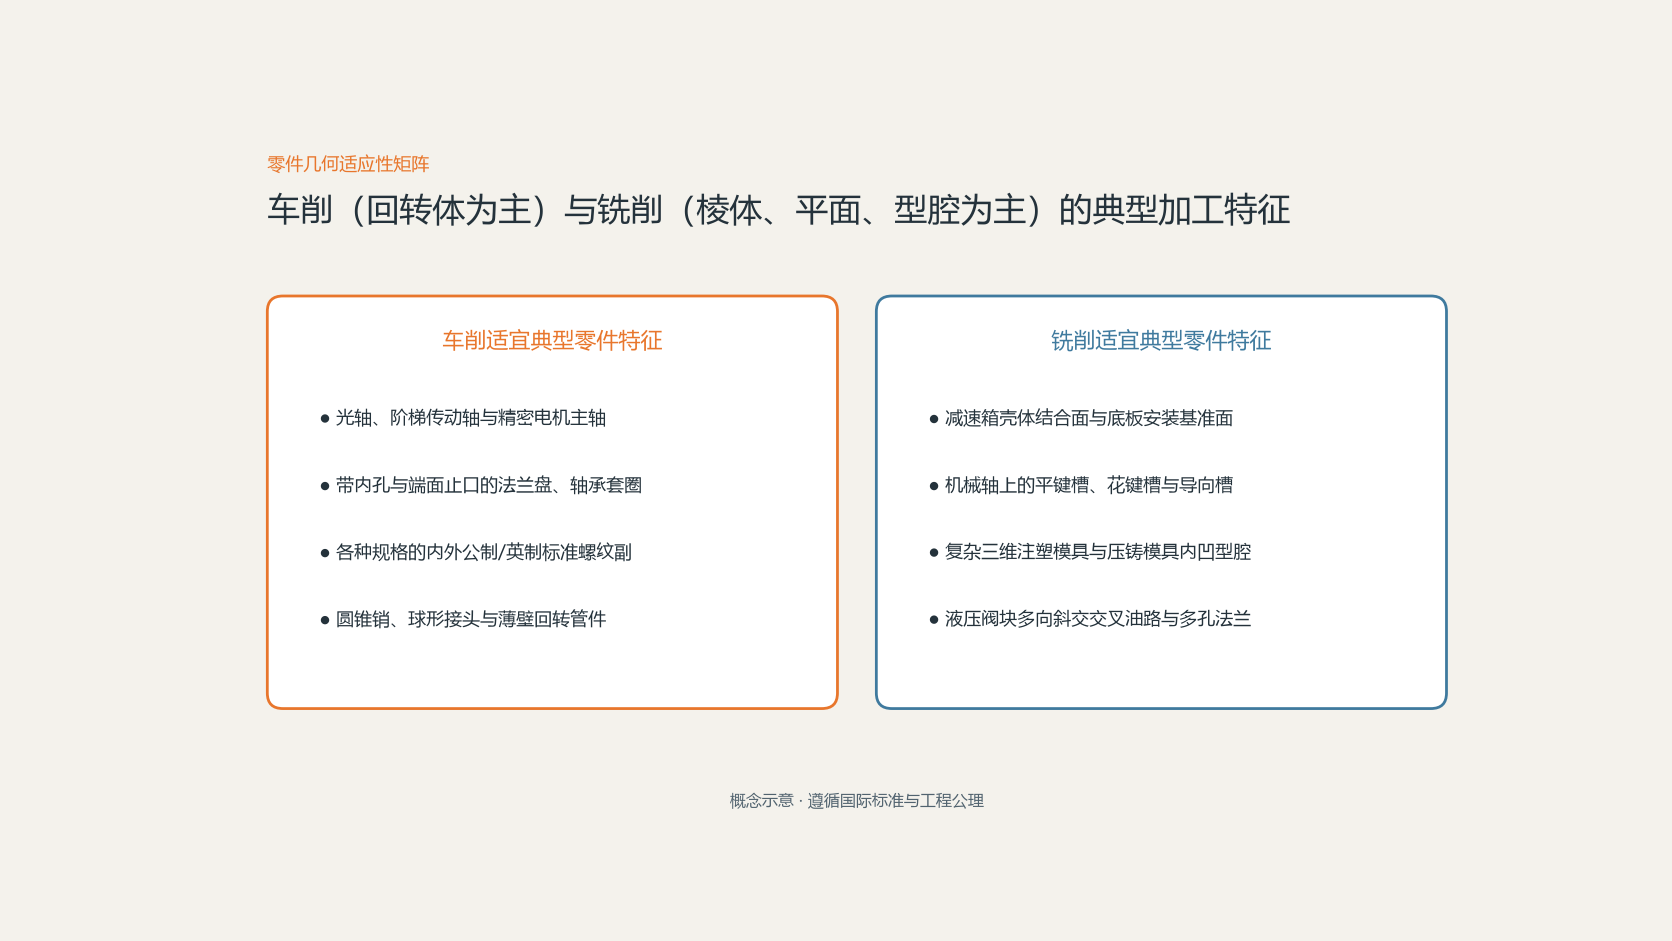
运动形式直接框定了加工件的适宜外轮廓与基准基面。任何脱离几何特征的工艺分配都会带来高额装夹成本与超差风险:
| 对比维度 | 车床(Lathe) | 铣床(Milling Machine) |
|---|---|---|
| 主运动承载 | 工件(主轴卡盘、顶尖、弹簧夹头) | 刀具(BT/HSK/SK高刚性电主轴) |
| 进给运动承载 | 车刀刀架(X轴横向、Z轴纵向) | 工作台(X/Y水平面与Z轴升降) |
| 刀具切削状态 | 单刃刀具,稳态连续切削 | 多刃刀具,高频断续冲击切削 |
| 适宜几何形态 | 轴对称回转体(外圆、内孔、端面、锥度、螺纹) | 非回转体(大平面、结合台阶、凹槽、型腔、三维轮廓) |
| 典型代表零件 | 阶梯轴、传动轴、法兰、轴承套圈、螺栓螺套 | 发动机箱体、减速机壳体、阀块、冲压模具、仪器支架 |
| 排屑与冷却特征 | 切屑重力垂直下落,关注切屑折断与缠绕防范 | 深槽型腔排屑较难,依赖压缩空气吹屑或高压内冷 |
| 工件装夹核心要求 | 回转动平衡、轴线同轴度对中、防细长轴离心甩弯 | 工作台多点压板固定、六点定位防变形、消除悬空颤振 |
在传统工厂中,这两类机床通常协同作业:一个典型的变速箱轴齿轮,首先在车床上完成毛坯的外圆车削、端面修平与内孔精镗;随后流转至铣床或滚齿机上,完成轴上平键槽、端面螺栓孔以及齿轮轮齿的铣削成型。
机床结构、排屑机制与刀具系统
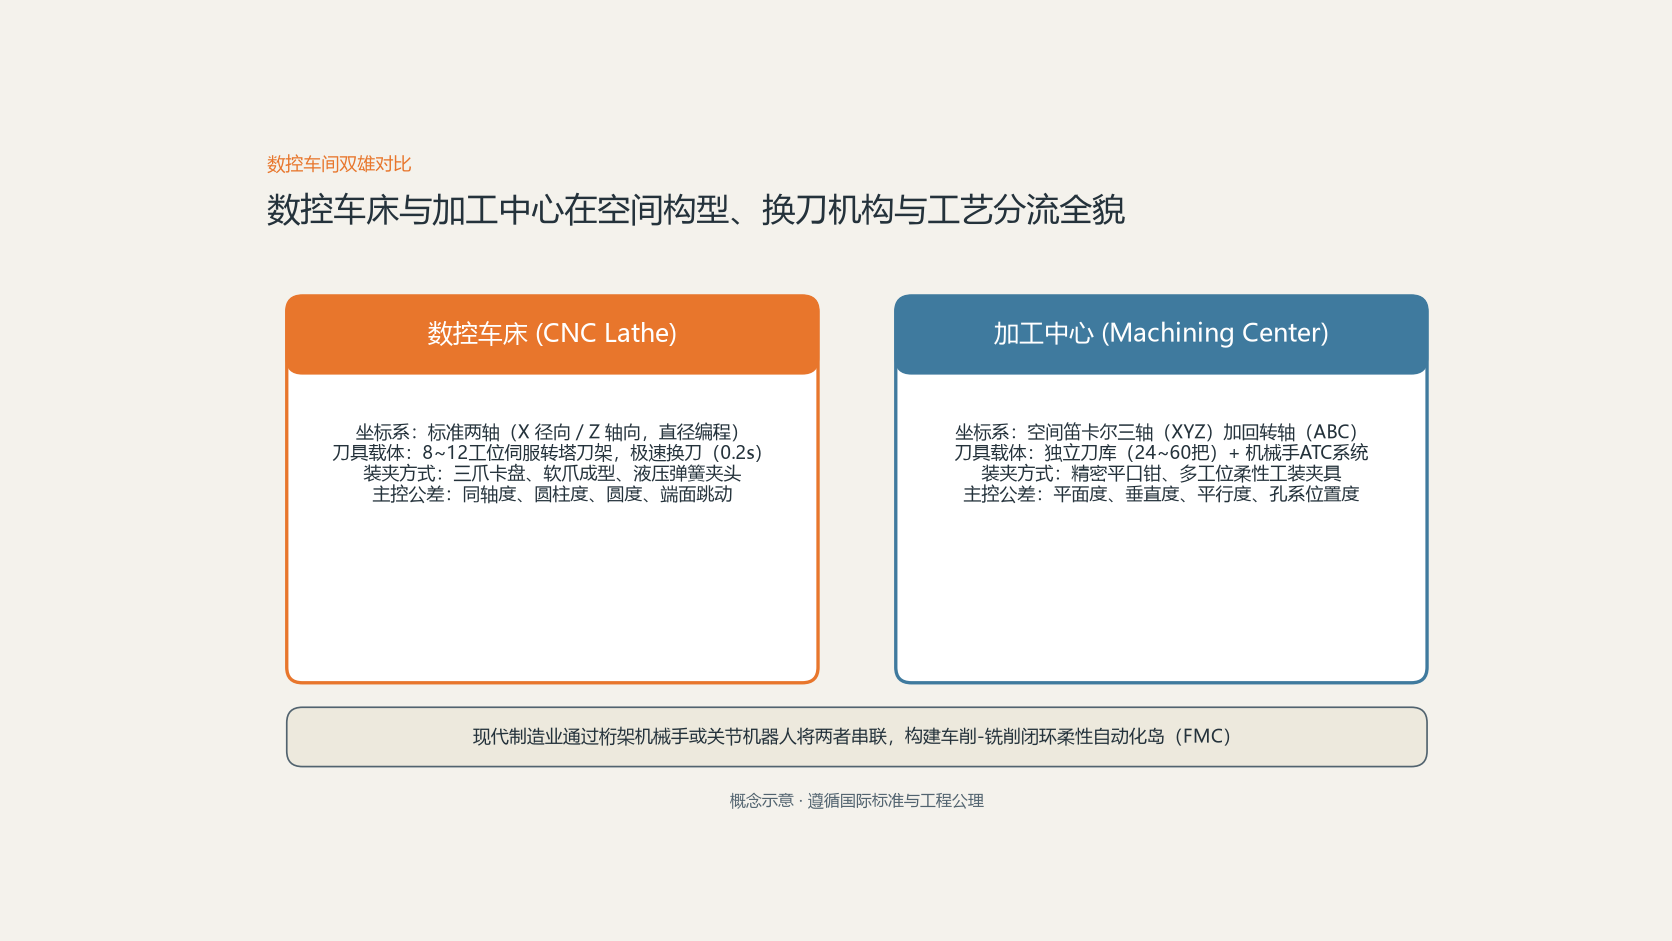
两者的机械构型也因运动载荷的差异而大相径庭。卧式车床具有长条形的床身和两条高精度的床身导轨,主轴箱固定在左端,右端布置尾座以顶紧长轴零件;刀架位于操作者侧,切屑从切削点顺着倾斜或平直床鞍自由坠落到底部排屑器中。对于大直径、短长度的重型工件(如大型飞轮、轮胎模具),为了消除重力导致的轴线悬臂下垂,工业界发展出了主轴垂直朝天的立式车床。
铣床则通常呈现“立柱-滑鞍-工作台”的立体十字布局。立式铣床的主轴垂直向下,操作者观察视线清晰,是模具型腔、平面轮廓加工的绝对主力;卧式铣床的主轴水平布置,配合回转工作台可以在一次装夹下加工箱体零件的多个侧面,且切屑在重力作用下更容易脱离工件型腔,避免二次切削磨损刀刃。在刀具接口上,铣床普遍采用7:24锥度刀柄(如BT40、BT50)或1:10锥度双面夹紧的HSK空心刀柄,以抵抗巨大的切削径向离心力与倾覆力矩。
现代制造交汇点:从分立车铣到车铣复合
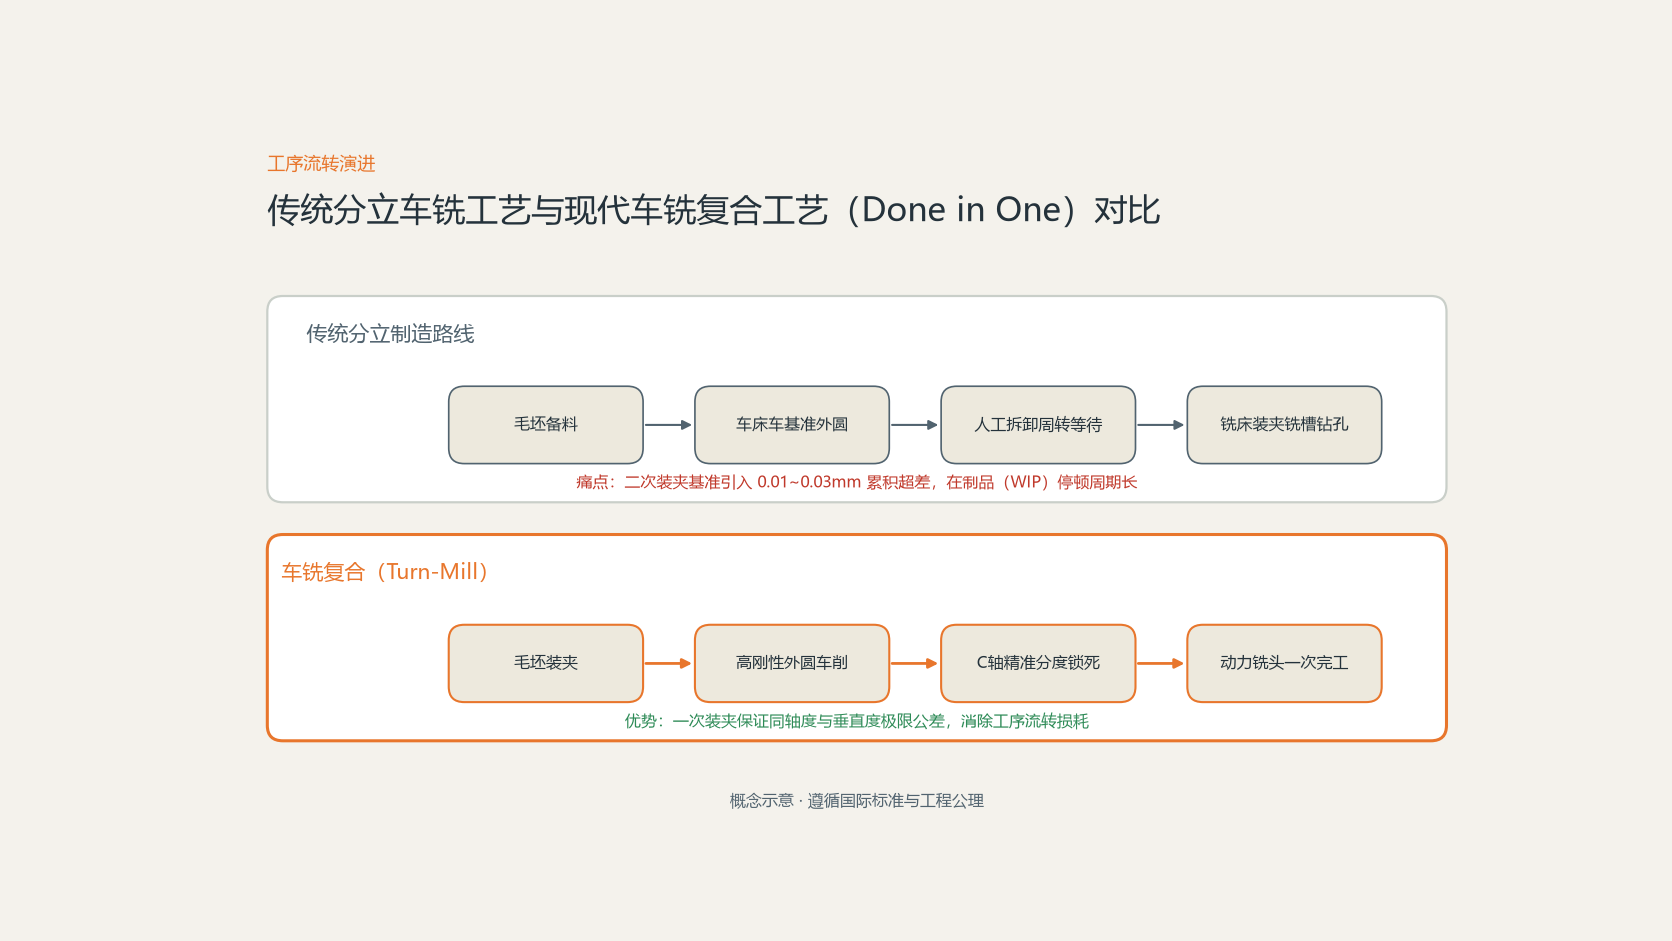
在传统离散工艺中,工件在车床与铣床之间的流转存在两大痛点:一是二次装夹误差,工件从车床卡盘拆下后再装上铣床台钳,基准对刀误差极难控制在0.005毫米以内;二是车间周转损耗,零件在各工序间等待排队,制造周期(Lead Time)被大幅拉长。
这一矛盾推动了车铣复合机床(Turn-Mill Center)的成熟。车铣复合并非简单在车床上“粘”一个铣削头,而是通过高精度的C轴主轴分度控制、具备完整X/Y/Z联动能力的动力刀塔,乃至独立的B轴五轴铣削主轴,使工件既能以几千转高速自转进行高刚性车削,也能在特定角度锁死主轴或以微小角度精准联动,由动力铣刀加工偏心孔、螺旋面、圆柱槽和端面齿形。“一次装夹、全部完工(Done in One)”正在成为高端精密回转体制造的标准范式。
常见问题解答(FAQ)
数控车床上能不能直接铣出平面或者钻出偏心孔?
普通两轴(X轴、Z轴)数控车床无法做到,因为主轴只能做连续旋转而无法在任意角度做微米级精准定位锁紧。但如果车床升级为带有C轴功能与动力刀塔的“车削中心(Turning Center)”,就可以实现。当主轴将零件精准分度锁死在特定角度后,动力刀塔驱动小铣刀旋转并沿X向或Y向进给,即可在零件外圆上铣出平键槽、方头平面,或者在端面上打出偏心孔系。
铣削加工时,为什么大多数数控工况优先选择顺铣而不是逆铣?
顺铣(刀具旋转切削方向与工件进给方向相同)切入时的切屑厚度最大,随后逐渐减薄至零切出,切削力垂直向下的分量将工件牢牢压向工作台,切削平稳,表面粗糙度好,且刀具后刀面不易在加工硬化层上挤压滑移。逆铣切入时切厚从零开始,刀刃先在硬化表面挤压摩擦才切入,易导致刀刃剧烈发热磨损,且切削力向上分量易将工件挑起引起震颤。逆铣唯一的优势是加工表面有厚硬皮、砂眼杂质的铸锻件毛坯时,刀刃从金属内部切出,能避免刀刃直接硬碰外皮硬壳。
细长轴类零件在车削时为什么中间容易变粗(呈腰鼓形)并产生严重振纹?
这是由于零件刚度严重不足引起的“让刀”现象。细长轴(长径比大于20)受两端卡盘与尾座支撑,中间跨距极大、径向弯曲刚度极差。车刀施加在工件上的径向切削力会将细长轴中间推弯后退,导致中间切入深度小于设定的尺寸,最终车出的外圆中间粗两端细。此外,回转切削离心力还会诱发横向剧烈抖动。现场标准的应对措施是使用跟刀架(随刀具移动支承)或中心架,并在刀具选择上改用90度主偏角车刀以最大限度减小径向切削力。
在精度要求相同时,为什么铣平面的效率通常高于刨平面?
因为铣刀拥有多颗刀齿连续交替参与切削,主轴线速度通常可达到100至300米/分钟甚至更高;而刨床由于是重型机械构件做直线往复运动,存在不可避免的急停、反向换向冲击,冲次受到机械惯性严格限制,切削速度很难超过30至40米/分钟,并且往复行程中只有单向切削、返回行程为空行程不切削。多齿旋转的高线速度与无空程损耗,使得铣削的金属切除率远高于刨削。
总结与车间工艺选择指南
车削与铣削并非替代关系,而是工业母机体系中相辅相成的两根支柱。在日常编制工艺路线与设备选型时,应遵循以下工程判断框架:
- 首看主基准面:如果零件的主要装配配合基准是轴承位、内孔圆柱面或回转外径,首选车床作为首道也是最重要的基准工序;如果零件的主基准是大平面、安装凸台或箱体止口,应首选铣床作为首工序铣出定位面。
- 再权衡工序集中度:单件小批量零件,分立车床与铣床操作灵活、工装简易、准备周期短;而对于大批量、多工序且具有复杂相交孔槽的高附加值零件(如航空液压阀体、汽车精密接头),应积极采用带有动力刀头与Y轴的车削中心或车铣复合机床,通过减少装夹流转来守住极限公差。
理解车与铣在切削动力学层面的差异,将为进一步探讨复合化的高刚性加工中心与数控工艺参数优化打下坚实的力学与工艺认知基础。
评论留言
暂时没有留言!