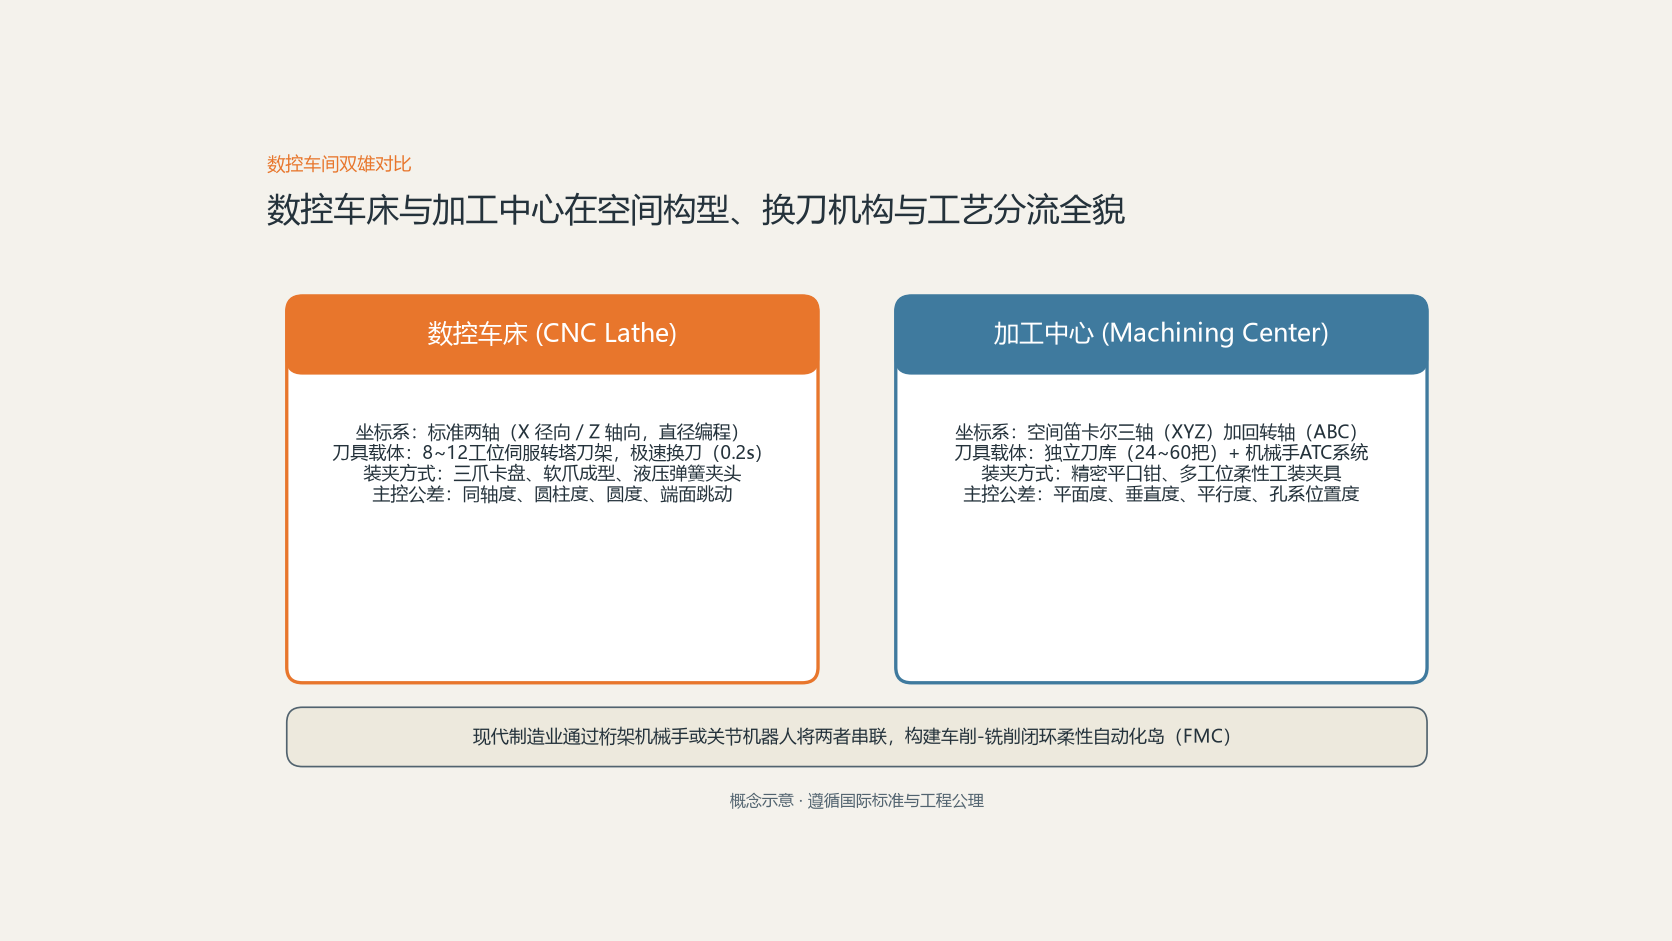
在现代机械制造体系中,如果说数控铣床是实现数字化轨迹切削的开端,那么加工中心(Machining Center,简称MC)就是实现真正意义上“无人化工序集成”的里程碑。加工中心与普通数控铣床最关键的物理分水岭,在于其装备了刀库(Tool Magazine)和自动换刀装置(Automatic Tool Changer,简称ATC)。通过这一机构,机床可以在一次装夹中,按照数控程序自动调取并更换几十种不同规格的铣刀、钻头、铰刀、丝锥和镗刀,连续完成平面铣削、精密轮廓成型、孔系定位、攻牙及内孔精镗等多道工序。了解加工中心的分类,核心是搞懂主轴方向与回转轴在空间构型上的几何布局,以及它们对重力排屑、装夹基准和加工干涉的决定性影响。
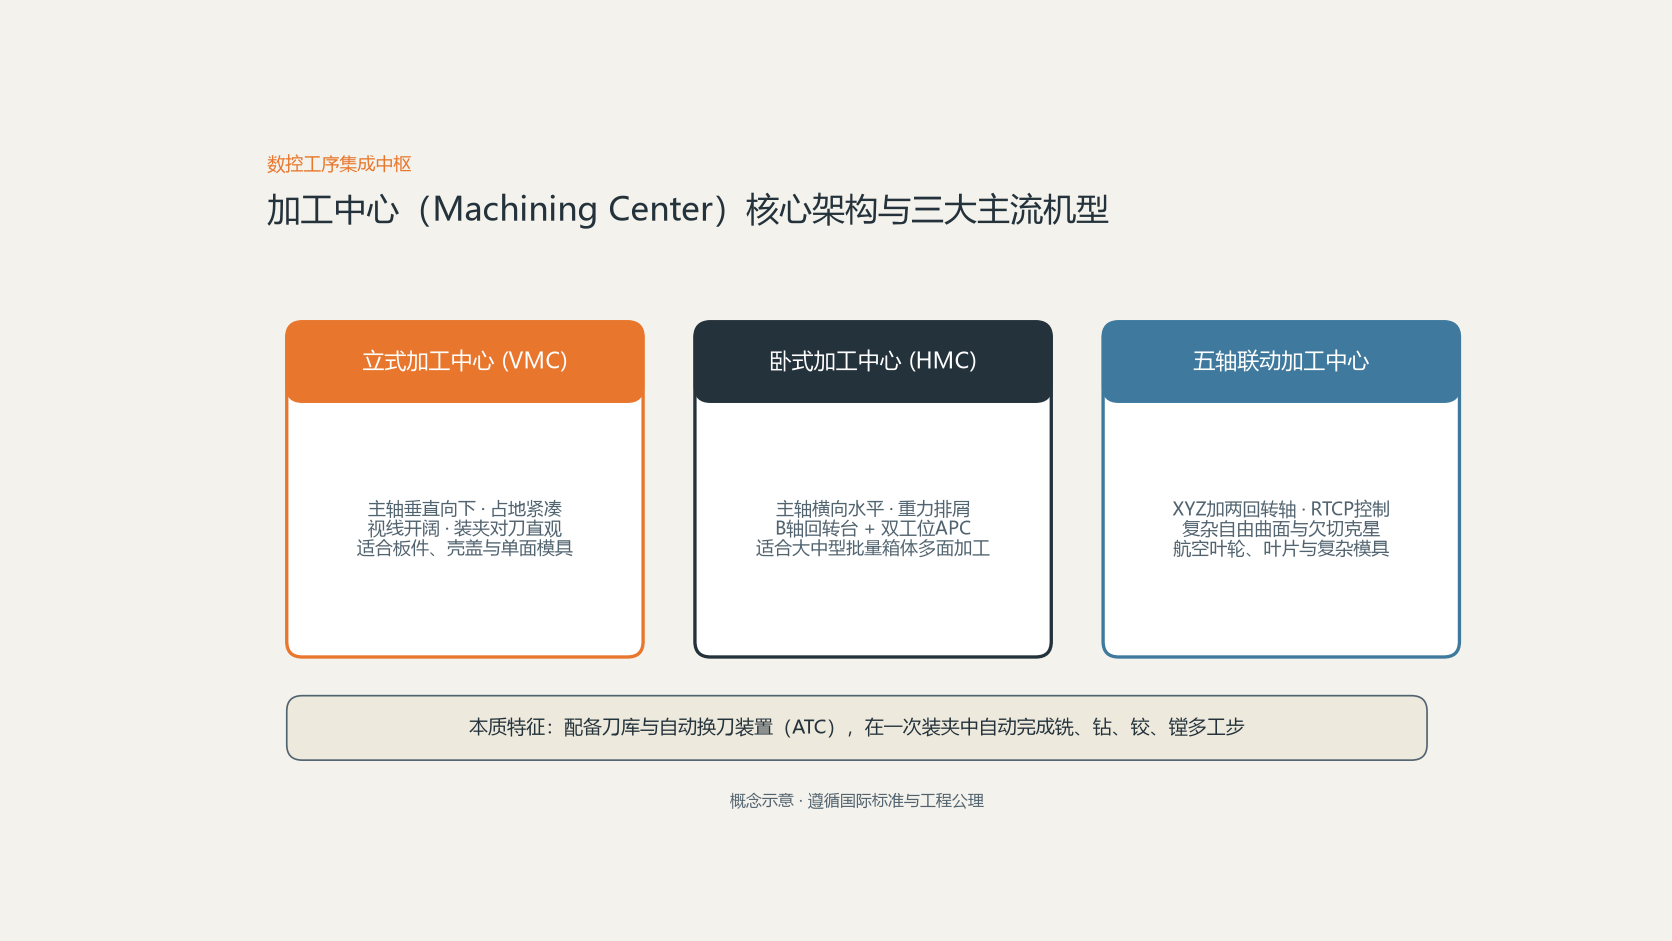
加工中心的演进本质:自动换刀(ATC)与工序高度集中
在没有自动换刀装置的普通数控铣床上,每换一把刀都需要操作工停机、松开主轴气动拉钉、换上手动刀柄、重新调整刀长补偿,这个过程不仅消耗几分钟乃至十几分钟的机动辅助时间,还会引入人为换刀误差。加工中心通过以下两项关键技术消除了这一瓶颈:
- 刀库存储系统:按照加工规模配备不同容量的刀库。常见的包括成本低廉但换刀需主轴行进对位的斗笠式刀库(通常16至24把刀)、配合双臂凸轮机械手快速交换的圆盘式飞碟刀库(24至30把刀),以及面向大型柔性制造单元、可容纳几十至上百把刀具的链式或塔式刀库。
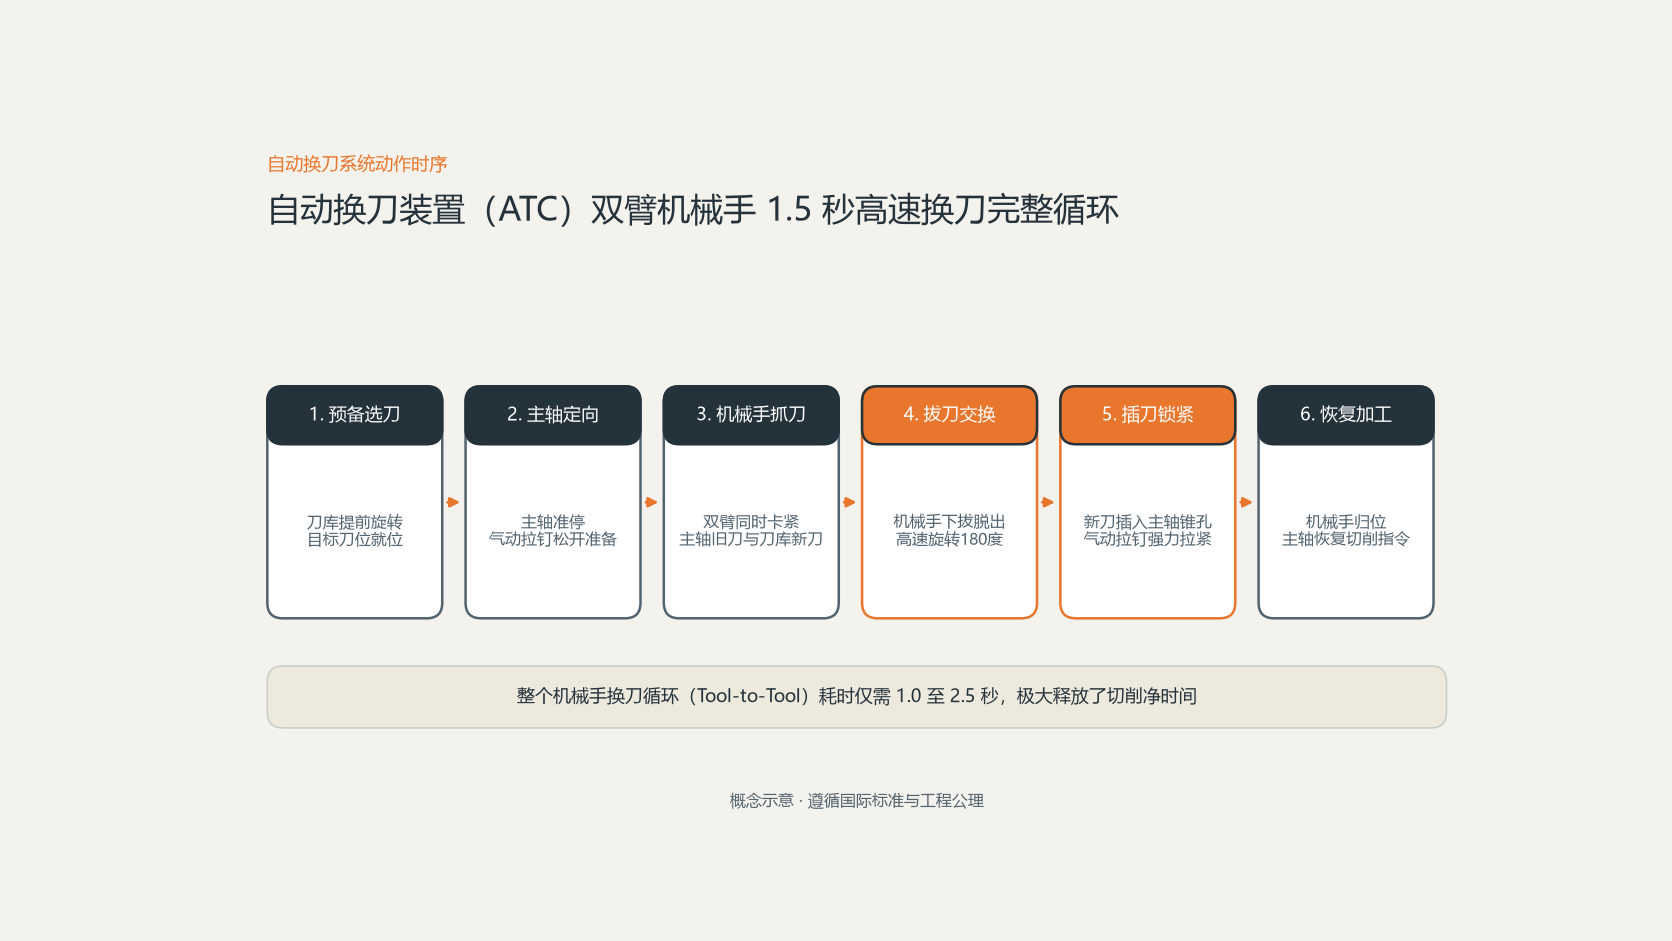
- 高速机械手自动换刀动作:机械手一端抓住主轴上的当前旧刀,另一端抓住刀库中预选好的新刀;主轴自动定向并气动打刀松开拉钉,机械手下拔、旋转180度、插刀锁定,主轴恢复夹紧。现代高档加工中心的刀对刀(Tool-to-Tool)换刀时间已被压缩至1.0至2.5秒,极大提升了机床的切削利用率。
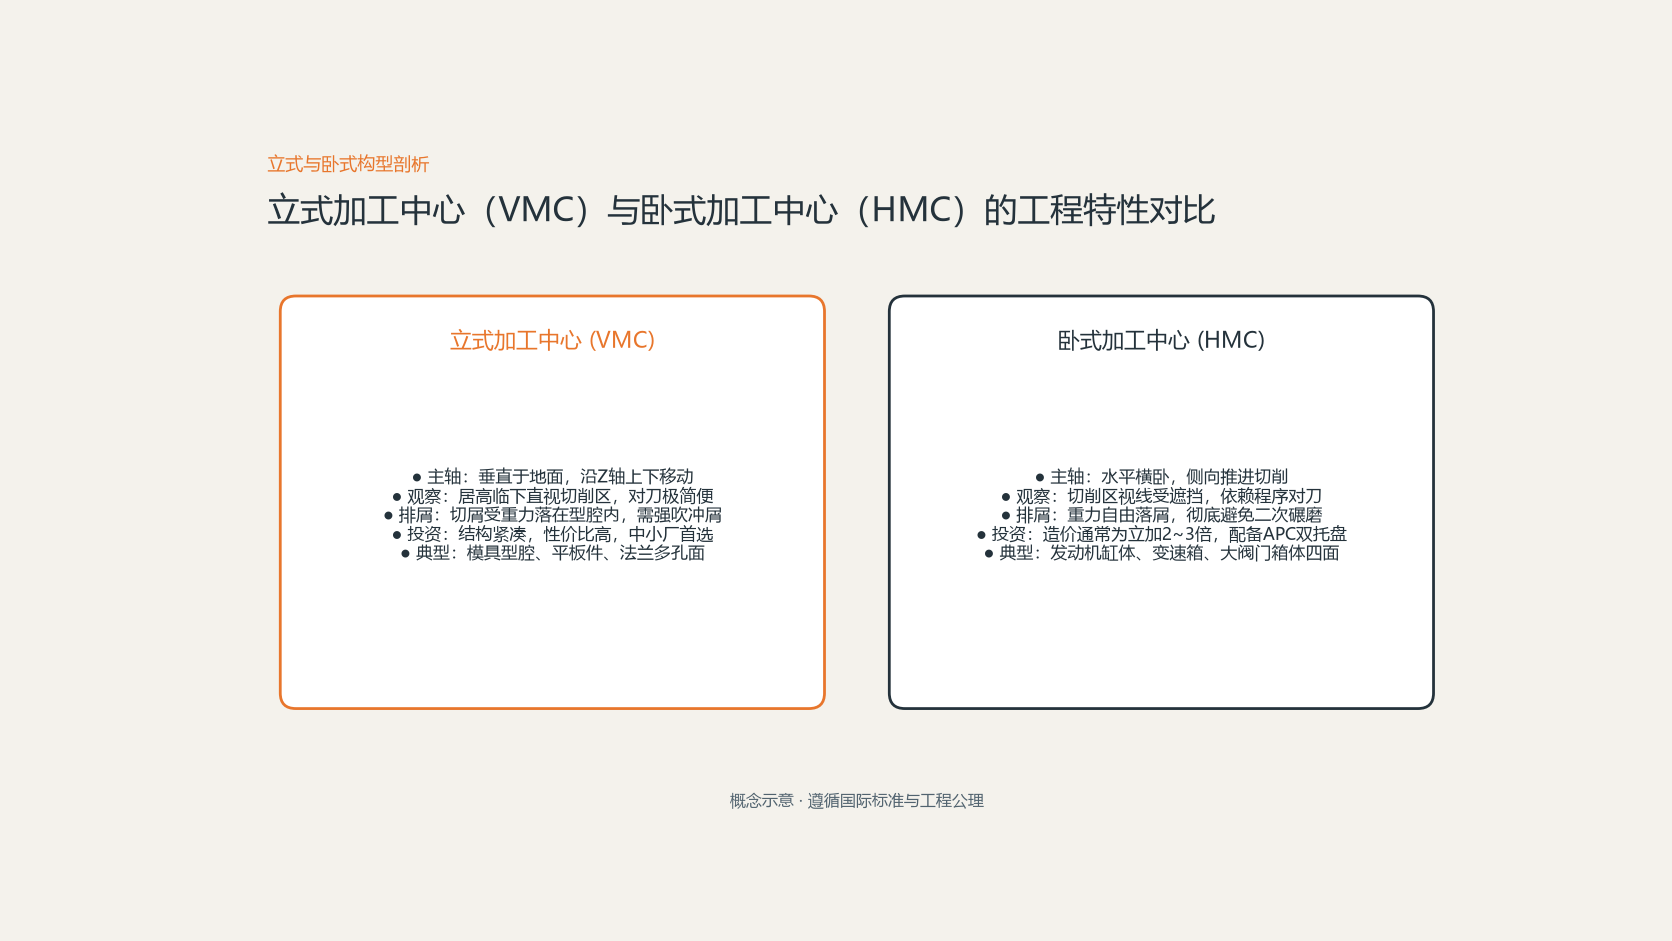
立式与卧式加工中心:构型差异与工况分流
根据主轴在空间中的轴线朝向,加工中心形成了两大主流阵营:立式加工中心(VMC)与卧式加工中心(HMC)。两者的机械结构直接对应了完全不同的工程应用场景:
立式加工中心(VMC):中小型板件与模具的主力
立式加工中心的主轴轴线垂直于地面,主轴箱沿立柱导轨上下(Z轴)移动,工件安装在做水平X/Y向移动的工作台上。立加的优势极其突出:占地面积小、机械刚度紧凑、设备购置与维护成本相对亲民,且操作工可以居高临下直视装夹对刀点与切削刃状态,特别适合加工各类单面平板、盖板、托盘支架、小型齿轮箱端盖,以及需要在单一方向下刀的三维冲压和注塑模具。其主要工程局限在于重力方向:切屑在重力作用下自然沉积在工件型腔内,若加工深槽、盲孔或凹模,铁屑极易堵塞并被刀具二次碾磨,导致刀尖微崩,必须依赖高压气枪或大流量切削液强行冲屑。
卧式加工中心(HMC):大中型箱体多面加工的骨干
卧式加工中心的主轴轴线呈水平横卧状态。卧加最经典的构型是配备一个带有高精度B轴回转工作台(0.001度数控分度或端齿盘分度),以及用于工件外部装夹准备的双交换工作台(Automatic Pallet Changer,简称APC)。当机床在一侧切削时,工人在外侧准备另一工位。卧加是加工汽车发动机缸体、重型减速机壳体、阀门阀体等大中型多面箱体零件的王牌设备。其核心工程价值在于两点:
- 重力自由排屑:工件垂直安装在角铁或回转工作台上,被切削下来的铁屑受重力影响直接下落到床身下方的排屑链排中,不会残留在深孔或内腔中,彻底避免了二次切削对刀具与加工表面的破坏。
- 一次装夹多面加工:通过B轴工作台自动旋转90度或180度,刀具可以在一次装夹中连续加工零件的四个侧面(顶面、正反面及侧孔),从几何上严格保证了箱体各安装轴孔之间的同轴度、垂直度和平行度。
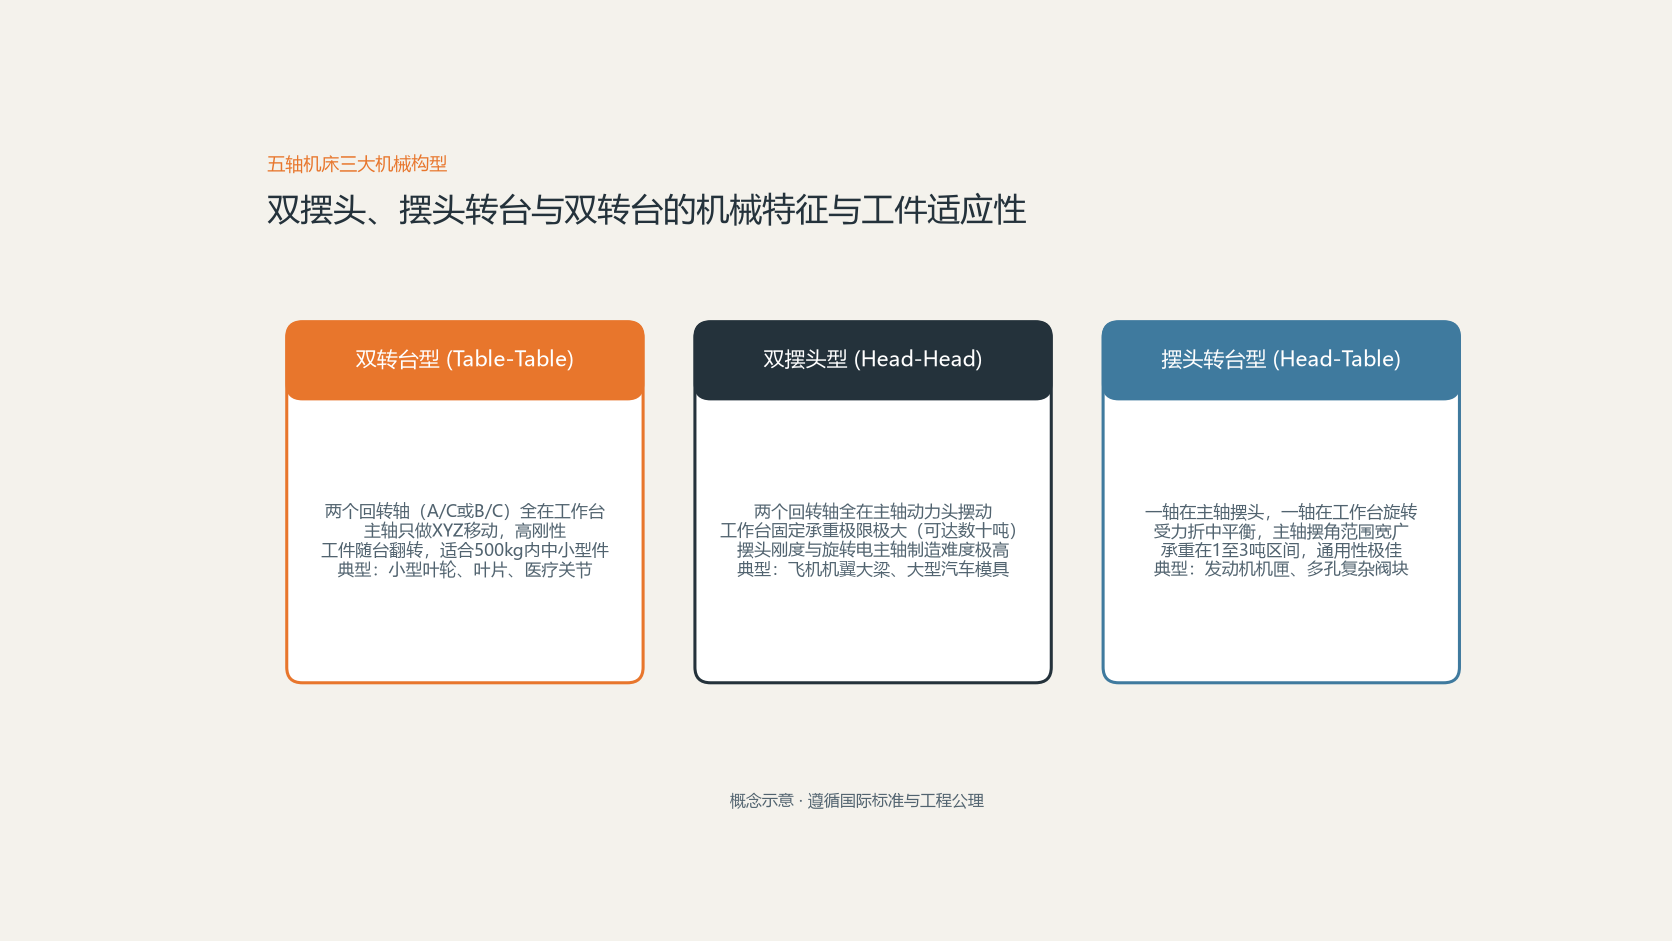
五轴联动加工中心:复杂自由曲面与欠切克星
当零件形状从规则的箱体几何扩展到航空发动机整体叶盘、航天涡轮叶片、深海螺旋桨、高端汽车车灯曲面模具以及骨科关节植入物时,传统的XYZ三轴联动加工中心就会面临不可逾越的物理障碍:球头铣刀在轴心处的切削线速度为零,加工顶部曲面时容易因摩擦挤压导致表面粗糙度恶化,且遇到存在内凹角度(欠切倒扣)的复杂轮廓时,刀柄会与工件产生严重机械干涉。
五轴加工中心在X、Y、Z三个直线轴之外,额外增加了两个回转轴(通常在A、B、C轴中取其二,分别绕X、Y、Z轴旋转)。在机构学上,五轴机床主要分为三种形态:
| 构型分类 | 回转轴位置 | 结构刚度与动态响应 | 工件承载能力 | 主要适用领域 |
|---|---|---|---|---|
| 双转台型(Table-Table) | 两个回转轴(如A/C或B/C)全部位于工作台 | 主轴结构简单高刚性,但工作台承重大时回转惯量大、动态受限 | 适合中小型工件(通常500kg以内) | 精密小型叶轮、叶片、钟表零件、医疗假体、小型叶盘 |
| 双摆头型(Head-Head) | 两个回转轴全部集成在主轴摆头动力头上 | 工作台静止或仅做直线移动,工件承重极限极高;但摆头结构刚性要求极苛刻 | 承载能力极大(几吨至数十吨大型件) | 飞机机翼大梁、机身蒙皮模具、重型船舶推进器、汽车大冲模 |
| 摆头转台型(Head-Table) | 一个回转轴在主轴摆动(如B轴),一个在工作台旋转(如C轴) | 力学性能折中平衡,主轴摆角范围大,工件承重适中,通用性最强 | 适合中大型通用结构件(1至3吨) | 航空发动机机匣、复杂阀块、复合材料构件、新能源电机壳体 |
五轴加工的核心不仅在于机械本体,更在于数控系统的刀尖点空间位置跟随功能(RTCP,Rotational Tool Centre Point)。在具备真正RTCP功能的五轴联动控制下,操作者编程只需针对工件模型轮廓本身,系统会自动根据回转轴的实时摆角计算出摆头偏心距补偿与空间向量偏移,使刀刃在空间连续变向的同时,刀尖点轨迹依然精准贴合工件轮廓。
常见问题解答(FAQ)
3+2轴定位加工和真正的五轴联动有什么本质区别?
3+2定位加工本质上依然是三轴联动。机床利用两个回转轴将工件或主轴摆动并锁紧在某个特定的倾斜空间角度,随后回转轴完全制动刹死,仅由X、Y、Z三轴进行常规平面或轮廓切削。它适合加工具有多个倾斜安装面或斜油孔的零件,编程相对简单。而真正的“五轴联动”,是指在切削过程中,X、Y、Z三个直线轴与两个回转轴由数控插补算法实时协同转动,刀具轴线在飞行过程中连续平滑变向,这是加工叶轮叶片等不可展开连续自由曲面的唯一途径。
加工中心的主轴中心内冷系统(CTS)为什么对深孔加工不可或缺?
当使用大长径比(如5D、8D以上)钻头加工深孔时,外部冷却喷嘴喷出的切削液会被旋转的钻头螺旋槽和飞溅的铁屑阻挡,根本无法渗透到孔底切削刃区域,极易导致钻尖干磨烧结、铁屑堵死并断刀。主轴内冷系统通过旋转接头将高压(通常为20至70 bar)切削液直接从主轴内部压入刀具中空的内部微小喷孔,切削液以极高动能直达孔底最前沿,不仅能实施瞬时降温润滑,更能强行将孔底铁屑沿螺旋槽冲刷排出孔外。
在购买加工中心时,硬轨(滑动导轨)和线轨(直线滚动导轨)该如何取舍?
硬轨属于面接触滑动摩擦,接触面积大、吸振抗震能力极强、承载负荷极大,非常适合大余量粗加工、重切削、断续切削高硬度钢件或铸铁件;但其摩擦阻力大、快速移动速度受限(通常在15至24米/分钟以内),且长期使用易磨损爬行。线轨采用滚珠或滚柱作为滚动体,摩擦系数极小、加减速响应敏捷、快移速度极高(可达36至60米/分钟),微量进给不易爬行,非常适合追求高表面光洁度、高尺寸精度的小切深高速加工(如高光铝件、铜电极、精密冲模及3C构件)。
立式加工中心为什么通常是机加工创业或中小工厂首购设备?
立加具有无可比拟的性价比与通用性。同规格(如850行程)的立式加工中心采购成本通常仅为同规格卧式加工中心的1/3左右,且占地小、地基要求简单,对于刚起步的中小工厂而言投资门槛极低。更重要的是,立加结构开阔,从单件修配、小批量零件打样到工装夹具制作几乎无所不能,工人培训上手极快,是机械加工厂建立基本数控加工能力的首选母机。
总结与设备选型配置考量
评估并选型一台加工中心,工程团队不能仅仅停留在“行程多大”的表面指标,而应建立以工件工艺特征为导向的全面评估逻辑:
- 主轴系统选择:对于模具与铝合金高速轻切,首选BT30/BT40直联主轴或内藏电主轴(转速12000至24000 rpm);对于钢件与难加工材料的重切削,应首选BT50皮带传动或两档机械齿轮箱主轴(追求低速大扭矩输出)。
- 机床构型分流:单面、板状、壳盖或打样工序坚定选择立式加工中心;批量多面箱体与高洁净度深孔深腔加工必须权衡卧式加工中心在重力排屑与双工位APC交换上的效率收益;对于多面斜向特征与气动流体自由曲面,则应通过五轴机床消除装夹误差。
- 数控系统生态:匹配车间现有主流系统(如FANUC、SIEMENS或国产高档数控系统),确保后处理程序、操作习惯与宏程序算法资产无缝复用。
合理配置的加工中心不仅是一台母机,更是车间打通自动化、消除辅助等待、稳定实现微米级公差的核心装备基石。
评论留言
暂时没有留言!