在数控机床的操作面板前或CAM编程软件的工艺参数表中,工程师与操作工无论面对多么复杂的零件轨迹,最终都必须为每一次走刀敲定三个核心数值:切削速度(Vc)、进给量(f 或 fz)以及切削深度(ap,工程上常称背吃刀量)。这三个参数统称为“切削三要素”。它们不仅直观决定了一件毛坯被切削掏空需要消耗多少秒,更在刀尖接触材料的微观物理世界中,精确主宰着剪切滑移面的变形应力、切削微区的摩擦升温、刀具磨损退化的动力学速率(泰勒寿命方程),以及零件最终的尺寸公差和表面粗糙度。掌握切削三要素,是机械工艺人员从“看热闹的外行”走向“懂物理规律的工艺内行”的必经之路。
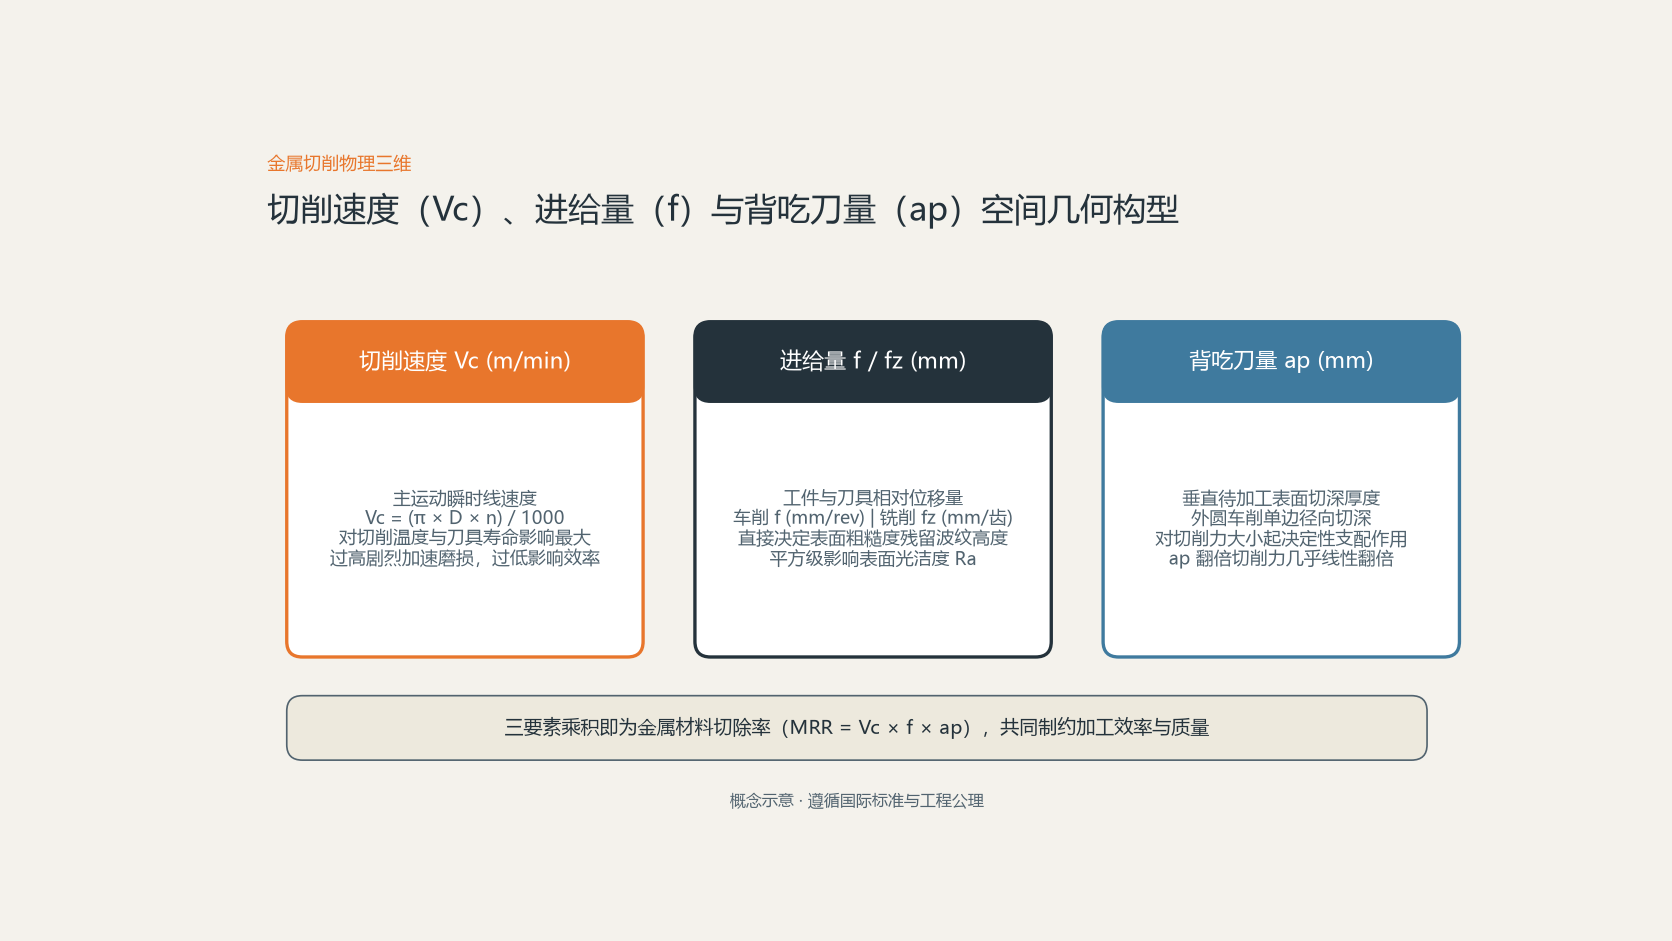
切削三要素的物理定义与计算公式
必须首先在空间几何与时间尺度上严格界定这三个物理量:
切削速度(Cutting Speed,Vc)
切削速度是指切削刃上选定点相对于工件待加工表面在主运动方向上的瞬时线速度,单位通常为米/分钟(m/min)。由于机床主轴给出的控制量通常是每分钟回转转速(n,单位为 rpm),因此两者通过直径公式互相换算:
车削外圆计算公式: Vc = (π × D × n) / 1000
其中 D 为工件待加工表面的直径(mm)。
铣削加工计算公式: Vc = (π × Dc × n) / 1000
其中 Dc 为铣刀有效切削外径(mm)。公式除以1000是为了将毫米线速度折算为国际通用的米/分钟。
进给量(Feed,f / fz)
进给量是指刀具与工件在进给运动方向上的相对位移量。根据加工方式与分析维度的不同,工业界通常采用三种表达尺度:
- 每转进给量(f,mm/rev):车削加工的基准表达,指工件主轴每旋转一周,车刀沿进给方向移动的直线距离。
- 每齿进给量(fz,mm/tooth):铣削加工的力学基准,指铣刀每转过一个刀齿,工件移动的距离。它是决定单个刀齿真实机械切削负荷的关键量。
- 进给速度(Vf 或 F,mm/min):数控程序中直接输入的走刀速度,即工作台每分钟移动的毫米数。在铣削中,三者的严格数学关系为:
Vf = fz × z × n(其中 z 为铣刀的有效切削齿数)。
切削深度与背吃刀量(Depth of Cut,ap)
切削深度是指工件待加工表面与已加工表面之间的垂直法向距离,单位为毫米(mm)。外圆车削时,它是工件单边切除的径向深度:ap = (dw - dm) / 2(dw为未加工直径,dm为加工后直径)。在铣削加工中,切削深度通常沿主轴轴向度量(称为轴向切深 ap),并配合垂直于进给方向的径向切削宽度(ae)共同构成切削截面。
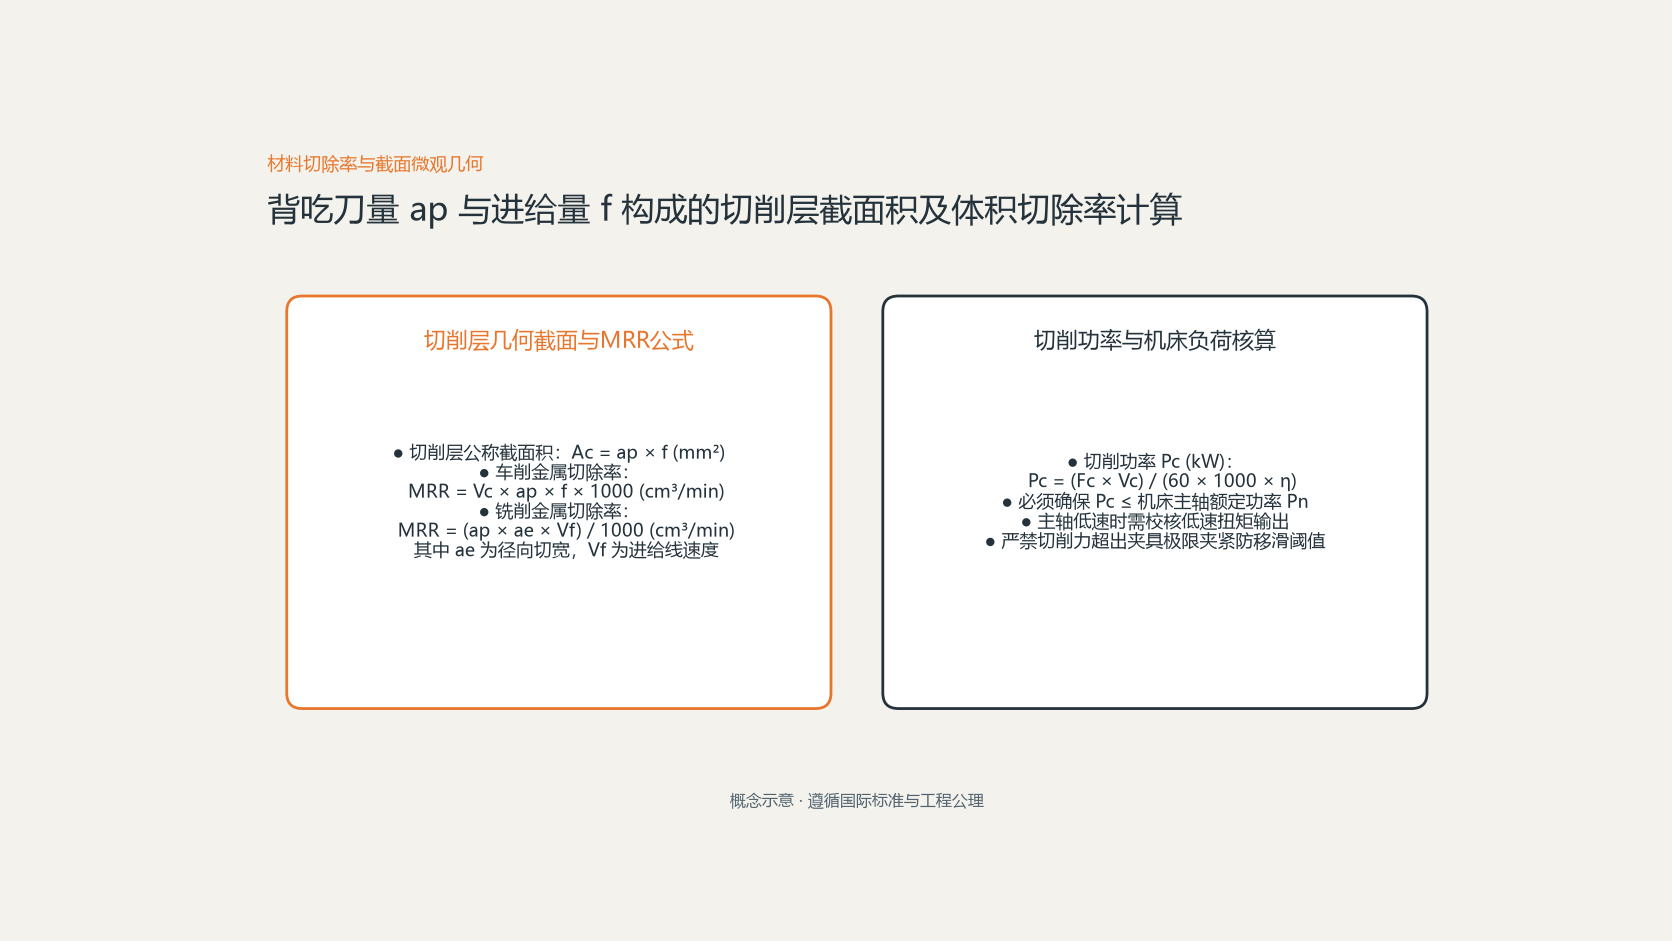
三要素对切削力、切削热与刀具寿命的物理影响权重
现场优化参数时,最忌讳“眉毛胡子一把抓”。三要素对机床负荷和刀具失效的作用权重截然相反:
切削力影响排序:ap > f > Vc
切削力的大小直接决定了工件是否弯曲变形、刀具是否断刃以及机床电机是否会过载闷车。背吃刀量 ap 的影响最大:切深翻倍,参与剪切变形的金属切削层长度翻倍,总切削力几乎呈线性1:1比例增加;进给量 f 翻倍,切屑厚度增加,由于金属剪切滑移摩擦的非线性特征,切削力增加约70%至80%;而提高切削速度 Vc 对静态切削力的影响非常微弱,在高速切削区间,随着温度上升导致金属局部热软化,切削力甚至会呈现微弱下降趋势。
切削温度与刀具寿命影响排序:Vc > f > ap
当考察刀具磨损与刀尖热负荷时,规律完全颠倒。著名的泰勒刀具寿命方程(Taylor Tool Life Equation)揭示了这一不可逆的物理关系:Vc × T^m = C(T为刀具寿命,m与C为材料常数)。指数关系表明,切削速度 Vc 的微量提升会引起切削区微观温度的急剧飙升,剧烈加速硬质合金刀片涂层扩散、氧化磨损与月牙洼扩展;进给量 f 对切削温度的影响次之;而背吃刀量 ap 的增加虽然增大了总产热量,但同时也按比例增大了散热接触长度与散热体积,因此刀尖最高峰值温度上升最为平缓。
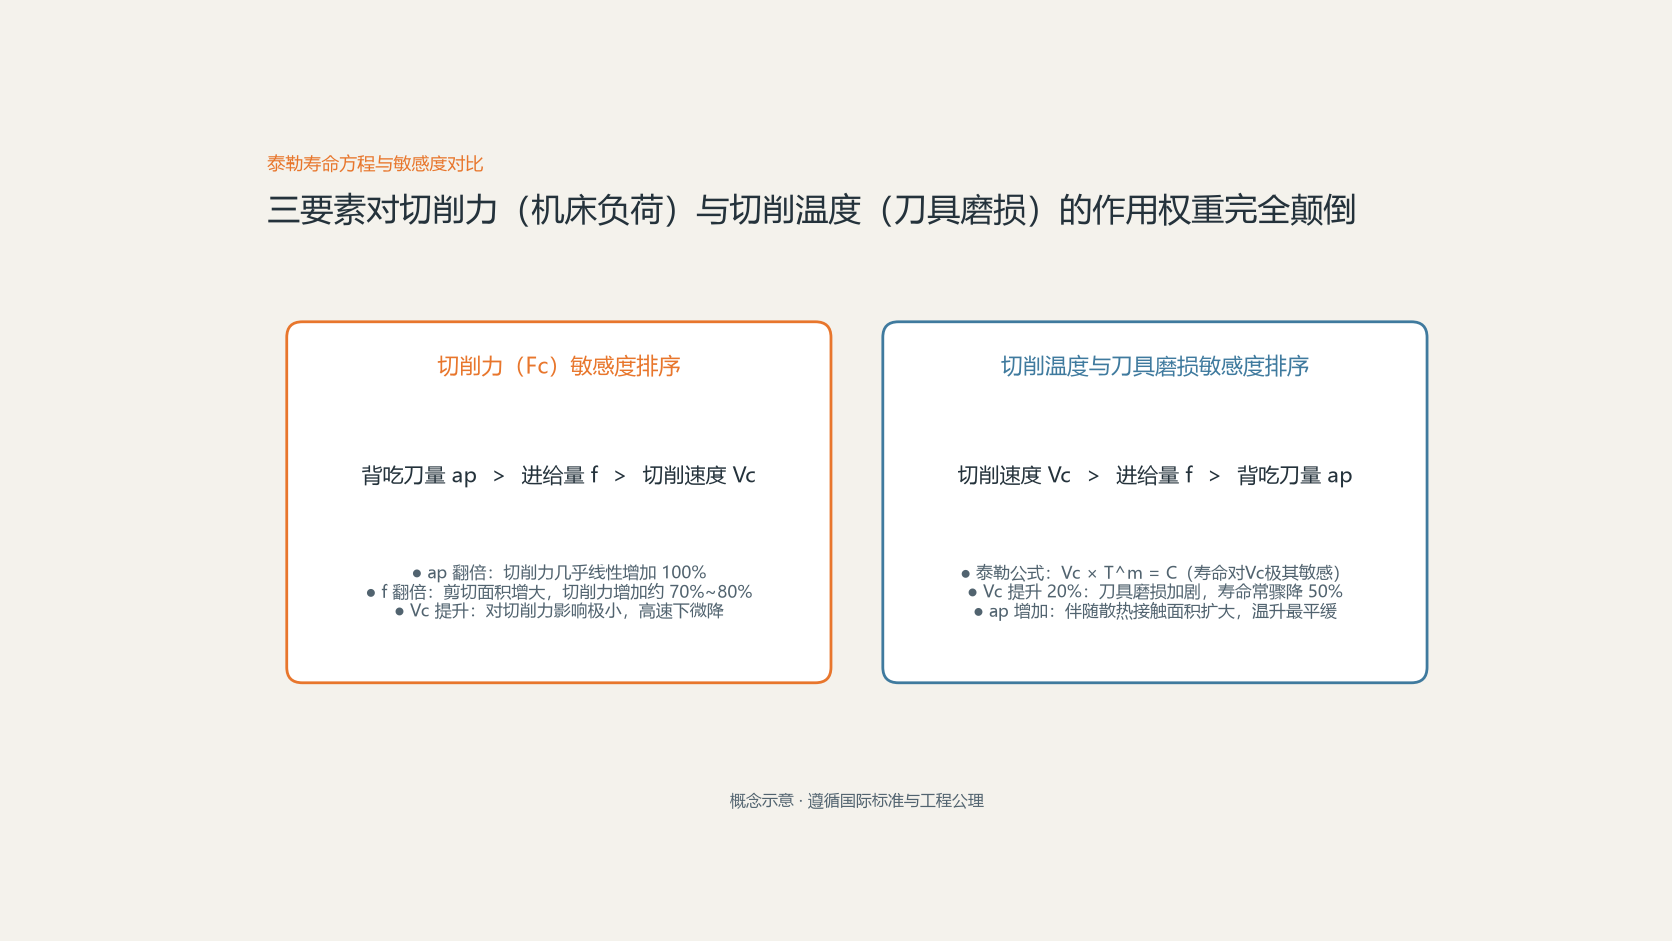
粗加工与精加工的不同调优策略
根据上述力学与热学权重,粗加工与精加工在现场形成了完全对立的参数优化法则:
粗加工策略:最大化金属切除率(MRR)与保护刀尖
粗加工的唯一考核指标是效率与刀具经济性,即单位时间内剥离最多的金属(MRR = Vc × f × ap),同时避免刀具在极短时间内因高温烧蚀。正确的调优次序必须恪守:
- 第一步优先取大背吃刀量 ap:在工件刚性、夹具夹紧力与机床抗振允许的前提下,尽量一次走刀吃掉全部或大部分余量,充分利用刀片主切削刃的全长,减少空行程走刀次数。
- 第二步选取适度大的进给量 f:根据刀具刀尖断屑槽允许的进给上限及机床进给驱动电机扭矩,选用相对较大的进给量,以确保切屑能够有效折断并自然排出。
- 第三步根据机床主轴额定功率与目标刀具寿命选定经济的切削速度 Vc:在保证刀具单刃具备正常寿命(通常为15至45分钟纯切削时间)的前提下匹配转速。这一“大ap、中大f、适度Vc”的组合,能够将切削热负荷控制在安全区间,发挥机床的最大功率潜能。
精加工策略:控制残留几何面积与避开积屑瘤
精加工的核心任务是达成严苛的尺寸公差等级(如IT6至IT7)与微米级表面粗糙度(Ra 0.8至1.6 μm):
- 大幅降低进给量 f:车削加工后的表面轮廓微观上是由刀尖圆弧包络残留的波峰波谷组成的,理论残留面积高度公式为:
Rmax ≈ f² / (8 × rε)(rε为刀尖圆弧半径)。由此可见,进给量 f 对表面粗糙度具有平方级的决定性影响,精车或精铣必须大幅降低每转/每齿进给量。 - 适当提高切削速度 Vc:在加工中碳钢或低合金钢时,200至350℃区间金属具有高塑性,极易在刀刃前刀面黏结生成“积屑瘤(Built-Up Edge)”。积屑瘤不仅会顶替刀刃进行不规则撕裂划伤工件,脱落后还会破坏表面质量。精加工通过显著提高线速度 Vc,使切削温度越过积屑瘤生成峰值区间,实现光整如镜的剪切剥离。
- 合理保留精加工切深 ap:精车切深不能太大以免诱发弹性让刀超差,但切深也绝不能过小(通常不应低于0.1至0.2 mm)。如果 ap 小于切削刃的微观钝圆半径(Honing Radius),刀刃将无法正常“切削”金属,而是演变成对工件表面的反复“挤压摩擦与碾光”,导致严重的加工硬化并引发剧烈高频颤振。
常见问题解答(FAQ)
切削过程中机床发出尖锐刺耳啸叫并在工件表面产生波纹振痕,现场应该先调哪个参数?
应首选“微降切削速度 Vc 或微调主轴转速”,其次是“适当加大进给量 f”。绝大多数现场振纹源于切削力与机床-工件系统的固有机械共振。将主轴转速微调10%至15%往往能使系统立刻跳出临界共振转速区。很多操作工下意识去大幅减小进给量,这反而是错误的——进给量过小会导致切屑极薄,刀刃在工件表面打滑摩擦,激发出严重的自激再生颤振(Regenerative Chatter);适当加大进给能增加切削阻尼抑制振动。若仍有颤振,则必须减小背吃刀量 ap 或悬伸长度,以降低侧向总负荷。
车削端面时,为什么必须采用数控系统的恒线速度切削功能(G96)?
在普通恒转速模式(G97)下,当刀具从大直径外圆车削至工件中心孔时,主轴转速 n 保持固定不变。根据公式 Vc = (π × D × n) / 1000,切削直径 D 随着刀具行进不断缩小,真实的切削线速度 Vc 会从外缘的高速连续暴跌,到接近轴心处几乎衰减为零。线速度的剧烈断崖式变化,会导致端面外缘与内径处的表面粗糙度极不均匀,且中心处极易产生撕裂与毛刺。启用 G96(设定如 G96 S180),数控系统会随着车刀 X 坐标的变化实时动态加速主轴电机,确保从外圆到中心全程保持 180 m/min 的恒定切削速度,从而获得一致的光洁平整度。
铝合金加工与钛合金/不锈钢加工,切削三要素的设定逻辑有什么本质不同?
两者的热力学特性截然相反。铝合金硬度低、导热极快、不易磨损刀具,因此其工艺追求“超高速切削”,切削速度 Vc 可轻松设定到 800 至 2000 m/min,进给量与切深均可拉大,主要瓶颈在排屑防缠绕与主轴动平衡上限。而钛合金和高温合金导热系数极差(热量全积聚在刀刃),且高温下极易与刀具发生化学亲和黏结,如果盲目提高切速 Vc,刀片几秒钟便会烧毁退火。因此难加工材料必须严格压低切削速度 Vc(钛合金粗切通常仅为 40 至 70 m/min),并采用高压大流量内冷,通过中大切深 ap 与充足进给 f 强行将切削热带入切屑中排走。
什么是铣削中的“切屑厚度减薄”效应(Chip Thinning)?对每齿进给量 fz 有何要求?
当面铣刀或立铣刀的径向切宽 ae 远小于铣刀半径(如 ae < 0.2Dc),或者采用大圆角刀片、高进给飞面铣刀加工时,刀齿接触金属的包络角非常小。虽然程序设定的轴向进给是 fz,但由于几何斜角或侧向截切效应,垂直于切削刃的“真实最大切屑厚度(hex)”远低于 fz。如果依然按常规样本设定 fz,刀刃切入的实际切屑厚度会小于刀刃钝圆,造成极其严重的空划摩擦与早期磨损。因此在小切宽或浅切角工况下,必须通过数学公式对每齿进给量 fz 进行大幅倍增补偿(提升 30% 至 100%),以恢复正常的切屑厚度。
总结与车间参数规范化建议
在现代化制造企业的工艺管控中,切削参数决不能依赖个别操作工的“听声音凭感觉盲调”,而必须建立科学的工程基线:
- 严格查阅刀具技术手册(Speeds and Feeds Catalog):根据被加工材料的布氏硬度(HB)、ISO分类(P/M/K/N/S/H)及具体材质牌号,锁定该款刀片与涂层对应的推荐初始切削线速度 Vc 与推荐齿进给 fz。
- 校验主轴功率与扭矩曲线:在大吃刀量粗切前,必须核算机床主轴在该转速区间的机械扭矩输出是否充足,避免在低转速下进入主轴电机的恒功率降扭矩盲区引发失速停机。
- 建立生产现场刀具磨损台账:对首件试切后的刀具后刀面磨损量(VB)进行定期测量,将三要素优化建立在可观测、可追溯的磨损寿命曲线上,在生产节拍与换刀成本之间实现精准的经济平衡。
评论留言
暂时没有留言!