在离散机械加工企业的设备采购清单与数控车间布局图上,投资金额占比最高、开机率最饱和的设备通常会被两大主力瓜分:数控车床(CNC Lathe / Turning Center)与数控加工中心(Machining Center)。在很多工业采购人员或跨行业工程师眼中,这两类设备都被统称为“CNC”,但它们在机床运动学坐标系定义、进给伺服轴联动逻辑、刀具存储及换刀机构、对刀编程原点设定,乃至零件形位公差控制重心上,存在着截然不同的技术壁垒与工艺分工。明确这两类母机的物理与工艺边界,是优化机加车间工艺节拍、避免过度投资与设备能力闲置的基础前提。
坐标系统与运动自由度:两轴与多轴的空间差异
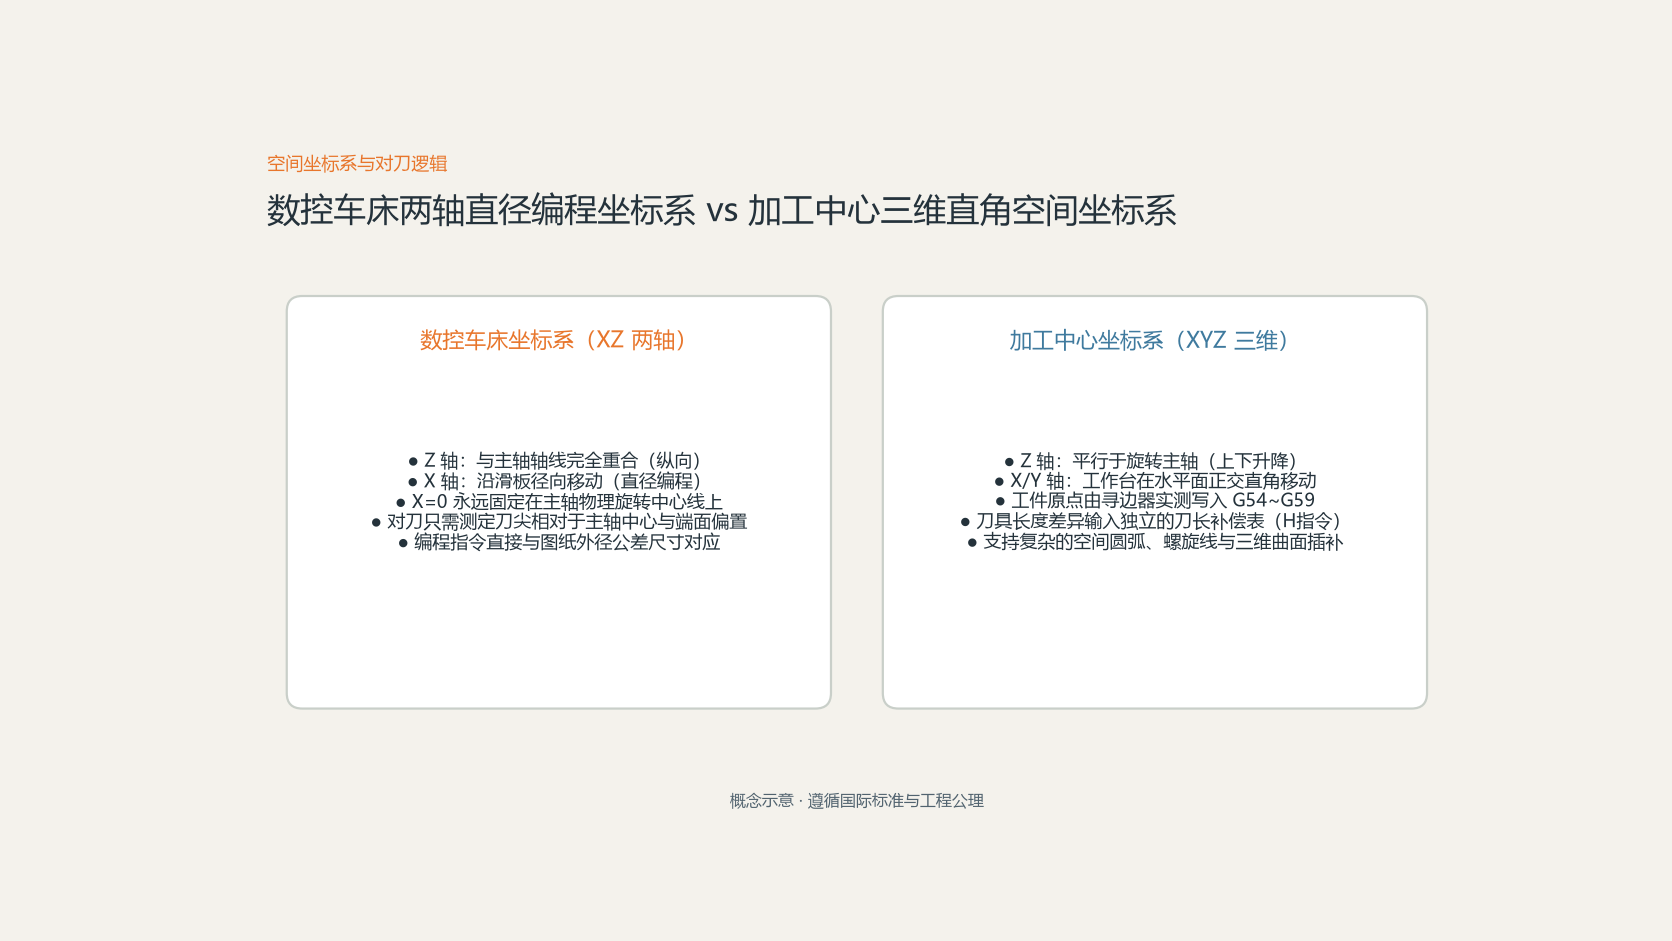
两类机床最底层的差异在于数控系统控制的空间自由度与轴系命名规则:
数控车床的标准两轴坐标系(X-Z)
标准数控车床采用右手直角坐标系中的两个直线轴:
- Z 轴:与机床主轴轴线重合,正方向规定为刀具离开工件指向尾座的方向(即纵向轴向移动)。
- X 轴:垂直于主轴轴线并在水平或倾斜床鞍面上径向移动,正方向规定为刀具离开工件旋转中心朝外的方向。
更为重要的是,数控车床在系统底层通常默认采用直径编程(Diameter Programming),即程序指令中的 X 轴坐标值直接对应工件回转体的外径或内孔直径尺寸(例如 X50.0 意味着刀尖切削到直径 50 mm 的圆柱面),这与工程图纸上的尺寸标注完全一致,无需操作人员手动将图纸公差折半为半径。
加工中心的三轴与多轴空间坐标系(X-Y-Z)
加工中心遵循严格的右手笛卡尔三维空间直角坐标系。主轴所在的旋转轴线始终定义为 Z 轴,而工件所在的平面则由正交的 X 轴(通常为工作台长向)与 Y 轴(工作台横向)共同锁定。所有直线插补(G01)、圆弧插补(G02/G03)以及螺旋线轮廓切削,均在三维立体空间内进行数学解算。当机床扩展为四轴或五轴加工中心时,围绕 X、Y、Z 轴旋转的转台或摆头则分别定义为 A、B、C 轴,用于控制刀具在三维自由空间内的姿态倾角。
刀具系统与换刀机制的工程差异
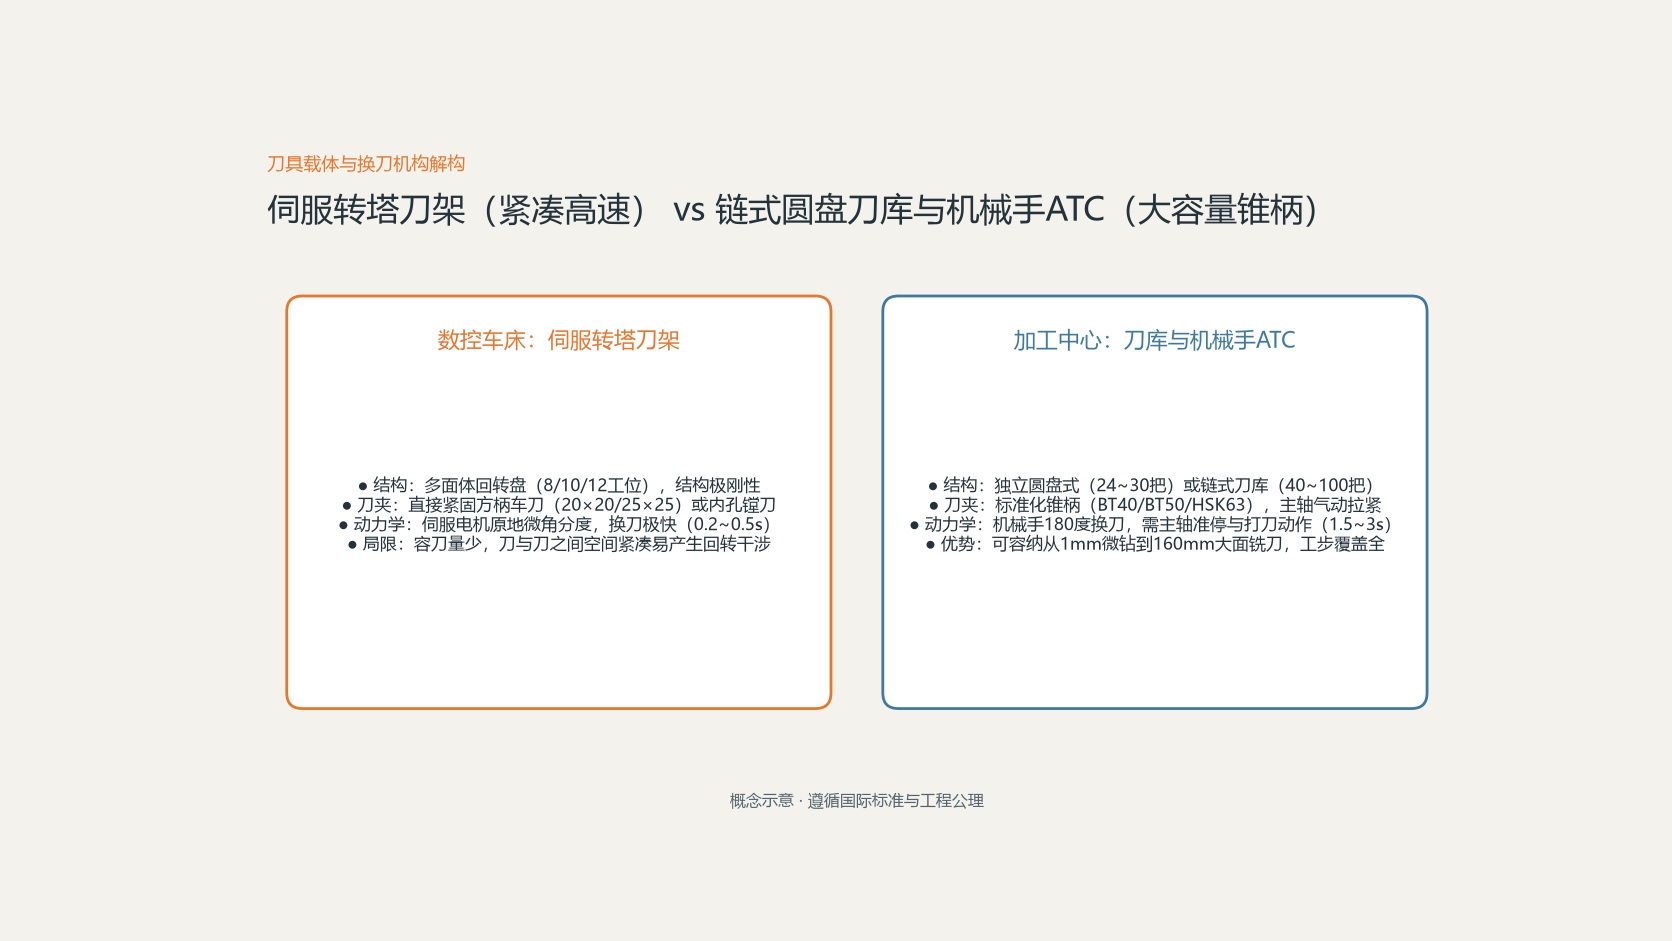
两类机床在刀具夹持方式与换刀效率上的机械设计完全服务于各自的切削节拍:
数控车床:高刚性伺服转塔刀架(Turret)
数控车床通常配备 8、10 或 12 工位的多边形刀塔。车刀以标准的方形截面刀柄(如 20×20 mm、25×25 mm)通过专用楔块紧固在刀夹内。刀塔换刀是由液压或伺服电机驱动转盘在微小角度内做分度旋转,刀具之间没有机械手交接动作,相邻刀位换刀时间极快(通常仅需 0.2 至 0.6 秒)。在排刀式微型精密数控车床上,数把外圆刀、切断刀和内孔镗刀甚至呈一条直线固定排布,主轴仅靠 X/Z 轴快速移动定位即可瞬时切换切削刃,辅助换刀时间几乎为零。
加工中心:高容量刀库与机械手自动换刀(ATC)
加工中心面对的工序复杂多样,需要容纳从直径 1 mm 的小微钻头到直径 160 mm 的大型重切盘铣刀。因此,加工中心必须配备独立的刀库系统(容刀量通常在 24 至 60 把以上)。刀具必须先安装在标准锥度的可更换刀柄内(如 BT40、BT50、HSK63A),依靠刀柄头部的拉钉被主轴内部的高压弹簧拉爪死死拉紧。换刀时,刀库旋转选刀,机械手在主轴与刀库之间执行拔刀、回转 180 度、插刀动作,整个机构庞大且对气动/液压打刀气缸的动作时序有严格的互锁安全保护。
零件加工特征与工艺分流:从轴套到复杂箱体
制造工艺规程的核心是“物归其位”。下表概括了两类母机在离散车间中的工艺匹配基准:
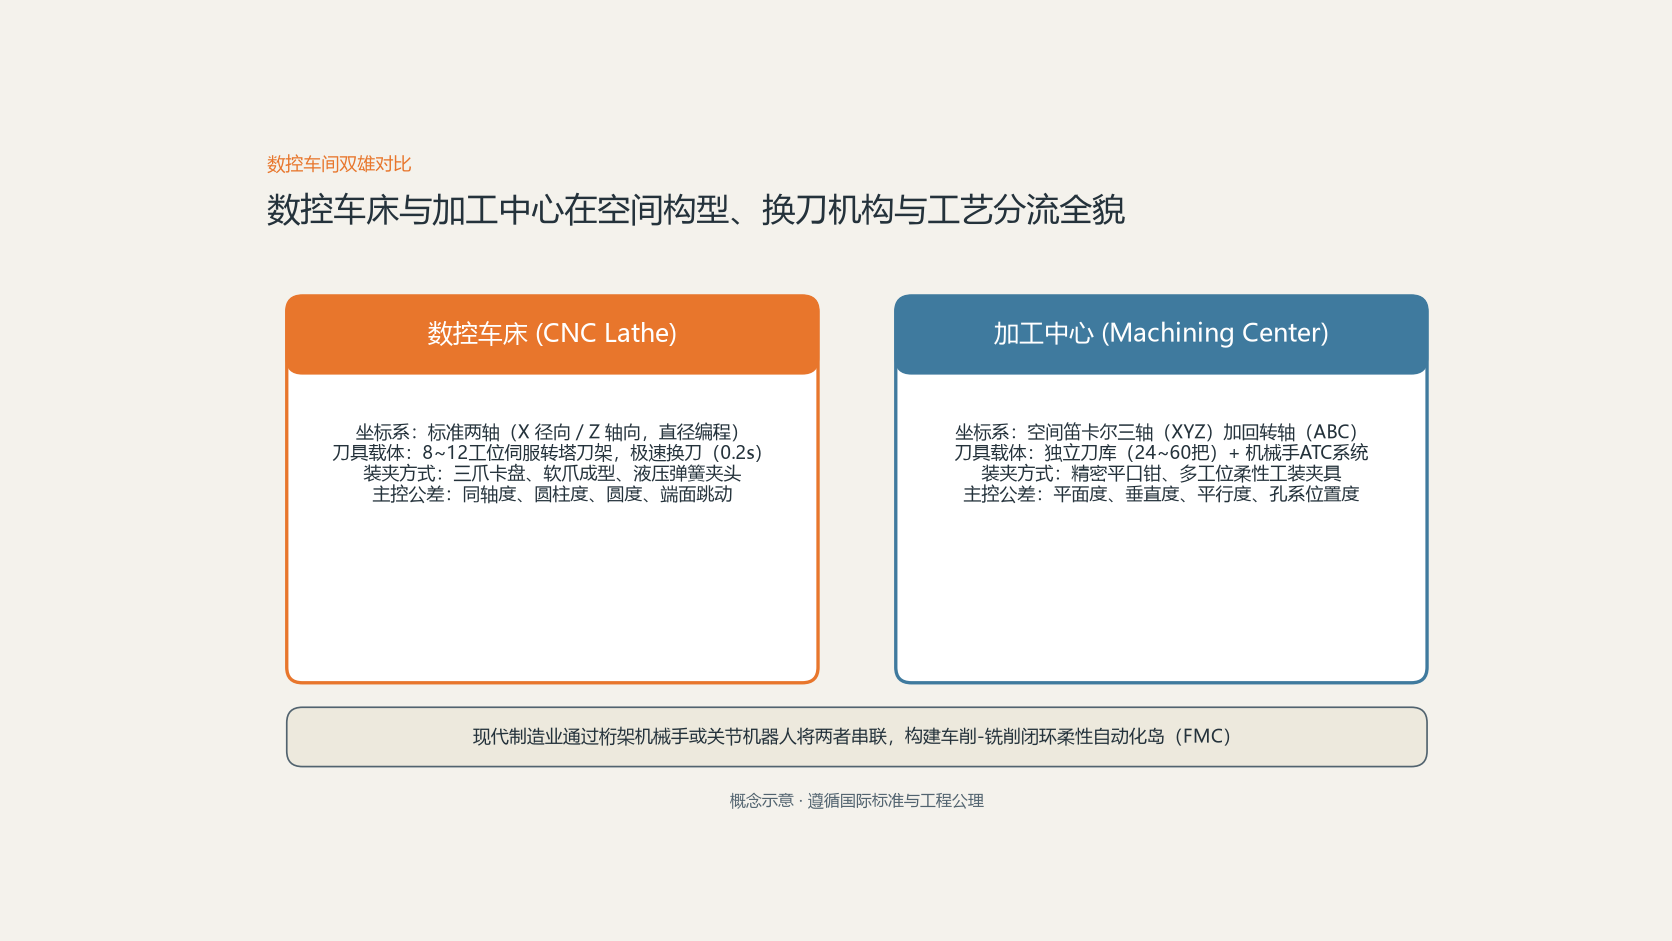
| 对比要素 | 数控车床(CNC Lathe) | 数控加工中心(Machining Center) |
|---|---|---|
| 核心运动关系 | 工件主轴旋转,刀具两轴联动进给 | 刀具主轴旋转,工件/主轴三轴或多轴联动 |
| 主控几何公差 | 同轴度、圆度、径向圆跳动、圆柱度 | 平面度、垂直度、平行度、孔系位置度 |
| 典型工装夹具 | 液压三爪卡盘、软爪成型夹持、弹簧夹头、顶尖 | 精密平口台钳、压板T型槽螺栓、专用气动/液压夹具工装 |
| 适宜几何形态 | 圆柱体、台阶轴、盘套、法兰、螺纹、环形槽 | 箱体、发动机壳体、型腔模具、板件、多孔支架 |
| 核心编程循环 | G71外圆粗车、G76螺纹复合循环、G70精车 | G81点孔、G83深孔啄钻、G84攻牙、G41/G42轮廓偏置 |
| 切削热与排屑 | 切屑沿倾斜床鞍自然坠落排屑,断屑槽设计关键 | 平面型腔易积屑,极度依赖高压风吹、大流量内冷冲屑 |
车间现场的协同与产线自动化布局
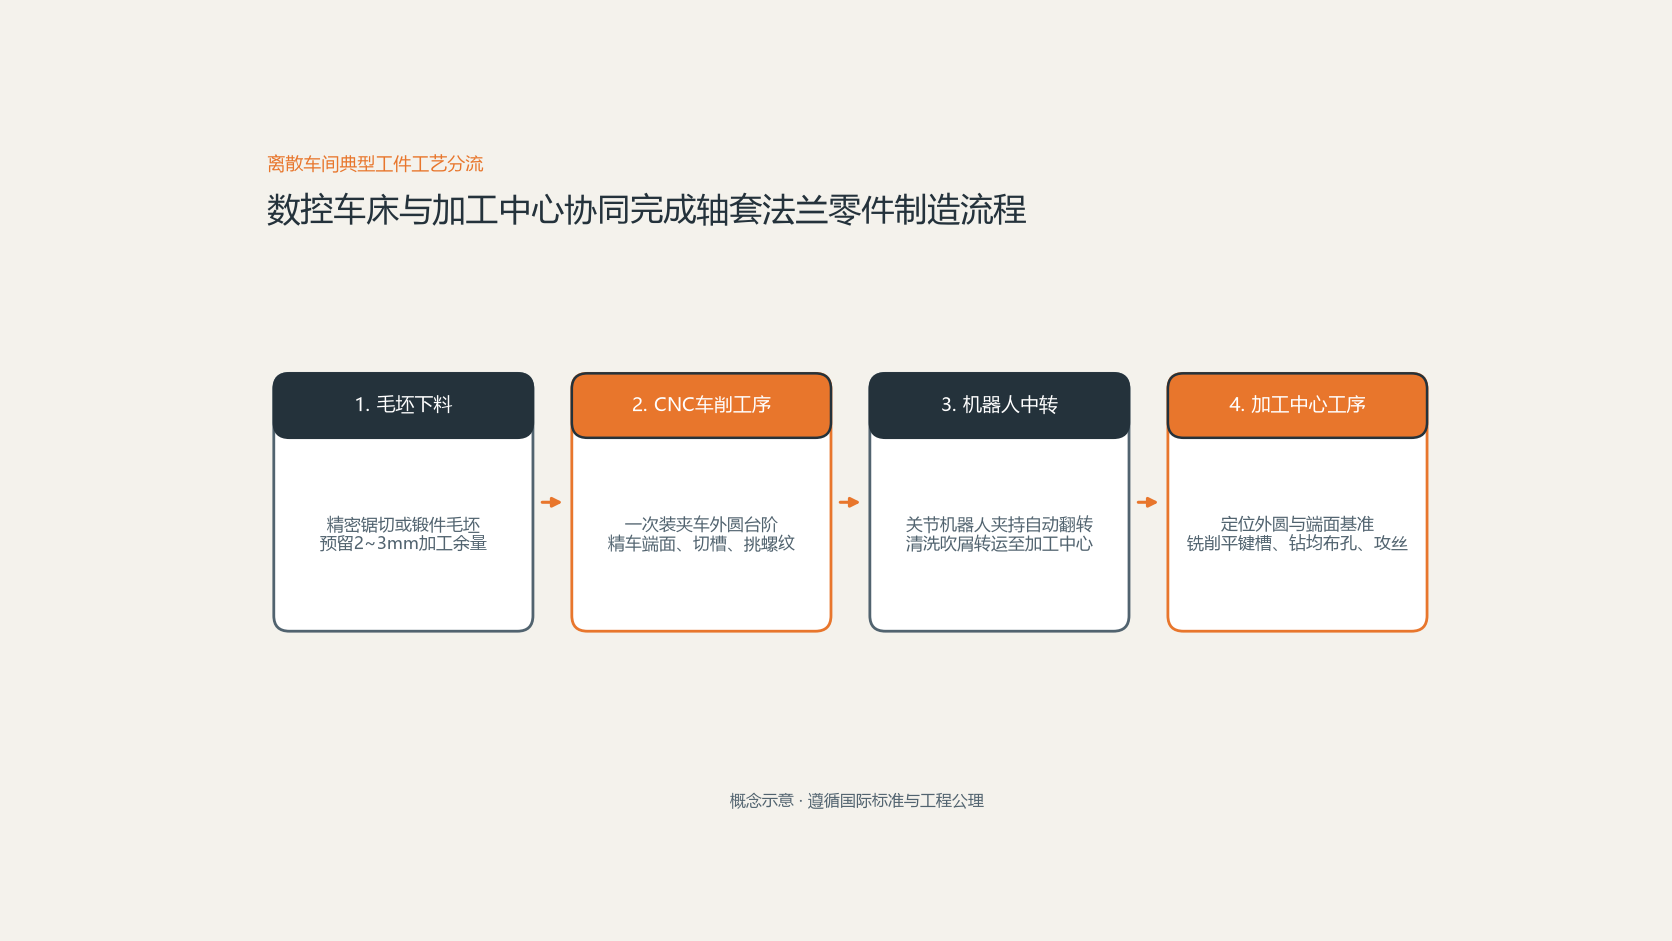
在真实的现代机加工车间中,数控车床与加工中心极少单独作战,绝大多数高精度零部件都需要两者的紧密协同:
- 串联流水化生产:以一个典型的法兰传动轴为例,毛坯首先进入数控车床,利用三爪卡盘装夹外圆,一刀完成两端台阶轴颈的车削、基准外圆精修与端面平整(解决轴对称尺寸与跳动公差);随后,半成品由机械手转运至立式加工中心,以车削完成的外圆和端面作为精密定位基准压紧,由加工中心的高速铣刀在端面上精准打出均布的螺栓分度孔、铣出侧面定位平键槽。
- 机器人自动化单元(FMC):在自动化汽车零部件制造单元中,最为经典的布局就是“一台关节机器人(或桁架机械手)搭配两台数控车床和一台加工中心”。机器人负责上下料,第一台车床车正面,翻转后第二台车床车反面,最后送入加工中心钻孔铣槽,形成完全不需要人工搬运的自动化闭环节拍线。
常见问题解答(FAQ)
数控车床上加装了动力刀头后,是不是就可以完全取代立式加工中心?
并不能完全取代。配备了动力刀塔和 C 轴的数控车床通常被称为“车削中心(Turning Center)”,它确实能完成端面打孔、钻偏心孔和铣小键槽等辅助工步。但必须清醒认识到:车床刀塔内部由小齿轮传动驱动动力刀头,其输出功率和机械刚性非常有限(动力头功率通常在 3 至 7.5 kW,刀柄规格多为 ER25/ER32),根本无法像专业加工中心(主轴功率常在 11 至 22 kW 以上、BT40/BT50 刀柄)那样进行大进给重切削、大直径飞刀铣面或深腔粗掏槽。车削中心的核心定位是“为车削零件补齐辅助微铣工步”,而非承担重型铣削任务。
加工中心的主轴能不能像车床那样高速旋转用来车外圆?
普通加工中心绝对不行,因为工件固定在工作台上无法旋转。如果将单刃车刀装在主轴上旋转去切工件,本质上还是立铣削。但近年来机床行业推出了真正的“铣车复合加工中心(Mill-Turn Center)”:这类高端机床的工作台内置了大扭矩直驱电机(DD马达),工作台自身既能当低速分度工作台铣削,又能以 800 至 2000 rpm 的转速带动大吨位工件像立式车床一样高速旋转,此时主轴通过机械刹车将角度牢牢锁死作为车刀架,真正实现立式车铣一体化。
为什么数控车床对刀时需要测量 X 轴和 Z 轴两个偏置,而加工中心通常先建立工件坐标系(G54)再设刀长补偿?
这是两者对刀基准逻辑的差异。数控车床的主轴旋转中心线是天然、永恒不变的几何 X 轴零点(X=0),车刀对刀本质是测量刀尖距离主轴中心线的绝对距离(X偏置)以及距离工件端面的轴向距离(Z偏置),直接将差值输入刀具偏置表;而加工中心的零件可以随意压在工作台的任何坐标位置,机床无法预知零件在哪里,因此必须先用寻边器找到工件的边缘角落,将工件坐标原点写入 G54 等系统寄存器,随后再用对刀仪测出各把铣刀相对于主轴端面的长度差异,写入刀具长度补偿寄存器(G43 H指令)。
编程层面,加工中心程序与数控车床程序哪个对工艺人员的综合要求更高?
加工中心对多维空间规划能力的要求显著更高。数控车床属于两轴平面轮廓编程,形状多为外圆圆弧过渡,利用系统内置的 G71/G72/G76 等复合循环即可手工快速编程;而加工中心涉及三维空间多轴联动、复杂的刀具半径左右补偿(G41/G42)、多种固定钻镗孔循环(G73/G83/G84/G76),加工三维异形曲面模具时必须借助复杂的 CAM 软件进行三维切触点轨迹离散解算,并需防范刀柄与工件夹具发生灾难性空间干涉与碰撞。
总结与车间装备配置策略
数控车床与加工中心代表了现代切削技术的一体两面。企业在规划产线投资与制定工件加工工艺规程时,应把握以下原则:
- 依产品谱系定设备比例:液压接头、传动轴、紧固件等回转体占比高的工厂,数控车床或走心机的配置数量应占主导;减速机箱体、泵体阀门、注塑与压铸模具厂,则应将主要预算投向高刚性的立加与卧加。
- 严格把控工序基准交接:在编制“先车后铣”或“先铣后车”的工艺规程时,必须设立专门的精加工基准面,防止粗工序的形位误差直接放大传递到后续精密数控工序中。
- 评估自动化组合升级:当单件加工时间稳定在 3 至 8 分钟区间时,应优先考虑使用机器人将数控车床与加工中心编组成自动化柔性加工岛,以最小的占地面积和资金投入,换取机床主轴切削时间的极大释放。
评论留言
暂时没有留言!