在机械加工行业中,机床是动力的输出源,而真正直接在微观尺度与金属发生物理搏杀的,是刀尖那几立方毫米的刀具材料。在剧烈切削的瞬间,刀具切削刃要承受高达数千兆帕的局部剪切挤压应力,伴随八九百度乃至上千摄氏度的摩擦摩擦红热,以及工件硬质相的高速冲刷磨蚀。如果刀具材料耐不住高温而软化退火,再精密强劲的数控机床也会瞬间丧失加工能力。工业界有一句流传甚广的行话:“机床投资数百万,产出全看刀尖几毫米”。理解刀具材料的谱系分布、硬度与韧性的博弈规律,以及表面微米涂层的增效机制,是每一位工艺工程师实现降本增效的核心基本功。
刀具材料的基本性能要求:硬度与韧性的物理博弈
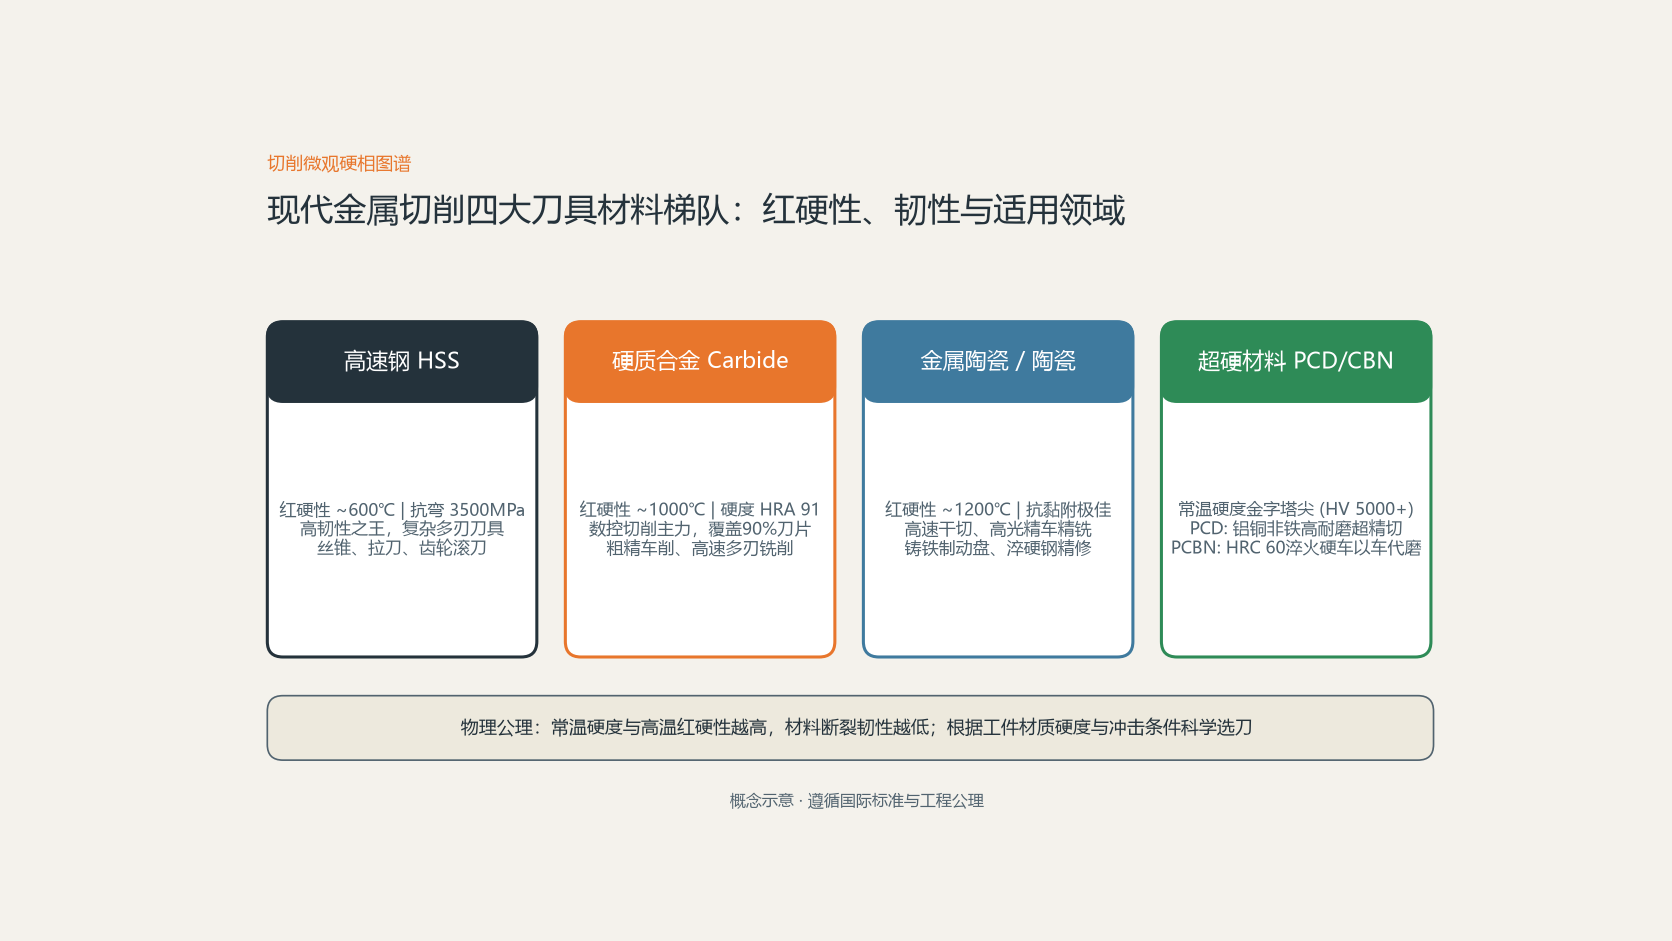
材料科学中存在一条几乎不可逾越的物理守恒:常温硬度与高温红硬性越高的材质,其微观断裂韧性与抗弯强度往往越低。这也解释了为什么世界上不存在一种“既能削铁如泥耐万度高温、又像弹簧钢一样耐死砸不断”的万能刀具。工业切削对刀具材料的核心考核围绕四大物理指标展开:
- 高硬度与高耐磨性:刀具材料的常温硬度必须显著高于被加工材料(通常要求在 HRC 60 以上,硬质合金通常在 HRA 89 至 93 之间)。只有保持足够的硬度差,刀刃才能抵抗切屑微观硬质点的刻划与机械磨蚀。
- 优异的高温红硬性(Red Hardness):红硬性是指材料在高温状态下依然能够保持高硬度、抗压强度和切削刃几何形状的能力。碳素工具钢之所以在现代工业中被淘汰,就是因为温度超过 200℃ 时便严重退火软化;而现代硬质合金在 900℃、陶瓷刀具在 1200℃ 下依然能维持切削所需刚性。
- 足够的抗弯强度与冲击韧性:在断续切削、铣刀进出工件、或毛坯存在铸造黑皮沙眼时,刀刃会受到巨大的周期性机械冲击。材料必须具备一定的弹性变形与吸收冲击功的能力,防止切削刃发生崩刃(Chipping)或灾难性断裂。
- 良好的导热性与抗热震性:导热系数越高,摩擦热越容易通过刀体和切屑散出,降低切削微区的峰值温度;抗热震性则决定了刀具在周期性“干切发热-切出急冷”的交变温度场中不易萌生热疲劳微裂纹。
四大主力刀具材料梯队全景剖析
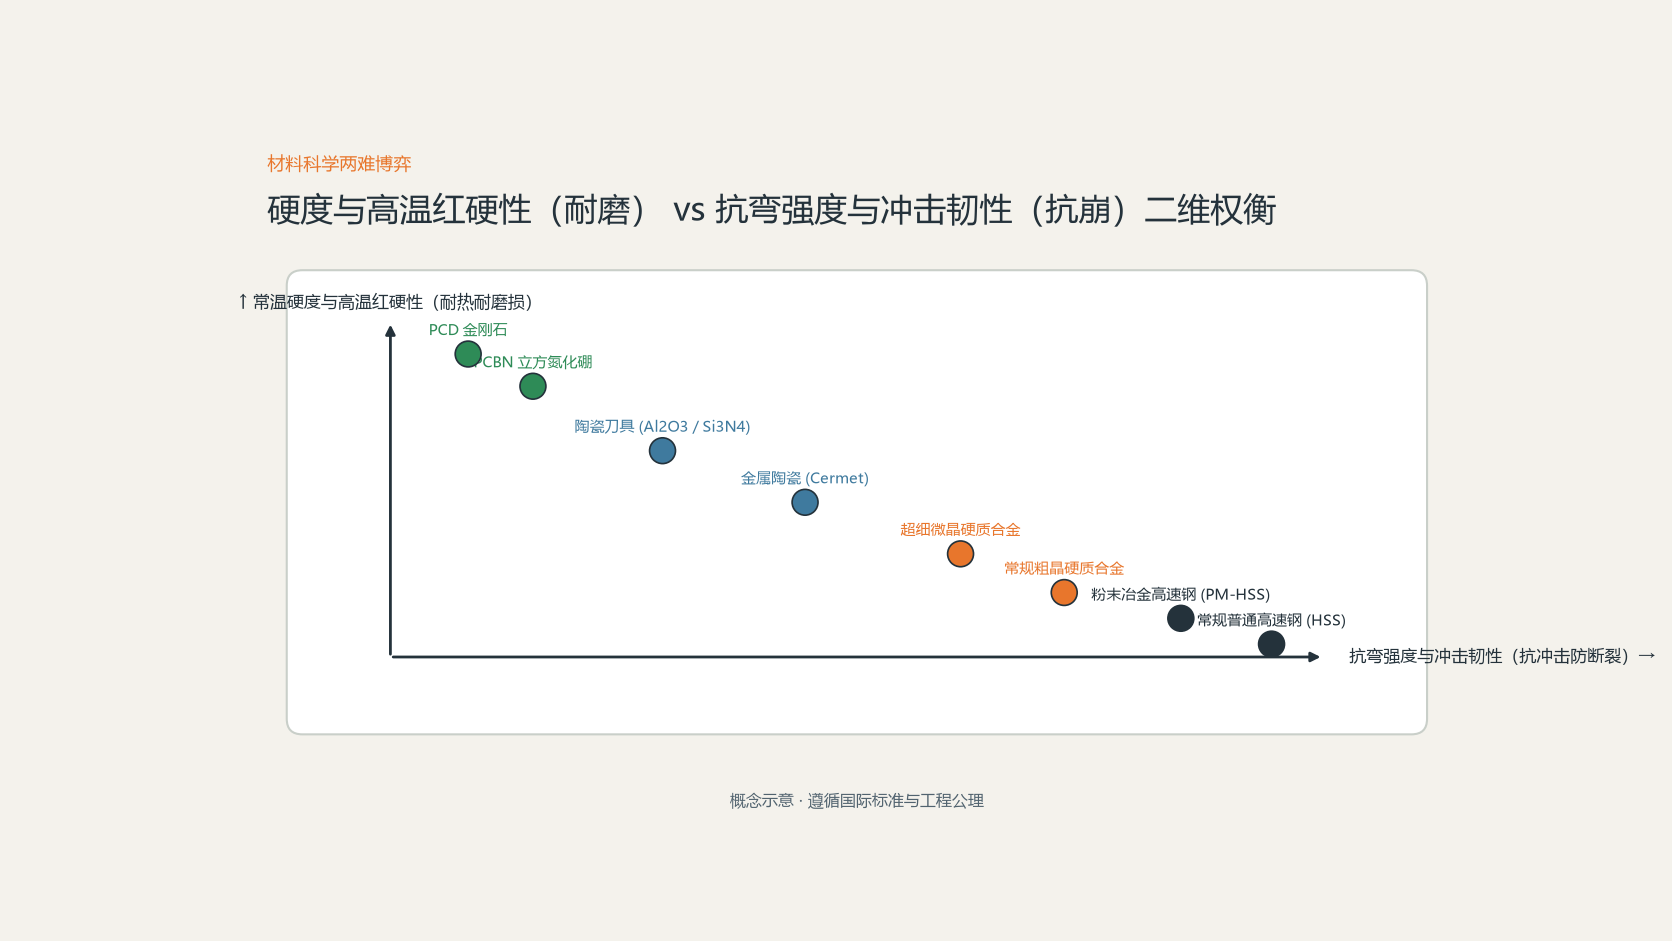
根据基体材质的冶金成分与晶体结构,现代工业切削材料形成了清晰的四大性能梯队:
第一梯队:高速钢(HSS)——结构韧性之王
高速钢是一种含有高比例钨(W)、钼(Mo)、铬(Cr)、钒(V)等碳化物形成元素的高合金工具钢(典型代表为通用型 W6Mo5Cr4V2 和高性能的 W18Cr4V、含钴高速钢 M42)。其红硬性约为 600℃,常温硬度 HRC 63 至 70。高速钢的最大杀手锏在于极高的抗弯强度(可达 3000 至 4000 MPa)和卓越的机械加工性能。它可以经锻造、退火后通过常规车铣轻松加工成极其复杂精密的多刃成型结构,淬火变形极小。因此在拉刀、复杂齿轮滚刀、丝锥、深孔钻以及细长麻花钻领域,粉末冶金高速钢(PM-HSS)至今依然占据着无法撼动的战略地位。
第二梯队:硬质合金(Cemented Carbide)——数控加工基石
硬质合金由硬度极高的难熔金属碳化物微米级粉末(以碳化钨 WC 为主骨架,辅以 TiC、TaC、NbC)作为硬质相,以过渡族金属钴(Co)或镍(Ni)作为金属粘结剂,经高压压制并在 1400℃ 左右的高温真空炉中烧结而成。其红硬性达到 800 至 1000℃,硬度高达 HRA 89 至 93,切削线速度是普通高速钢的 4 至 7 倍,占据了现代数控可转位刀片 90% 以上的市场份额。硬质合金通过调节 WC 晶粒大小(从粗晶到纳米超细晶粒)以及钴粘结相含量,能在高耐磨型与高韧性抗崩型之间做精准配比定制。
第三梯队:金属陶瓷与陶瓷(Cermet & Ceramics)——高光精切与耐磨利器
金属陶瓷(Cermet)以碳氮化钛(Ti(C,N))为主硬质相,以钼、镍为粘结剂。其突出优势是对铁基金属具有极低的化学亲和力,抗月牙洼磨损能力极佳,摩擦系数极小,在精加工碳钢和合金钢时几乎不产生积屑瘤,能切出接近磨削的超镜面粗糙度。而高级陶瓷刀具主要分为氧化铝基(Al₂O₃)陶瓷和氮化硅基(Si₃N₄)陶瓷,其红硬性高达 1200 至 1300℃,常温硬度 HRA 93 至 95。陶瓷刀具是铸铁发动机缸体、制动盘高速干切(切速可达 500 至 1000 m/min)以及轧辊淬硬钢切削的关键武器。
第四梯队:超硬材料(PCD & PCBN)——极限工况金字塔尖
超硬材料代表了人类人工合成材料的硬度巅峰:
- 聚晶金刚石(PCD):由微米级金刚石微粉与金属结合剂在超高压高温下烧结而成,常温硬度高达 HV 8000 以上(约为硬质合金的数倍),导热系数极高。PCD 是高硅铝合金汽车轮毂、发动机活塞、碳纤维增强塑料(CFRP)及硬质木材非铁材料超精密加工的无冕之王。
- 聚晶立方氮化硼(PCBN):立方氮化硼人工晶体在硬度上仅次于金刚石(HV 3000 至 5000),但其热稳定性高达 1300 至 1400℃,且在千度高温下对铁系元素保持极其钝化的化学惰性。PCBN 专门为“以车代磨”而生,能以极高线速度切削 HRC 58 至 65 的淬火轴承钢、渗碳齿轮及冷热作模具钢。
表面涂层技术:给基体穿上功能复合“装甲”
在 20 世纪 70 年代以前,工程师始终在硬度与韧性之间艰难妥协。而表面涂层(Surface Coating)技术的诞生彻底打破了这一桎梏:以具备良好抗弯冲击韧性的硬质合金或高速钢作为承载基体,在刀具表面沉积一层厚度仅为几微米到十余微米的高硬度、高红硬性、低摩擦系数的耐磨化合物薄膜(如 TiN、TiCN、TiAlN、AlTiN、AlCrN 及金刚石涂层)。涂层在切削区扮演了三重角色:
- 超强耐磨物理屏障:涂层本身的微观硬度高达 2800 至 3500 HV,远高于硬质合金基体,直接阻挡工件硬质相对基体的划伤。
- 热阻与化学屏障:高铝钛(AlTiN)涂层在切削高温下表面会自然氧化生成致密的非晶态 α-Al₂O₃ 纳米氧化铝陶瓷薄膜。这层薄膜具有极低的热传导率,将高达 80% 的切削摩擦热阻隔在刀具外部,迫使热量随切屑飞散,极大保护了基体不发生退火下陷。
- 抗黏结减摩层:TiN 的金黄色泽与低摩擦系数能极大降低切屑与前刀面的粘附摩擦,抑制积屑瘤形成。
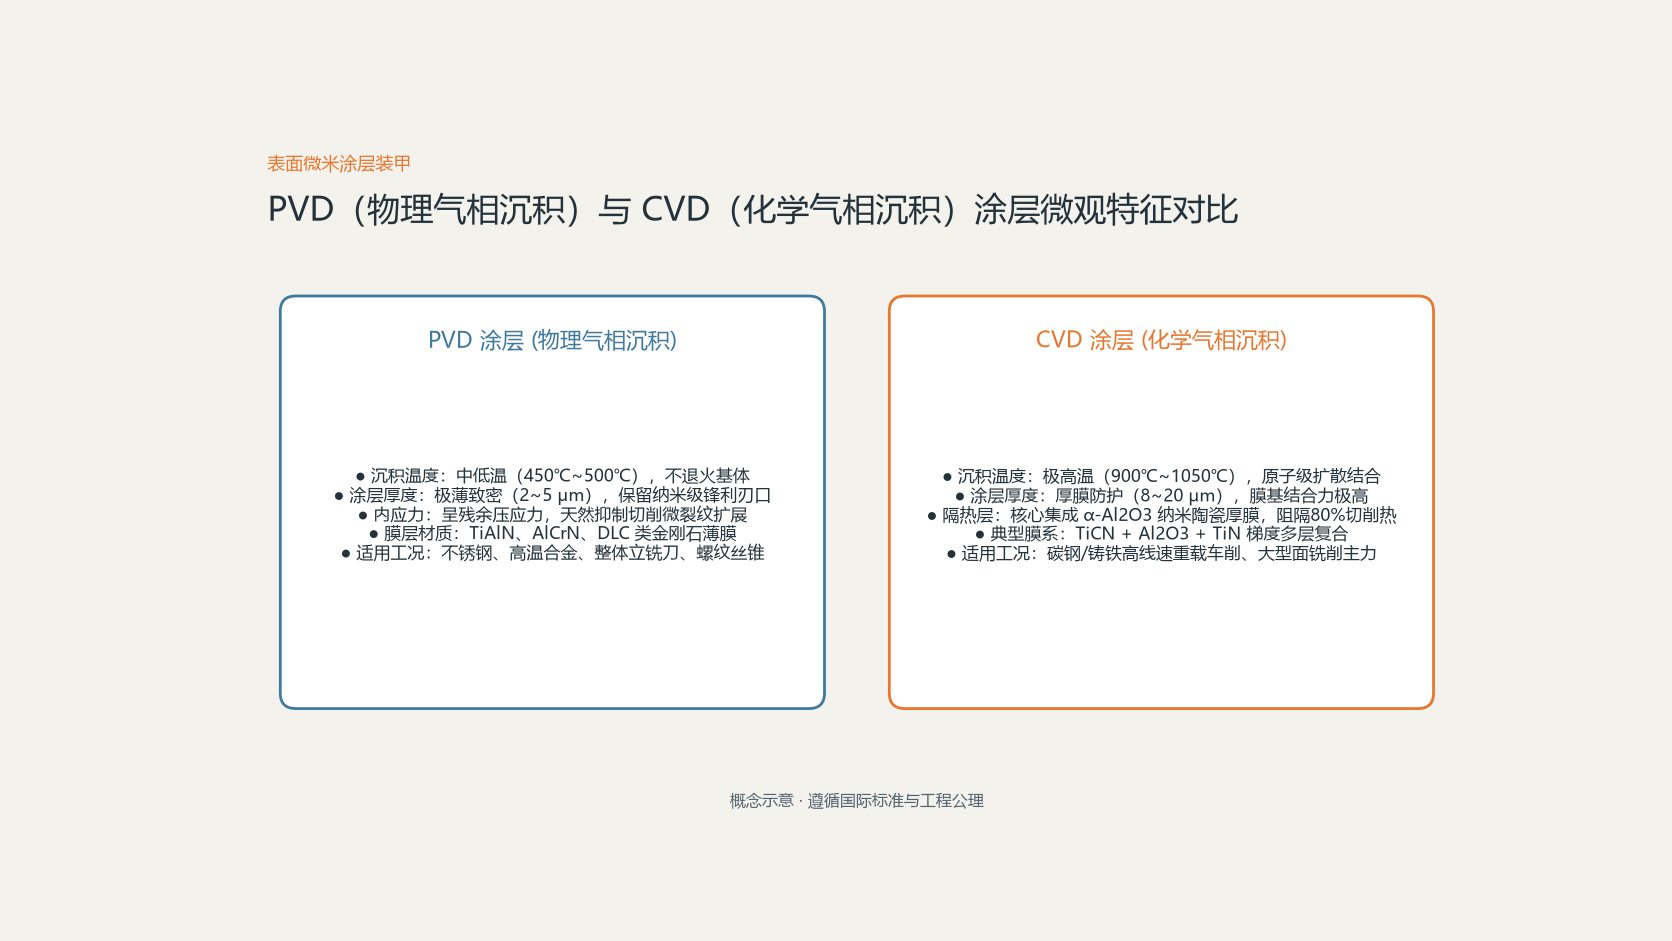
在制造工艺上,涂层形成了两大路线:化学气相沉积(CVD)沉积温度高(900 至 1050℃),成膜较厚(8 至 20 μm),膜基结合力极强,通常与厚层 Al₂O₃ 复合,是中重负荷车削、铸铁切削的首选;物理气相沉积(PVD)沉积温度适中(450 至 500℃),涂层薄而致密(2 至 5 μm),膜层内部存在残余压应力能有效阻断裂纹扩展,更重要的是它不会钝化切削刃,能完美保留微米级刃口锋利度,是不锈钢、高温合金精加工与整体硬质合金立铣刀的标配。
ISO工件材料分类(P/M/K/N/S/H)与刀具匹配准则
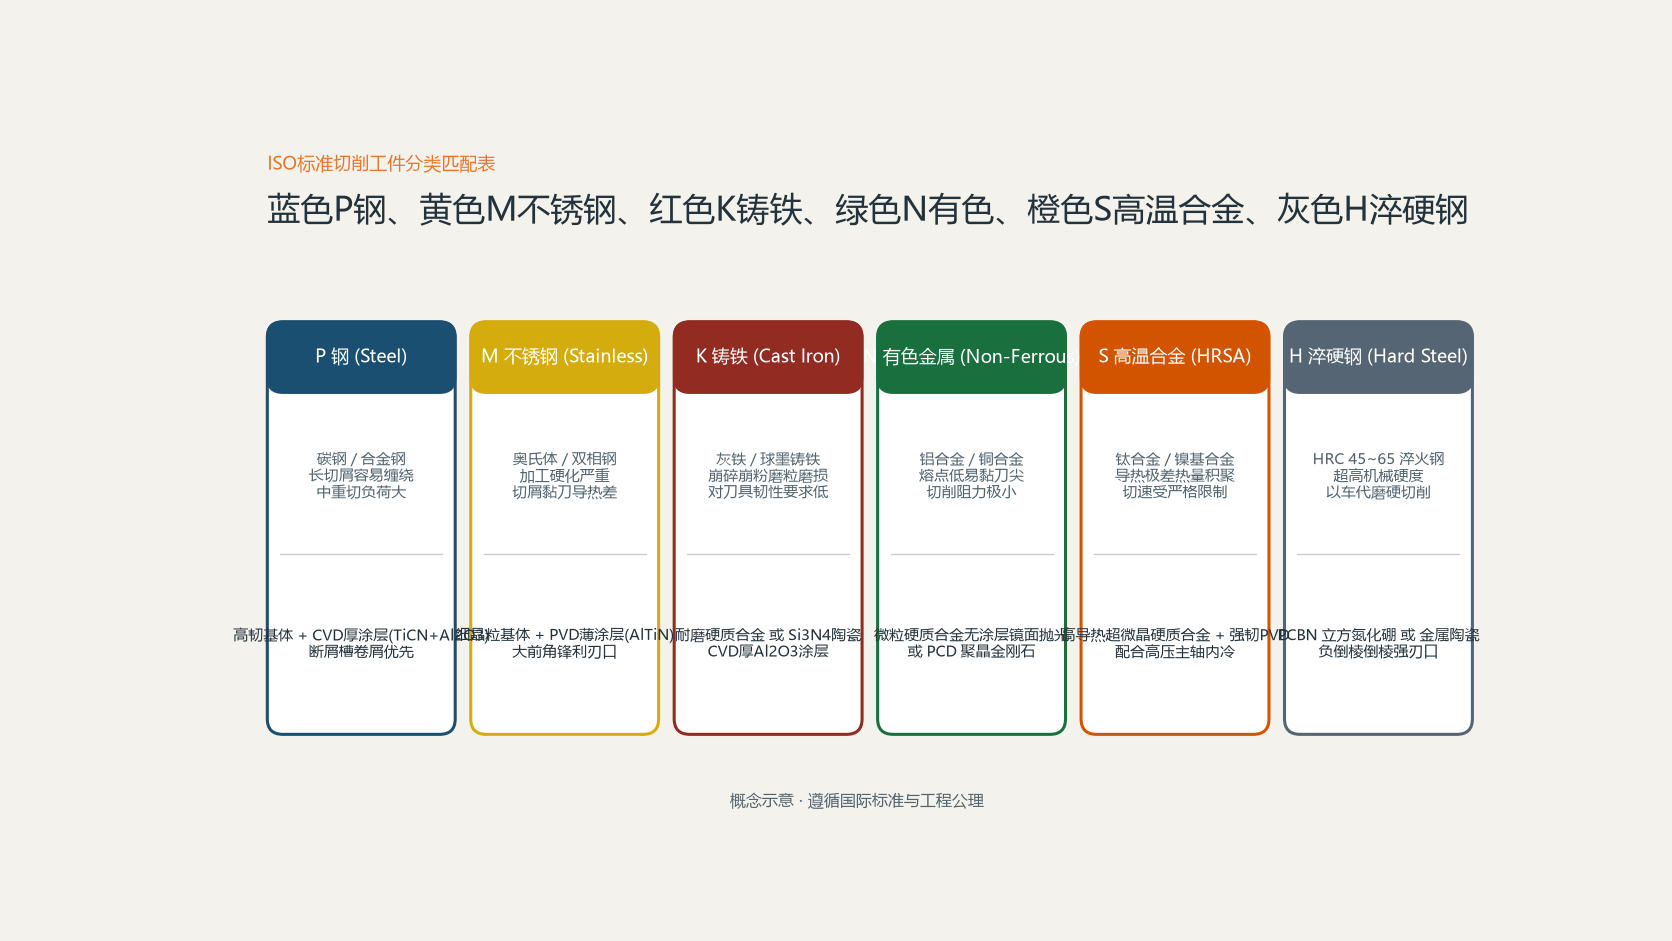
国际标准化组织将切削工件材料划分为六大标准类别,并以特定字母和颜色进行了严格的全球标准化定义:
| ISO 分类代码 | 对应材料族系 | 主要切削加工难点 | 推荐主力刀具基体 | 适宜涂层与刃口处理工艺 |
|---|---|---|---|---|
| P(蓝色) | 碳钢、低合金钢、工具钢 | 切削负荷大、切屑长且易缠绕、磨粒磨损 | 高韧性 WC 硬质合金基体 | CVD 厚层 TiCN + Al₂O₃ 复合涂层,强韧钝圆刃口 |
| M(黄色) | 奥氏体不锈钢、双相不锈钢 | 加工硬化严重、切屑黏刀、导热差刀尖发热 | 细晶粒亚微米硬质合金 | 薄层 PVD TiAlN / AlCrN,超薄极锋利刃口,大前角 |
| K(红色) | 灰铸铁、球墨铸铁、可锻铸铁 | 切屑崩碎粉尘多、高磨粒磨损、断续硬皮冲击 | 耐磨型硬质合金、Si₃N₄ 陶瓷 | CVD 厚涂层 Al₂O₃ 或 Si₃N₄ 陶瓷干切,倒棱刃口(T-land) |
| N(绿色) | 铝合金、铜合金、非金属 | 熔点低、易热熔黏结刀尖、排屑体积庞大 | 超细微粒硬质合金、PCD 金刚石 | 镜面抛光无涂层(防止黏附),或超薄类金刚石DLC涂层 |
| S(橙色) | 钛合金、镍基/铁基高温合金 | 极差导热系数、极高热应力、化学亲和剧烈 | 超细晶粒高热传导硬质合金、SiAlON 陶瓷 | 耐热纳米多层 PVD 涂层配合超高压主轴内冷(CTS) |
| H(灰色) | 淬火钢、冷硬铸铁(HRC 45~65) | 超高切削抗力、机械剪切力极大、切削温度极高 | PCBN 聚晶立方氮化硼、金属陶瓷、陶瓷 | 强韧性倒棱刃口(负倒棱钝化),通常采用干式硬切削 |
常见问题解答(FAQ)
PCD 聚晶金刚石刀具硬度无敌,为什么绝对不能用来切削碳钢或不锈钢等黑色金属?
这是因为金刚石在化学本质上是碳(C)的同素异形体。当切削钢铁等黑色金属时,切削微区摩擦温度迅速上升到 700 至 800℃ 以上。在高温以及铁(Fe)原子的强烈催化作用下,金刚石晶格中的碳原子会以极高的化学速率向铁基体内部发生固溶扩散;同时,金刚石在铁的接触催化下会逆向转化为松软无强度的石墨。这种严重的化学扩散与相变磨损,会导致金刚石刀刃在短短几秒钟内彻底崩解融蚀。因此,PCD 只能严格用于切削铝、铜、复合材料等不含铁元素或与碳不发生化学互溶的工件。
在铣削微小型精密不锈钢零件时,为什么选厚涂层的 CVD 刀片反而更容易崩刃和起毛刺?
这涉及切削刃锋利度(Edge Sharpness)与刃口钝圆半径(Honing Radius)的矛盾。CVD 涂层由于工艺特性沉积较厚(通常 8 至 15 微米以上),厚涂层在刀刃锐角处堆积,会导致刀片制造完成后的微观刃口半径天然增大到 30 至 50 微米甚至更钝。在微小切深加工中,钝刀刃根本无法实现平滑剪切,而是强行挤压推挤金属,导致严重的加工硬化、剧烈振动和零件边缘严重翻卷毛刺。而采用 PVD 涂层的微铣刀,涂层厚度仅 2 微米左右,刃口微观钝圆可精确控制在 3 至 8 微米以内,保持极致锋利,切入轻快,特别适宜切薄切微。
陶瓷刀片在车削淬硬钢或灰铸铁时,为什么大多数现场强烈建议“严禁浇注普通切削液”?
因为陶瓷材料(如 Al₂O₃ 基陶瓷)的热导率极低,抗热震性(Thermal Shock Resistance)较差。在连续切削时,刀片刀尖处于千度以上的灼热稳定状态;如果使用常规低压切削液断续浇注,水基冷却液在刀尖处不断产生“急剧受热沸腾汽化-液滴冲击骤冷”的剧烈温度震荡。刀片表层与内层产生巨大的交变温度梯度和热应力差,会导致陶瓷晶界极速萌生密集的龟裂网状微裂纹(Thermal Cracking),随即引发刀片瞬间整块碎裂飞溅。因此陶瓷刀具绝大多数工况下推荐采用彻底的纯干式高温切削。
车间中如何科学界定刀具已经磨损钝化,必须立即换刀?
在 ISO 3685 标准中,有严格的学术判据(如刀片后刀面平均磨损宽度 VB 达到 0.3 mm,或局部最大磨损 VBmax 达到 0.6 mm)。而在现代化生产现场,更依赖于可量化的物理监控指标:
- 零件尺寸趋势监控:连续加工件的外径或孔径出现超出统计过程控制(SPC)警戒线的单向系统性公差漂移。
- 表面质量劣化:已加工表面粗糙度肉眼可见出现亮点、白痕、鳞刺,或表面粗糙度仪检测超差。
- 机床电性能异动:机床主轴伺服负载表或进给轴扭矩读数相比初装新刀时异常跃升 15% 至 25% 以上。
- 切削声学与铁屑形态突变:正常的切削切屑呈均匀飞溅卷曲,当铁屑颜色剧烈发黑发紫、切削区伴随刺耳高频尖啸或火花四溅时,表明刀片后刀面与工件已发生严重剧烈挤压摩擦,必须强制换面或换刀。
总结与车间刀具经济管理策略
科学的刀具管理直接反映了一家制造企业的精益化与标准化水平。在实际生产落地中,工程团队应践行以下标准规范:
- 推行刀片转位标准化:严格规定数控操作工按设定的加工件数(如每加工 50 件换一个刀尖角)定期转位,严禁抱有侥幸心理“硬撑到断刀为止”,因为微崩的刀片会导致机床主轴承受非正常冲击,且断刀报废一件高附加值工件的损失远高于更换刀片的成本。
- 避免刀具牌号碎片化:许多车间采购了几十个不同厂家型号的刀片,造成刀垫、刀柄、备件库存灾难。应针对车间常加工的材料(如 45号钢、304不锈钢、6061铝),各锁定 1 至 2 款主流材质与涂层品牌建立基准刀库,实现大批量采购与刀具参数知识复用。
- 重视刃口前处理与动平衡:对于高速铣刀(转速超 10000 rpm),必须采用动平衡等级达 G2.5 以上的精密热缩或液压刀柄,从刀体、夹持到刃口微观涂层构建一致的刚性链条,最大化释放先进刀具材料的切削生产力。
评论留言
暂时没有留言!