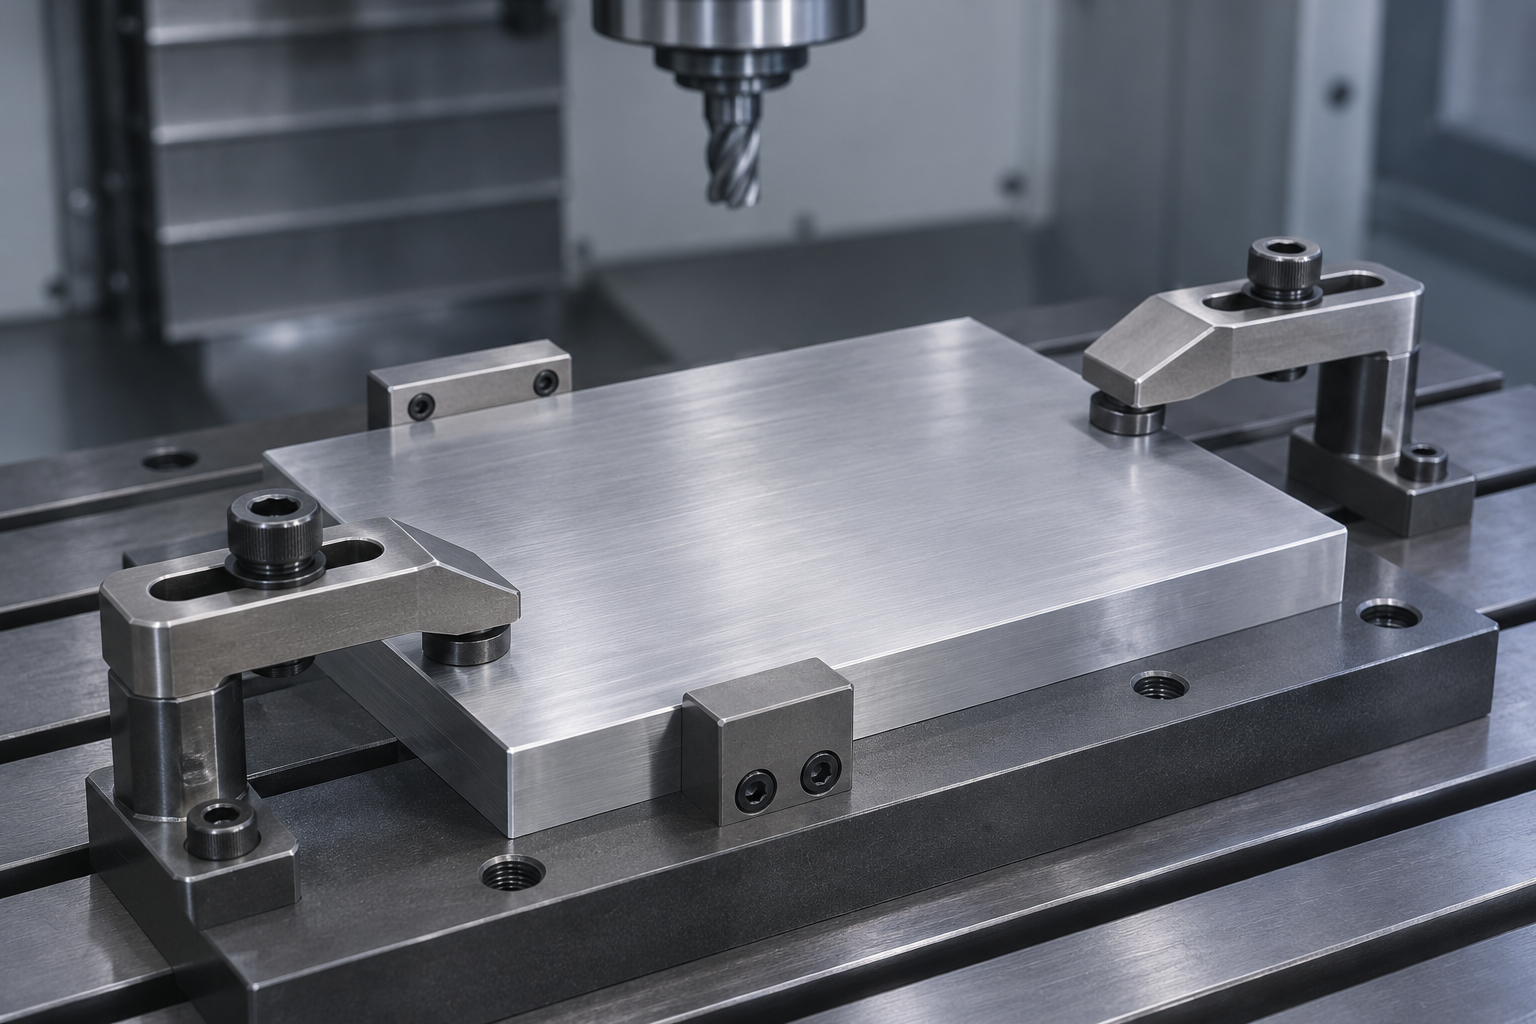
工装夹具是生产过程中用于确定工件位置、支承工件并使它保持相应状态的工艺装置。它可以服务切削加工,也可以服务焊接、装配和检验。其作用不是单纯“夹得牢”,而是让工件相对于刀具、设备或测量基准处在正确位置,并在作业过程中保持这种关系。
定位回答工件放在哪里,夹紧回答怎样保持这个位置,支撑则参与承受载荷。三者相互配合,但不能互相替代。一个工件即使完全夹住,也可能放错方向、没有贴合基准,或者已被夹得变形。下面用矩形金属毛坯加工孔的例子,把这些关系串起来。
工装、夹具和治具,先按功能分清
工装是工艺装备的简称,范围比夹具广,通常还包括模具、刀具、量具及其他生产辅助装备。“工装夹具”是在强调其中承担工件定位与夹持任务的部分。机床上的专用夹具、装配定位台和检验夹具,服务的工序不同,但都要明确工件与作业基准的关系。
“治具”在不同地区和行业的使用范围并不完全一致。它可能指加工辅助装置,也可能用于装配、测试和检查。因此,不能只凭“治具”这个名称就断定它一定带刀具导向,或一定与夹具属于互斥类别。米思米的简易装配夹具案例就放在“治具”分类下,实际功能是支承、定位和固定工件。
英文工程资料中的jig与fixture常按是否对刀具提供机械导向来区分。典型钻模带有钻套,钻套对钻头的进入位置和方向提供导向。数控加工夹具则主要定位、支承和夹持工件,刀具运动由机床轴与程序等确定。两者都需要正确安放工件,区别在于怎样建立刀具与工件的关系。KEYENCE的工装与检验说明用钻模和数控加工夹具解释了这一差别。
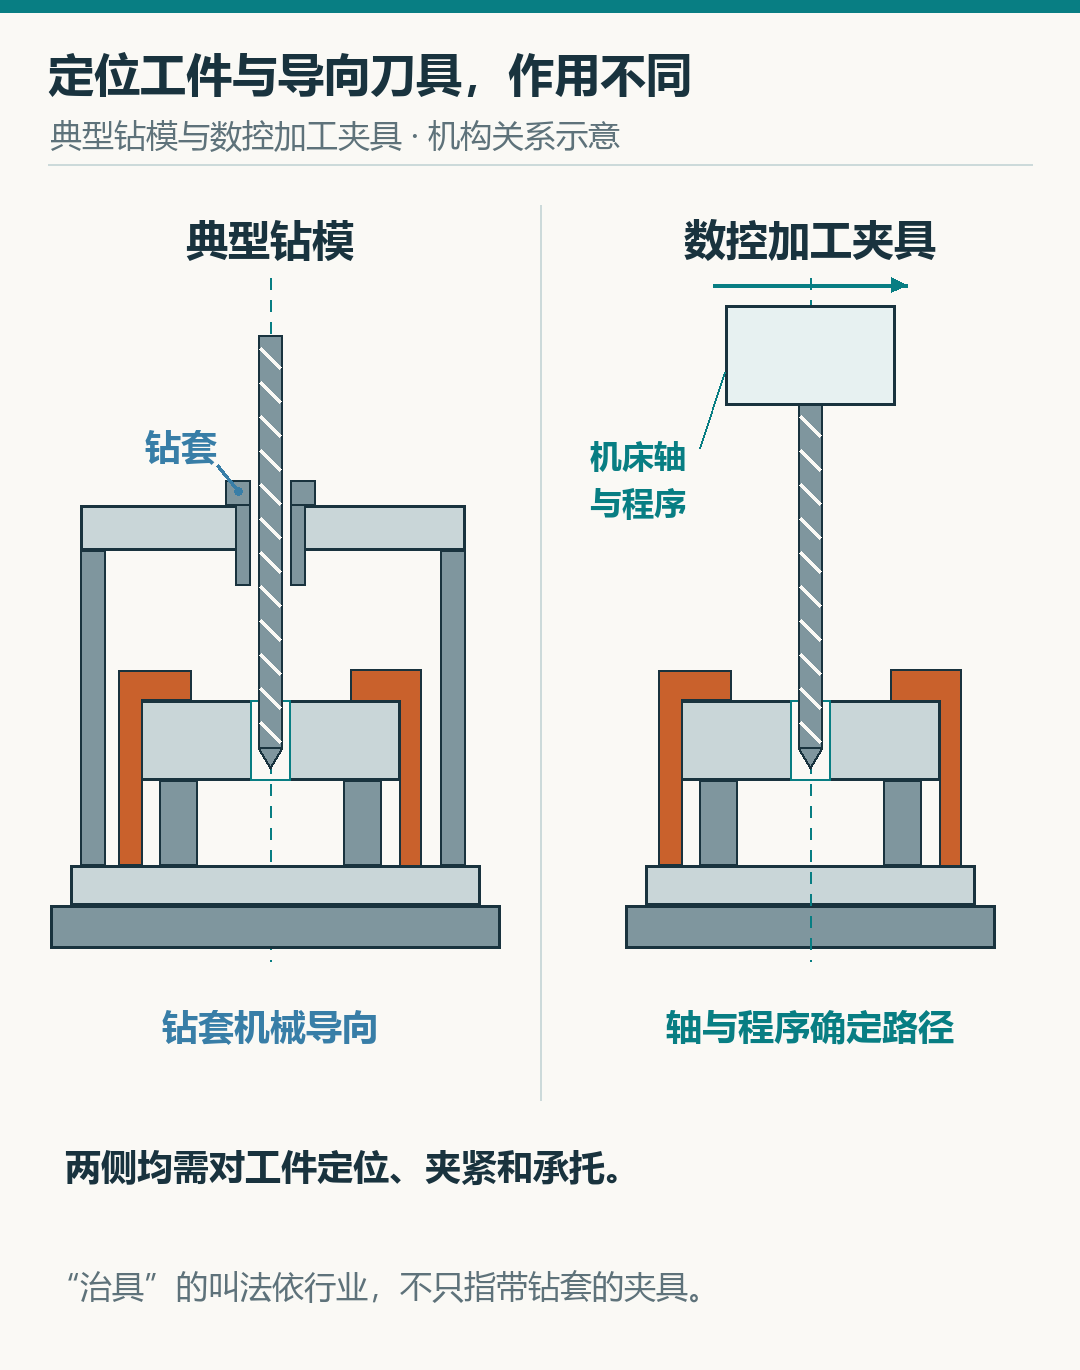
这不是说数控加工不需要对刀或坐标确认。夹具把工件放在一个位置后,机床还要知道这个位置与刀具路径的关系。夹具准确、程序坐标错误,仍会加工出错误的孔。
先确定基准,再用3-2-1建立位置
孔位相对于谁:从工件基准到机床坐标
假设有一块刚性矩形金属毛坯,前工序已经形成适合本次定位的底面A、长侧面B和端面C。本次要加工竖直孔H。教学图约定,俯视时孔心距端面C的名义距离为40 mm,距长侧面B为25 mm;孔轴线方向还要符合相对底面A的要求。这里的数字只用来说明基准关系,不是标准公差表或实际产品图纸。
基准是确定几何关系所依据的点、线或面。对本例,设计要求告诉我们孔相对于哪些面处在什么位置;定位方案则要决定夹具接触哪些实际表面,才能建立相应位置。清华大学出版社公开的《数控加工工艺》第3章区分了设计基准、定位基准和测量基准,并说明它们之间的关系会影响加工精度。
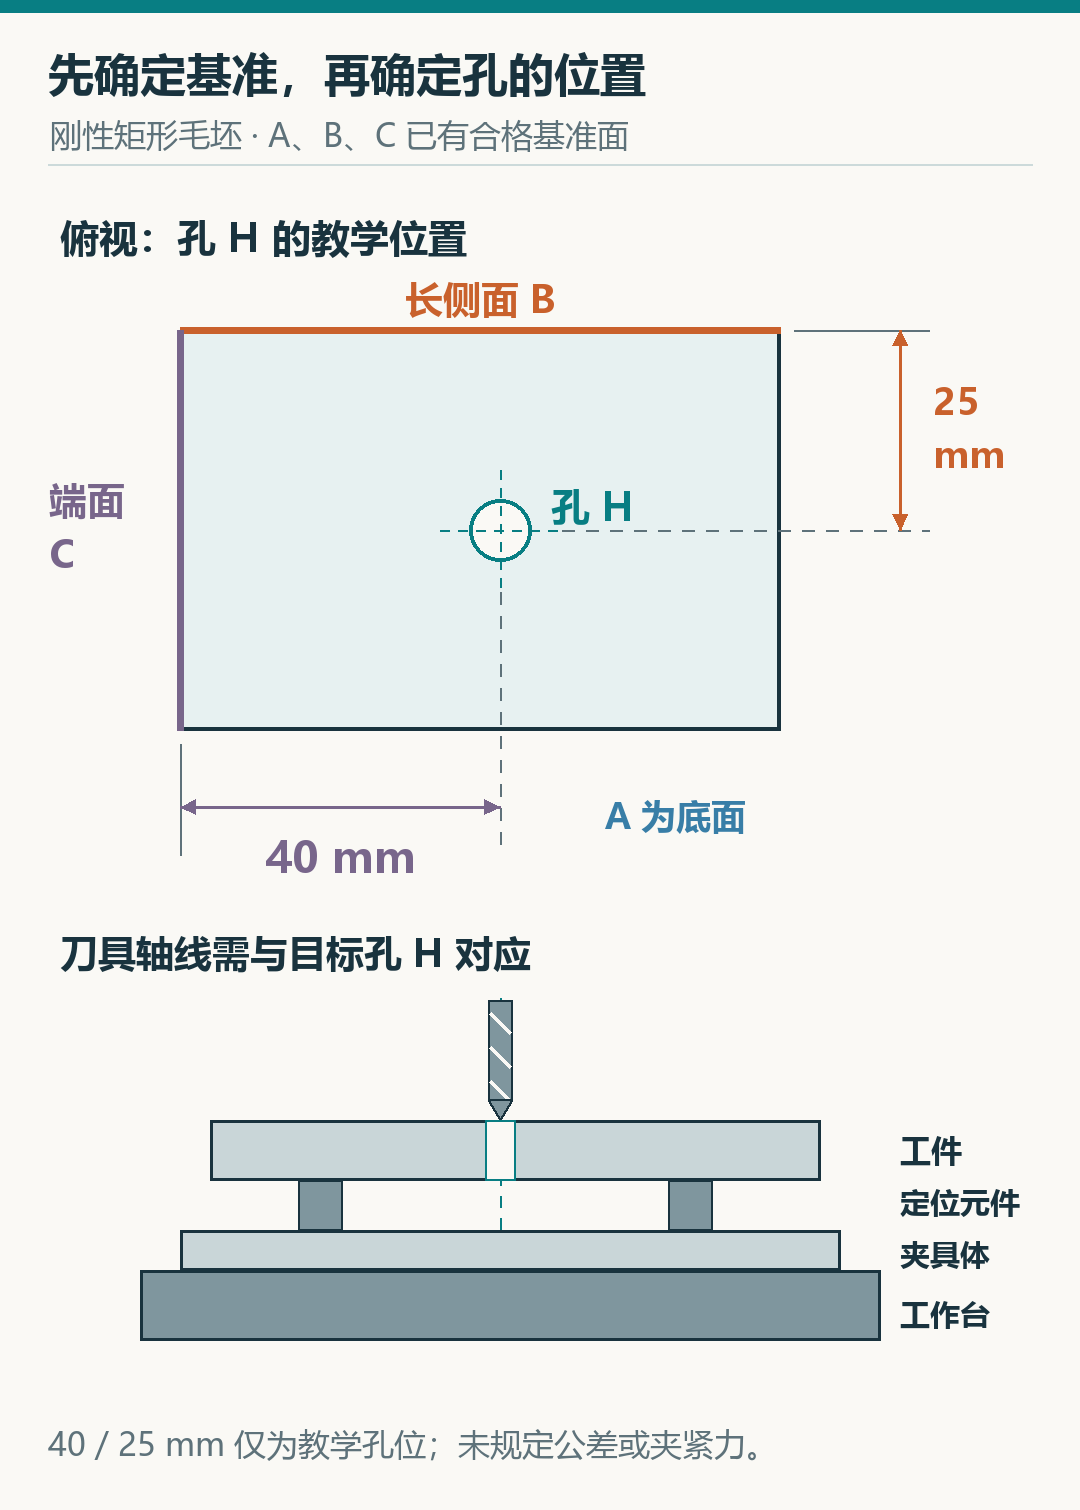
现在把A、B、C对应到夹具上的定位元件。工件放好后,夹具还要相对于机床安装并建立坐标关系,刀具再按这套关系到达孔H。完整链条是工件基准—夹具定位元件—夹具与机床的关系—刀具运动。只重复把工件放回夹具,却没有确认夹具安装或机床坐标,并不能保证孔位正确。
优先利用与本工序要求相关、状态稳定的定位表面,可以减少不必要的基准转换。若为了装夹方便改用另一侧毛坯面,就要计入这两个表面之间的尺寸和形状变化,不能仍把机床的40 mm、25 mm移动量当成最终孔位一定正确。前工序怎样形成这些基准,可参阅制造工艺中的加工与基准建立。
三个、两个、一个支点分别做什么
把工件暂时看作刚体,它在空间中有六个独立自由度:沿X、Y、Z三个方向平移,以及绕这三个轴转动。每项运动都有正反方向,但这不意味着刚体有十二个独立自由度。本例取X沿长边,Y沿宽度,Z向上,先分析工件怎样相对于夹具建立唯一位置。
底面A对应三个支点。三个接触位置不能在同一直线上,应合理分散。它们在理想状态下形成主定位平面,工件保持贴合时,确定高度,并约束绕X、Y的倾斜。若三点排成一条线,工件仍可能绕这条线摆动。支点布局还要兼顾承载、工件刚性与可加工空间,不能只数够三个。
长侧面B对应两个定位点。在底面已经定位的基础上,这两个点沿侧面拉开距离,确定侧向位置,并约束俯视时的转角。在两个定位点存在相同的相对位置偏差时,两点间距越小,由此造成的工件转角偏差越大。因此,布置时应结合工件和加工空间,保留合理的定位跨度。
端面C对应一个定位点。它在前两组已定位的基础上,确定剩余的端向位置。这样就形成常说的3-2-1定位。三个组不是任意六个接触点,而是按主、次和第三定位方向组织的接触关系。
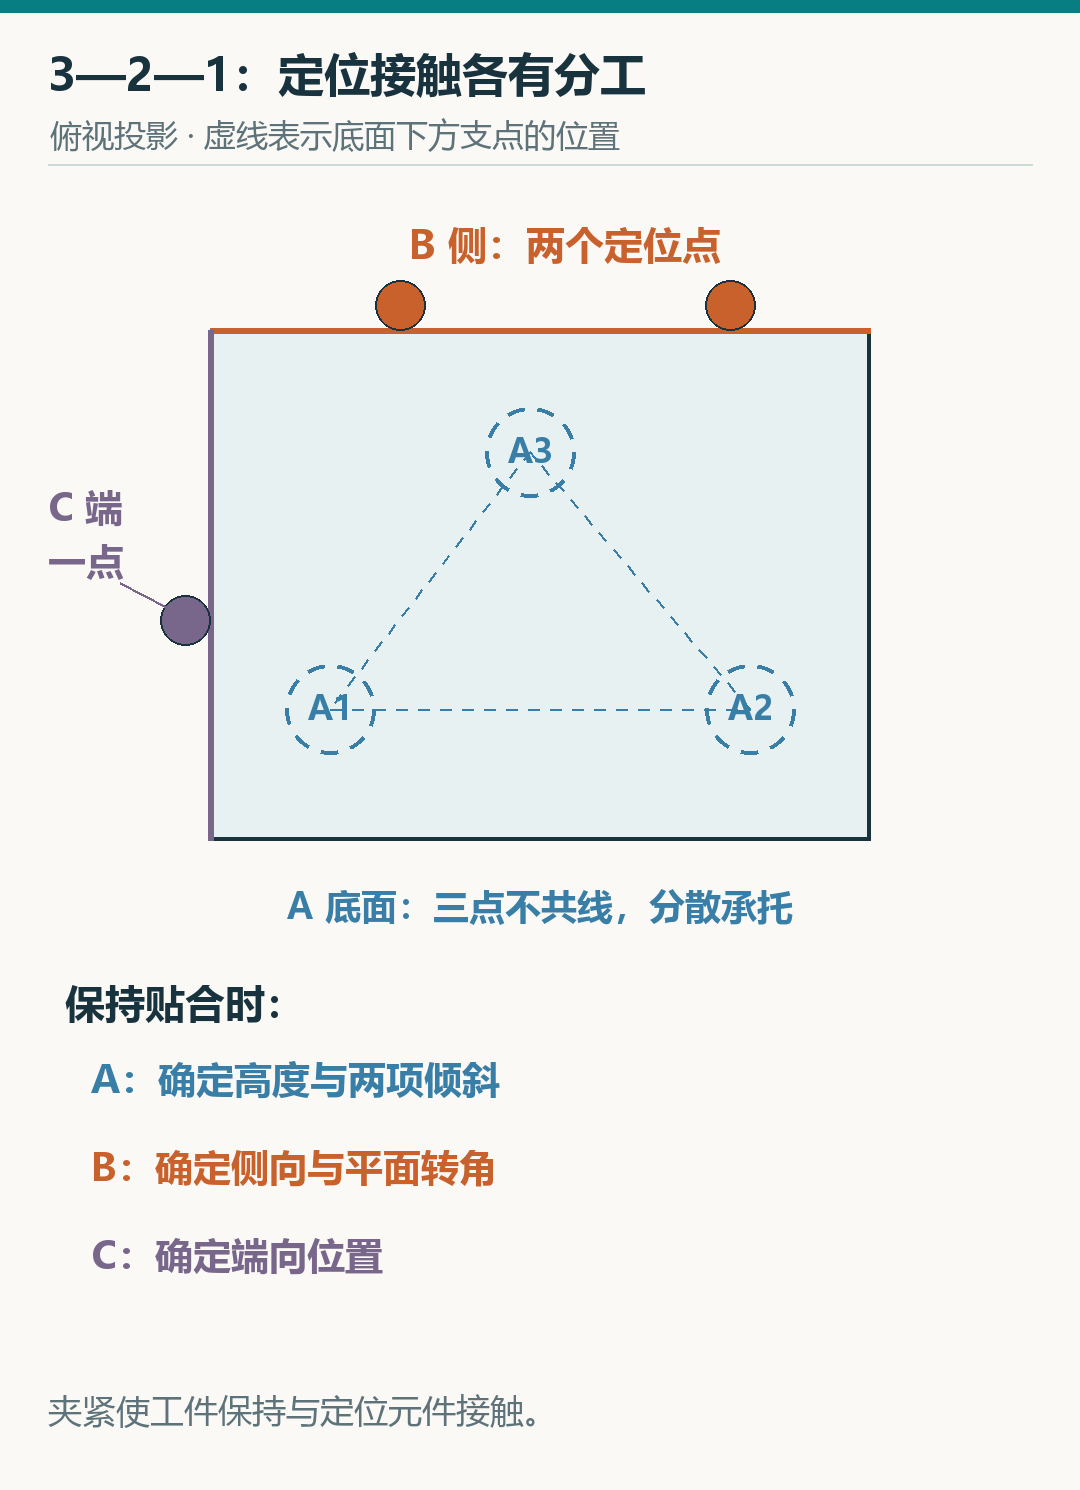
这套解释有一个必要前提:相应接触要保持。底部支点能顶住工件,却不能像挂钩一样阻止它向上离开;侧挡块也不能把远离它的工件拉回来。夹紧装置要沿适当方向使工件贴住定位元件,并抵抗作业中可能破坏贴合的影响。教材把定位与夹紧分开,正是为了避免“放在六个点上就已双向锁死”的误解。
3-2-1是理解平面定位的常用方法,并不要求所有工件都照搬六个分立支点。圆柱、孔定位和异形件有不同结构;某些加工任务也不要求消除全部位置变化。是否定位充分,要看本工序要求的自由度是否得到约束,不能把有意保留的无关运动与欠定位混为一谈。
夹紧要保持贴合,支撑要接住载荷
在孔H的加工中,工件会承受刀具带来的轴向力、扭矩等影响,实际载荷还随进入、切削和退出过程变化。夹具不能只满足静止摆放时不掉落。需要分析这些载荷通过哪里传到定位元件、支撑、夹具体和机床,而不是把所有作用都交给“夹得更紧”来解决。
例如,向下的压紧作用应落在有足够刚性和支承的位置,使载荷能经工件传到下方支撑。对需要保持B、C贴合的方向,也应有相应夹紧或保持安排。如果压紧方向使工件在贴住A的同时离开B,虽然压板已压下,原来的侧向基准却可能丢失。
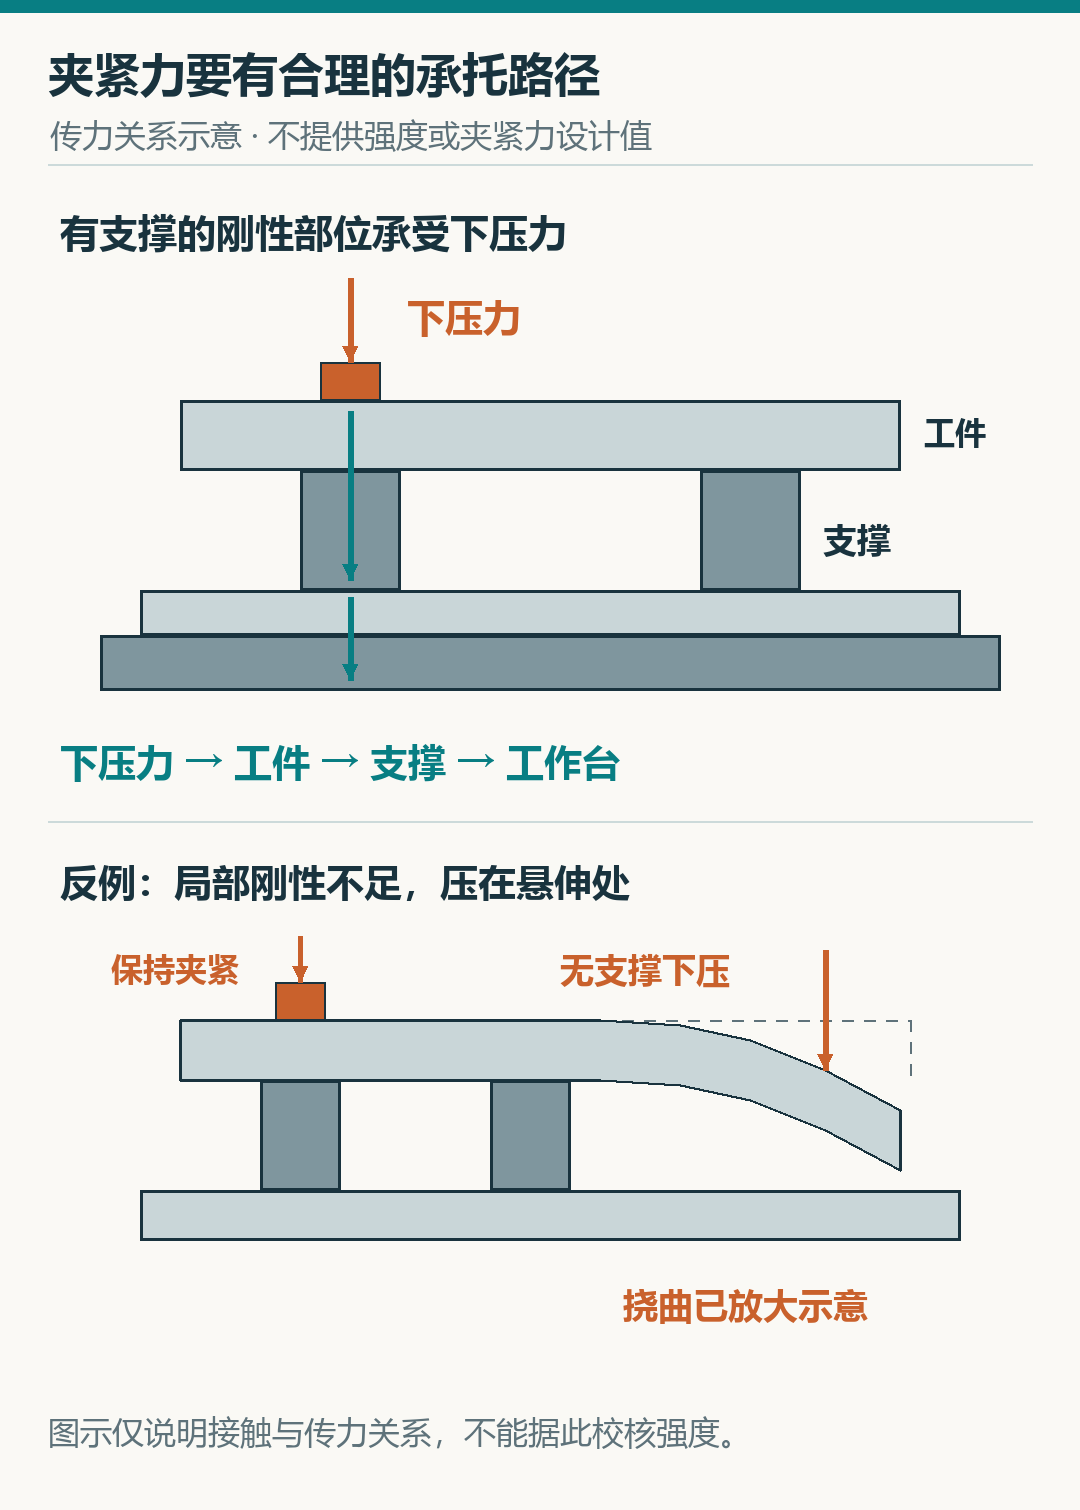
定位元件和支撑可以共同承受适当方向的加工载荷,夹紧则帮助保持接触并防止工件松动、抬起或移位。实际结构还可能依靠接触摩擦承担部分作用,不能用“定位元件承力、压板完全不承力”概括所有夹具。Carr Lane的定位与夹紧手册强调夹紧方向应朝向支撑或定位位置,并把加工力方向与夹紧布置一起分析。
夹紧力也不是越大越好。对薄壁、悬伸或局部刚性较弱的结构,过大的力可能压出印痕、使表面弯曲,甚至在夹紧时看似合格、松开后才回弹。力太小则可能维持不住接触。需要结合工件、接触位置、加工载荷和夹具能力确定适用条件,不能为所有工件给一个通用力值。
还要给孔H的加工路径、排屑和测量留空间。压板不应挡住刀具需要到达的位置,支撑也不能侵入刀具穿出区域。装得很稳却无法完成加工或卸件,说明夹具尚未满足整个工序的任务。
重复装夹稳定,为什么仍可能加工偏
重复性好,说明每次结果相近,不等于每次位置都正确。如果某处稳定残留一块毛刺,每次都让工件以相似姿态坐在上面,测量结果可能很集中,但整体偏离要求。反之,碎屑位置不断变化,就可能让同批零件的孔位或方向散布变大。
对本例,支点上夹着切屑,可能使A面局部抬起并发生倾斜;B或C没有贴实,也会改变孔与相应表面的关系。不能把这些情况一律当成简单的平移误差,因为倾斜、接触变化和机床测量反馈可能同时存在。应先确认实际接触,再判断误差怎样传到孔H。
增加固定支点,也未必增加定位确定性。假设原来三个底部支点已经建立A平面,又加一个略高的固定点,它可能抢先接触,让工件离开原支点,或在夹紧时被迫变形。这类重复限制并发生干涉的情况,属于需要处理的过定位问题。
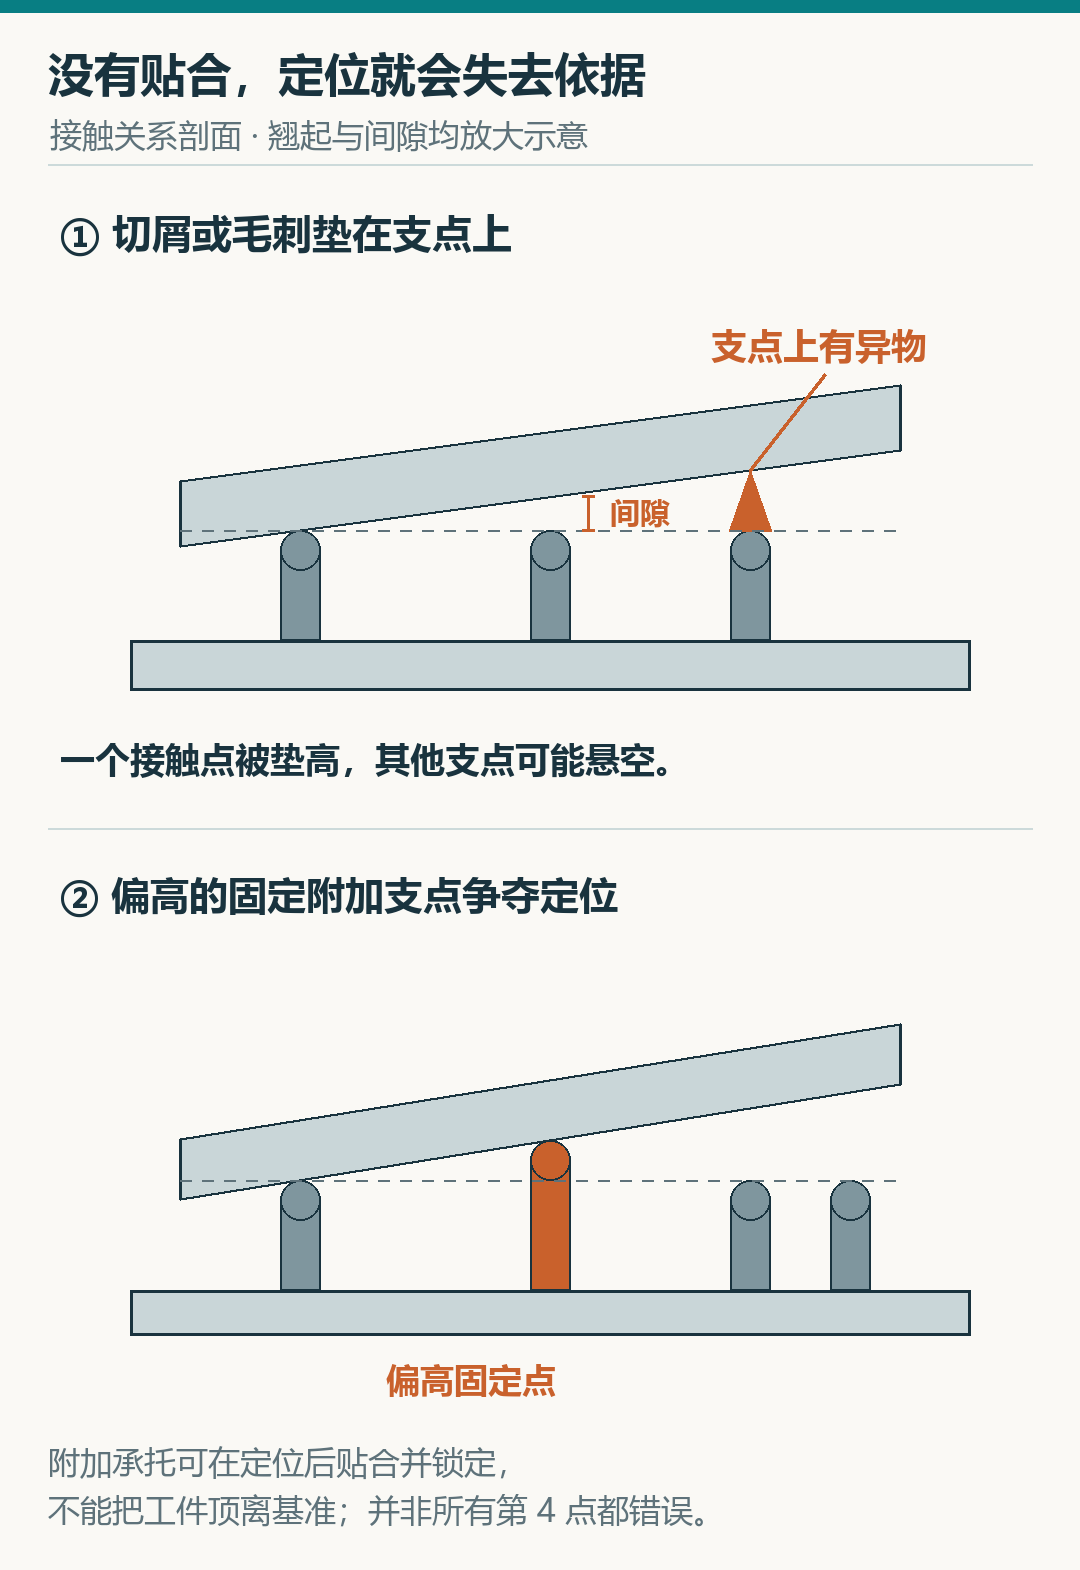
但“多一个接触点就一定错误”也不成立。较大或局部较薄的工件可能需要辅助承托。它应与主定位分工明确,例如先由主定位确定工件位置,再使辅助支撑接触并锁定,用来提高承载刚性,而不是重新争夺位置。清华教材对过定位的讨论也指出,关键在于重复限制是否与装夹发生干涉,不能只按支点数量判断。
如果一批孔H出现偏差,可以沿实际关系逐步核查:先看工件和夹具接触面有无毛刺、切屑或磨损,再看是否贴合及夹紧后是否变形;随后核对夹具安装、机床坐标、刀具和加工状态。检查结果应与测量记录对应。仅看到压紧机构已动作,不能排除上述问题。
从装入工件到检验,夹具怎样参与完整工序
一套夹具的价值,要在重复生产中体现。对孔H这个教学工序,先确认来料确实具有本次需要的A、B、C表面,工件型号与图样版本相符。粗糙原始毛坯不能因为外形相似,就替代已经建立定位面的半成品。
装入时,要让工件按规定方向进入定位关系,并确认所需接触。对外形容易放反的零件,可用适当的防错结构或识别方式辅助判断。随后完成夹持,确认夹持没有使工件离开基准,同时核对本次程序、刀具及工位条件。上下料和加工许可应遵循设备既定的保护与作业安排。
自动工位中的“夹紧完成”信号,通常只证明某个被监测条件已达到。它是否同时证明工件存在、方向正确、A面坐实,要看传感器实际检测了什么。若只检测夹紧机构位置,就不能据此推断孔H的基准关系已经全部正确。相关信号怎样参与完整循环,可见机器人工作站的定位、作业与结果确认。
加工结束后,按既定条件卸下工件,并按图样及检验方案判断孔的尺寸、位置、方向和其他要求。需要自由状态检验的特征,应在相应状态下测量,不能用夹紧时被迫压平的结果代替。检验夹具本身也要建立正确基准,避免为了容易放入而掩盖需要检查的误差。
如果孔径符合要求而孔心相对B或C不对,应把位置问题和尺寸问题分开追查。若后续要用孔H作为装配或加工定位特征,还需要确认这一用途要求的形状、方向与配合条件。一个孔被加工出来,不代表它已经是可靠的新基准。
最后保留工件批次、夹具身份、关键设置和检验结果的对应关系。换夹具、修复定位元件或改变来料后,应重新确认受影响的定位与加工关系。在柔性制造系统里,夹具还要与托盘身份和加工任务相对应;能自动识别夹具编号,仍不能代替对其几何状态和实际夹持结果的确认。
参考资料
- 清华大学出版社公开样章:《数控加工工艺》第3章,工件的定位与装夹:第27—30页,定位与夹紧、六个自由度、过定位及基准分类。
- Carr Lane:Guide To Locating & Clamping Principles:基准建立、外表面定位、排屑、重复定位约束及夹紧受力。
- KEYENCE:Understanding Fixturing in Manufacturing and Inspection:钻模与加工夹具的刀具关系,以及制造和检验中的夹持。
- 米思米:作为简易装配夹具的工件支架:装配夹具的定位与支承用途,以及“治具”分类中的实际用例。
评论留言
暂时没有留言!