柔性制造系统(Flexible Manufacturing System,FMS)是把数控加工设备、自动物料储运装置和计算机控制系统结合起来,在既定加工能力范围内适应零件品种、批量及生产顺序变化的制造系统。它处理的核心问题是:同一组设备怎样持续加工不同零件,同时减少因装夹、搬运和任务切换造成的等待。
FMS常见于机加工车间,也是理解智能制造中设备协同的一种具体方式。把几台数控机床联网,只能说明设备之间可以交换数据;要形成柔性制造能力,还需要让工件身份、加工任务、刀具夹具和物流动作相互对应。以下以托盘式机加工系统为主说明,其他工艺可以采用不同的设备组合。
FMS的“柔性”体现在哪些方面?
柔性首先体现在同一套系统能加工预先定义的多种零件。例如,两种阀体的孔位和加工程序不同,但尺寸、材料、装夹方式及所需工艺处于设备能够处理的范围内,系统便可以按任务切换,而不必为每一种阀体重新建设专用生产线。IEEE的FMS技术主题说明将适应品种、批量和加工顺序变化列为关键特征。
第二种变化是生产安排。原来计划连续加工A型,随后收到B型的优先任务,系统可以在允许中断的工序节点重新排队。已经开始切削的工件通常仍需完成当前加工或按工艺规定处理,调度改变的是后续任务分配,而不是随时打断机床动作。
第三种变化是加工路线。如果两台机床都具备完成同一道工序的条件,系统可以把待加工件分配到其中一台;其中一台暂时不可用时,也可能把后续任务安排给另一台。这种替代能力来自事先确认的工艺、程序和资源,不是“机器空闲就能接单”。有些系统主要实现品种与批量切换,工件仍沿相对固定的路线流转,因此柔性不等于每一道工序都有任意路径。
柔性制造系统由哪几部分组成?
理解FMS可以先分成加工、物流和控制三部分,再看刀具、夹具、测量等资源怎样配合。NPTEL的制造系统课程列出了数控工作站、物料搬运、刀具系统和控制系统,并把装卸、清洗、测量等作为可配置的辅助环节。这说明FMS不是一张必须照搬的设备清单,组成要对应实际工艺。
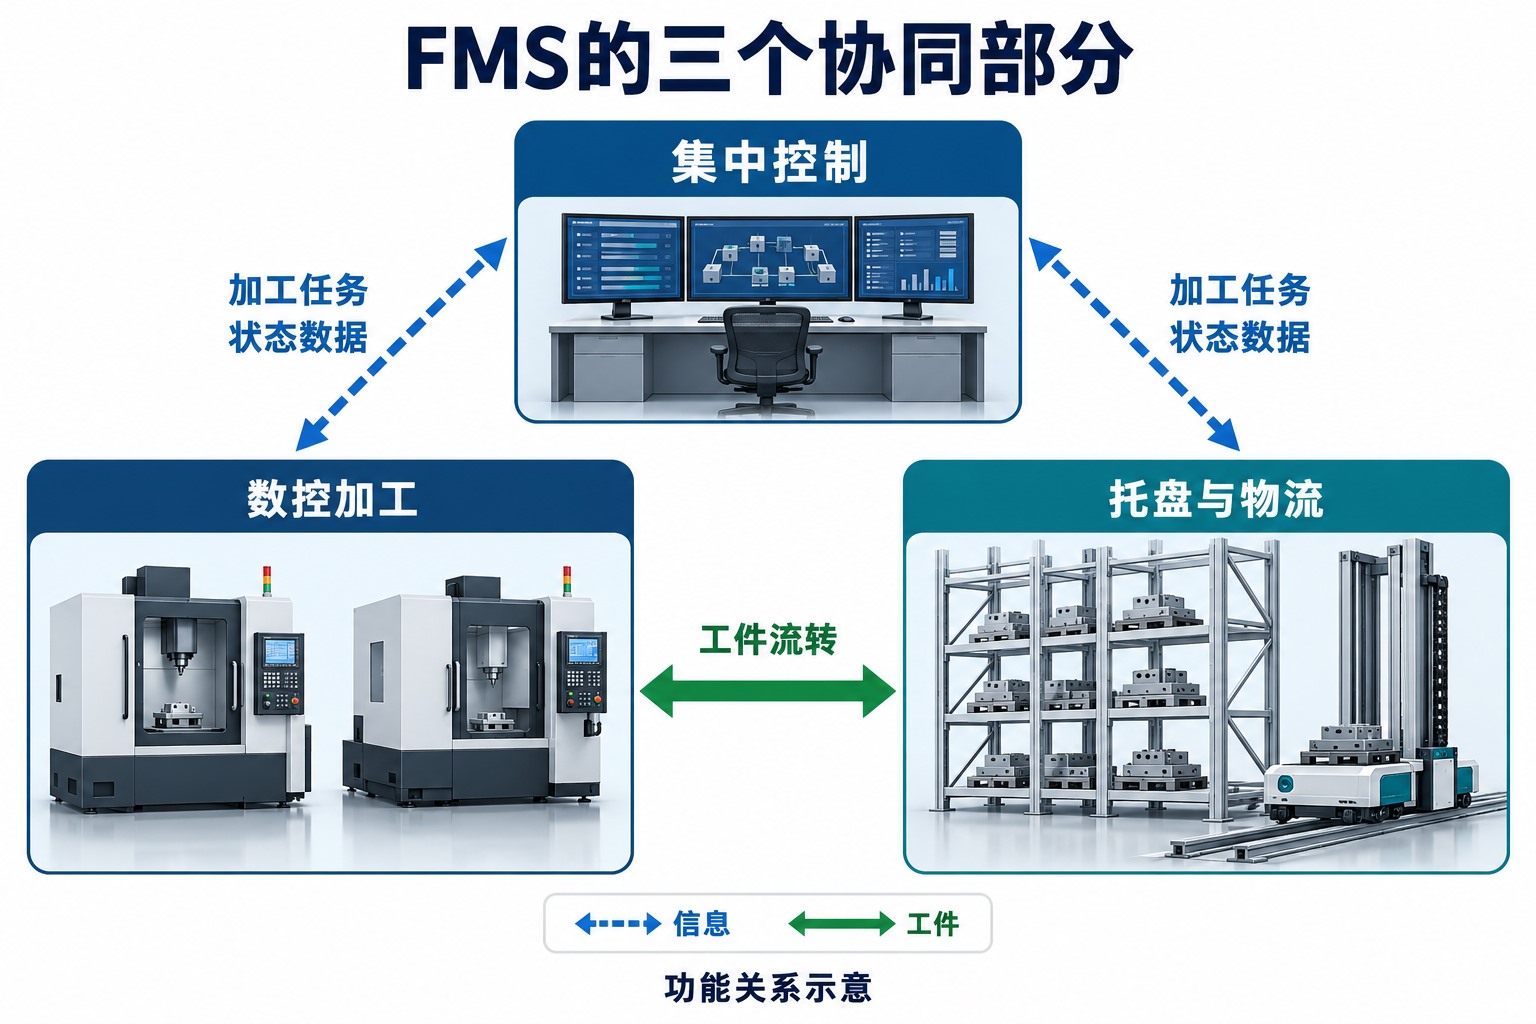
加工设备:决定零件能做什么工序
加工中心、数控车床等设备负责切削或其他加工。机床的行程、轴数、主轴能力和工艺配置决定能处理的工件与特征。把零件送到机床前,还必须明确加工程序对应哪个零件版本、使用哪个装夹基准,以及所需刀具是否可用。自动搬运可以改变工件到达的顺序,不能改变机床本身的加工能力。
刀具和夹具因此不是外围配件。刀具类型、刀长与补偿信息要与程序匹配;夹具要定位并夹紧工件,承受相应切削力。工件已经到站却缺少正确刀具,或者夹具方向与程序预设不同,任务仍不能正常执行。
物料储运:把正确的工件送到正确工位
托盘库提供待加工件和在制品的存放位置,搬运装置连接装夹站与加工设备。Makino的MMC2系统说明展示了一种实际形式:由伺服控制的搬运车连接卧式加工中心、托盘装载位置与人员操作环节。其他配置也可以使用机器人、自动导引车或不同的储运装置。
托盘上的工件需要与任务身份关联,否则物流系统只知道“这个位置有一个托盘”,却不知道里面是哪一种零件、已经完成哪道工序、下一步该送往哪里。缓冲位置也承担生产衔接作用:加工完成但下道工位忙碌时,可以先暂存,让设备继续处理其他合适任务。
集中控制:协调订单、资源、设备与工序状态
集中控制负责把“做什么、做多少、何时完成”转成具体执行安排,跟踪设备状态和工件进度,并根据资源变化调整待执行任务。这里的“集中”指统一协调,不要求所有动作都由一台电脑直接控制;机床自身控制器仍负责其加工动作。
例如,Fastems的MMS官方说明把订单排程、程序与刀具等资源检查、生产执行和状态监测连在一起。这类功能可以解释一个常见现象:机床虽然空闲,但某个订单还未进入加工,因为相应毛坯、夹具或程序尚未就绪。设备空闲与任务可执行是两个不同状态。
FMS怎样完成混流加工与换型?
混流加工是把不同品种的工件安排在同一系统中交替生产。它不要求所有工件使用同一程序,也不意味着每件都必须更换夹具;关键在于系统能识别各工件的加工要求,并在可用资源之间安排任务。
以同一零件族中的A、B两种箱体为例,以下是说明工作原理的假设场景,不是客户案例。两种零件都能在机床1或机床2完成加工,但各自使用已经确认过的程序和专用夹具。
- 登记任务与工艺。为A、B分别关联零件版本、数量、工序、可执行机床、加工程序和所需资源。系统据此知道两种零件可以共享哪些设备。
- 在机外准备工件。操作人员在装夹站将B装到对应夹具和托盘上,确认身份与定位状态。此时机床仍可加工已经准备好的A,准备工作不必全部占用机床的加工时间。
- 检查可执行条件并调度。系统核对待加工件、设备、程序、刀具和夹具,再按任务优先级、工序先后与资源状态安排运输。
- 交换托盘并执行加工。搬运装置与设备确认到位、交换和夹紧状态,机床调用对应程序。完成后记录工序状态,再送往下道工位、缓冲位或卸料位置。
- 根据变化安排后续任务。急单、缺料、刀具不足或设备报警会改变可执行任务集合。系统调整的是能够继续进行的工作;异常工件则按相应处置流程处理。
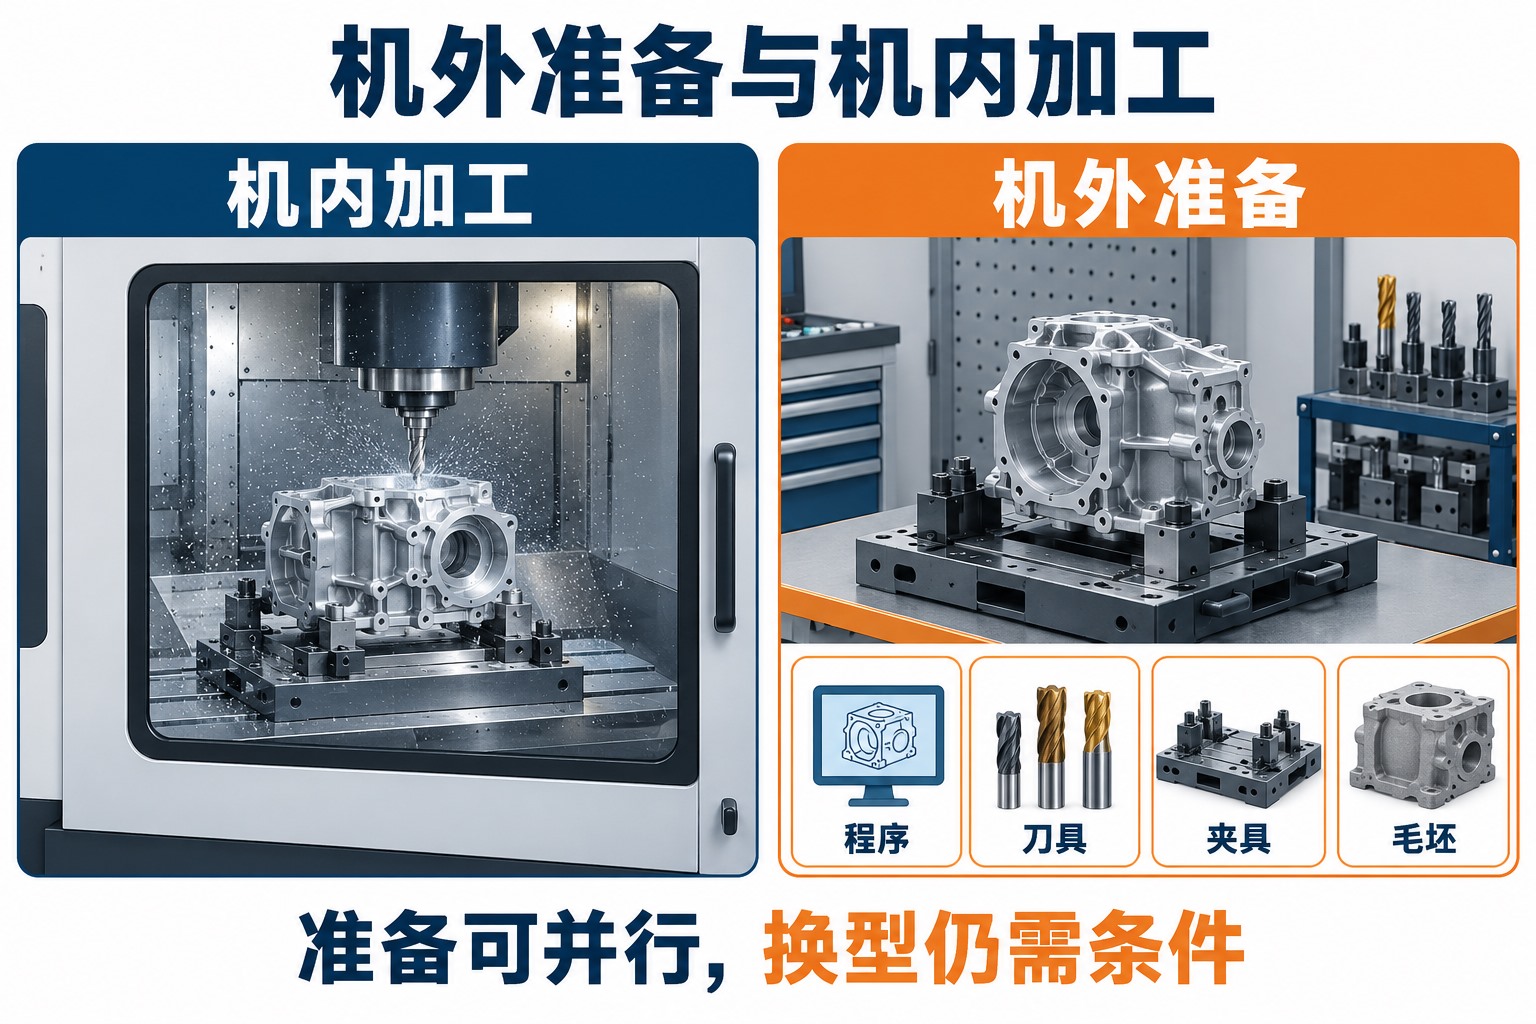
换型时间缩短的原因,是一部分准备工作被提前完成,重复订单可以复用已经确认的工艺资料,而不是所有换型动作都消失。Fastems关于小批量生产组织的技术说明强调,让机床加工其他任务时同步完成准备或重新装夹。新零件首次导入、图纸版本变更或关键工装变化,仍需要相应的工艺确认。
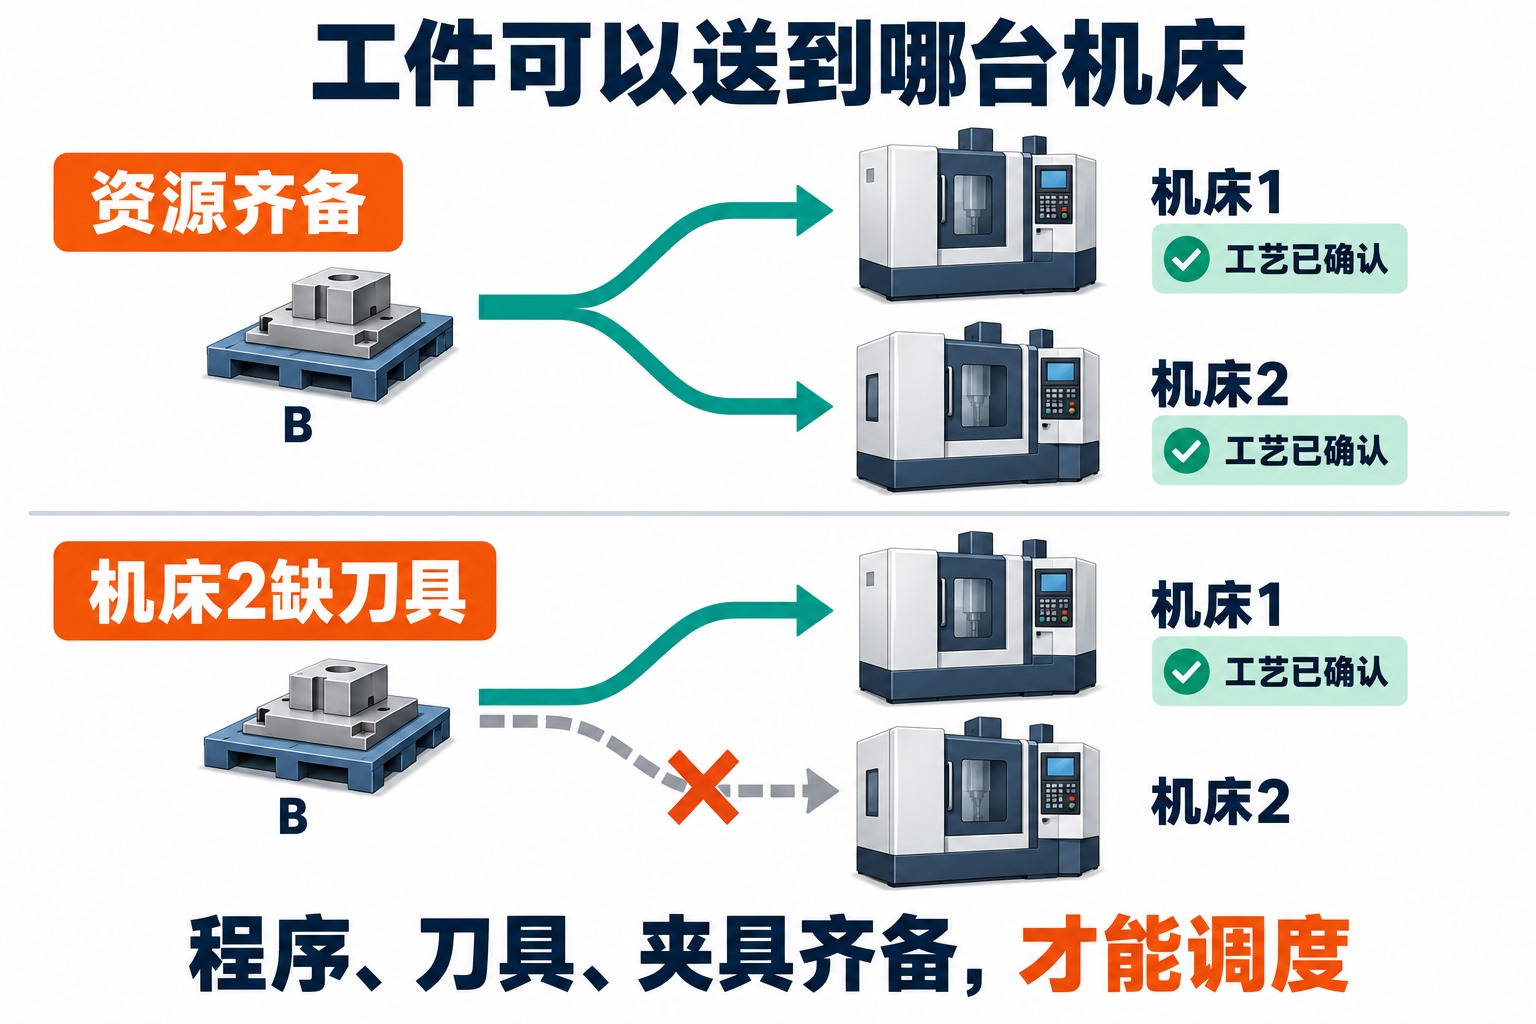
备用机床也有条件。假设机床1正在加工A,机床2空闲,但缺少加工B所需的镗刀,那么B不能仅因机床2空闲就被送去切削。补齐刀具并确认程序、夹具等条件后,机床2才成为B的可用设备。Makino的MAS-A5控制器资料也明确把任务分配限定在具备加工能力的机床,并结合加工进度安排托盘。
FMS、柔性制造单元与自动化产线有什么区别?
这几个概念经常重叠,区分时应看协调范围和应对变化的方式,而不是只数机床。柔性制造单元(Flexible Manufacturing Cell,FMC)通常围绕较局部的工序和设备组合运行;FMS更强调多个加工与物流资源的统一协调。不同教材和厂商的命名范围并不完全一致。
| 生产形式 | 主要组织方式 | 遇到不同零件时怎样变化 |
|---|---|---|
| 独立数控机床 | 在单台设备内执行程序,加工前后的搬运和准备另行安排。 | 可以切换程序和工装,但跨设备任务协调不由这台机床自动完成。 |
| 柔性制造单元(FMC) | 一组局部设备、上下料或托盘装置形成相对独立的生产单元。 | 在该单元可处理的零件和工序范围内切换,具体能力取决于资源配置。 |
| 柔性制造系统(FMS) | 将加工、储运和控制结合,统一协调多个任务及其资源。 | 可改变品种组合、任务顺序;具备替代设备时,还能调整加工路径。 |
| 专用自动化产线 | 围绕特定产品和工艺组织固定或较稳定的生产流程。 | 适合稳定重复生产;产品变化超出原设计范围时,可能需要较多工装或设备改造。 |
“自动化产线”是更宽泛的说法,其中也可以包含柔性产线。自动化描述哪些动作由设备执行,柔性描述系统能在多大范围内应对生产变化。两者不是互相排斥的类别,FMS也不等同于整座无人化工厂。
柔性制造系统适用于哪些生产场景?
FMS较典型的应用,是有多种零件、订单会变化,但零件之间存在可复用工艺和设备能力的生产。这里的“零件族”是指在几何特征或加工工艺上具有相似性的一组零件。例如,同系列泵阀箱体可能共享部分镗铣设备、刀具与基准设计,却分别需要不同孔位程序和夹具配置。
在这样的场景中,重复小批订单不必每次都重新组织完整生产资源;不同订单可以利用同一设备组,机外装夹与机内加工也能衔接。订单批量达到中等规模时,只要仍需经常调整品种组合,柔性制造同样有意义。把FMS简单等同于“小批量”,会漏掉工艺共性和重复生产这两个关键条件。
应用也不必停在切削。Fastems的MLS产品资料列有清洗、测量和后处理等集成方向,说明加工完成后的环节可以纳入同一生产组织。不过,增加工位必须同时处理工件交接、身份追踪和状态反馈,否则只是把独立设备摆得更近。
反过来,长期只生产一种设计稳定、产量很大的产品时,专用产线可能更容易围绕固定节拍组织生产。零件差异很大、几乎每次都要重新开发工艺的单件任务,则可能缺少可重复利用的准备条件。FMS能适应的是已规划能力范围内的变化;这也是它区别于“任何订单都能自动做”的地方。
为什么增加机床不一定提高FMS产量?
FMS的产出取决于整条工艺链的可用能力,不能把机床加工能力相加就当作最终成品产量。下面继续用A、B箱体作教学演算:假设两种工件都经过加工、清洗、检验三个阶段,两台加工中心可相互替代,每台平均加工一件需8分钟;共享清洗工位每件5分钟,检验工位每件6分钟。
为看清瓶颈,先假定任务持续充足、缓冲空间足够、装夹和转运不构成限制,并忽略停机与返工。则两台加工中心合计的理论能力为2×60÷8=15件/小时,清洗为60÷5=12件/小时,检验为60÷6=10件/小时。三个阶段都必须经过,因此稳定运行时完整工艺链的理论完成速度最多为10件/小时。
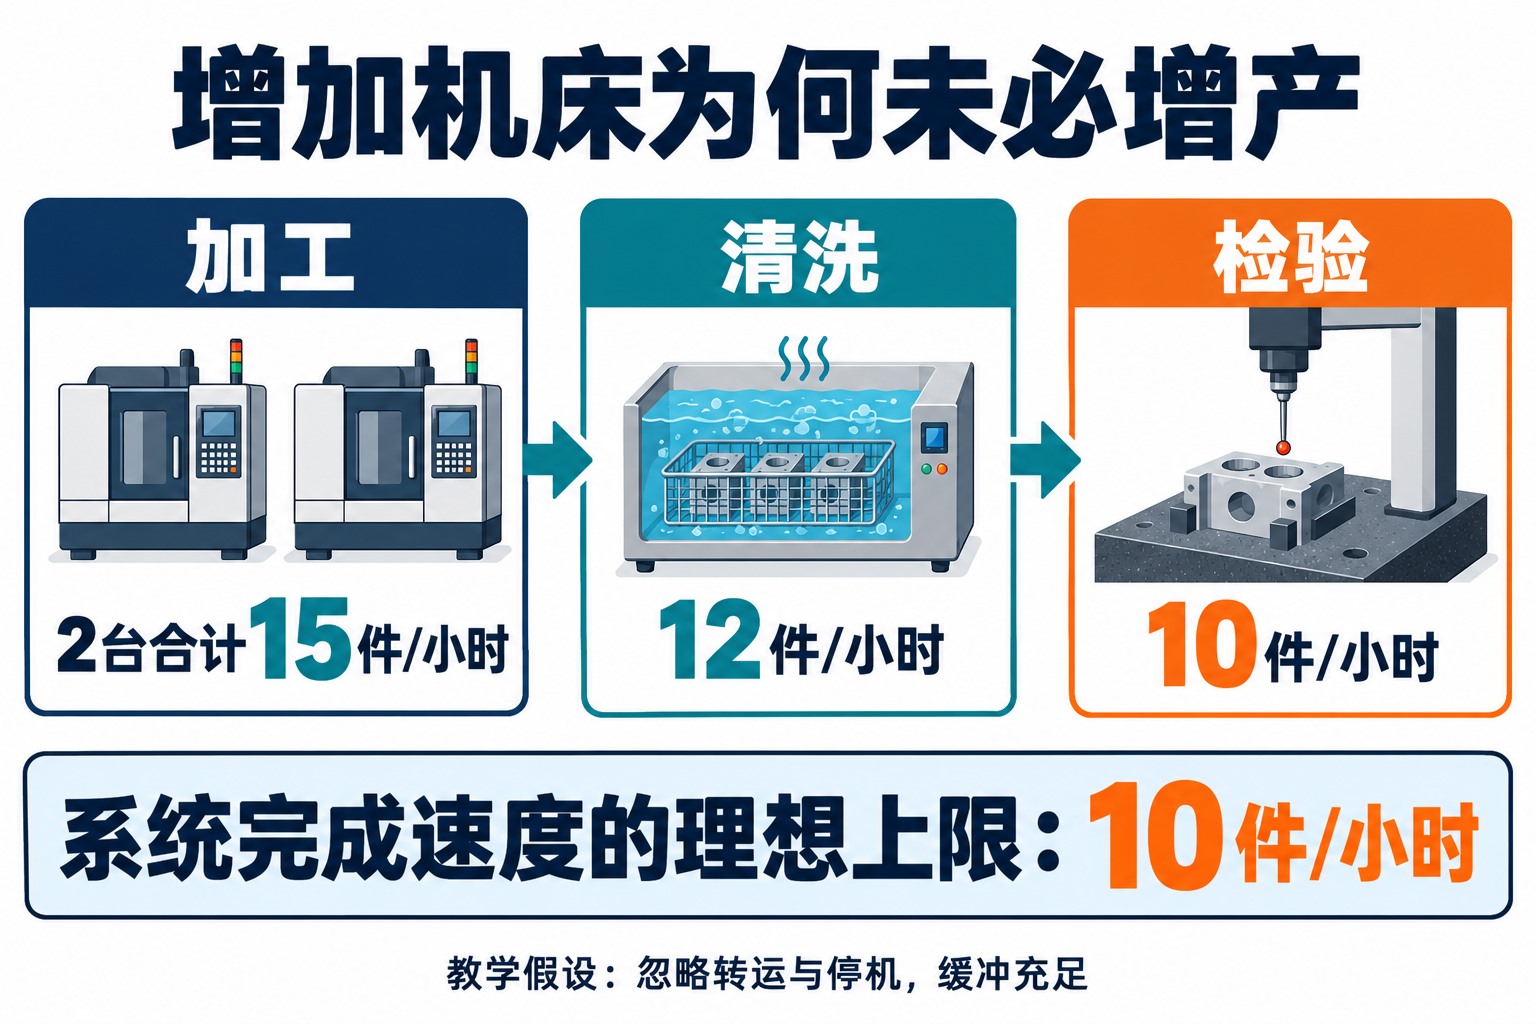
此时加入第三台同样的加工中心,会把加工阶段的理论能力提高到22.5件/小时,但检验仍只能完成10件/小时。若继续让加工端满负荷投料,增加的主要是在制品和排队时间。调度应控制投料、维持后道连续工作;若需要提高整条链的产出,则应针对检验所需的实际步骤研究能力改善,并重新确认质量要求。
这个例子也说明混流比例为什么影响产能。如果B的检验时间比A长,同样的订单总数,B占比提高后就会增加检验负荷。实际FMS还要计入搬运车占用、夹具数量、刀具更换、故障与等待;上述10件/小时只是给定假设下的上限,不能直接当作交付能力。
理解柔性制造系统,可以沿着一件工件追踪:任务如何识别,资源何时准备,设备怎样分配,工序完成后如何流转。加工、物流和控制能够围绕这些条件配合,FMS才具备应对品种和排程变化的能力;能够变化的范围,以及最终能完成多少产品,始终由实际工艺与资源共同决定。
参考资料
- IEEE Technology Navigator:Flexible manufacturing systems。
- NPTEL:Mechatronics: Products and Systems in Manufacturing,Flexible Manufacturing System课程章节。
- Makino:Linear Pallet Pool System(MMC2);Makino Advanced System Cell Controller MAS-A5,2020版资料。
- Fastems:Manufacturing Management Software;Multi-Level System MLS产品说明。
- Fastems:Make More Money with Your CNCs – Produce Small Batches with Lower Unit Cost,2022年12月20日。仅采用生产准备与任务组织的技术解释。
评论留言
暂时没有留言!