MOM是Manufacturing Operations Management的缩写,通常译为制造运营管理,也常见“制造运行管理”的译法。它围绕工厂的生产、质量、维护和库存等运营活动,组织人员、设备、物料及相关信息,让生产要求能够落实为受控的现场任务,再形成可核对的实际结果。
MOM与MES不是只能二选一的两个软件等级。MOM首先说明制造运营需要管理哪些活动、共享什么信息;制造执行系统(MES)是支持这些活动的重要软件载体。某些MES已经覆盖质量、维护或库存相关功能,也有企业通过多套专业系统协同实现。产品叫“MOM”还是“MES”,本身不能证明其覆盖范围和协同能力。
MOM管理哪些制造运营活动
OPC Foundation的ISA-95说明将生产、质量测试、库存与仓储、维护列为需要协调的领域。它们处理的问题不同,但会使用同一批物料、同一台设备和同一张工单的信息。四类活动的典型分工如下。
| 运营领域 | 主要管理什么 | 怎样影响其他活动 |
|---|---|---|
| 生产运营 | 把要求细化为可执行任务,安排顺序与资源,派工、执行并跟踪实际进度 | 需要知道物料能否使用、设备是否可用;实际产出与消耗又更新质量和库存判断 |
| 质量运营 | 安排检验或测试,依据适用要求形成结果,管理放行及异常处置 | 检验结果决定工件能否流转、返修或作为合格品使用,并为过程分析提供依据 |
| 维护运营 | 组织预防性维护与故障处理,安排资源,记录作业并确认设备恢复条件 | 设备停用或恢复会改变可派任务和计划;生产安排也影响维护窗口 |
| 库存运营 | 管理厂内物料、在制品和成品的位置、数量、移动及可用状态 | 把质量限制落实到物料使用,将实际收发、转移和入库情况反馈给生产与业务系统 |
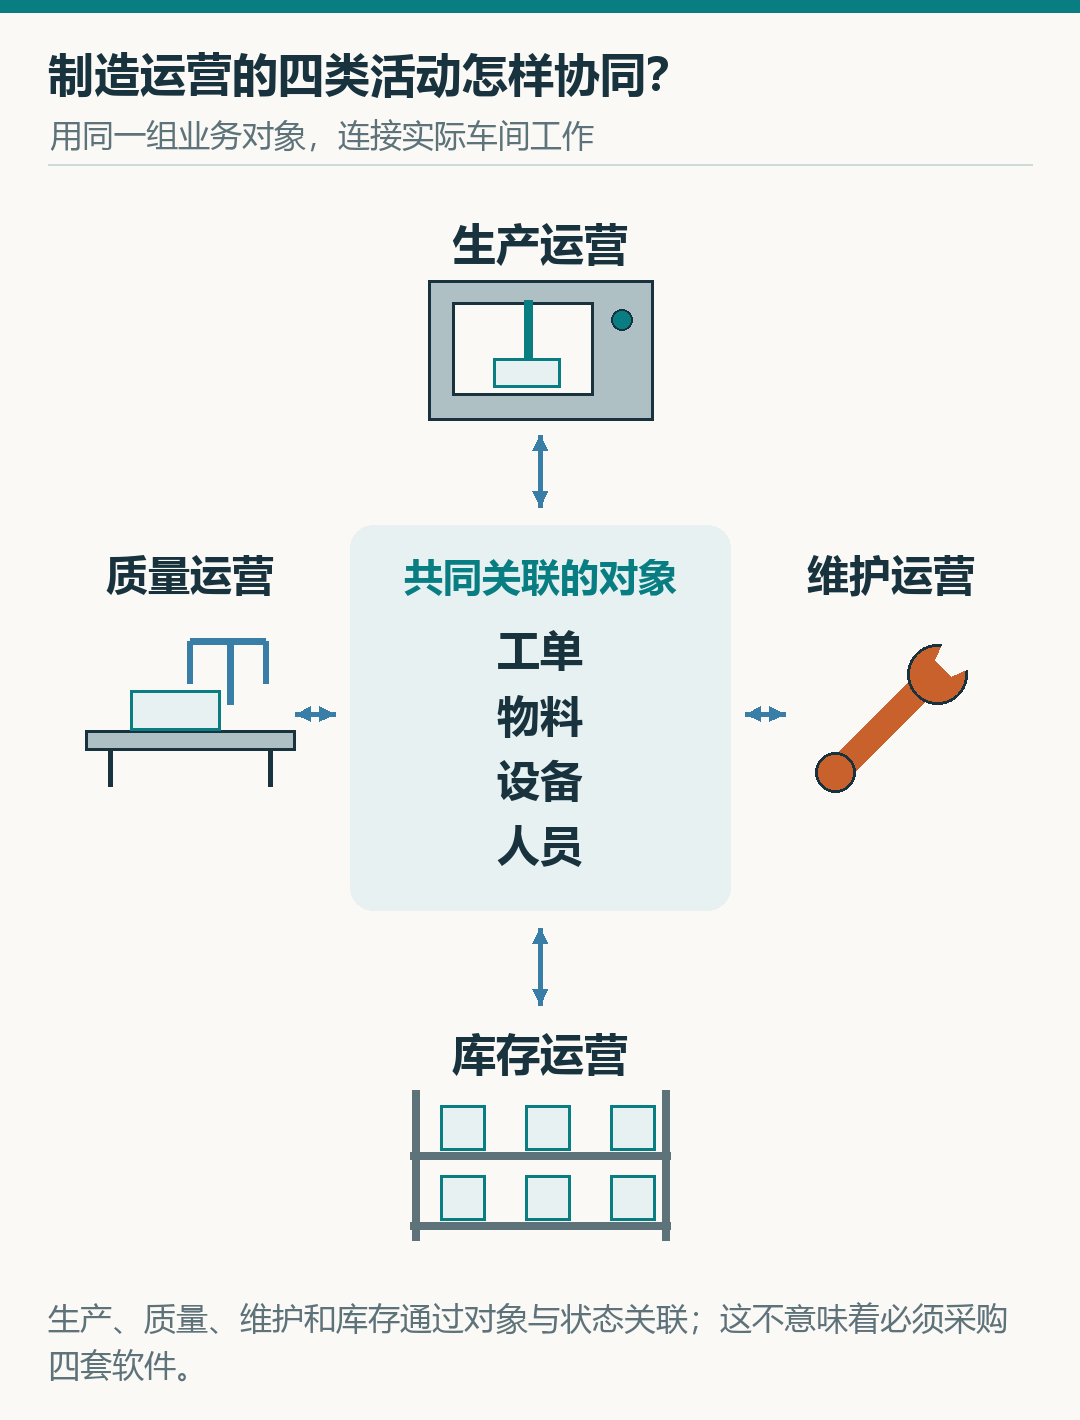
四类运营并非只负责各自记录数据,还要形成可执行的安排。NIST对MESA MOM成熟度评估工具的说明列出详细排程、派工、执行管理、资源管理、定义管理、数据采集与跟踪、绩效分析等活动。把它们放回现场看,含义是:先说明要做什么、依据什么要求,再确认资源、安排任务、记录发生了什么,并利用结果调整后续工作。
例如,质量运营不能止于保存“某件不合格”;它还要让相关工件不能被当作合格品继续使用。维护运营也不能止于登记“设备正在维修”;相应设备的可用状态要进入派工判断。协同是否成立,取决于这些结果有没有参与后续决定。
MOM与ERP、MRP及现场控制怎样衔接
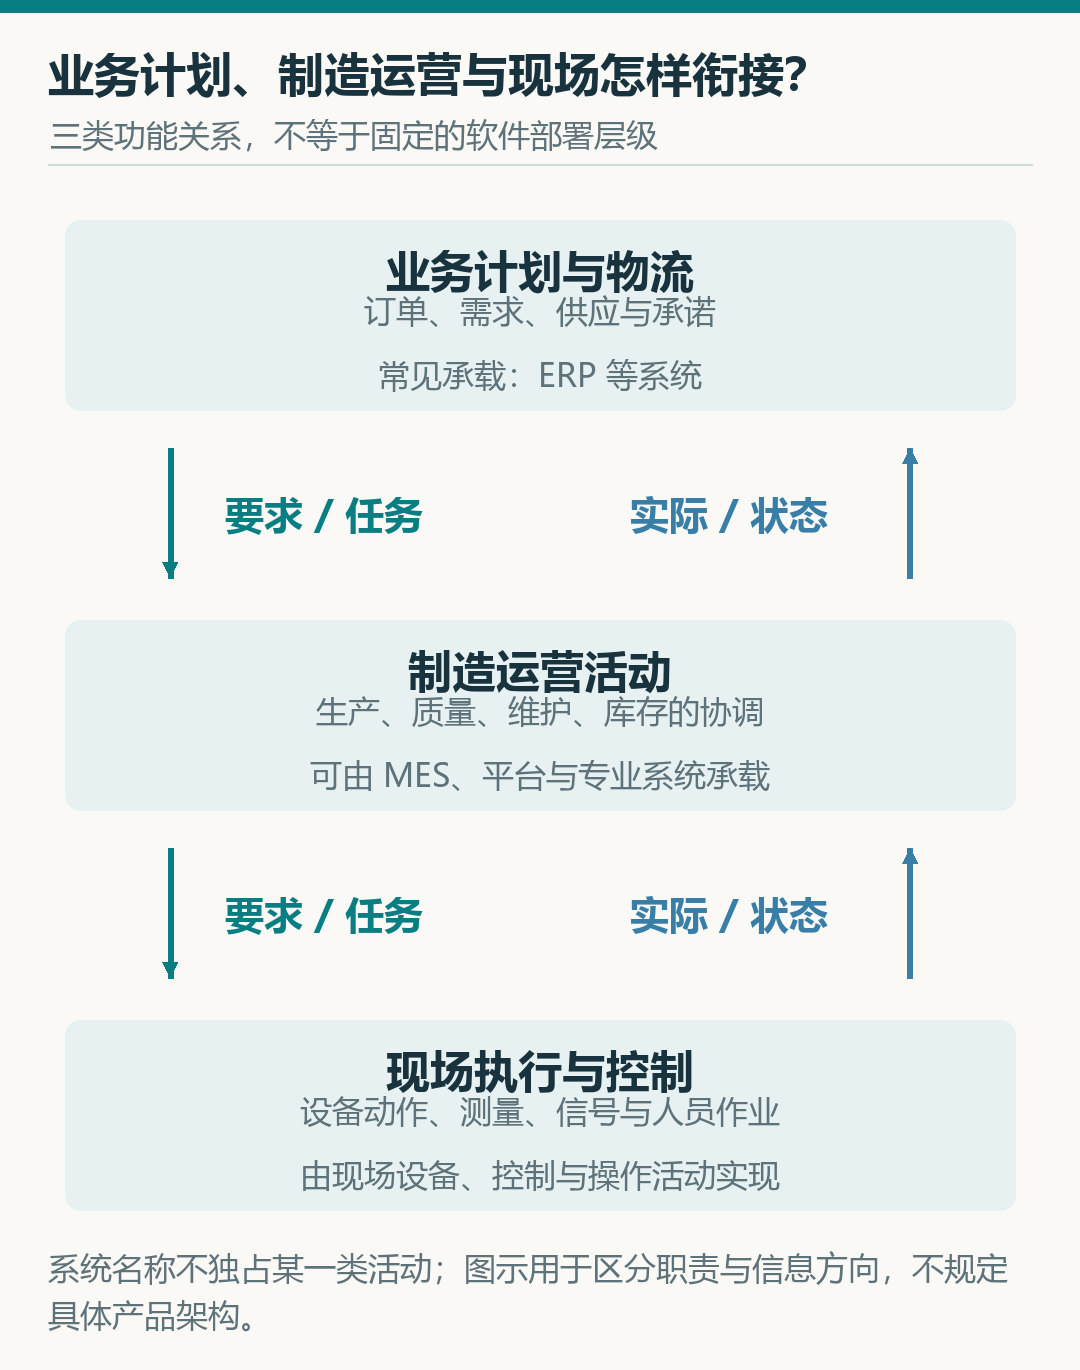
企业资源计划(ERP)通常面向订单、供需与资源计划、采购物流及业务核算;MOM更贴近工厂内的任务安排、执行、资源状态和实际结果。OPC Foundation对ISA-95活动层级的说明将业务计划与物流置于Level 4,将制造运营管理主要置于Level 3,并与下方自动化控制活动交换信息。
这里分的是活动职责,不是规定每层都要购买一套软件。ERP产品可能含现场生产功能,MES可以含质量或维护模块;同一软件也可能承接不同范围的活动。不能仅按应用名称,把每个产品画进一个永远不重叠的盒子。企业已有系统的整体分工,可参看ERP、MES、PLM与WMS怎样协同。
物料需求计划(MRP)处理的是依据需求、物料清单、库存和计划供给等条件计算物料需求。它可以帮助回答“需要补充什么、何时需要”,但计划上具备物料,并不自动证明某个工位现在能开工。现场还可能存在批次未放行、物料未送到位、设备正在维护或人员条件不满足等情况。MRP的计算与ERP业务关系,已有制造企业ERP的核心模块作具体解释。
向现场传递的信息,应足以执行本次任务,例如产品和数量、适用要求、工序及资源条件;现场返回的也应区分产出、消耗、质量状态和异常,而不是一个含义不清的“完成”。ERP据约定的业务事实更新订单、库存或核算,运营安排再利用这些信息决定下一步。
设备控制仍有自身职责。MOM相关系统可以下发任务或经确认的工艺要求,现场控制器执行相应的动作和调节,并返回状态。机床安全联锁、电机运动或压力调节不能仅靠上层运营界面替代。MOM管理的是制造活动如何被组织,不意味着它直接接管每一个设备动作。
一张100件工单,四类运营怎样共同推进
假设工单WO-27要生产一种支架,订单目标为100件合格品,本批先投产100件。每个毛坯对应一个产品跟踪对象,没有拆合件或跨工单转入转出。下面的数量与设备编号均为教学假设,用来说明同一状态怎样被不同运营活动使用,不代表实际项目数据。
开工前,把任务要求与可用资源对齐
生产运营先明确本单采用的工艺路线和有效要求,将任务安排到具备相应能力的设备与人员。库存运营按本单需要办理物料交接,并保留批次及位置关系;质量运营确认相关物料状态及本次检验要求;维护运营提供设备的可用情况。四类活动不是依次填完四张表才开始,而是共同回答这项任务在此时、此地能否执行。
例如,仓库可以查到100件毛坯,但其中一批处于质量限制状态,就不能仅凭账面总数全部发给生产;设备在资源清单里存在,也不代表当前可以接受任务。反过来,计划已经安排在设备M-03上,也不应把“计划使用”直接写成“实际已使用”。实际用料、加工和人员记录应在对应活动发生后形成。
到了执行环节,工单、产品或批次、工序、设备和适用要求需要保持关联。质量部门报告的支架应能对应到本单跟踪对象,维护记录中的M-03也应与派工所使用的设备身份对应。各系统可以采用自己的内部编号,但必须有稳定的映射,不能让同一台设备在生产侧已经停用、维护侧却更新了另一条设备记录。
同一时点,分清100件分别处于什么状态
在一个统计截点,本批100件的状态如下。为避免重计,待返修件在本表中单列,不再包含在“在制”组内;四组使用同一工单、同一批投产对象和同一截点。
| 本批当前状态 | 件数 | 运营判断 |
|---|---|---|
| 已合格入库 | 80 | 已完成本例要求的质量确认和入库,可记为本单已合格入库数量 |
| 待返修 | 6 | 已有处置安排,但返修后的合格结果尚未形成,不能提前计入合格入库 |
| 已判报废 | 4 | 保留报废状态和处置记录,不能用来满足本单合格品需求 |
| 仍在制 | 10 | 仍在加工或工序间等待,尚未完成本例合格入库条件 |
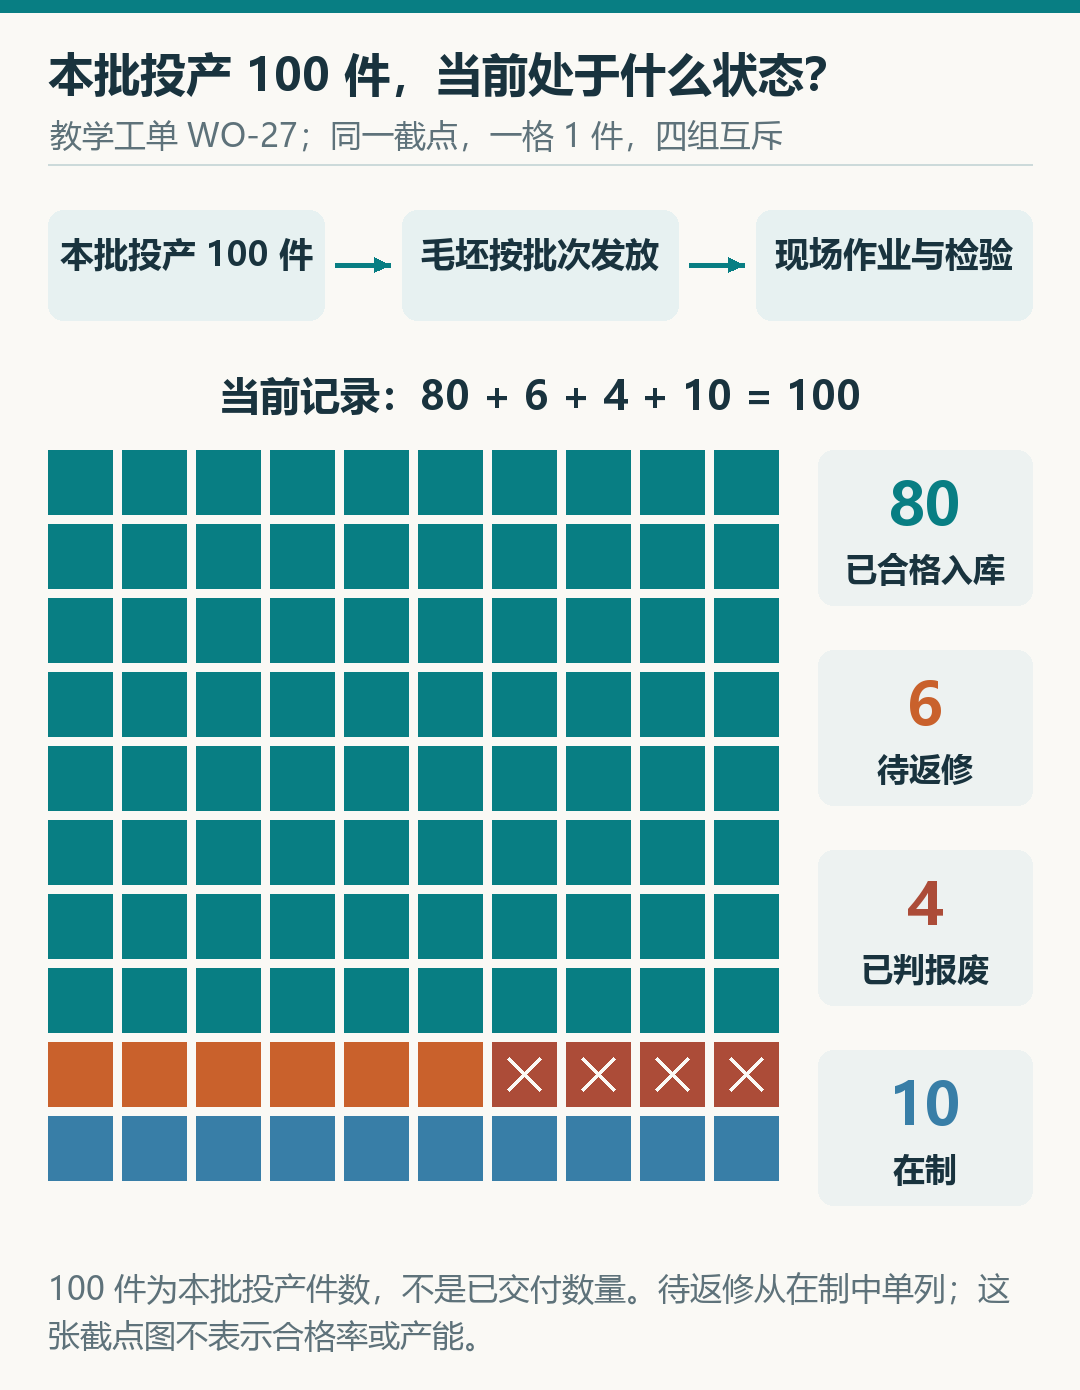
80+6+4+10=100,说明本批跟踪对象的去向能对上;它不意味着已交付或已完成100件合格品。此时只有80件达到本例“已合格入库”状态。6件待返修与10件在制的后续结果仍未确定,4件报废不会满足交付要求。
四类运营会从同一组事实作出不同动作:生产继续管理10件在制及返修任务;质量确认返修后的检验与放行;库存保持受限品与合格品的状态区别;计划与ERP使用已确认结果判断剩余需求。这里不能直接“再生产20件”,否则可能与之后完成的在制品、返修合格品重复覆盖需求。补产量要结合后续结果、可用供给及订单规则重新判断。
这个例子也说明数量需要带状态。“已经做过加工”“检验完成”“合格入库”对应不同事件。若生产看板把已加工数量都报成合格产出,而库存系统仍保留待返修限制,两个屏幕即使实时联网,也没有形成一致的运营判断。质量与现场执行的具体分工,可参看QMS与MES质量模块怎样配合。
设备异常时,让维护结果影响后续任务
再假设设备M-03发生异常并被置为不可用。生产运营据此停止向它派发新任务,确认正在执行的任务处于什么状态,再判断是否等待或改派。改派要核实替代资源、程序、工装与人员条件,不能仅看到另一台设备空闲就直接转过去。
维护运营接收故障信息并形成处理任务,记录检查、维修及恢复确认。维修作业记录完成与“允许恢复生产”应按已规定的条件衔接;当必要确认结束、设备重新具备作业条件后,其可用状态才进入后续安排。这样,维护结果会真实改变生产能够使用的资源。
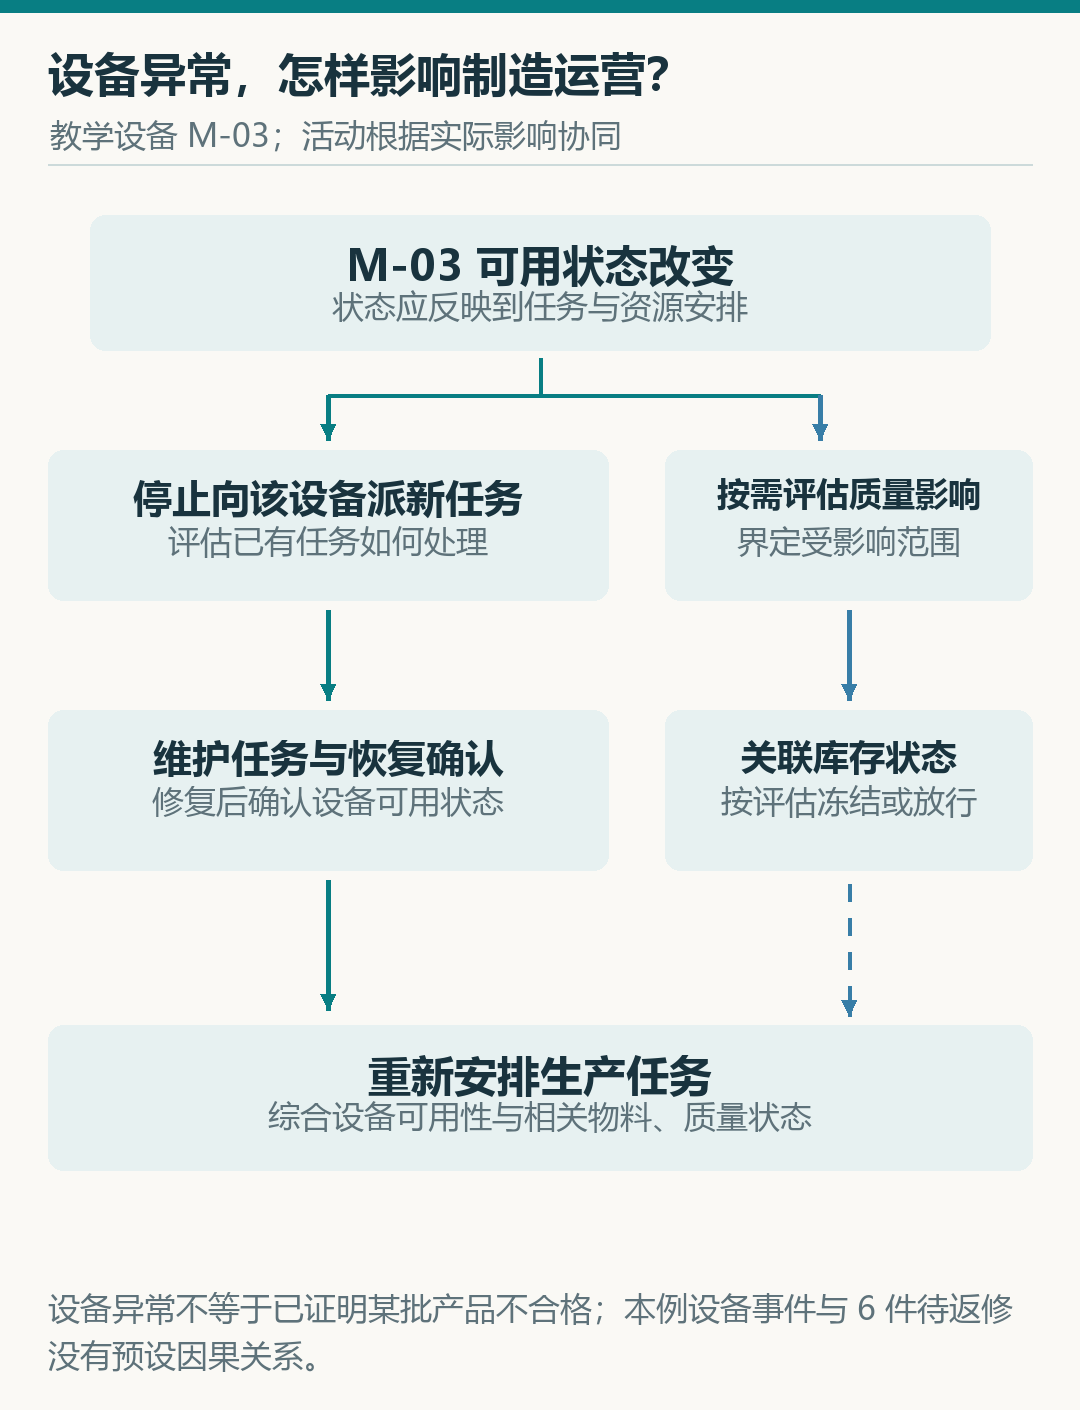
质量运营同时判断这次异常是否可能影响已加工工件,以及需要检查的范围。范围可以依据设备、工序、时间和批次记录确定;若需要暂停相关产品使用,库存与生产流转应执行相应限制。本文没有假定M-03异常导致前表中的6件待返修,也不能因设备停机就把整批产品一律判为不合格。
这一联动的重点,是每项结论有明确来源和后续用途:设备可用性影响派工,质量处置影响产品流转,库存状态影响物料可用,实际进度再影响计划。能看到这些记录只是起点,记录还需要让对应的业务动作发生。
MOM与MES的关系,为什么不能只看软件名称
ISA出版的MES书籍作者问答明确把MOM解释为支持制造运营所需的过程、数据结构与通信安排,将MES视为主要的IT支撑系统之一。作者还指出,一些供应商以“MOM系统”命名的能力,也可能已经由MES提供。因此,MOM这个词既用于描述运营管理范围,也会出现在软件产品名称中,阅读时需要分清语境。
MES的功能范围没有被固定为“只能生产执行”。ISA《Manufacturing Execution Systems》第二版公开节选(印刷第15—16页)讨论MOM的生产、质量、库存和维护范围,并说明MES应用可支持Level 3中的多种活动。已有MES核心功能与工作流程也包括资源条件、质量处置和追溯等内容。不能先把MES人为缩小,再用“MOM覆盖更多”证明必须更换系统。
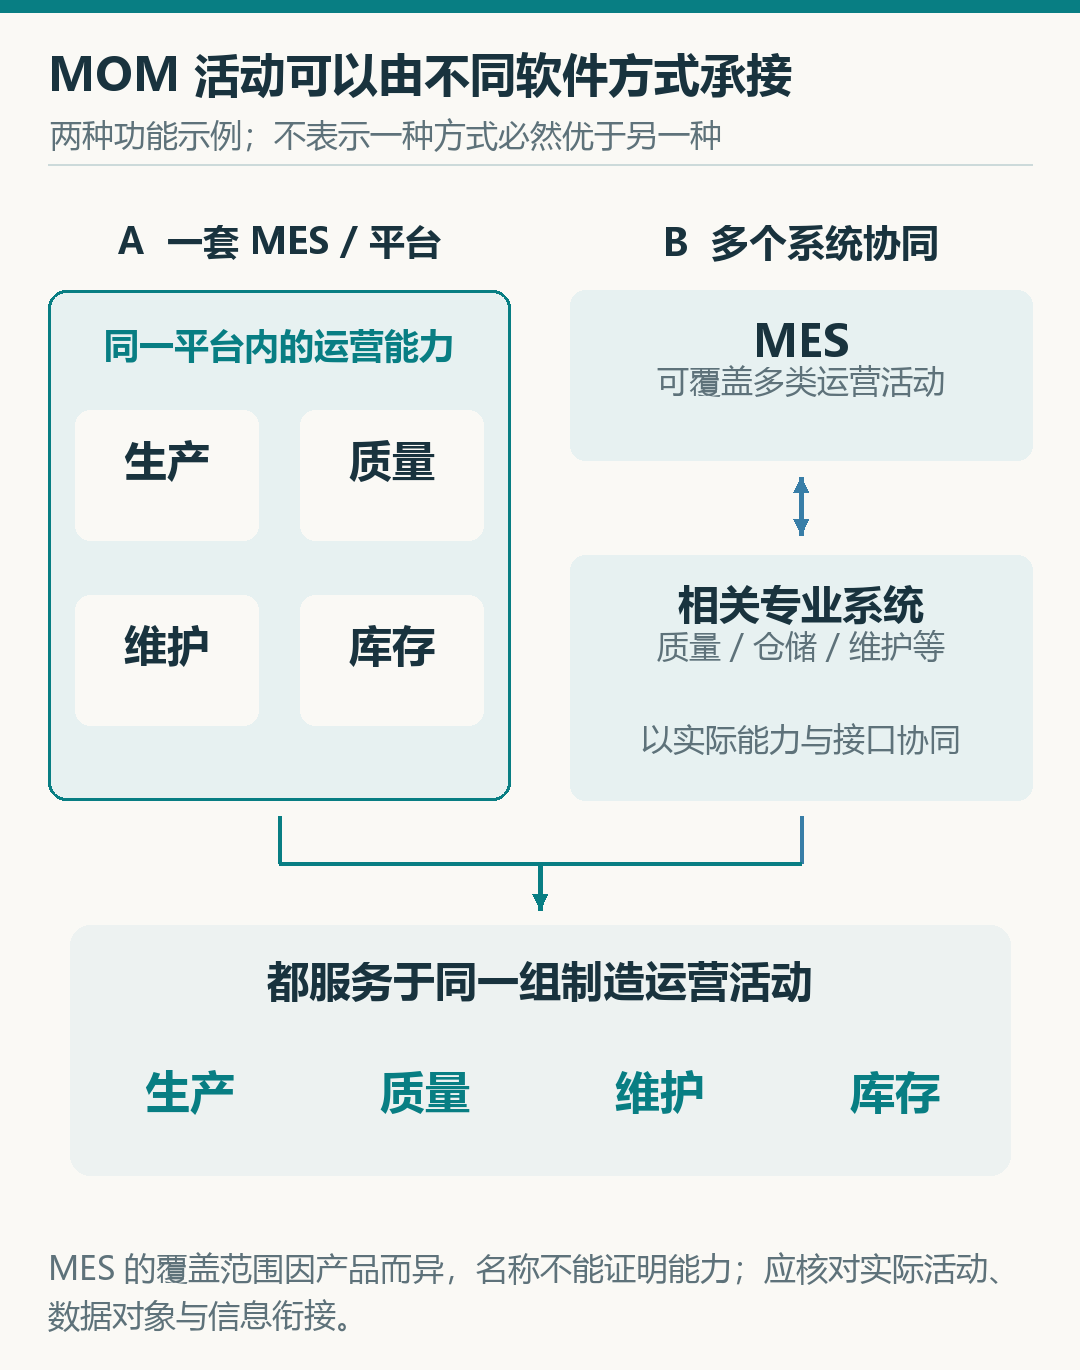
一种实现方式是在同一套MES或制造平台中配置多个运营模块,依靠共同数据和流程完成协同。另一种方式由MES与质量、仓储、维护等专业系统配合,例如仓库管理系统(WMS)处理库位与移动,计算机化维护管理系统(CMMS)组织维护任务。OPC Foundation的说明也列出MES、实验室信息管理系统(LIMS)、WMS和维护系统共同支撑MOM的例子;这不是要求每个工厂都必须部署所有这些产品。
对于WO-27,真正需要确认的是:设备不可用时能否影响派工,待返修品能否被阻止误放行,返修结果与库存更新能否对应同一批工件,业务侧能否看到含义明确的实际数量。如果现有系统和流程已能可靠完成这些活动,换一个产品名称本身不会产生新的管理能力。
如果其中某个环节缺失,应把缺口说到活动层面,例如“检验已判为受限,但仓库仍可拣出”,再确定是状态定义、责任权限、模块能力还是信息交换没有衔接。MOM的价值就在于提供这个整体观察范围,使局部的生产、质量、维护和库存结果能够共同支撑下一项决定。
参考资料
- OPC Foundation:OPC 10030,4.2.2 Why ISA-95?,四类运营领域、系统组合与共享对象信息。
- OPC Foundation:OPC 10030,4.2.3 ISA-95,业务计划物流、制造运营和现场控制的活动关系。
- NIST:MESA Manufacturing Operation Management Maturity Assessment Tool,四领域中的排程、派工、资源、执行、跟踪与分析活动。
- ISA:Author Q&A—Manufacturing Execution Systems: An Operations Management Approach,MOM与MES的概念及实现关系。
- ISA:Manufacturing Execution Systems: An Operations Management Approach,第二版公开节选,印刷第15—16页,MOM范围及其与MES功能、企业层活动的关系。
评论留言
暂时没有留言!