物料清单(Bill of Materials,BOM)是描述产品由哪些材料、零件和组件组成,以及各自用量与上下级关系的结构化数据。设计人员关心产品应由什么组成,工艺人员关心这些部件怎样组织加工和装配,生产人员关心特定制造条件下实际要准备哪些物料,因此同一产品可以有不同的BOM视图。
工程BOM(EBOM)偏向设计结构,制造BOM(MBOM)偏向制造用料结构;PBOM的含义则需看全称:它既被用于工艺BOM,也被某些系统用于生产BOM。理解三者的关键,是把产品结构、工序安排、物料用量和适用版本联系起来。
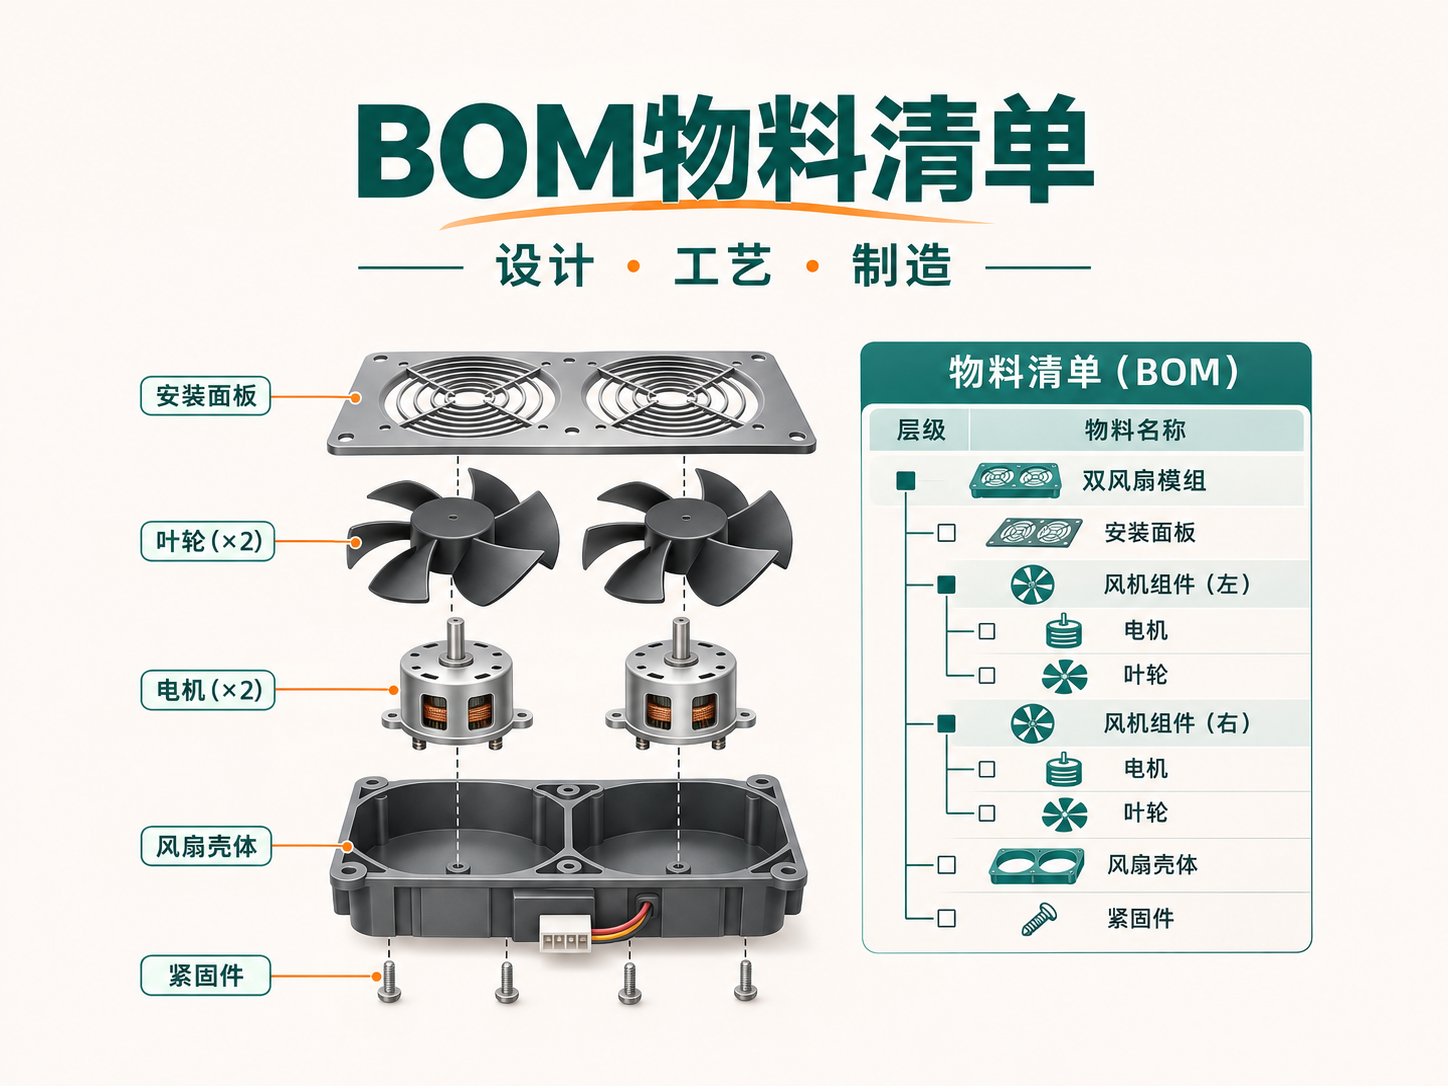
BOM记录哪些信息
一张只有“电机、叶轮、螺钉”的名称表,无法说明螺钉装在哪个组件里,也不能直接计算整机需要多少个。BOM用父子关系补上这层信息:父件由下面的子件组成,子件本身还可以继续展开,形成多层结构。面向同一产品的单层BOM只显示直接子件,多层BOM继续显示子组件内部;汇总BOM则把展开后的相同物料合并。
以下采用一个假设的双风扇模块:每个模块有2个风扇组件、1块面板和4个面板安装螺钉;每个风扇组件有电机、叶轮、支架各1件,以及4个螺钉。两处螺钉都假定为同一个物料编码S01。这是为解释BOM而简化的结构,只列参与比较的部件,不是可直接投产的完整设计。
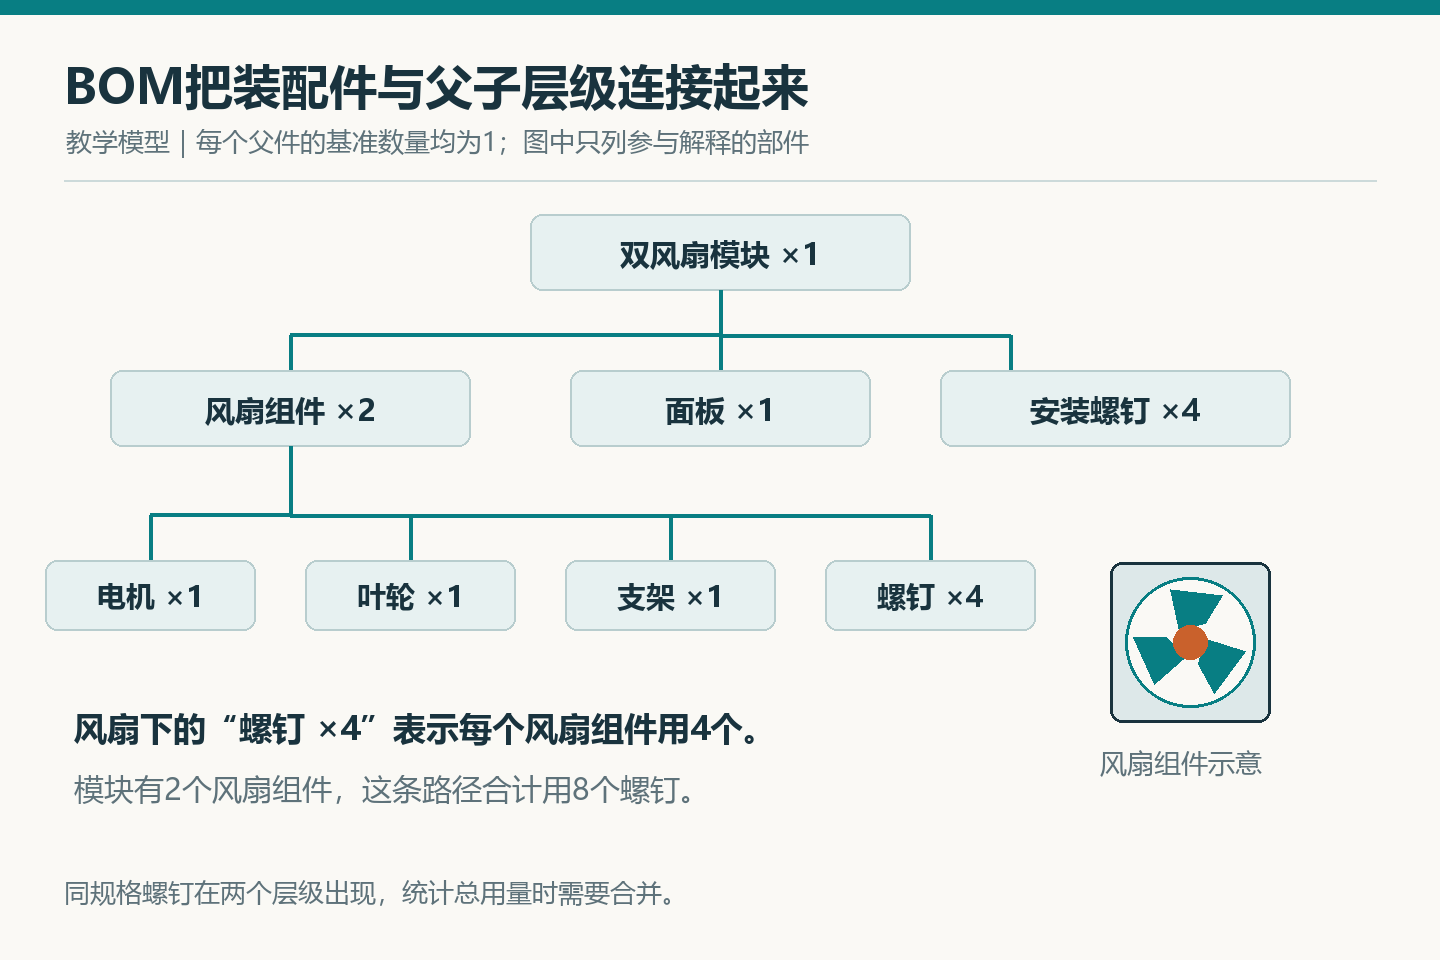
本例各层基准数量均为1。实际BOM还可以按10件、100件或一个规定批量建立;读一条用量时,要同时看它对应的父件和基准数量。关键字段的含义如下。
| 信息 | 本例中的含义 | 缺失时会产生的歧义 |
|---|---|---|
| 物料编码与名称 | S01对应一种确定规格的螺钉 | 名称同为“螺钉”,不代表长度、材质或规格相同 |
| 父件与子件关系 | 风扇组件下面挂接电机、叶轮、支架和螺钉 | 无法知道部件属于哪个装配单元 |
| 组件数量、单位与基准数量 | 每1个风扇组件使用4个S01 | “4”可能被误读成整机用量,或把个、盒等单位混用 |
| 版本、状态与生效条件 | 某一版结构在批准后按规定范围使用 | 旧结构、待批准结构和当前适用结构混在一起 |
零件图可以给出螺钉安装位置、尺寸或技术要求,BOM则把物料身份、组成关系和数量组织起来。两者需要关联,BOM本身不能替代零件图及完整装配要求。
EBOM、PBOM、MBOM的区别
工程BOM(Engineering BOM,EBOM)描述设计所定义的产品结构。制造BOM(Manufacturing BOM,MBOM)按制造组织表达产品用料,结构可能与设计不同。PTC对EBOM的说明把装配件、子装配件和零部件的层级关系作为核心;其制造转换文档也明确区分设计视图和计划制造视图。
在采用三种视图的语境中,工艺BOM(Process BOM,PBOM)从设计结构出发,按加工、装配和工艺分工重新组织物料,并与工序等工艺数据关联。华为云社区的BOM技术文章使用了这种工艺BOM叫法。下表中的PBOM也采用这一含义。
| 比较项 | EBOM:工程BOM | PBOM:工艺BOM | MBOM:制造BOM |
|---|---|---|---|
| 主要回答 | 产品在设计上由什么组成 | 物料怎样按工艺分工与装配过程组织 | 按确定的制造方案,需要哪些物料及多少用量 |
| 组织依据 | 设计装配、功能和零部件关系 | 加工或装配单元、工序用料关系 | 制造层级、自制与采购边界、工厂及生产条件 |
| 双风扇例子 | 保留2个风扇组件及其内部结构 | 把组件材料分配到预装,把面板和安装螺钉分配到总装 | 按领料与制造层级展开组件,并加入包装物料 |
| 与其他数据的联系 | 关联模型、图纸和设计变更 | 关联工艺路线、工序要求和工艺资源 | 用于物料需求展开、生产用料与成本等业务 |
PBOM不是全行业唯一的缩写定义。例如,Infor官方文档中的PBOM是Production Bill of Material,即生产BOM,描述多层级、跨站点的生产结构。它不能直接套入上表“工艺BOM”一列。因此,同一缩写出现于不同系统时,英文全称、数据内容和用途比字母本身更能说明角色。
这些视图也不必各存成一张独立表。工艺物料分配可以和MBOM、工艺路线一起管理;有的体系将其单独命名为PBOM。EBOM到MBOM可以直接建立关联,并非所有企业都必须依次生成EBOM、PBOM、MBOM三份文件。软件所在部门或菜单名称,也不能单独决定一份BOM的业务含义。
双风扇模块从设计BOM转成制造BOM
假设本例工厂在同一条线上完成风扇预装和面板总装,风扇组件不作为独立半成品入库。设计端保留“风扇组件”便于表达装配关系,制造端却可以将该层展开,直接按电机、叶轮、支架和螺钉准备物料。展开后,每个模块仍用电机、叶轮、支架各2件,螺钉合计12个,面板1块;包装环节再增加1个纸箱。
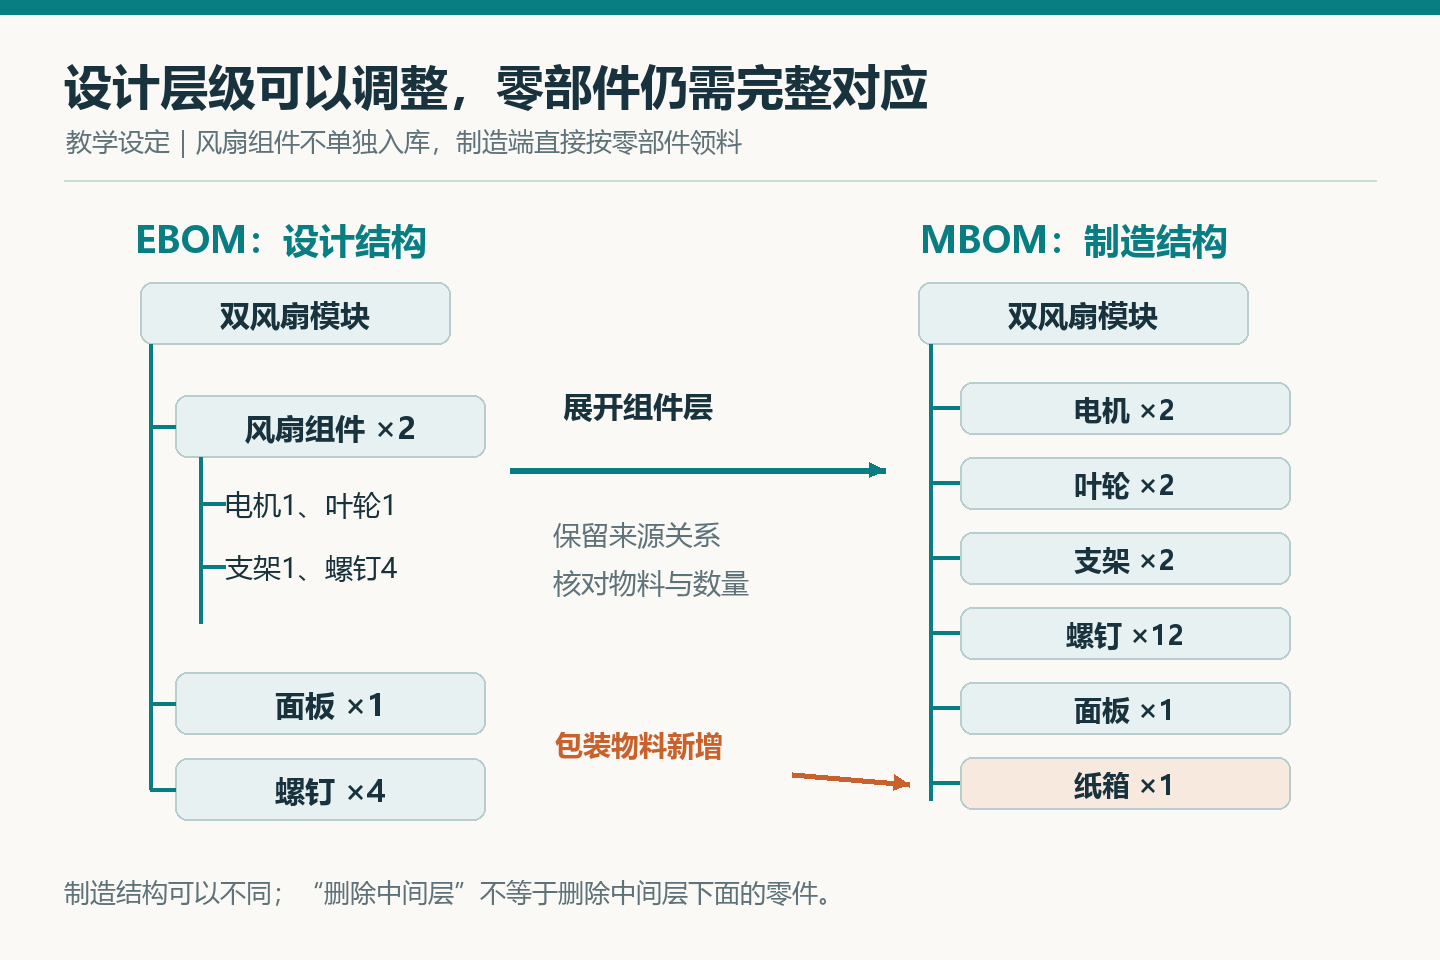
这一转换包含三个不同动作:调整中间装配层级、保留并展开设计物料、补充制造所需物料。纸箱是本例新增的生产包装物料,电机和叶轮则有原设计来源。两类条目不能混为一次“复制清单”,否则既无法解释新增原因,也难以在设计变更时找到受影响的制造条目。
如果另一座工厂先把风扇组件单独完工入库,再领到总装线,那么制造BOM保留这个半成品层级就有业务意义。若风扇组件整体外购,厂内的采购和领料对象还可能是整个组件,不能又把其内部零件作为同一需求重复采购。具体采用哪种结构,取决于制造和供应边界,而非EBOM的层级越深,MBOM就必须越深。
对于只用于组织层级、不单独形成制造库存对象的节点,有些系统采用“虚拟件”或“虚拟BOM”方式展开。Microsoft的生产BOM文档给出的虚拟BOM机制,就是将其组件展开到父项需求,而不为该子装配单独创建生产订单。不同系统对虚拟件的实现不同,不能把“不独立入库”简单理解成删除整条子树。
转换后的核对对象是产品对应关系:所有设计必需物料是否仍有去向,数量和规格是否一致,新增物料是否有工艺或包装依据。PTC的EBOM到MBOM转换文档使用关联链接连接两种结构;在一般业务中,也需要能从制造条目追溯到来源设计条目和版本。这样的关联才能支持后续变更,而不是每次靠名称猜测两行是否是同一个零件。
工序用料与BOM的连接
BOM的父子层级表达组成关系,工艺路线表达操作顺序、加工或装配资源及相应要求。在本例中,可以把电机、叶轮、支架各2件和8个螺钉分配到工序10“预装两个风扇”;把面板1块和另4个螺钉分配到工序20“装到面板”;把纸箱1个分配到工序30“包装”。
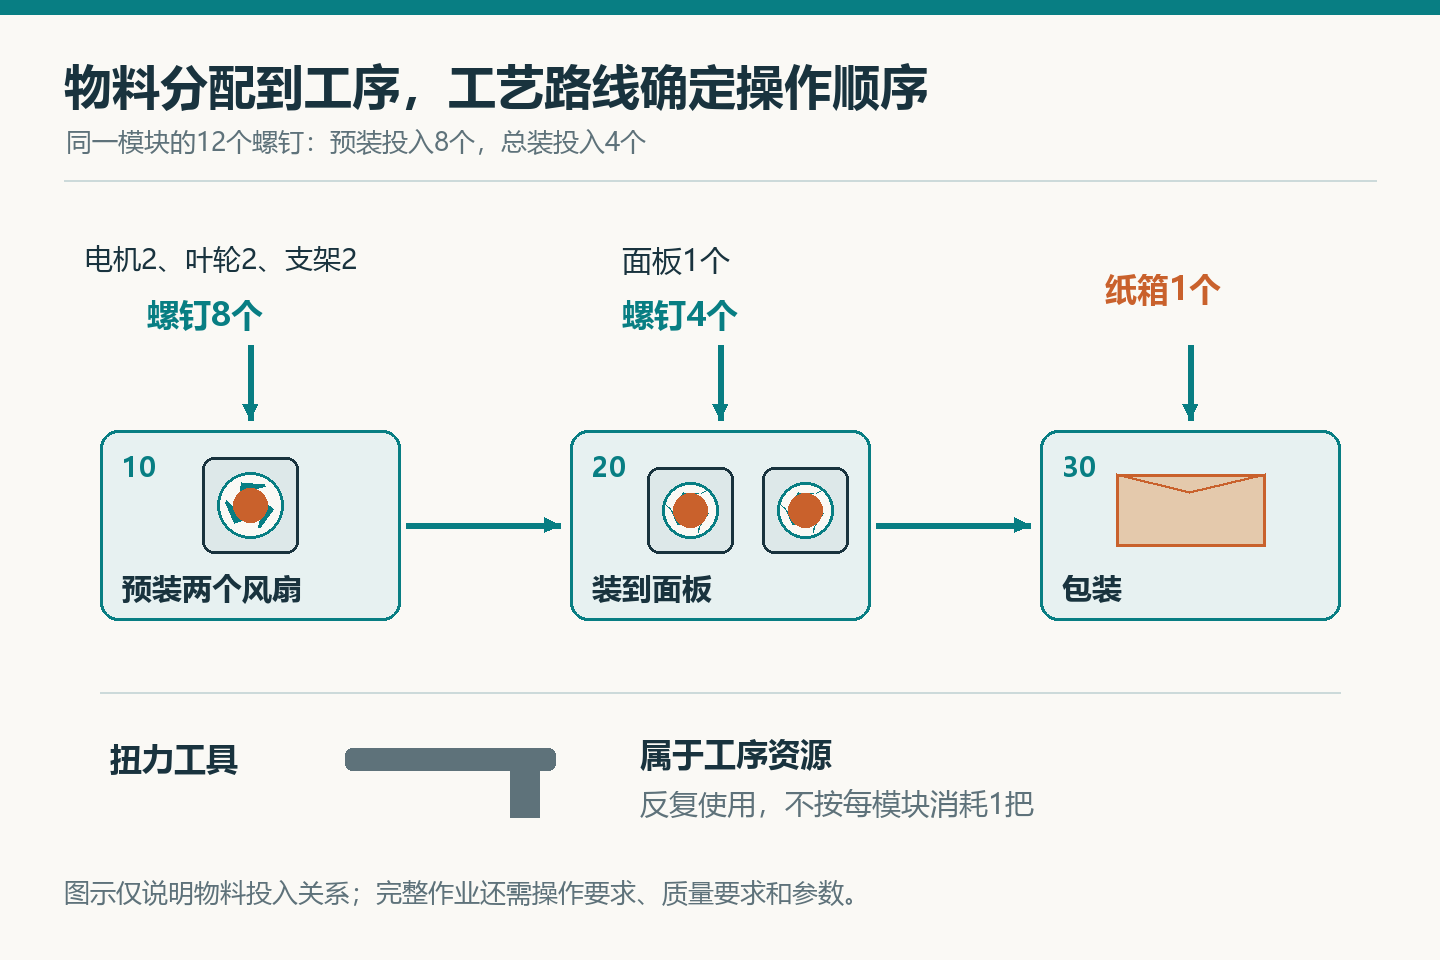
有了物料分配,车间可以知道螺钉何时需要到位;完整作业仍需工艺文件说明装配方法、紧固要求和检验要求。反复使用的扭力工具属于工序资源,不应按“每个模块消耗一把”加入产品用料。消耗型辅料若需要计划领用,则可按批准的定额进入相应材料需求。
Microsoft的工艺路线文档将物料通过路线关联码连接到具体工序,并把工具等资源分配给操作。这说明工艺BOM视图可以连接“用什么”和“怎样做”,但物料清单、工序顺序和工具资源仍是不同的数据对象。
多层BOM的数量怎么计算
计算组件需求时,每一层先按父件的需求量与BOM基准数量换算,再向下展开。同一个物料从不同路径出现时,最后按相同物料身份和适用条件合并。SAP的用量说明给出的基本关系是:组件需求量=父件需求量×BOM中记录的组件数量÷父件BOM基准数量。按批固定用量的条目不能直接套用比例放大。
本例各层基准数量都是1,因此每个模块的S01螺钉需求为:2个风扇组件×4个/组件+4个面板安装螺钉=12个。生产50个相同版本的模块,不计损耗时需要50×12=600个螺钉。电机、叶轮、支架各需100件,面板和纸箱各需50件。
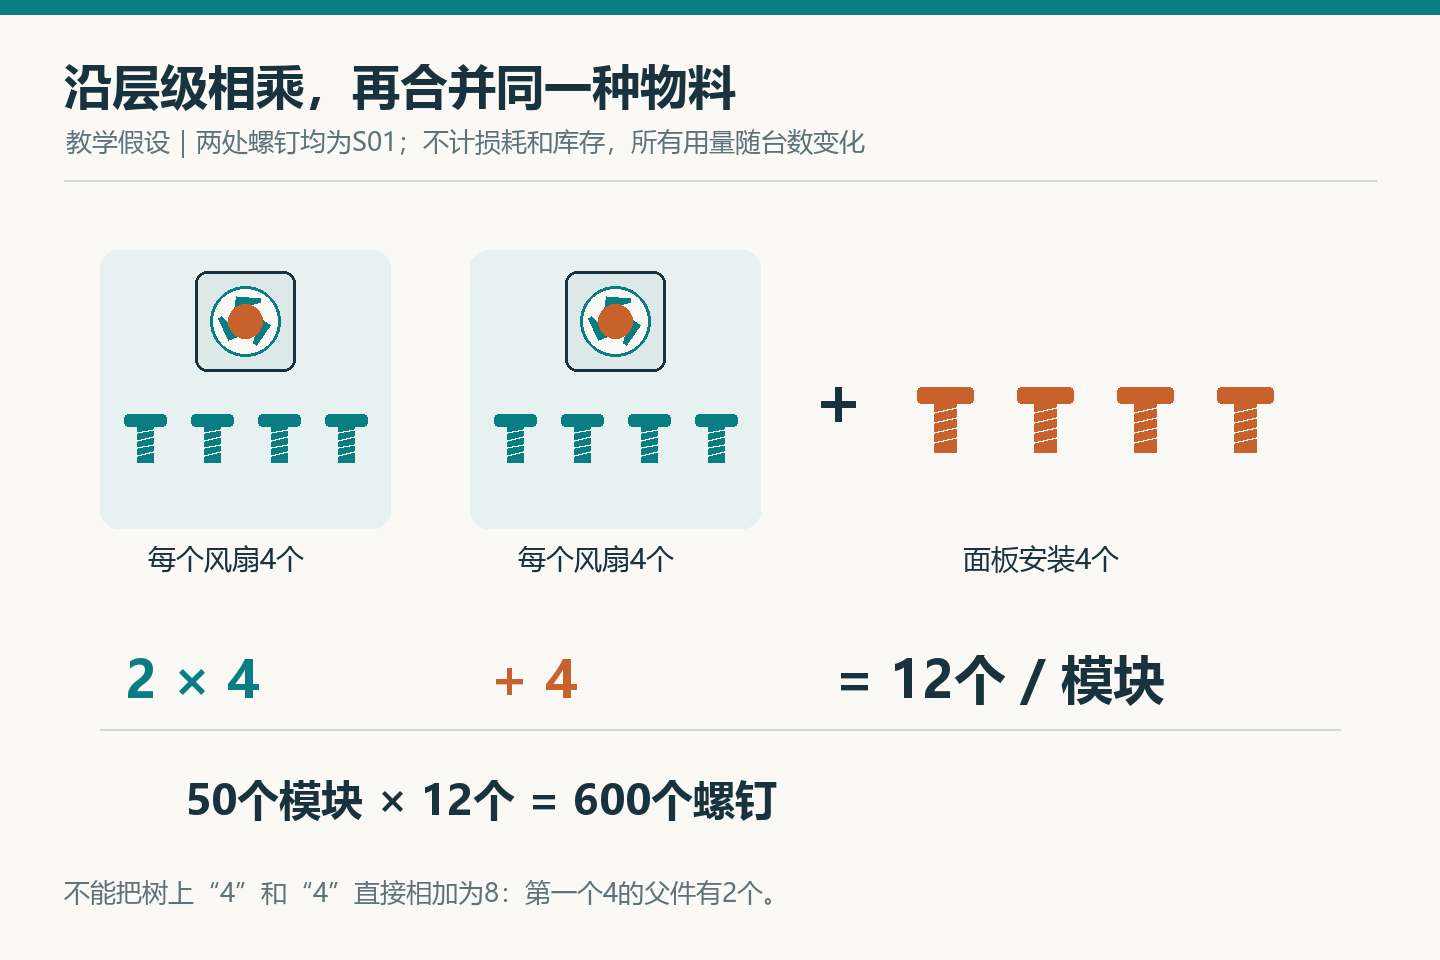
若制造BOM改为以10个模块为基准,螺钉条目记录120个,那么50个模块对应的需求仍是50×120÷10=600个。仅看到“120”而不看基准数量,会把每台用量放大10倍。若领料单位是盒,还要按已定义的单位换算关系处理,不能把600个直接写成600盒。
600个是这50个模块的理论用料毛需求,不是采购单上的必然数量。例如,在仍不计损耗的简化条件下,已有100个合格、可用且未被其他需求占用的螺钉,也没有其他待收供应,则该项缺口是600-100=500个。实际采购还会受到其他供需、批量规则和交期影响;若生产需要损耗定额或替代料,也应按其已批准规则计算,不能随意改动设计中的净装配数量。
版本与生效条件决定采用哪份BOM
版本标识说明“这是哪一次受控定义”,批准状态说明“是否完成相应审核”,生效条件说明“何时、对哪些对象使用”。这三个问题不同。BOM结构可以修订,零件本身也可以修订;更换了一个零件版本,未必意味着其他零件都要升版,而一个新的BOM版本也可能只调整用量或某条父子关系。
继续用教学模型说明:A版模块使用面板P01;B版改用不能直接互换的面板P02。假设B版于6月20日批准,规则规定7月1日起新展开的生产订单采用B版。那么6月28日生成组件需求的订单仍用A版,7月1日起符合规则的新订单才用B版。“B比A新”不足以判断6月28日该领哪块面板。
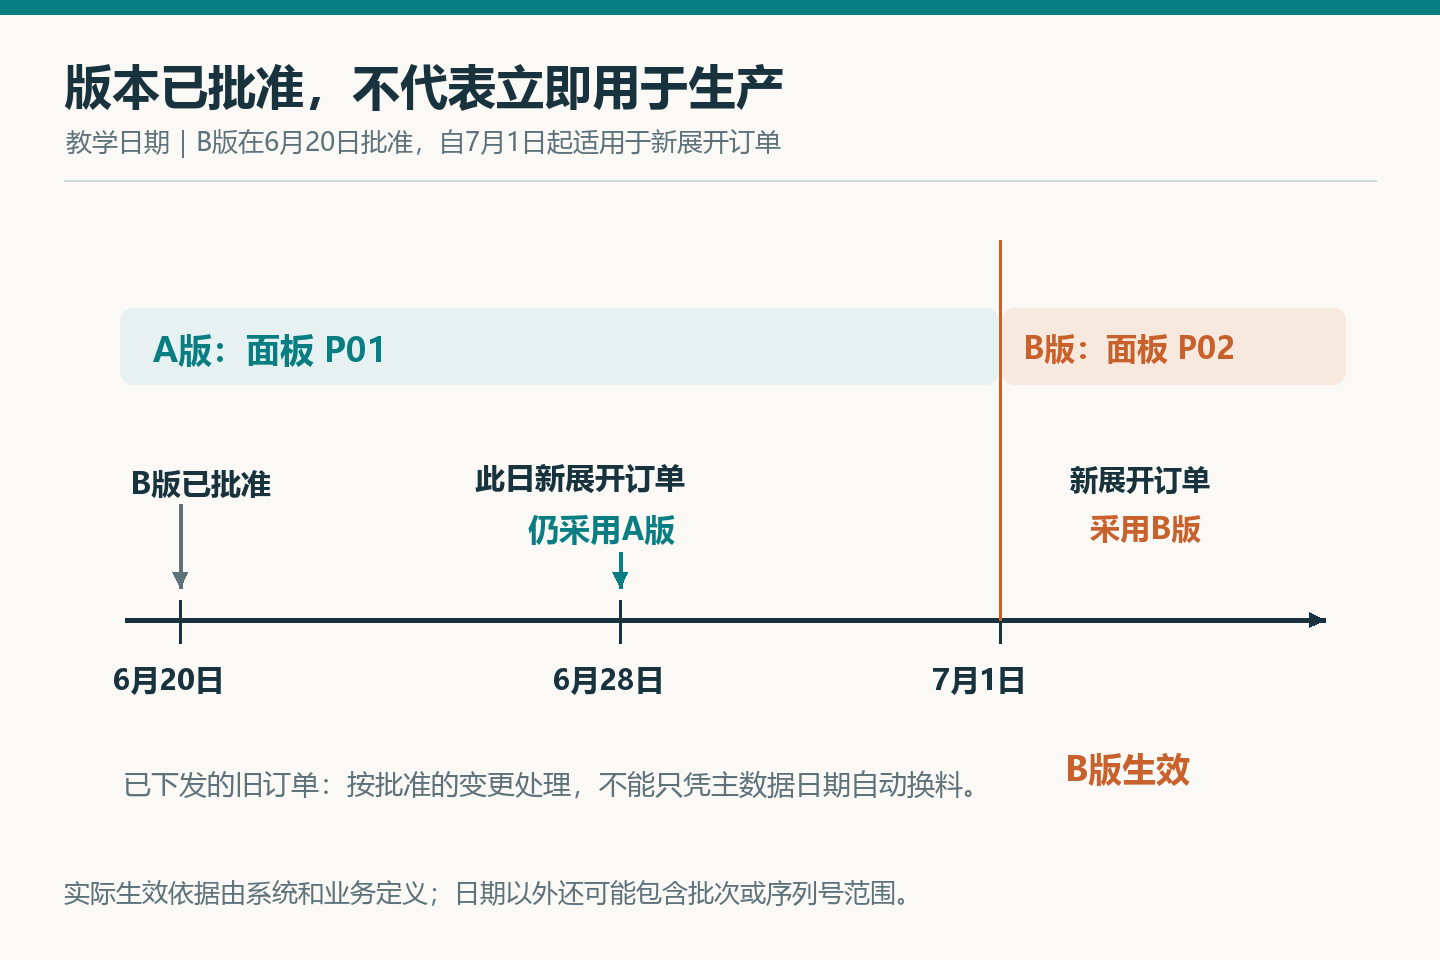
按日期选择版本是一种明确实现:Microsoft的生产BOM文档说明,新版本以起始日期界定有效期。在其他配置管理场景,适用范围还可能结合工厂、批次或序列号;采用哪一种条件及按哪个业务日期取版本,应由该业务和系统明确,而不是只比较文件修改时间。
已经下发并备料的旧订单,还需单独判断是否实施变更。例如本例P01与P02不互换,若决定把某个旧订单改成B版,就要同步处理该订单的组件清单、已领或已预留物料、相关工艺文件及变更批准记录;仅更新BOM主数据,不能证明旧订单已经换成新结构。Microsoft的订单刷新说明也将订单组件重算作为明确操作,并提醒原有组件修改可能被覆盖。
追溯时保留“订单采用哪版BOM”和“实际装了什么”同样重要。前者解释当时计划依据,后者解释具体产品的实际配置;经批准的临时替代或现场偏差需要有记录,不能靠事后覆盖旧BOM来消除历史差异。
BOM如何连接设计、计划与车间执行
在制造企业的信息系统中,产品生命周期管理(PLM)关注产品定义和设计变更,企业资源计划(ERP)使用制造用料数据展开需求、组织供应与生产计划,制造执行系统(MES)结合订单和工艺要求组织现场执行并记录实际消耗。各系统的完整分工可参见ERP、MES、PLM、WMS分别做什么。
具体BOM由哪个系统创建或维护,随企业架构而变化;并不是EBOM只能在PLM、MBOM只能在ERP。交接时真正需要保持的是物料身份、结构和用量、来源版本及生效范围,以及制造物料与工序的连接。否则,即使三套系统都出现了“S01”,它们也可能对应不同版本、单位或订单范围。
设计BOM定义产品组成,制造BOM把组成关系转换为制造所需的用料结构,工艺数据把物料安排到操作过程。订单按适用结构形成需求,现场再产生实际领用和装配记录:本例实际领了更多螺钉,应先在执行记录中说明用途和差异,不能据此认定设计要求已经从每模块12个变成了更多。
参考资料
- PTC:What is Engineering BOM (eBOM)?。
- PTC:Transforming an eBOM into an mBOM。
- 华为云社区原作者云起MAE:数字工厂深入浅出系列(十一):聊聊BOM基础概念、管理难点与转换实现方法。
- Infor:Production Bill of Material (PBOM)。
- SAP:Required Quantity。
- Microsoft:Create production BOMs。
- Microsoft:Create routings。
- Microsoft:Replan or refresh production orders directly。
评论留言
暂时没有留言!