分析OEE六大损失,要把“损失属于哪一类”“现场发生了什么”和“为什么发生”分开。六大损失帮助定位可用率、性能率和质量率的缺口;真正决定改善动作的,是能回到具体设备、时段、产品和事件的记录。
一个有效的分析过程是:先固定统计边界,再归类并统一损失单位,选出值得处理的问题,最后用相同口径验证变化。OEE基础定义见设备综合效率OEE;本篇重点说明怎样从损失记录走到改善任务。
OEE六大损失是什么,怎样对应三因子?
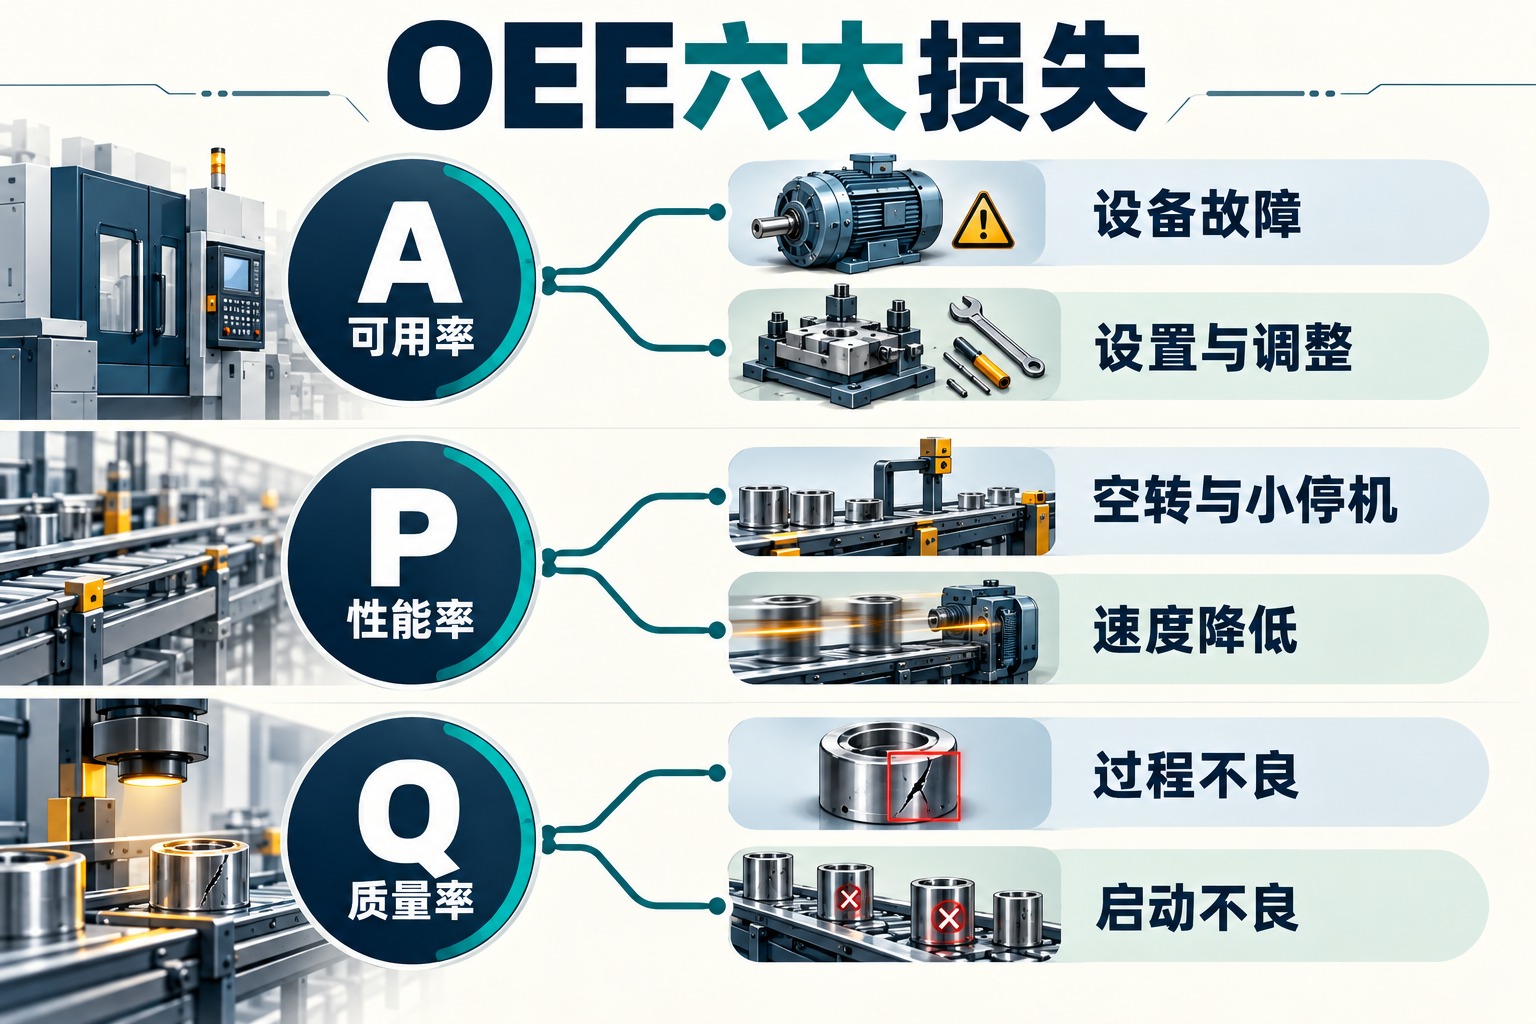
按Vorne的六大损失框架,六类损失分别进入A、P、Q三个层次。中文名称可能不同,判断时应同时看实际含义。
| 损失类别 | 识别位置与证据 |
|---|---|
| 设备故障 Equipment Failure | A:计划生产期间的明显非计划停机。保留停机起止、报警和恢复记录。 |
| 设置与调整 Setup and Adjustments | A:换型、换模等预定停机。区分停机调整与已产生加工计数的试产。 |
| 空转与小停机 Idling and Minor Stops | P:依统计规则留在运行时间内的短暂停顿。需周期或状态记录识别。 |
| 速度降低 Reduced Speed | P:实际加工比有效理想周期慢。核对产品、周期版本和连续加工记录。 |
| 过程不良 Process Defects | Q:稳定生产阶段首次不合格的产品,包括需要返工的产品。 |
| 启动不良 Reduced Yield | Q:启动至稳定生产期间的首次不合格品。记录启动批次与工艺状态。 |
启动不良与过程不良按发生阶段区分,不是按不良严重程度区分。“稳定生产”应有适合该工艺的判定条件,例如相关参数进入规定窗口并完成约定确认;不能事后挑一个时间点,把不良品从某一类移走。启动阶段的合格品也应正常记录,不能把所有试产件一律当不良。
六类名称不是六个已经查明的根因。例如“故障停机”说明损失类别,“驱动报警”描述现象,“接线松动”则需要检修证据支持。缺料、上游断供和下游堵塞也可能造成计划生产窗口内的非计划停机,但应保留外部原因标签,不能都写成设备本体坏了。
现场记录怎样避免重复、漏记和错误归因?
让时间记录互斥,让原因记录可追溯
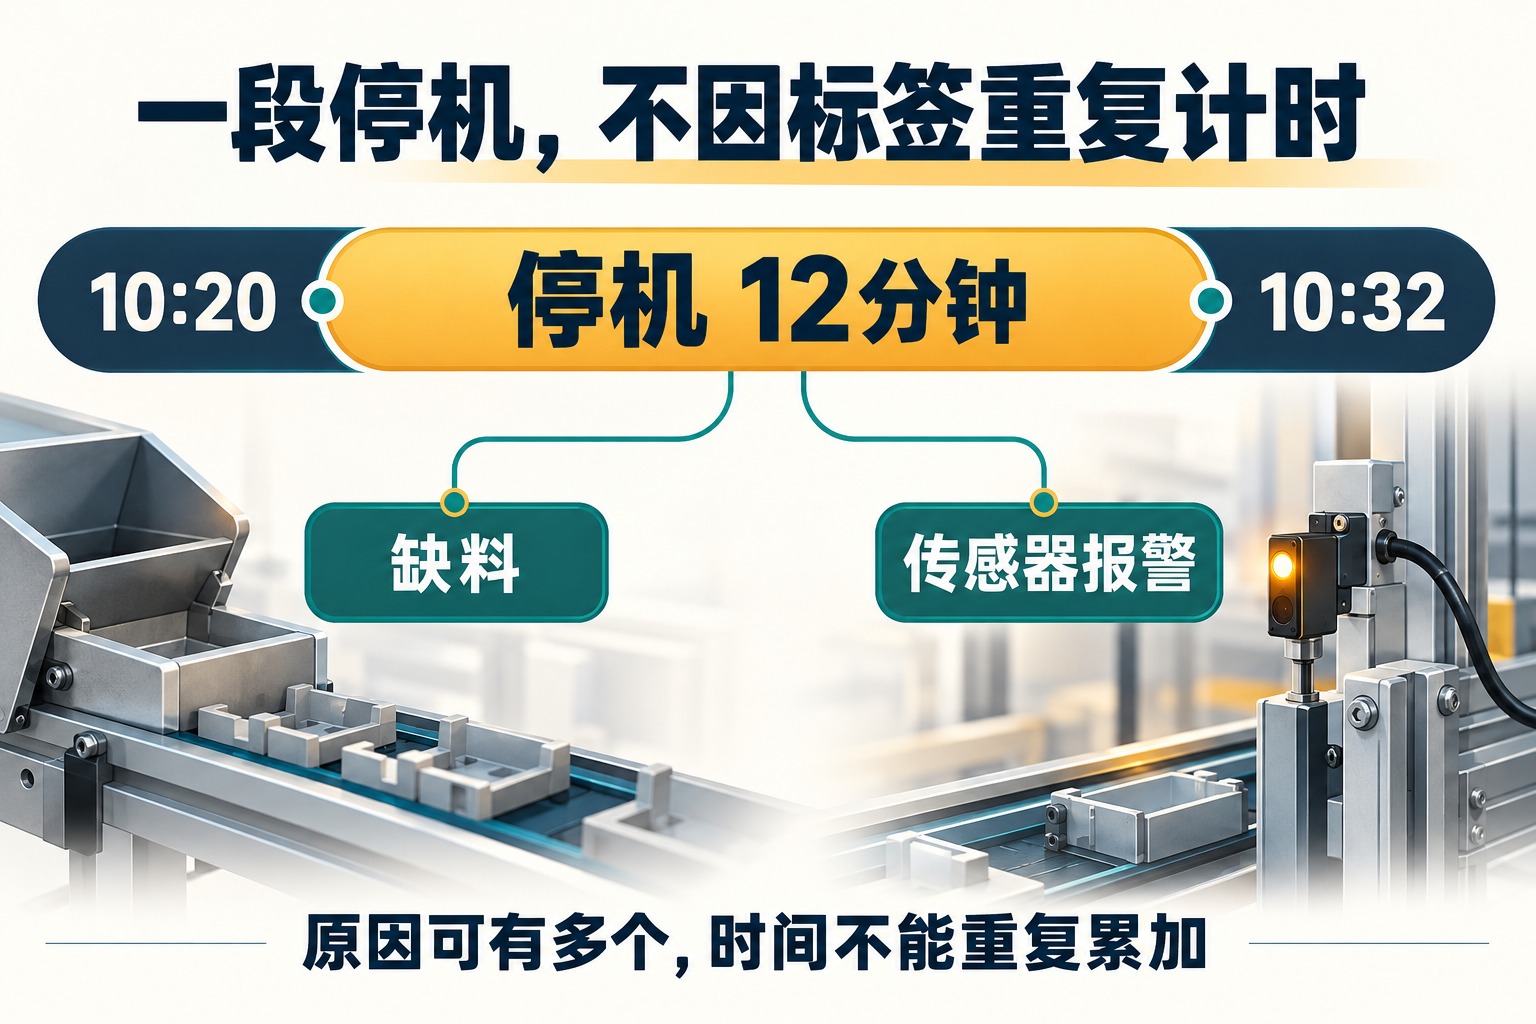
建议每条停机事件至少包含设备、产品或工单、开始与结束时间、主状态、现场现象、原因确认状态和原始记录位置。同一台设备同一段时间只进入一个主状态;可以关联多个报警,但不要按报警条数重复累加分钟。
例如10:20至10:32设备停机,10:20先缺料,10:27物料到位后仍在处理传感器报警。应核查现场证据后划分状态变化,或保留一个12分钟事件及其原因时间线,不能把“缺料12分钟”和“报警12分钟”直接加成24分钟。尚未核实的部分标为待确认,不能为了填满报表随意选原因。
换型期间若一部分时间已在试加工并计入总产量,应与停机调整区间拆开。更详细的时间、计数及返工归属见OEE计算口径:计划停机、换型与返工。
小停机与降速拆不开时,先报告已知的总损失
小停机与长停机的分界没有适合所有产线的统一秒数。先约定采集分辨率、原因记录规则和分类阈值;某次停止如果已从运行时间扣除,就不要再把同一时长计入性能损失。
仅凭班次总数和运行时间,可以算出总性能损失,却不一定知道其中多少来自卡料短停、多少来自持续降速。Vorne的损失改善说明指出,这种细分通常需要逐周期测量。没有足够证据时,应保留“性能损失待归因”,再补充采集或现场观察,而不是按经验把缺口平均分成两半。
采样间隔也会影响结论:若一个短停发生并结束在两次状态采样之间,只有低频快照可能看不见它。另一方面,较长周期可能来自正常产品切换或计数漏脉冲,不能看到周期变长就直接认定操作员降速。先核实数据,再解释原因。
六类损失怎样换算到同一张分析表?
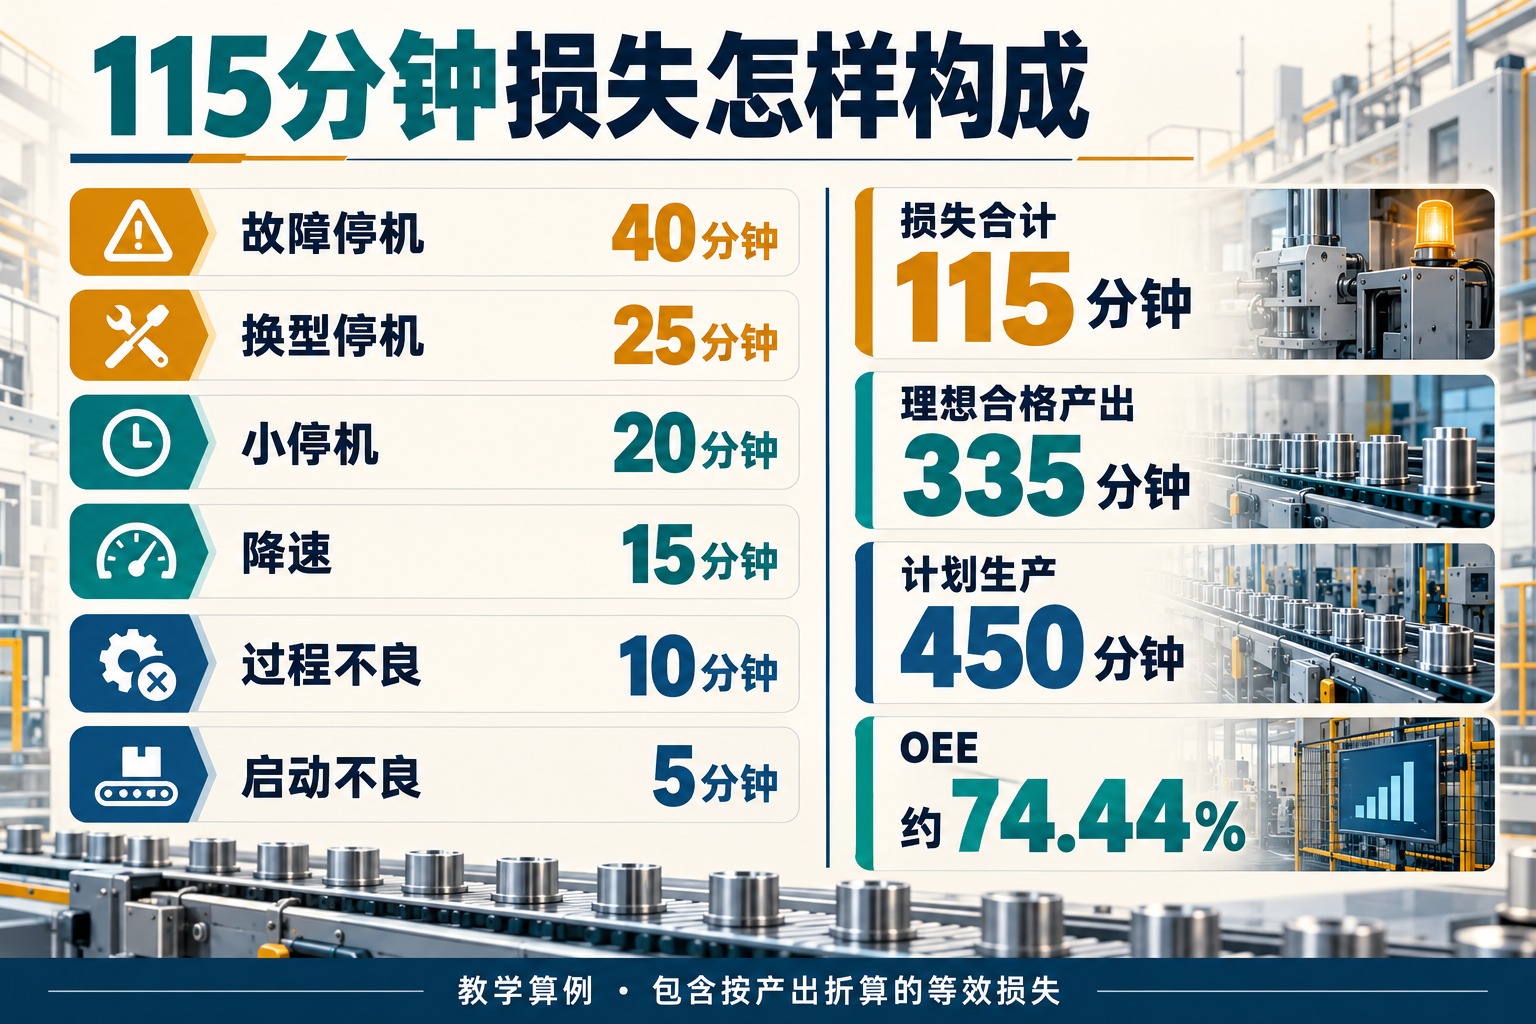
以下为单设备、单产品的教学算例。计划生产450分钟,故障停机40分钟,停机换型25分钟,运行时间385分钟。理想周期1.2秒/件,总产量17500件,首次合格16750件;750件首次不合格中,500件发生在稳定生产,250件发生在启动阶段,全部已完成质量判定。
理想总产出时间为17500×1.2÷60=350分钟,理想合格产出时间为16750×1.2÷60=335分钟。运行385分钟与350分钟之差,即35分钟等效性能损失。本例另外假设逐周期记录已确认其中20分钟为小停机,其余15分钟为降速,且不存在尚未归因的差额。
| 损失 | 本例统一为分钟 |
|---|---|
| 故障停机 | 40分钟,事件时长 |
| 换型停机 | 25分钟,事件时长 |
| 小停机 | 20分钟,运行窗口内已识别 |
| 降速 | 15分钟,等效性能损失 |
| 过程不良 | 500×1.2÷60=10分钟 |
| 启动不良 | 250×1.2÷60=5分钟 |
六类合计115分钟,与450−335一致。因此OEE=335÷450≈74.44%。再按三因子复算:A=385÷450,P=350÷385,Q=16750÷17500,乘积仍约74.44%。
质量损失的10分钟和5分钟是按理想周期折算的产出损失,降速的15分钟也是等效量,不能要求它们都对应日志里的一段独立停机。也不要把1−A、1−P、1−Q直接相加:三项各用不同分母,并不是同一张饼图里的三个占比。
改善顺序怎样排,不能只盯最大的一根柱子?
可以先按同一统计范围的损失分钟降序排序,再结合影响和证据选择任务。本例中故障40分钟排在首位,但还需要查看它是一次偶发事件,还是多个班次反复出现;是否发生在限制整线产出的工序;记录是否完整。
涉及安全或必须立即隔离的质量异常,应先按现场处置要求处理,不能因OEE分钟少就延后。对一般改善任务,可再比较可恢复的产出、复发频率、调查成本与实施条件。分钟排序提供线索,不自动决定所有行动优先级。
- 故障停机多:按相同现象筛选重复事件,核对报警、检修发现和恢复步骤,选择可验证的失效机制。不要从“故障”直接跳到“增加保养次数”。
- 换型损失多:分解准备、拆装、调节和确认步骤,识别哪些准备可在停机前完成;设备运行期间能否做该工作,仍须满足现场工艺和操作条件。
- 小停或降速多:对齐产品与理想周期,观察送料、夹持、传感和加工节奏,核查损失是否集中在某类材料、某次切换后或特定工况。
- 过程不良多:把缺陷类型、批次和工艺条件关联起来,比较可验证的差异;不要把“员工不细心”当作无需证据的根因。
- 启动不良多:比较换型后的参数、首件确认与进入稳定生产的条件,检查准备和确认过程是否一致。
一项可执行的任务可以写成:“针对同一产品连续出现的送料卡滞短停,核对事件记录和送料位置,验证一个明确假设;由生产与设备人员实施试验,观察短停总时长、次数及合格产出,同时确认没有增加不良。”这比“提升设备效率、加强管理”更容易判断是否完成。
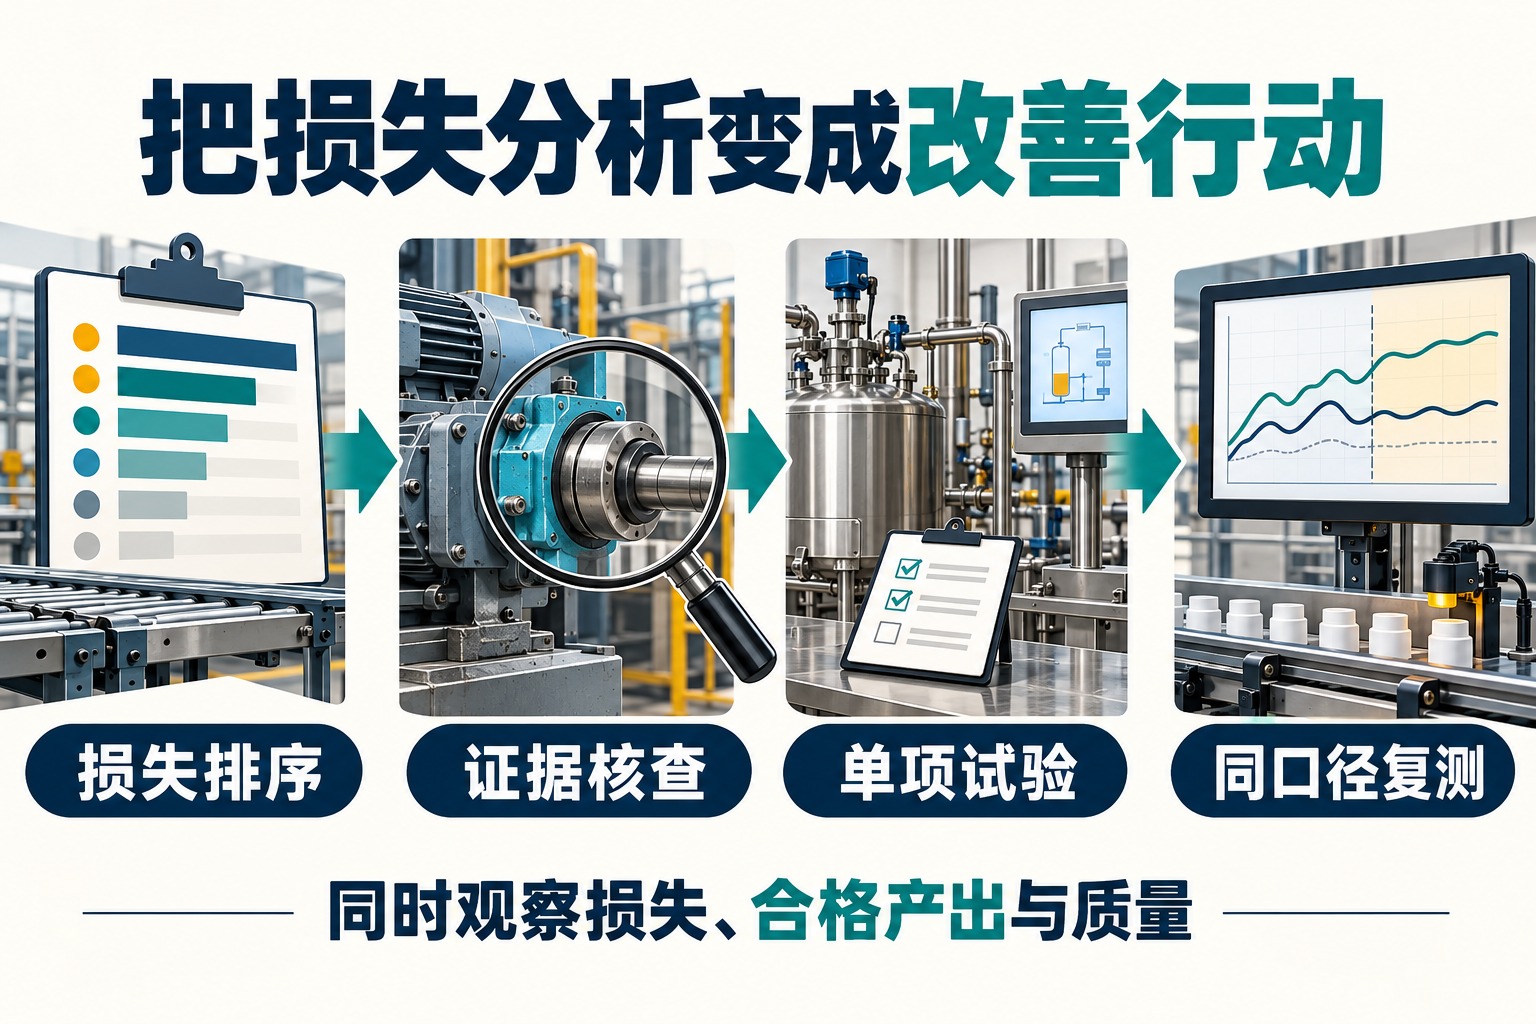
怎样确认损失真的减少,而不是报表换了口径?
前后比较应保留设备和计数位置、产品、计划生产时间定义、理想周期版本、短停阈值及质量判定规则。观察窗口要覆盖问题原本容易发生的工况;如果只选改善后最顺利的一小时,就无法判断复发是否减少。
同时检查损失分钟、发生次数和一次合格产出。故障次数减少但每次恢复更久,或换型更快却增加启动不良,都不宜只凭单项下降宣布成功。对看起来突增的OEE,还要检查是否把维护改成不排产、把小停移出统计、把返工合格回填,或更改了理想周期。
验证有效后,把新的步骤、参数或检查点落实到相应作业要求,并继续保留事件追溯。六大损失分析的交付物应是一组可解释的损失和已验证的动作,而不只是六个标签与一张百分比看板。
评论留言
暂时没有留言!