OEE、设备利用率和稼动率不能只按中文名称互相替换。OEE关注计划生产期间的综合产出表现;TEEP把观察范围扩大到整个日历时间。“利用率”“稼动率”在不同报表中可能采用不同分母,比较之前应先看公式。
例如,同一台设备一天可以同时显示OEE约81.67%、排程利用率约33.33%、TEEP约27.22%,三者并不矛盾。下面用同一组教学数据说明差别;OEE本身的定义和三因子基础可先参阅设备综合效率OEE。
OEE、利用率、稼动率与TEEP分别衡量什么?
OEE(Overall Equipment Effectiveness):回答“已经安排生产的时间,转化成了多少理想速度下的一次合格产出”。它同时考虑可用率A、性能率P和质量率Q。设备一直处于运行状态,不代表没有降速或不良损失。
时间稼动率:在本文统一口径下,指运行时间÷计划生产时间,对应OEE中的可用率A。中文报表也常将A称为时间开动率。若报表写的是“性能稼动率”,它讨论的是速度与产出表现,不能再当作A;也不能把单独一个“稼动率”标签直接理解为完整OEE。设备监测厂商的指标说明就分别列有时间稼动率和性能稼动率。
设备利用率:这个名称需要同时附上分子、分母。有的看板统计运行时间占日历时间的比例;在下面采用的TEEP模型中,Utilization特指计划生产时间÷日历时间,本文称它为“排程利用率U”。两者一个看实际运行覆盖,一个看安排生产的覆盖,不能混为一项。
TEEP(Total Effective Equipment Performance):同时纳入排程覆盖和生产期间的损失,公式为TEEP=OEE×U。这里U采用计划生产时间÷日历时间,因此TEEP也可理解为理想合格产出时间÷日历时间。该时间模型依据Vorne的TEEP计算说明;换用另一套系统时,必须先核对它实际采用的时间定义。
同一组数据,为什么得到五个不同百分比?
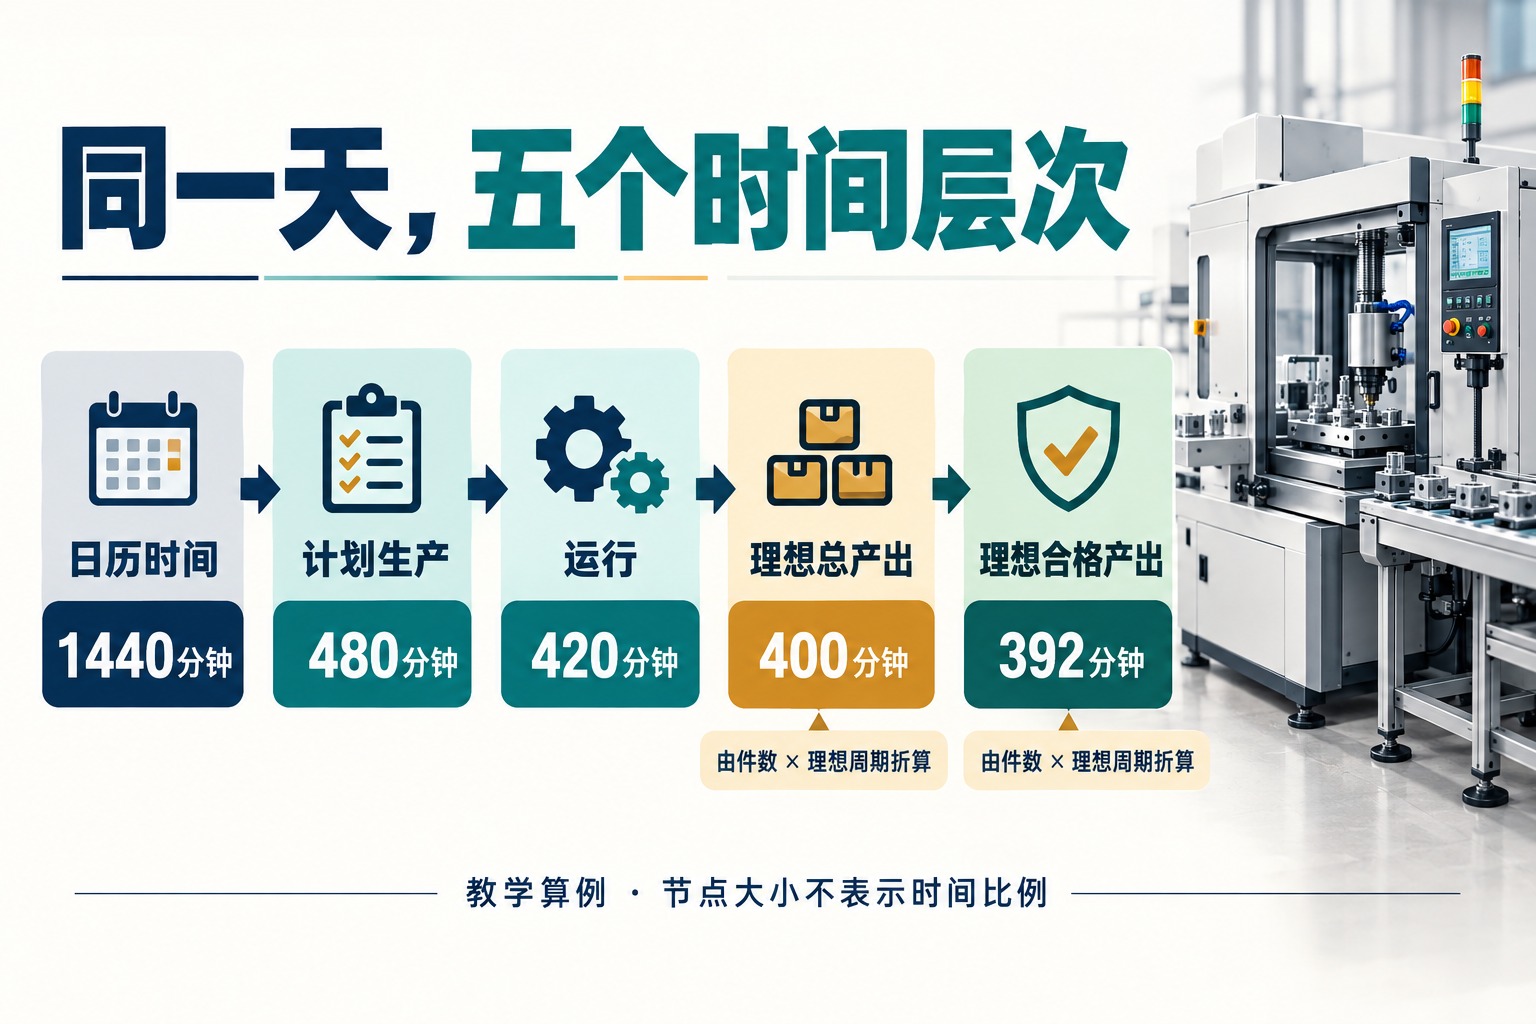
假设一台设备在一个完整的24小时日历日内,安排生产480分钟,其中实际运行420分钟。仅加工一种产品,理想周期为2秒/件,总产量12000件,其中11760件首次合格;本例所有产品都已完成质量判定。这是教学数据,并非工厂实测。
日历时间为1440分钟。理想总产出时间为12000×2÷60=400分钟,理想合格产出时间为11760×2÷60=392分钟。480至420之间是60分钟停机;420至400之间是20分钟等效性能损失,400至392之间是8分钟等效质量损失。
| 指标 | 本例计算与结果 |
|---|---|
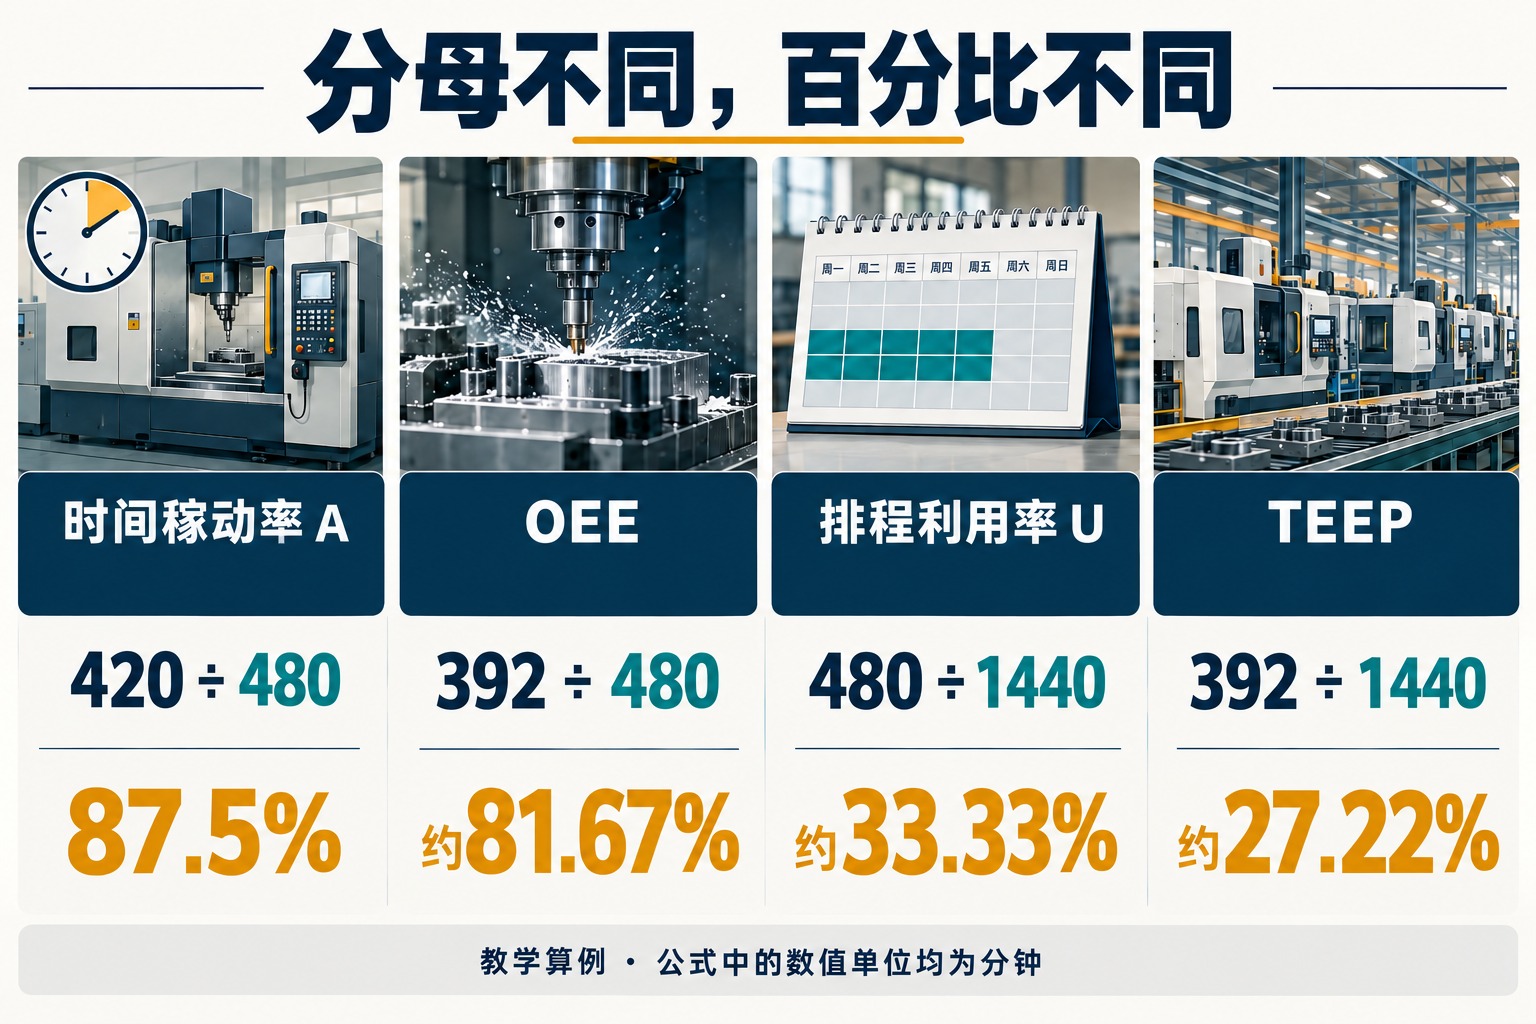
| 时间稼动率A | 420÷480=87.5% |
| 日历运行占比 | 420÷1440≈29.17% |
| 排程利用率U | 480÷1440≈33.33% |
| OEE | 392÷480≈81.67% |
| TEEP | 392÷1440≈27.22% |
其中P=400÷420≈95.2381%,Q=11760÷12000=98%;用未舍入值计算A×P×Q,仍得到OEE约81.67%。再乘U,结果与392÷1440一致。表中百分比最后舍入,计算时不拿已四舍五入的结果反复相乘。
这组数据并没有五种互相冲突的“真实效率”。A只看生产窗口内是否运行;日历运行占比把未排产时间纳入分母,但没有扣除速度和质量损失;OEE和TEEP都考虑这些损失,区别是观察窗口。
稼动率高,为什么OEE仍然可能很低?
时间比例只说明设备运行了多久,不能说明运行期间产出了多少一次合格品。长时间低速运行、频繁短暂停顿或产生不良品,都可能让“运行很久”和“有效产出很多”分离。
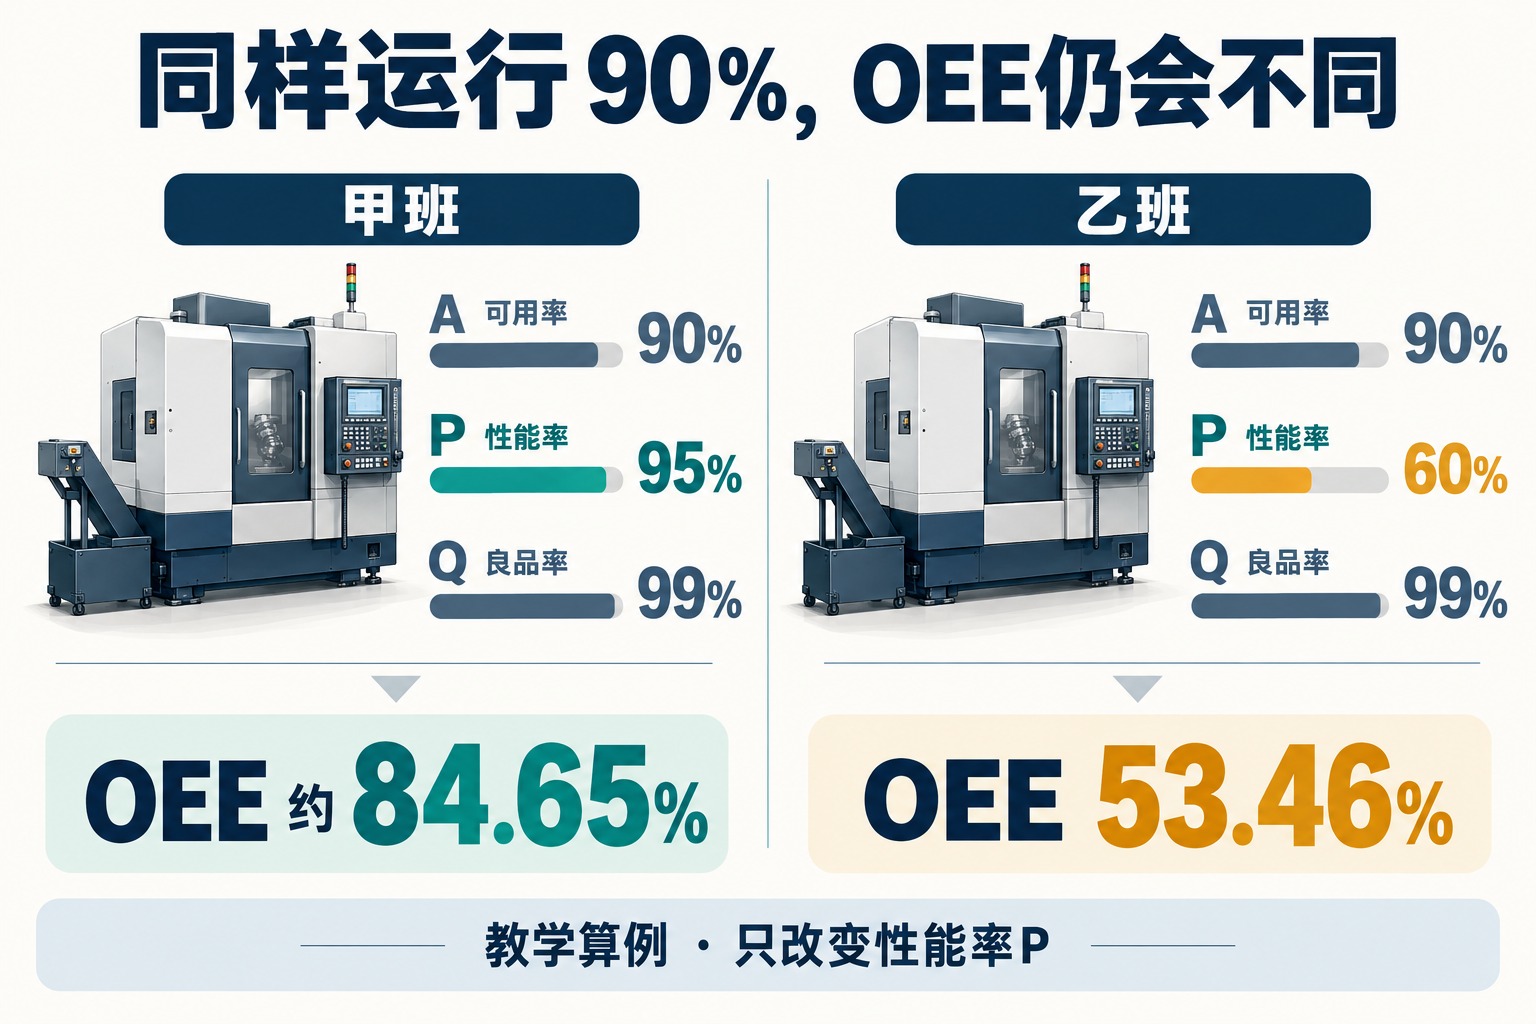
再看一组独立的教学对照:两个班次的时间稼动率A都为90%,质量率Q都为99%。甲班性能率P为95%,OEE=90%×95%×99%=84.645%,约84.65%;乙班P只有60%,OEE便为53.46%。只展示90%的时间稼动率,无法识别两班速度表现的差距。
因此,设备“开着”或三色灯显示运行,不能直接证明OEE高。运行状态还可能包括空循环等低产出活动,需要与完成件数、理想周期和质量结果结合。若A很高而P低,应先检查周期设置、计数与小停记录,再定位速度损失;若Q低,则应追溯首次不合格及发生条件。
OEE高、TEEP低,应该改善设备还是增加排班?
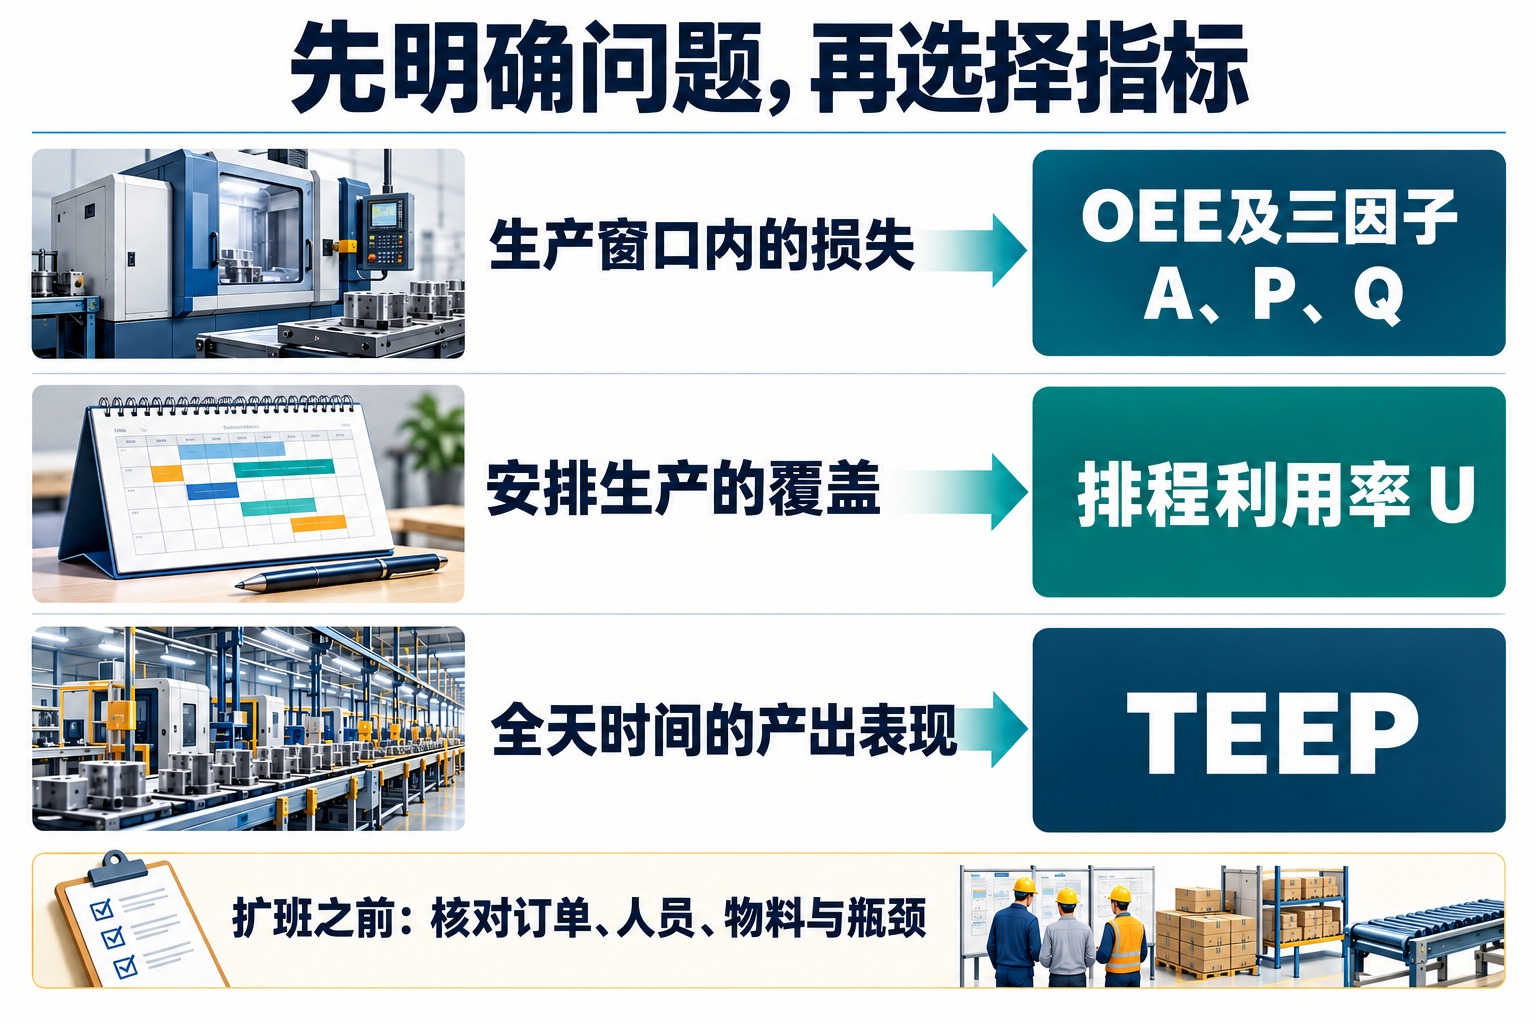
应先把差距分成两段:生产窗口内的损失,以及窗口外未安排生产的时间。两段对应的管理问题不同,不能用同一项设备维修措施解释。
已有订单,却在生产窗口内损失产出
查看OEE及A、P、Q,定位停机、速度和质量。计划生产期间的换型、待料或维护,不能仅因提前知道就一律移出OEE。具体边界见OEE计划停机、换型与返工计算口径。若数据口径前后一致,减少这些损失才可能增加同一生产窗口的合格产出。
设备生产表现稳定,但排程覆盖少
本例OEE约81.67%,U约33.33%,TEEP约27.22%。如果剩余时间本来没有订单,低U不能直接归咎于设备故障;如果有交付需求,却没有安排可行的班次,则需要评估人员、物料、维护窗口及上下游协同。
作为纯数学情景,若计划生产时间从480增至960分钟,且产品、OEE和其他条件都保持不变,U变为66.67%,TEEP约54.44%,理想合格产出时间变为784分钟。但这是条件计算,不是“加一班就保证翻倍”的产能承诺。夜班人员能力、换型次数或供料节奏改变,都可能同时改变OEE。
决定是否扩产,不能只看TEEP剩余百分比
100%减去TEEP,是相对全天候理想状态的差距,不是已经验证可销售的增量产能。设备可能需要维护,也可能受订单结构、工艺限制或瓶颈工序约束。将空闲时段变成产出前,应确认有需求、能排程、能供料、能检验,且下游能承接。否则只让非瓶颈设备更忙,可能增加在制品而不改善交付。
跨工厂或中英文看板比较,先对齐哪些信息?
海外中文团队常同时阅读总部英文报表和现场中文看板。建议在指标旁保留OEE、Availability、Performance、Quality、Utilization、TEEP等原始字段,并写出计算式。中文翻译用于理解,公式才用于核对;尤其不要把所有Utilization统一映射成时间稼动率A。
- 同一对象:单机、工序和整线不能直接混排;计数点应对应所评价的设备或生产环节。
- 同一期间:明确工厂本地时区、班次跨日规则和实际起止时间。一般完整24小时日为1440分钟,涉及夏令时切换的本地日应按实际时长,不能机械套用。
- 同一时间域:区分日历时间、计划生产时间和运行时间,注明休息、维护、换型等处理方式。
- 同一产出口径:对齐理想周期及版本、计数单位、首次质量与返工记录。产品组合不同,不能只拿总件数判断速度优劣。
- 同一缺失规则:没有计划生产时间时,OEE分母为零,应显示“不适用”等明确状态,而非与生产表现为0%混同;质量尚未判定时也要标识数据未完成。
实际选用时,可以把问题写在指标旁:“生产期间损失在哪里”对应OEE及分项,“设备安排了多少时间”对应明确分母的利用率,“全天时间转化了多少理想合格产出”对应TEEP。这样读者不必猜一个百分比的含义,也更容易把效率变化与真实生产动作联系起来。
评论留言
暂时没有留言!