数字化工厂,是利用相互关联的数字模型、数据和软件工具,描述工厂的产品、工艺与资源,并支持规划、验证、生产执行和持续改进的方式。在制造业语境下,它既涉及投产前怎样设计和验证生产方案,也涉及运行中怎样让计划、现场记录和业务处理使用一致的信息。
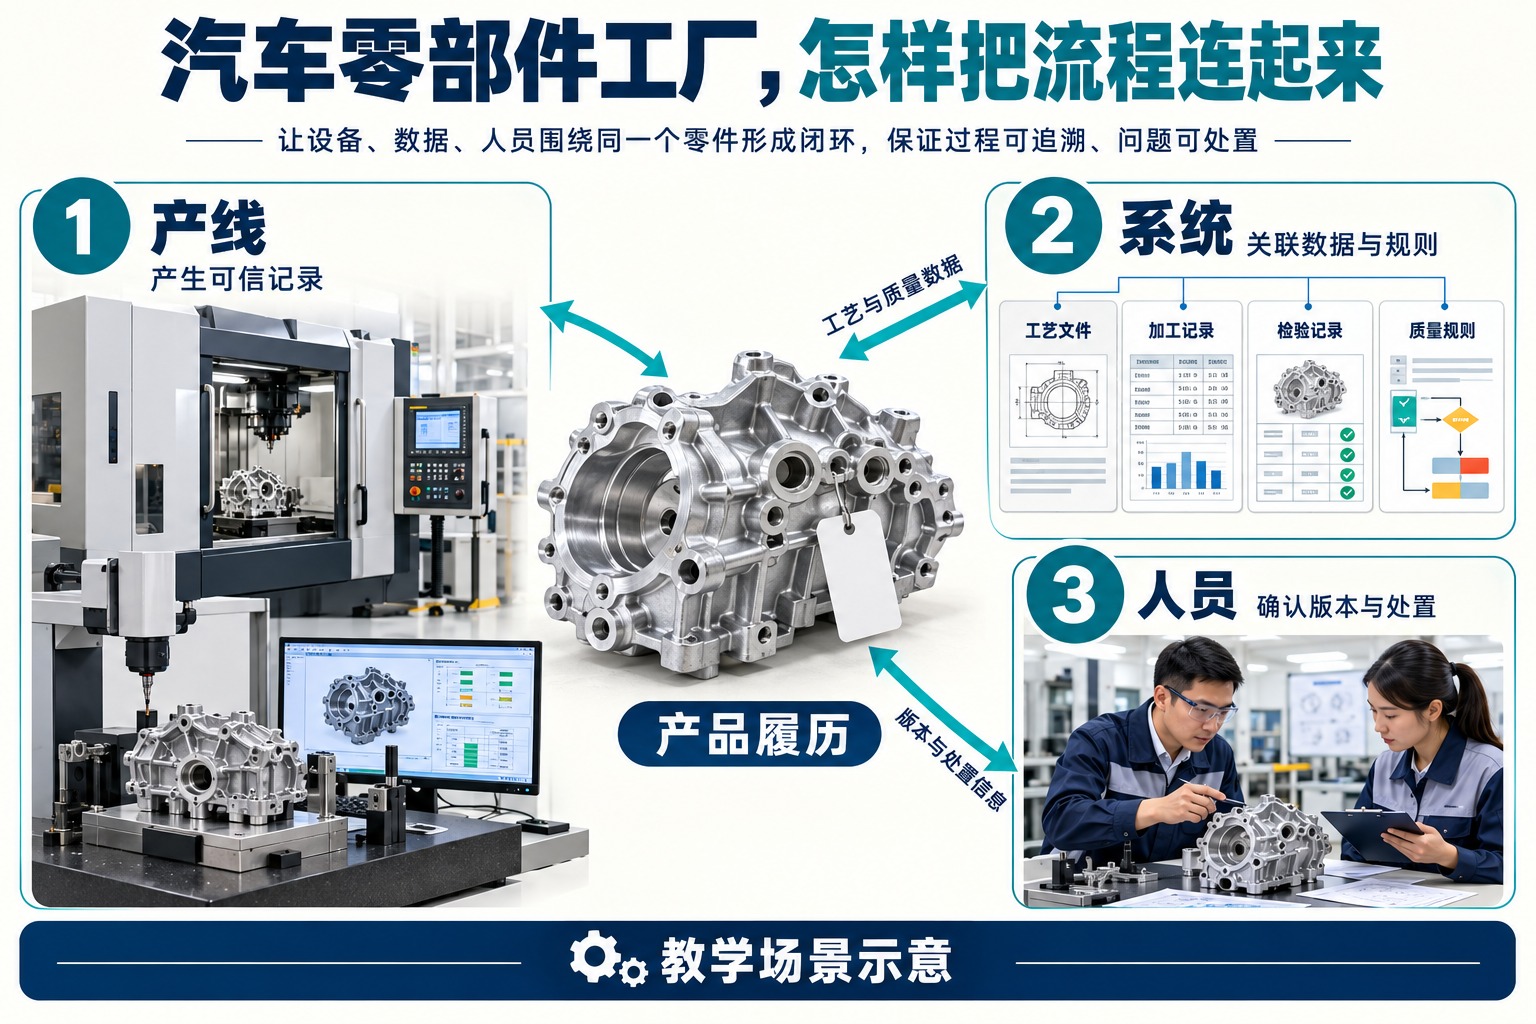
例如一张产品图纸变更后,工程人员需要知道哪些工艺和工装受影响,生产人员需要取得正确版本,质量人员需要按对应要求检验,管理人员则要看清进度和异常。数字化工厂的价值在于把这些活动连接起来,而不仅是把纸张换成电子文件,或为车间安装一块显示屏。
数字化工厂包含规划与运营两类工作
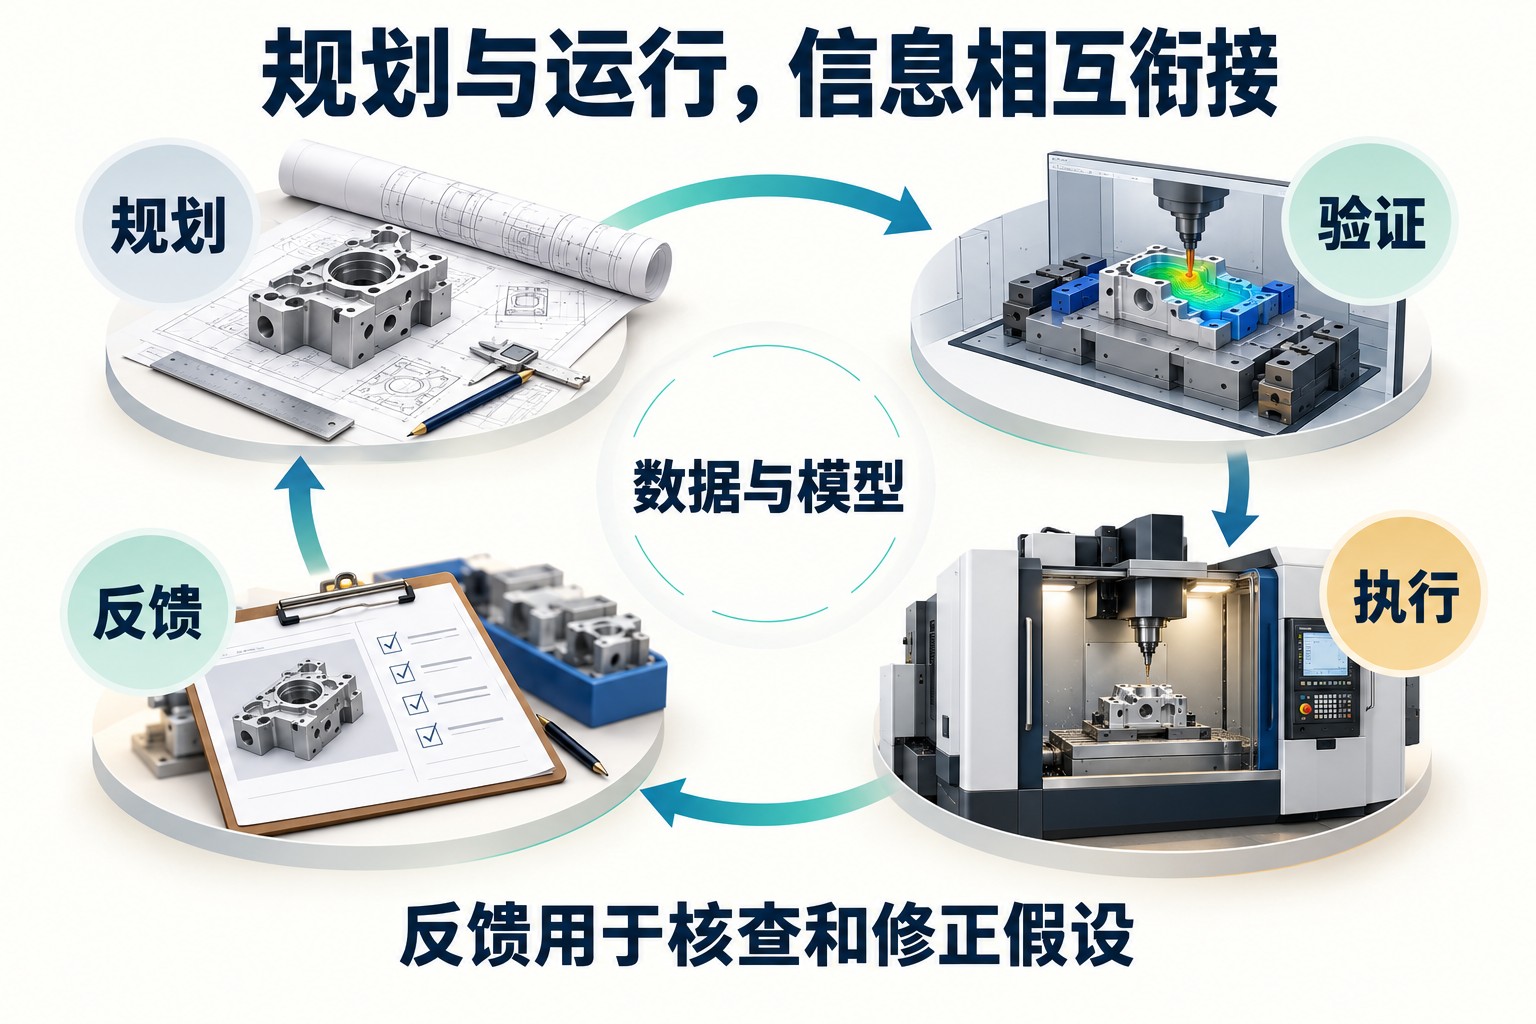
在工程规划中,数字化工具用于描述产品结构、工序、设备能力和工厂布局,并通过计算或仿真检查方案。例如新线投产前分析物料流动是否拥堵、机器人动作是否发生干涉、生产节拍是否满足需求。这些工作让工程师能够在改造真实产线之前比较方案。
在生产运营中,同一套对象身份和受控信息继续服务于任务下发、材料使用、加工、检验与完工。现场的实际情况还能用于修正计划假设或模型参数。例如规划时预计一项操作需要2分钟,实际记录却持续偏离,就应检查工艺条件、操作步骤和原先假设,而不是让模型与现场长期各说各话。
VDI 4499 Blatt 1《数字化工厂——基础》2026年4月版的公开摘要覆盖过程、模型、方法和工具,并强调数据管理、系统架构及组织实施。西门子的数字化制造技术说明则从产品与制造过程协同定义出发,解释仿真、可视化、分析和协作工具的作用。这些视角说明,数字化工厂需要同时考虑工程信息和生产过程,不能缩减成软件采购清单。
不同资料对“数字化工厂”的覆盖范围有所不同,有些重点讨论工厂规划模型,有些讨论制造运营的数字化。本篇按制造企业从规划到运行的信息关联来解释;实际项目应写清覆盖哪座工厂、哪些流程与哪些对象,不必争论一个名称能否概括企业的全部能力。
数字化工厂、智能工厂与数字孪生有什么区别
| 概念 | 主要关注的问题 | 怎样观察实际能力 |
|---|---|---|
| 数字化工厂 | 产品、工艺、资源及运行信息怎样被描述和关联 | 设计版本能否进入生产,实际记录能否回到计划、质量和改进活动 |
| 智能工厂 | 生产系统怎样感知变化、协同判断并响应 | 订单、设备或质量条件变化后,能否形成有依据的调整并验证结果 |
| 数字孪生 | 特定真实对象或过程怎样获得与其状态相联系的数字表示 | 对象、模型、数据同步和具体分析用途是否明确,模型是否得到验证 |
智能工厂依赖数字化基础,但“智能”并不意味着每个决策都由人工智能自动作出。美国国家标准与技术研究院(NIST)在其早期智能制造研究项目说明中强调制造系统的集成、协作与对变化条件的响应。该项目已于2018年结束,这里引用的是其概念说明,不是当前项目进展。
数字孪生则是一类针对对象或过程的技术方法。NIST在2025年报告NIST IR 8356中讨论了数字孪生的多种定义,并介绍按一定频率和保真度同步的数字表示这一表述。因此,静态三维模型可以是规划工具,却不能仅凭外观逼真就证明它与实际设备保持同步;所需同步频率也应由用途决定,并非所有对象都需要毫秒级更新。
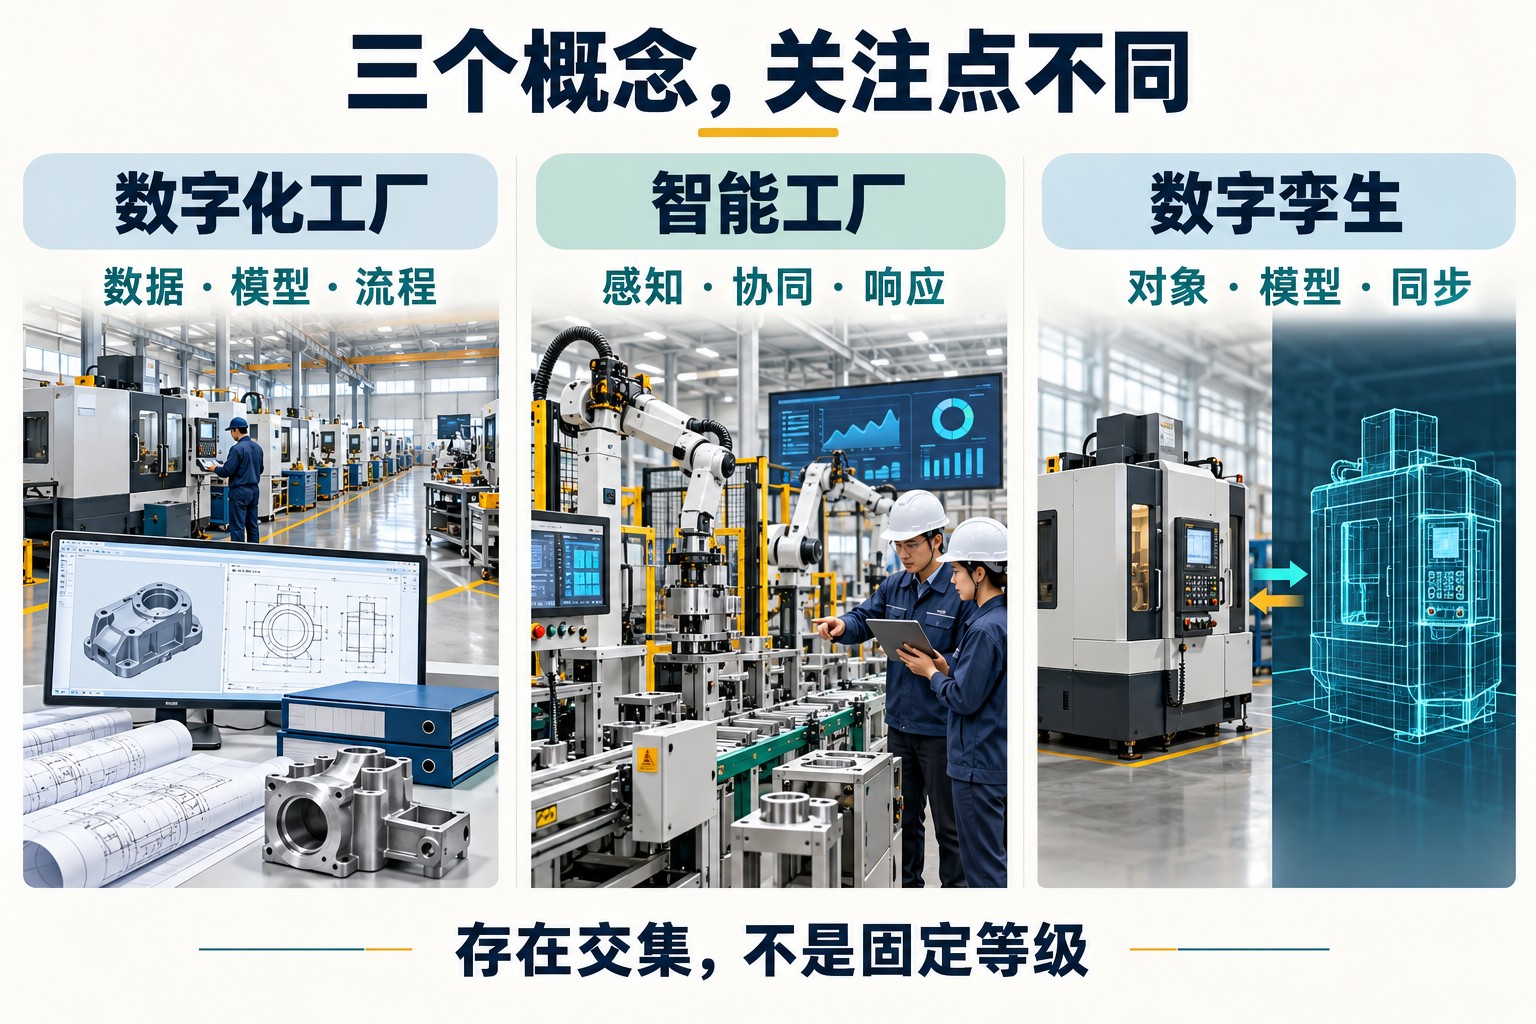
一座工厂可以同时具备上述能力,也可能只在某条产线使用数字孪生。工厂级数字化不要求先建立每一台设备的孪生,拥有某台设备的孪生也不代表全厂业务已经贯通。关于模型、数据同步与MES、ERP的关系,可进一步阅读数字孪生工厂。
数字化工厂需要哪些系统和数据
系统应围绕活动分工,功能可以由不同软件或现有平台承担。产品生命周期管理(PLM)及工程工具管理产品结构、图纸和工艺版本;ERP组织订单、物料和经营计划;MES衔接任务、工序与执行;现场采集和监控系统提供设备及过程状态;质量与仓储功能负责检验处置和库存移动。
其中更需要统一的是对象和语义:哪一张订单、哪一种物料、哪个版本、哪台设备,以及某条记录属于哪个工序、批次和时间。一个系统里的“完成”可能只是加工结束,另一个系统的“可用库存”却要求检验放行。把数据传过去之后,还需按业务规则识别状态,具体方法见SCADA、MES与ERP如何协同。
规划模型还需要与使用目的相符的输入。例如产线物流分析需要工序路线、到达节奏、设备处理能力、缓冲区和运输约束;只导入三维厂房几何,不能计算可信的订单等待时间。运行记录能够帮助校准这些假设,但应保留模型版本、输入条件和验证结果,避免把模拟结果当成现场已发生的事实。
用一张工单理解数字化工厂怎样运行
下面以工单W-01加工一批金属壳体作教学示例。示例不对应真实企业,也不要求所有工厂采用相同软件组合。
先把工程要求变成可执行任务。订单确定产品与交期,工程人员发布适用图纸和工艺版本,生产计划选择具备所需能力的设备与工装。若新版本尚未批准,现场不能因为文件日期较新就自行替换正在使用的版本;切换范围应明确到工单、批次或生效时刻。
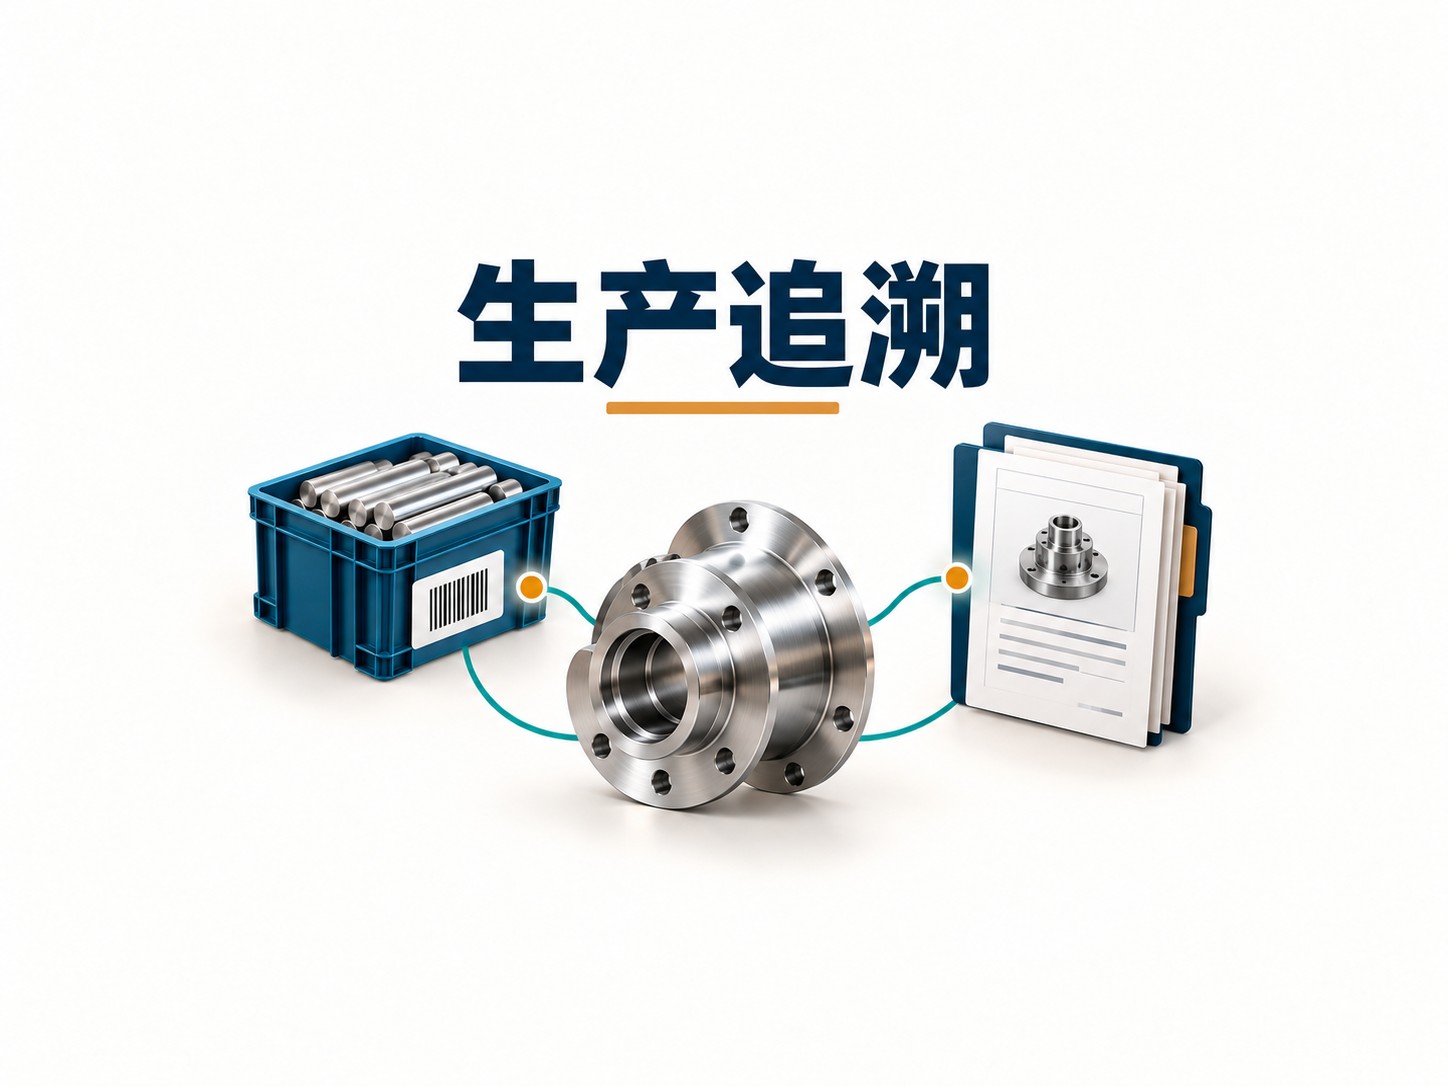
再把实际生产记录关联到任务。操作人员确认W-01,材料批次、使用设备、操作时间和加工数量随过程记录。人工确认与自动采集可以结合,但每条关键记录要说明它代表什么:设备循环计数不自动等于合格品数量,材料领用也不一定等于实际消耗。
异常触发具体业务处理。假设其中一项尺寸检查超出要求,质量人员标记涉及对象和状态,待判产品在业务流程中受到相应限制。生产人员能看到受影响工单,计划人员再根据可用数量、返工安排或替代资源调整交付判断。系统记录处理人、依据和结果,而不只在大屏上点亮红灯。
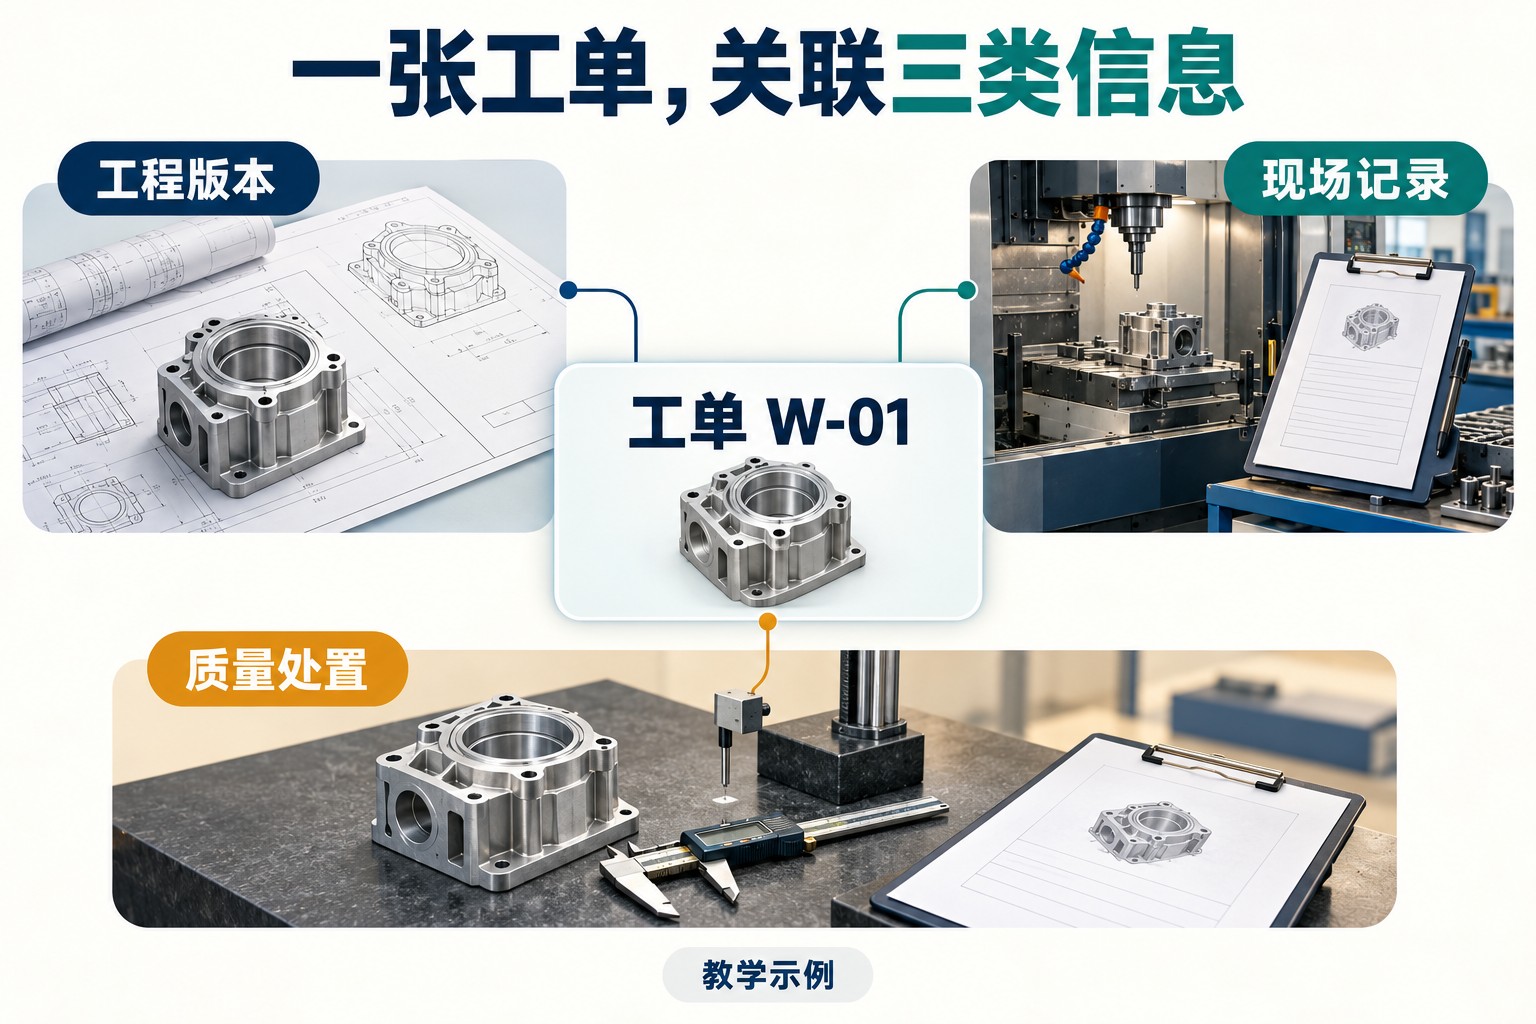
最后用结果检验原先的安排。完工、检验放行和库存状态按规则确认,计划与实际的差异能够回到对应事件。如果同一工序反复出现等待,就分析材料供应、排队或工装条件;若规划模型曾预测另一种结果,则用实际条件检查模型。数字化由此服务于下一次决策,而不是让员工在多个系统重复填同一张表。
是否必须全自动化、上云或建三维大屏
数字化工厂可以包含人工工位、半自动设备和较新的自动化产线。老设备只要能安全取得必要状态,或由人员按明确规则记录关键事件,也能纳入业务链。优先补齐影响判断的数据,而非不分用途采集每一个信号。手工记录需要检查身份、时间、权限和漏填,自动采集同样需要验证计数与状态含义。
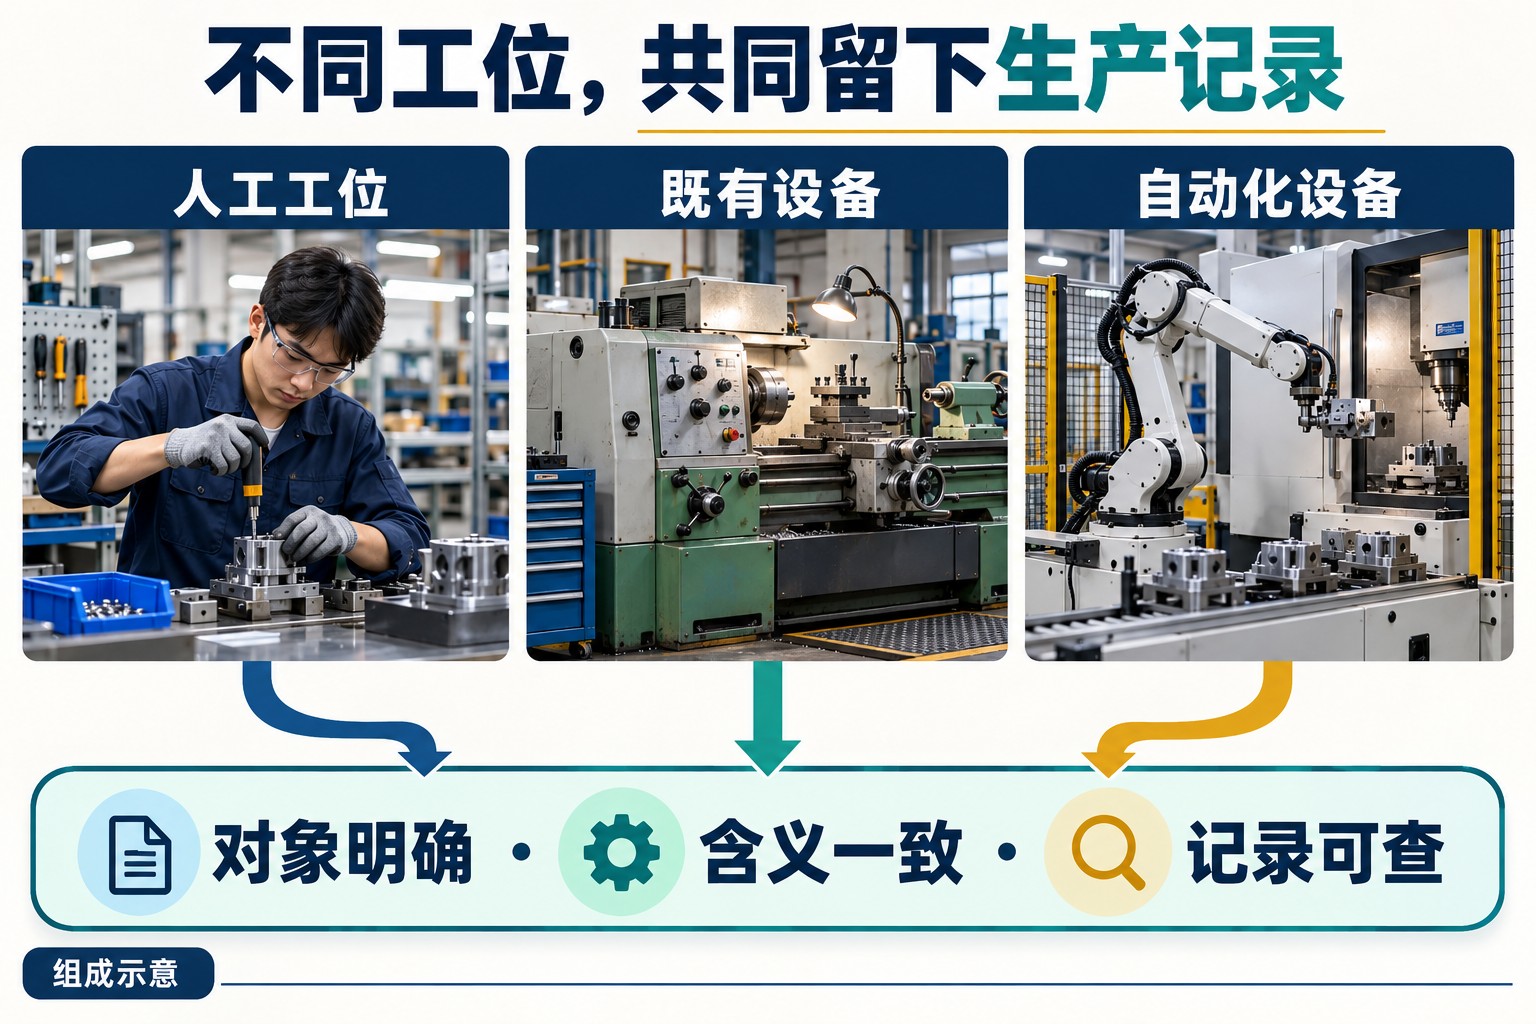
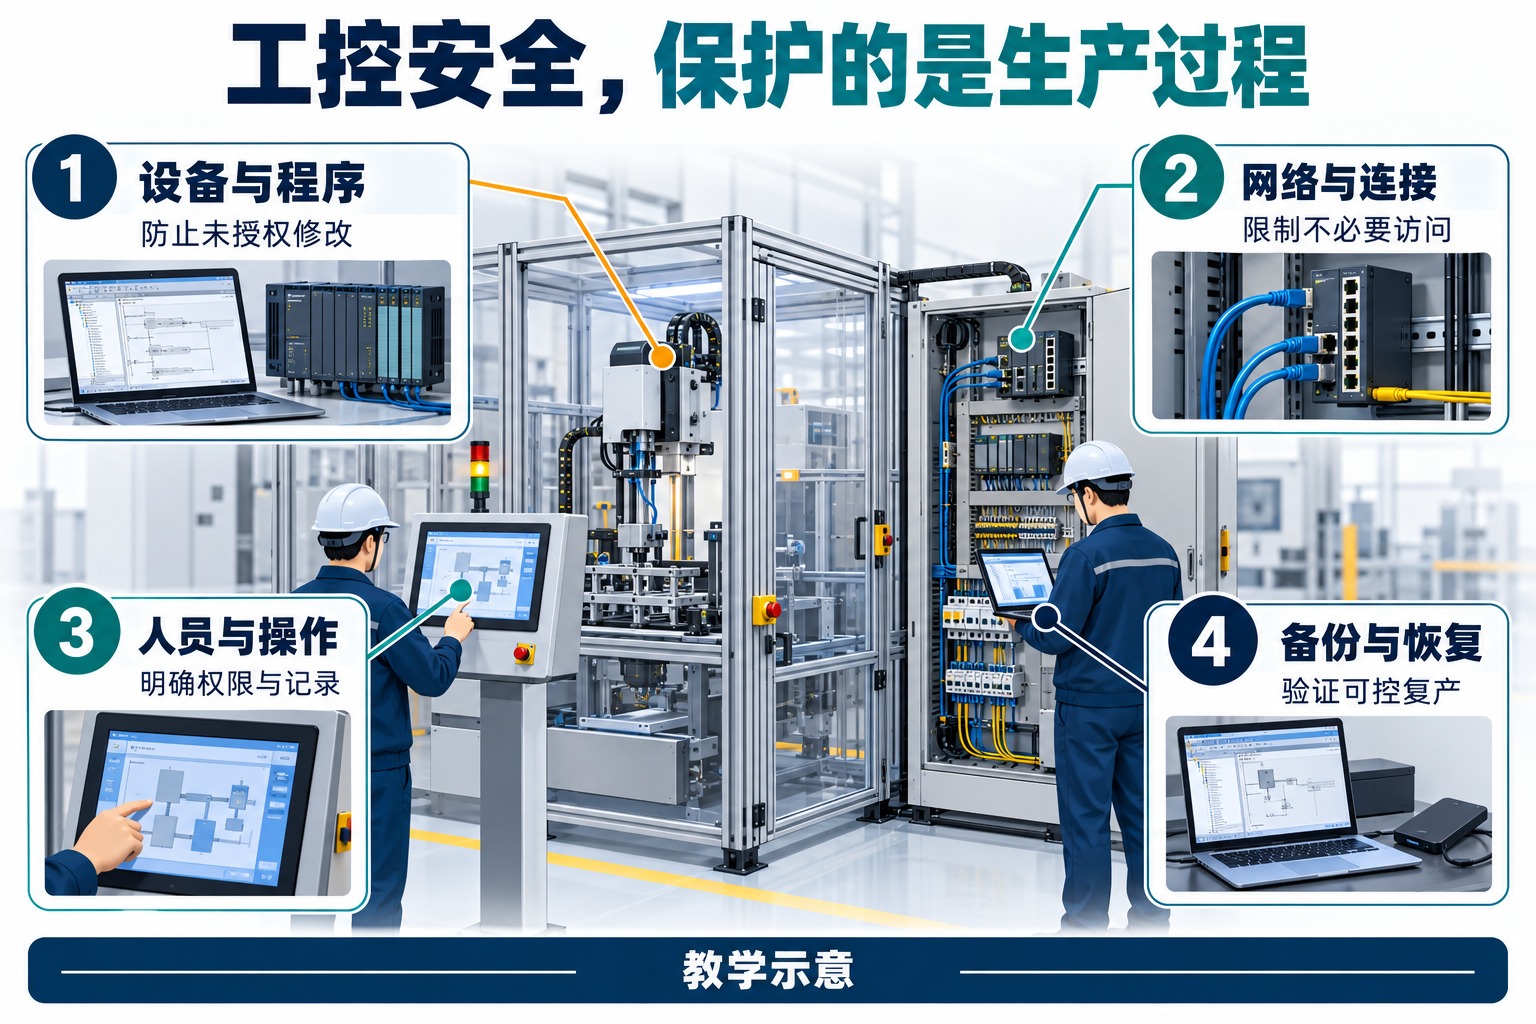
部署在本地、云端或采用混合方式,应根据现场可用性、访问范围、维护能力和数据要求选择。云平台本身不能证明工厂已实现协同,数据集中也不等于必须集中所有控制。必要的控制及安全功能仍遵守现场设计,管理软件或网络中断时,应有与工艺条件相符的暂停、离线记录或恢复流程。
三维界面在布局、空间定位和设备关系分析中有价值;工单缺口、质量待判和订单逾期有时用清楚的列表更有效。界面形式应由使用者需要完成的任务决定。先看数据能否支持一个真实判断,再决定如何展示,比用画面复杂程度评价数字化水平更可靠。
怎样判断数字化工厂建设产生了价值
先为选定流程建立可比较的基线。例如工程变更到现场取得正确资料的耗时、某批产品追溯资料的检索时间、人工重复录入次数、异常发现到完成处置的时间。项目上线后,在相近产品结构、业务量和统计边界下复测,并保留原始记录,才能判断改善发生在哪里。
运行结果还应结合质量、交付和设备表现,而不是只看联网设备数量或软件账号数。可按制造业KPI的计算与使用方法明确分子、分母与时间范围:看板更新更快是一项能力,按时交付改善是另一项结果,二者需要通过实际流程变化建立联系。
试运行验收可以围绕W-01这类真实业务样本展开:能否取得正确版本、追到关键记录、对异常采取有效处理、核对最终结果,并在缺数据或接口中断时解释当前状态。流程得到验证后,再把同样的数据定义、责任分工和恢复规则扩展到其他产品与产线。数字化工厂并不是一次上线后就固定不变的展示项目,而是一套需要随工艺、设备和组织变化持续维护的生产能力。
评论留言
暂时没有留言!