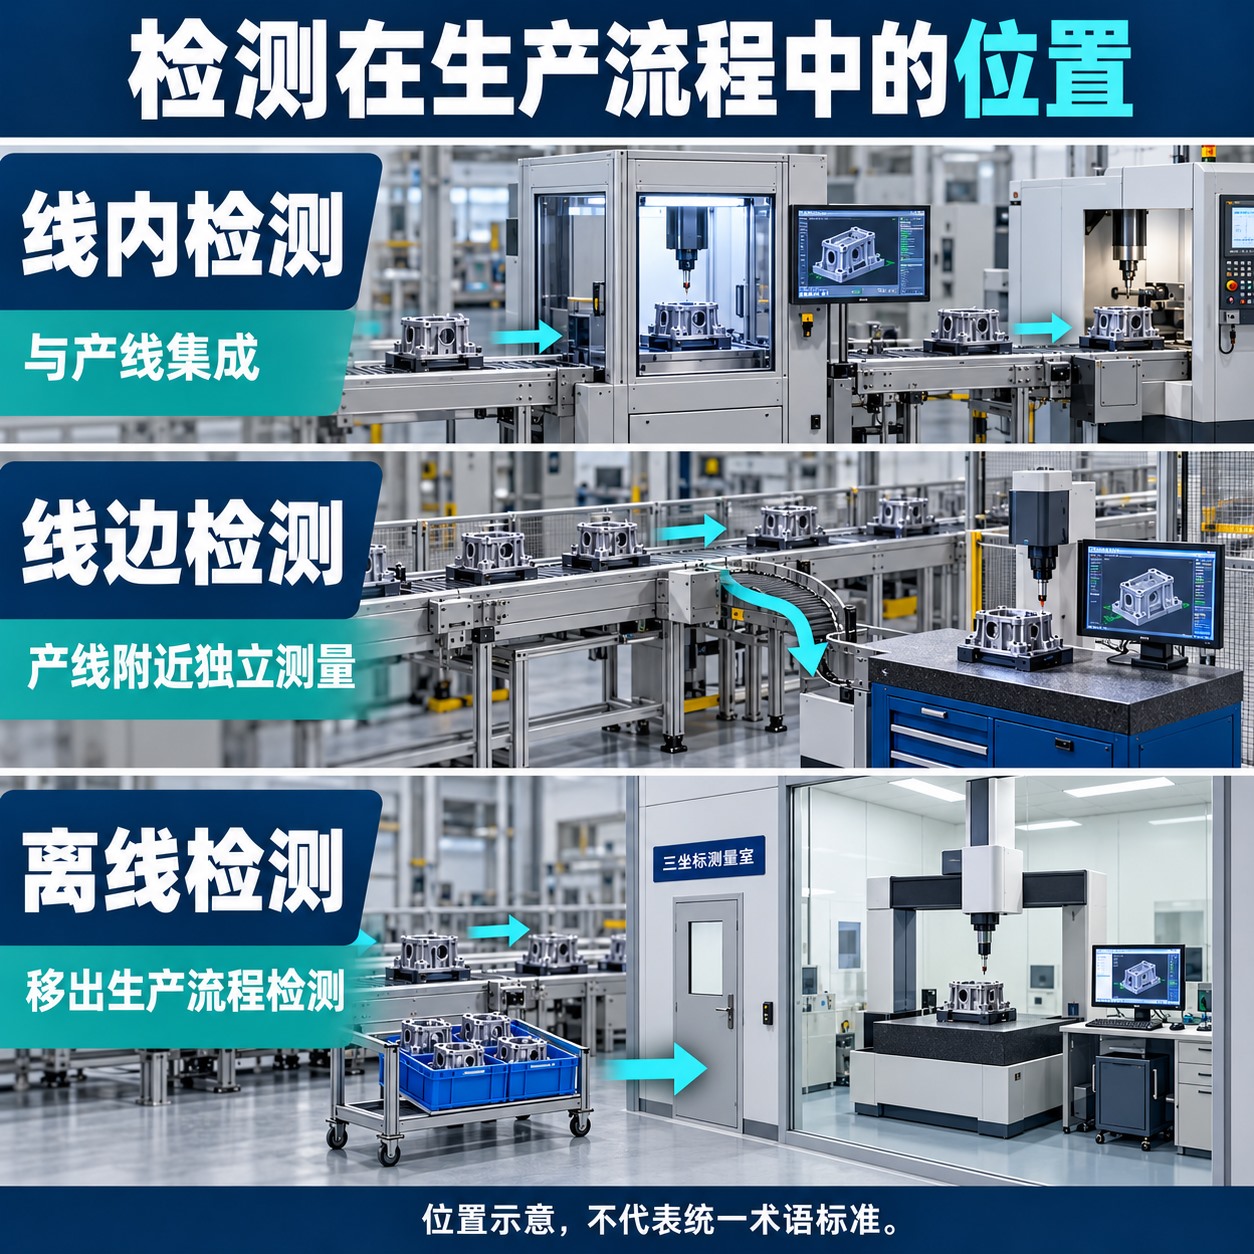
在线检测和离线检测,主要区别是检测怎样接入生产流程。在制造质量检测中,在线检测通常把测量或判定环节纳入产线运行;离线检测则在主生产流程之外独立安排检验,例如把工件或样品送到测量室。检测位置会影响结果取得和处置的速度,但不能据此断定“在线一定快、离线一定准”。
尺寸、外观、性能等工业检测任务,可以采用不同的生产组织方式。理解两者的分工,要同时看检测什么特征、能否跟上节拍、测量条件是否可靠,以及结果能否及时对应到产品和工艺。本文讨论制造过程中的质量检测;设备在役监测等领域对“在线”的用法可能不同。
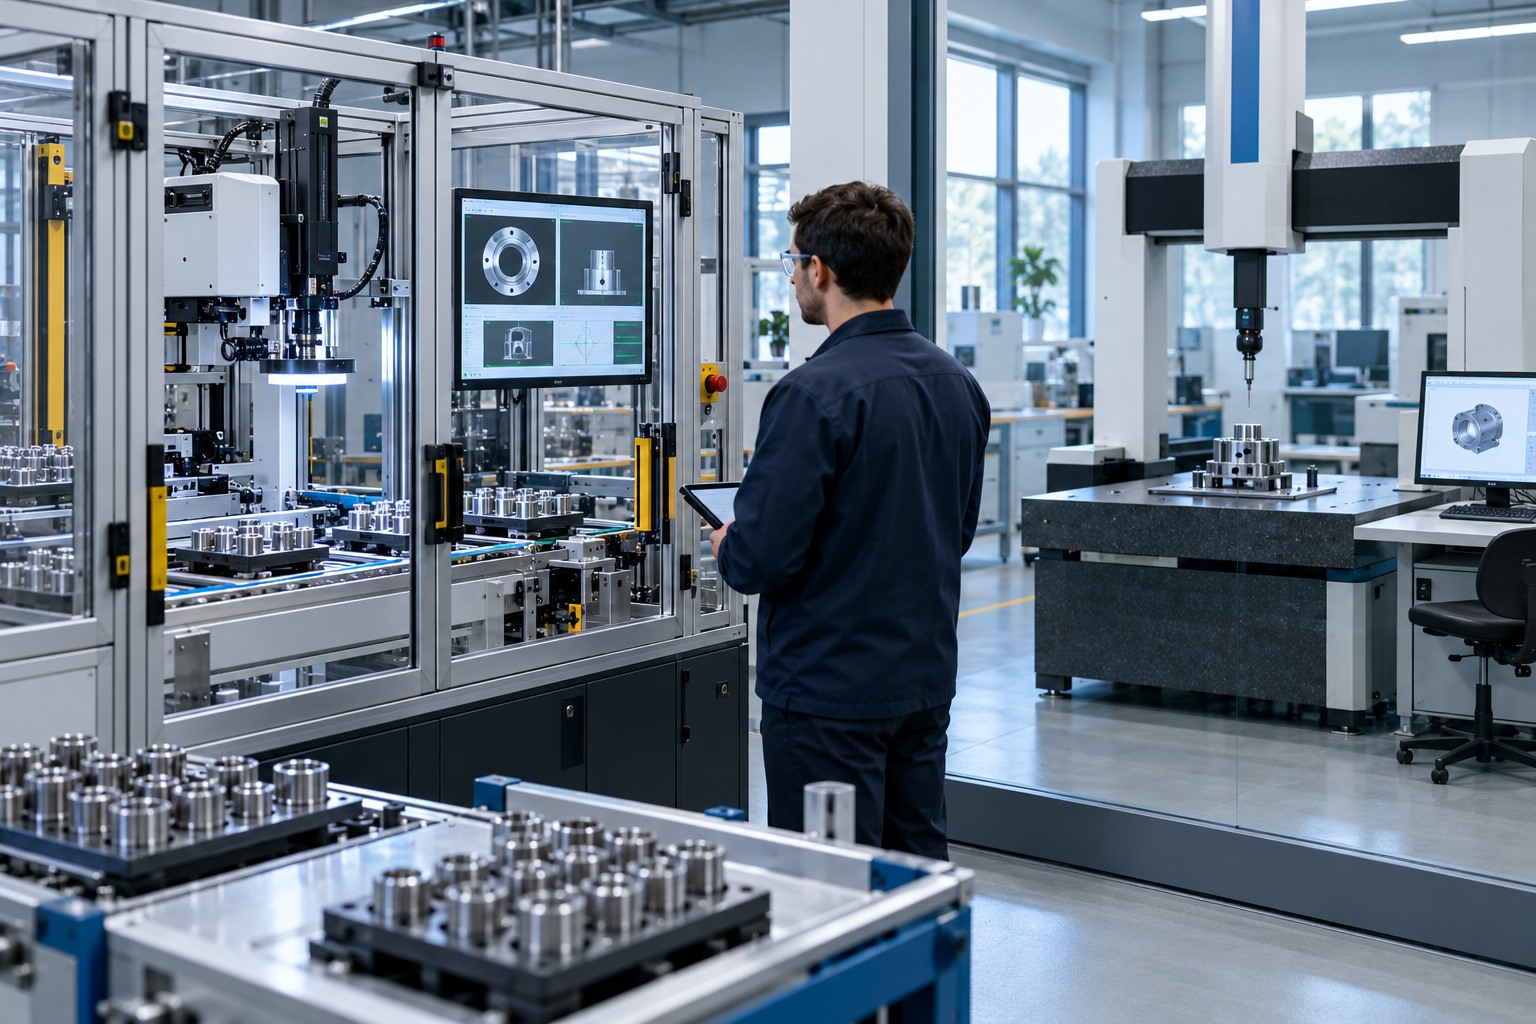
在线、离线和线边检测分别指什么?
对离散零件而言,在线检测可以是在输送过程中拍照,也可以是在固定工位短暂停位后测量,再由产线继续输送。判断重点是检测是否成为生产流程的一部分,而不是工件在测量时是否始终运动。离线检测通常拥有相对独立的上下料、准备和检测安排,取走一个样品也不意味着整条生产线必须停机。
线边检测位于两者之间:样品离开主生产流,在附近工位完成测量,便于操作人员快速复核和反馈。它可以手动操作,也可以自动上下料。Hexagon的自动测量系统说明就同时包含离线、近线和线内配置。是否联网、是否自动、是否逐件检查,都不能单独决定检测属于哪一类。
In-line、On-line、At-line为什么不能只按字面翻译?
这些英文术语有行业语境。例如,美国食品药品监督管理局(FDA)2021年的近红外分析程序指南在过程分析中作出以下区分:
| 术语 | 该过程分析语境中的含义 |
|---|---|
| In-line,原位或线内 | 样品不离开过程流或反应器,直接获取测量信息。 |
| On-line,旁路在线 | 从主过程分出旁路样品进行测量,样品可能返回过程,但并非必须返回。 |
| At-line,近线或线边 | 样品被取出、与过程隔开,在过程附近分析,可采用手动或自动送样。 |
| Off-line,离线 | 在远离过程流或反应器的位置分析,例如送至质量控制实验室。 |
这是一套明确适用范围的术语口径,不能直接当作所有机械、电子产线的统一分类标准。在制造设备资料里,中文“在线”也常用来表达与产线集成的检测。沟通时,把“是否取样、样品走哪条路径、何时取得结果”说清楚,比仅核对英文标签更有用。
在线检测与离线检测的实际差别在哪里?
节拍看完整检测周期,反馈速度看何时能采取行动
在线工位通常需要与生产节拍配合,但传感器采集时间只是其中一部分。工件到位、定位夹紧、测量、计算、通信、分流或放行都占用时间。只有这些环节及并行工位、缓冲区共同满足产线需求,检测才不会持续积压。短时间采到一张图,不等于已经完成一次可用的质量判定。
离线检测可能需要转运、排队、清洁、装夹或等待温度稳定,因此结果常晚于样品产生的时刻;但靠近产线的快速复核也可能很及时。在线检测同样存在传输、计算和执行延迟。若结果到达时工件已越过可剔除位置,就需要缓冲、追踪或后续隔离,不能把“已检测”直接等同于“已拦截”。
测量能力取决于方法和条件,不取决于是否在产线上
同一种光学、接触式或电性能测量方法,可以安排在线上,也可以放在独立工位。在线检测往往围绕固定姿态、固定特征设计,便于重复执行;离线检测较容易安排换姿态、多面测量、样品制备或较长试验。这里的差别是任务组织和可用条件,并不是两类方法各自拥有固定的精度等级。
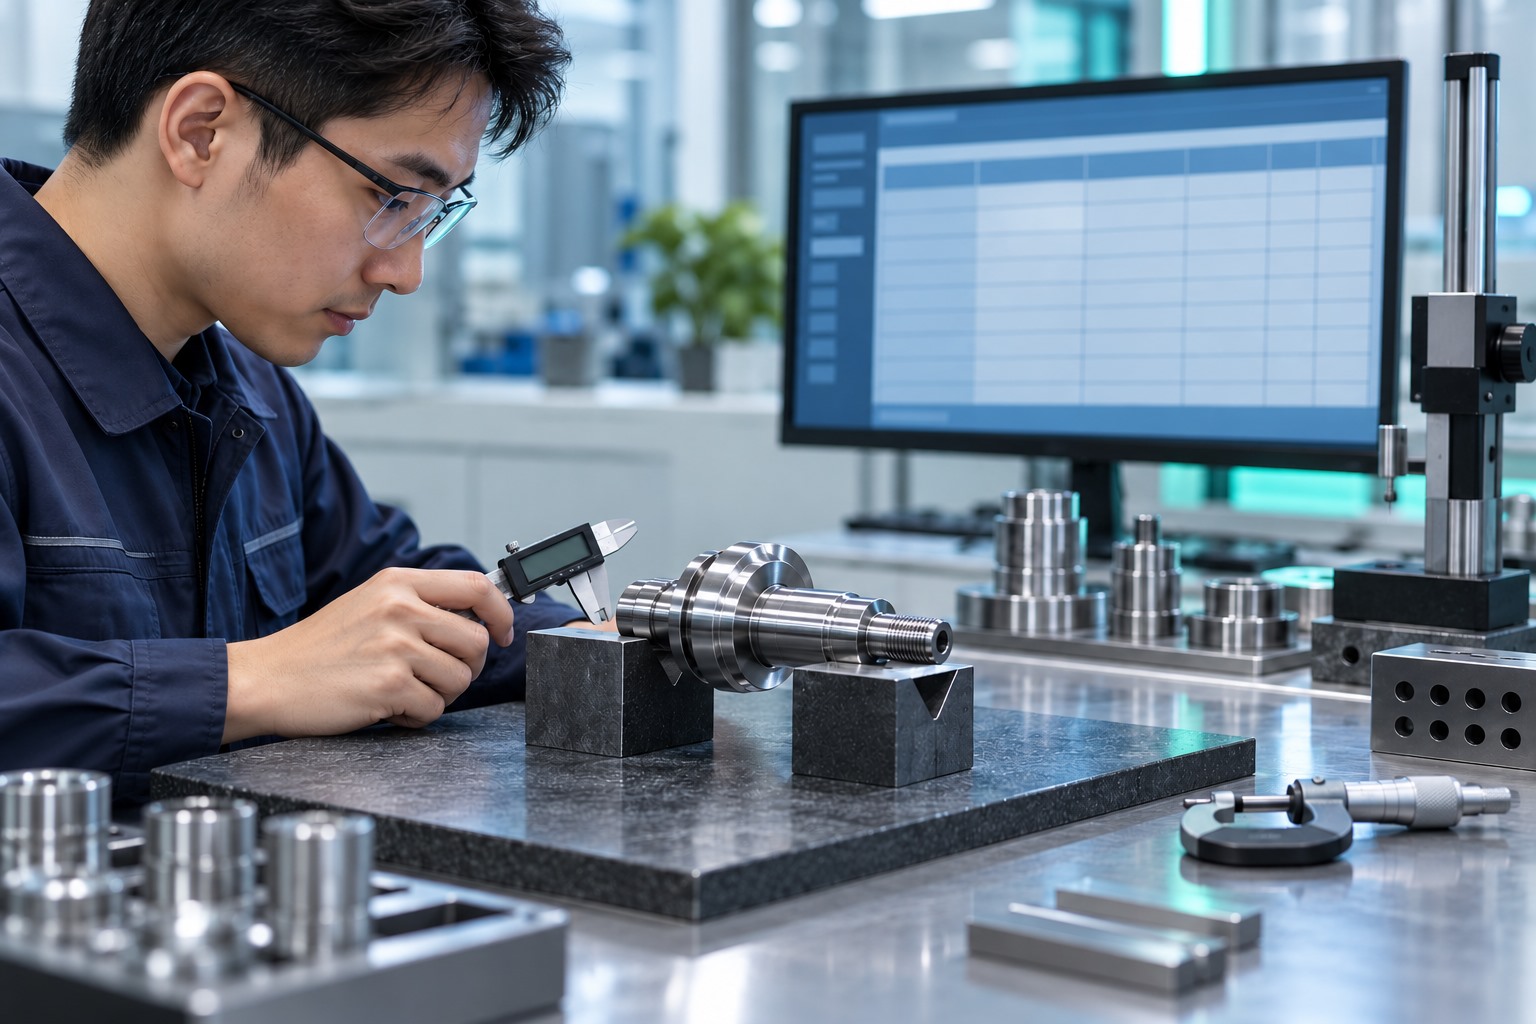
车间温度变化、振动、切削液、粉尘和反光会影响相应的测量环节。测量室可提供更可控的条件,但错误装夹、错误基准、样品变形或不恰当的测量程序仍会产生偏差。美国国家标准与技术研究院(NIST)的量具研究框架将重复性、再现性、稳定性、偏差及不同配置的影响分别考察;只看仪器分辨率或是否有校准证书,不能代替实际测量过程的能力确认。
温度是一个具体例子。刚加工完成的热工件与冷却后的同一工件,尺寸可能不同。NIST的尺寸计量说明指出,非参考温度下的尺寸测量涉及热膨胀修正,而温度和材料膨胀系数本身也会引入不确定度。因此,对比线上与测量室结果时,应先统一测量特征、基准、温度条件和修正方法,再判断差异是否可接受。
在线与离线结果不一致时,先确认是否在测同一个量
线上读到的是某个方向的投影宽度,离线报告的是多个截面拟合后的几何尺寸,两者未必是同一个被测量。若工件身份、测量位置、算法和状态不同,直接比较两个数字容易误判。应先对同一批有代表性的工件做配对测量,再检查偏差、重复性和不确定度是否足以支持相应公差的判定。
对于只输出合格或不合格的检测,还应核查对目标缺陷的识别能力、漏检和误报,而不是仅验证尺寸读数。发生冲突时,应按事先确定的复核方法和处置规则处理,不能简单把两个结果平均,或默认离线结果一定正确。
在线检测一定是全检,离线检测一定是抽检吗?
不是。在线与离线描述检测和生产的连接方式;全检与抽检描述被检产品的覆盖比例。在线工位可以只在规定次数或特定条件下触发测量,独立检测工位也可以接收每一件产品。线边检测既能处理计划样品,也能对某批待复核产品逐件检查。
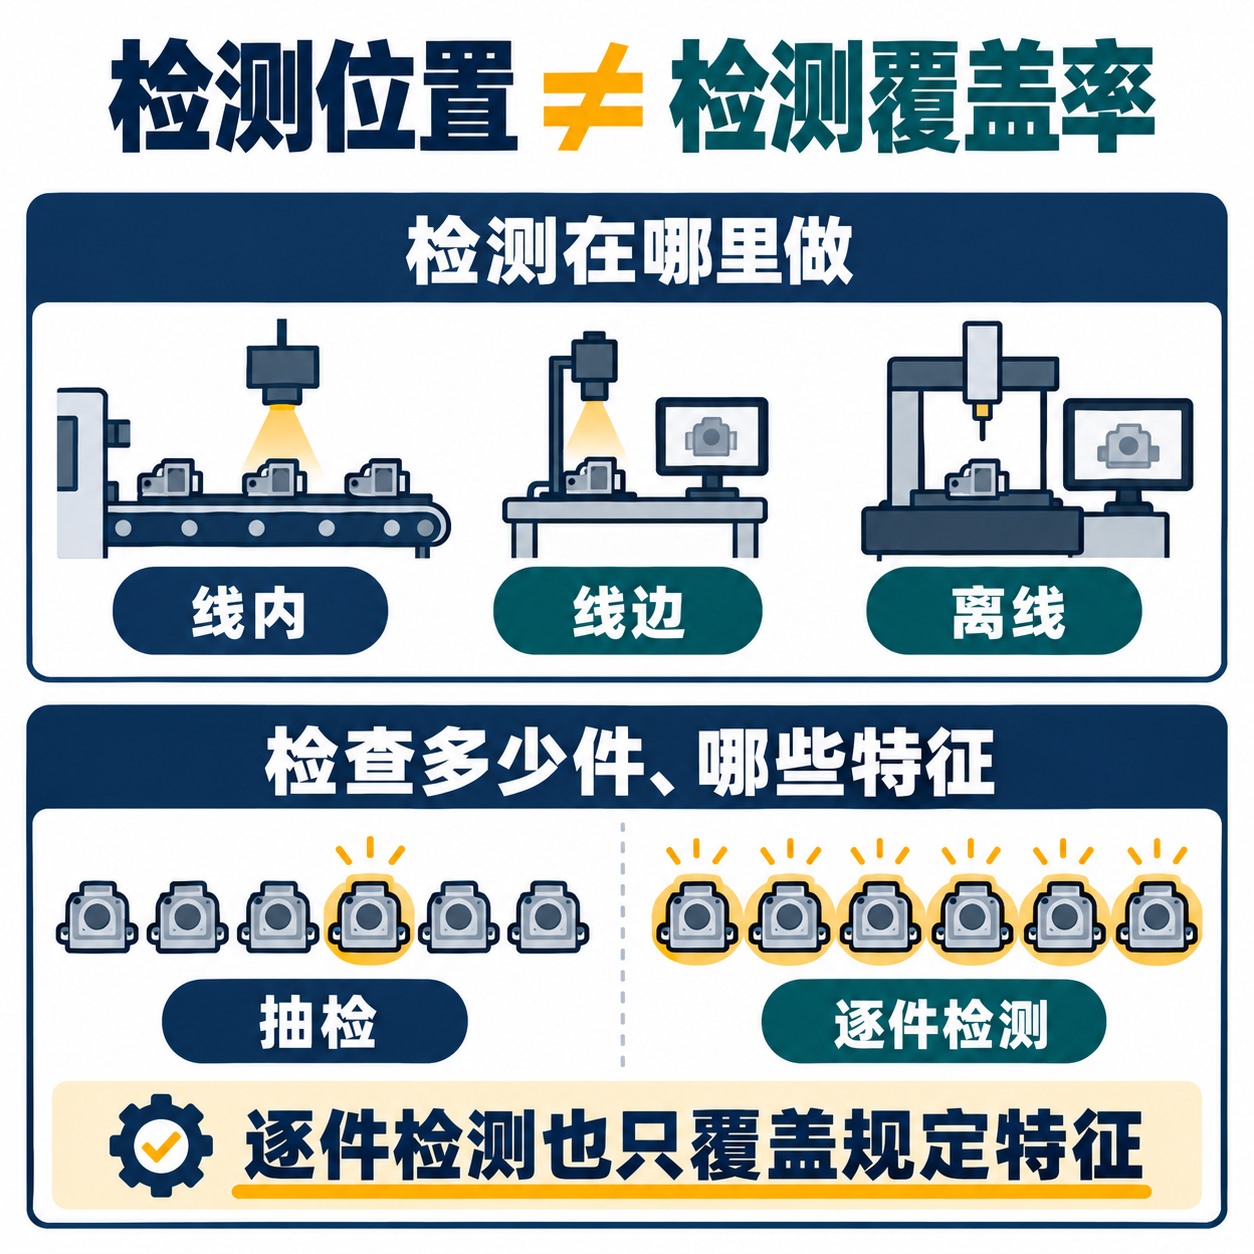
对全部工件测一个关键直径,也不等于检查了整件产品的全部质量。同一工件的内部缺陷、其他位置的尺寸、材料性能或耐久性,可能需要不同方法。连续材料的在线传感器也有视场、穿透深度和采样间隔,连续输出数据并不自动意味着每一处材料都被完整观测。
抽检则需要说明取哪些件、何时取、从哪台设备或哪个位置取,以及怎样覆盖换刀、换批和工况变化。抽检结果可以支持规定条件下的批次或过程判断,却不能变成对每一件未检产品的直接测量证明。对需要破坏样品或耗时较长的试验,这种分工尤其重要。
机加工案例:关键外径在线检查,更多特征离线复核
以下为解释分工的假设场景,不代表某家工厂的实测方案。某条轴件产线需要控制装配部位的外径,同时确认圆度、不同轴段的位置关系及其他图纸特征。它可以在清洁后的固定工位,逐件测量指定截面、指定方向的外径指标;再由线边或测量室按验证计划检查更多截面和几何特征,并处理线上异常件。
线上数据首先回答“这一件在规定特征上是否异常、该特征是否开始持续变化”;较完整的离线测量则帮助回答“变化是否涉及其他方向或部位、与基准和装夹是否有关”。如果只在一个方向测外径,即使每件都通过,也不能据此证明整段轴的圆度和各轴段关系都合格。
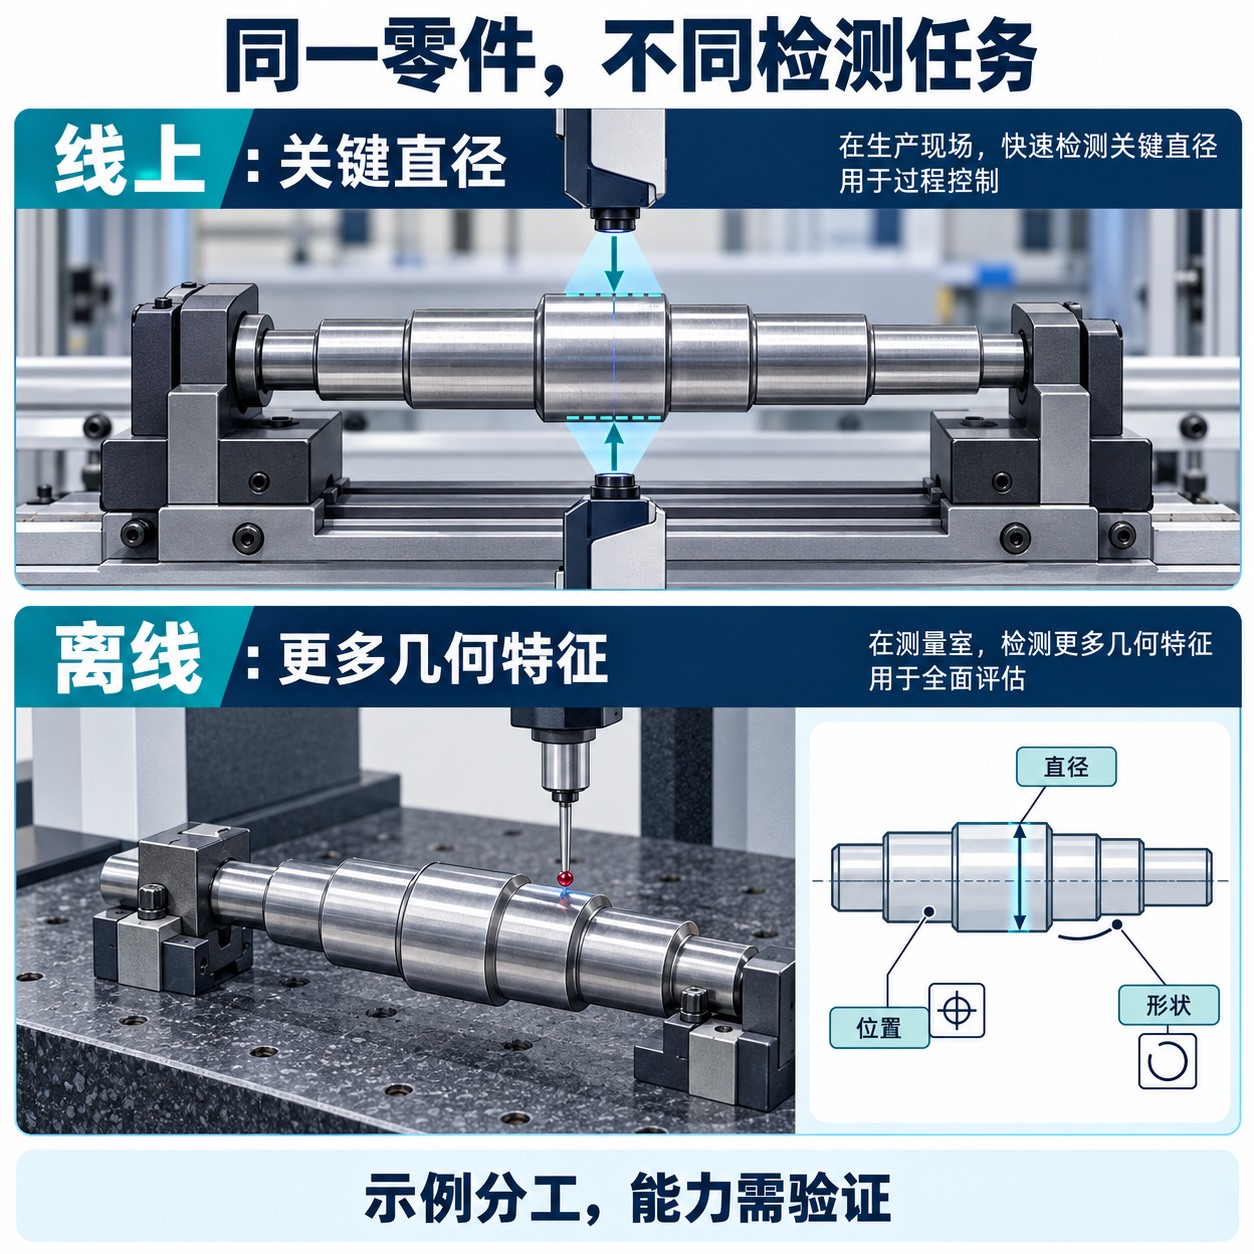
投产前,需要验证线上外径指标与图纸要求及复核方法之间的关系:覆盖预期尺寸范围、不同表面状态和正常工况变化,确认夹具重复定位、温度处理和判定规则。生产中出现异常后,先关联零件编号与加工时间,保留待复核件,再检查刀具、装夹、清洁和测量系统;只有确认原因及补偿关系后,才进行相应工艺调整。
假设演算:反馈延迟会让多少产品进入待追查窗口?
设产线每6秒完成一件,即每分钟10件。假设外径发生持续偏移,恰好出现在上一次有效抽样之后;下一次抽样能检出该偏移,等待期间产线持续生产。为比较反馈路径,作如下时间假设:
| 检测路径 | 从偏移发生到处置生效的时间演算 |
|---|---|
| 每30分钟抽样送检 | 等待下一次有效取样接近30分钟;转运、准备与分析合计10分钟;结果传递、确认及处置2分钟。合计接近42分钟,对应约10 × 42 = 420件。 |
| 逐件在线检测 | 首个受影响工件到检测点需12秒,测量、计算与通信2秒,处置生效4秒。合计18秒,即0.3分钟,对应约10 × 0.3 = 3件。 |
计算关系是时间窗口内产量 ≈ 生产速率 × 从异常发生到处置生效的延迟。这里的420件和3件是按假设得到的潜在待追查产量,不是实际不良数,也不是某类设备必然达到的性能。实际隔离范围还要结合缓冲区、混流、批次边界和追溯记录确定。
这个例子中,30分钟是取样间隔,不能一律当作发现异常的时间;只有异常发生在前次取样之后,等待才可能接近整个间隔。如果缺陷是偶发的、抽样未包含异常件,42分钟也不能作为保证发现的上限。在线路径同样依赖触发有效、目标特征可被检出以及处置真正执行。
检测结果怎样形成质量反馈闭环?
把检测结果存进数据库,完成的是记录;让结果改变产品处置或生产行为,并确认问题得到控制,才形成反馈闭环。在线和离线结果都可以参与,关键是数据、实物和处置动作能够对应。
- 关联到正确的对象。保留零件或批次身份、工序、设备、取样或生产时间、测量时间、特征及程序版本。离线报告返回较晚时,仍应能找到它所代表的生产时段。
- 明确当前产品怎样处理。合格放行、待复核、隔离或报废应有对应状态;对自动分流,还需确认实际动作,防止结果正确却分错工件。未取得有效结果的产品也应进入规定处置路径。
- 区分产品判定与过程调整。某件超差可以触发隔离,但不能自动证明必须调刀补或改工艺参数。先排查测量故障、偶发缺陷和过程变化,再决定复核、停机检查或参数调整。
- 验证处置后的状态。调整后检查后续产品、相关特征与测量系统是否恢复正常,确认受影响范围已处理,再按规则恢复放行。
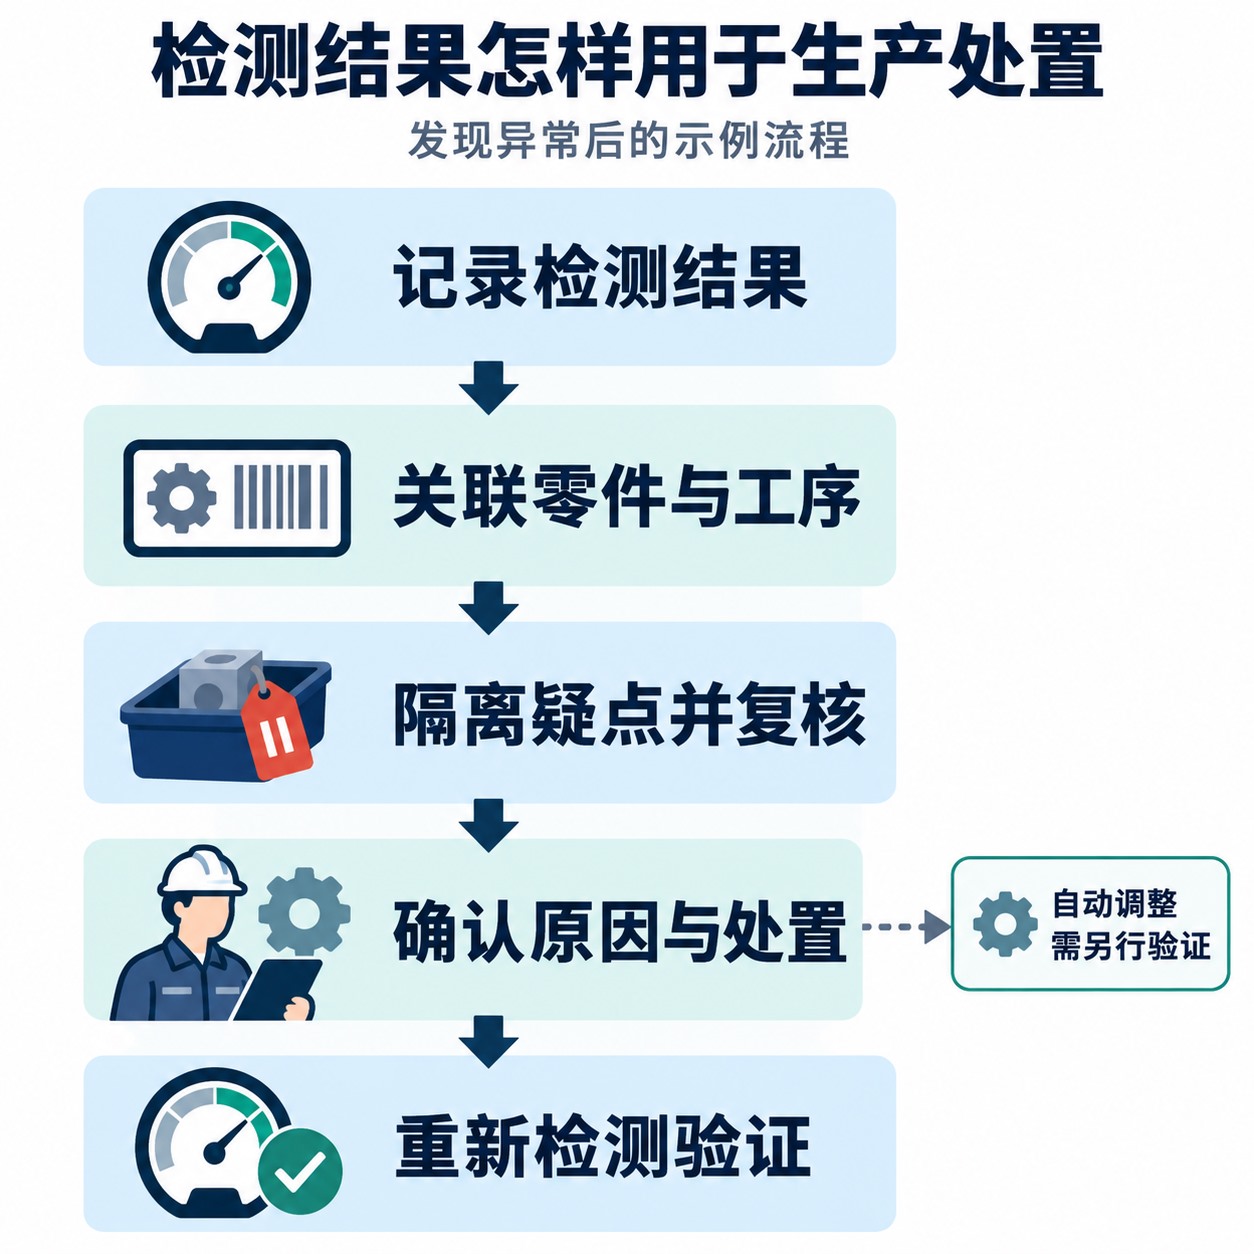
自动反馈在工程上有具体实现。例如,Renishaw的机床测量说明介绍了循环内测量与自动偏置更新相结合的方式。它说明测量可以进入控制环节,但某条产线是否适合这样做,仍取决于测量可信度、偏差与工艺参数的关系、调整权限和限值。把错误测量自动反馈给机床,可能让偏差继续扩大。
不同生产场景怎样理解两类检测的分工?
| 生产任务 | 在线与离线可以承担的不同工作 |
|---|---|
| 大量重复生产,关键尺寸或外观需及时拦截 | 在线围绕规定特征取得结果并分流;线边或测量室检查更多特征、复核异常和验证测量状态。前提是在线能力与节拍经过验证。 |
| 多品种、小批量或首件确认 | 独立工位便于安排不同姿态和测量程序;经确认的稳定特征可纳入生产过程检测。首件合格并不代替后续过程监控。 |
| 内部结构、材料性能或耐久性评价 | 按实际检测原理决定样品制备和试验条件;耗时或破坏性项目常在独立流程完成,线上外观或尺寸结果不能替代这些项目。 |
| 连续流体、粉体等过程分析 | 原位或旁路测量可跟踪过程状态,线边和实验室分析可用于方法核对与进一步分析;需要关注取样代表性、旁路延迟和样品变化。 |
实际分工应落实到每个质量特征:在哪里测、覆盖哪些产品、采用什么方法、多久能得到有效结果、异常后如何处置。将这些条件说明白,才能判断在线检测提供了多大的过程可见性,以及离线检测还需要补充哪些证据。
参考资料
- FDA:Development and Submission of Near Infrared Analytical Procedures,Guidance for Industry,2021年8月;测量模式与取样接口章节。
- FDA:PAT — A Framework for Innovative Pharmaceutical Development, Manufacturing, and Quality Assurance,2004年9月;过程分析仪与测量方式章节。
- NIST/SEMATECH:e-Handbook of Statistical Methods,Gauge R & R studies;NIST Engineering Metrology Toolbox,尺寸测量与热膨胀相关说明。
- Mettler Toledo:Understanding Process Analytical Technology (PAT) in Bioprocessing;过程分析方式说明。
- Hexagon:Automated measurement systems;自动检测的离线、近线和线内配置说明。
- Renishaw:Probing and tool measurement systems for machine tools;循环内测量与过程反馈说明。
- 以上资料访问日期为2026年10月25日。轴件场景及反馈延迟数字为说明机制而设置的假设,不是企业现场实测数据。
评论留言
暂时没有留言!