统计过程控制(Statistical Process Control,SPC)是利用按时间收集的过程数据,识别变异、监控稳定性并指导改进的方法。控制图是其中的核心工具:它将当前表现与过程基线比较,提示是否出现值得调查的变化,而不是仅在产品超出公差后统计不良数量。
在质量管理中,SPC把检测数据转化为过程判断,但控制图本身不会自动修好设备,也不能替代产品验收。要正确使用它,需要先确定测什么、怎样取样和分组,再理解控制限、异常信号以及信号出现后的处置。
SPC控制图的基本原理是什么?
区分普通原因变异与特殊原因变异
同一设备加工的零件,也不会得到完全相同的尺寸。在既定工艺系统中持续存在、共同形成背景波动的因素,称为普通原因;某次夹具松动、测量方式改变或材料异常等可识别的变化,则可能形成特殊原因。两者的区别不只是波动“大不大”,而是这种变化是否属于当前过程的稳定运行方式。
控制图的作用是提供调查线索。超限点或非随机排列,意味着观测结果与原有稳定模式不相符,需要检查;它不能单凭曲线确认具体是刀具、材料还是人员造成的。Minitab的变异说明也区分这两类原因,并指出对普通波动频繁来回调整,可能反而增加变异。
因此,普通原因并不是“无需改善”:当整体波动不能满足要求时,需要改进设备、工艺或测量系统。只是这种改进应针对系统,而不是看到每一个读数升高或降低就立即调参数。
用时间序列和统计界限比较当前过程与基线
控制图的横轴通常是时间或取样顺序;纵轴可以是单次测量值、子组均值、极差、不合格品比例等。中心线(CL)表示所监控统计量的基准水平,上控制限(UCL)和下控制限(LCL)则表示在选定模型和判异规则下,用于识别异常变化的统计界限。
常见休哈特控制图采用“三倍标准差”思路,在误报和发现变化的灵敏度之间取得平衡。这里的标准差必须对应图上画出的统计量:单值图监控单个读数,均值图监控一组读数的平均值,两者不能套同一个波动范围。以独立、同分布的等容量子组为例,子组均值的标准差为单件标准差除以子组容量的平方根。
限值过窄,正常波动也可能频繁报警;限值过宽,变化又可能被掩盖。不同图使用不同估计方式,有些图的界限会随样本量变化,并非给任何折线加上“平均值±3倍整列数据标准差”就完成了SPC。
控制限和规格限有什么不同?
| 界限 | 来源和用途 |
|---|---|
| 控制限:UCL、LCL | 通常依据适当的历史过程数据、所监控统计量及控制图方法建立,也可使用经确认的历史参数。用于判断过程是否出现统计异常。 |
| 规格限:USL、LSL | 来自图纸、设计、客户或适用要求,可能是双侧,也可能只有单侧。用于评价相应产品特征是否满足要求。 |
美国国家标准与技术研究院(NIST)的控制图说明明确区分了这两个目的。控制限不是设计允许的最大误差,规格限也不能直接拿来充当控制限。
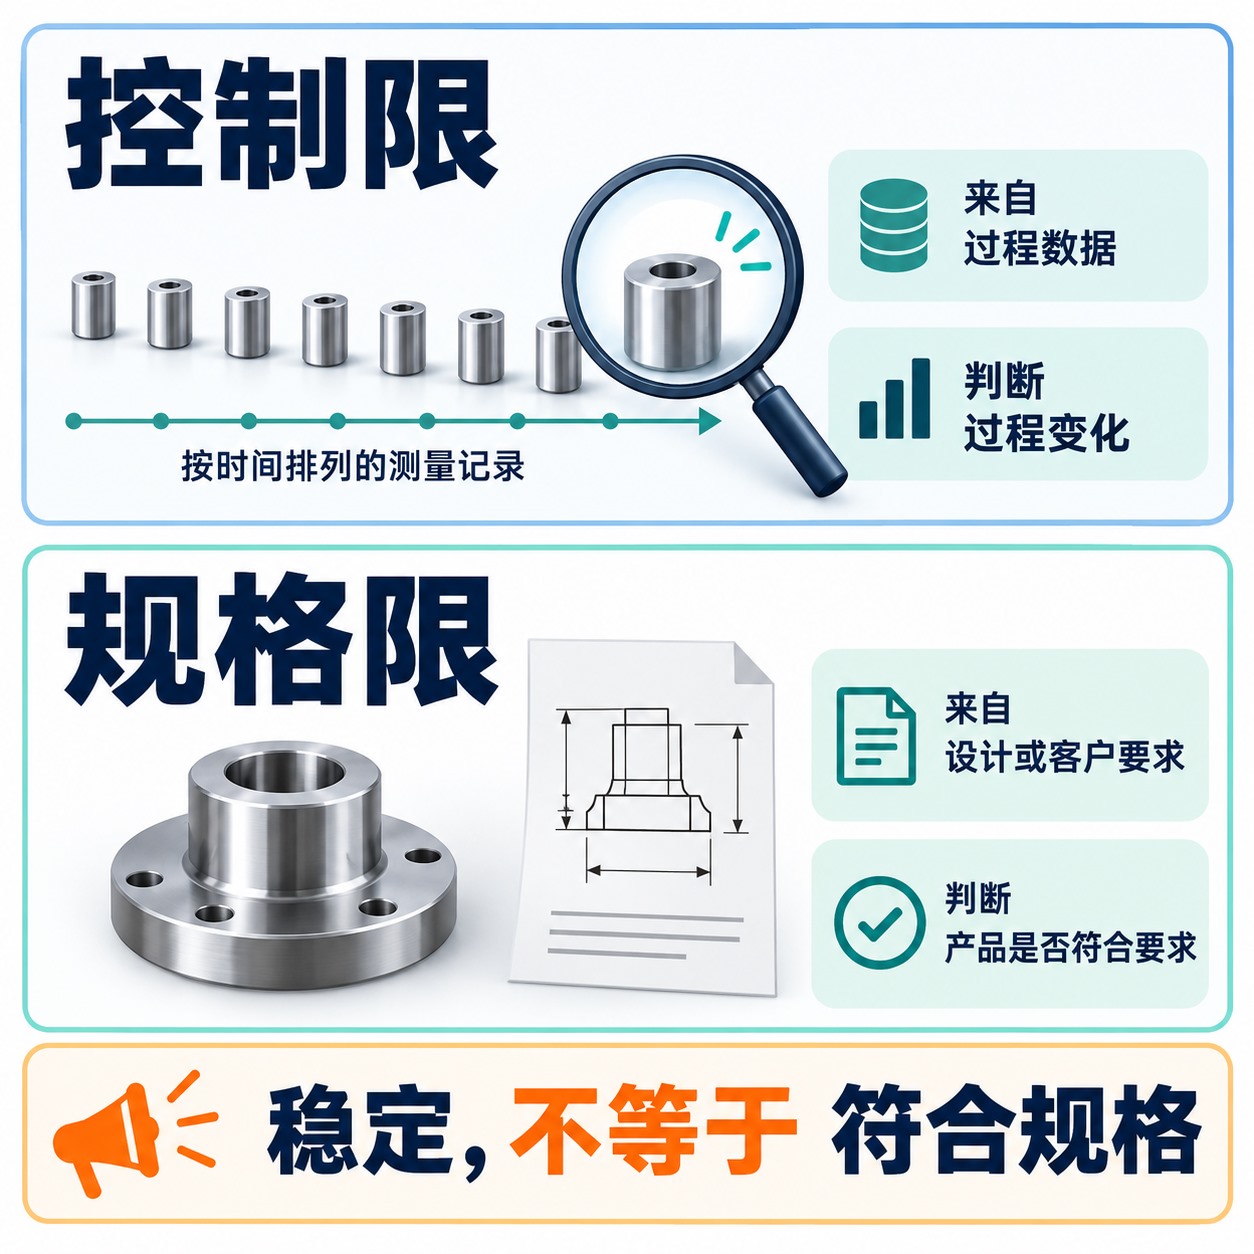
一件产品可能仍在规格内,但相对原有过程已经发生明显偏移;也可能过程一直稳定,却因整体波动过大或中心偏离目标而持续产生超差产品。前者要求调查变化,后者要求改善过程能力。不能用“这几件都合格”证明过程稳定,也不能用“控制图没有报警”证明每件产品合格。
常见控制图分别适合什么数据?
先区分数据类型,再看取样是否形成合理子组。可以测得的长度、重量、时间属于计量型数据;把产品判为合格或不合格,以及统计缺陷个数,属于不同形式的计数型数据。
| 数据情形 | 常见图及其观察对象 |
|---|---|
| 每个取样时刻只有一个连续测量值 | I-MR(单值—移动极差图):I图看单值水平,MR图看相邻读数的变化幅度。适用于没有合理子组的单值序列。 |
| 同一时刻或短时间内取得一组连续测量值 | X̄-R(均值—极差图)常用于较小子组;X̄-S(均值—标准差图)常用于较大子组。均值与离散程度应配合观察。 |
| 统计不合格品:每件只计合格或不合格 | p图监控不合格品比例,需要记录每组检验总数;np图监控不合格品数,通常用于样本量固定的情形。 |
| 统计缺陷:一件产品上可有多个缺陷 | c图用于检查规模或缺陷机会基本固定时的缺陷数;u图用于单位检查量的缺陷数,可处理检查量不同的情形,但分母与检查口径必须明确。 |
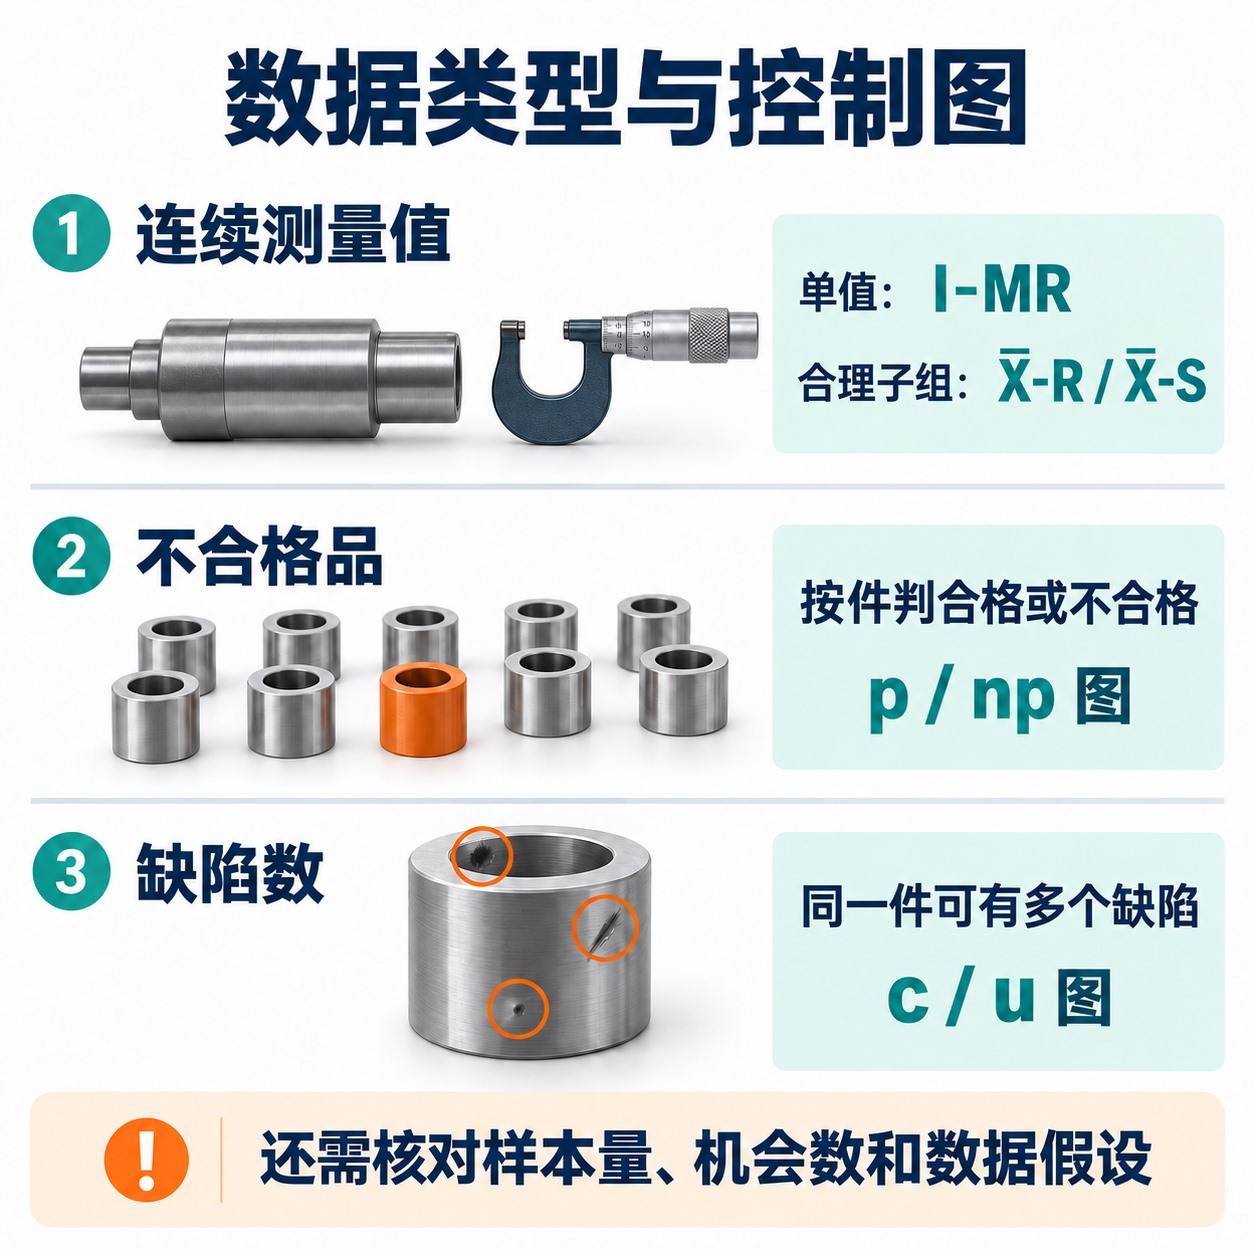
“不合格品数”和“缺陷数”不能混用:同一件产品有三处不合格缺陷,按不合格品计数仍是一件,按缺陷计数则可能是三处。NIST的计数控制图说明专门区分了产品单位与不符合项。
样本量变化时,p图等方法的控制限通常也需要相应变化;连续材料上的缺陷比较,还要明确单位长度、面积或其他检查量。常规p/np、c/u图分别有二项分布、泊松分布等建模条件,不能只凭“数据是整数”就套图。存在明显自相关、很强偏态或与模型不符的离散程度时,应检查过程和模型适配性,而不是任意加宽界限让报警消失。
合理分组和时间顺序为什么重要?
合理子组,是在较短时间内、相近条件下取得的一组产品,使组内波动能代表当时的短期变异,组间比较则有机会显现随时间发生的变化。Minitab的R图数据要求强调了同条件取样、代表性和独立性。
例如,希望观察一台机床在班内的变化,可以按计划在每个取样时点收集同一工况下的一小组零件。若把上午、中午、下午的零件混成同一组,可能把本应在组间出现的漂移算进组内波动,扩大控制限。把不同机台或不同模腔随意混组,也可能让一个平均值掩盖各自的偏移。
子组容量是每组独立产品观测的数量,不是对同一零件重复读数的次数;重复测量更适合研究测量系统本身。取样间隔还需与过程变化速度匹配,太疏可能错过变化,过密且相邻数据高度相关则会影响常规控制图的判断。
原始数据必须保留时间、设备、批次、工况及子组标识。不能先按数值大小排序再画图,也不宜为了表格整齐而把跨停机、换型或测量方法变更的数据直接接成同一基线。
I-MR控制图怎么算?一个完整假设算例
下面用零件尺寸演示常规I-MR的计算。所有数字均为假设,11个初始读数仅用于手算,不构成已经验证的生产基线。假定测量特征和方法一致,按相同间隔记录单值,且常规I-MR模型的条件适用;单位均为毫米(mm)。
按时间顺序,初始读数为:10.000、10.020、9.990、10.010、10.000、9.980、10.010、10.020、9.990、9.980、10.000。
先计算平均值和相邻移动极差
11个读数合计110.000,因此单值平均值x̄ = 110.000 ÷ 11 = 10.000。移动极差MRᵢ是本次与上次读数差的绝对值,即MRᵢ = |xᵢ − xᵢ₋₁|;第一个读数没有前值,不计算MR。
第2至第11次的移动极差依次为:0.020、0.030、0.020、0.010、0.020、0.030、0.010、0.030、0.010、0.020。合计0.200,共10个值,所以MR平均值为0.020。
NIST的单值控制图公式使用相邻两个读数的平均移动极差估计标准差:σ̂ = MR平均值 ÷ 1.128。本例σ̂ ≈ 0.01773。这里估计的是单个读数的过程波动,不是11个读数平均值的标准误。
| 图与界限 | 本例计算结果 |
|---|---|
| I图中心线 | CL = x̄ = 10.000。 |
| I图上、下控制限 | UCL = 10.000 + 3 × 0.020 ÷ 1.128 ≈ 10.0532;LCL = 10.000 − 3 × 0.020 ÷ 1.128 ≈ 9.9468。 |
| MR图中心线 | CL = MR平均值 = 0.020。 |
| MR图上、下控制限 | 对相邻两点的移动极差,UCL = 3.267 × 0.020 = 0.06534;LCL = 0。 |
MR图所用系数对应极差包含两个观测值的情形,相关系数可见NIST的极差图系数表。它不表示每个生产取样时刻收集了两个零件,本例每次仍只有一个读数。
新读数仍在规格内,为什么两张图都出现信号?
现在追加第12个读数10.080,沿用前11点计算的界限,不把新点立即纳入重算。它高于I图的10.0532上限;与第11点10.000之间的移动极差为0.080,也高于MR图的0.06534上限。两图分别提示单值水平和相邻变化幅度异常,现场应调查这次变化。
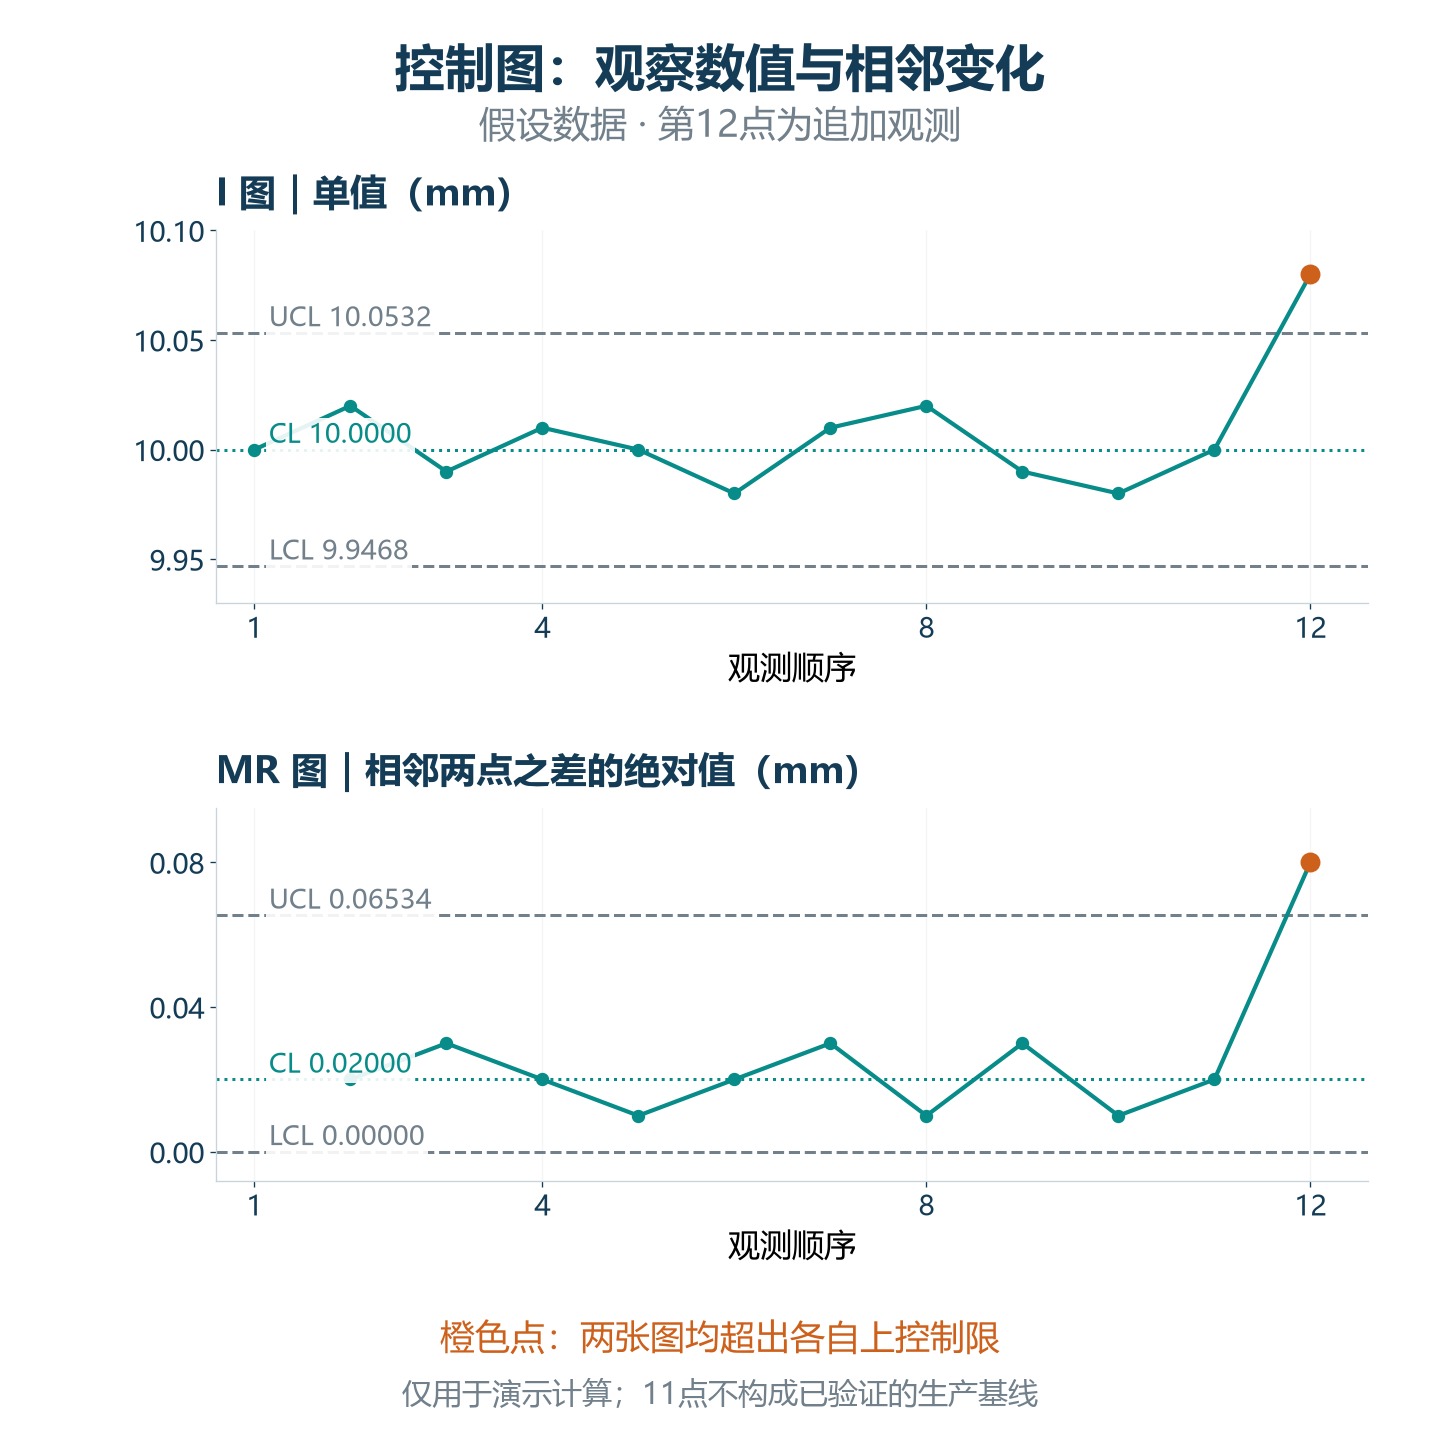
若另外假设该尺寸规格为9.900—10.100,10.080仍处于这个规格区间内。于是,本例同时出现“这个读数未超出尺寸规格”和“过程出现控制图信号”,两者并不矛盾。该结果也不能直接证明后续产品已经不合格,或单凭图形确定设备故障原因。
生产应用需要更多、覆盖正常运行条件的数据来建立可靠基线。Minitab的I-MR数据说明将少于建议观测量时的界限视为初步结果,并要求关注时间顺序、分布和观测相关性。不能因为本例前11点都落在计算出的界限内,就宣布过程已经稳定。
怎样识别异常,并建立有效的响应流程?
除了超限点,还要看预先约定的非随机模式
单点超出控制限是常见信号,但“所有点都在限内”并不充分说明过程稳定。连续落在中心线同一侧、持续上升或下降等模式,也可能提示变化。
例如,Minitab的特殊原因检验说明包含连续9点位于中心线同侧、连续6点递增或递减等规则。这里引用的是该说明中的具体口径;不同规则体系、图种和软件设置不完全相同,应用前要约定使用哪些规则,不能混拼成一个“通用八项标准”。
更多规则可以提高对某些变化的敏感度,也会增加误报机会。信号是启动核查的依据,不是已查明原因的证明;没有信号,也不表示所有变化都必然能被当前采样方案及时发现。
建立基线与后续监控,应分开处理
- 定义对象和数据口径。确定质量特征、设备与产品范围、测量方法、子组和频次,检查测量系统是否能分辨需要监控的变化。明确产品验收要求与控制图规则各是什么。
- 收集并审查基线数据。保留真实时间顺序,覆盖预期运行条件;同时观察水平与离散程度,调查异常信号。只有找到可解释的特殊原因并说明其后续处理,才决定哪些数据不适合估计目标过程的基线,保留原记录和理由。
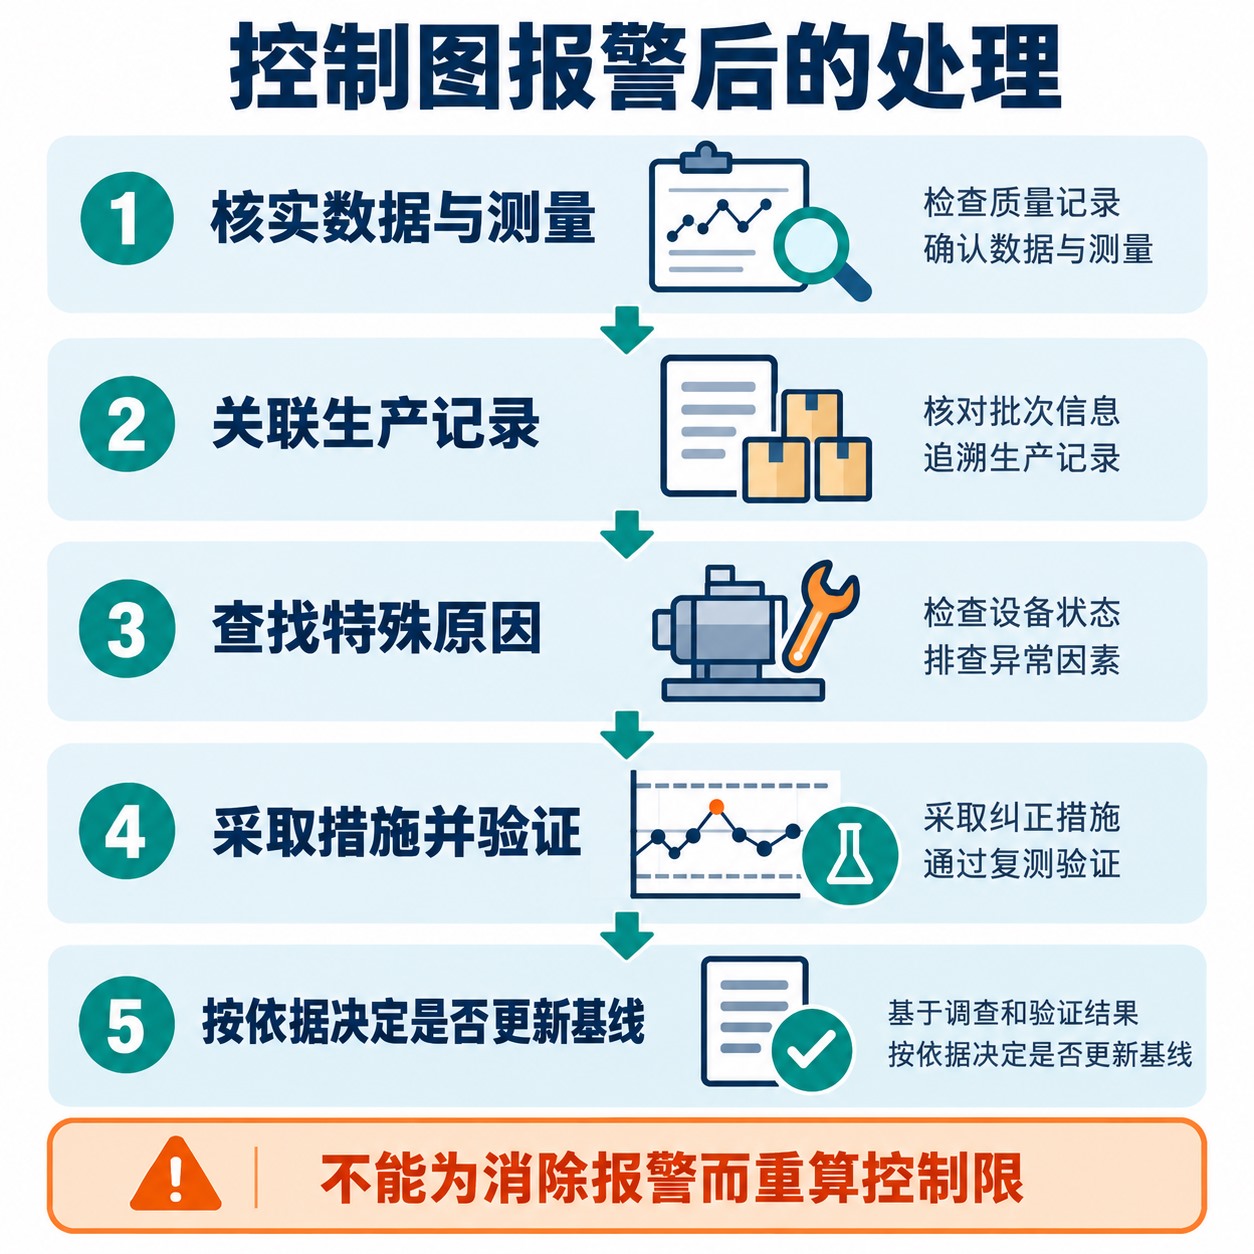
- 确认界限并用于后续监控。将基线、计算方法和判异规则形成版本。新数据与既有界限比较,不因一个新点越限就把控制限自动放宽。
- 按响应计划核查和处置。确定由谁检查原始记录、测量系统、设备和材料变化;按产品风险决定复核、隔离、暂停或其他动作,并查清受影响时段。控制图报警与产品报废不能直接画等号。
- 验证改善,再决定是否更新基线。检查处置后相关数据与产品状态;若工艺发生经确认的持久变化,使用适当的新阶段数据评估新基线。若只是查明并消除了偶发问题,不能仅为清除图上红点而删点重算。
过程稳定,为什么仍可能没有足够的过程能力?
稳定性关心过程分布是否随时间保持一致,过程能力关心这种分布是否能满足规格。一个稳定过程可能始终围绕错误的中心生产,也可能波动范围相对于公差太大。它可以没有明显特殊原因信号,却仍持续出现超差;此时需要调整过程中心或降低系统变异。
NIST的过程能力说明以稳定过程为前提比较过程输出与规格。Cp主要描述规格宽度相对于过程波动的关系,Cpk还考虑中心靠近哪一侧规格限;常规计算也有分布、样本量和波动估计等条件。不应对明显失稳的数据算出一个Cpk,就把它当作持续满足要求的保证,也不存在适用于所有任务的统一合格门槛。
SPC最终要留下可执行的判断:当前过程有没有变化、信号需要怎样调查、产品如何处置,以及改进是否减少了变异。控制图、能力评价和产品验收各自提供不同证据,把这三件事联系起来,才有助于持续控制质量。
参考资料
- NIST/SEMATECH:e-Handbook of Statistical Methods;What are Variables Control Charts?;Shewhart X-bar and R and S Control Charts;Individuals Control Charts。
- NIST/SEMATECH:What are Attributes Control Charts?;Counts Control Charts;Proportions Control Charts;What is Process Capability?
- Minitab:Using control charts to detect common-cause variation and special-cause variation;Using tests for special causes in control charts。
- Minitab:Data considerations for R Chart、I-MR Chart、NP Chart、U Chart。
- 以上为2026年10月25日访问的官方技术资料。正文I-MR数据、追加读数与规格均为教学假设,配对图按相同数据绘制,不代表现场实测或已验证的生产基线。
评论留言
暂时没有留言!