汇川技术正在推进南京精密机械基地二期扩建,并升级韩国SBC忠州基地。2026年10月30日,中华工控网刊发的公司供稿披露,南京项目规划同时增加精加工、恒温检测、新工艺研发和自动化组装能力。对整机厂而言,比厂房变大更值得关注的问题是:新增加工能力,怎样才能变成精度稳定、可连续交付的零部件?
南京扩产与忠州升级,分别在增加什么
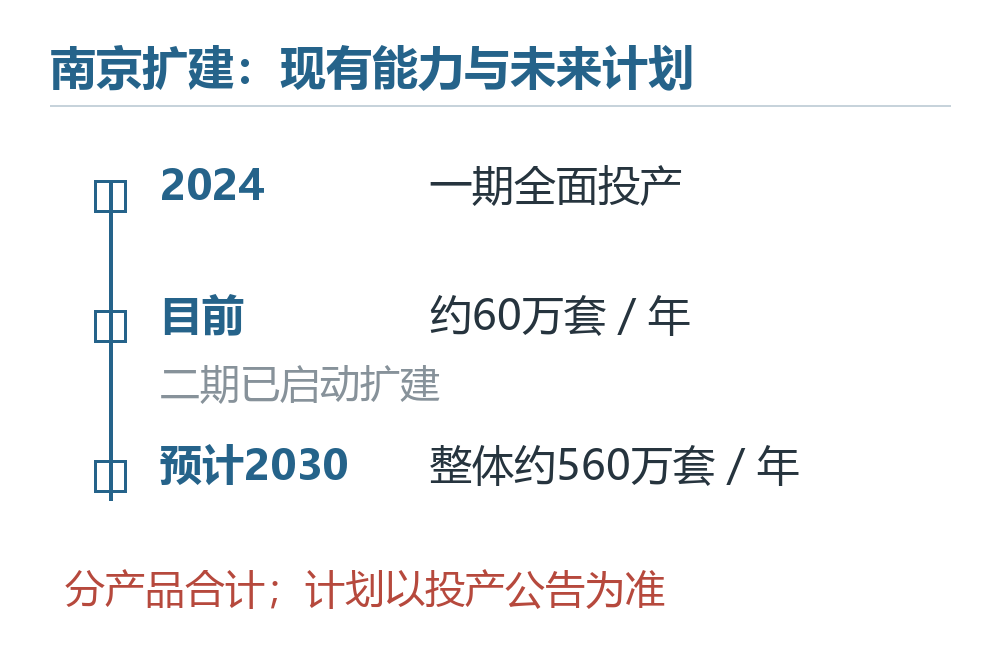
据上述供稿,南京一期于2024年全面投产,目前约有60万套年产能,涵盖滚珠丝杠、直线导轨及机器人精密构件。已启动的二期投资超过20亿元,预计2030年全部投产后,整体年产能达到560万套。这个数字是分产品合计的规划口径,并明确以投产公告为准。
忠州基地则在既有生产基础上改造老旧产线,更新高精加工与智能检测设备,并优化高精密导轨、重载丝杠工艺。两地动作共同指向制造能力扩展,但南京的长期规划产能不能提前计入当期供货能力;也不能用560万除以60万,就断言某一种规格丝杠的供应量将同比例增加。不同产品的加工时间、检验要求和装配工序并不相同,合计“套数”没有提供这种换算依据。
这也解释了为什么扩产报道需要继续看能力结构。整机厂在批量项目中需要的是特定规格、交期和质量状态的持续供给。总体产能扩大,为承接这些需求提供了空间;某一规格能否稳定交付,还要由相应生产和检验环节兑现。这里区分的是规划规模与实际供给的关系,并非判断该项目一定会在某个环节遇到瓶颈。
加工与恒温检测,解决的是两件相连的事
精加工负责把零件做到要求的几何状态,检测负责确认它是否达到要求,并识别批次之间的变化。只增加前者,会扩大需要检验的产出;只增加后者,也不会自动修正加工误差。因此,南京二期把加工、检测、研发和组装放在一起规划,值得从“制造—测量—工艺调整”的关系理解,而不只是四类设施名称。
恒温条件之所以重要,可以用一个明确的假设算例说明。THK的定位精度技术资料给出的丝杠轴热膨胀系数为每摄氏度0.000012,对应每米长度每升温1℃伸长约12微米。假设一段有效长度1米的丝杠轴均匀升温5℃,其自由热伸长约为12×1×5=60微米。这个结果来自给定条件下的计算,不是汇川的实测数据。
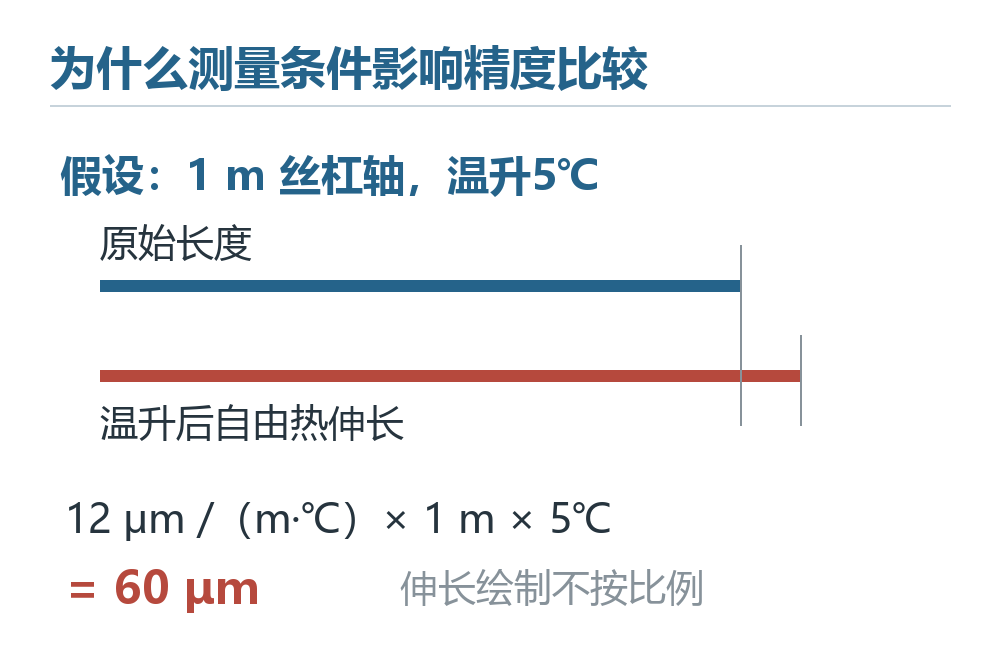
如果两次测量时工件温度不同,长度变化可能被混入产品差异;先把测量条件控制到可比状态,才能更有把握地分析差异来自制造还是环境。恒温实验室由此服务于判断的可靠性。它并不意味着装到客户设备后就没有温升:运行中的摩擦、负载和支撑约束仍会影响部件状态,实际位置误差也不能简单等同于上面的自由热伸长。
跨基地一致性,需要先统一“测的是什么”
双基地布局增加了协作空间,也使比较口径更加重要。公司供稿提出统一研发、生产与检测标准,但要判断这一目标是否落实,不能只比较两张都写着“精度合格”的检验单。两地是否测量同一产品、同一评价项目、同一行程和基准,决定了结果能否直接放在一起看。
例如,THK的丝杠精度说明把代表性行程误差、一定行程内的波动、300毫米区间波动和一转波动区分开来。它们描述的是不同尺度或方式下的偏差,不能只因单位都是微米就当成同一个指标。对批次一致性的评价,还需要在相同口径下观察一批产品及后续批次的变化,而不是拿一件样品的最好结果代表整个基地。
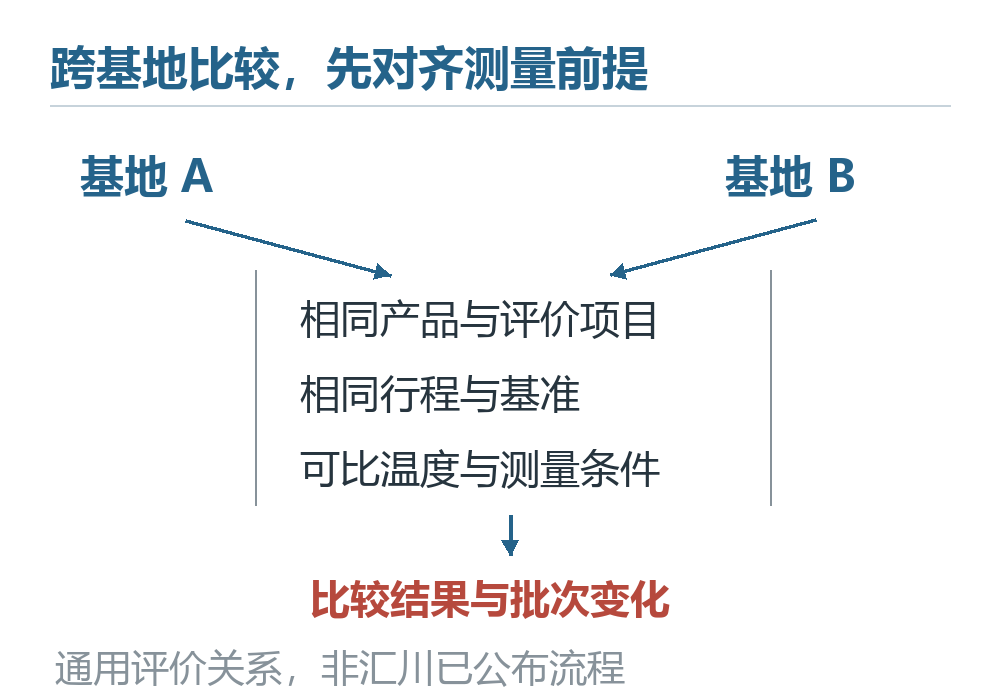
因此,“统一标准”的生产价值,是让异常能够被定位和反馈:若两基地的同类产品在可比条件下出现差异,团队才有依据追查具体工序、装配或测量环节。上述关系是对精密制造的编辑分析。当前披露说明了建设方向,尚未提供两基地相同产品的批次分布、互换验证等结果,不能据此把跨基地一致性写成已经量化实现的成效。
零部件出厂精度,还要接上整机运行表现
扩产最终服务于机床和自动化设备,但零部件合格与整机定位合格回答的是不同问题。THK的定位精度说明把丝杠导程误差、轴向间隙、刚性、热位移和导向姿态都列为影响因素。以换向运动为例,轴向间隙可能表现为反向间隙;同一零件在不同安装、负载与温度状态下,也不能直接沿用一项出厂测量结果代替整机验证。
对这次扩建更有用的观察顺序,是先看各环节何时投产,再看目标产品的批量检测与交付记录,最后看进入整机后的表现。这样既能理解精加工、恒温检测和装配能力为何共同重要,也能把扩产计划与客户设备已经获得的效果分开。机械传动怎样接上伺服和数控系统,可继续阅读本站数控机床工作原理。
评论留言
暂时没有留言!