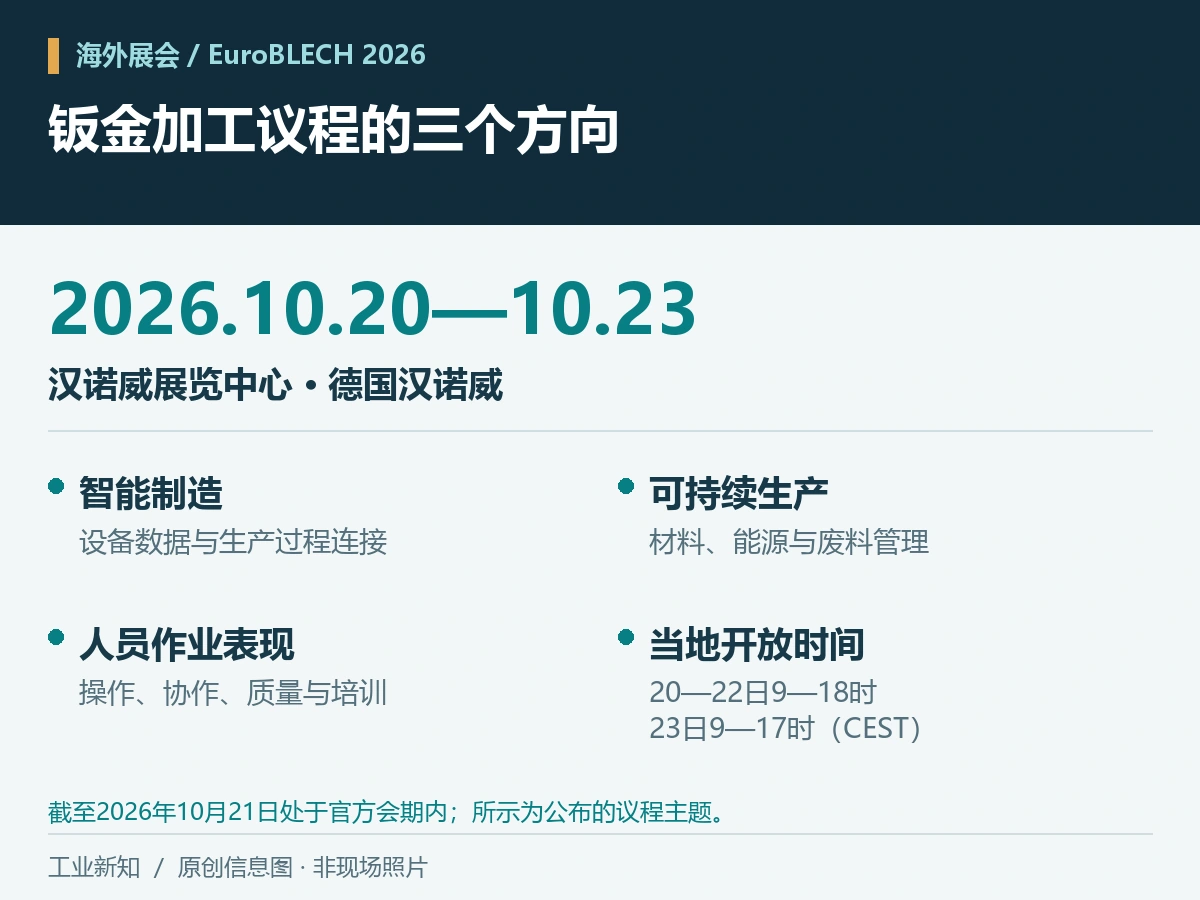
EuroBLECH 2026的官方会期为10月20日至23日,地点在德国汉诺威展览中心。截至10月21日,已进入公布的会期。本届技术议程把智能制造、可持续生产和人员作业表现放在一起,为钣金生产人员提供了一条阅读线索:把设备加工速度放回批次流转、材料消耗和合格输出中理解。官方会期与地点
当届议题要连接的是哪些生产问题
第28届国际钣金加工技术展览会由RX主办。主办方9月1日发布的当届会议介绍将27号馆的NextGen Technology Stage列为技术交流场所,议题包括智能制造落地、AI应用、能源效率与生产组织。它们关注的对象横跨设备、工序和人员,因此阅读相关资料时,先明确所说的改善发生在哪一段,才能判断它对生产有什么意义。
官方会议主题中,智能制造涵盖机器数据、监控和制造执行系统;可持续生产涉及材料优化、废料减少及节能;人员作业主题则包含人机协作、培训和质量检测。以下结合典型钣金流程解释这些关系,例子用于说明问题,不是本届现场案例或参展方案的实测结果。
加工更快之后,零件在哪一段等待
单机加工速度描述设备完成一道工序的能力,批次流转还包含备料、换程序、转运、排队和检验。以一批钣金件经过切割、折弯再装配的典型流程为例:切割提前完成后,如果折弯工位尚未接收该批次,零件仍会停留在待加工区。此时继续提高上游速度,可能增加等待中的半成品,交付时间却没有同步缩短。
这就是机器数据需要和生产任务对应的原因。设备显示“运行”“空闲”,还不能单独解释某张订单为什么未完成;把零件或批次、工序状态和时间记录关联起来,才能分清时间花在加工、等待还是返工。随后才有依据判断问题位于设备动作、工序衔接或生产安排。
制造执行系统(MES)参与组织执行层面的任务与状态,设备控制系统则执行具体机器动作。两者连接的价值在于让生产人员同时看到“机器在做什么”和“这批零件走到哪里”。基础职责可参阅MES的核心功能与工作流程。本届有关机器数据和生产连接的议题,应放在这类工序关系中阅读。
材料利用要追到最终合格件
排样、加工不良和废料回收都与材料有关,但改变的是不同结果。排样改善主要影响板材切出零件后的剩余部分;减少不良品能够避免已投入的材料和加工工作损失;回收利用则处理生产后剩余的材料。把这三类措施分开,才知道一项“减少浪费”的主张具体解决了什么。
例如,把多个订单的零件排在同一张板上,可能提高板面的利用程度,但也会增加零件识别、分拣和转序的组织要求。这是一个典型工艺关系:排样环节获得的收益,需要和后续是否顺畅接料一起理解。如果零件因混料或加工偏差最终无法使用,较高的板面利用程度仍不足以说明单位合格件的材料消耗改善。
因此,阅读材料优化案例时,可以把同一批次的材料投入、可用余料与最终合格件对应起来;阅读节能案例时,则要看消耗是否对应相同任务和合格输出。设备运行一小时耗能下降,与完成同一批合格零件所需能耗下降,是两个不同观察口径。这里的重点是找准结果,而不是用一个百分比覆盖全部生产过程。
操作与检测决定加工结果怎样被接收
官方把操作便利性、培训和质量检测列入人员作业主题,说明生产能力的发挥还涉及人怎样与设备配合。以换一批零件为例,程序与图纸是否对应、首件怎样确认、异常结果由谁处理,都会影响这批工件能否继续进入下道工序。自动完成动作解决了加工执行,确认结果符合要求则需要明确的检验与处置环节。
质量数据的作用也不止是留下“合格”或“不合格”。当检测结果能够对应到零件、批次和工序,生产人员才有条件判断问题是在本工序形成,还是随来料进入,并据此查找程序、装夹或加工过程。记录本身不会自动消除缺陷,但它决定了异常能否反馈给负责调整的环节。
据此阅读本届资料,单机演示可以回答加工动作的问题,生产连接案例用于解释批次怎样流转,材料与检测资料则帮助追踪合格输出。若瓶颈是工序间等待,应优先理解任务交接;若主要损失来自报废与返工,就需要把材料投入和质量过程连起来看。技术议题的价值,正在于使这些不同问题各有对应的解释。
剩余会期与技术日程入口
官网公布的开放时间为10月20日至22日9:00—18:00、10月23日9:00—17:00,均为德国当地中欧夏令时间(CEST)。可在官方Show Agenda按日期、地点与活动类型核对场次,再对应上述主题查阅讲者资料。本文解读的是主办方公布的议题,不据此判断某场活动已完成或某项技术效果已获验证。
评论留言
暂时没有留言!