SMT车间数字化,是把生产要求、实际用料、设备作业和检验结果关联到具体电路板,使人员能够确认物料是否用对、异常影响哪些产品,以及换线后是否具备生产条件。它是电子行业智能制造的具体应用,价值体现在这些判断能否可靠完成。
一块板经过印刷、贴装和回流,各设备都可能留下记录,但“设备有数据”不等于“这块板的经历可以还原”。基础加工过程可先参阅SMT工艺流程与关键设备;这里重点解释物料、程序和检测记录如何支持现场作业。
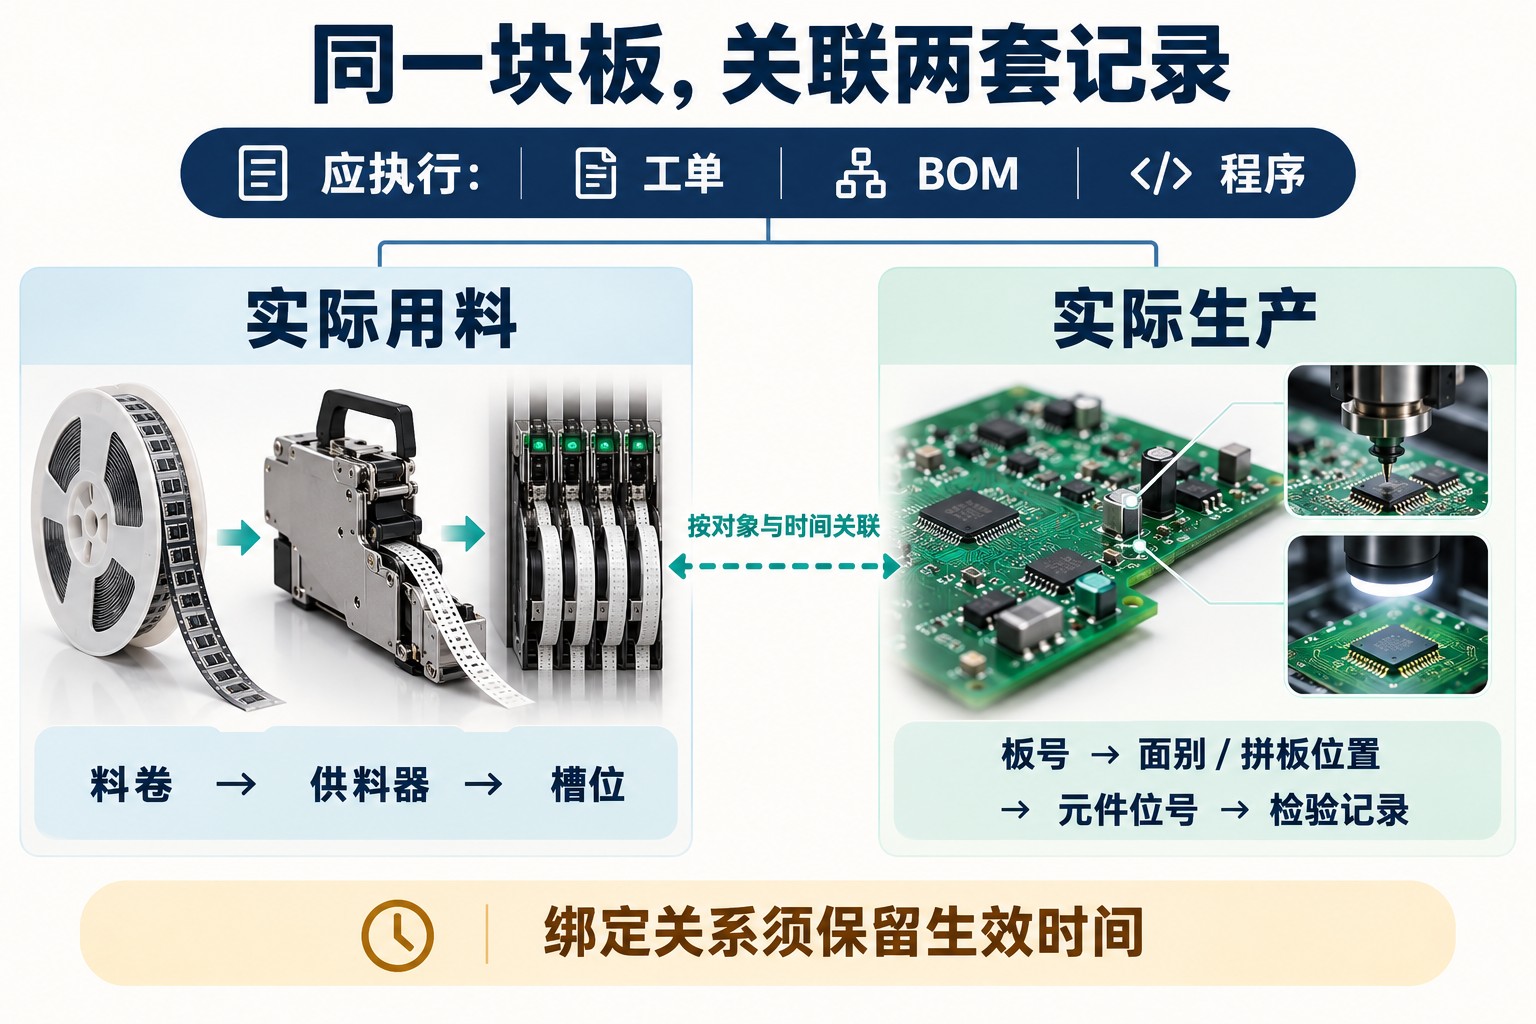
料卷、供料器、程序和板号怎样关联
首先分清“应当怎样生产”与“实际发生了什么”。物料清单(BOM)、允许替代料和已批准的程序定义生产要求;料卷装载、供料器位置、贴装与检验事件记录实际执行。两组信息需要对应,但不能用计划清单代替实际消耗记录。
| 对象 | 需要保留的关系 | 用来回答什么 |
|---|---|---|
| 工单与产品要求 | 产品、BOM版本、面别、有效程序及适用范围 | 这次生产应执行哪一版要求? |
| 料卷与料号 | 料卷唯一标识、内部料号、供应商批次及物料状态 | 具体使用的是哪一卷、哪一批料? |
| 供料器与槽位 | 供料器编号、所装料卷、设备与槽位、生效和解除时点 | 当时从哪里取料,位置是否正确? |
| 板件与工序 | 板号或拼板号、拼板内位置、面别、工序、实际程序版本 | 记录属于哪块子板、哪一次作业? |
| 元件与检验 | 元件位号、必要的焊盘或引脚位置、测量结果和复判记录 | 异常发生在板上哪个位置,后来怎样处理? |
料号识别物料种类,料卷标识识别具体包装。同一料号可以有多个批次和料卷,不能仅靠料号追查使用范围。产品BOM版本、贴装程序版本与物料规格版本也是不同对象:物料存在受控规格版本时,应按企业规则关联,不能把三个“版本”合成一个字段。
以下编号均为教学示例。工单W08按BOM R3和程序P3生产,规定元件位号C12使用料号P100。实际料卷R17属于P100、批次L8,装在供料器F08上,F08位于贴片机M1的S12槽位。贴装记录再关联到拼板B061内的第02块子板、正面C12,检验结果才有明确对象。
C12是板上的元件位号,不是设备槽位;同一拼板内几块子板都可能有C12。缺少拼板位置或面别,记录就可能串到另一块板。欧姆龙的SMT数据关联技术论文也按板、子板、元件及引脚组织制造与检验数据,说明追溯需要比“整板通过或不通过”更细的对象关系。
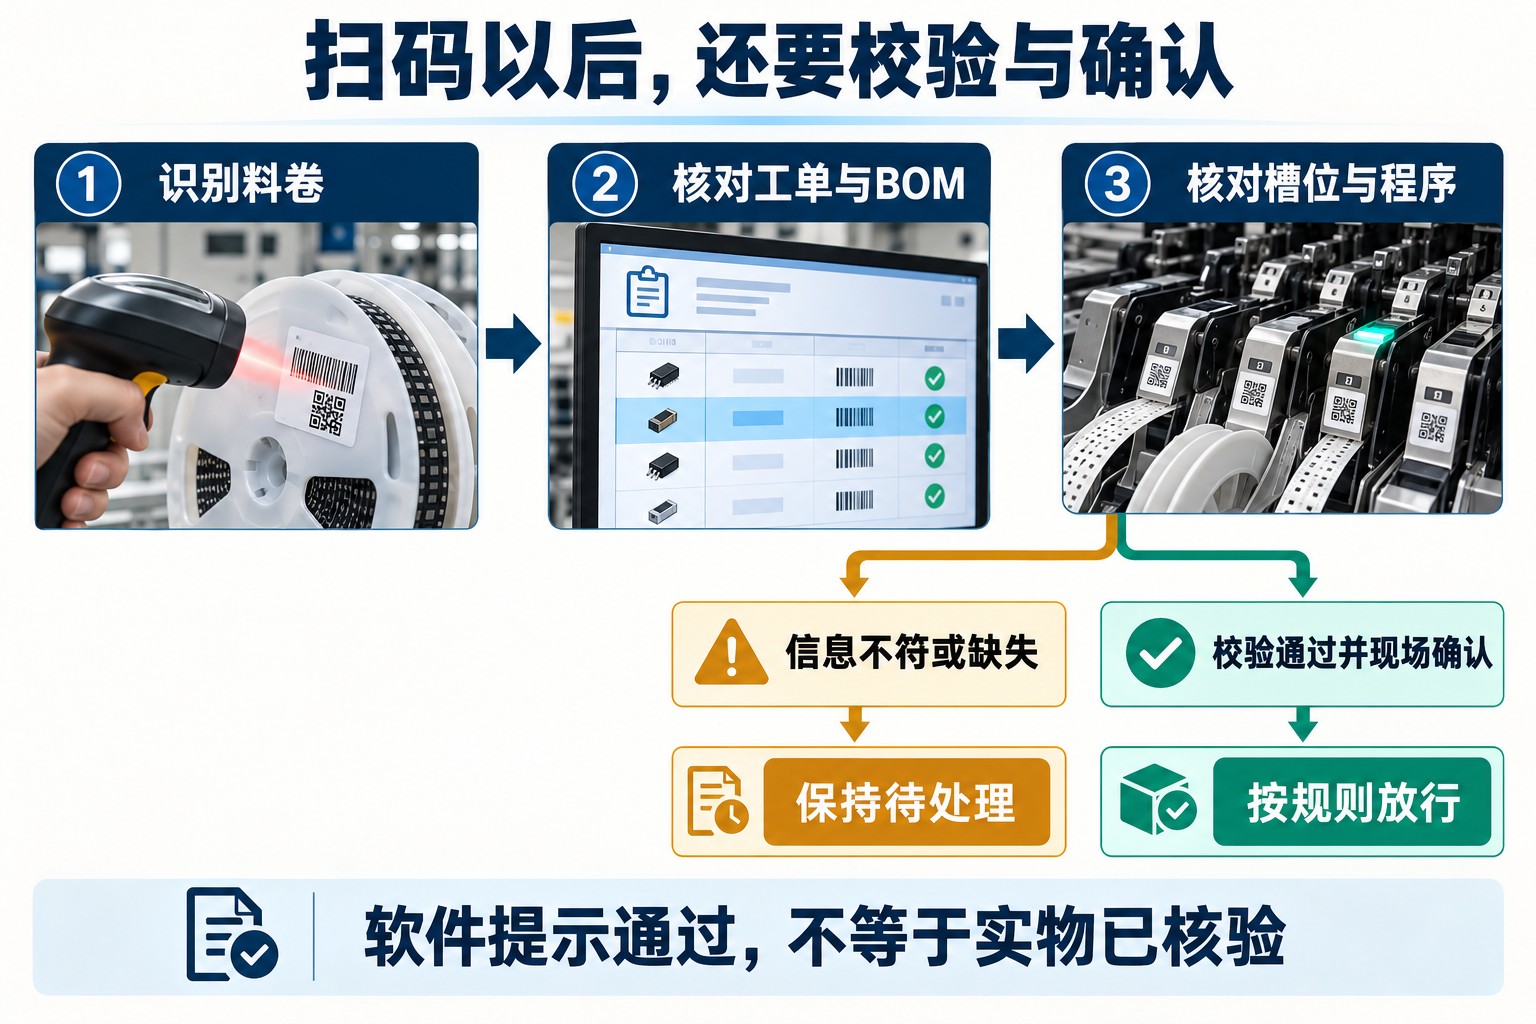
换料防错:扫码后怎样校验和放行
扫码取得身份,防错则要判断这个身份能否用于当前任务。校验可以按下面的顺序组织:
- 确认物料身份与状态。读取料卷标识,找到料号、批次和放行状态;按实际物料要求检查有效期限、储存或使用条件。标签无法识别、物料被隔离或缺少必要记录时,先进入待处理状态。
- 对照有效生产要求。检查该料号是否符合当前工单的BOM和允许替代规则。外形相同或名称相近不能代替批准;替代关系还要适用于本产品及本次版本。
- 确认现场装载位置。核对料卷、供料器、机台槽位与当前激活程序的对应关系。离线备料正确之后,如果供料器被移动,安装到设备时仍需重新确认。
- 记录结果并执行放行规则。保留实际装载、校验结论及操作时间;不符合时指明差异,由相应岗位处理。机器是否能够自动阻止生产,取决于已实现并验证的接口与控制条件。
雅马哈的YSUP官方说明提供了一个具体实现:离线准备元件和供料器后,按设备程序要求验证配置,并提供物料使用时限管理。它说明配置校验需要比较依据;并不代表任意贴片机联网后都具备同样功能。
系统匹配的是标签和记录,标签本身是否对应正确实物仍需受控。扫描了正确料卷,却把另一卷装上供料器,不能凭屏幕上的“通过”判断装料正确。安装确认、必要的物料核对和首件检查,应与软件校验形成一致的作业流程。
接料时还要区分“新料已经登记”与“新料开始被消耗”。新料带接到旧料带后,旧料可能仍在继续供给;扫码时刻不一定是实际切换时刻。若设备能识别接料边界,就记录该事件并关联经过的板;不能准确确定时,应保留边界附近可能涉及两卷料的范围,而不是把扫码后的所有板直接归给新料。
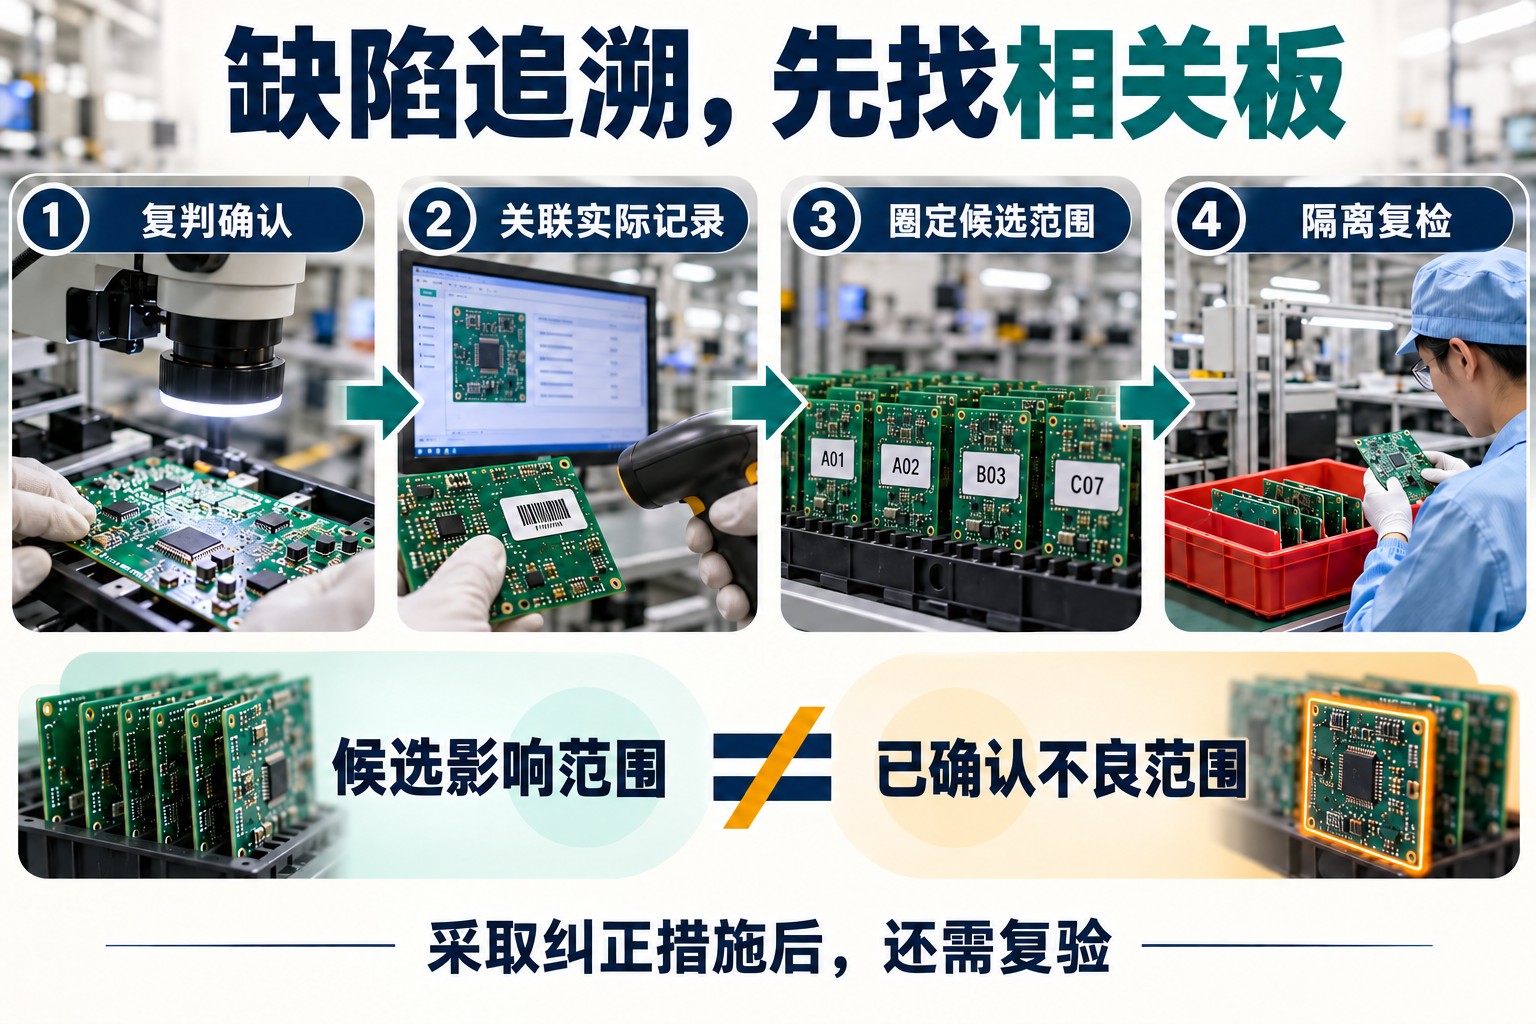
SPI、AOI发现异常后,怎样查清影响范围
先复判异常,再沿对应工序查记录
锡膏检测(SPI)关注印刷后的锡膏状态;自动光学检测(AOI)关注其检测位置可观察的元件或焊接状态。机器给出异常提示后,应按既定检验方法复核图像、测量结果、检验程序和实物,区分真实缺陷、程序设置问题与误报,同时保留原始判断及复判记录。
SPI确认印刷异常时,重点关联这块板的印刷程序、钢网、锡膏及印刷作业记录,按流程处置后再决定能否进入贴装。AOI确认元件偏移时,可关联实际贴装的供料器、吸嘴、贴装头和程序;若还涉及焊后状态,则应结合印刷与回流记录。异常在哪一站被发现,不等于原因必然来自那一站。
用实际生产关系圈定候选板
继续教学示例:B061第02块子板的正面C12在AOI中提示偏移,复判确认该位置需要处置。工程人员查到它由M1、供料器F08和吸嘴N3完成贴装,随后检查同类位号在相同设备资源及可比生产条件下的记录,确定是否存在集中变化。
假设记录显示,最近一次已确认正常之后到处置前,共有18块子板经过待核查的配置。这18块是候选影响范围,不是18块已确认不良。应按质量流程控制其流转,查询它们的检验和返修状态,再针对已发现的问题复检;记录不完整的板要单独标出。若不能确定配置变化发生在哪一块板之前,范围应覆盖不确定区间,不能靠猜测缩小。
根因判断还要检验其他解释。偏移集中于N3,可以成为检查吸嘴的线索;同一吸嘴安装其他元件是否异常、相同料号换用其他资源是否正常,都有助于判断问题来自资源、参数还是物料。数据相关性用于定位,维修检查、工艺验证及后续检验才支持采取和确认措施。
处理后保留修正内容、实际生效位置和复验结论。返修通过不删除首次异常,修正后的新板合格也不能自动释放此前的候选板。拆批、返工和记录更正的通用关系,可结合生产追溯系统的事件记录方法理解。
IPC-CFX和Hermes能解决哪些通信问题
IPC-2591 Connected Factory Exchange(CFX)规定装联制造过程及相关上位系统之间的信息交换协议和内容。IPC-HERMES-9852则支持板件在相邻设备之间交接时传递相关属性。两者可以配合,但不能用板件交接消息代替完整的用料与质量履历。
“支持标准”还需要落实到具体能力。IPC公开的CFX 1.5设备能力清单把通信、物料追溯、配置验证和工位锁定分别列项,并区分必需和可选能力;这是2022年的版本示例,项目应核对所用版本与设备实际支持项。不能由通信连通直接推断逐板精确追溯或错料自动停机已经实现。
标准可以统一消息表达,却不会替企业批准替代料、确认BOM版本或决定返修放行。系统仍需保持对象映射、原始时间和业务状态一致;补传一条贴装记录也不能再次增加产出。相关接口交接与对账机制见SCADA、MES与ERP系统集成。
换线管理和试点验收应验证什么
换线应围绕一组受控生产要求准备数据:确认本工单适用的产品和BOM版本,再准备相应程序、站位配置、物料、工装和检验要求。上一工单停用后,应记录配置何时切换;上一次生产过同型号,也要确认当前要求有没有变化。
离线准备可以提前完成物料与供料器配置,但上线时还需确认实际安装、当前激活程序和板件身份。首件或首板按既定要求检查后,才能形成该次换线的放行记录。它验证的是规定范围内的首件状态,不能替代后续过程监控和检验。
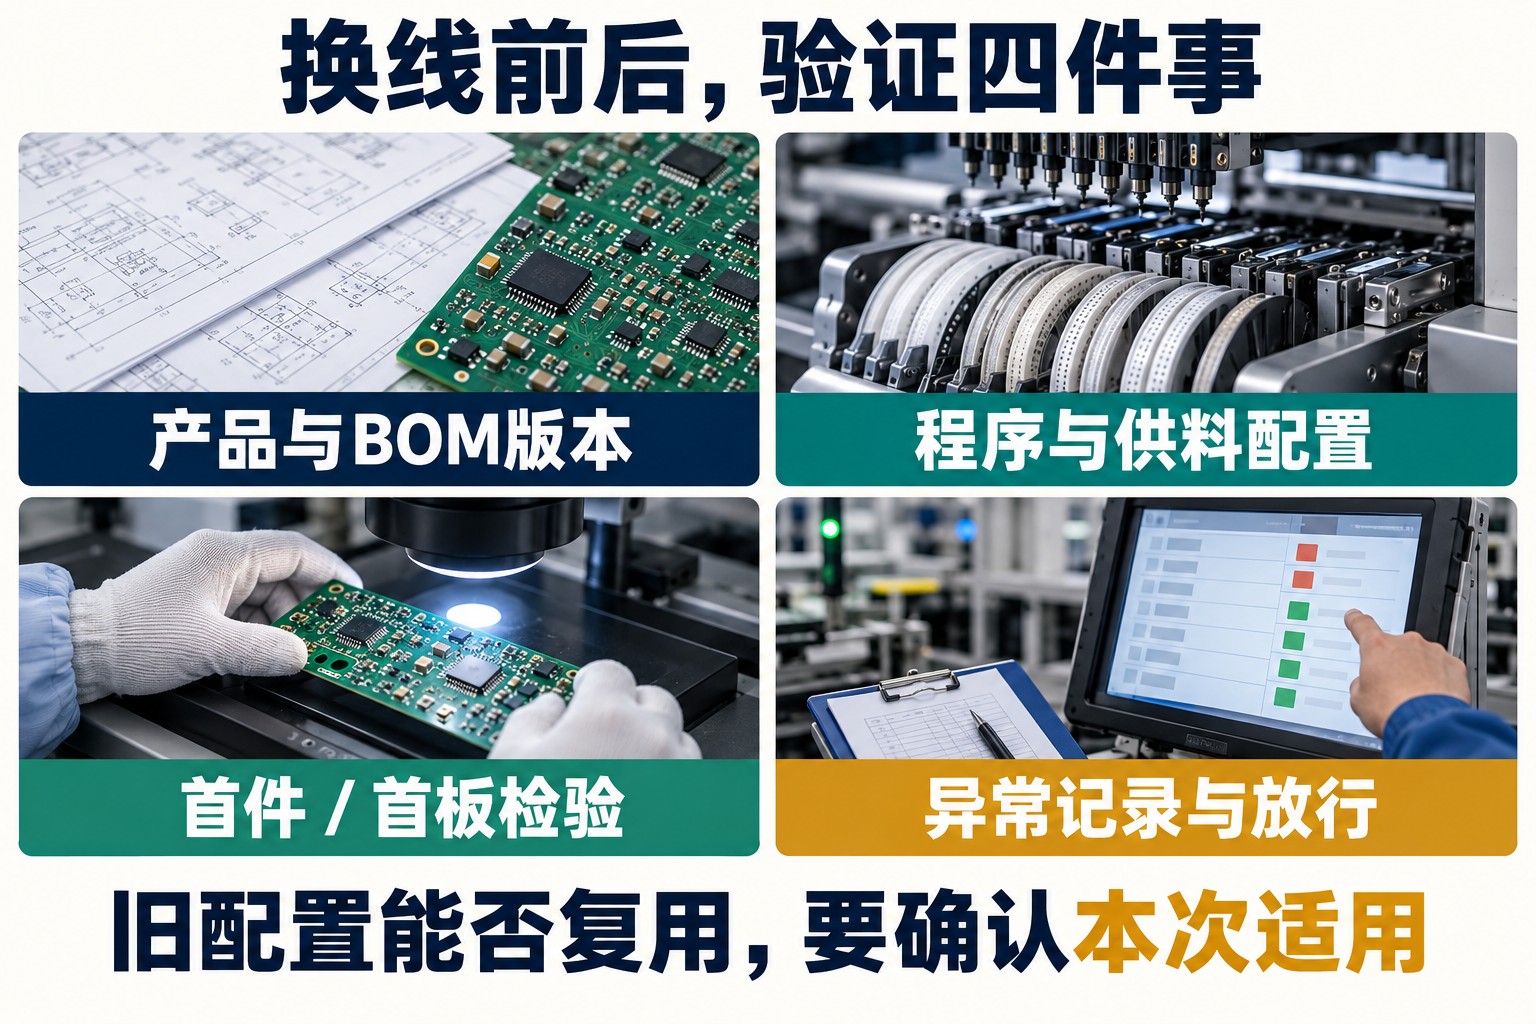
试点可选择一个产品族,走通一次正常换线和一次受控异常演练:错误料号能否被发现;挪动供料器后是否重新核对;板码读不到时记录怎样处理;断网补传后履历是否完整且不重复;返修后能否同时看到首次结果和复验。演练采用经批准的测试方式,不把未确认物料投入正常产品。
上线后的评价也应对应这些任务:已完成板件中有多少能够还原关键记录,换线等待发生在哪一项准备,异常从提示到确认和处置用了多久。自动判异常与复判确认不良要分开统计,比较时保持产品、检验程序与统计范围可比。只有记录能支持可靠行动,SMT车间的数字化才从数据展示进入了日常生产管理。
参考资料
- Yamaha Motor:Intelligent Factory YSUP,Component Setup Verification、Traceability及MES integration功能说明。访问日期:2026年11月2日。
- OMRON TECHNICS:Development of Data Collection/Analysis Platform that Supports Q-upSystem for Improving Non-defective Product Productivity,2022年第54卷,第2—3节。
- IPC:IPC-2591, Connected Factory Exchange(CFX),标准范围说明;IPC-CFX and Hermes Work Together。
- IPC:IPC-CFX Mandatory and Optional Capabilities by Equipment Type,IPC-2591 v1.5,2022年7月15日。仅用于说明能力分项,不作为当前所有设备的统一配置要求。
评论留言
暂时没有留言!