柔性产线是在既定产品和工艺范围内,通过调整工装、程序、作业组织和物料配置,适应品种、批量或产品组合变化的生产线。对于多品种小批量装配,它要解决的具体问题是:不同型号怎样共用工位,额外作业由谁完成,物料如何送对,以及换型后怎样确认能够继续生产。
柔性不要求所有动作都自动化。人工、半自动工位同样可以组成柔性装配产线,但需要受控的作业方法和配置关系。当产线进一步实现设备、人员和生产任务的信息协同时,可以成为智能制造建设的应用场景。以数控设备、托盘库和任务调度为主的机加工场景,可另见柔性制造系统(FMS)的组成与原理。这里讨论装配线上的产品、人员和工位如何配合。
产品族怎样划分,哪些型号可以共线?
产品族不能只按外观相似或商品名称划分。精益企业研究所(Lean Enterprise Institute,LEI)对产品族的解释,强调产品及其变型经过相似工序、使用共用设备。落实到装配线,需要核对工序先后、定位基准、工具能力、质量要求和作业时间是否兼容。
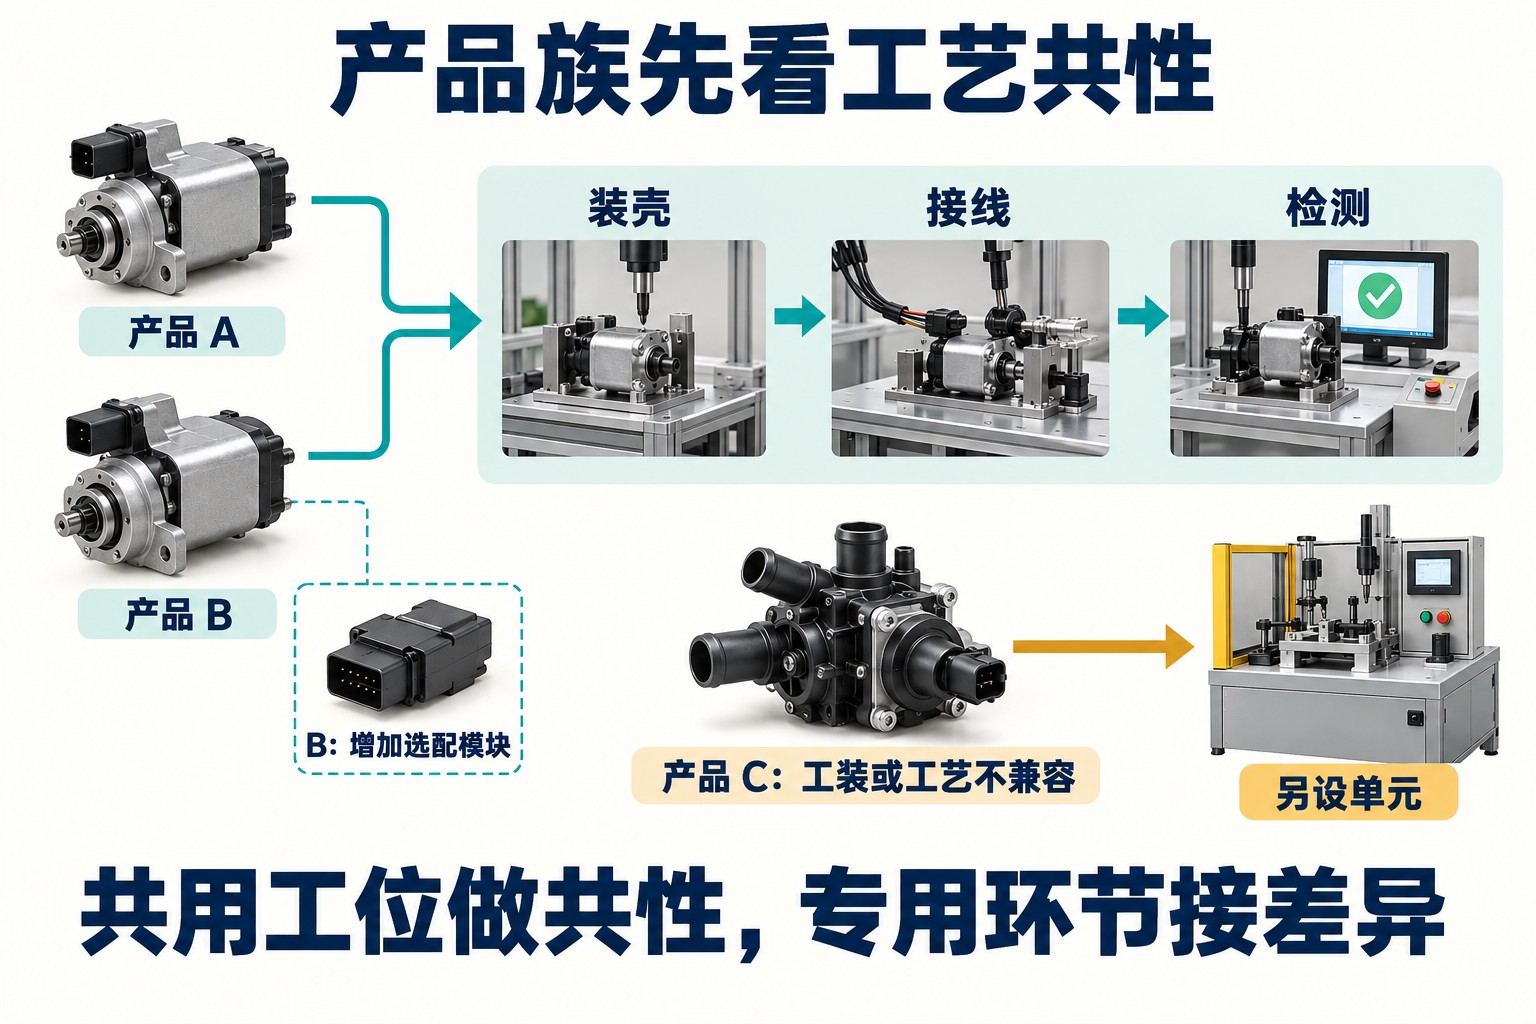
以下以小型控制盒为教学示例,不代表实际项目。A型完成装壳、接线和功能检测;B型沿用相同主体结构,但增加扩展模块及连接作业。两者可能共享主体装配和检测资源,差异作业再单独安排。若C型必须采用另一种定位方式,并增加不能在现有工位完成的密封处理,就不能仅因也叫“控制盒”而直接并入。
| 核对项目 | A、B共线需要满足的条件 | 不满足时怎样处理 |
|---|---|---|
| 工序路线 | 主体顺序一致,差异作业有明确插入位置 | 设置独立支线或单元,避免反复回流 |
| 工装与设备 | 尺寸、定位及工具工作范围兼容,换装后可确认 | 配置专用工位,或缩小共线产品范围 |
| 质量要求 | 能调用对应检验项目,识别已做与未做的作业 | 补齐验证条件后再纳入,不能沿用另一型号结论 |
| 工时与需求组合 | 分别掌握各型号在各工位的负荷与预期占比 | 重新平衡作业或分线,不只看整线平均值 |
据此形成“型号—工序—资源”关系表,先确定哪些变化能够被现有产线吸收,再决定共线范围。小批量只是订单特征;如果每次都要重新开发工艺,尚未形成可重复使用的产品族,共线就可能频繁变成临时改线。
共用工位和专用工位怎样安排?
在A、B控制盒的例子中,装壳工位可以共用定位底座,并按型号换用已确认的定位件;拧紧工具调用对应程序,检测工位按产品配置选择项目。所谓共用,是这些资源确实具备处理两种产品的能力,不是让操作人员凭经验临时找工具或跳过检查。
B型独有的扩展模块,可在独立预装工位准备,再进入主体装配;也可放在主线的专用工位完成。选择取决于模块能否独立装好、是否影响后续定位、差异工时有多长,以及B型占比变化时该工位能否承受。A型经过专用工位时,可以按已定义路线跳过不适用操作,但不能跳过所有型号都需要的检验。
共用检测设备也不等于测试程序相同。产品身份应关联有效程序及结果,B型增加的功能需要相应验证。如果两个并行工位承担同一任务,还须确认两边的工装、作业方法和质量结果可接受,才能把它们视为可替代资源。
混流生产的节拍与工时怎样核算?
平均负荷低于节拍,为什么单件仍会超时?
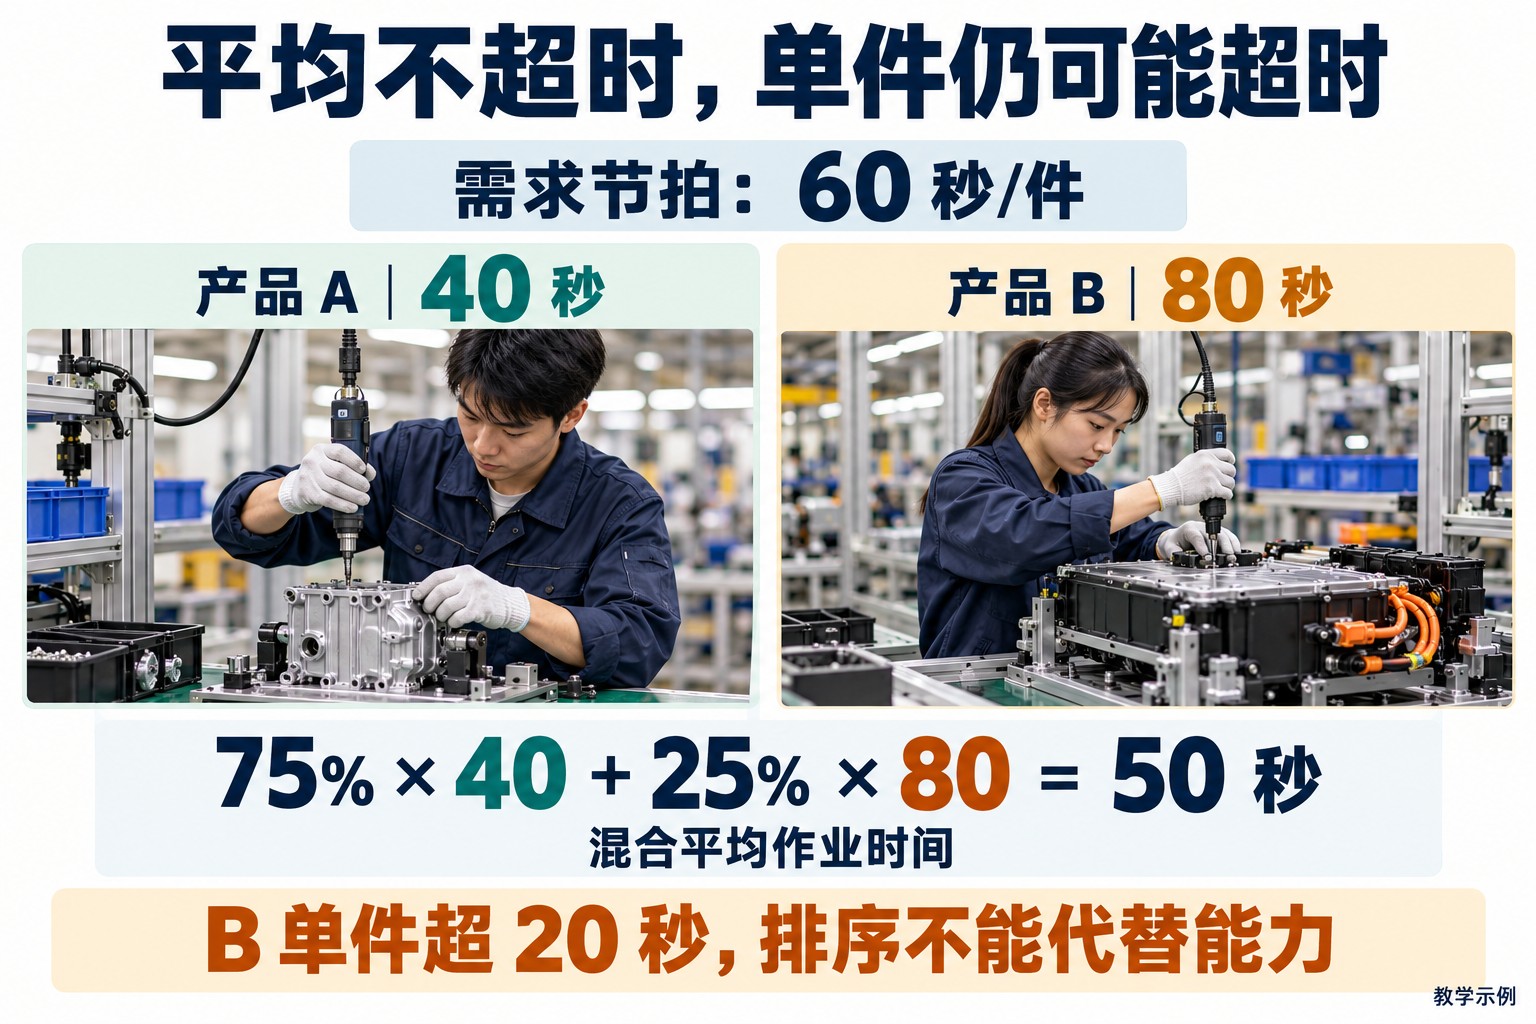
需求节拍等于可用生产时间除以需求数量;它表达需要多快完成产品。实际作业周期则来自现场测量。两者不能因为都以“秒/件”表示,就当成同一个数。
继续采用教学假设:某班次扣除已安排的休息等非生产时段后,可用生产时间为24,000秒,需要完成400件,需求节拍就是24,000÷400=60秒/件。其中A型300件、B型100件;同一装配工位完成A需40秒,完成B需80秒。工时按相同范围计入取放、操作及规定确认动作。
该工位的混合平均工时为(300×40+100×80)÷400=50秒/件,看上去低于60秒。然而,若产线每60秒固定移位,人员不能跨工位继续作业,也没有辅助人员,B型每件仍差20秒才能完成。前一件A提前结束的空闲,不能存起来替后一件B完成尚未开始的操作。
怎样调整作业,排序和缓冲又能解决什么?
先把超时工位拆成可识别的作业要素,再检查哪些动作可以移动。LEI的作业平衡图就是把各项作业时间与节拍比较,支持重新分配工作,而不只是比较人员平均忙碌程度。
假设B型的80秒中,有20秒连接作业可以移到下游、在原有35秒检测前完成,且工艺先后、定位条件和质量验证均允许这样调整。那么原工位B型降为60秒,下游B型为20+35=55秒,A型作业保持不变。这是任务转移,不是把20秒删掉;实际实施后要重新测量走动、取放和确认时间。原工位正好60秒也没有波动余量,仍需验证连续生产能否稳定完成。
若动作不能拆分,可以评估并行工位或独立辅助工位,但要计入分流合流、人员占用和物料交接。辅助人员若同时承担其他任务,不能假设每件B到站时都能立即支援。
均衡排序可以避免长工时型号连续集中到来。丰田的平准化说明同时强调型号组合与及时供料,但排序不能消除上述刚性工位的单件超时。允许产品独立移动的异步工位,才可能利用受控缓冲吸收短时差异;缓冲需核对连续B型、等待上限和返修流转,不能补偿长期能力不足。若保留最初A型40秒、B型80秒的作业分配,而B占比升至75%,该站平均工时便是70秒,已经超过60秒需求节拍,单纯加缓冲只会延后排队暴露。
线边配送怎样跟上产品配置并防止错装?
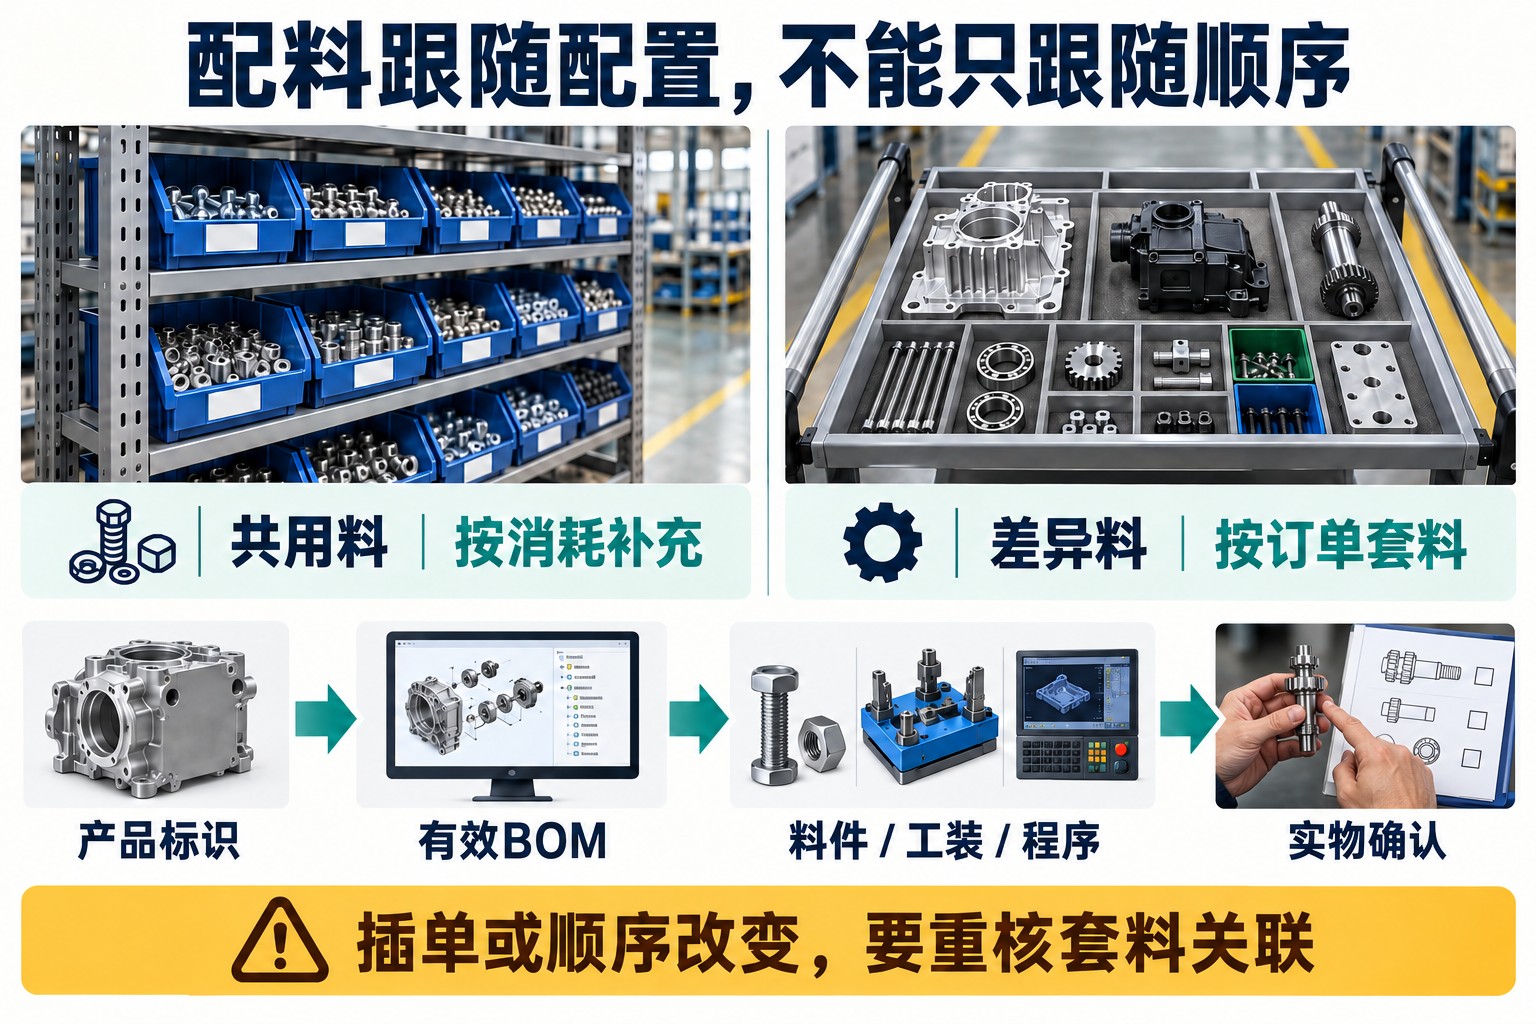
多品种共线后,把所有型号物料堆在每个工位旁,会增加找料、取料和误取的机会。可按消耗稳定性组织供料:通用紧固件按实际消耗补充;型号差异较大的模块、线束等按订单或产品配置成套配送。LEI关于多品种小批量供料的讨论,也将套料与常用件补充作为能够组合使用的方式。
例如,A、B共用的螺钉在固定料位补充;B的扩展模块和专用线束放入带身份的套料箱,与对应产品或工单关联。补充频率、容器数量应结合消耗速度、配送往返时间和异常处理确定。套料齐套与工位准备就绪是不同条件,不能因为箱子已经送到就直接放行。
防错需要核对“当前产品身份—有效物料清单(BOM)—实物料件—工装与程序”。博世力士乐非洲官网对ActiveAssist装配辅助系统的说明,展示了用条码或射频识别(RFID)识别工件、加载作业计划和提示取料位置的实际形式。这类提示仍依赖正确配置;识别标签不等于已经证明箱内实物正确。
插单、返修插入或产品退出后,配送顺序可能与原排程不同。因此套料不能只标“第几个”,要能核对它属于哪个配置;顺序改变时重新确认箱、产品和任务的关系。错料、缺料或程序不匹配时应进入待处理状态,实际能否自动阻止操作则取决于已验证的设备接口。颜色区分和屏幕提示可以辅助辨认,不能替代关键身份与配置确认。
换型后怎样验证产线可以继续生产?
逐件切换型号的混流线与按批切换的多型号线,换型动作并不完全相同。共用工装且已验证逐件切换的配置,可以按产品身份调用对应程序;需要更换定位件、工具或检验设置时,则要完成相应准备和确认。柔性意味着这些变化能够受控完成,不意味着全部换型时间归零。
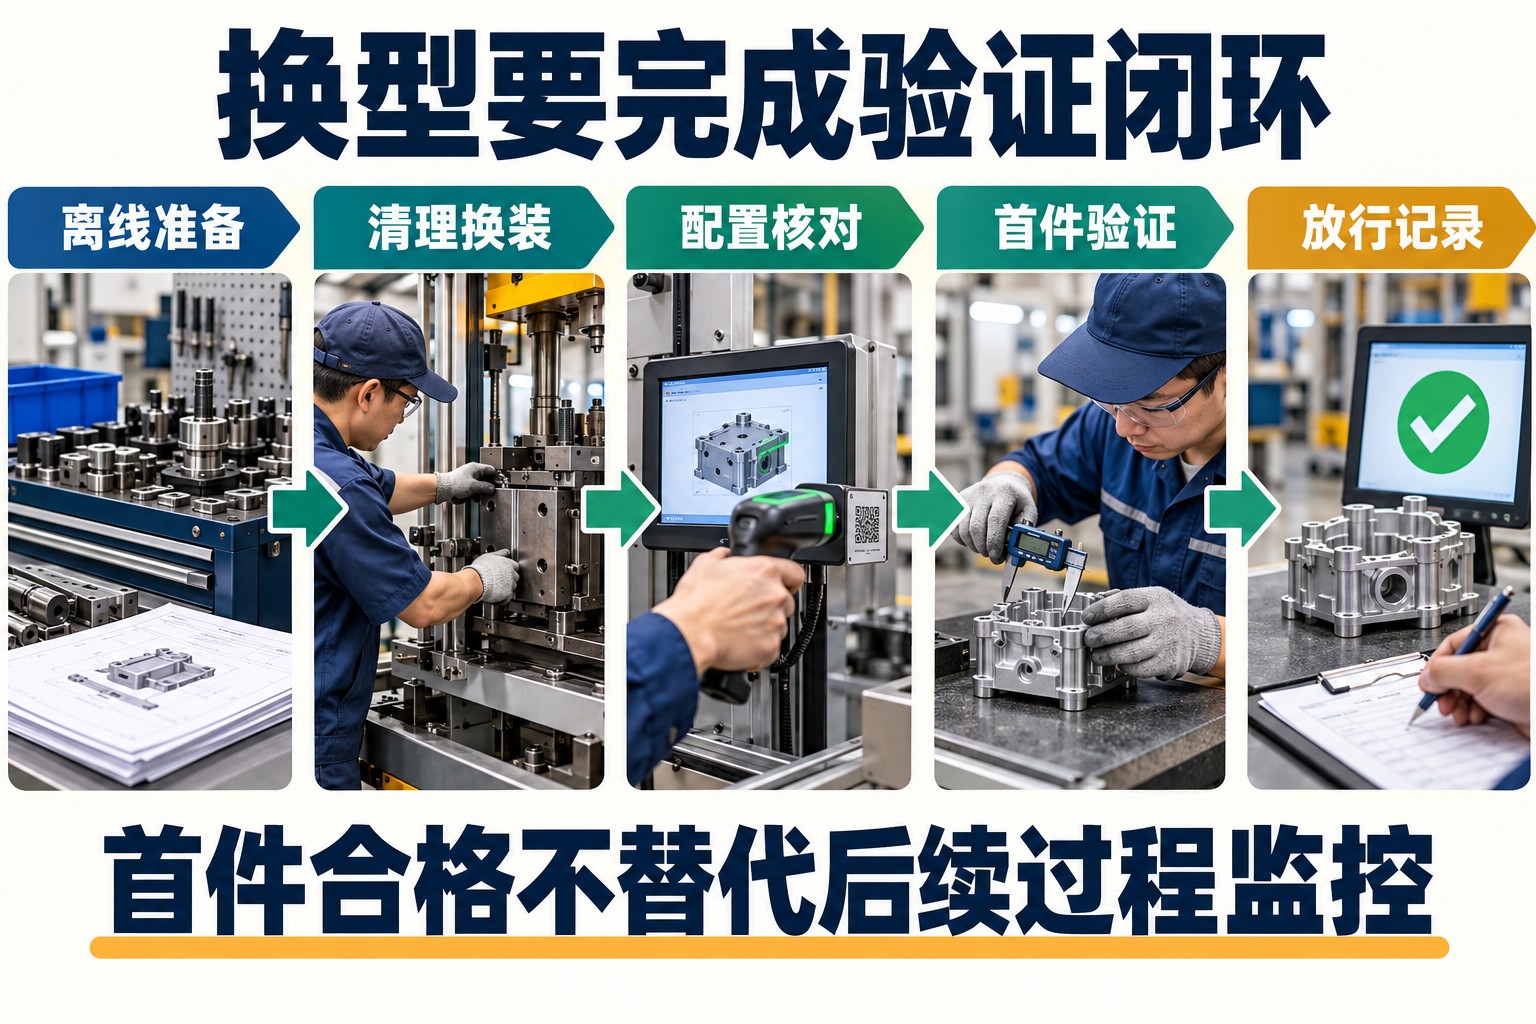
- 提前准备。按下一任务核对产品与BOM版本,备好工装、程序、物料和检验要求;能够在不干扰当前生产的条件下完成的准备,可移到线外。
- 清理并换装。处理上一任务剩余物料和在制品,明确最后一件旧配置与第一件新配置的边界,安装对应工装并确认实际状态。
- 验证新配置。核对程序、物料及作业指导书,按规定检查首件尺寸、装配状态和功能。改变过作业分配时,还要确认前后工位没有漏做或重复作业。
- 记录放行。保留验证对象、结论和配置生效位置;不通过时先处理差异。首件合格只代表规定范围内的首件验证完成,不能替代后续检验与过程监控。
试运行应覆盖计划中的产品组合,以及长工时型号连续到来、缺料补充和配置切换等情形。观察交付节奏、工位超时、在制品等待、错配拦截和换型后的质量结果,才能判断产品族范围与人员配置是否合适。只展示一件A、一件B都能装好,还不足以说明整条线能够承接实际订单组合。
参考资料
- Lean Enterprise Institute:Product Family;Takt Time;Cycle Time;Operator Balance Chart。用于产品族、节拍、实际周期与作业分配的概念说明。
- Michael Ballé,Lean Enterprise Institute:Why haven’t kanban and value-stream mapping improved delivery from a low-volume/high-mix process?,2013年2月21日。用于套料与常用件补充的组织思路。
- Toyota UK:Heijunka – Toyota Production System guide。仅采用型号组合、排序与供料的解释,不引用其特定工艺换模时间。
- Bosch Rexroth Africa:Manual production systems,ActiveAssist功能说明。仅用于工件识别和作业辅助的实例。以上网页访问日期:2026年11月2日。
评论留言
暂时没有留言!