表面贴装技术(Surface Mount Technology,SMT)是把适合表面安装的电子元器件放到印制电路板的表面焊盘上,再形成电气和机械连接的电子装联技术。在常见的锡膏回流工艺中,印刷机负责把焊料放对位置,贴片机负责把元件放对位置,回流焊炉负责形成焊接连接;只完成“贴片”,还没有完成焊接。
SMT、PCB和PCBA分别指什么
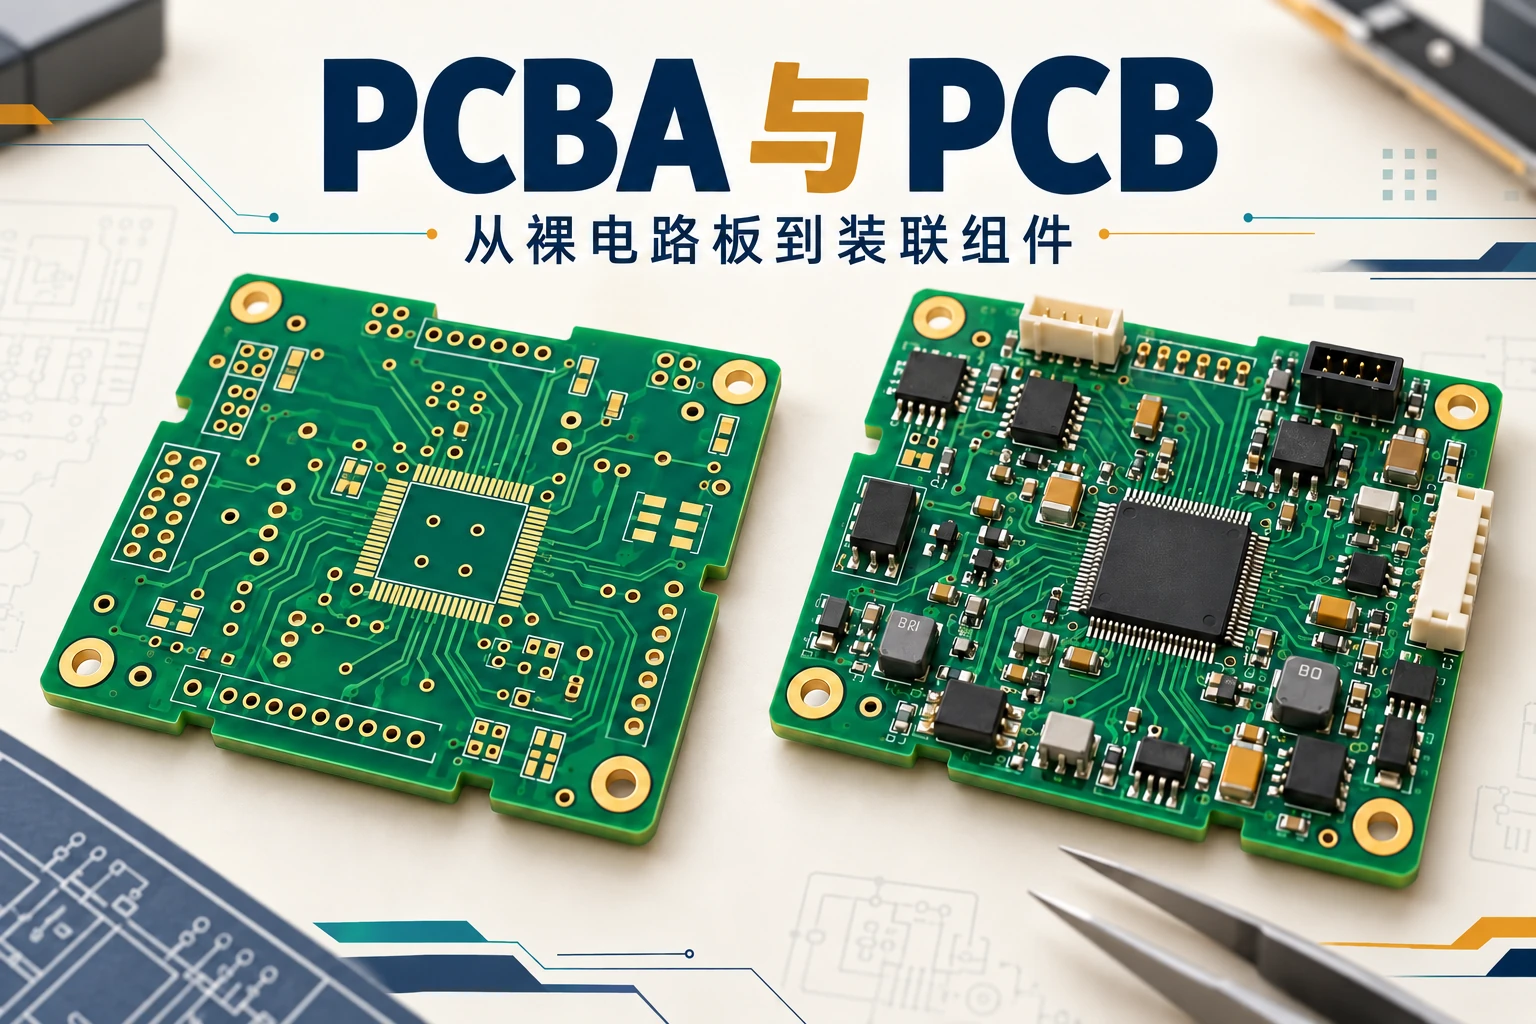
印制电路板(PCB)提供布线和安装位置;表面贴装器件(SMD)是待安装的元件;SMT 指装联技术;印制电路板组装件(PCBA)则是装上元器件后的板级组件。它们分别描述载体、元件、加工方法和组装结果。完整的板级概念可参阅PCBA是什么、与PCB有什么区别。
表面贴装与通孔插装的关键差别在连接位置。前者把元件端子与板面焊盘连接,后者把引脚插入电路板的相应孔中再连接。采用 SMT 的板仍然可以有过孔、安装孔和通孔元件,不能把“表面贴装”理解成“整块板没有孔”。同一块 PCBA 也可以同时采用两种装联方式。
小型电阻、电容和许多集成电路都可采用表面贴装形式,因此 SMT 常见于控制板、通信板和各类电子产品。技术上关注的重点是元件、焊盘与焊料如何配合,并非“元件越小,整块板的质量就越高”。
一块电路板怎样完成表面贴装
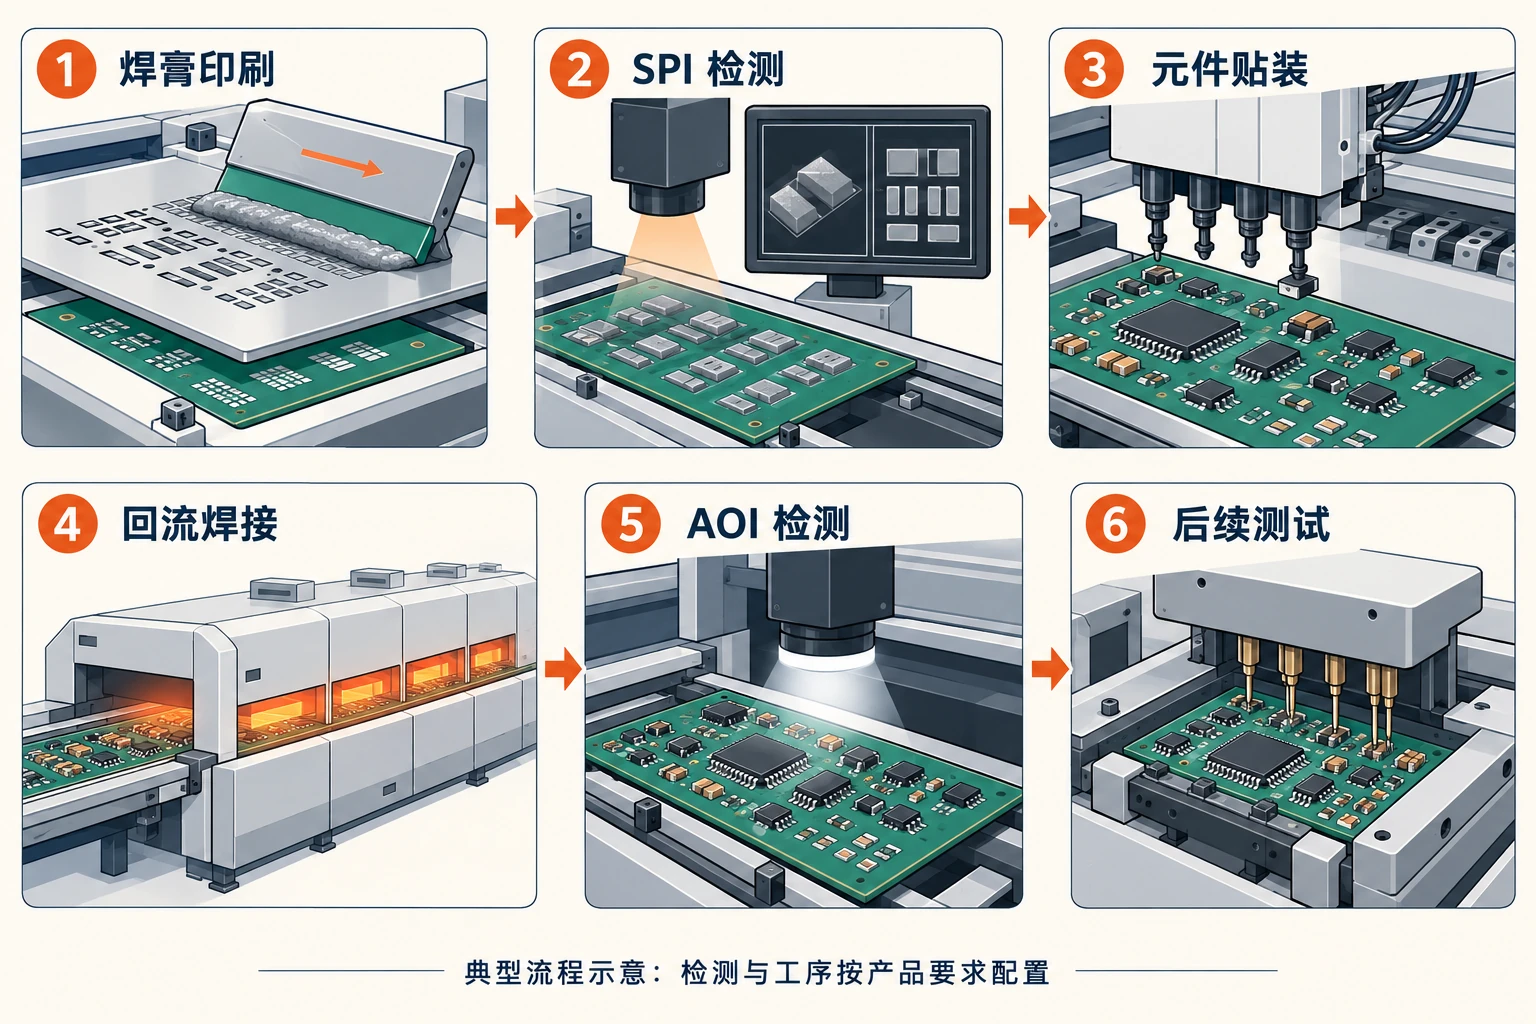
下面沿锡膏回流装联这一常见路线展开。单面、双面以及含通孔元件的板,后续路径会有差异,但印刷、贴装、加热连接和检查之间的关系相同。欧姆龙的板级装联流程技术说明也把生产设备与各工序的检测设备分开列出。
印刷机先把锡膏留在焊盘上
锡膏印刷时,带有开口的金属钢网与电路板对准,刮刀推动锡膏填入开口,脱模后在相应焊盘上留下锡膏。钢网开口决定哪些位置供锡,也影响沉积形状和数量;板上两个相邻焊盘若供锡失控,后续就可能形成不需要的连接。
锡膏是焊料粉末与助焊剂体系配合形成的膏状材料,不能当成单纯的“胶”。焊料最终参与形成焊点,助焊剂帮助焊接过程进行。Indium 的锡膏组成说明指出,粉末粒径、配比和使用方式会影响印刷表现。因此,印刷需要把材料状态、钢网和设备动作一起考虑,不能只看刮刀有没有把膏刮过去。
SPI检查的是锡膏,还不是焊点
锡膏检测(SPI)位于印刷之后、贴装之前,用来发现印刷偏移、少锡、多锡等异常。三维测量能够补充单纯俯视图难以确认的高度与体积信息;高永的 SPI 技术说明将锡膏体积测量列为三维检测的重要对象。
这一节点的意义在于尽早确认焊料是否准备妥当。例如,两处锡膏从上方看覆盖面积相近,实际高度却可能不同,不能据此判定供锡量相同。若等元件盖住焊盘、再经过回流才追查,原来的印刷状态就不容易直接观察了。
贴片机把正确的元件放到正确的位置
贴片机从供料器取料,用吸嘴拾取元件,经识别和位置校正后,把元件放到设定坐标和角度。供料器常被现场人员称为“飞达”,它负责有序供料;吸嘴和贴装头负责拾取、移动与放置。机器需要核对元件、位置和方向,有极性的器件尤其不能只看“有没有放上去”。
贴装阶段的锡膏能够暂时保持元件位置,此时尚未形成最终焊接连接。根据产品和产线配置,可在回流前增加自动光学检测,观察缺件、偏移或方向异常。欧姆龙关于贴装机构与质量关联的技术论文说明,供料、吸取及贴装参数都可能影响元件位置,检测结果需要结合相应工序判断。
回流焊炉让焊料熔化,再冷却形成连接
贴装后的板进入回流焊炉,随输送系统经历受控的升温、焊料熔化和冷却过程。熔融焊料与焊盘及元件端子接触并润湿,冷却后形成焊点。“回流”描述焊料的加热过程,不是电路板必须在炉内来回移动。
这里要控制的是板和器件实际经历的温度—时间曲线,而不只是某个温区的设定温度。同一块板上,热容量不同的位置升温并不完全一致;温度不足可能影响焊接,过高或受热过久又可能超出材料和元件的承受范围。
德州仪器的PowerPAD 封装装联资料,第 3.2 节明确指出,实际回流曲线与锡膏建议、板的复杂程度及设备能力有关,还要满足器件的温度限制。因此,不存在一个可以直接套用到所有 SMT 产品的“标准炉温数值”。
焊后检查确认外观,必要时查看隐藏连接
自动光学检测(AOI)通过光学成像检查元件及可观察到的焊接状态。它适合发现可见的缺件、偏移、方向和焊点外观异常,但器件底部的连接可能被封装遮挡。
例如,球栅阵列封装(BGA)的焊球位于器件底部,顶面照片不能直接显示这些连接。欧姆龙的X 射线检测技术论文说明,自动 X 射线检测(AXI)可用于观察光学方法难以接近的底部焊接部位。是否采用在线检测、抽检或其他检查方法,需要结合产品和质量要求确定。
为什么同样叫SMT,生产线流程仍会不同
单面装联只需处理规定的一面;双面装联则要安排两面的加工顺序。已经完成一面的焊接后,另一面的处理还要考虑先装元件的再次受热、元件保持和板的支撑,不能简单理解为把单面流程复制两遍就结束。
混合装联板还包含通孔元件。其插装、焊接与表面贴装工序如何衔接,要由元件结构、耐热能力和整板工艺决定。IPC 装联手册的公开说明也指出,流程会随通孔、表面贴装或混合技术而改变。点胶、清洗、返修、X 射线检查不是所有板都在同一位置执行的固定工序。流程图表达的是一个产品如何制造,不能据某条线少一台设备就断定它缺工序。
除了加工机器,产线还可能配有上下板机、输送与缓存设备、物料识别系统。它们负责让板和物料按顺序流转。观察产能时,需要看整线是否连续运行;某台贴片机的标称速度并不能单独代表完整 PCBA 的产出速度。
怎样理解SMT检测结果与最终质量的关系
SPI、AOI 和 X 射线检查回答不同问题,电气与功能测试又回答另一层问题。把检查对象分清,才不会把“某一项通过”扩大成“整块板已经合格”。
| 检查所在阶段 | 主要想确认什么 | 不能直接推出什么 |
|---|---|---|
| 印刷后 SPI | 锡膏的位置和沉积状态是否符合设定要求 | 后续元件一定贴对、回流后一定焊好 |
| 贴装后或回流后 AOI | 所能观察的元件与焊接外观是否异常 | 封装下方所有连接都正常、电子功能一定正常 |
| X 射线检查 | 隐藏焊接区域的结构是否出现可检测的异常 | 整板程序、供电和全部功能已经验证 |
| 电气或功能测试 | 规定测试条件下的连接或功能是否符合要求 | 测试范围以外的性能与长期可靠性已经全部证明 |
例如,焊后发现某个元件偏移,可以把该板的印刷记录、贴装记录与焊后图像对应起来,判断异常何时出现;不能仅因缺陷出现在炉后,就直接归因于炉温。SMT 工艺管理的核心,是把材料、放置位置、热过程和检查结果联系起来,解释每个焊接连接是怎样形成的。
参考资料
- IPC:IPC-AJ-820A,Assembly and Joining Handbook,公开节选,装联方法与流程差异。
- OMRON TECHNICS:Development of Data Collection/Analysis Platform that Supports Q-upSystem for Improving Non-defective Product Productivity,2022,装联流程及工序数据。
- Indium Corporation:Solder Paste – Mixing and Metal Loading,锡膏组成与印刷相关因素。
- Koh Young:Solder Paste Inspection Technology,三维锡膏检测。
- OMRON TECHNICS:Q-upAuto, Failure prediction system with AOI-mounter collaboration,2020,供料、吸嘴、贴装与检测数据关联。
- Texas Instruments:PowerPAD Thermally Enhanced Package,SLMA002H,2018 修订,第 3.2 节回流曲线条件。
- OMRON TECHNICS:High-speed Inspection Technology by Continuous Movement between Fields of View of Automated CT-type X-ray Inspection System,隐藏焊接部位的 X 射线检查。
评论留言
暂时没有留言!