AOI是自动光学检测(Automated Optical Inspection):通过受控照明、相机和图像处理,检查产品的可见外观或几何特征,再按设定条件标出异常。在电子装联中,它常用于检查电路板上的缺件、偏移、极性错误,以及能够被光学系统观察到的焊点异常。AOI的输出是特定检查项目的结果,并不等于整块电路板已经通过所有质量与功能测试。
AOI也用于其他制造环节。本文以SMT电路板装联为例,解释它怎样工作、能检查什么,以及与SPI、AXI的分工。印刷、贴片和回流焊的先后关系,可先看SMT表面贴装工艺。
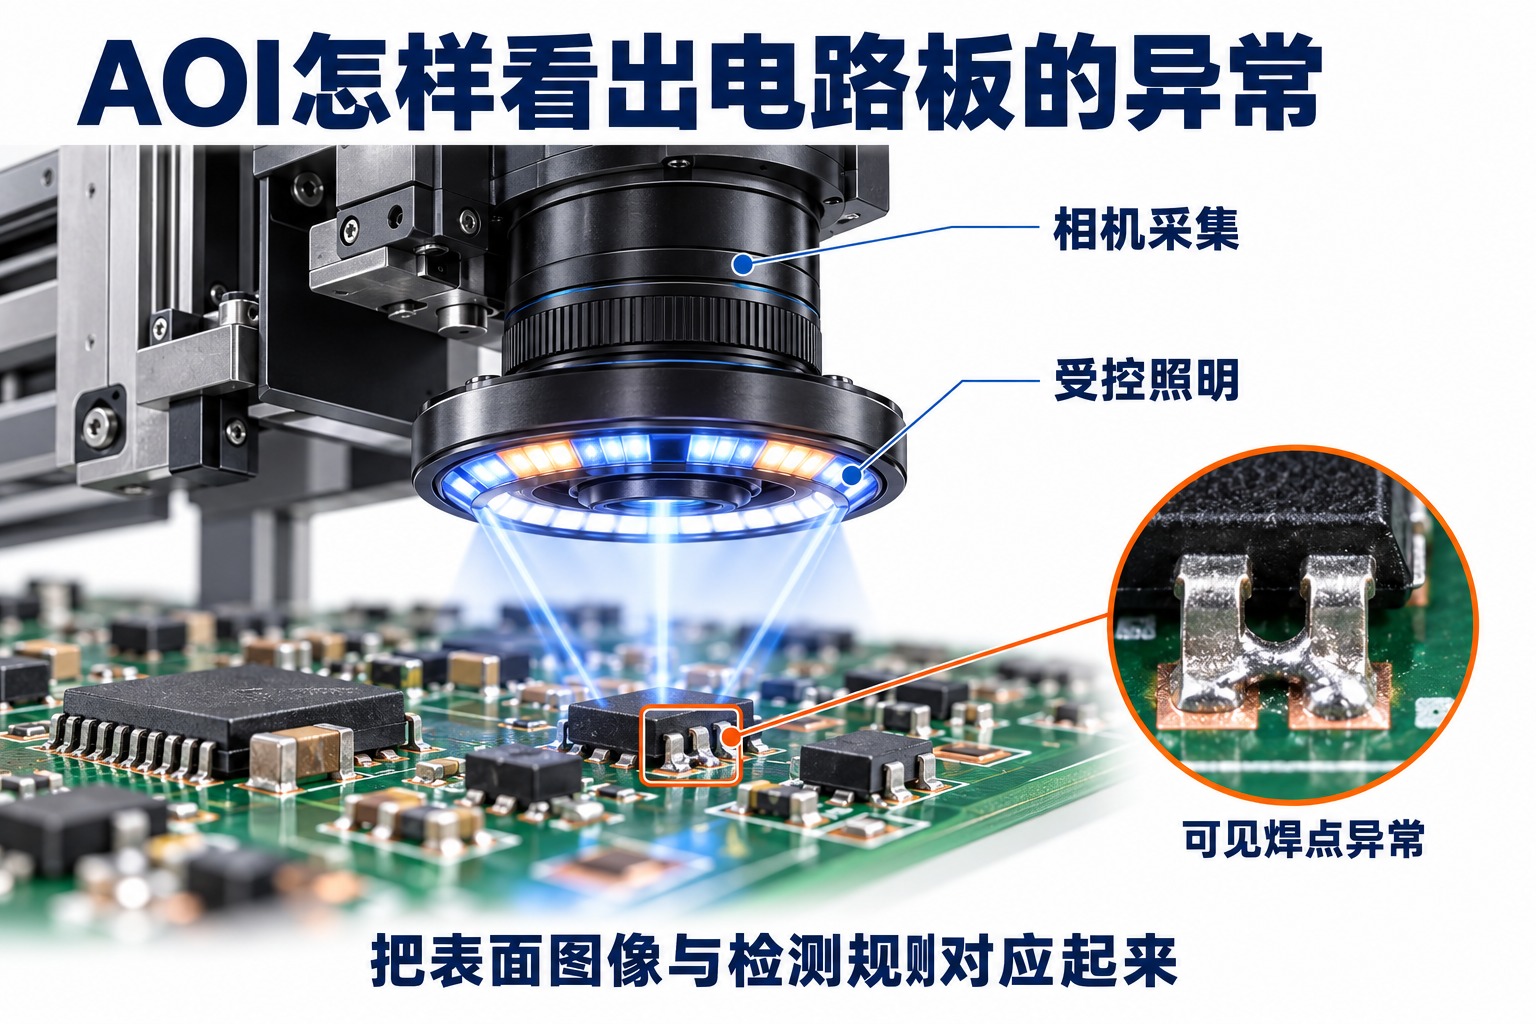
AOI怎样从电路板图像得到检测结果?
先确定“检查哪里”。程序需要知道电路板版本、器件位置及检查对象。设备可以利用板上基准标记校正坐标,把实际图像中的器件与预定位置对应起来。若板型或程序版本用错,即使图像很清楚,后面的判定也可能没有意义。
再让待测特征显现出来。照明方向、颜色和曝光会改变焊锡、丝印及器件边缘在图像中的样子。焊锡具有较强的反光特性,同一焊点在不同方向照明下可能呈现不同亮区;相邻高器件还会形成遮挡。因此,工业检测不会只依靠普通环境光拍一张照片。
随后进行测量或识别。系统在规定区域内提取轮廓、位置、字符、颜色、纹理或三维形状,利用规则、参考特征或经过训练的模型判断是否符合要求。这里的“自动”不意味着必须使用AI;基于图像规则和几何测量的检测同样属于AOI。
最后记录结果并处理异常。一个位置被标出后,通常还需要按产线流程复判、维修或隔离,并保留板号、器件位号、异常图像及处理结论。只有把报警与实际缺陷对应起来,检测数据才能帮助判断问题发生在印刷、贴装还是焊接环节。
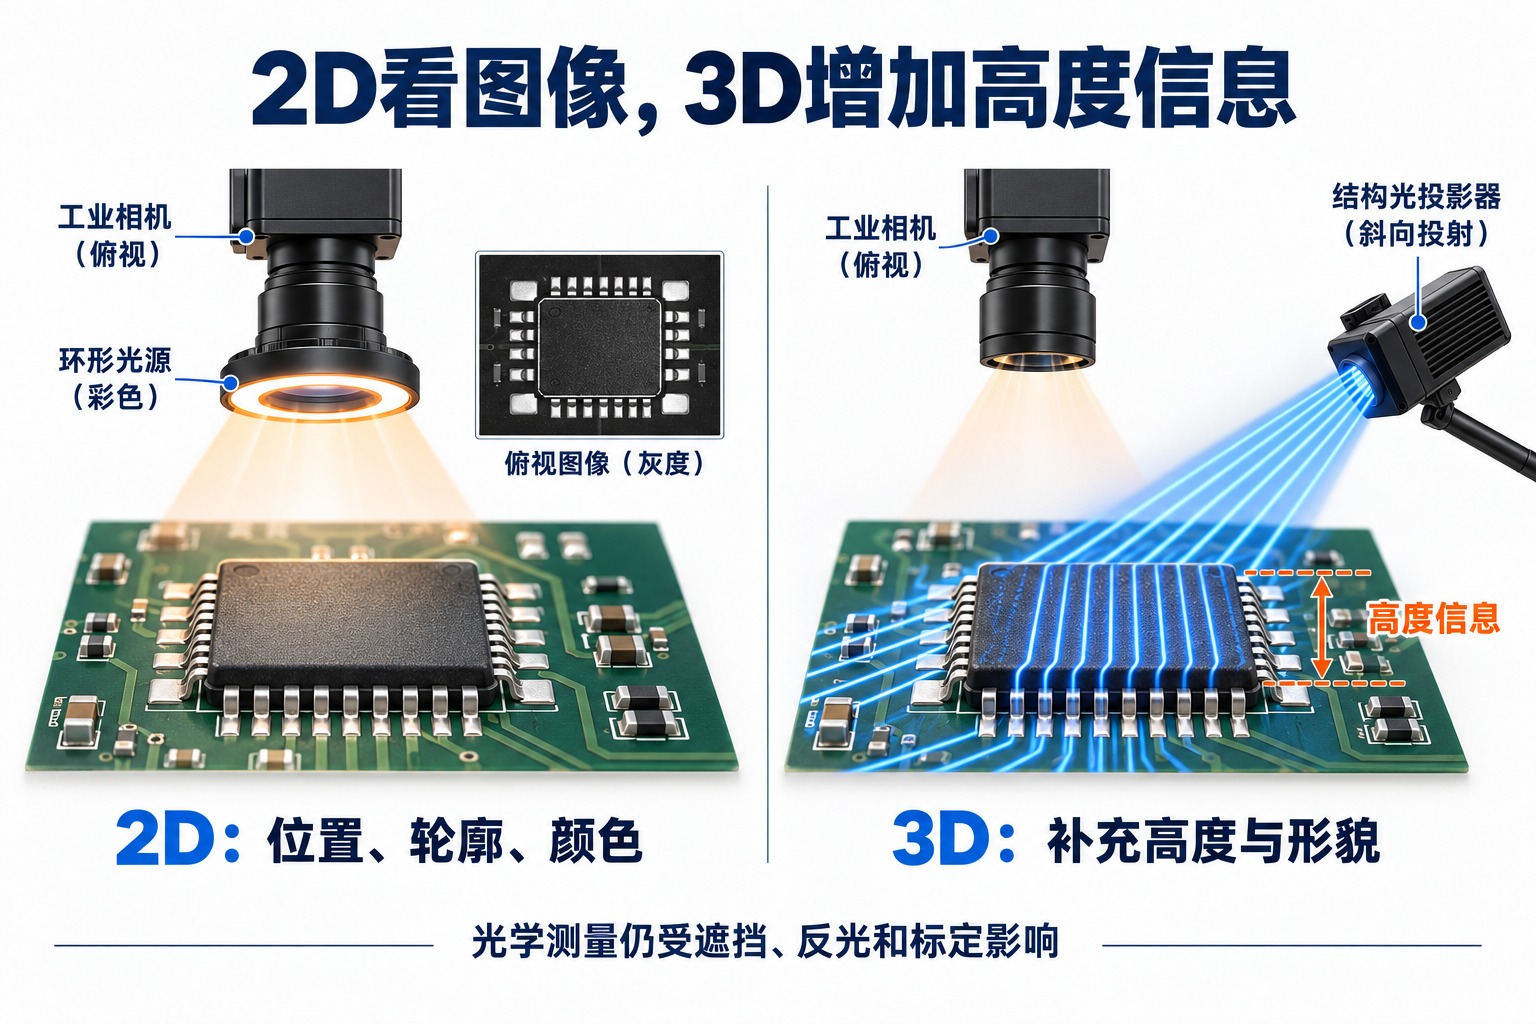
2D AOI与3D AOI的区别是什么?
2D AOI主要从二维图像提取信息,例如器件是否在位、轮廓是否偏移、可见标记方向是否正确。3D AOI在此基础上增加高度或表面形貌信息,用于观察器件抬起、引脚共面性或焊点形状等问题;实际设备往往同时使用二维与三维信息。
一种常见三维方法是在对象表面投射条纹,结合相机观察到的条纹变化与标定关系恢复高度。欧姆龙关于电路板外观检测的技术论文解释了相移测量与彩色高亮照明的配合,也指出镜面反射、二次反射及观察方向会限制测量。这说明“增加三维数据”与“所有表面都能可靠测到”是两件事。
也不能把某一种缺陷简单划为“只有3D才能发现”。器件明显竖起时,二维图像也可能呈现轮廓异常;三维信息则能补充高度依据。MIRTEC的AOI技术说明分别介绍了利用高度检查器件或引脚抬起,以及利用照明和二维图像检查极性、字符和器件匹配等方法。是否检得出,仍取决于可见性、成像条件与程序覆盖。
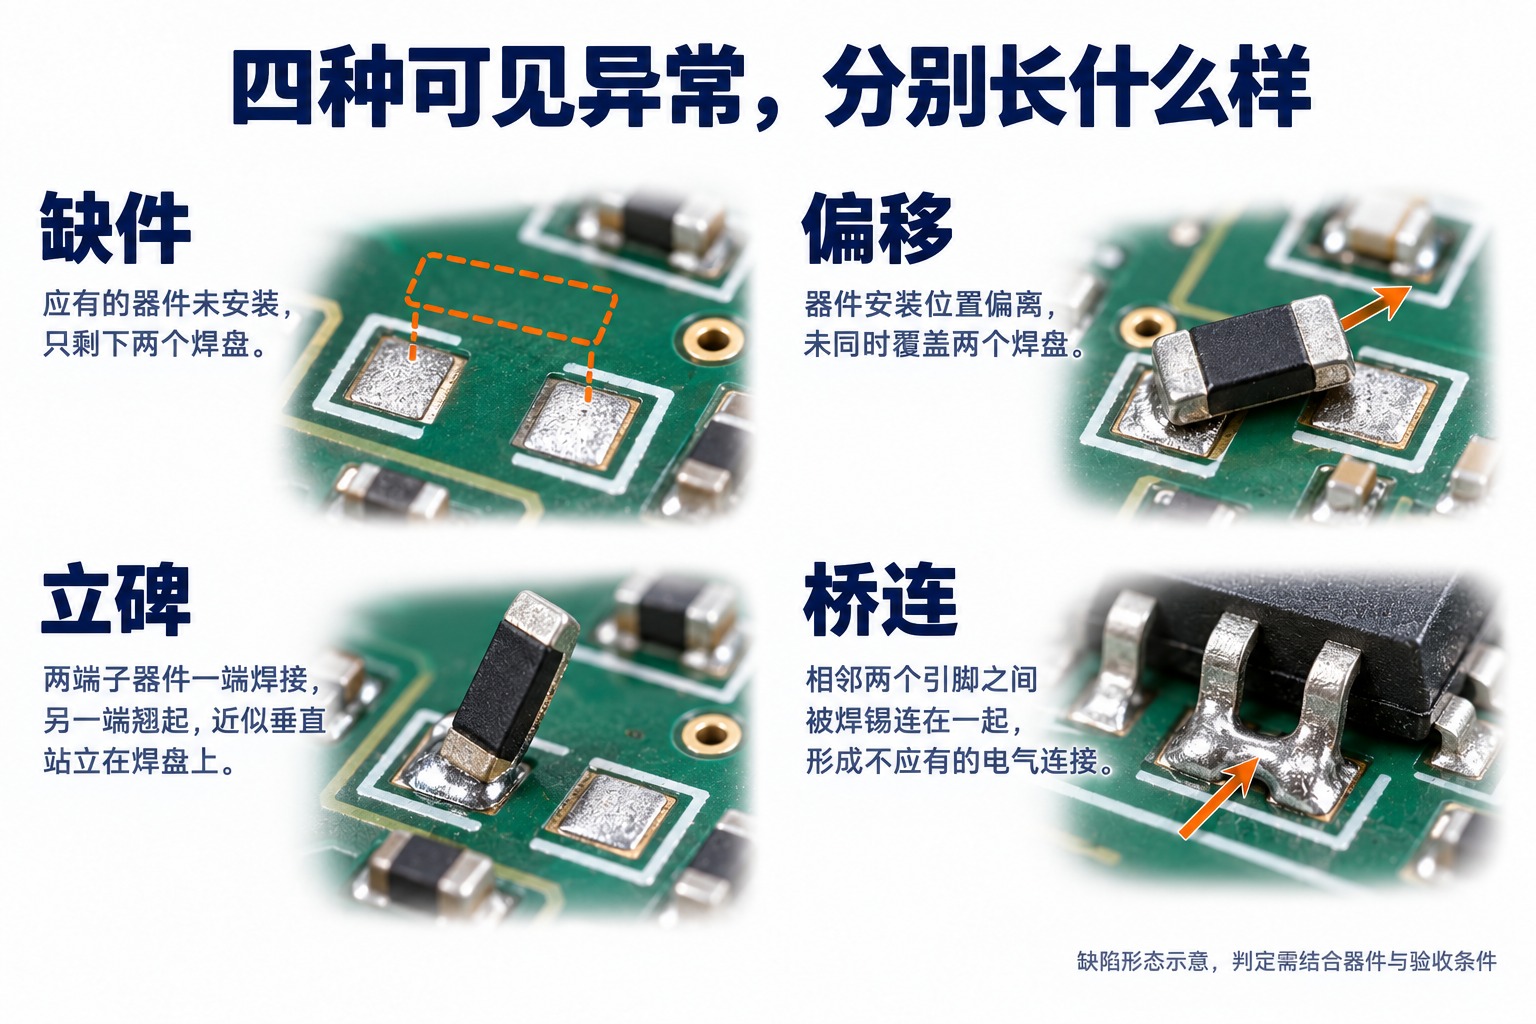
AOI常见的检查项目有哪些?
缺件与偏移:应有器件的位置为空,或器件相对焊盘出现平移、旋转。检测既需要实际图像,也需要正确的装配位置与器件信息作为依据。
错件与极性:检查可识别的外形、丝印、字符或极性标记是否符合程序。若两种器件外观相同、关键标记不可见,不能只凭AOI图像确认其内部参数或电气特性。
立碑与抬起:两端元件一端翘起形成近似竖立姿态,或器件、引脚与预期安装平面不一致。这类异常可能改变图像轮廓,也可能体现为高度差。
可见焊点异常:例如相邻焊点之间出现桥连,或焊点外形偏离相应验收条件。不能脱离器件封装、连接形式与验收要求,仅把“看起来焊锡较多”一概判为不合格。
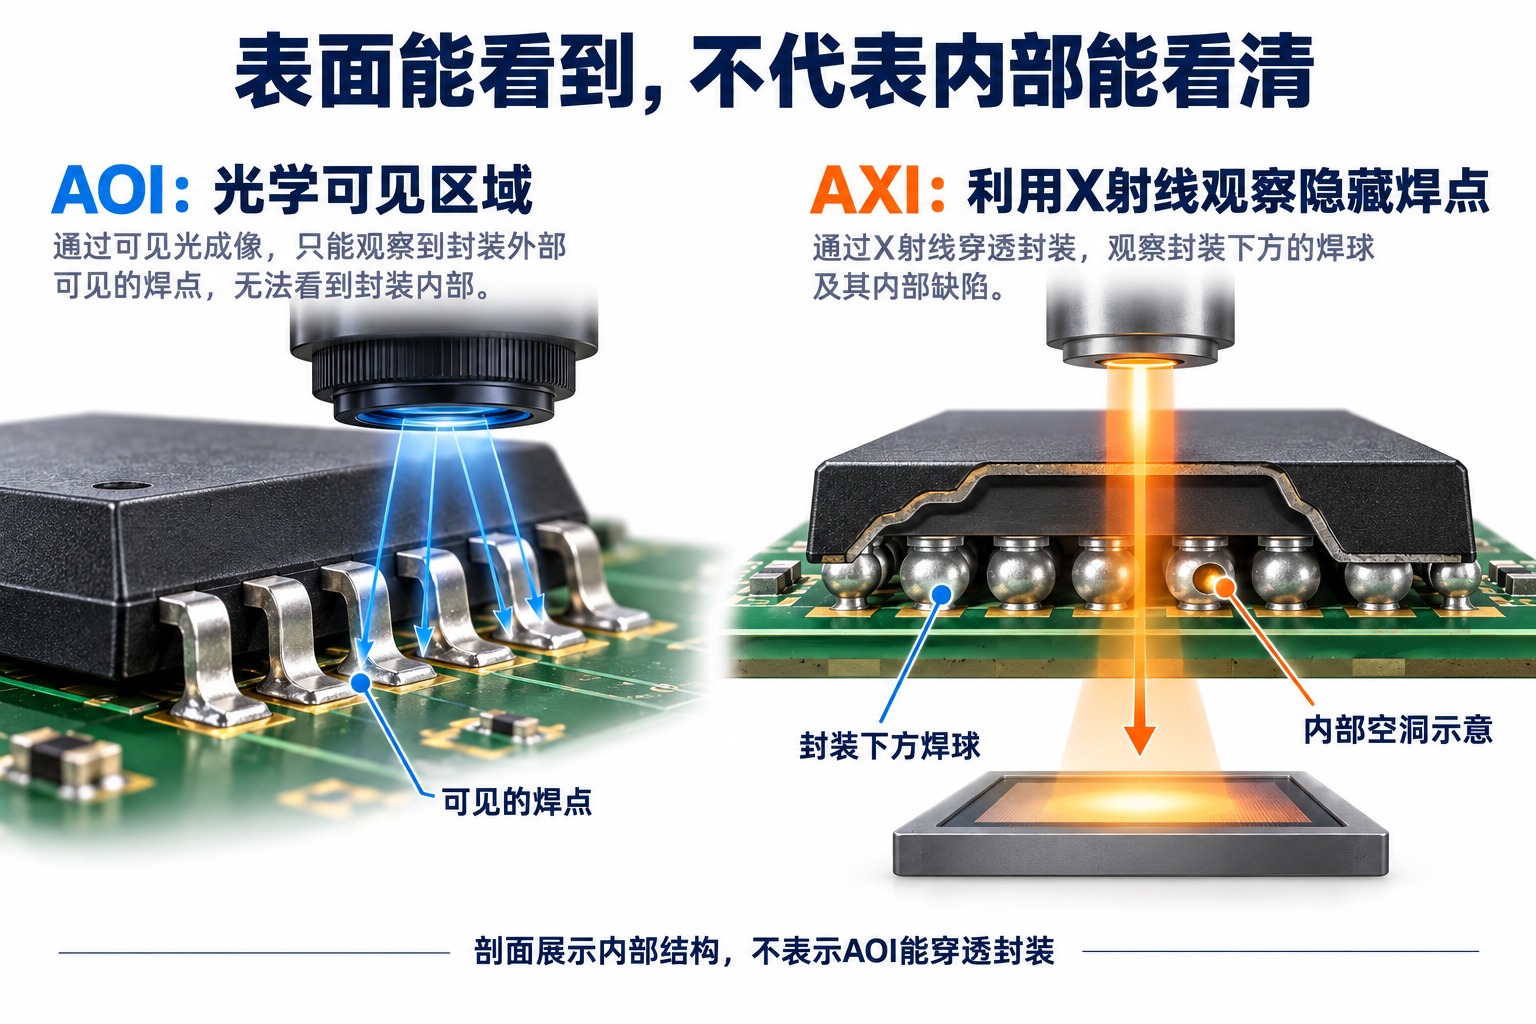
为什么AOI不能替代AXI和电气测试?
光学系统必须获得待测区域的有效光学信息。若焊点位于不透明封装下面,顶部相机看到封装表面,并不能由此直接检查全部内部连接。球栅阵列封装(BGA)的焊球就在封装与电路板之间,是理解这一边界的典型对象。
AXI是自动X射线检测,利用X射线成像观察适合该方法检查的隐藏结构。欧姆龙的CT型AXI技术论文以BGA隐藏焊点中的空洞、未润湿等问题说明应用背景,并讨论二维投影重叠与CT重建的差别。AXI与AOI提供的信息不同,增加侧视相机或三维光学测量,也不会让可见光穿透不透明封装。
而电路是否导通、器件实际参数是否正确、整机是否按要求工作,需要相应电气或功能测试。外观符合要求的板卡仍可能存在电气异常;反过来,一次通电功能正常,也不能证明所有焊点的外观与结构均符合要求。理解检测覆盖时,应分别问“外面是什么样”“隐藏结构是什么样”和“电路怎样工作”。
SPI、炉前AOI与炉后AOI分别看什么?
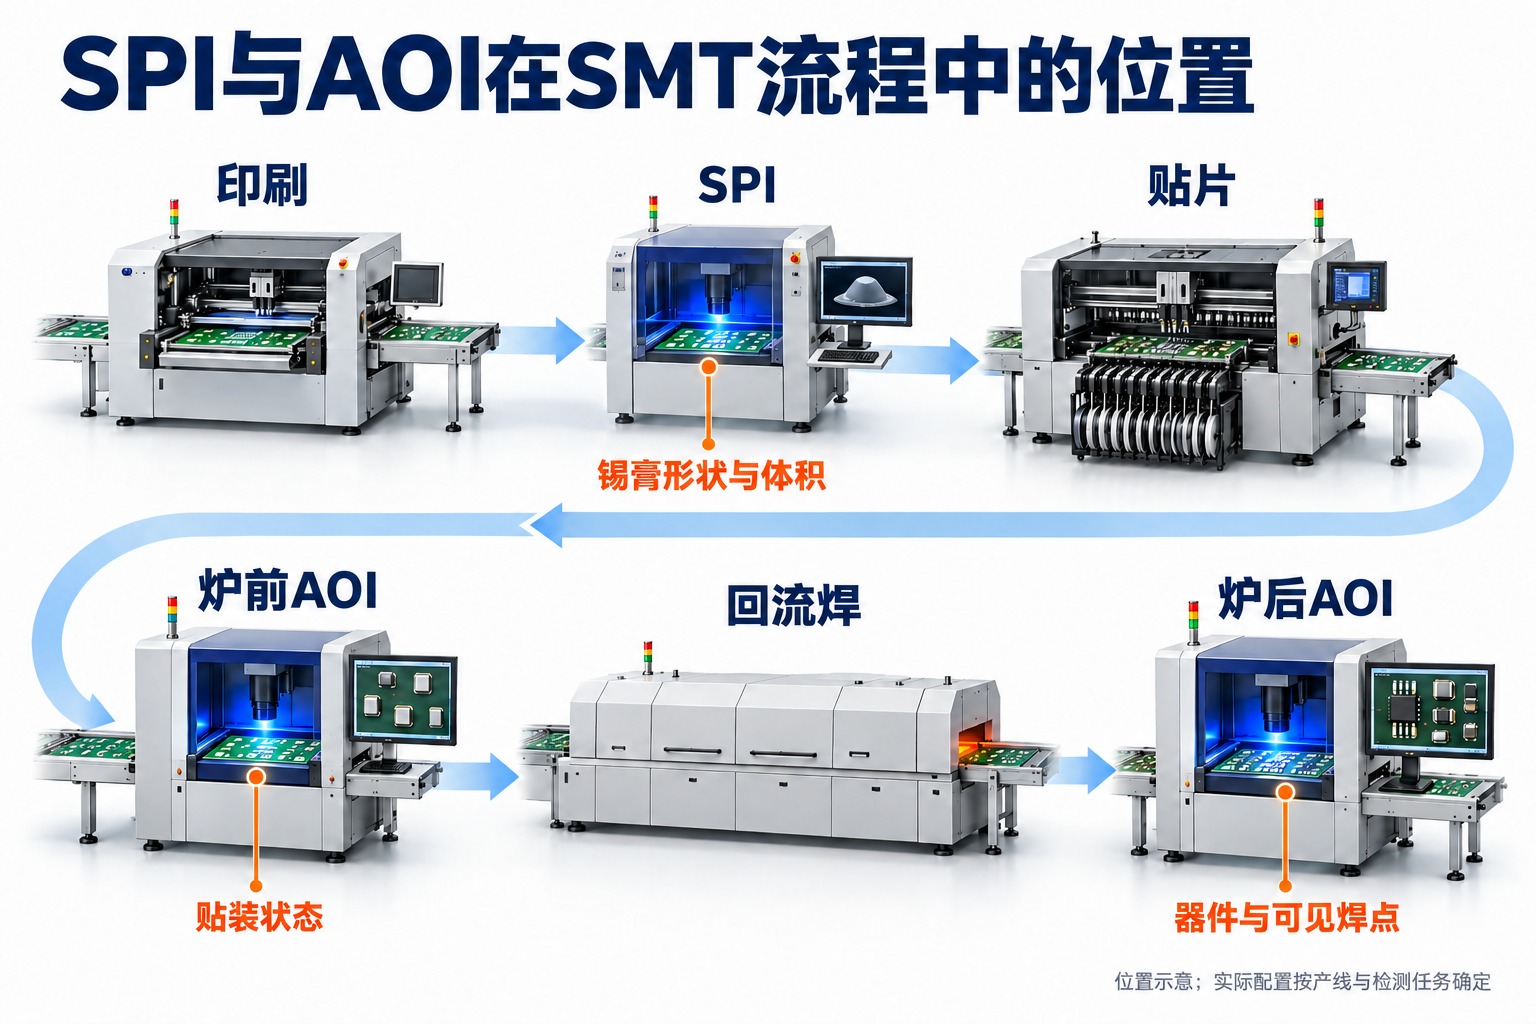
SPI看印刷后的锡膏。锡膏检测(Solder Paste Inspection)通常安排在印刷后、贴片前,关注锡膏的位置、面积、高度和体积等特征。Koh Young的SPI技术说明展示了通过三维测量获取锡膏体积的应用。此时器件尚未覆盖焊盘,便于在后续装联前发现印刷问题。
炉前AOI看贴装状态。在贴片之后、回流焊之前,可以检查器件有无、位置、方向等问题。此时尚未完成回流焊,不能把它的结果当作回流后焊点质量的结论。
炉后AOI看焊接后的可见状态。回流焊后可以观察器件是否发生位移、立碑,以及可见焊点是否出现桥连或形状异常。炉前检查通过,并不排除后续焊接过程产生新的异常。
因此,SPI、炉前AOI和炉后AOI的区别首先是检测对象与时间点。产线不一定配置全部检查站,设备也可能整合多种能力;理解配置时应先明确缺陷希望在哪一步被发现,而不是只数机器名称。
怎样理解误报、漏检和AOI通过率?
误报是实际符合要求的对象被标为异常;漏检是实际缺陷没有被检出。单纯放宽阈值,可能减少报警,同时放过原本能够检出的缺陷。Kogileru等人的AOI容差优化研究也把减少误报与保持缺陷检出能力放在一起讨论;其试验结果不能直接当作任意产线的表现。
举一个便于理解的假设:检测站有一批报警,复判后其中只有部分是真缺陷。这个结果说明报警里存在误报,却不能告诉我们已放行的板卡中还有多少漏检。要评价漏检,还需要独立确认缺陷真值的样本或相应复核机制。
统计时也要分清分母:按板卡、器件还是焊点计算,结果含义不同。一块板有一个被标出的焊点,板卡级报警就可能记一次,却不等于这块板所有焊点都异常。未经复判的报警比例,也不应直接写成真实不良率。
按同一统计对象和时间范围,AOI通过率是通过数除以受检数;初次判定通过率与复判后的通过率应分别记录。分子与分母应采用一致的板卡、器件或焊点口径,通过率高也不能单独证明漏检少。
对于实际生产,AOI的价值在于把检查对象、程序版本、图像、判定条件和复判结论连起来。这样既能发现当前异常,也能观察同一位号、器件类型或工艺位置是否反复出现问题,再由相关工艺证据确认原因。报警次数下降只有与缺陷检出保持有效一起看,才有质量改善的意义。
参考资料
- OMRON TECHNICS:多方向成像与检测条件优化,以及CT型自动X射线检测技术论文。
- MIRTEC JAPAN:MV-3 OMNI系列技术说明,二维与三维检测方法。
- Koh Young:Solder Paste Inspection技术说明。
- Kogileru等:Design and Development of a Robust Tolerance Optimisation Framework for Automated Optical Inspection in Semiconductor Manufacturing,2025年。
评论留言
暂时没有留言!