PDCA循环是一种以试行结果推动持续改进的方法,由Plan(计划)、Do(实施)、Check(检查)、Act(处置)四个阶段组成:先明确问题和判断标准,再实施改变,用证据检查效果,最后决定将有效做法纳入标准,还是调整计划进入下一轮。
在制造业质量管理中,它可用于减少重复缺陷、改善检验流程或验证工艺调整。关键不是把工作分成四栏,而是让上一阶段留下的证据,真正改变下一阶段的决定。完成培训、换了工装或发了通知,都是动作;是否改善了质量,还需要检查。
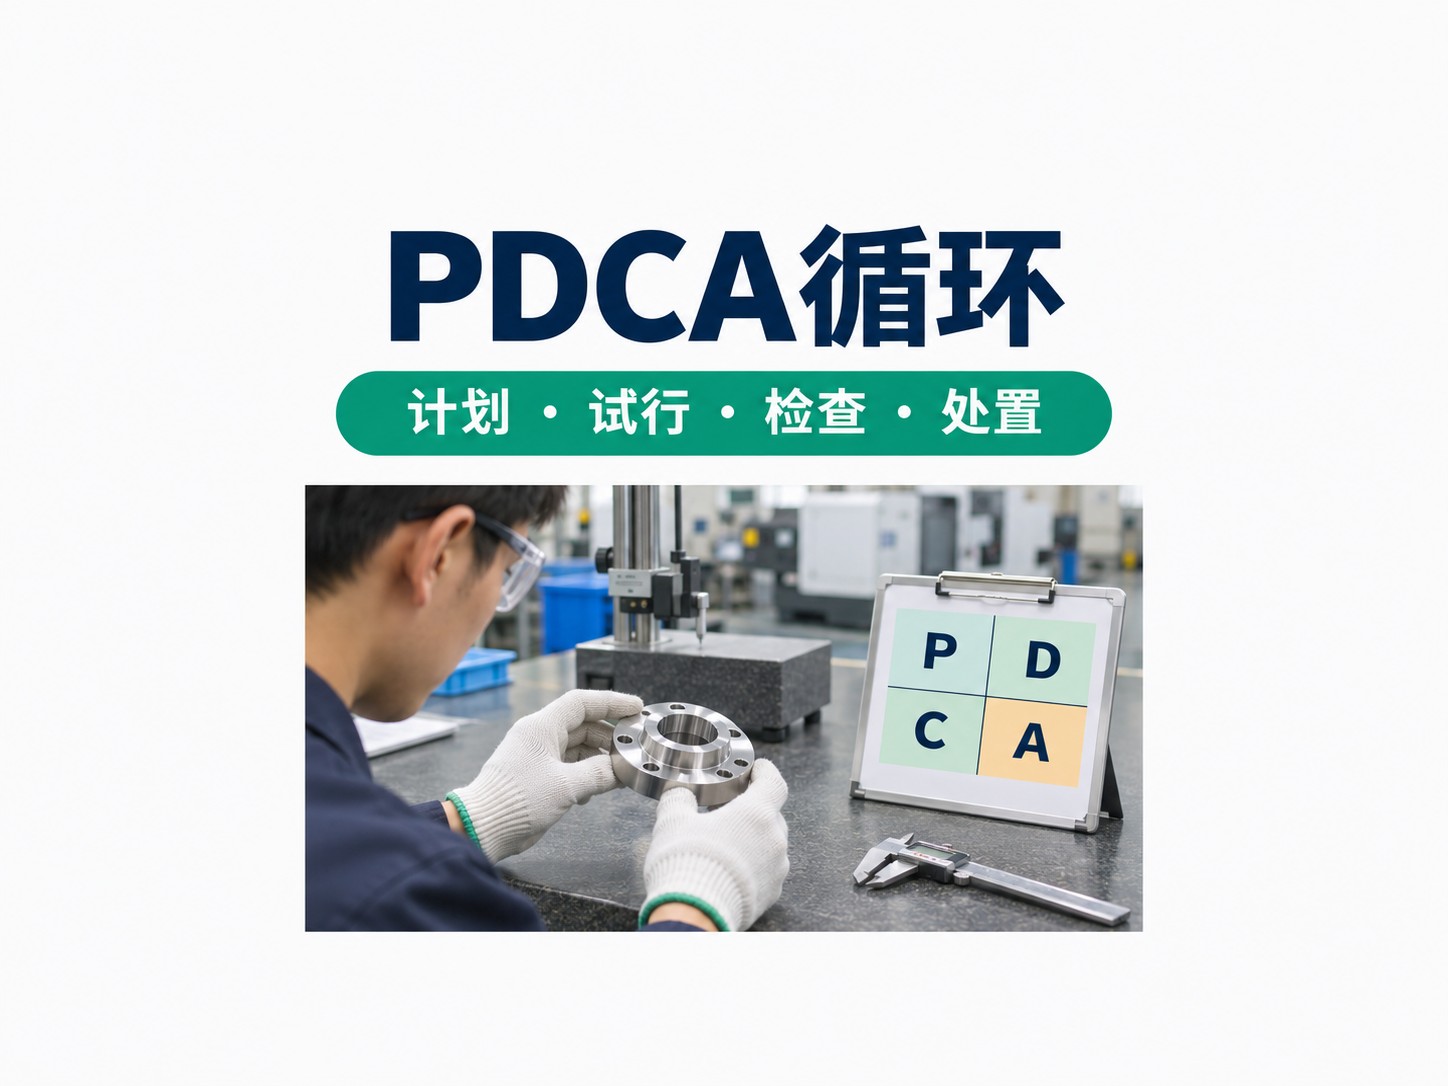
PDCA四个阶段如何接成一个循环
美国质量学会ASQ对PDCA的说明强调小范围试验与反复循环:试行无效时重新制定计划,有效时将学习结果用于更大范围的改变。四个阶段各有不同输出,不能用“已执行”替代“已验证”。
| 阶段 | 要回答的问题 | 应留下的结果 |
|---|---|---|
| P:计划 | 改什么,为什么这样改,怎样判断是否有用? | 问题范围、基线、原因假设、试行方案和评价标准 |
| D:实施 | 计划在现场实际怎样执行? | 试行记录、原始数据、执行偏离与意外现象 |
| C:检查 | 结果与预期是否一致,差异说明什么? | 同口径比较、条件分析、已知和未确定的结论 |
| A:处置 | 保留、修改、停止还是扩大应用? | 标准更新或下一轮计划,以及后续监测安排 |
Do与Act都包含行动,但位置不同。Do按照当前计划产生试验结果;Act依据检查结论决定下一步。如果每次都做同样的事,却没有根据结果调整假设、方法或标准,形式上转了一圈,实际上没有完成反馈。
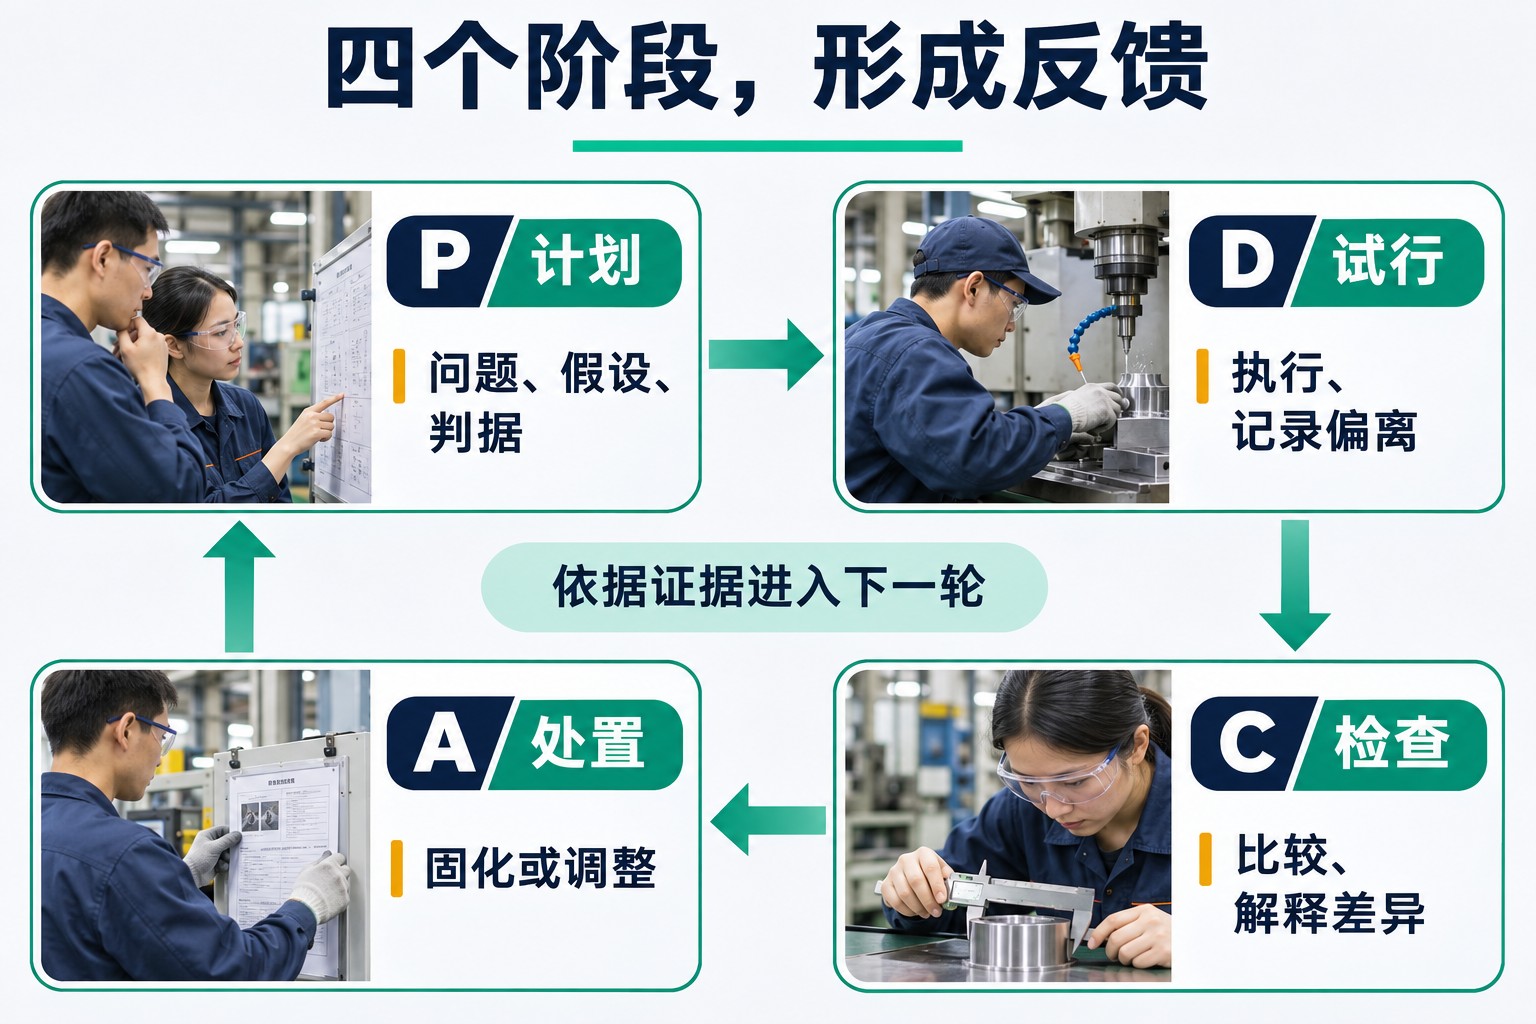
Plan:把质量问题改写成可检验的计划
“降低不良率”还不足以形成计划。首先要说清是哪种产品、哪道工序、哪类缺陷,以及怎样计数。接下来,用一个完全虚构的教学实例贯穿四阶段;以下件数、目标与结果均不代表企业实绩或行业基准。
某同款金属零件在工序间周转后出现划伤。团队按同一缺陷定义和检验方法,连续检查此前进入观察范围的1000件,发现50件有达到判定条件的划伤,基线为50÷1000=5%。这里统计的是有划伤的不良件数:同一件有多道划痕仍只算1件,不与“划痕条数”混算。
现场观察发现,部分划伤位置与周转接触部位相近,于是提出假设:零件之间的接触可能是一个来源,加入隔片可能降低划伤。位置相近只是调查线索,还不能直接宣布根因已确定。可跟踪零件转运前后的状态、查看托盘接触痕迹,并结合记录检验这个解释;缺陷分类排在第一位,也不等于已经找到了产生它的原因。
本轮计划在同一工序、同款零件上试用隔片,由工艺人员定义放置方式,班组长组织执行,检验人员按原方法记录。白班和夜班分别连续观察200件,每个班次的划伤不良率都应不高于3%,并检查是否引入新的质量问题或明显增加操作负担。200件只是本例的试行范围,不是通用样本量;3%是此次改进的评价目标,不改变产品原有的合格与放行要求。
计划还应明确时间与责任:例如在下一生产日完成两个班次的观察,次日由工艺、质量与班组一起评审。若出现新缺陷或隔片妨碍正常作业,则按预定规则停止试行并记录。目标、数据口径和停止条件应在看见结果之前确定,避免试验结束后再挑有利指标。
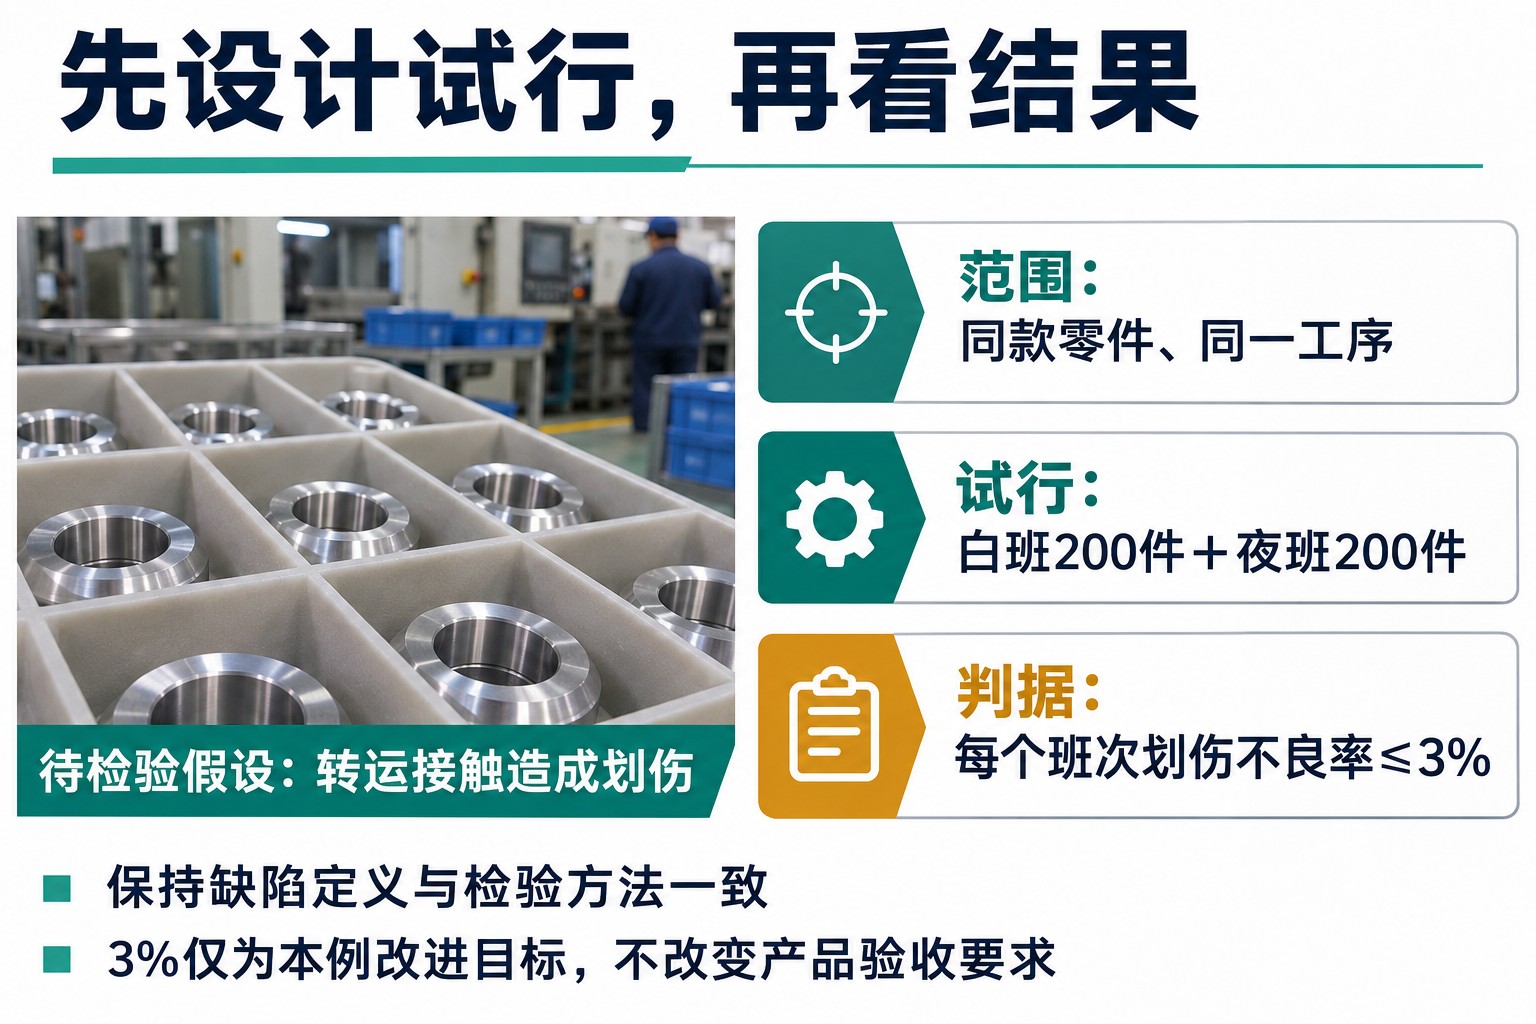
Do:小范围试行,同时留下过程证据
Do不是把方案直接铺到全厂,而是在界定范围内实施并观察。IHI关于小范围变更试验的说明要求记录实际发生的问题和意外现象,再据此设计后续试验。它使用PDSA方法阐述这一原则,适用于理解“先试、再学、再扩大”的改进思路;本文的制造场景是独立教学设计。
在本例中,记录表至少应能把每批零件的班次、托盘或批次标识、检查件数、不良件数、隔片实际使用情况及异常情况对应起来。检验人员沿用相同的划伤判定条件,不能把原来检查的隐蔽面取消后,再把不良率下降当成改善。
如果试行期间同时换了材料批次、改了转运路线或调整了检验人员,也要记录发生时间。必要的现场变更不应被隐瞒,但它们会影响随后对原因的判断。只保留一张“培训已完成”的签到表,无法重建措施到底如何执行,也无法解释白班和夜班结果不同。
除了最终不良率,还可记录隔片按要求使用的情况,以及作业节拍、其他缺陷等可能受到影响的方面。IHI的改进指标说明将结果、过程和相互制约的影响分开观察;对应到制造现场,就是既看质量结果,也看措施有没有按计划执行,以及是否把问题转移到了别处。
Check:总不良率下降,为什么仍可能不通过
假设本轮白班200件中有5件划伤,夜班200件中有7件划伤,按预先确定的分母计算:
| 观察范围 | 检查件数 | 划伤不良件数 | 不良率 | 对照本轮目标 |
|---|---|---|---|---|
| 试行前基线 | 1000 | 50 | 5.0% | 用于比较现状 |
| 试行白班 | 200 | 5 | 2.5% | 达到每班≤3%的目标 |
| 试行夜班 | 200 | 7 | 3.5% | 未达到每班≤3%的目标 |
| 试行合计 | 400 | 12 | 3.0% | 不能替代逐班判断 |
合计率从5%降到3%,是下降2个百分点;相对降幅为(5%-3%)÷5%=40%。不能拿不良件数从50变成12就声称下降76%,因为前后检查件数不同。即使合计达到3%,夜班仍超过预设的逐班目标,因此本轮不能据总数宣布各班都通过。
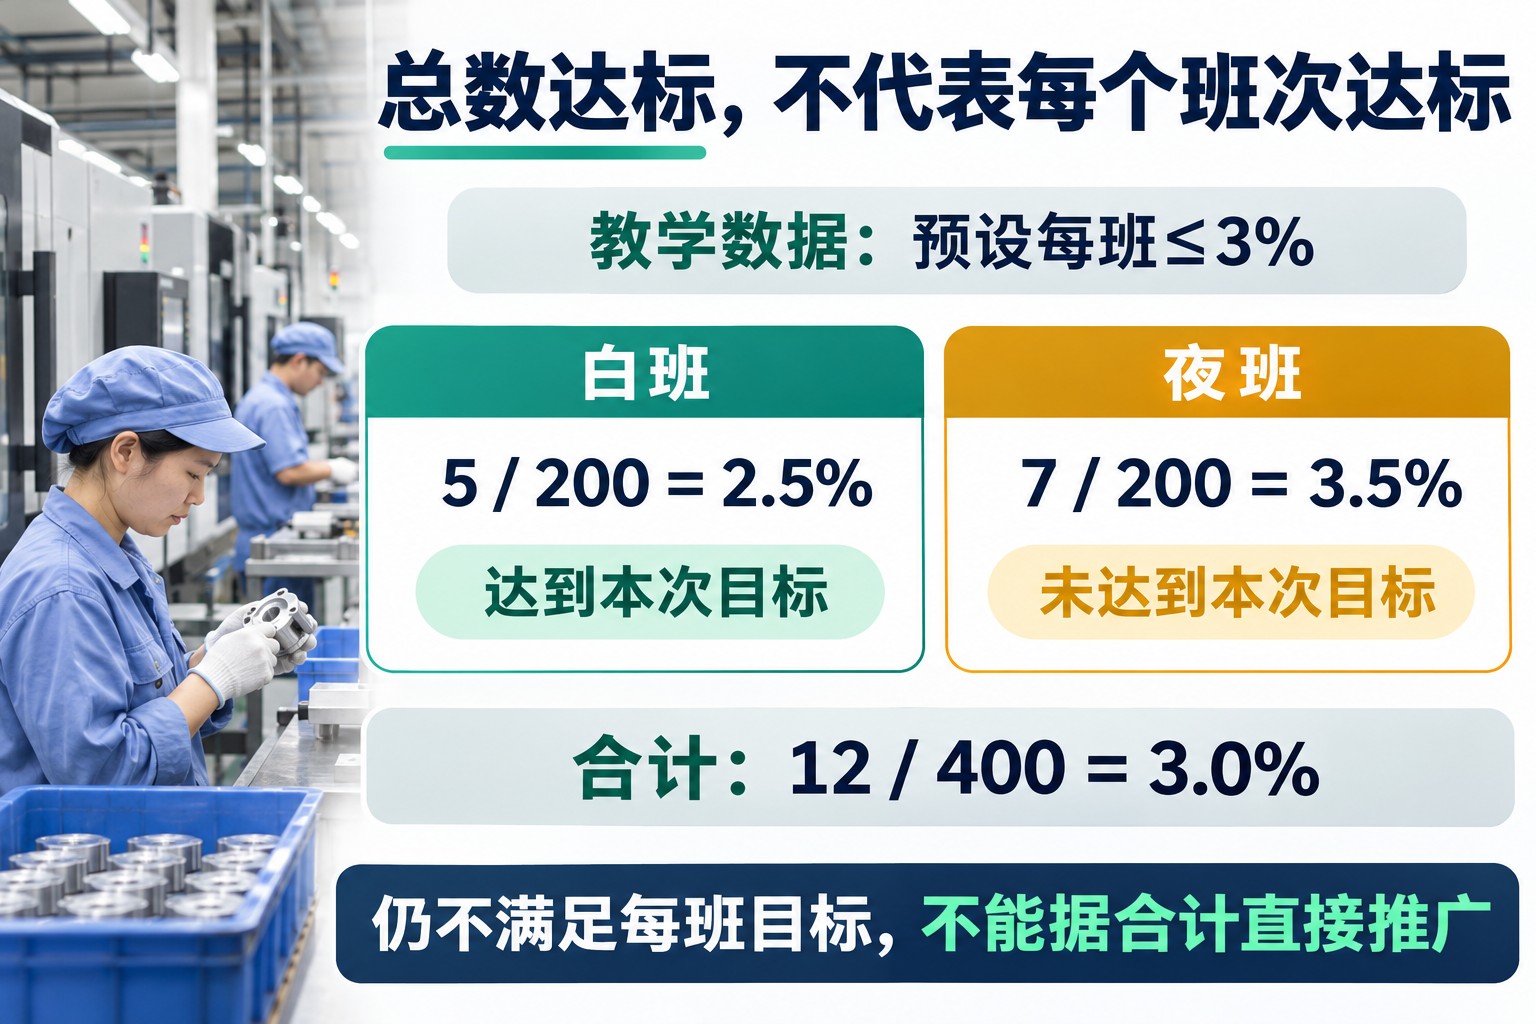
Check还要回答数字为什么变化。夜班较高可能与执行差异、托盘条件、产品批次、检验判断或随机波动有关;单看这两组比例,不能认定夜班人员操作错误。同样,试行前后下降也不能单独证明隔片造成了全部改善,因为期间可能还有其他变化。
应把不良记录与现场观察对应起来,核对措施是否真正实施、划伤出现在哪一环节,并继续按时间追踪。需要判断过程是否稳定时,可采用与数据类型相符的SPC统计过程控制方法;ASQ对控制图的解释强调按时间观察变差。只有两个汇总比例,不能直接得出长期稳定的结论,产品验收目标也不能直接充当控制图的控制限。
Act:有效的做法怎样固化,无效的怎样进入下一轮
本例的处置应是:暂不全线推广,保留试行记录,先查清夜班未达到目标的条件。若记录发现隔片放置方法在某种托盘上不易保持,可据此修订固定方式并安排下一轮;若实际执行一致,却仍有划伤,就应继续检验原来的接触假设或寻找其他来源。不能因为结果不理想就直接追加培训,也不能把评价目标改到3.5%来制造“达标”。
下一轮计划要承接本轮的未解问题。例如由工艺人员在两个班次都跟踪转运前后状态,质量人员保留同一判定口径,再对修订条件开展小试。一次没有通过的试验仍有价值:它缩小了可行条件或暴露了未知因素,但需要将这些发现转化成下一步可检验的问题。
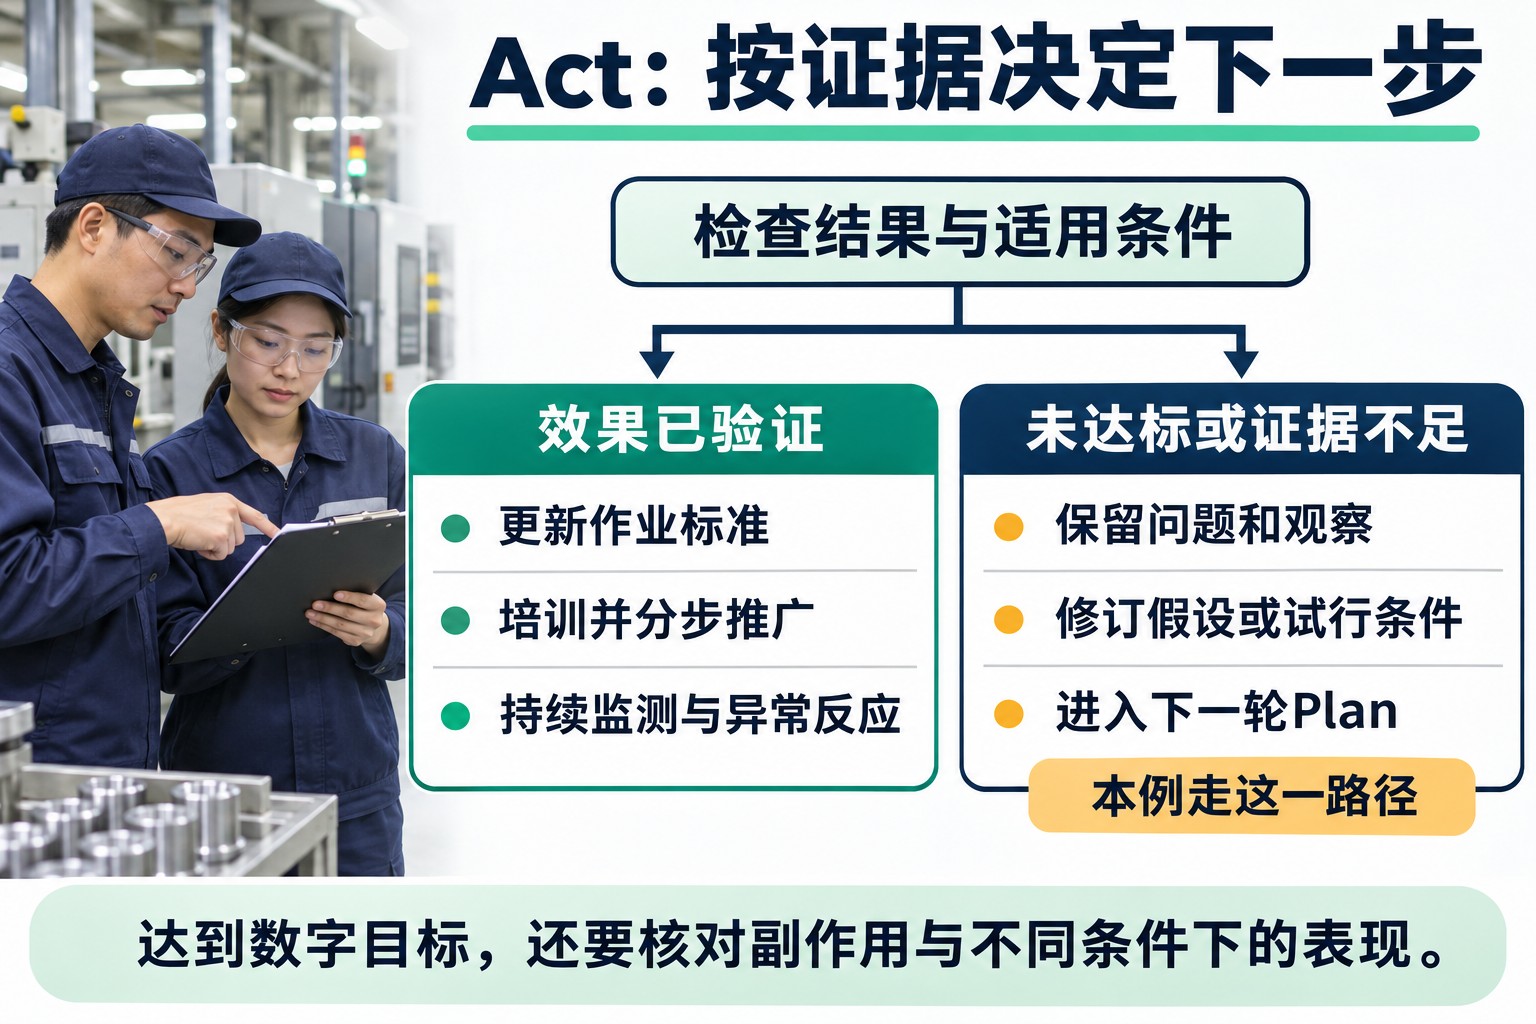
如果后续证据支持措施有效,并在拟推广的班次、批次与作业条件下验证可行,Act才进一步把它写进实际工作。IHI对正式实施与临时试验的区分指出,实施涉及工作流程、文件与培训等持续改变。在本例中,标准化至少应明确隔片规格与放置方法、检查和更换条件、异常时的处理、执行责任,并更新相关作业文件和培训内容。
推广后仍要保留监测与反应安排:由谁查看哪些数据,何时评审,发现不良回升或新缺陷时如何调查、暂停或回退。标准化是把已验证的条件保存下来,下一轮则继续处理未解决的问题或新的改进机会。它不是“发完文件,项目永久结束”。
PDCA、PDSA与8D有什么区别
PDCA提供持续改进的通用循环;PDSA把第三步写成Study(研究、学习),更突出把结果与预测比较、修订原有解释。戴明研究所的说明明确指出戴明强调PDSA,因此不能简单将PDCA说成由戴明独自发明,也不宜把两种名称当作完全没有差别的缩写。
8D则针对一个具体问题组织团队、临时围堵、根因验证、永久纠正及防止再发。ASQ的8D说明把这些责任分开列出。遇到需围堵不合格品并形成正式纠正记录的问题,可参考8D报告的处理步骤;PDCA可以支撑其中措施的反复验证,却不能用四格表替代应完成的围堵与根因工作。
柏拉图、因果图、检查表和控制图则帮助回答循环中的具体问题:先处理哪类损失、有哪些待检验原因、现场发生了什么、过程怎样随时间变化。工具要服务于问题,PDCA也不会自动提供原因分析或统计结论。真正能执行的一轮改进,应让后来接手的人看懂:原先的问题是什么、试过什么、证据支持什么,以及下一步为什么这样做。
参考资料
- ASQ:PDCA循环,四阶段与持续改进。
- IHI:Testing Changes、Establishing Measures与Implementing Changes,小范围试验、指标和正式实施的区别。
- ASQ:Control Chart,按时间观察过程变差。
- The W. Edwards Deming Institute:PDSA Cycle,PDSA与PDCA的解释。
- ASQ:Eight Disciplines 8D,具体问题处理流程。
评论留言
暂时没有留言!