金属3D打印是依据数字模型逐层增加材料、形成金属零件的一组增材制造工艺。不同路线的关键差别,在于材料怎样送到成形位置,以及何时形成牢固的金属结合:SLM和EBM通常先铺粉,再选择性熔化;DED一边送粉或送丝,一边形成沉积层;金属粘结剂喷射则先打印生坯,再经后续烧结致密化。
因此,理解金属3D打印不能只看“使用激光”或“能做复杂形状”。同一零件能否制造,还与材料、成形方向、支撑、清粉、热处理和检验有关。若需要先了解它与切削加工的整体区别,可参阅增材制造与减材制造的原理对比;以下重点解释金属工艺内部的差异。
金属3D打印怎样把数字模型变成零件
起点通常是三维模型。制造准备阶段先确定零件摆放方向、必要支撑和加工余量,再将几何分成一层层截面,并生成相应的扫描、喷射或沉积路径。设备按照这些路径加工当前层,再建立下一层,逐渐形成三维实体。
“逐层”解释了几何如何产生,却还没有解释材料怎样结合。NIST的增材制造技术分类区分了粉末床熔融、定向能量沉积和粘结剂喷射等路线。前两类可以在成形时产生局部熔池,金属随后凝固;粘结剂喷射在打印阶段主要靠粘结剂把粉末固定成形,最终金属结构还依赖后续工序。不能把所有金属打印都描述成“激光把金属粉末烧成零件”。
常见原料有合金粉末和丝材,但某种金属能够铸造或焊接,不代表它已经适合任何打印工艺。粉末粒度、流动性、合金凝固行为以及设备参数都需要匹配。不锈钢、钛合金、铝合金和镍基合金等类别都有相应应用,但具体牌号、原料状态与工艺路线仍须分别确认。
SLM与LPBF:在铺好的粉层上选择熔化
SLM通常译为选择性激光熔化,属于常见的激光粉末床熔融路线。LPBF或L-PBF强调的是工艺类别:Laser Powder Bed Fusion。行业也会遇到DMLS等商用名称;例如EOS当前对DMLS工艺的说明明确描述激光熔化金属粉末,并将其归入LPBF。不能仅凭名称中的历史用词,就断定DMLS始终只烧结而不熔化,也不能把所有名为SLS的工艺都直接当作金属SLM。
典型的一层这样形成:铺粉机构先在成形区域铺出薄而均匀的粉层;激光沿该层截面扫描,在选定区域形成局部熔池;材料凝固,并与邻近轨迹和已成形的下层结合。完成当前层后,构建平台下降相应层厚,再铺新粉、扫描下一层。没有被选中熔化的粉末留在周围,打印后再清理。
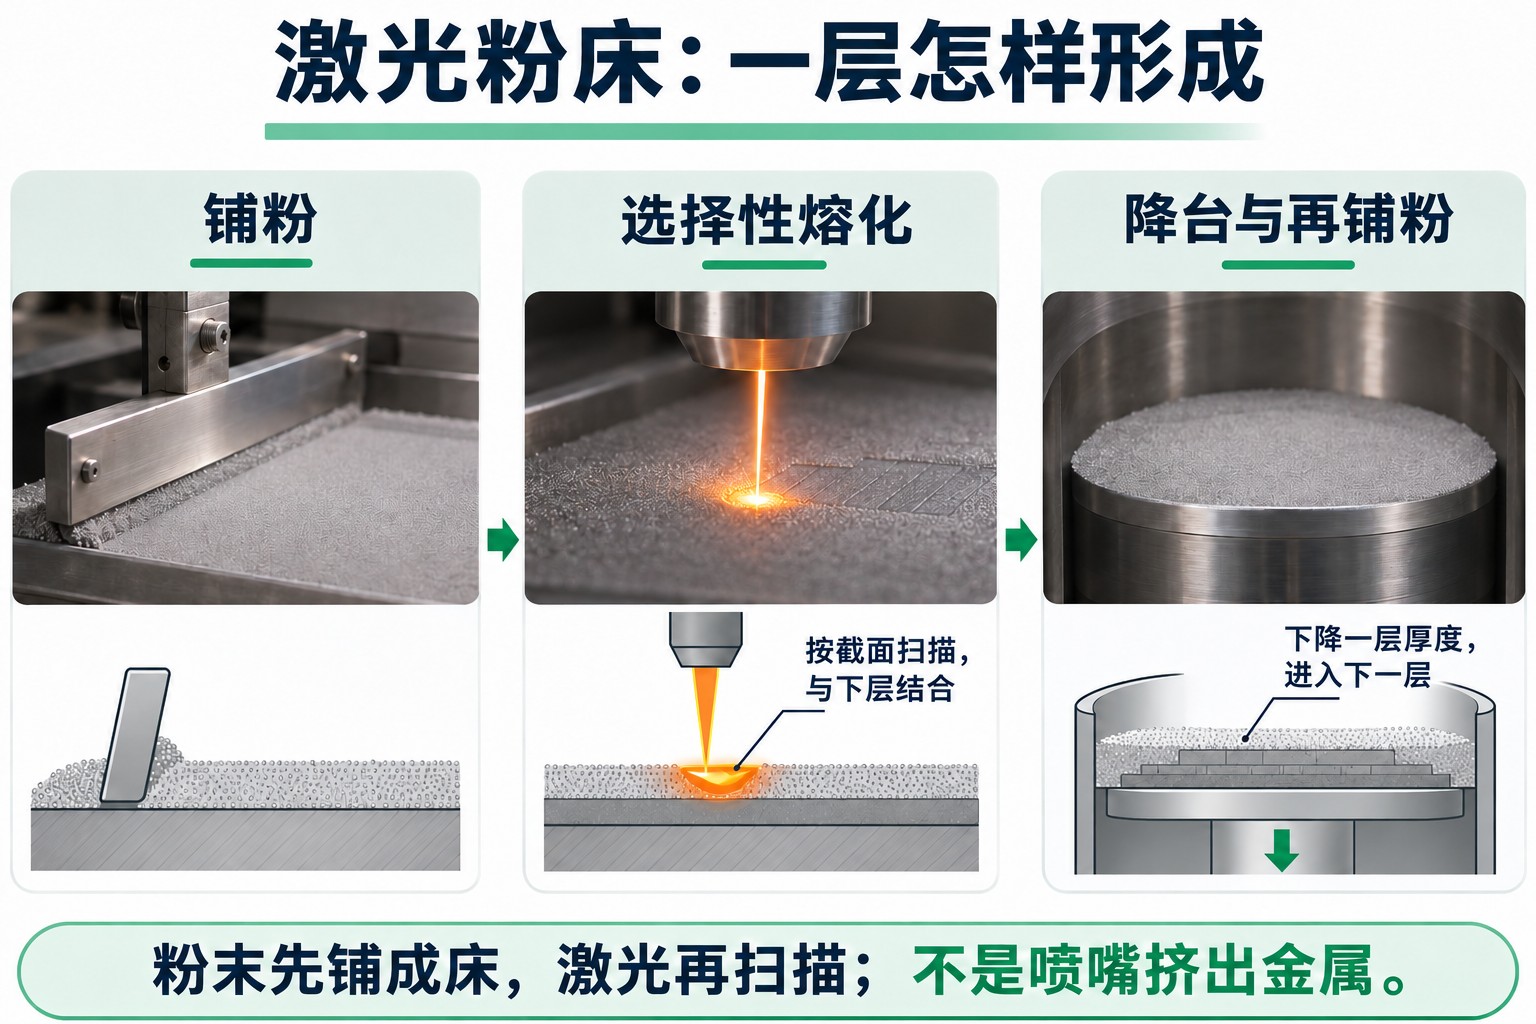
金属LPBF通常在受控保护气氛下运行,以限制氧化等不利影响。粉层是否均匀、扫描间距、功率和速度是否匹配,会影响轨迹之间及层间的结合。层厚也不是越薄就必然越好:它改变几何离散程度,同时改变需要匹配的工艺条件。
粉床包围零件,并不等于任何悬空部位都不需要支撑。支撑可把零件固定到平台、限制成形变形,并提供散热路径;EOS关于支撑与平台连接的实例解释了导热的作用。支撑也会增加材料、拆除工作和接触面处理,因此摆放方向、支撑位置与后加工可达性需要一起考虑。
例如,随形冷却通道可以减少传统直孔加工的几何限制,但通道设计仍要让内部粉末能够排出。一个完全封闭、无法清理或检查的腔体,即使模型上能画出来,也未必是可交付的零件。未熔粉末能否重复使用,同样取决于筛分、污染、粉末状态与过程管理,不能按“没有熔化”就无限循环。
EBM与SLM有什么不同
在这里,EBM指常见的电子束粉末床熔融路线,也可见PBF-EB或EB-PBF等表述。它同样逐层铺粉、选择性熔化,只是用电子束替代激光。电子束也可用于其他增材路线,因此“电子束增材制造”并不必然等于本文的粉床EBM。
Fraunhofer IPK的电子束熔化说明指出,工艺使用真空环境,是因为气体会使电子束发生散射并损失能量。典型过程先对基板与粉床预热,铺粉后再通过预热提高粉层的导电性和机械稳定性,随后聚焦电子束扫描需要熔化的截面,完成一层后下降平台并重复。
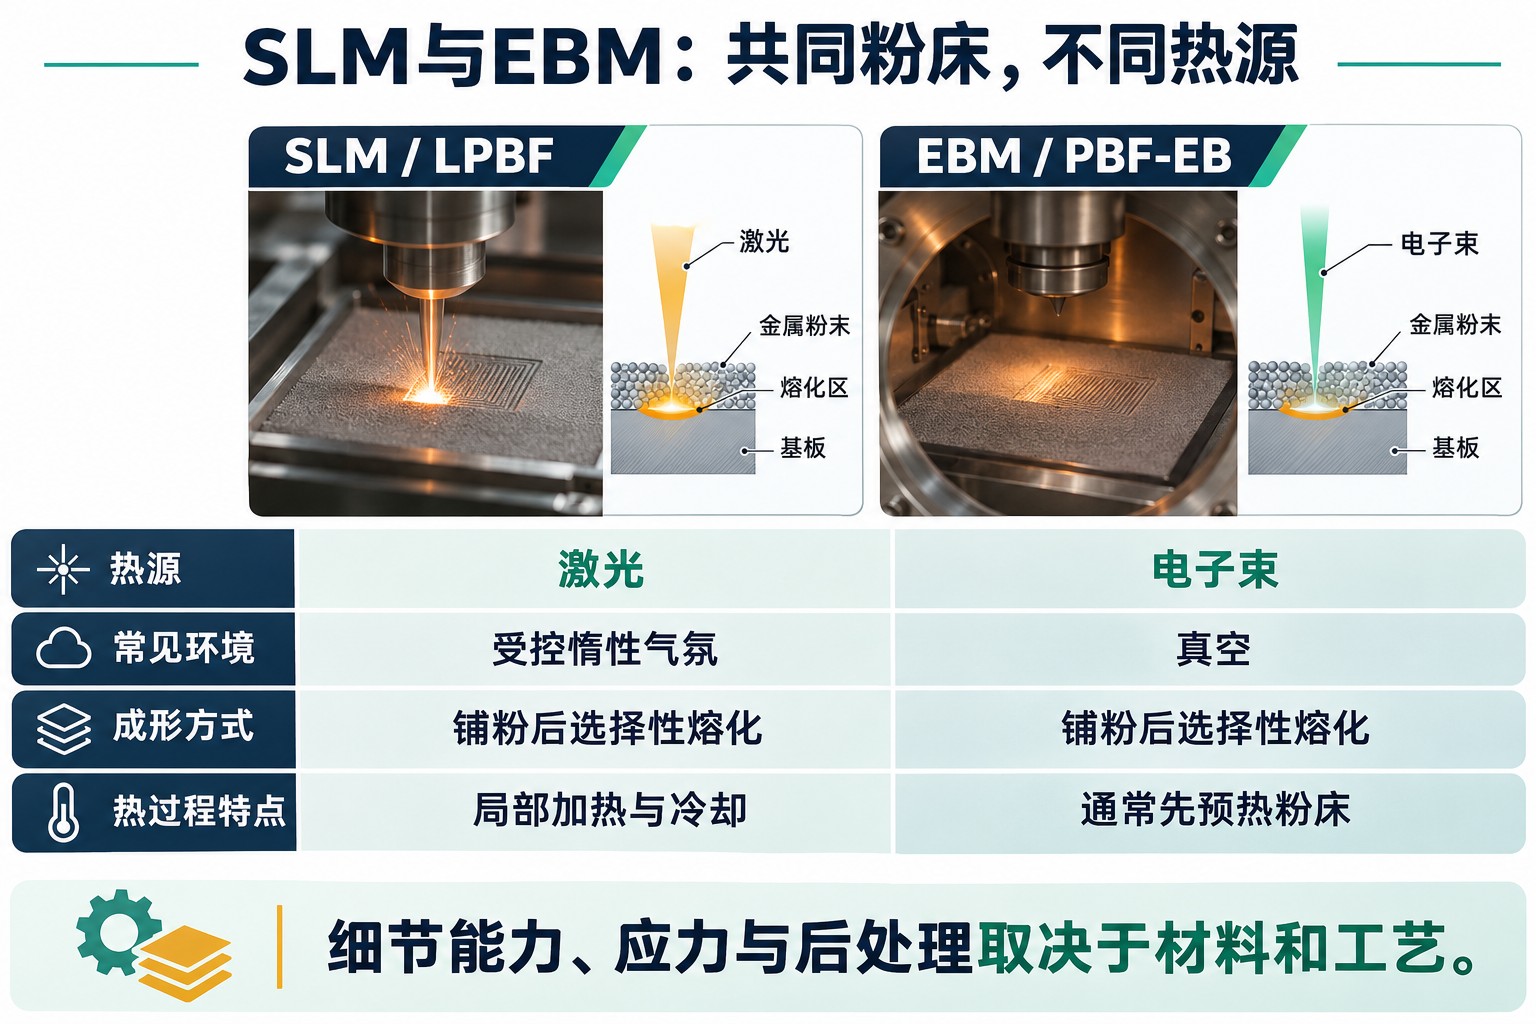
预热会改变整个零件的热历程,并可影响残余应力与组织状态;它不是“绝对没有应力、孔隙或后处理”的保证。SLM和EBM的细节能力、表面状态及生产节奏还受到束斑、粉末、层厚、扫描策略、零件形状与设备实现影响。只用“电子束功率大”就判断一定更快,或只用“激光精细”就判断所有尺寸都更准,都跳过了这些条件。
比较二者时,应把同一种材料、同一几何特征和同一种验收要求放在一起。例如,比较孔的尺寸时,要区分打印态与加工后尺寸;比较耗时时,要考虑预热、冷却、清粉和后处理,而不能只比较能量束扫描的片段。
DED:一边送材料,一边形成沉积层
DED是Directed Energy Deposition,即定向能量沉积。它不像粉床工艺先把整层粉末铺平,而是把粉末或丝材送到当前加工区域,由热源形成局部熔池,材料凝固后成为一道沉积轨迹。加工头与基体相对运动,逐道、逐层构建形状。
Fraunhofer IAPT的DED工艺说明分别展示激光送粉、激光送丝与电弧送丝等形式。常见的WAAM(电弧增材制造)可理解为使用电弧和丝材的这类路线;其他DED系统也可采用电子束。因而DED不是“激光喷粉”的专有名称,送材方式和热源要分别说明。
由于可以直接在现有基体上沉积,DED可用于给已有零件增加特征、局部修复或制造接近最终形状的毛坯。例如,轴类零件局部区域需要补充材料时,沉积路径可以沿该区域建立;但修复前仍需确认基体状态、结合与热影响条件,沉积后还可能需要车削或磨削恢复尺寸。
这种可达性也有边界:加工头必须能接近目标位置,沉积道宽度、热输入和轨迹搭接会限制细小结构。对于封闭的细小内部通道,不能因为设备能沿三维路径运动,就推断它能完成任意内部几何。近净成形强调减少后续去除量,并不意味着免机加工。
粘结剂喷射:先得到生坯,再烧结致密化
金属粘结剂喷射同样使用粉床,但打印时喷出的是粘结剂。喷头按照截面选择性粘结粉末,重复铺粉与喷射后得到具有零件形状的生坯。生坯依靠粘结剂维持形状,其强度和内部状态还不是最终金属件的状态。
按照Fraunhofer IFAM介绍的常见金属烧结路线,打印件经过固化或干燥、清除周围粉末后,还要脱除粘结剂并烧结。烧结使金属颗粒之间形成结合、孔隙减少,零件随致密化发生收缩。这里并不是把整件重新熔成液态,也不是仅做一次表面抛光。
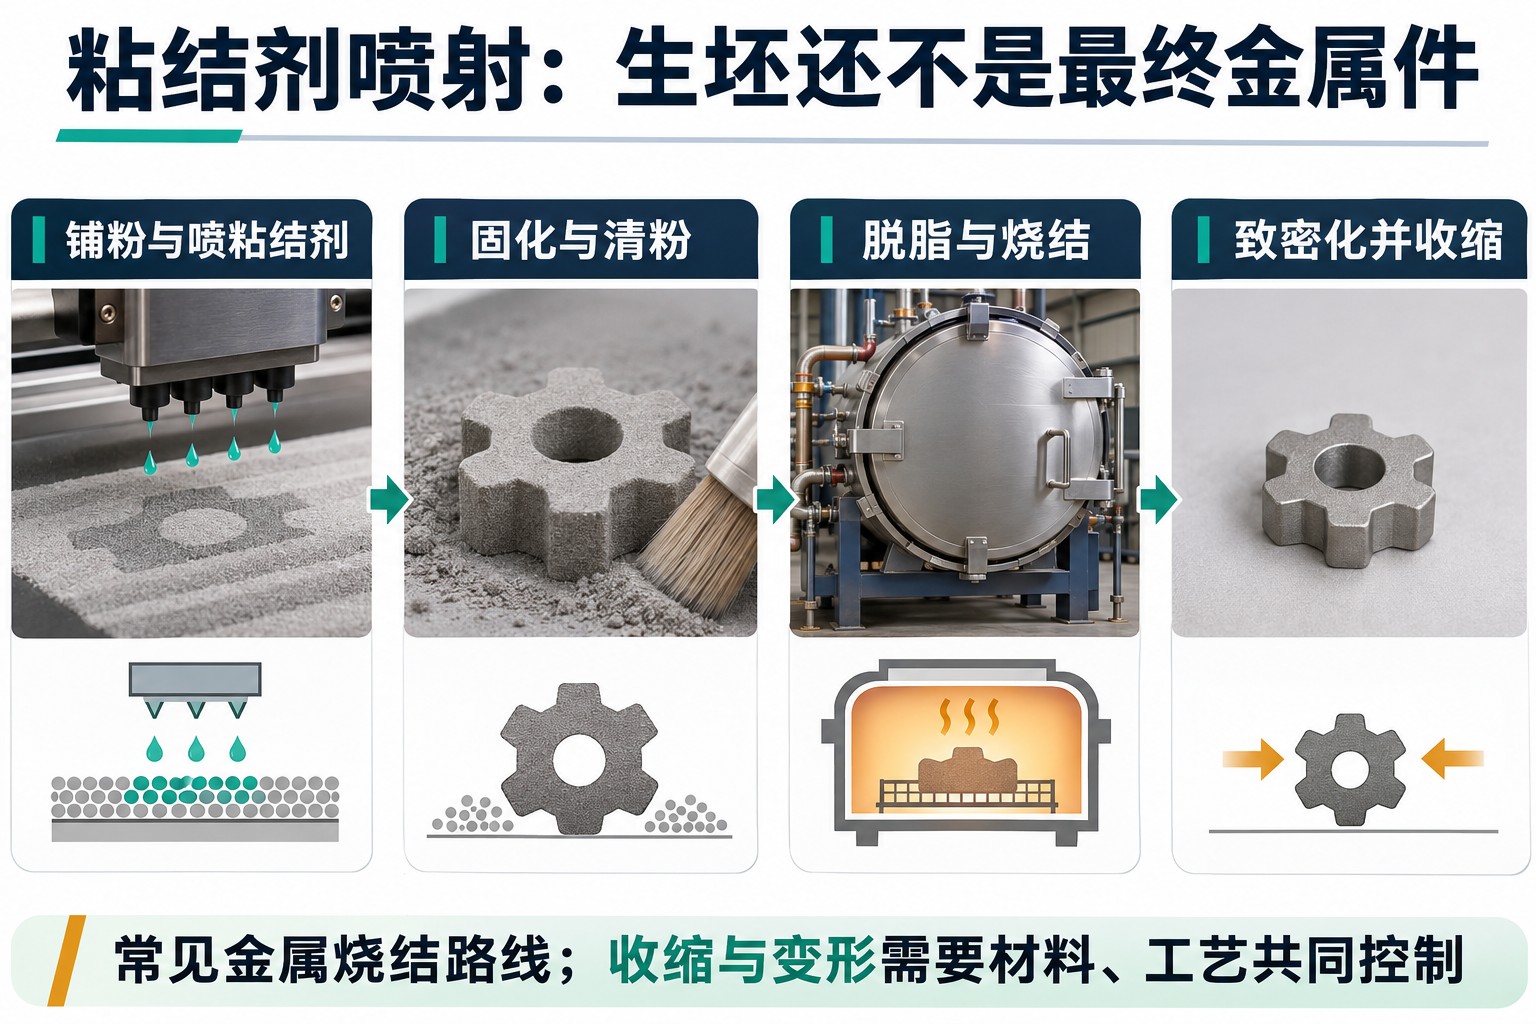
这意味着尺寸设计不能只盯着打印机喷射精度:粉末堆积、粘结状态、脱脂与烧结制度,以及零件自身几何,都会影响最终收缩和变形。工艺可能通过尺寸补偿、摆放与烧结支承等方式控制结果,但没有一个可以用于所有合金和设备的固定收缩百分比。
它与SLM的主要差别不是“一个精度高、一个精度低”,而是金属结合发生的阶段不同。把打印与烧结分开,可以形成不同的批量组织方式,也把生坯搬运和炉内处理变成关键环节。评价总生产能力时,需要把这些环节一起计入。
主要工艺怎样按同一维度比较
下面比较的是四类常见路线的机制和约束,不是设备性能排名。具体材料、零件和验收要求不同,结果会随之改变。
| 工艺 | 供料与结合 | 可理解的几何任务 | 需要一起考虑的约束 |
|---|---|---|---|
| SLM/激光粉床熔融 | 先铺金属粉末,激光局部熔化并凝固 | 复杂细节、可清粉的内通道、集成结构 | 支撑与方向、排粉路径、热变形和关键面加工 |
| EBM/电子束粉床熔融 | 真空中铺粉、预热,电子束选择性熔化 | 与其材料和工艺窗口匹配的复杂金属结构 | 粉床热历程、表面与细节要求、清粉和后处理 |
| DED | 粉末或丝材送入局部熔池,沿轨迹沉积 | 现有基体加材、局部修复、近净成形毛坯 | 加工头可达性、沉积道尺度、结合区与加工余量 |
| 金属粘结剂喷射 | 打印生坯,随后脱脂、烧结形成金属结合 | 可成形、搬运及烧结的零件批次 | 生坯强度、收缩与变形、炉内工序和最终检验 |
对一个带内部流道的零件,问题是通道能否成形、排粉、清洁与验证;对局部补材,问题是沉积区能否到达并与基体可靠结合;对一批烧结件,问题则包括生坯组织、炉内一致性和收缩控制。这些具体任务比笼统追问“哪一种最好”更能说明工艺差异。
同样,增材可以把多个结构集成为一个零件,却不会自动消除后续加工。紧配合孔、密封面或定位面仍可能需要切削到最终要求。判断制造路线时,应同时查看打印态形状、后加工基准和检验方式,避免模型能打印、关键面却无处装夹或无法测量。
为什么打印结束后还需要后处理与检验
EOS的金属增材工艺链说明把清粉与后处理列为成形之后的重要工作。后处理可分成不同任务:几何方面包括清粉、去支撑与关键面加工;材料方面可能需要按合金和工艺安排热处理;表面方面可能需要喷砂、抛光等处理。具体工序和先后取决于零件,不能把所有方法固定串成同一条必经路线。
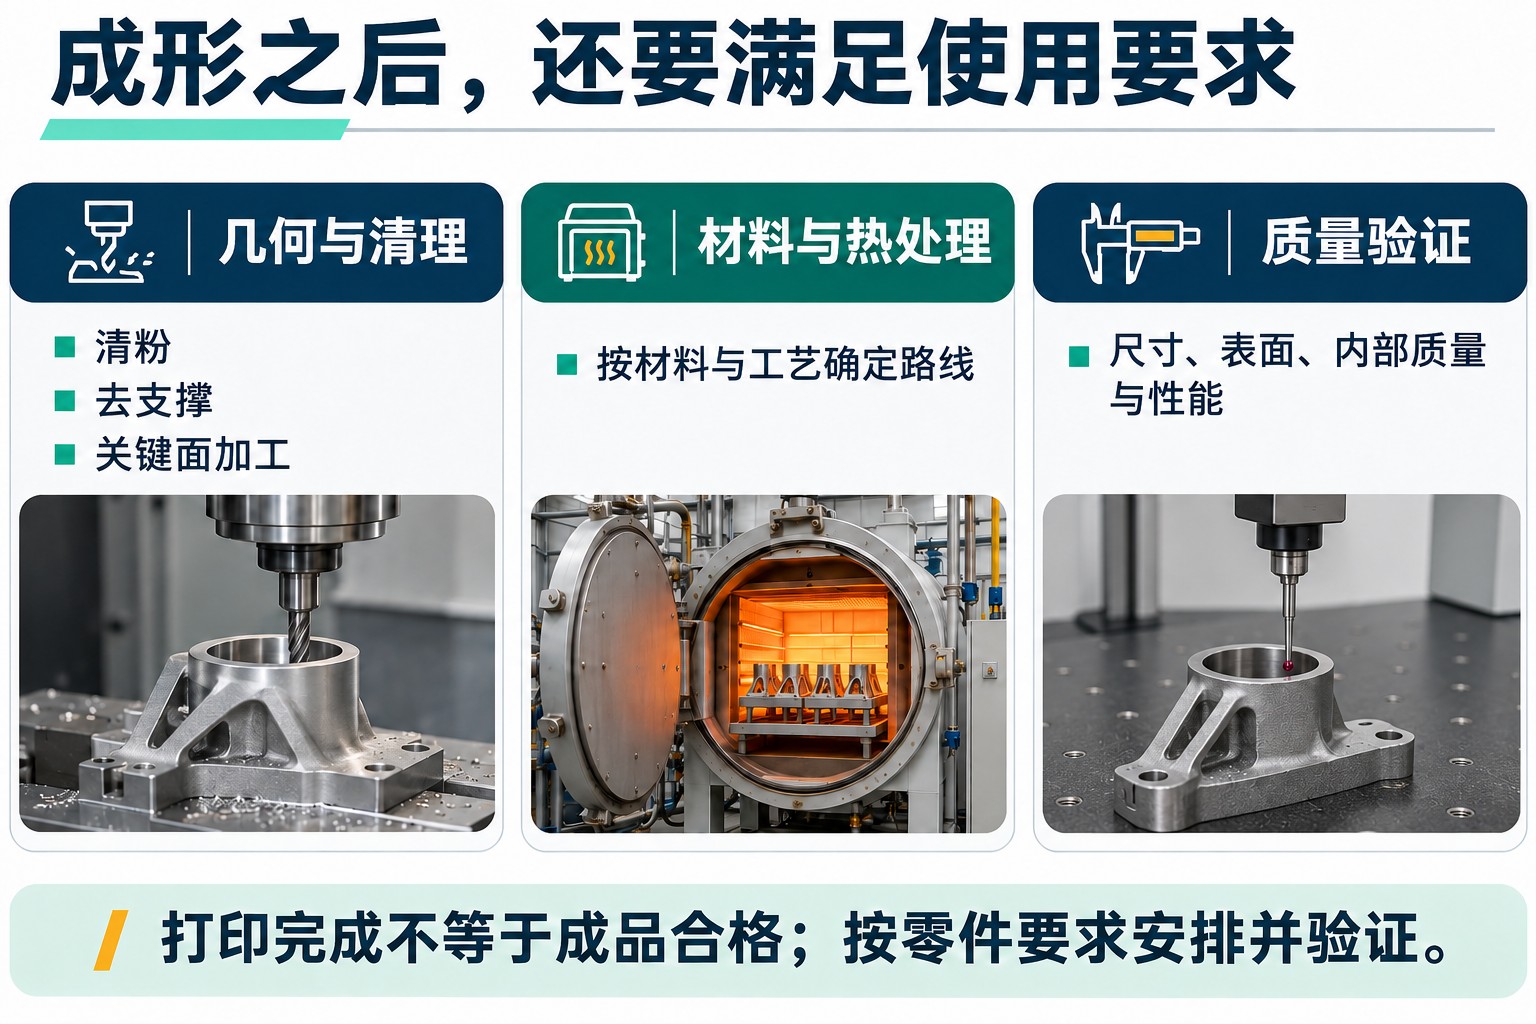
金属局部受热、凝固并受到周围材料约束,会产生复杂的温度与应力状态。NIST关于金属增材方向性与残余应力的综述讨论了热历程、组织和缺陷的影响。热处理可以用于调整材料状态或降低残余应力,但方案需与材料及性能要求匹配;不能将某一工艺的典型效果直接写成所有零件的结果。
质量验证也不只是检查外形。尺寸和表面检测回答几何是否符合要求;适用的无损检测可检查内部缺陷;材料与力学性能验证则关注实际使用所需的性能。孔隙、未熔合或裂纹的位置与形态可能比单一平均密度更关键,因此“致密度高”不等于“完全没有缺陷”。
NIST关于金属增材过程监控与无损评价的报告指出,粉末、成形准备与参数等因素都会影响最终质量。打印过程记录和监测信号可帮助发现异常,但它们与最终质量之间仍需建立可信关联,不能只凭设备显示“任务完成”就认定零件合格。实际交付应对照零件的尺寸、材料、内部质量与使用要求,保留相应验证结果。
参考资料
- NIST:增材制造技术分类,粉末床熔融、DED与粘结剂喷射的机制。
- EOS:DMLS与LPBF、支撑与平台连接实例及金属制造工艺链,激光粉床流程、支撑和后处理。
- Fraunhofer IPK:选择性电子束熔化,真空、预热与粉床工艺。
- Fraunhofer IAPT:DED技术与Fraunhofer IFAM:金属粘结剂喷射,供料方式与烧结路线。
- NIST IR 8538(2024)与NIST AMS 100-44(2021),过程质量、组织、方向性与残余应力。
评论留言
暂时没有留言!