无损检测(NDT)是在不破坏被检对象预定使用性能的前提下,利用声、射线、磁、电或液体渗透等物理作用,发现和评价材料、零件及结构中不连续的检测技术。常见的超声、射线、磁粉、渗透、涡流各有适用范围:有的主要检查内部,有的针对表面或近表面,并不是同一件工件换一种仪器就能得到相同结果。
“无损”也不等于保证任何检测过程都不会影响工件,或保证所有缺陷都能检出。方法、检测介质和表面处理需要适合被检对象;结论则受到覆盖区域、缺陷方向、材料和检测条件约束。无损检测属于工业检测的一部分,既可用于制造验收,也可用于服役检查;除了下述五种方法,还包括目视等其他方法。
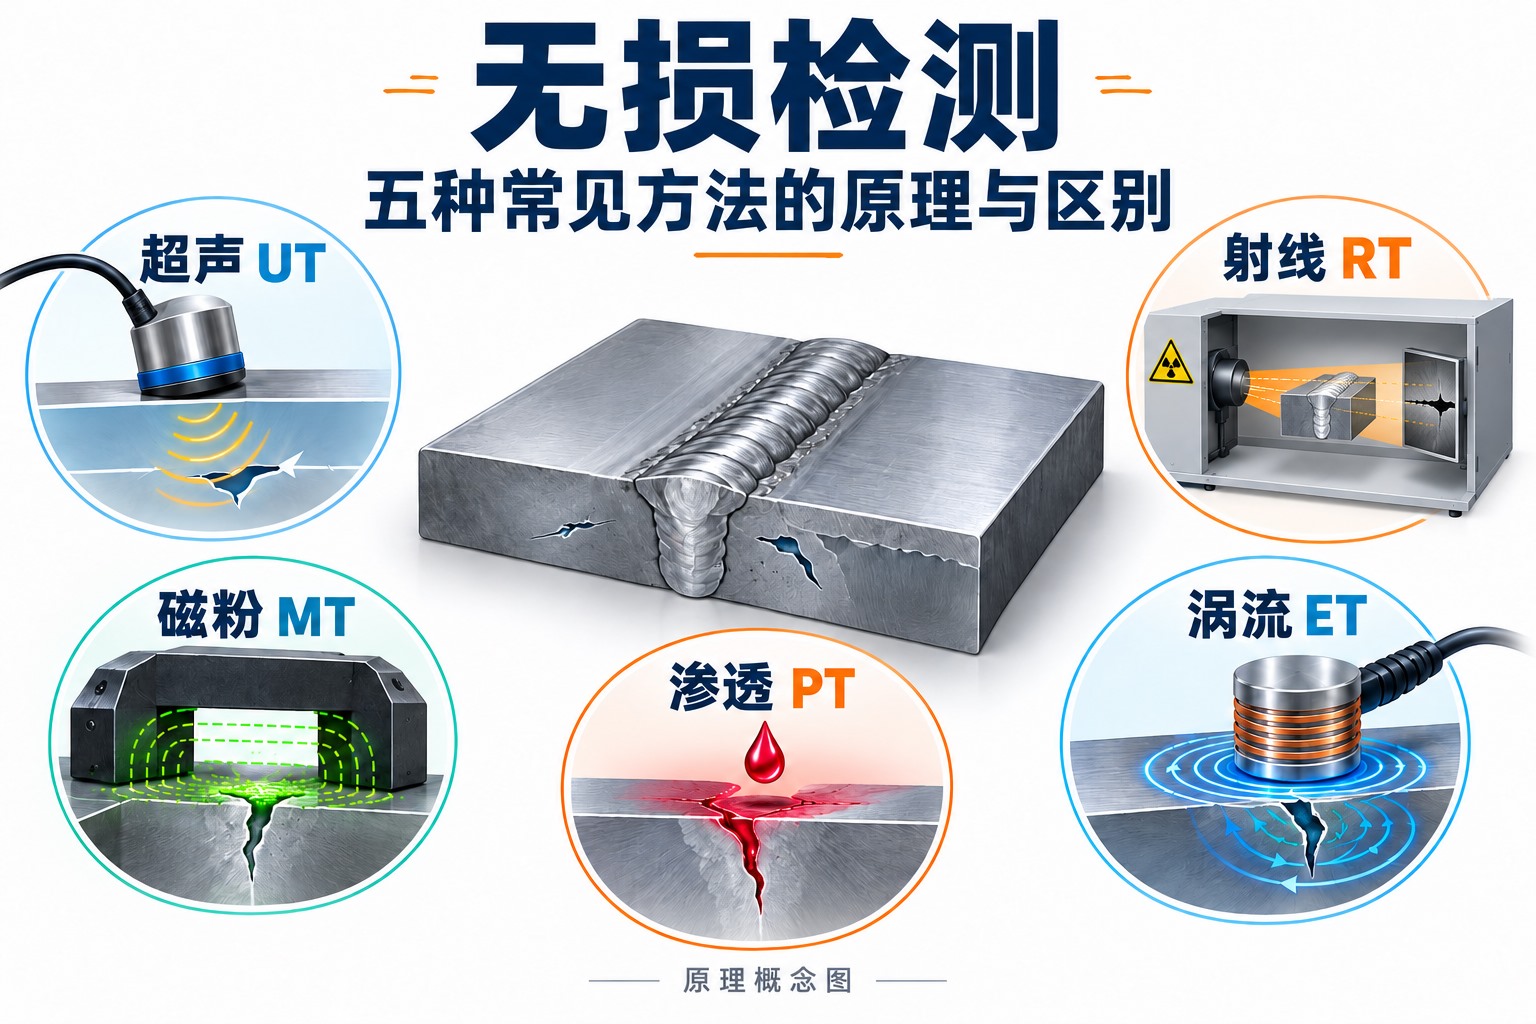
超声检测怎样发现工件内部缺陷?
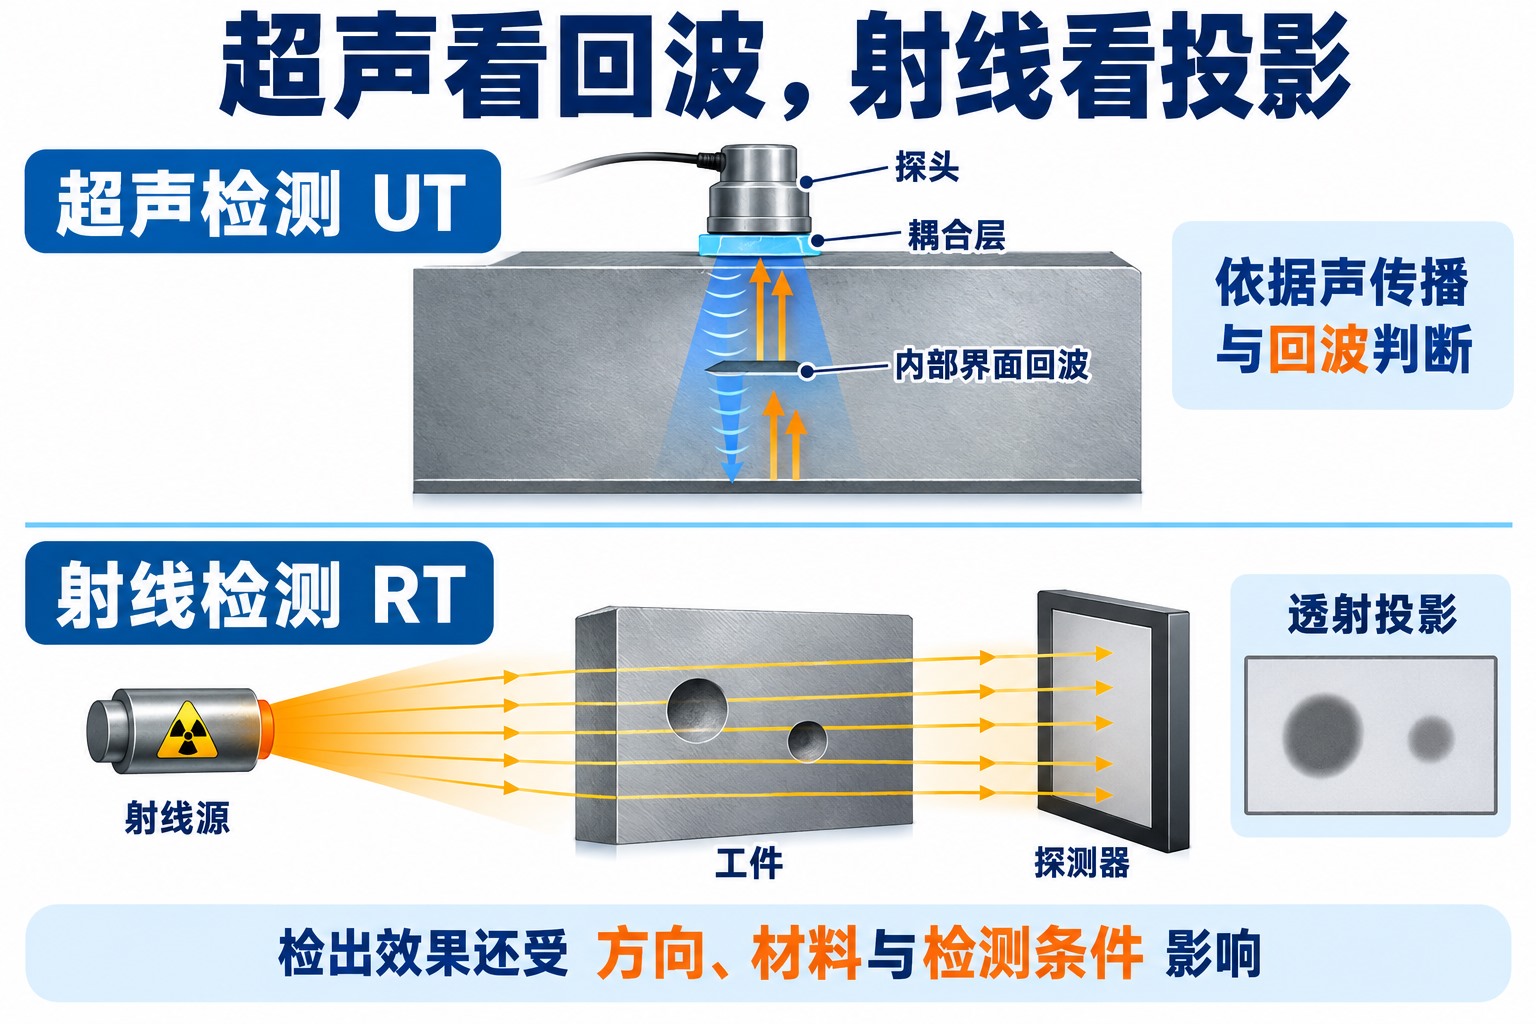
超声检测(UT)把高频声波送入材料。以常见的脉冲反射法为例,探头发出声脉冲,声波遇到声学性质不同的界面后产生反射,探头再接收返回的回波。结合材料声速、声束路径与传播时间,可以估算反射体的位置;回波特征则为后续评定提供依据。ASNT的超声检测介绍说明了这一发射、传播、反射和接收过程。
裂纹、未熔合、夹杂或孔洞可能产生回波,工件背面、孔壁等正常几何界面也会产生回波。因此,屏幕上出现一个波峰,并不能直接证明内部有裂纹。检测人员需要结合工件结构、探头位置和声程,区分几何反射与需要关注的不连续。
超声检测适合许多金属零件和焊接接头的内部检查,但声束必须能够有效到达目标并接收其响应。平面状裂纹的取向尤其重要:声束打到裂纹后,反射声能若偏离接收方向,回波可能很弱。焊缝检查中采用不同声束方向,是为了覆盖预期的不连续方向,而不是简单增加扫描次数。
常规接触式超声通常使用耦合介质改善探头与工件之间的声传递,粗糙表面和复杂曲面会影响耦合及声束入射。材料组织也有影响:TWI指出,某些粗晶焊缝的声衰减可能掩盖不连续。材料能传声,只是采用该方法的基础,不能代替对具体检测能力的验证。
射线检测与超声检测有什么区别?
射线检测(RT)通常使用X射线或伽马射线穿过工件,由胶片或数字探测器记录透射后的强度分布。不同路径上的材料成分、密度和厚度影响衰减,孔隙、夹杂等造成的透射差异可以形成影像对比。它与超声的核心区别是:超声分析声波响应,常规射线透照形成沿射线路径叠加的投影影像。
这种投影适合观察许多内部体积型不连续,但单幅影像通常不能直接确定它位于厚度方向的哪一层。前后结构还可能互相叠加。对很薄的平面状裂纹,射线穿过开口的有效路径若太短,影像对比就可能不足;不能因为射线“穿透了工件”,就认定任何方向的裂纹都清楚可见。ASNT对射线检测的说明也把不连续取向列为重要限制。
选择RT还要考虑材料与厚度、可安排的透照方向,以及放置射线源和接收器的空间。射线检测涉及电离辐射,应由具备相应条件的专业人员按适用辐射防护要求实施。
磁粉检测为什么只能用于铁磁性材料?
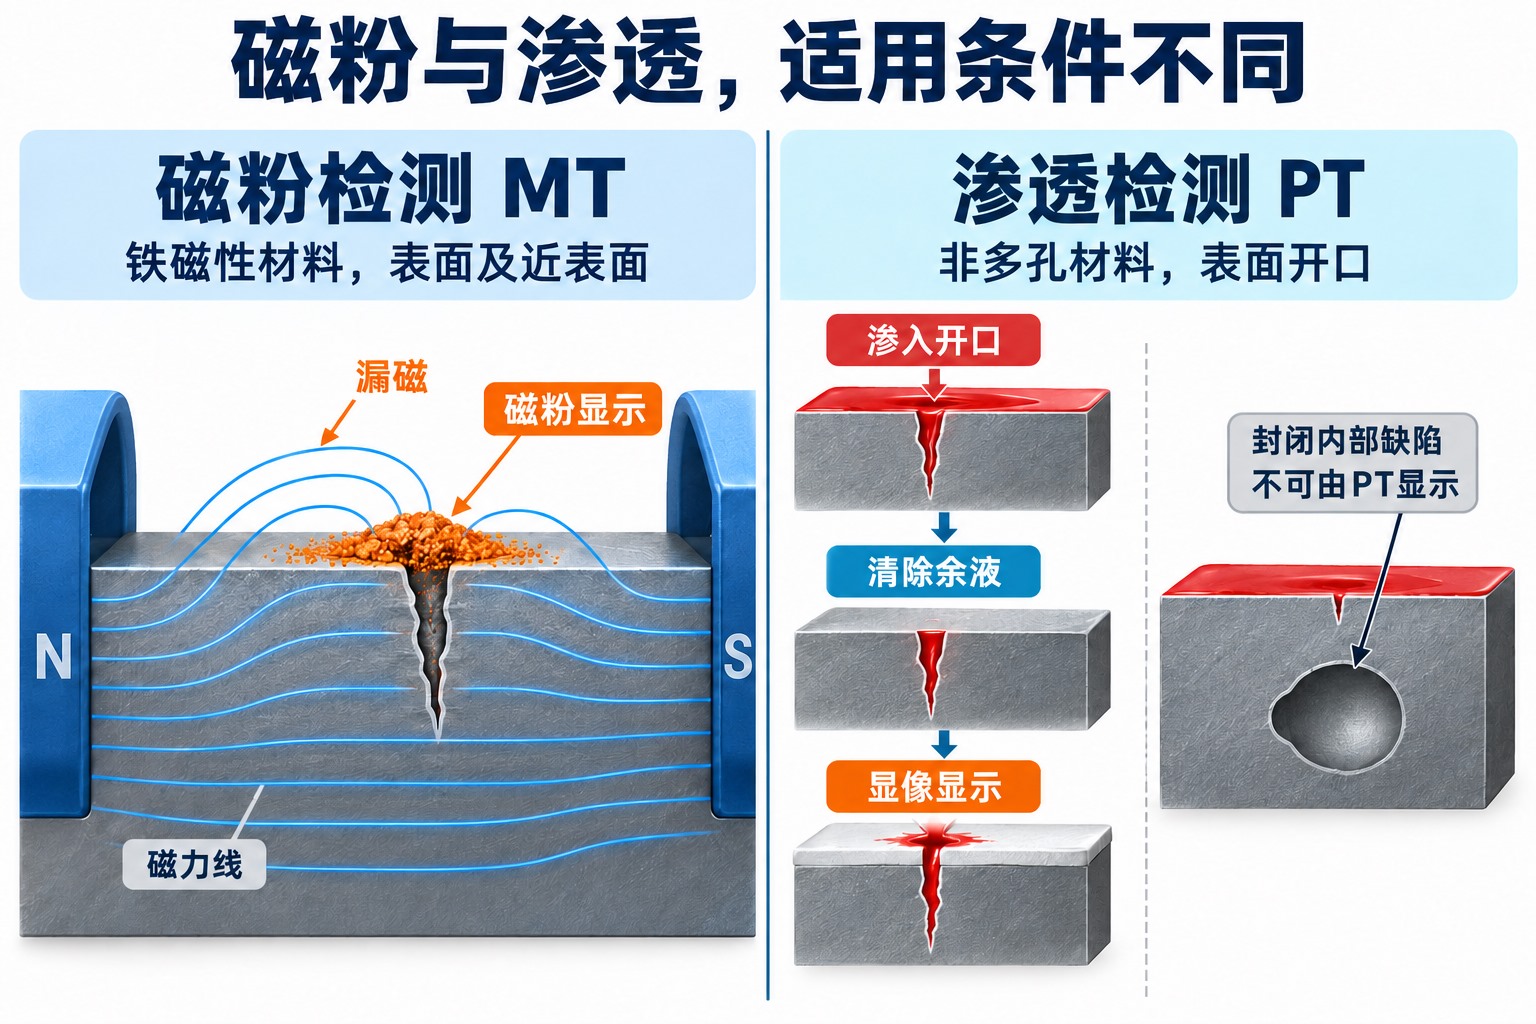
磁粉检测(MT)先使铁磁性工件磁化。表面或近表面的不连续会扰动磁通,在局部形成漏磁场,吸引施加在表面的磁粉并形成可观察的聚集显示。ASNT的磁粉检测原理明确了这一材料条件:它适合碳钢等铁磁性材料,不能因为铝、铜也是金属,就用于这类材料。
MT常用于查找铁磁性零件的表面裂纹和部分近表面不连续,不适合替代深部内部检查。局部磁场与不连续的方向关系会影响漏磁程度,某一方向检查没有显示,并不能排除另一方向的裂纹。
材料判定应落到具体牌号与状态。“不锈钢”不是统一的磁性类别,不能只凭这个名称决定能否使用MT。表面状况、结构突变也会影响显示;看到磁粉聚成一条线,还需要判断它是否对应需要评定的不连续。
渗透检测能发现哪些表面缺陷?
渗透检测(PT)利用液体进入表面开口的能力。渗透液进入细小开口后,去除表面余液,再通过显像使残留在开口中的渗透液形成易观察的显示。它可以发现非多孔材料表面连通的裂纹、开口孔隙等,却无法检查与表面完全隔绝的内部孔洞。ASNT的渗透检测介绍将非多孔材料与表面开口作为适用基础。
PT不依赖铁磁性,因此在检测剂与材料相容时,可用于多种金属及部分非金属。它与MT的选择区别不只是成本:非铁磁材料无法采用MT;PT则必须让液体进入开口。多孔表面容易形成大量背景显示,油污或涂层堵住开口,也可能使真正的裂纹无法显现。
所以,“表面看起来干净”不等于具备有效渗透条件;显示线的位置可以提示开口所在,但不能仅凭显像后线条的宽窄,把它当成裂纹真实宽度或深度。
涡流检测为什么对材料和探头距离敏感?
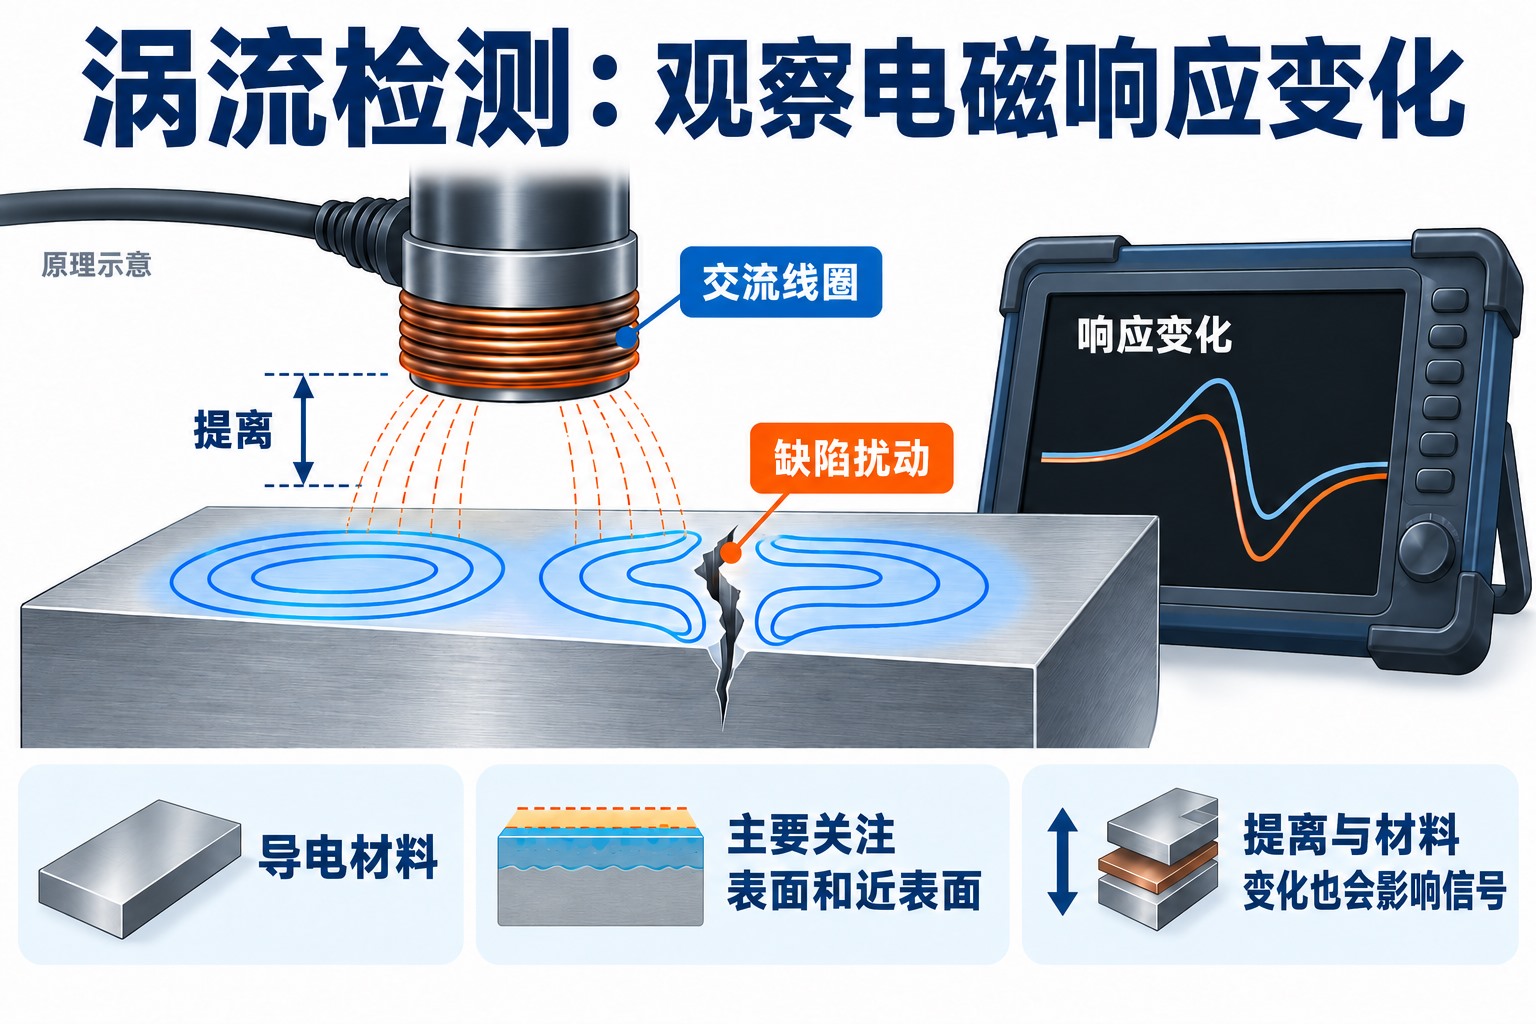
涡流检测通常归入电磁检测(ET)。交流线圈产生交变磁场,在导电材料中感应出涡流;涡流形成的磁场又影响探头响应。裂纹阻碍电流路径,或材料性质发生变化时,仪器可记录到响应差异。ASNT的电磁检测介绍说明了这种电磁感应关系。这里的关键材料条件是导电,而不是必须具有铁磁性。
常规涡流探伤主要用于导电材料的表面及近表面检查。涡流随深度增加而减弱,频率、材料电导率和磁导率都会影响有效检测深度。在其他条件相同的情况下,提高频率通常使响应更集中在表层;降低频率可增加穿透深度,却不能据此推导出某个固定的“最大检出深度”。
提离是探头线圈与被检表面之间的距离。距离变化会改变电磁耦合,涂层厚度、探头晃动、边缘及材料变化也可能引起信号。FHWA的涡流技术说明强调,需要区分裂纹响应与提离、表面不规则和材料性质造成的响应。因此,选用涡流方案时,除了考虑裂纹位置,还要确认实际表面状态是否能稳定检测、参考条件能否代表被检工件。
同一件工件怎样选择和组合无损检测方法?
假设一家工厂需要验收一批铁磁性碳钢焊接支架,关注焊缝表面裂纹和内部未熔合,同时需要按约定标准评定。这是用于理解方法选择的教学情境,不是实际检测方案。选择过程应先明确目标,再确认方法能否覆盖,而不是把五种检测全部安排一遍。
先按材料和缺陷位置筛选
对表面裂纹,碳钢的铁磁性使MT成为可考虑的方法;PT也需要结合表面开口、清洁及检测剂相容性判断。对内部未熔合,表面方法无法替代内部检查,可以进一步评估UT能否形成合适声束、覆盖预期位置和方向。若目标转为观察内部孔隙分布,RT可能提供更直观的投影证据,但仍需确认影像重叠和透照方向是否影响判断。
若同样外形的支架改成铝合金,原MT方案就不能直接沿用;表面开口检查可重新评估PT,某些近表面检测任务也可评估涡流。外形相同并不意味着检测方案相同,材料变化已经改变了可用的物理机制。
再确认能否实际接近和覆盖目标
支架加强筋可能挡住探头移动,曲面可能影响接触式超声耦合,装配空间可能不允许合适的透照布置。此时需要回答的是哪些区域能有效检查、哪些区域受限,以及能否在更合适的制造阶段检测。仅写“已做UT”而不说明覆盖范围,无法证明要求检查的位置都被检查到了。
MT与UT的组合,在这个假设例中分别承担表面与内部目标;是否还需要RT,应由未覆盖的问题和适用要求决定。多一种方法的价值在于补足特定信息,不能自动换算成更高的合格可信度。
把验收要求写在检测之前
委托检测前,应明确被检区域、关注的不连续、采用的方法与检测技术、覆盖或抽检要求,以及结果按哪一份适用标准或技术文件评定。检测方法标准说明怎样获得和评价响应,产品验收要求决定哪些情况允许接受;两者可能分列,也可能由同一体系配套规定。
没有这些前提,“检测精度高”“能发现很小的缺陷”都不足以定义任务。仪器分辨率、人工参考反射体的响应和实际缺陷检出能力不是同一个指标;不能拿一个通用毫米数,承诺所有材料、所有方向和所有部位都能检出。
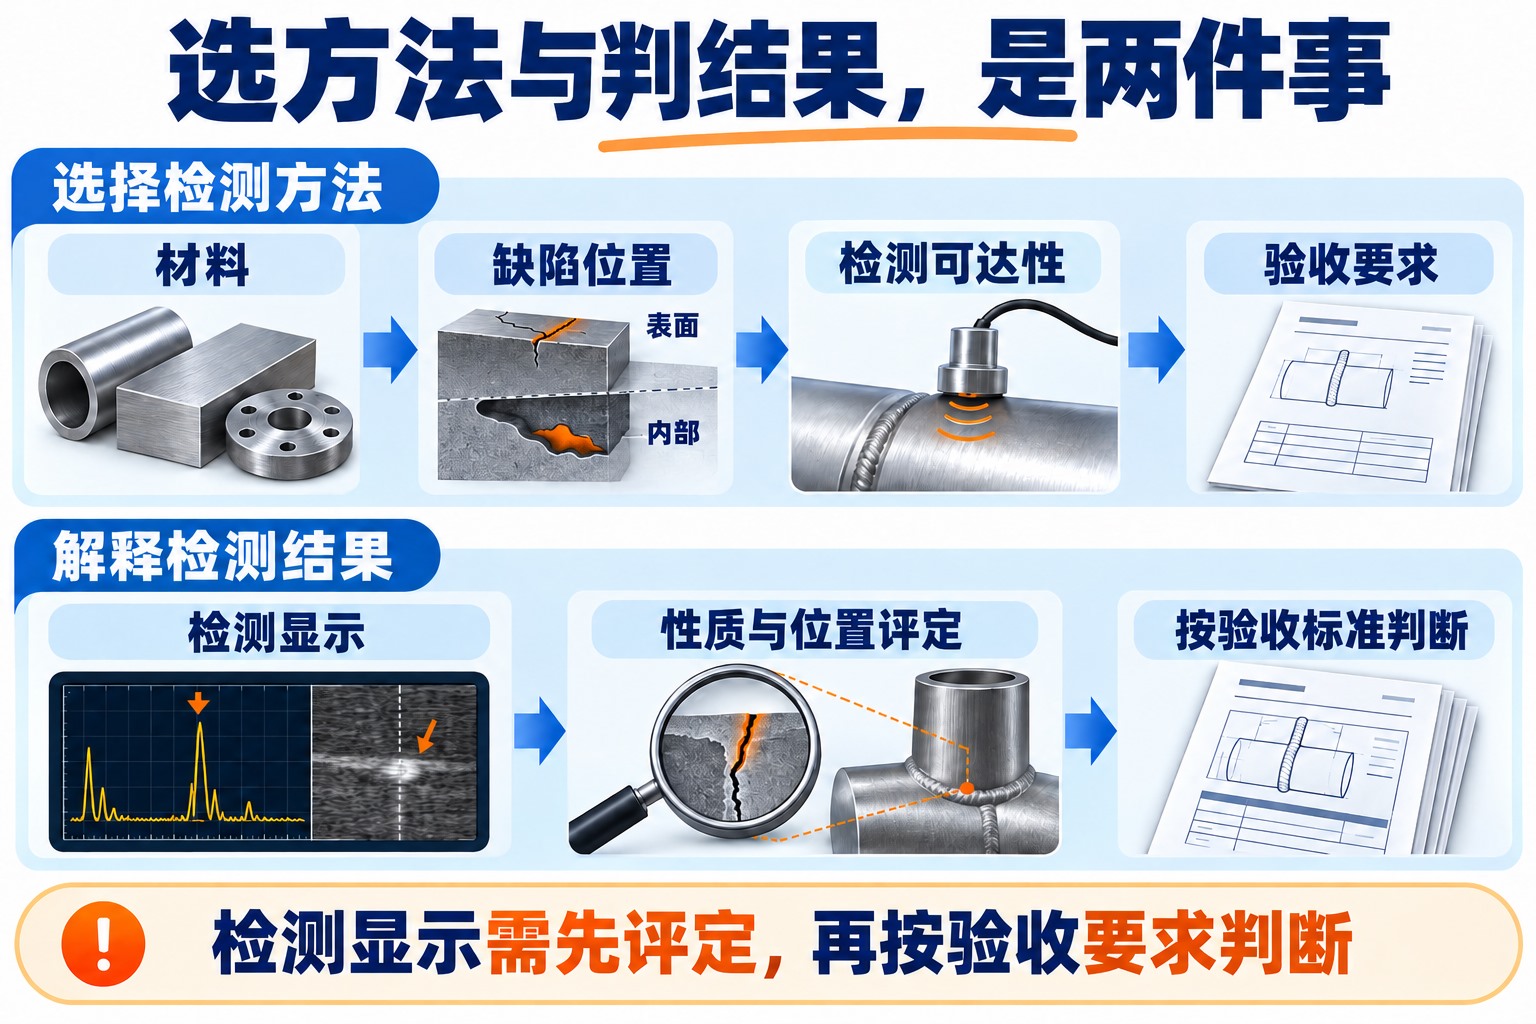
检测出现显示,就意味着工件不合格吗?
不能直接这样判断。显示是检测中观察或记录到的响应,不连续是材料或结构连续性的中断,验收结论则要依据适用要求作出。日常表达常把各种异常统称为“缺陷”,但工程报告应沿用所采用标准的术语,区分需要评定的不连续与不允许存在的缺陷。
以磁粉为例,TWI将显示区分为相关、非相关和伪显示:有些来自不连续,有些来自工件几何或组织特征,还有些只是污染等造成的聚集。回到支架例,看到一条磁粉显示后,需要先判断它的来源,再评定相关显示的性质、位置和尺寸等信息,最后按约定验收要求决定接受、返修或进一步处理。
反过来,检测未发现需记录或超出允许范围的显示,也不能写成“工件绝对没有任何缺陷”。一份可用于验收的报告,应让读者知道检测了什么对象和区域、采用什么方法与依据、受到哪些实际条件限制、记录和评定了什么,以及结论对应哪项要求。
无损检测的价值,是在保留工件使用性能的同时取得可解释的质量证据。材料、缺陷位置、可达性与验收要求决定方法选择,完整的检测与评定过程决定这些证据能支持多大范围的结论。
参考资料
- ASNT:Ultrasonic Testing、Radiographic Testing、Magnetic Particle Testing、Liquid Penetrant Testing、Electromagnetic Testing方法介绍。
- TWI:What are the advantages and disadvantages of ultrasonic examination in Non-Destructive Examination (NDE)?
- TWI:What are the subclasses of magnetic particle indications?
- FHWA InfoTechnology:Eddy Current Testing。
评论留言
暂时没有留言!