工业CT检测是利用多个角度的射线投影,通过计算重建工件内部三维结构的无损检测技术。常见工业CT采用X射线,重建结果是一组具有空间位置和灰度信息的体素数据,可以显示虚拟截面、观察内部装配,也可以在满足检测与计量条件时分析孔隙、壁厚和内部尺寸。
它的价值在于不必把工件切开,就能研究原来被外壳或前后结构遮挡的部位。不过,能生成清晰的三维图,并不自动意味着所有微小缺陷都可检出,或软件显示的尺寸都能直接用于验收。理解工业CT,需要把投影采集、计算重建和结果评定连起来看。
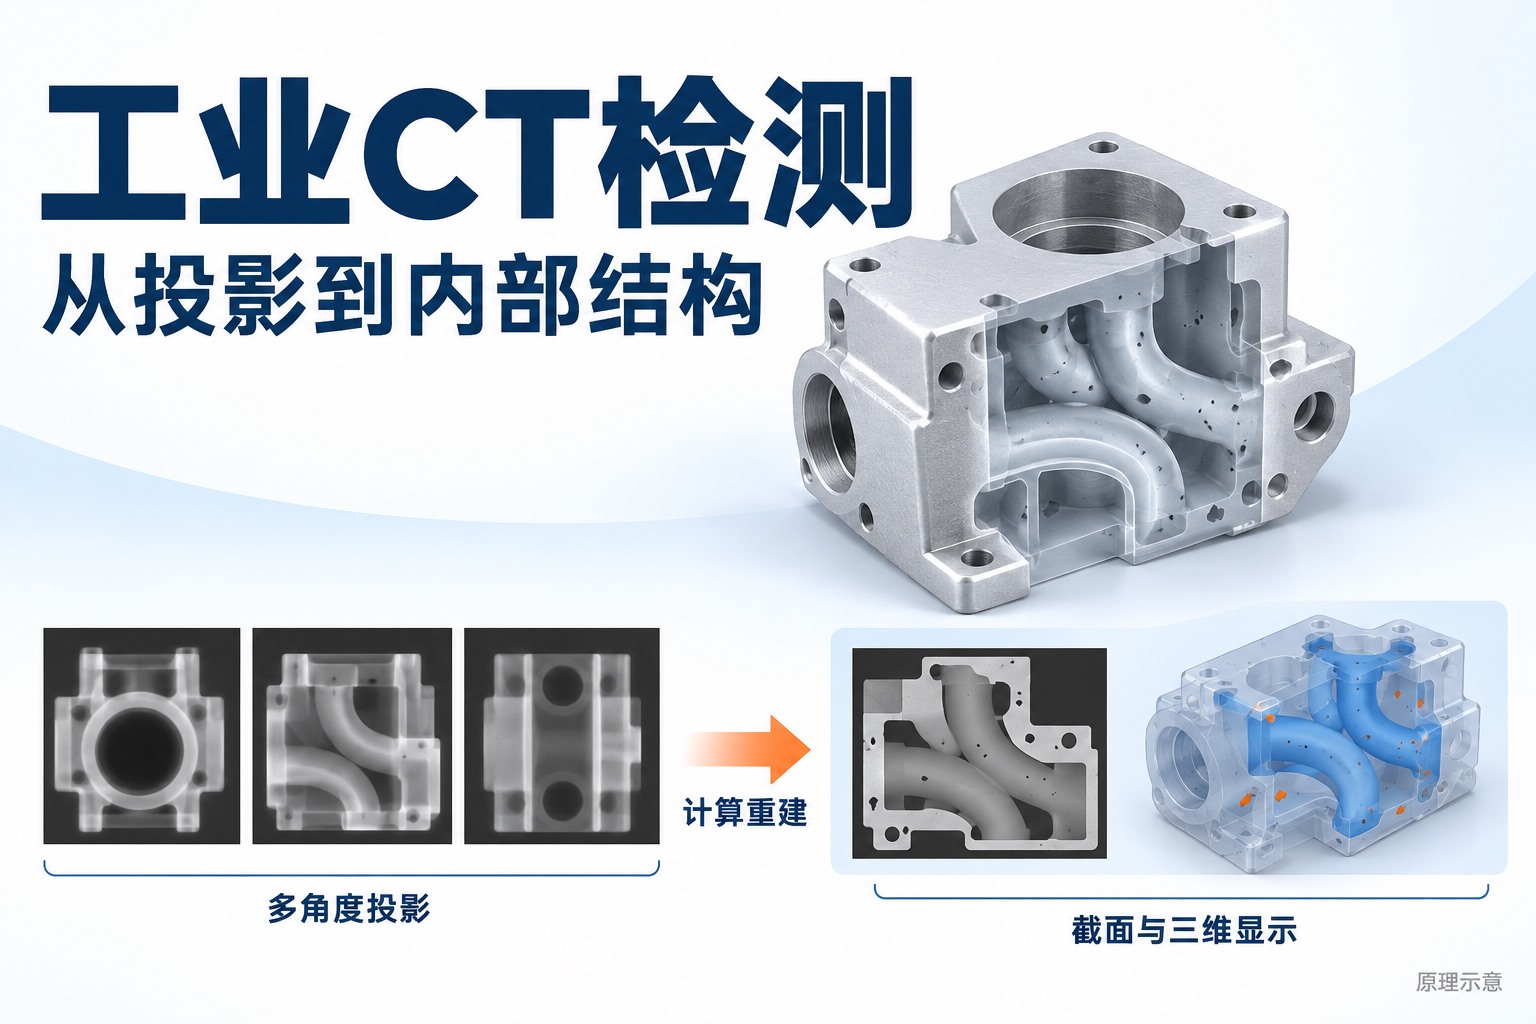
工业CT怎样从X射线投影得到三维结构?
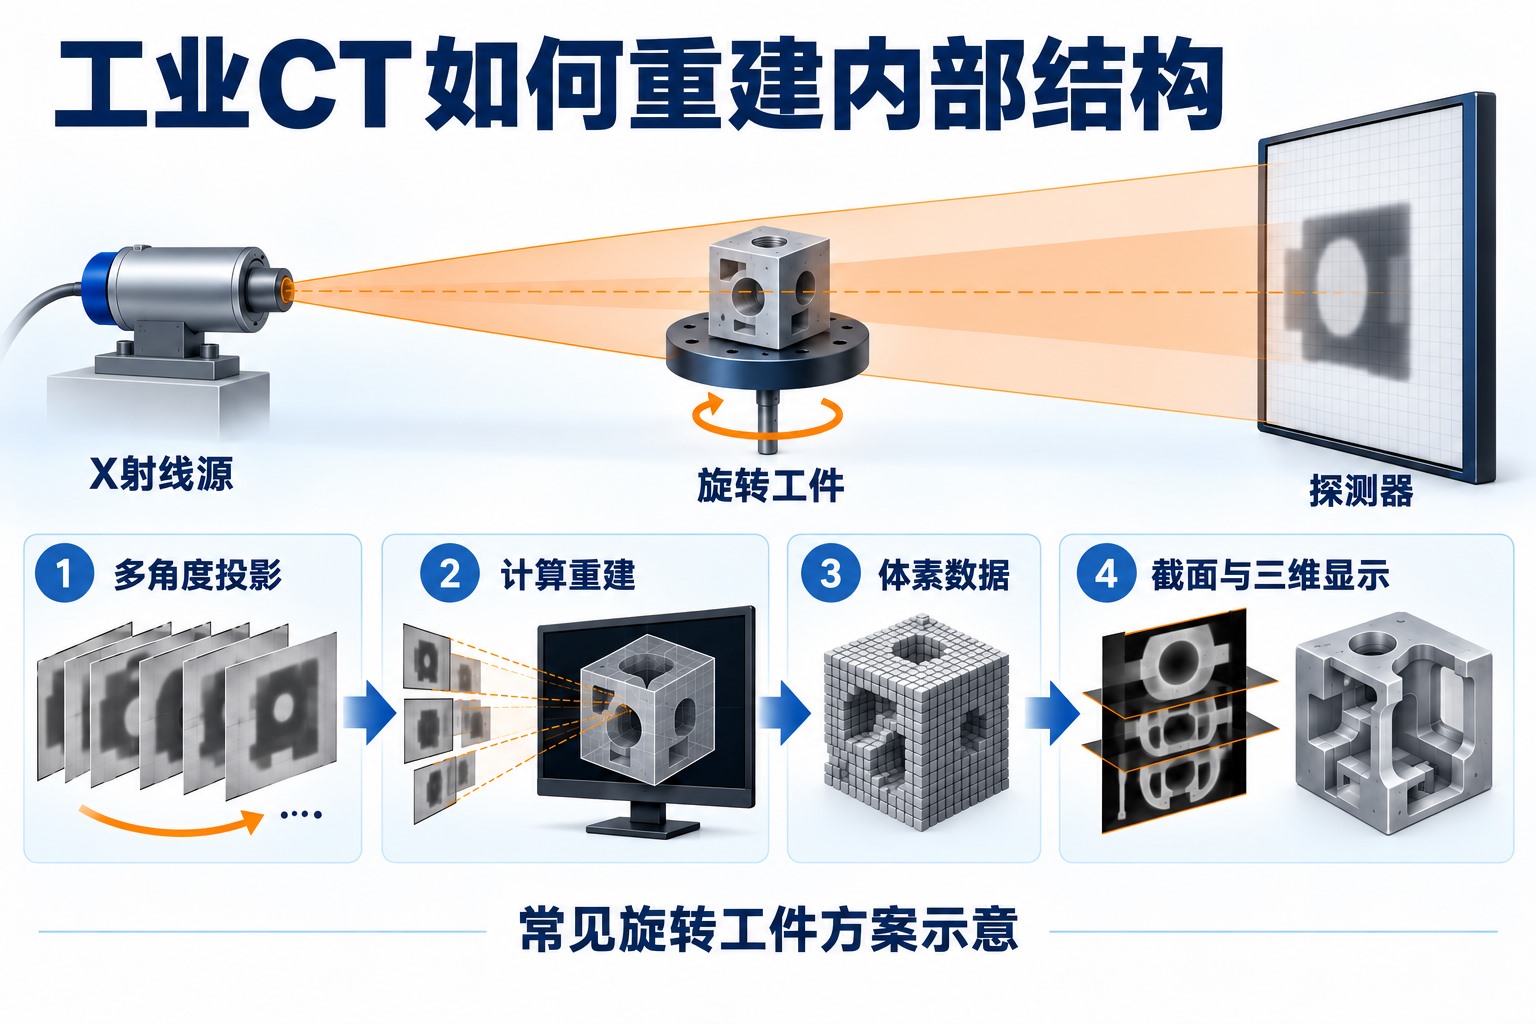
以常见的锥束工业CT为例,主要部件包括X射线源、探测器、工件转台和计算系统。射线穿过工件后,探测器记录不同位置的透射强度;工件相对射线源和探测器改变角度,系统便得到一系列投影。常见转台扫描覆盖一周,但具体轨迹和角度范围取决于系统及任务,不是所有CT都采用同一种旋转方式。
每幅投影记录的是射线路径上各部分共同造成的衰减,不能直接表示工件的某一薄层。重建算法结合不同角度的投影和已知成像几何,计算各空间位置的衰减分布。Hamamatsu的工业CT原理说明将这一过程分为多角度二维图像采集、数学重建和三维或截面显示。
重建体数据可以理解为按三维网格排列的体素,每个体素代表一定空间范围内的重建信息。材料与空气、不同材料之间的射线衰减存在差异,因而在数据中呈现不同灰度。灰度还受射线能谱、噪声及重建处理影响,不能简单看见一个亮点,就认定它对应某种特定化学成分。
软件中的“切片”是从重建体数据中提取的虚拟截面,不是扫描时把工件逐层切开或逐层拍照。三维显示也由这些数据生成;着色、透明度和表面显示方式改变的是观察方式,本身不会增加采集时没有获得的信息。
工业CT和单幅X射线检测有什么区别?
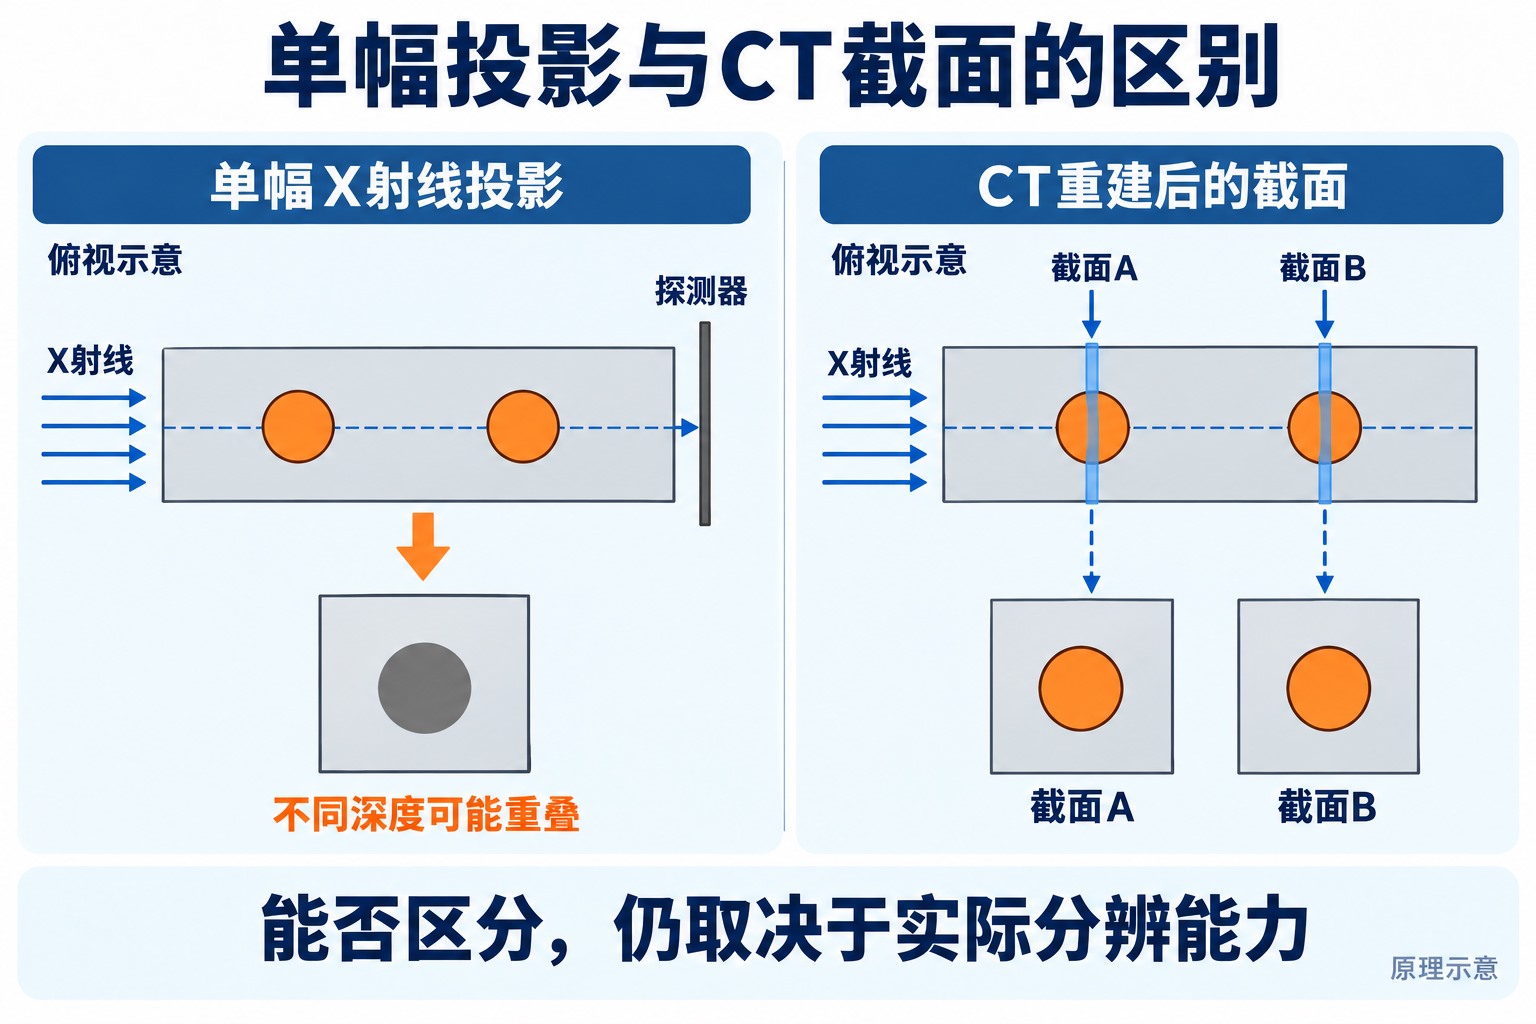
工业CT与常规X射线透照都利用射线衰减,区别主要在数据采集和重建方式。单幅透照把射线方向上的结构叠加到二维图像中;CT利用多个角度的信息,重建空间分布,使不同深度的结构可以分开观察。它属于无损检测中的射线成像方法,并不是与X射线无关的另一种物理检测手段。
例如,两个孔隙若恰好位于同一透照方向的前后位置,单幅影像可能出现叠加。CT在数据质量和分辨能力足够时,可以通过不同截面判断它们的位置关系。因此,需要知道内部异常“在哪里、与通道或薄壁有什么关系”时,三维数据更有价值;若任务只需要某个方向的投影信息,CT的额外扫描与分析未必都是必要的。
工业CT能检测哪些问题?
气孔、缩孔、夹杂等内部不连续
铸件内部孔隙与金属基体通常具有明显衰减差异,可在体数据中分析孔隙的位置、形状和分布,并在适用条件下统计体积。夹杂能否识别,则还取决于它与周围材料的对比度和尺寸。对裂纹而言,开口很小、对比不足或受伪影遮挡时,三维成像也可能难以可靠识别;不能把“CT扫描”理解为完整检出了所有内部不连续。
内部装配关系和封闭通道
在结构可分辨的条件下,CT可以观察装配件的相对位置、内部间隙、零件是否到位,以及封闭通道的形状、局部阻塞和连通情况。这适合拆解会改变原始装配状态的分析任务。不过,几何上看起来接触,并不能单独证明接触力足够;看见通道形状,也不直接证明实际流量、密封性或寿命符合要求。
内外尺寸、壁厚及与设计模型的偏差
CT的一个优势是能够获得常规接触探头难以接近的内部表面。经过表面确定、坐标建立和几何分析后,可以评价壁厚、孔径、位置或形状偏差。Fraunhofer IIS的工业CT基础介绍也将铸件孔隙检查、壁厚分析和目标与实测比较列为体数据的应用。用于尺寸验收时,还必须确认测量结果适合所需公差,而不仅是软件能够输出数字。
体素越小,工业CT的测量精度就越高吗?
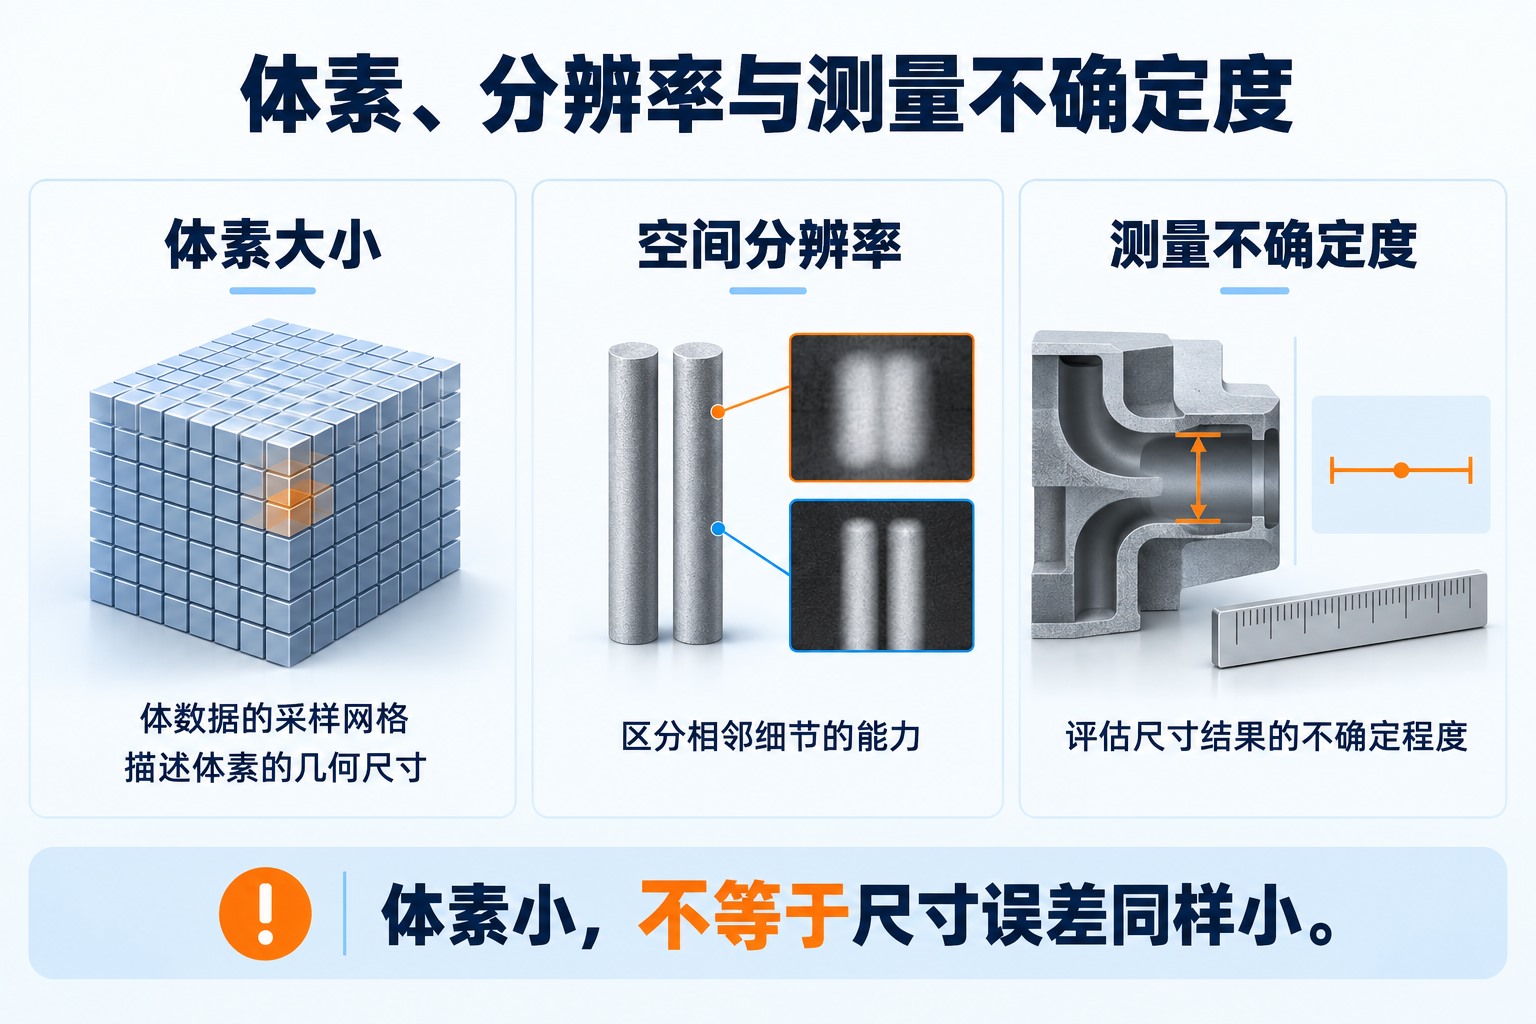
体素大小、空间分辨率和测量不确定度回答的是三个不同问题,不能互相代替。
体素大小描述数据网格有多细
体素边长说明一个三维网格单元对应多大的物理空间。较细网格可以更细致地表达已有信息,但把同一份模糊数据重新划成更多体素,不会凭空恢复原来没有分辨出的细节。因此,体素大小既不能直接当成最小可检出孔径,也不能直接当成尺寸测量误差。
空间分辨率描述相邻细节能否被分开
两个相邻边界能否显示为两个独立特征,受焦点尺寸、探测器、几何放大、运动稳定性和重建质量等共同影响。ZEISS的技术说明第6页明确区分体素这一几何量与系统空间分辨率。发现一处灰度异常、分开两个相邻孔隙、准确测出孔隙边界,是难度不同的任务。
测量不确定度描述具体尺寸结果的可靠程度
尺寸测量还依赖长度标尺校准、表面位置确定、几何拟合和重复性等因素。NIST关于CT尺寸测量溯源的研究强调,量值溯源与结果不确定度需要一起考虑。评价通道直径时,应关注该工件、该位置和该分析方法下的测量能力;设备宣传中的最小体素不能替代这一判断。
哪些因素会影响工业CT检测结果?
工件尺寸与材料决定穿透和成像空间
工件不仅要能放进设备,还要在所用扫描轨迹下获得足够透射信号。材料成分、密度和射线穿透的厚度共同影响衰减;同一个工件在不同角度的穿透路径也可能差别很大。最厚方向的信息不足时,某些内部区域即使出现在三维模型里,也不代表已经获得足够可靠的数据。
几何放大和焦点、功率需要共同考虑
在常见投影成像结构中,提高几何放大倍率有助于获得更细的对象空间采样,但工件旋转时仍需满足视场及几何条件。X射线焦点具有实际尺寸,会造成几何模糊;某些射线源提高功率以取得更强信号时,焦点条件也会变化。得克萨斯大学CT实验室的原理说明讨论了焦点、几何、噪声和穿透的相互影响。把放大倍率或功率单独调大,并不等于结果一定更好。
角度采样、运动和重建影响信息是否一致
CT需要把不同角度的投影对应到同一个工件。如果装夹不稳、扫描中发生位移,或几何关系不准确,各幅投影就难以一致地支持同一结构。角度采样是否充分、每幅图像的信噪比以及重建处理也会影响结果。增加投影数量可以改善某些采样问题,却不能单独解决严重穿透不足或工件运动。
伪影和分割会改变看到的边界
条纹、环状结构或灰度不均匀不一定来自真实缺陷。例如,多能X射线中的低能部分更容易被吸收,能谱沿路径发生变化,可能产生射束硬化伪影;探测器响应不一致也可能带来环状伪影。它们会遮挡特征,或使同一材料在不同位置呈现不同灰度。
此外,一个边界体素可能同时包含金属和空气,形成中间灰度,这称为部分体积效应。得克萨斯大学CT实验室说明了伪影及部分体积效应对定量分析的影响。软件把体素归为“材料”或“空隙”的过程称为分割;阈值或表面确定方法变化,可能移动边界,进而改变孔隙体积、壁厚或通道直径。分析方法应有验证依据,不能只把阈值调到图形看起来最顺眼。
铝铸件的气孔和内部通道应怎样分析?
假设某铝铸件带有弯曲内通道,企业希望判断薄壁附近是否存在值得关注的孔隙,并确认通道局部是否偏窄。以下是教学示例,不是实际扫描结果或通用检测规程。这两个问题可以使用同一批CT数据分析,但所需证据并不完全相同。
先把“看看内部”改成可判断的问题
孔隙任务需要明确关注区域、记录哪些孔隙特征,以及适用技术文件对位置、大小或分布有什么要求。通道任务则要明确测量哪个截面、尺寸如何定义、采用什么基准及公差。对弯曲通道,任意屏幕切片上的宽度并不一定就是图纸要求的截面尺寸;分析位置和方向必须与尺寸定义对应。
确认扫描数据能支持这两个任务
先检查工件各关键方向的穿透、目标区域覆盖和可用图像质量,再根据需要识别的特征选择采集与分析条件。薄壁附近的小孔隙与长通道整体形状,对细节和对比的要求可能不同。代表性样件、合适的参考对象或已验证的检测程序,可以帮助确认当前方案是否具备所需能力;“铝比较容易穿透”不能替代具体确认。
从原始截面核对孔隙与通道边界
对可疑孔隙,应结合相邻截面和三维位置判断其空间关系,检查它是否受条纹、边界模糊等影响,再按既定方法统计。若计算孔隙率,还必须说明统计区域及分母定义;整件平均值可能掩盖薄壁附近的局部集中。
对通道尺寸,则应确认表面确定方法、截面方向和几何拟合规则,并评估边界变化对尺寸结果的影响。若轻微改变合理分析条件就使结果大幅变化,说明当前数据或方法还不足以稳定支持该项判断,不能只保留其中一个有利数值。
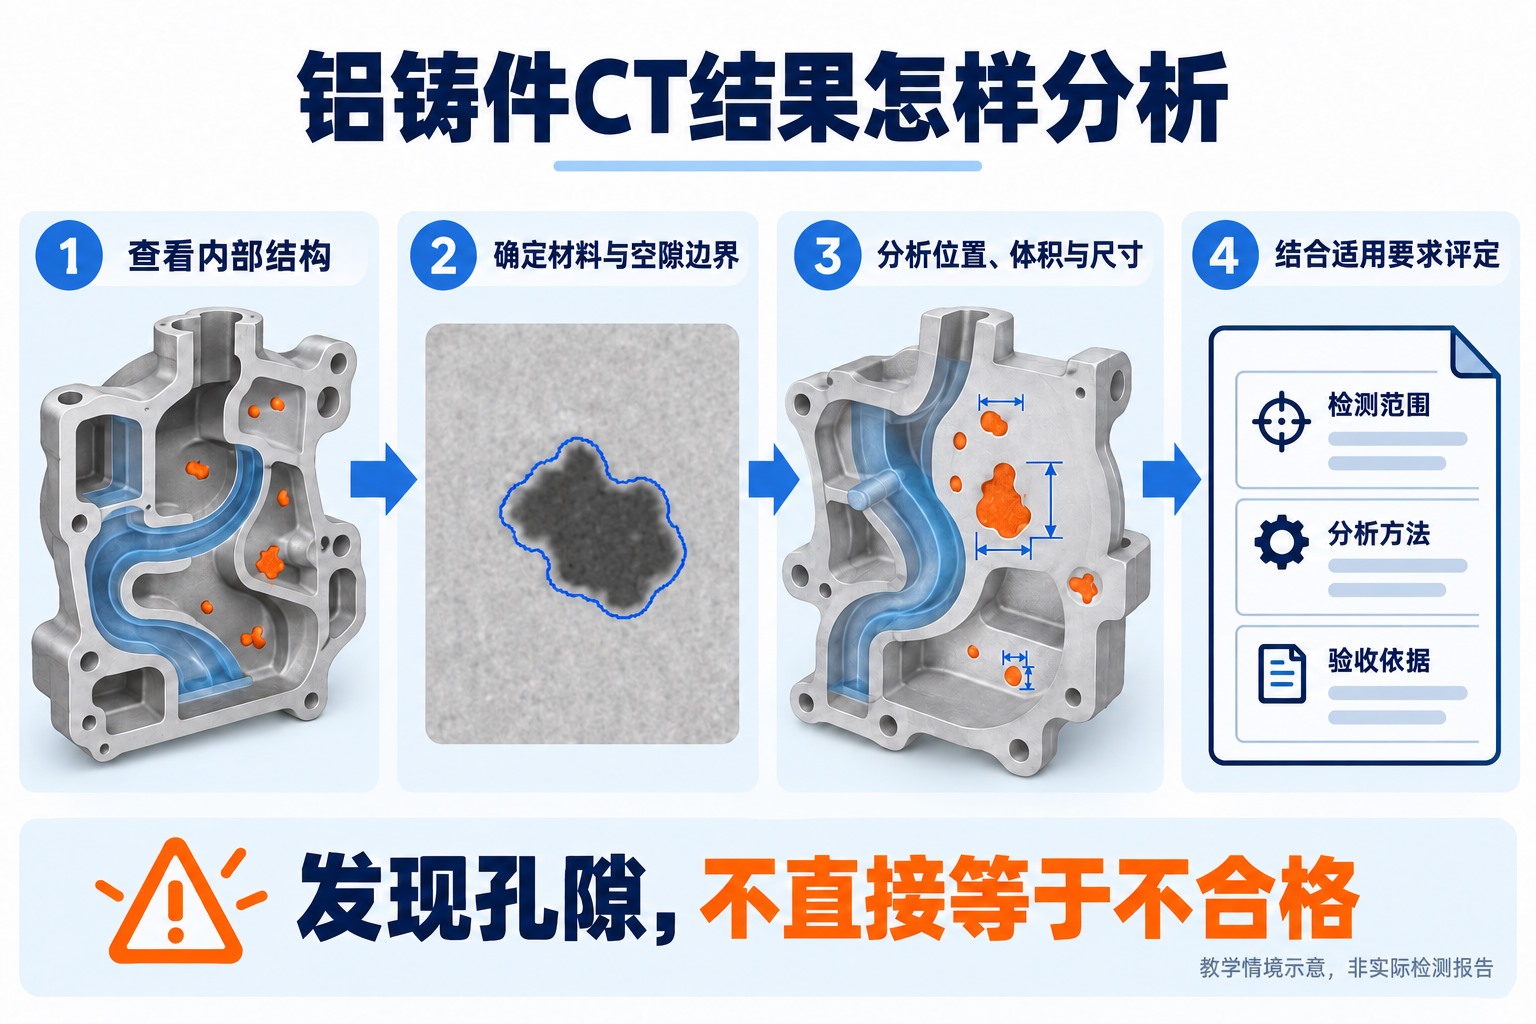
报告要留下可复核的验收证据
有用的交付不应只有一段三维旋转视频。它应说明被检对象和覆盖范围、关键采集与重建条件、相关截面和位置、采用的分割或测量方法,以及结果依据哪项要求评定。用于尺寸符合性判断时,还需按适用要求考虑测量不确定度和判定规则。若某一区域因穿透或伪影不能有效评价,应把限制写到对应结果中。
工业CT能把隐藏的结构变成可观察、可分析的数据,但最终价值来自问题与证据相匹配:孔隙分析要回答位置与分布,装配分析要回答几何关系,尺寸验收要有可靠的测量依据。重建出三维模型是重要一步,完成这些判断才是检测任务的结果。
参考资料
- Hamamatsu Photonics:Industrial computed tomography (CT)。
- Fraunhofer IIS:Fundamentals of Industrial Computed Tomography。
- ZEISS:Xradia Context microCT Product Information,第6页空间分辨率说明。
- Ferrucci、Ametova:Charting the course towards dimensional measurement traceability by X-ray computed tomography,2021,NIST公开全文。
- University of Texas High-Resolution X-ray CT Facility:Resolution and Size Limitations;Artifacts and Partial-Volume Effects。
评论留言
暂时没有留言!