安灯系统(Andon)是用于显示生产状态、提示异常并呼叫相关人员支援的现场可视化管理系统。它可以通过工位灯、声响、编号显示板或电子看板,让人员迅速知道哪里需要关注;要使呼叫得到处理,还需要明确谁响应、怎样协助、何时升级,以及满足什么条件才能恢复作业。
安灯能够显示运行情况、设备故障、质量问题、作业延迟或缺料,也可以提示换型等所需动作,并非只有“设备坏了才亮灯”。精益企业研究院LEI的Andon定义包含这些用途。安灯带来的作用,是把现场状态与需要采取的行动联系起来;一块屏幕刷新了,或一条消息成功送达,并不表示问题已经有人解决。
安灯由哪些部分组成,信号怎样发出?
从工作过程看,安灯需要有信号入口、信息呈现和相应的处理规则。人工入口可以是拉绳、按钮或终端上的呼叫功能,适合人员发现缺料、工装不合适、作业无法按要求完成等情况;自动入口可以来自设备控制器、传感器或业务规则,例如设备已报告故障,或某项等待超过了现场约定的提醒条件。
人工呼叫不必等到已经查清原因。操作员可以先报告“送料不到位”,由处理人员进一步检查;系统不应直接把这个现象改写成“传感器损坏”。自动触发也需要对应有意义的条件:设备正常等待上下游,与异常停止不是一回事。丰田的TPS说明既展示了设备停止后安灯亮起通知人员,也展示了人工拉绳呼叫责任人的方式。
信号发出后,接收人至少应能辨认哪个区域或工位、发生什么现象、何时发生、当前是否影响作业,以及需要哪类支援。本地灯光和声音便于附近人员发现问题,电子看板或移动通知则可把问题送到相应岗位,并显示当前负责人及处理状态。简单现场可以用灯、岗位约定与人工记录运行;联网系统可以增加自动派发、计时和留痕,但这些功能需要实际配置。
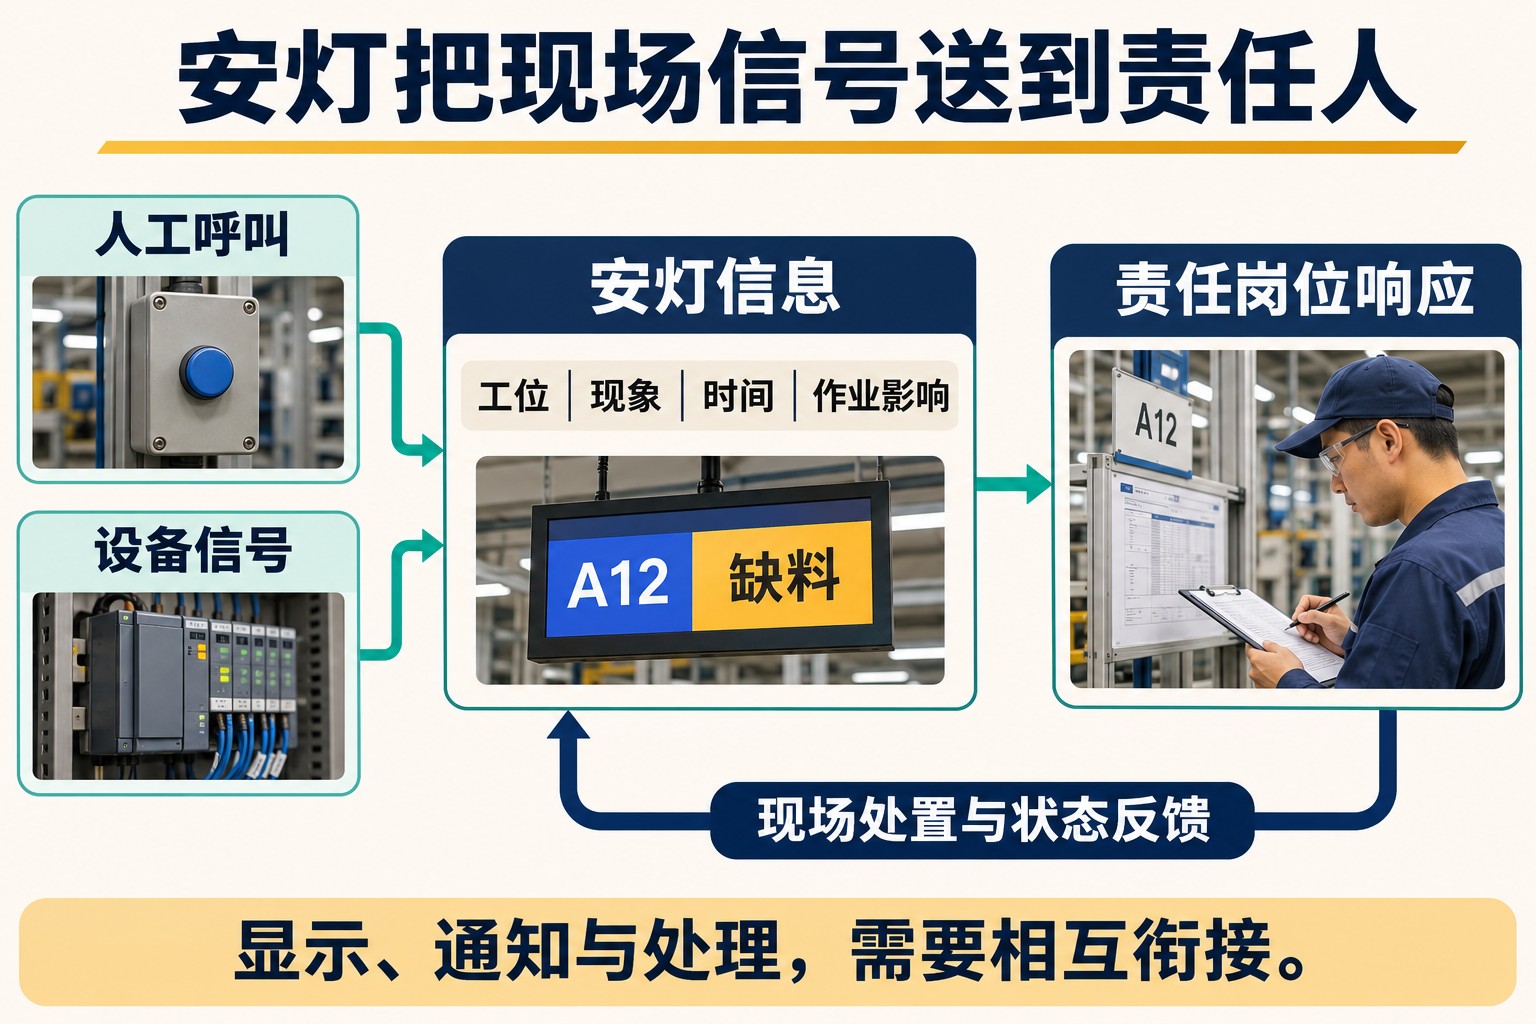
灯色要结合现场图例理解。例如,某工厂可以约定黄灯表示需要支援,红灯表示该工位已停止;这只是该现场的约定,不能据此把所有行业的黄色都解释为同一种状态。颜色旁配上工位、文字或符号,更容易分清“缺料待响应”和“质量待判”,也避免仅靠颜色判断。
安灯可以呈现计划与实际产量,因此它与生产看板的功能可能重叠。区别在于,处理异常还要有触发和响应机制;用于拉动的看板(Kanban)则强调生产或搬运的授权。缺料呼叫可以关联补料任务,但不应脱离已有配送任务重复下单。HMI人机界面也可以提供安灯按钮和显示,MES可以承载事件管理:这些名称描述不同职责,不要求每家工厂都另设一套独立安灯软件。它们与生产业务怎样协同,可结合智能制造的核心技术与应用理解。
谁来响应,未响应或未解决时如何升级?
一个可执行的呼叫,应有明确的首接岗位和当班人员。缺料通常需要物流支援,设备问题需要相应维修能力,质量疑问需要有判定权限的人员;班组负责人负责协调当前生产安排与支援。具体分工可以调整,但不能仅把消息发到一个多人群里,默认“总会有人管”。
接单表示有人明确承担本次处理或协调责任,与收到消息、到达工位和解决问题不同。首接人不必亲自完成所有专业工作,却应知道接下来谁来处理,并让发起人看到进展。转交时要确认下一位负责人已经接手;跨班仍未解决的事件,则需要连同现象、已经采取的措施和未完成事项一起交接。
升级至少要分清两种情况。未接单升级解决的是呼叫无人承担:按现场约定通知备用人员或当班负责人。已接单但仍未解决的升级解决的是处理能力或资源不足:可能需要专业工程师、备件、质量决策或生产协调。两者的计时起点和接收对象可以不同,不能只设置一个从报警开始不断群发的倒计时。
Factbird官方教程展示了一种具体实现:分别配置呼叫后通知延迟,以及接单但未解决后的通知延迟,并结合岗位与班次配置人员。它说明软件可以承载两类升级,不代表所有安灯产品默认具有相同能力,更不能把该产品的示例分钟数当作通用响应标准。
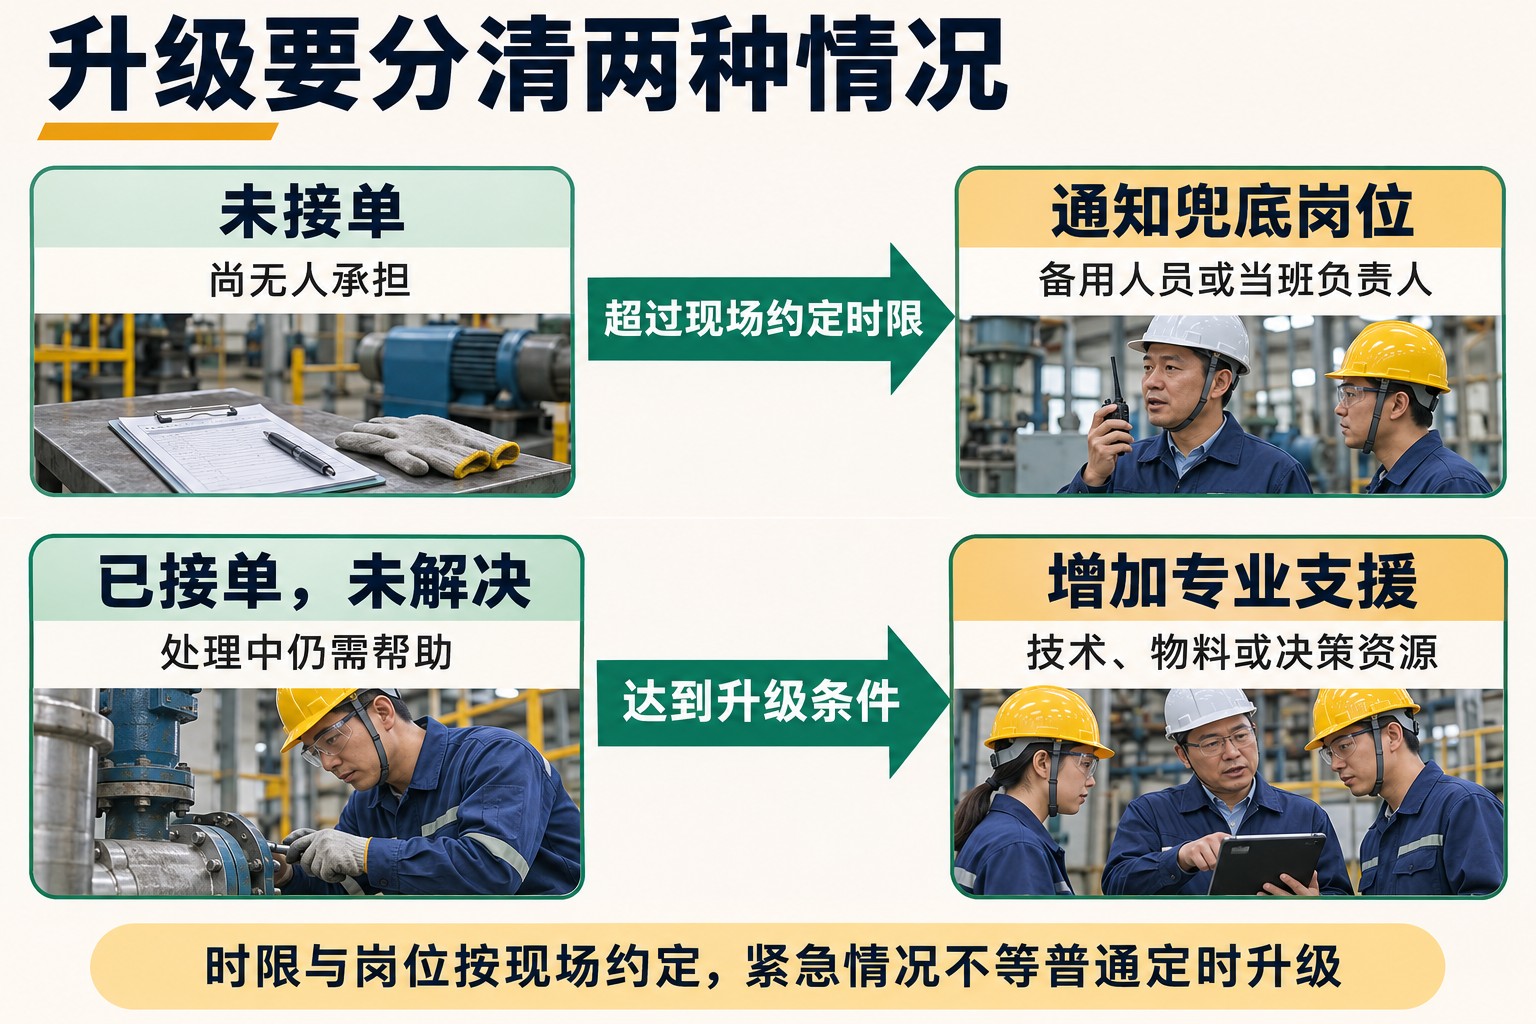
响应时限应与异常可能造成的影响、现场覆盖能力相匹配。它是请求额外帮助的界限,不是允许接收人先等到超时再行动。LEI的现场管理说明强调,安灯依赖班组领导可靠地回应求助。若发出呼叫的人只受到责备,或接单后始终得不到资源,即使通知功能完好,现场也可能逐渐不再报告问题。
触发安灯就会停线吗?
不一定。安灯表达状态和支援需求,是否停工、何时停以及影响哪个范围,需要由工艺要求、控制逻辑和现场处置规则共同确定。线边物料即将不足时可以提前呼叫,此时作业尚未中断;设备自身检测到故障时,也可能先执行停止,再通过安灯通知人员。质量异常则可能要求限制继续加工或禁止相关产品向下游流转,不能只等待通知被阅读。
在丰田生产方式中,自働化(jidoka)强调发现异常、停止不正常的生产,并防止问题继续流向下游。安灯承担让异常可见、呼叫支援的部分;能否检测并停止、怎样处置和恢复,还依赖人员、设备控制与现场标准。安灯与自働化有关联,但不是同一层次的概念。
LEI对丰田总装线的说明介绍了固定位置停线:操作员呼叫后组织支援,如果问题未在相应作业周期内解决,输送系统在预定位置停止。这是一种有具体产线与控制条件的运行方式,不是“所有安灯拉一下都立即停全厂”,也不能反过来推断任何异常都可以继续运行到某个时间点。
普通生产呼叫、质量停线与急停安全功能应分别理解。安灯可以显示安全相关事件,但一只呼叫按钮、一个红色灯或远程通知,本身不证明具备急停或其他安全功能。涉及危险的情况应由既定安全功能和现场规程处理;普通安灯的等待、升级和结案规则不能替代它们。安灯显示清除,也不自动成为设备重新启动的许可。
一次缺料呼叫,怎样区分响应和停工时间?
下面用A12手工装配工位说明,时间、岗位与升级时限均为教学假设。工位使用一种已定义的标准紧固件,发现线边余料不足时仍有少量可用物料,因此先呼叫补充,稍后才实际停工。所有时间采用同一天、同一工厂本地时钟;本例没有跨班、暂停计时或其他停工原因。
| 时刻 | 实际发生的事件 | 此时说明什么 |
|---|---|---|
| 14:00 | 操作员发出缺料呼叫 | 需要补料,工位尚能继续作业。 |
| 14:01 | 1分钟内无人接单,通知当班物流负责人兜底 | 这是本例约定的未接单升级。 |
| 14:02 | 配送人员接单 | 有人承担送补任务,但尚未到场。 |
| 14:03 | 余料用完,A12停止装配 | 本次实际停工开始。 |
| 14:04 | 配送人员到场核实所需物料 | 人员已到场,补料尚未完成。 |
| 14:10 | 正确且允许使用的物料送达,核对后实际恢复装配 | 本次停工结束。 |
| 14:15 | 班组核查供料及恢复记录,关闭本次现场事件 | 事件归档,不改变此前的实际恢复时刻。 |
按这组记录,呼叫到接单是2分钟,呼叫到到场是4分钟,呼叫到恢复是10分钟,呼叫到关闭是15分钟;而A12实际缺料停工是14:03至14:10,只有7分钟。1分钟升级只是本例的现场约定,不是行业指标。
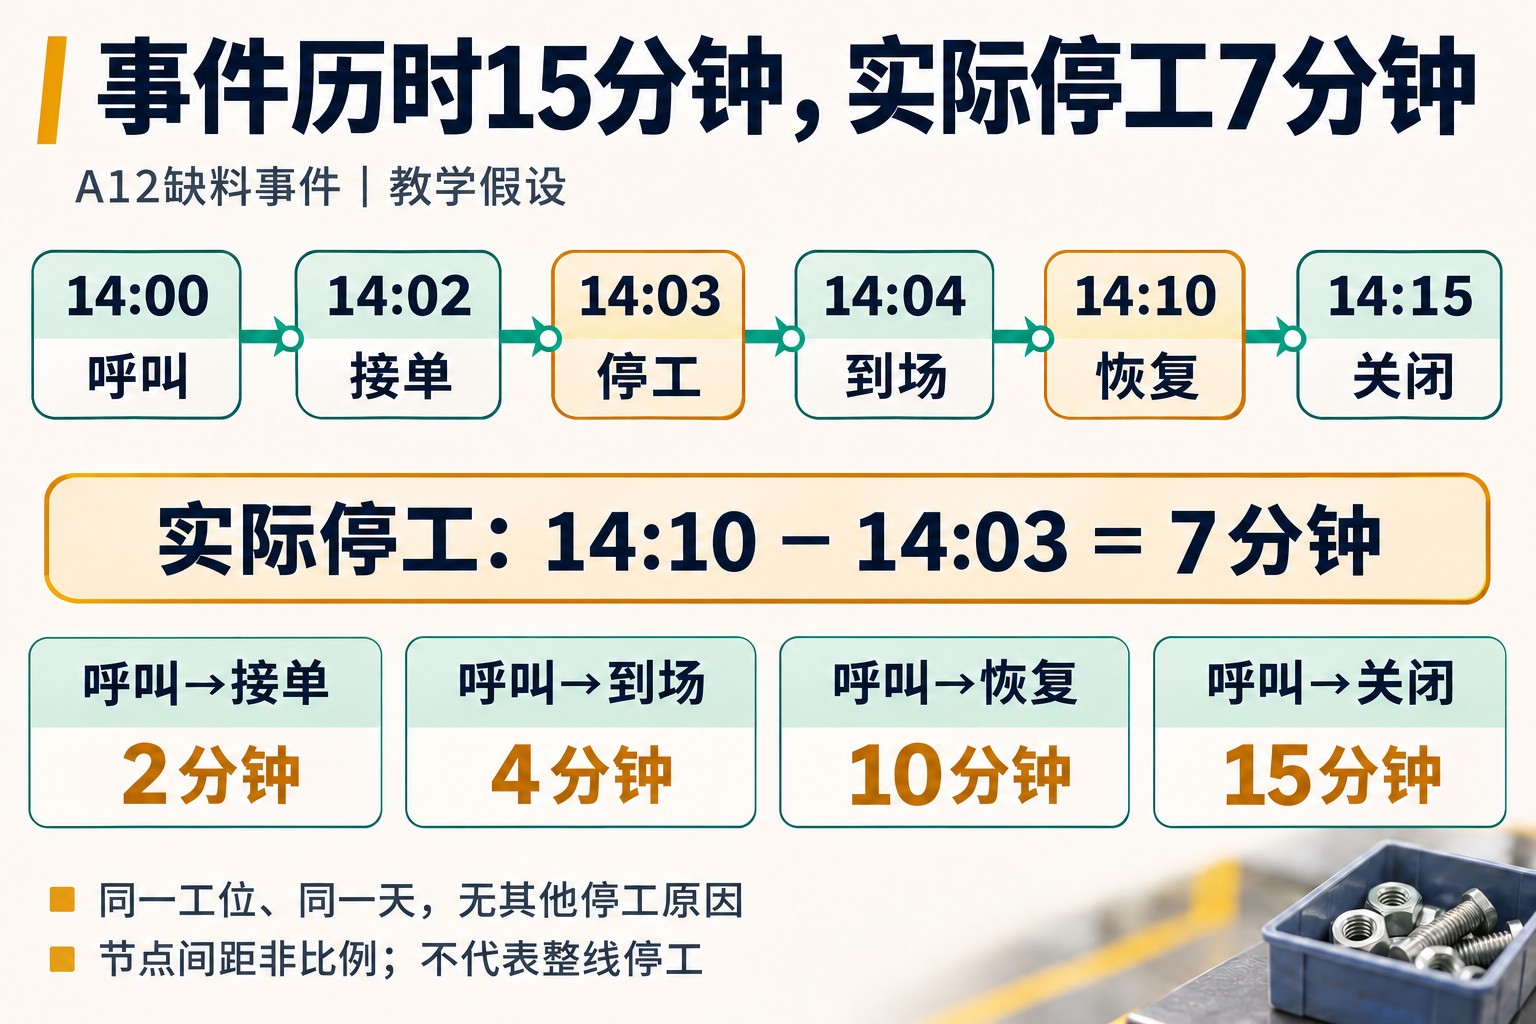
因此,报表写“响应时间”时应明确是接单还是到场;写“解决时间”时应明确是恢复作业还是关闭记录。消息送达时间不能冒充人员到场时间,补录时间也不能改写实际恢复时刻。此例只描述一个工位的装配停工,不证明整条产线都停止,更不能直接作为所有设备的OEE停机。若要与损失统计关联,应按OEE数据采集与看板的设备及窗口口径核对。
满足什么条件,才能恢复并关闭异常?
恢复条件应针对引发作业限制的实际问题。本例中,送来一箱物料仍不足以单独证明可以恢复:需要核对料号或规格、适用批次与可用状态、数量及工位,确认所需物料确实能够用于当前作业。完成核对并实际恢复装配后,才记录14:10这个恢复时刻;不能按配送人员点击“已送达”的时间提前结束停工。
换成设备异常,恢复可能需要检查处置后的设备状态,以及工艺规定的试运行或产品验证;换成质量异常,还需要确认发现的偏差、可能受影响的产品范围及其处置。候选影响范围不是已经证明全部不合格,设备重新运行也不代表原有待判品已经获准放行。应由有相应职责的人员依据记录作出判断,不能靠消音、清除提示或一次复位代替。
关闭现场事件时,可以核查是否已落实处置、恢复依据是否充分、相关人员和时间是否记录,以及是否仍有未完成事项。若核查失败,事件继续处理中;若恢复后同一问题很快再现,应按现场规则重开或关联新的事件,保留前后经过,而不是删掉原记录再写成一次顺利处理。
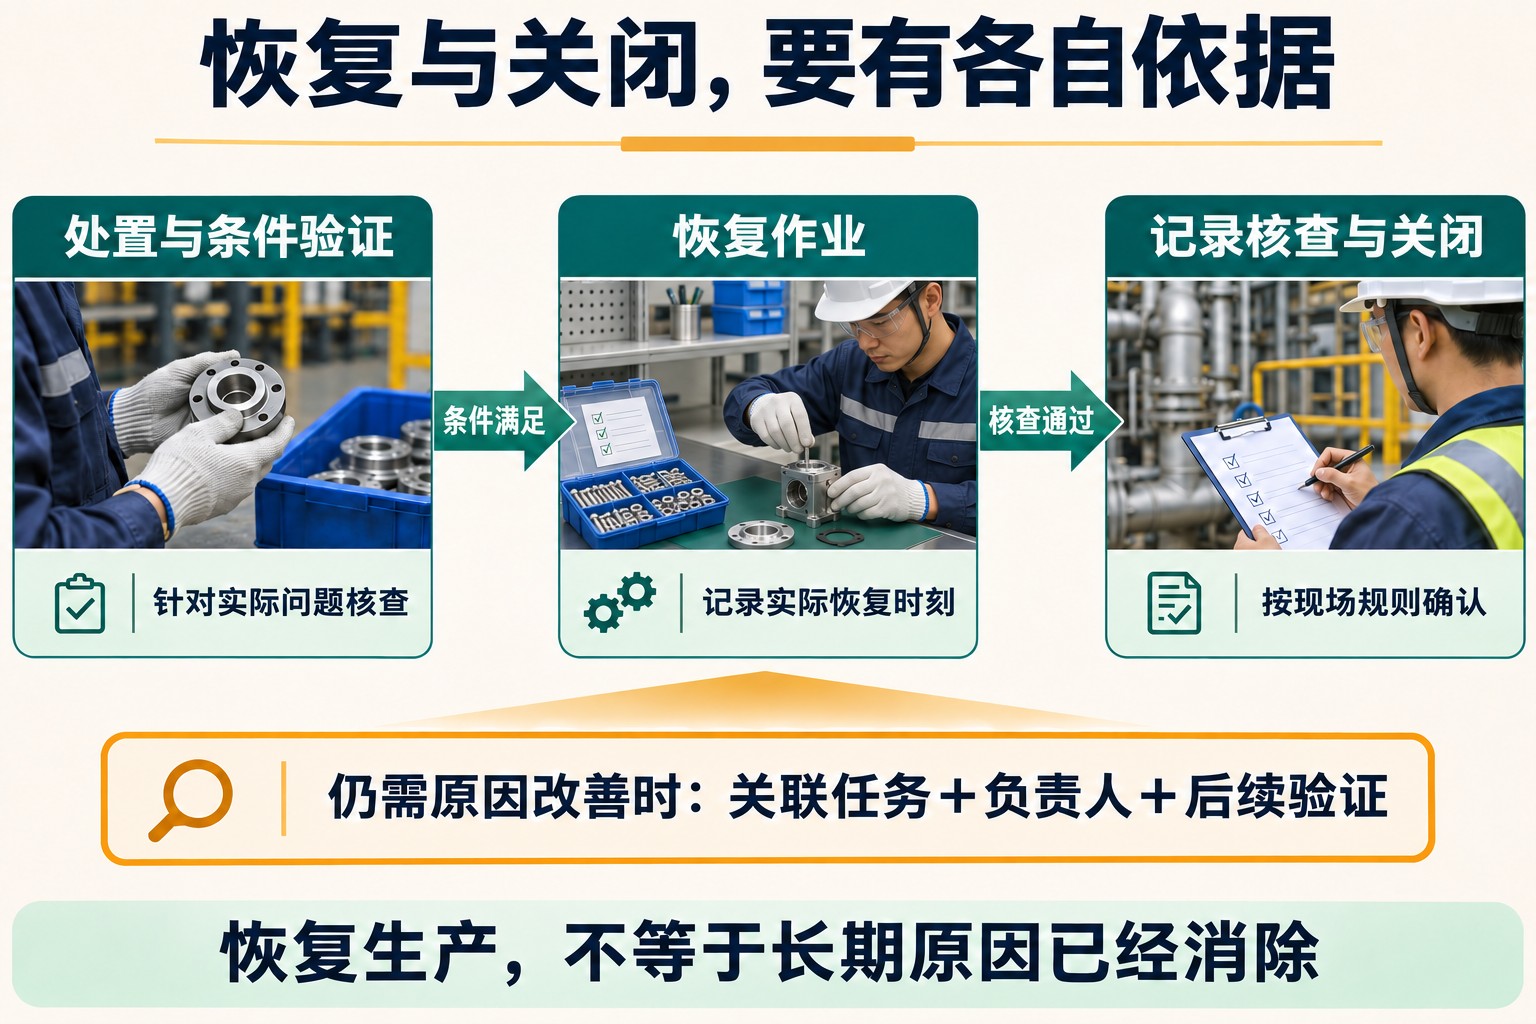
恢复生产不等于长期原因已经消除。紧固件补到工位解决了眼前短缺,但为何没有及时补上,还可能涉及配送安排、补充信号、库存可用性或实际消耗变化。无需让每次普通呼叫都无限等待一项长期项目才能结案;需要持续改善时,应另立关联任务,保留负责人、完成条件和验证安排,使现场恢复与防止复发都有人负责。
安灯记录怎样用于复盘和持续改善?
复盘要把现场现象、已确认原因和所采取的措施分开。十次“缺料”并不一定来自同一个原因;反过来,同一个配送问题也可能在多个工位表现出来。可以先按工位、时段、问题类别和生产影响查看反复事件,再结合配送、库存、设备或质量记录调查,不能把最初选择的呼叫类别直接当作根因。
时间记录帮助定位援助过程中的问题。接单长期无人承担,应检查班次覆盖、通知是否可达与职责分配;接单很快但到场迟,应检查人员负荷和工作位置;已经到场却长时间等物料、备件或判定,应检查相应资源与决策流程。三种情况需要不同措施,增加提示音或催促频率不能代替资源补充。
继续缺料例子,团队可以核查呼叫前是否已有配送任务、任务是否得到执行、仓内物料是否可用,以及近期消耗是否变化。找到证据后再调整补充触发、配送安排或现场标准,并在可比较的产品、班次和负荷下检查短缺是否减少、供料是否保持正确。没有这些后续记录,就不能因本次15分钟内结案而声称安灯已经提高了产能。
评价系统也不能只看“呼叫次数越少越好”。早期主动报告增加,可能说明更多问题终于被看见;次数下降,也可能来自漏报或不敢求助。除了已完成事件的平均时间,还要查看仍未解决的事件、持续最久的等待、重复发生和恢复后的质量情况,避免只统计容易关闭的呼叫。
实际检验这套机制时,可观察一次人工呼叫和一次自动触发,确认当班人员能看懂位置与事项、无人接单时能找到兜底、需要协助时有人接续、恢复与结案都有依据。通信失效时,也应让现场知道通知不可达,并采用事先约定的直接联络或其他替代方式,不能静默显示正常。数字记录怎样进一步支持拉动与等待分析,可参阅精益数字化的现场规则与事件应用。
安灯的价值由这些现场动作共同形成:问题能够及时暴露,支援责任可以落实,恢复条件得到核查,反复发生的原因继续被处理。灯光、看板和消息是载体,持续可靠的响应与验证才使信号产生实际作用。
参考资料
- Lean Enterprise Institute:Andon——定义、人工与自动触发,以及丰田总装线固定位置停线的特定说明。
- Lean Enterprise Institute:Line Management——现场领导对求助的响应及管理责任。
- Toyota Motor Corporation:Toyota Production System——自働化、异常通知和改善的关系。
- Factbird Academy:Add roles and users to Andon——角色、班次覆盖及两类通知延迟的具体产品实现。
评论留言
暂时没有留言!