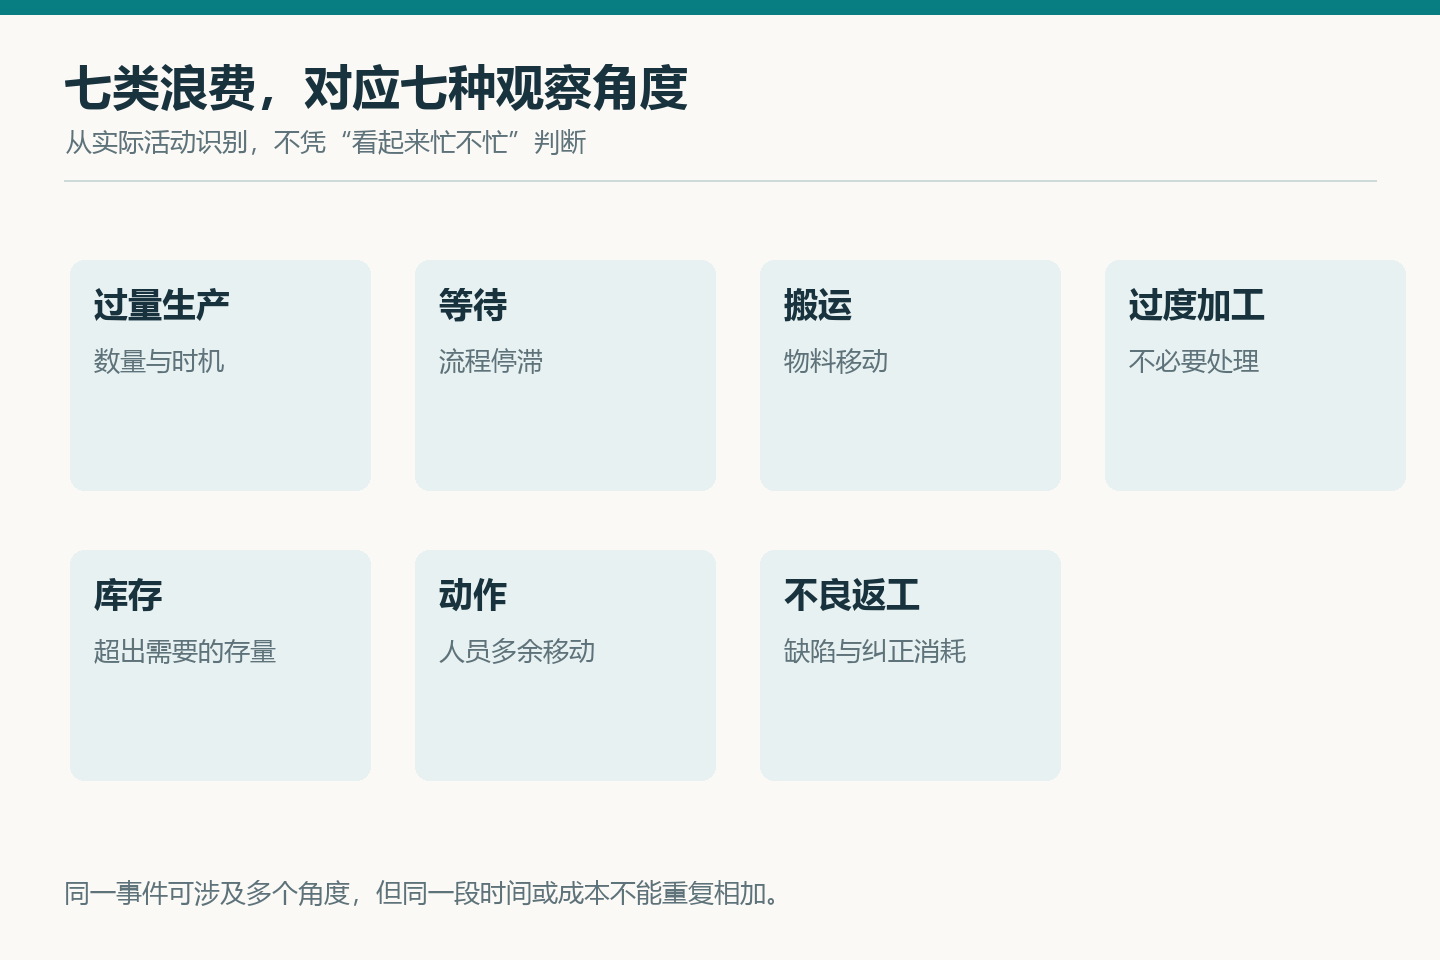
精益生产七大浪费通常指过量生产、等待、搬运、过度加工、库存、动作和不良返工。它们用于识别消耗资源却没有为客户增加相应价值的活动。识别浪费的目的,是改善物料、信息和工作的流动,让合格产品按需要交付;不能仅凭员工是否忙碌、设备是否一直运转判断效率。
七大浪费分别指什么?
这套分类源于对生产现场的长期观察。Lean Enterprise Institute的词典以七类归纳常见浪费,其中不良类也常译为缺陷、纠正或返工浪费。名称有不同译法,但判断仍应回到具体活动与客户需要。整体背景可参照精益生产的核心理念。
| 浪费类型 | 具体含义 | 现场例子 |
|---|---|---|
| 过量生产 | 比下道工序或客户需要得更早、更多地生产 | 为减少换型次数,先做一大批暂时没有需求的零件 |
| 等待 | 人员、物料或设备因衔接问题停滞 | 装配缺一个零件,只能等补料;一批完工件排队等检验 |
| 搬运 | 物料或产品发生可避免的移动 | 两道连续工序之间先送远端仓库,再重新搬回 |
| 过度加工 | 进行不必要或不合适的加工与处理 | 图纸只要求去毛刺,却对非功能面反复精抛光 |
| 库存 | 持有超出当前受控流程所需的原料、在制品或成品 | 工序前堆满多天用量,却缺真正急需的另一种零件 |
| 动作 | 人员发生多余走动、寻找、伸取、转身等动作 | 工具位置不固定,每件装配前都要寻找或往返取用 |
| 不良返工 | 因缺陷产生返工、报废、重检等额外消耗 | 孔位不合格后重新加工,修后再次检验,仍不合格则报废 |
有些体系还加入“未充分利用人的能力”等第八类。这是分类范围的扩展,并不改变七类的基本含义。现场是否有改善价值,不取决于能否把问题恰好塞进七个格子。
搬运与动作、过量生产与库存,怎样区分?
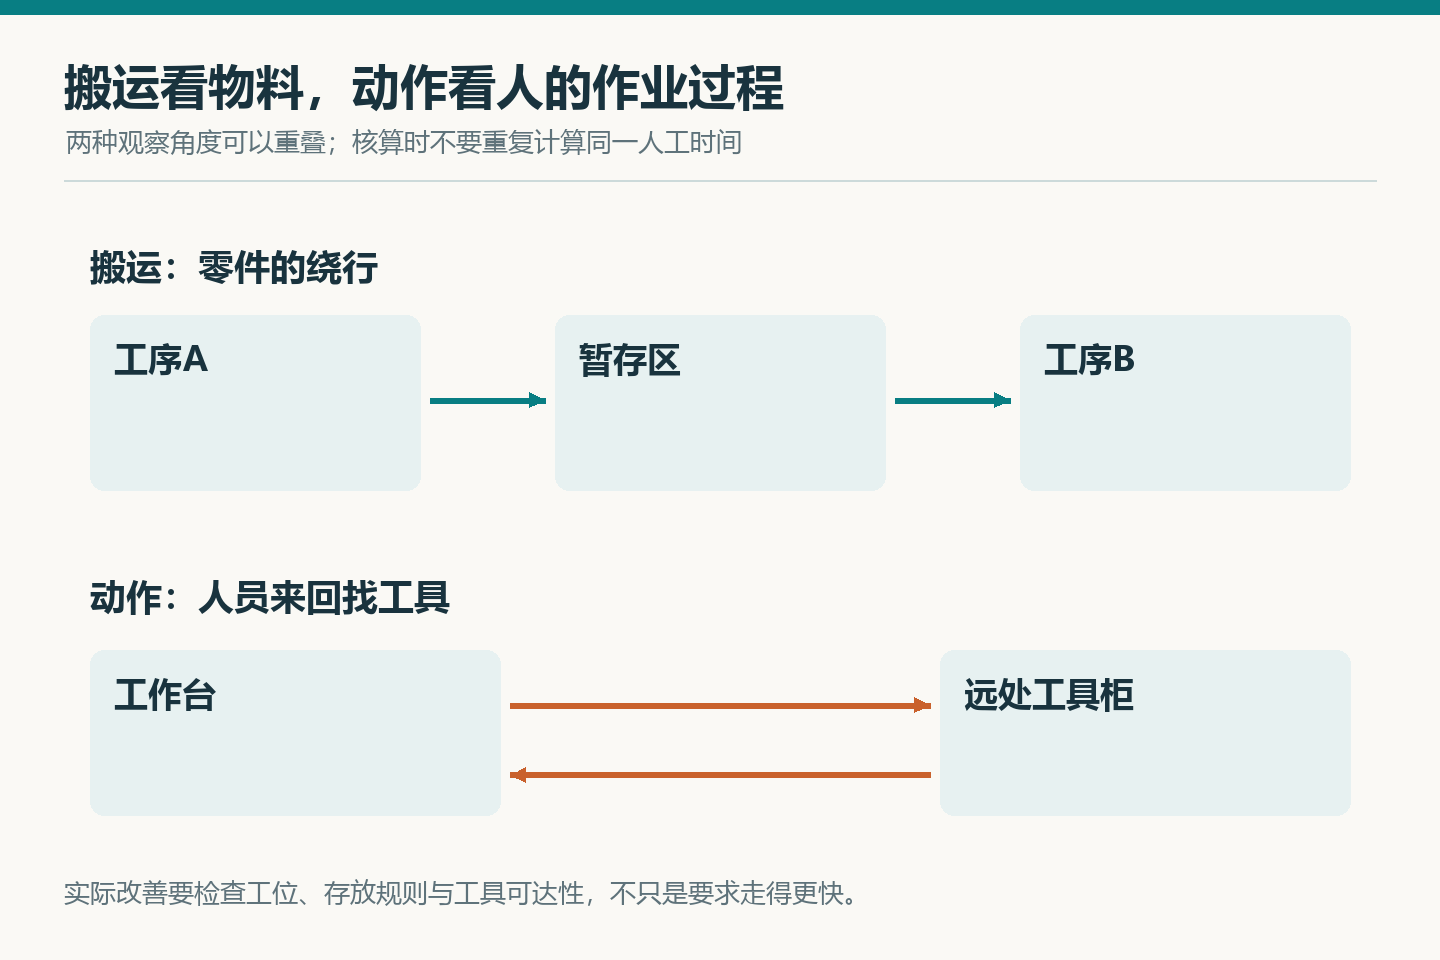
搬运主要看物料在哪里移动,动作主要看人为了完成作业做了什么。例如工人推着零件车绕行,既有零件的额外移动,也有人走路的负担;改善时可同时关注,但不能把同一段人工时间分别计入两类后再相加。若人空手去找扳手,主要是动作问题;零件通过长输送线反复转运,则首先是搬运问题。
过量生产是“做早了或做多了”的行为,库存是留下来的存量状态。库存还可能来自供应不稳定、批量要求或流程不平衡,不能只看堆积就认定唯一原因。过度加工与返工也不同:给合格件做超出必要要求的处理,属于过度加工;为修正缺陷再做一遍,属于不良造成的返工。
为什么过量生产常常带出其他浪费?
设一个教学场景:下游当前只需100件,上游为了让设备连续运转生产160件,多出的60件暂时不能被消耗。它们需要容器和场地,可能被搬到临时区,再在以后取回;生产异常也可能等到下游真正使用时才暴露。于是一个“单机多做一点”的决定,可能增加库存、搬运、查找以及缺陷反馈延迟。
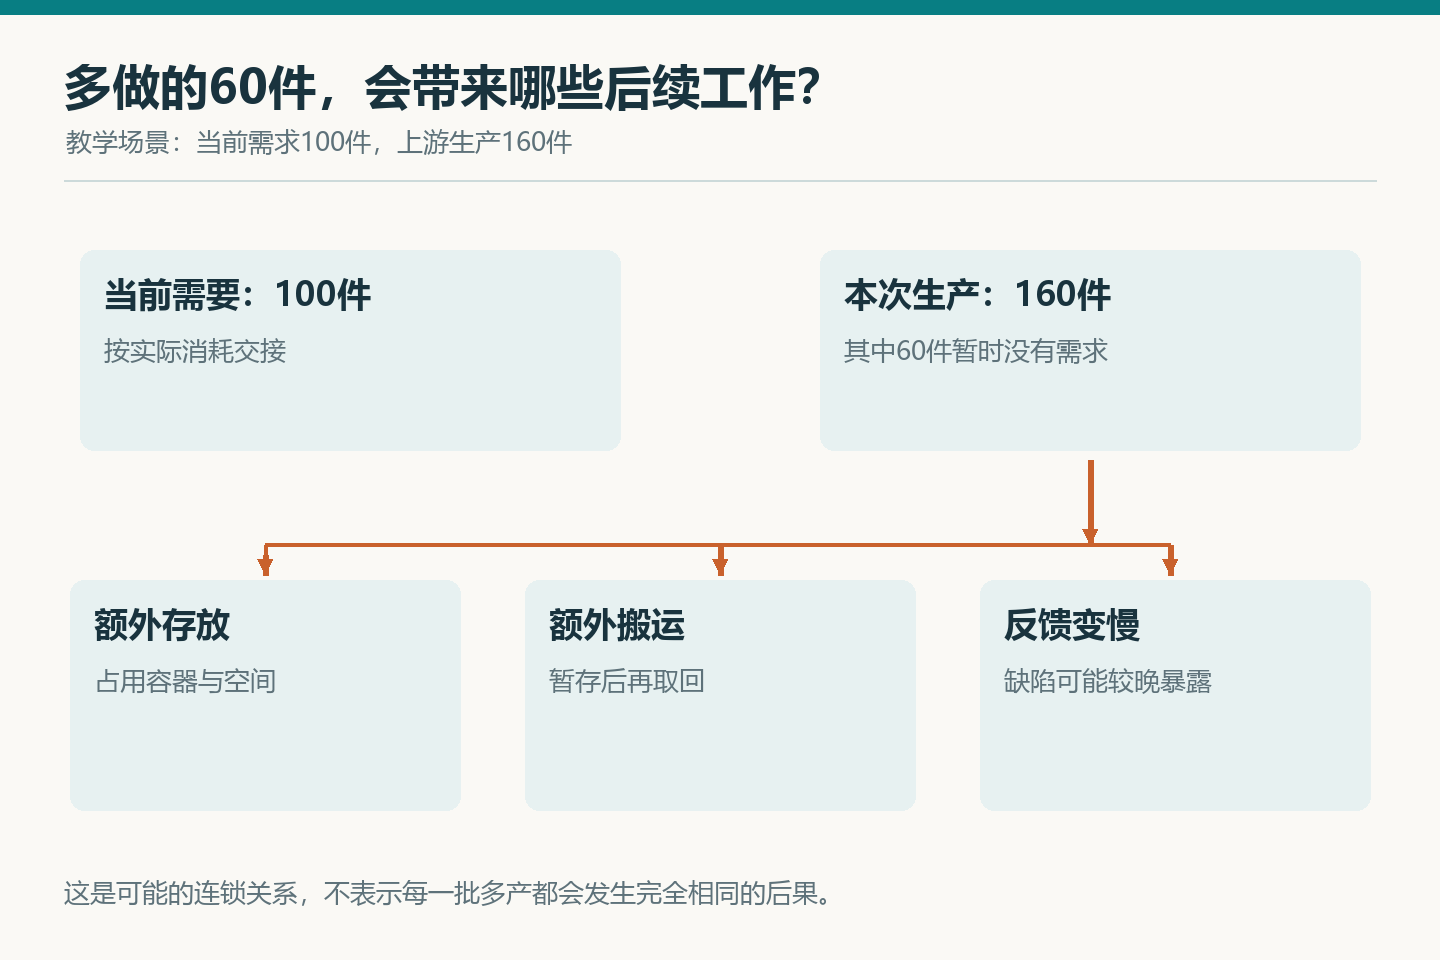
因此不能只用单机利用率奖励生产。改善方向可能是根据下游实际消耗安排补充,同时减少换型、供料或设备不稳定带来的大批量依赖。若不解决这些原因,只要求所有库存立即下降,可能使缺料和停线反而增加。
不直接增值的活动,是否都应该马上取消?
不应该。当前技术、流程或客户要求下,有些活动虽不直接改变产品价值,却仍然必要。例如为确认质量而进行的检验,不能仅因“不增值”就取消。LEI将当前条件下不可避免的非增值活动,与能够直接消除的浪费区分开来;改善应先改变使这项活动必要的条件。
例如,发现装配后反复检验,是先查缺陷如何产生、能否通过防错和过程控制减少缺陷,再依据结果调整检验安排。丰田公开的生产方式说明也强调发现异常、阻止不良流出和持续改善。把质量确认删掉,让问题晚一点被发现,并不构成有效改善。
必要的固化、冷却等工艺等待,也不能不看材料和质量要求就一律压缩。应区分产品完成必要工艺所需的时间,以及因为排队、信息不清、资源冲突产生的额外停滞。
到现场后,怎样把浪费记录成可分析的事实?
先选择一个产品或订单,沿着实际物料流观察,并同步记录生产指令、报工、检验放行等信息流。只站在一台设备旁看动作,容易漏掉工序之间等待更久的产品。价值流观察的作用,是把局部动作放到从需求到交付的全过程里。
记录至少应包括对象和时间范围、发生位置、活动内容、开始结束时刻、涉及数量,以及为什么会发生。把“仓库很乱”改成“这批零件为找齐两个批号,等待了多久、移动了几次”,才能区分观察事实与原因假设。
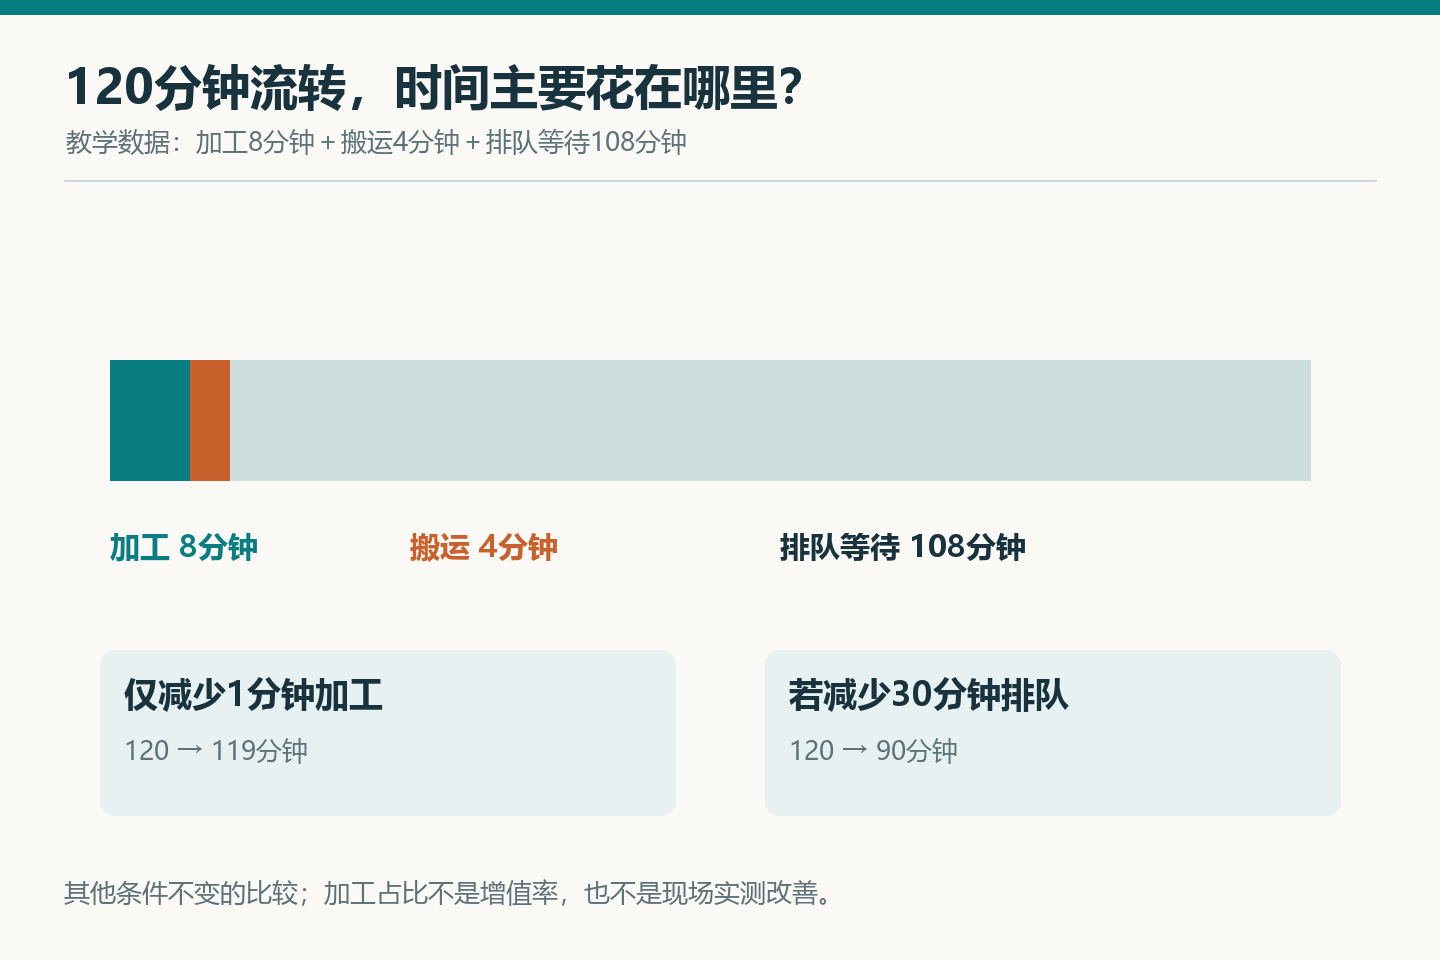
上图假设同一件产品从进入到离开所观察流程共120分钟,其中加工8分钟、搬运4分钟、排队等待108分钟。若只把加工缩短1分钟,其他条件不变,总时间变成119分钟;若通过更好的交接减少30分钟排队,则变成90分钟。这只是比较改善方向的教学例子,不代表所有工厂都能压缩同样时间。还应确认等待是否由必要工艺造成,避免把所有非加工时间视为可直接删除。
找到浪费后,先改什么,怎样证明有效?
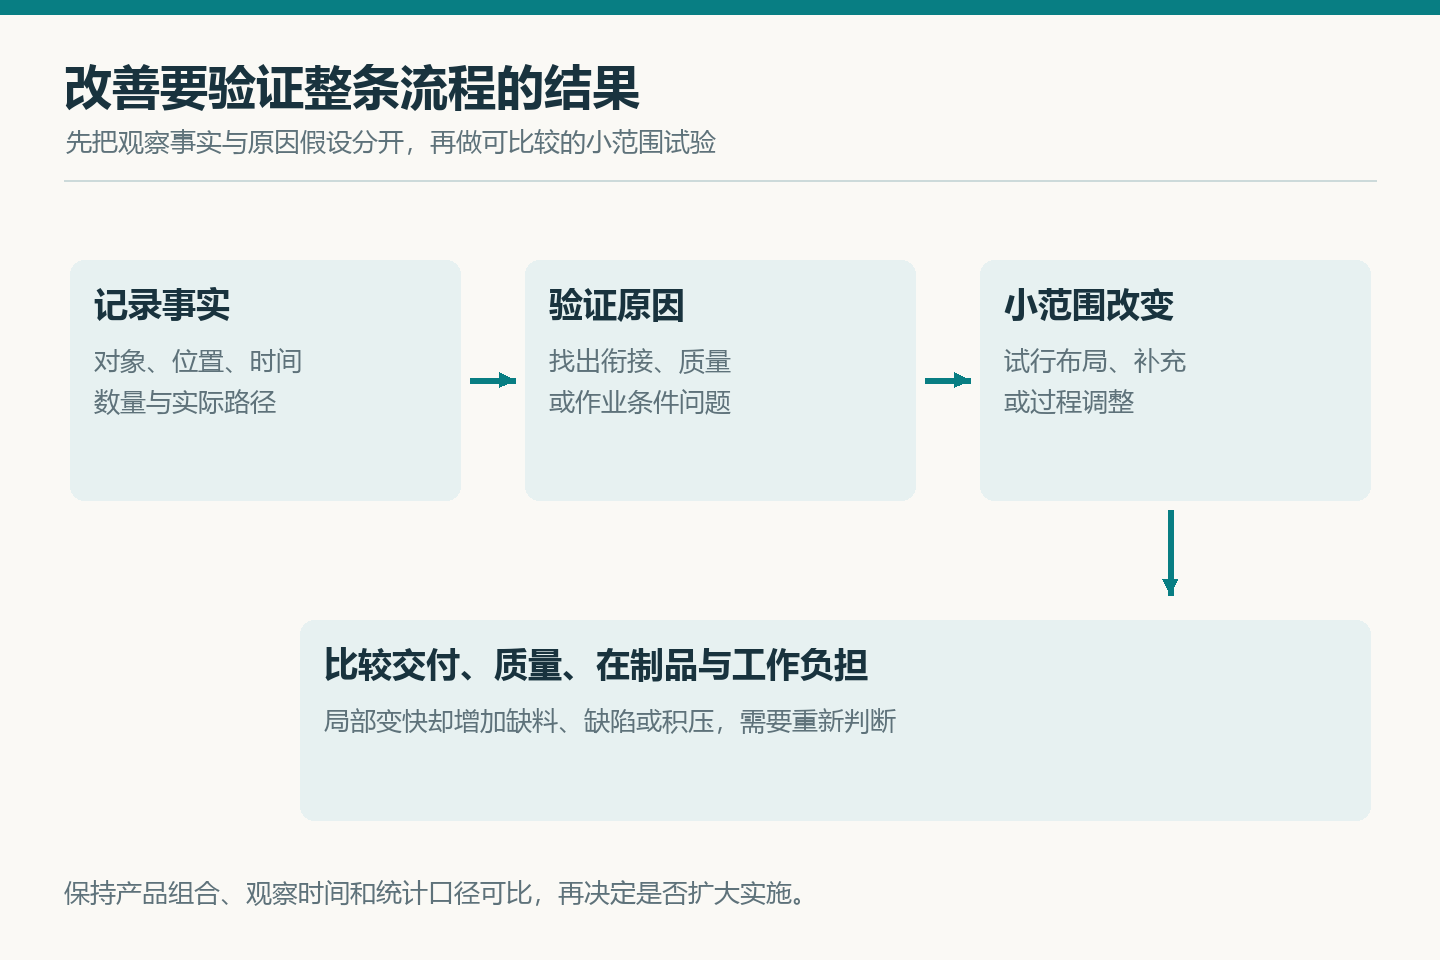
优先处理会影响合格交付、反复发生、证据明确的问题,并考虑它是否限制整条流程。一个位于瓶颈前后的供料问题,可能比非瓶颈设备快几秒更值得先做。先小范围验证原因和对策,再扩大实施;可结合PDCA循环保存问题、假设、试验与结果。
| 观察到的问题 | 可验证的改善方向 | 同时比较的结果 |
|---|---|---|
| 工序之间多次转运 | 检查布局和暂存规则,试行更直接的交接 | 搬运次数与距离、损伤情况、整体流转时间 |
| 装配频繁找工具 | 固定常用工具位置并改善取放方式 | 寻找时间、作业负担、质量是否稳定 |
| 前道大量提前生产 | 依据下游消耗试行更小补充批量,并验证换型和补料能力 | 在制品数量、缺料停顿、按需交付数量 |
| 返工量高 | 按缺陷类型查发生环节,验证防错或过程调整 | 首次合格结果、返工工时、报废与后续缺陷 |
前后比较要保持产品组合、观察时间和统计口径可比。员工走动少了,但缺料多了;设备产量高了,但在制品堆积了;检验次数少了,但客户缺陷增加了,这些都需要重新判断。七大浪费真正的用途,是让团队找到工作为何受阻,并用实际交付和质量证明改变是否有价值。
评论留言
暂时没有留言!