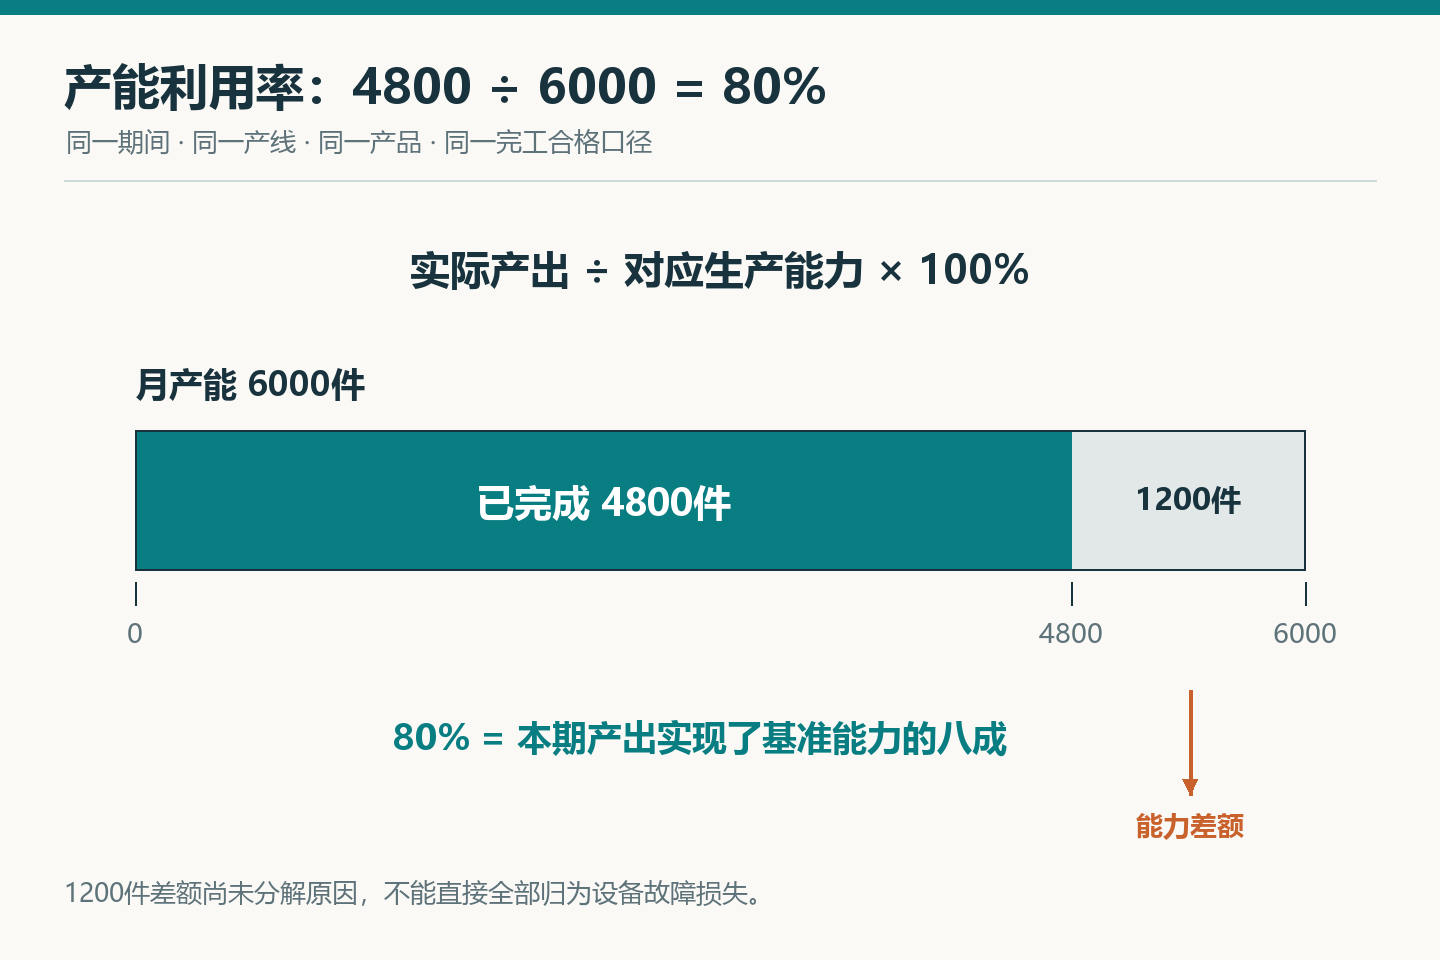
产能是一定期间、规定生产条件下能够实现的产出,实际产量是这个期间已经生产出来的数量,产能利用率则把两者放在同一口径下比较:产能利用率=实际产出÷生产能力×100%。月产4800件、对应月产能6000件,利用率就是80%。难点通常不在除法,而在6000件这个分母是否有依据。
同样的4800件,用单班、双班、设备铭牌速度或整条产线的稳定产能作分母,会得到不同结果。下面用一条虚构产线从班次时间算到瓶颈能力,再解释混合产品、超过100%以及多条产线合并时怎样保持口径一致。
产能利用率比较的是实际产出与对应产能
产能回答“在这些条件下能生产多少”,产量回答“实际上生产了多少”,利用率回答“实际产出占对应能力的多少”。产能可写成6000件/月;如果写成20件/小时,得到的是产出速率,还需要结合期间内可用的生产时间才能换成月产能。
国家统计局的指标解释将生产能力建立在人员、原料等投入有保障、设备正常运行且产出能够持续的条件上;其公布的工业产能利用率使用价值量,企业数据经调查与加权汇总。下文采用“件”的企业内部教学口径,不是在复现官方统计报表,也不能把某条产线的80%直接与全国或行业平均数比高低。
产量也不同于销量和库存出库量。本月发出的产品可能上月就已生产;同一件产品经过三道工序,不能把三次过站数相加后当成三件最终产出。先确定是统计设备加工次数、工序完成件还是产线完工件,才有可比的分子和分母。分母为零或缺少可核实的能力基准时,不能给出有效比率,应先确认能力及其适用条件。
算之前,把分母的条件写清楚
一个能复算的产能基准至少要说明:统计期间、设备或产线范围、产品与工艺路线、班次和人员配置、正常停顿、产出速率及质量口径。只写“设计产能1万件”却不写对应哪个产品、几班制和多长时间,无法判断它能否与本月产量相除。
设备铭牌往往说明特定条件下的单机能力,整条产线还受前后工序、工装、人员和共用资源限制。历史最高的一小时可以帮助发现潜力,却不能单独证明这个速度能维持整个月。美联储对产能的说明也强调在现实作业安排中考虑正常停顿、投入充分时可持续实现的产出。这里借鉴的是能力基准的含义,不套用其宏观指数编制方法。
企业内部可根据设备资料、工艺测定、稳定生产记录及配套资源建立基准,保存适用条件和生效版本。若速率已包含例行换型、维护等正常损失,就不要在时间里再扣一次;若速率按净生产时间测定,则应在时间模型中明确相应扣除。两种写法可以采用不同形式,但同一损失不能重复计算。
本月因为缺订单、缺料或意外故障少生产了,不能为了让利用率保持好看,就把这些实际损失全部从原有能力分母中减掉。长期班制调整、设备退出或工艺改变则可能需要重估能力,并记录变更依据。能力基准变更与当期生产损失,应分别说明。
完整算例:一条产线的月产能与80%利用率
以下均为虚构教学假设。某条产线只生产P产品,按前加工、装配、终检顺序完成。统计当月在本线完工的合格件,不含外购件、外协完成件和以前月份库存出库;同件返修后合格只计一次。本例忽略期初期末在制品变化,不存在额外共用设备瓶颈,工序间缓冲与衔接足以支持稳定流动。
先得到用于能力测算的300小时
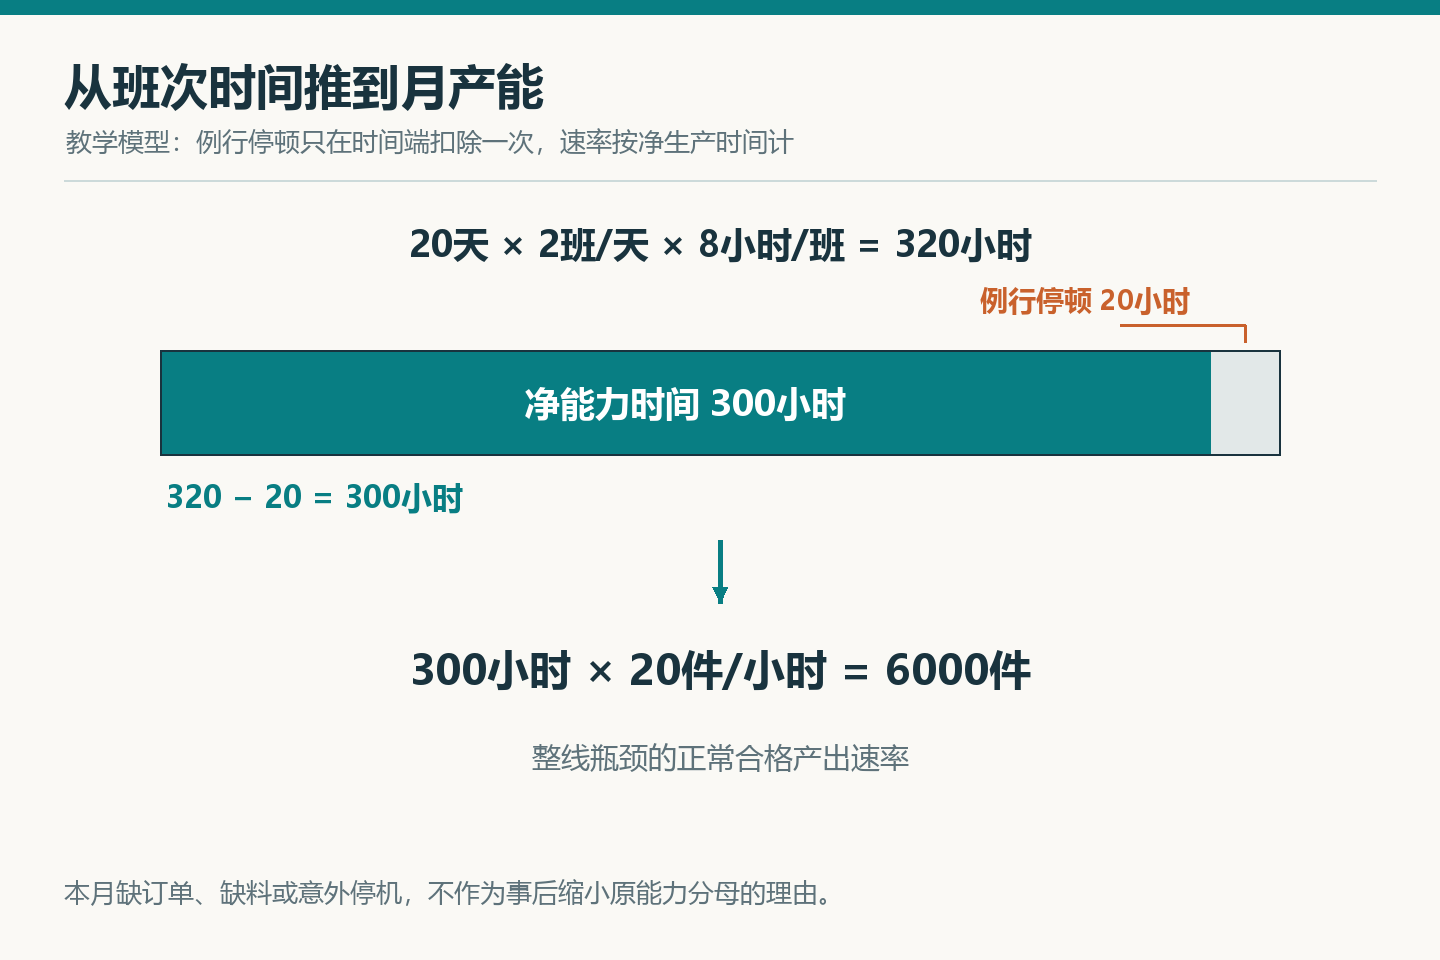
本月规定20个工作日,每天2班,每班8小时,因此班次时间为20×2×8=320小时。能力模型预留例行停顿合计20小时,三道工序采用相同时间基础,净能力时间为320-20=300小时。这里的20小时是预先定义的正常停顿假设,不是月末把所有实际停机时间都扣掉。
串行工序不能把各自能力相加
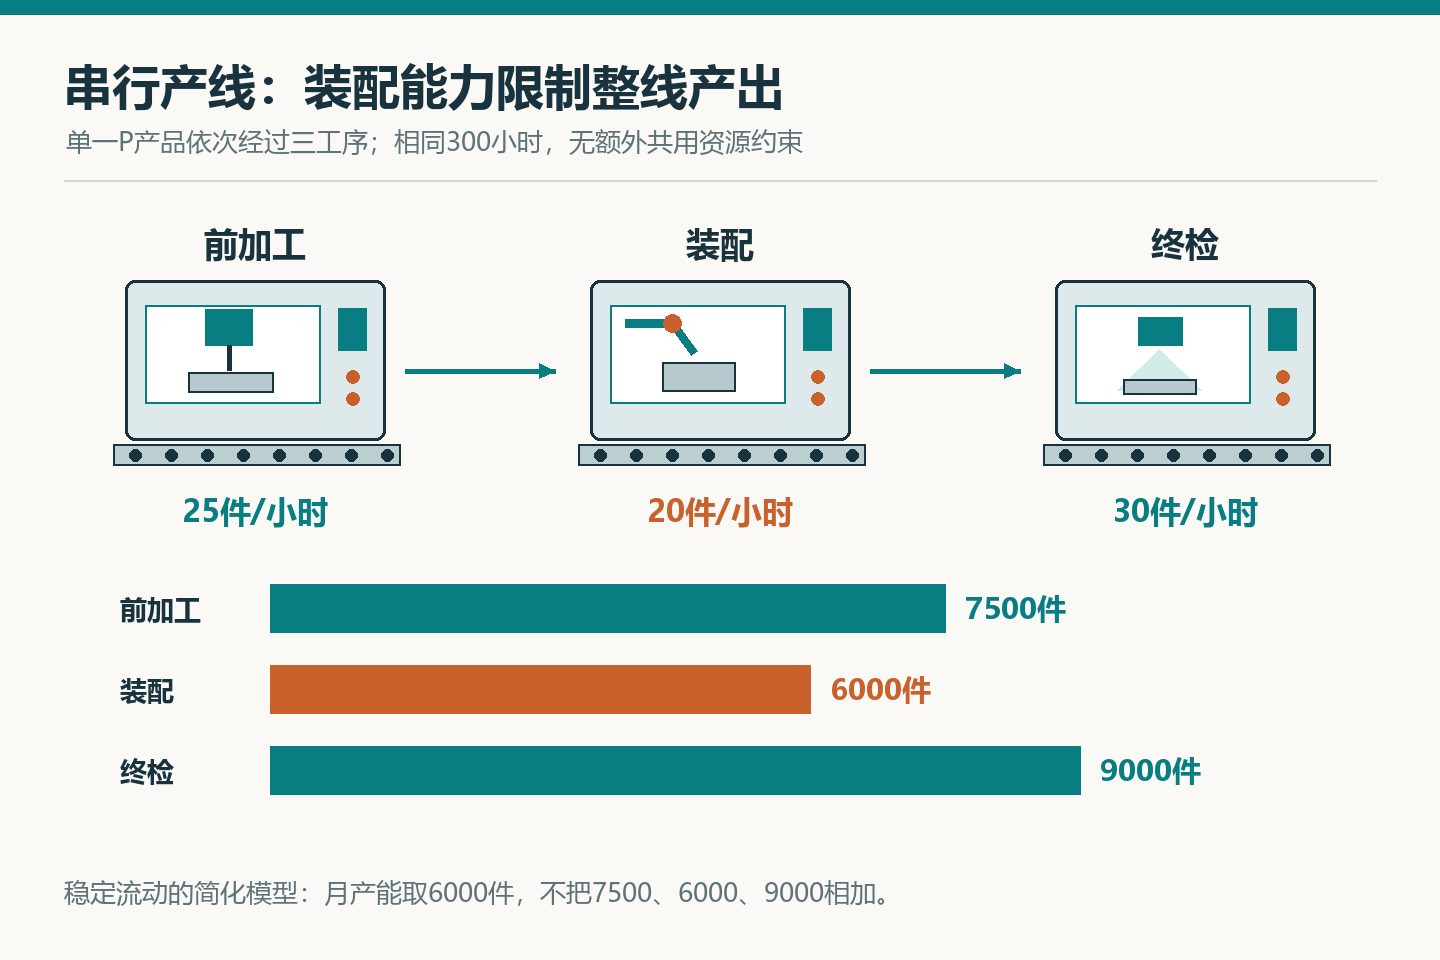
假设经过能力评估,前加工、装配、终检按各自净生产时间可持续完成的合格件速率分别为25、20、30件/小时。这些是本例设定值,不是通用设备参数;质量影响已包含在对应合格产出能力中,不再另乘一个良率。为突出瓶颈计算,本例按各工序合格件与最终合格P一一对应处理,不另设后续报废和返流损失。
| 工序 | 能力速率 | 净能力时间 | 对应月能力 |
|---|---|---|---|
| 前加工 | 25件/小时 | 300小时 | 7500件 |
| 装配 | 20件/小时 | 300小时 | 6000件 |
| 终检 | 30件/小时 | 300小时 | 9000件 |
每件P都必须经过装配,因此前加工和终检即使还有余量,也不能绕过装配多交付成品。在上述简化条件下,装配是能力约束,产线月产能为300×20=6000件,而不是7500+6000+9000=22500件。22500把同一条串行路线的不同加工阶段重复相加了。
再用同口径实际产量计算利用率
月末按完工记录核实,本线当月合格产量为4800件。因此产能利用率=4800÷6000×100%=80%,相对能力差额=6000-4800=1200件。若4800件中混入了外购入库或上月完工件,应先纠正产出统计,而不是直接使用入库合计。
80%表示本月产出实现了该能力基准的八成。剩余20%可能对应没有安排的订单、等待物料、意外停机、运行速度下降或质量损失,也可能暴露能力基准过高。仅凭这个百分数,不能判断哪一项占主因,更不能把1200件全部写成“设备故障损失”。
建议在计算记录中保留:期间和产线名称、产品P、产能基准版本及6000件的推导、4800件的完工数据来源、异常调整与最终80%。这样复核者能沿着记录重算,而不是只能接受看板上的一个结果。
开机率和OEE回答不同的问题
开机率通常是时间比例,但企业对“开机”和分母时间的定义可能不同。假设本例另有设备运行记录270小时,并明确将内部开机率定义为运行时间÷320小时班次时间,则开机率为84.375%,约84.4%。它与产能利用率80%不相等,也没有矛盾:机器运行时仍可能放慢速度、空转或产出不合格件。
若另一张表用300小时作为时间分母,同样270小时会得到90%。因此看到“稼动率”“设备利用率”或“开机率”名称时,应连同公式和停机分类一起读,不能只比较名称下的百分数。
Vorne的OEE计算说明以计划生产时间为基础,结合可用率、性能与质量,也可用首过合格数量乘理想周期再除以计划生产时间。这里的理想周期不同于本文用于正常能力测算的可持续速率;本例完工合格件还可能包括返修后合格件,也不同于OEE的首过合格计数。
所以,不能仅凭4800件和6000件就宣布OEE也是80%,更不能把产能利用率机械地再乘一次OEE。要计算OEE,需要另行明确其时间边界、理想周期和合格计数。有关损失拆分可继续阅读OEE公式与计算实例;时间名称的区别见OEE、设备利用率、稼动率与TEEP。
混合产品和超过100%怎样处理
不同产品可先折算到同一约束资源
一件复杂产品和一件简单产品占用资源的时间不同,直接相加件数,可能把产品组合变化误读为效率变化。企业内部可以按统一的标准工时折算,但必须写明工时对应哪个资源、使用哪个版本、换型及其他正常损失放在哪里。
另设一个独立教学例:同一约束资源当期有100小时净能力时间,只加工A、B两类产品;本例不另计换型,标准工时均按净加工时间设定。A的标准工时为0.05小时/件,实际完成600件;B为0.10小时/件,实际完成400件。则完成产出的标准工时为600×0.05+400×0.10=30+40=70小时,对应的内部标准工时产能利用率为70÷100×100%=70%。
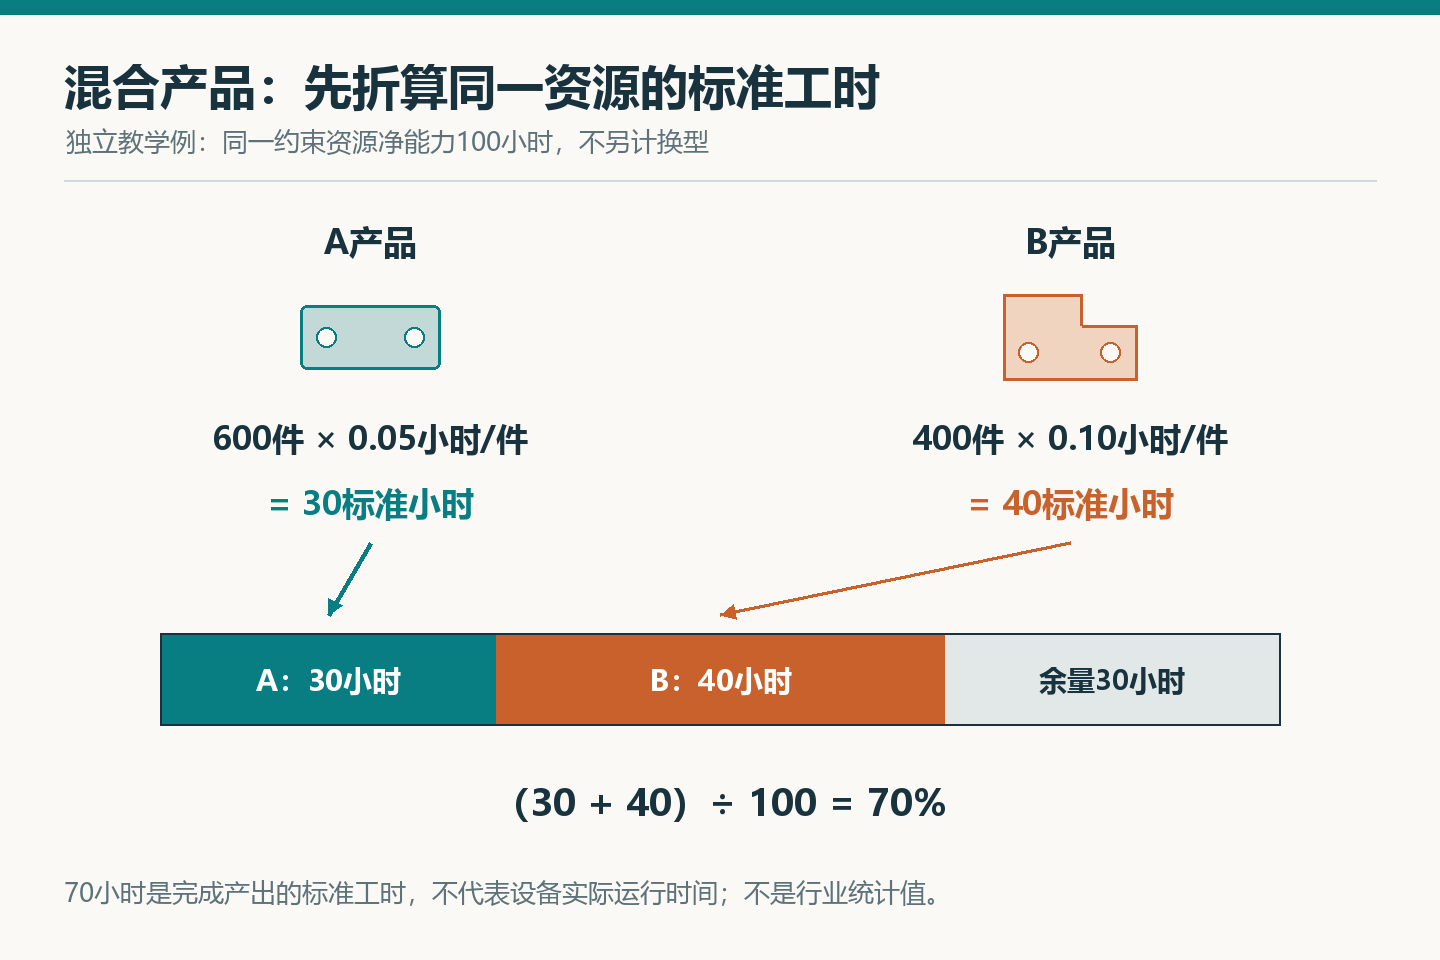
不能把A、B共1000件直接除以“全部生产A可做2000件”的能力,得到50%后就当作同一指标。该分母假设全做A,与实际混合产品不匹配。若A、B走不同路线,或瓶颈随组合变化,则要按相关资源分别核算负荷与能力,不能用全厂所有人工工时的合计掩盖某台关键设备的约束。
超过100%,先解释基准与条件
假设后续某月产出6300件,仍与原6000件基准相除,就会得到105%。这可能来自临时延长作业时间、产品组合改变、工艺改善或能力基准未更新,也可能是重复计数、时间范围不一致等数据问题。105%本身既不能证明数据一定错,也不能证明设备效率提高了5%。
宝鸡市统计局2023年的指标问答明确提到:企业在特定时期确实超负荷生产时,可以填报略高于100%的数值。这说明不宜把100%理解成所有产能利用率口径都绝不能突破的硬上限;该说明也不意味着短期超负荷产出可以长期维持。
若仍报告相对旧基准的105%,应同时披露额外班次或其他变化。若生产条件已稳定改变,则重新评估正常能力、注明生效时间并保留前后版本。不能只因为产量高了就倒推分母,使结果永远等于100%;月中新增设备也不宜直接把月末能力当作全月都已具备的能力。
从利用率找到需要核实的生产约束
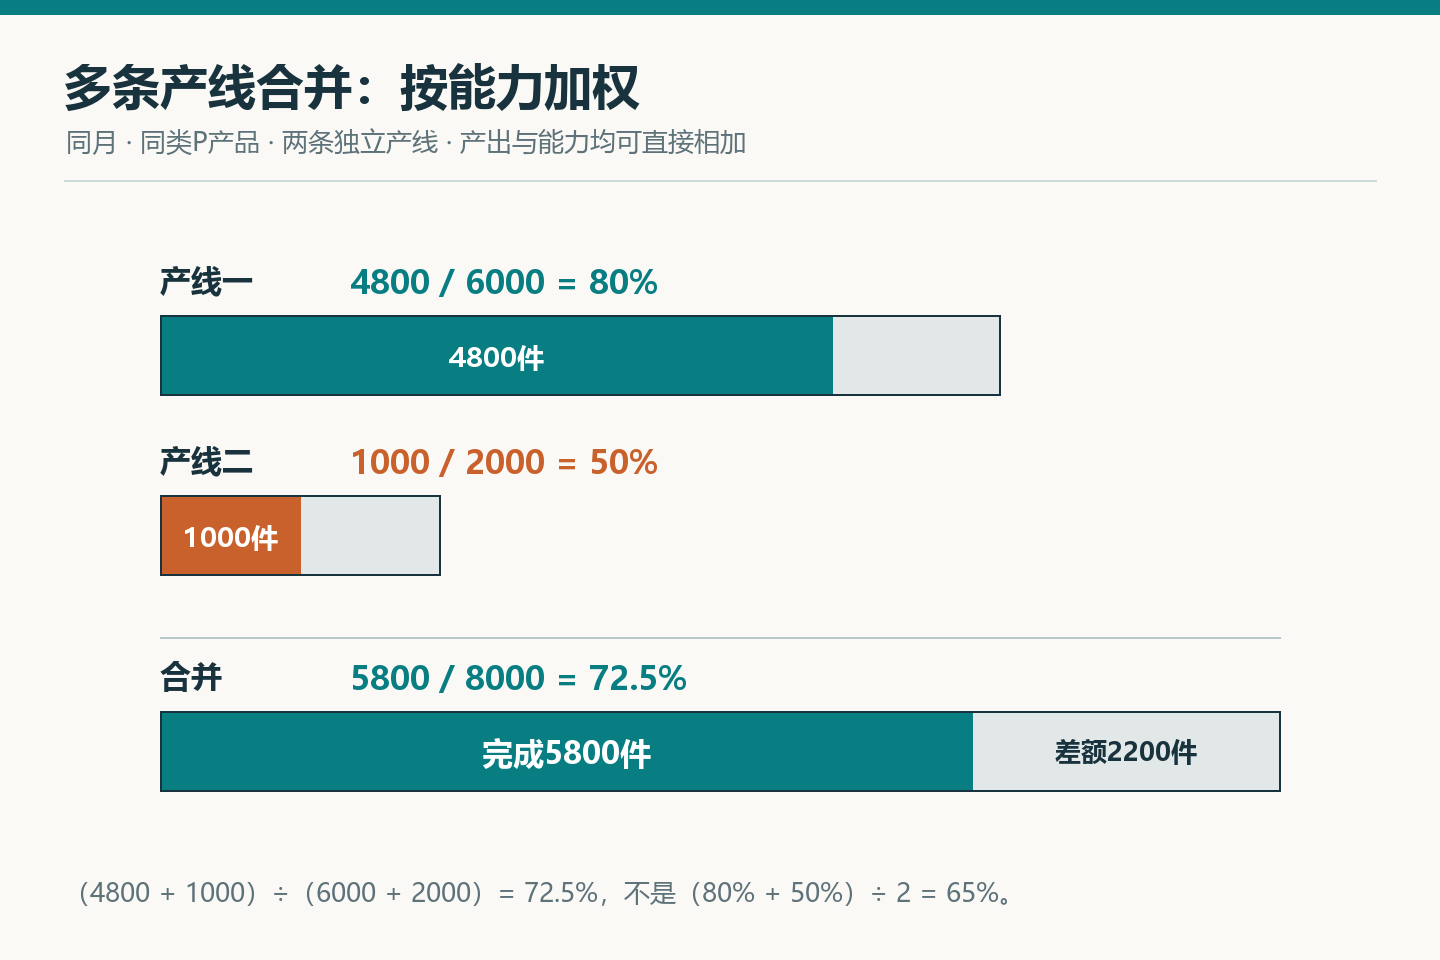
多条产线汇总时,先确认它们的产出可相加、范围没有重叠、期间和能力口径一致。假设另有一条独立生产同类P产品的线,本月能力2000件、实际1000件,利用率50%;与前述4800/6000的产线合并,应算(4800+1000)÷(6000+2000)=72.5%,而不是把80%和50%简单平均成65%。大产线在总能力中的权重更高。
回到主例,若订单本来只需要4800件且交付正常,80%未必来自现场低效;若有足量订单却持续缺料,应追查供给;若装配前积压、后工序经常等待,并有停机与节拍记录支持,才更有理由把改善重点放在装配约束上。库存、等待、欠交与运行记录应一起看,百分数本身不解释原因。
即使确认瓶颈在装配,先把前加工从25件/小时提到30件/小时,装配仍为20件/小时,原模型中的整线能力仍是6000件。提高非瓶颈速度可能只增加中间库存。另作一个只改善装配的假设:前加工仍为25件/小时、终检仍为30件/小时,装配稳定提升到24件/小时,其余条件不变,则模型能力变为300×24=7200件;继续提升到超过25件/小时后,前加工可能成为新的约束。
判断是否扩产,还需要持续需求、交付缺口、现有瓶颈可改善空间、新增资源的配套条件及经济性等证据。没有一个适合所有行业和工厂的“超过某百分比就扩产”阈值。可先沿精益生产的流动与浪费分析思路,核实等待和积压发生在哪里,再验证具体改善是否增加了可交付产出。
评论留言
暂时没有留言!