失效模式与影响分析(Failure Mode and Effects Analysis,FMEA)是一种系统分析方法:从产品或过程应实现的功能出发,识别可能怎样失效、会造成什么后果、由什么原因引起,再确定并验证降低风险的措施。它的主要价值在设计和工艺尚可调整时提前发现问题,而不是等出现不良品后补填一张评分表。
在制造业质量管理中,FMEA连接技术要求、设计与工艺决策、验证活动及日常控制。国际电工委员会的IEC 60812:2018给出了适用于多类对象的FMEA方法;汽车行业常用的美国汽车工业行动集团(AIAG)与德国汽车工业协会(VDA)联合手册,则进一步规定了七步法和相应评价方式。实际项目应先确定适用的方法、版本和客户要求,再统一分析与评分口径。
失效模式、后果和原因,分别回答什么问题?
三者的区别取决于当前分析对象。先写清对象应完成的功能,再问“怎样没有完成”,得到失效模式;向上追问“会影响谁、影响什么”,得到后果;向下追问“为什么会发生”,得到原因。原因、模式与后果连起来,才构成可以讨论控制措施的失效链。
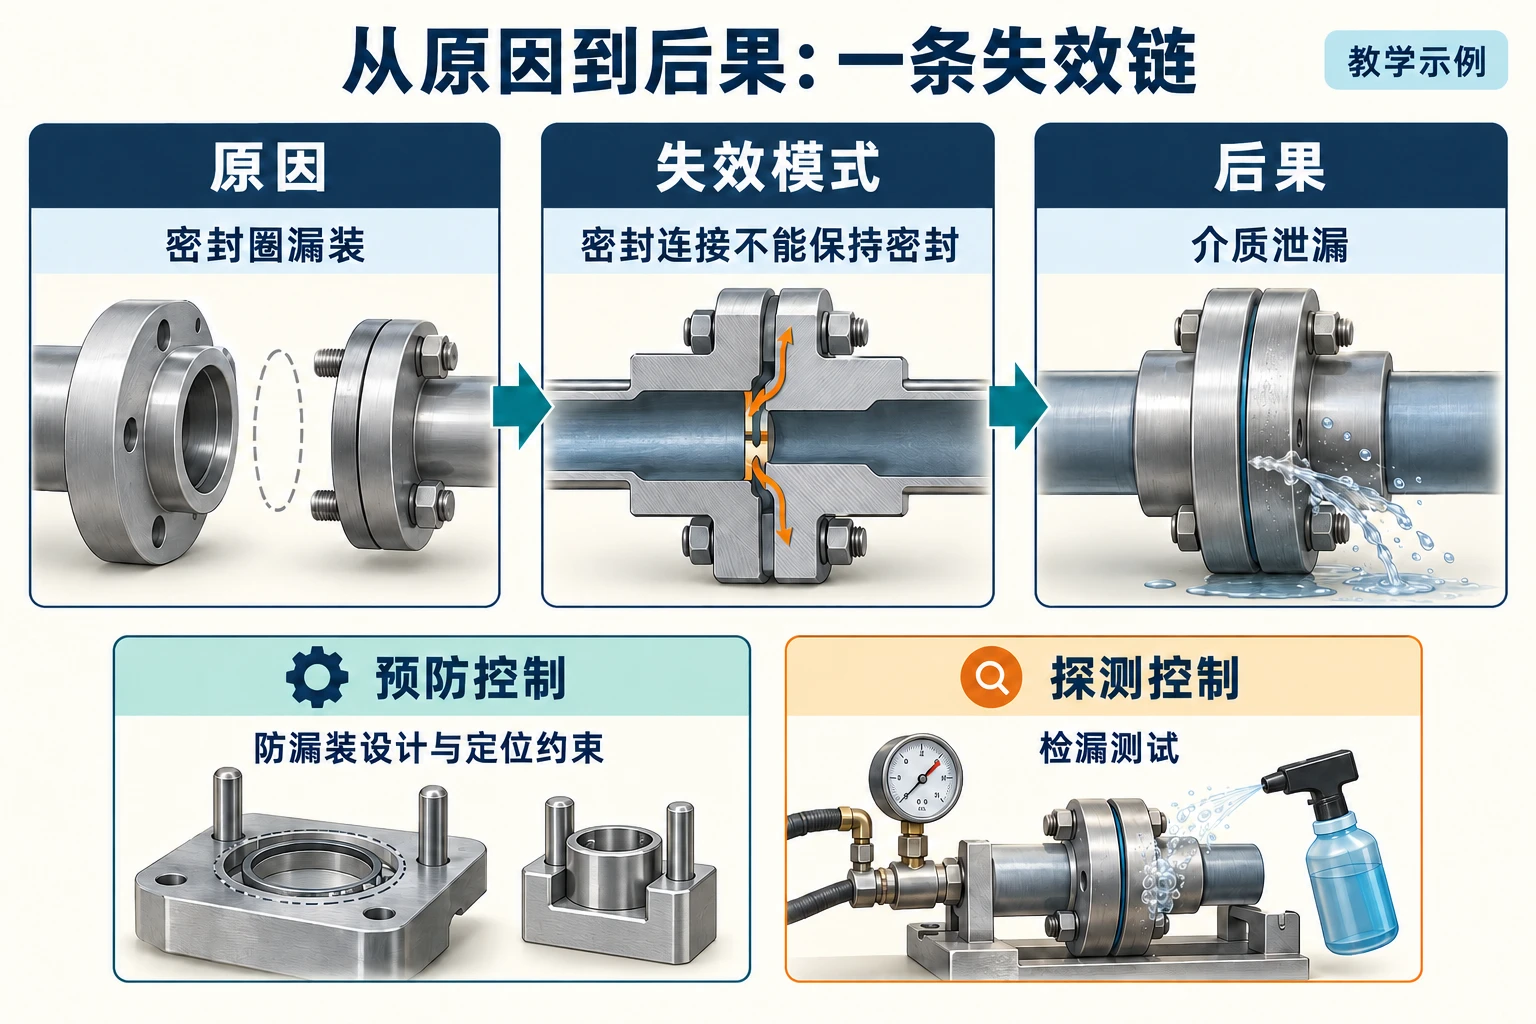
以一个假设的密封连接为例,功能是在规定工况下保持介质密封。关注该连接的密封功能时,可以这样区分:
| 分析项 | 示例 | 需要继续确认的内容 |
|---|---|---|
| 失效原因 | 密封圈漏装 | 漏装由哪个装配环节产生,现有控制能否防止 |
| 失效模式 | 密封连接不能保持密封 | 在哪些压力、温度和使用条件下发生 |
| 失效后果 | 介质泄漏,进而影响设备正常工作 | 泄漏对下道工序、整机功能及使用者分别有什么影响 |
如果关注对象改为“密封圈安装工序”,漏装本身就成为该工序的失效模式,供料异常、夹具不能约束装配位置等才是要进一步分析的原因。不能脱离对象,认定“漏装永远是原因”或“泄漏永远是后果”。
记录时也应避免把“质量不好”当失效模式,把“员工不认真”当最终原因。前者无法对应功能要求,后者难以验证和制定针对性措施。应继续细化到哪一项要求未满足、哪种操作或设备条件使失效可能发生。一个模式有多个原因时,要分别关联控制措施和评价依据,不能用一条笼统的“加强检验”覆盖所有原因。
DFMEA和PFMEA有什么区别?
设计失效模式与影响分析(DFMEA)关注产品设计能否实现要求;过程失效模式与影响分析(PFMEA)关注制造、装配等过程能否持续做出符合要求的产品。两者分析对象不同,但需要传递功能、特性和失效后果信息。
| 维度 | DFMEA | PFMEA |
|---|---|---|
| 主要对象 | 系统、部件、零件及接口的设计 | 工序及相关人员、设备、材料、方法等过程要素 |
| 密封示例 | 密封结构、材料及尺寸配合能否满足预期工况 | 密封圈能否正确安装,零件和参数能否被正确执行 |
| 主要输入 | 功能要求、图样、接口条件、使用环境及试验经验 | 过程流程、产品要求、工艺文件、设备与检验资料 |
| 分析结果的去向 | 设计更改、验证计划及需要传递给制造端的要求 | 工艺改进、防错、控制计划、作业及检验要求 |
即使产品完全按图制造,密封结构仍无法适应要求的工况,这是设计端需要解决的问题;图样要求正确,但装配时漏装密封圈,则需要分析过程原因。终检可以发现一部分不合格,却不能替代对设计适用性的验证。美国质量学会ASQ的FMEA说明也将设计阶段的预防分析与过程阶段的控制分析区分开来,并强调尽早开展、持续维护。
FMEA怎么做?按七步法把分析推进到措施验证
AIAG与VDA在2019年联合发布的手册采用七步法。下面按这一框架,说明制造项目中每一步需要形成什么结果;其中的装配情境用于解释做法,不是某家工厂的实际记录。
- 策划和准备:确定产品或工序范围、分析边界、时间节点、参与人和适用要求。准备图样、过程流程、历史不良及试验资料,让设计、工艺、生产、质量和检测等相关人员共同参与。输出应能回答“这次分析包含哪些对象和接口”。
- 结构分析:把对象拆到可以明确责任和功能的层级。分析装配过程时,可从整条过程分到密封圈安装工序,再识别夹具、供料和操作等要素。检查遗漏的接口、返工或转序环节是否会影响分析。
- 功能分析:写出每个对象应完成的功能及要求。例如“将指定密封圈安装到规定位置”,并关联图样和工艺要求。仅写“安装”不够清楚,后续难以判断怎样才算失效。
- 失效分析:逐项识别功能缺失、错误或不足的方式,再向上追后果、向下追原因。对漏装、装偏、装错型号等不同模式分别分析,不能因为最终都会泄漏就合并成一条。
- 风险分析:列出已有的预防和探测控制,按统一准则评价严重度、频度和探测度,确定措施优先级。把当前已验证的控制与准备新增的措施分开,避免先按预期效果降低评价。
- 优化:针对原因或后果提出改进,指定责任人、期限及验证办法。措施执行后,再依据实际证据重新评价。若不能按计划实施,应记录决定和后续处理,不能只修改分数。
- 结果文件化:记录分析范围、采取的措施、验证结果与未关闭事项,并向相关人员沟通。把需要长期执行的要求落实到相应图样、控制计划、作业和检验文件中。
这一流程的关键顺序是先把对象、功能和失效关系弄清楚,再谈评分和改进。七步的名称与框架可核对AIAG的手册发布说明;VDA QMC的官方白皮书进一步说明了各步的关联及措施有效性确认。
S、O、D怎么理解?RPN和AP有什么不同?
严重度(S)、频度(O)和探测度(D)回答三个不同的问题,不能用同一个“风险大不大”的印象来评分。
- S看后果:失效发生后影响有多严重。评估应追踪实际影响范围,而非只看本工位是否需要返工。
- O看原因发生的可能性:结合过程条件、历史资料与现有预防控制判断。没有投诉记录,不等于已经证明原因不会发生。
- D看现有控制的探测能力:控制能否在相关阶段发现失效原因或失效模式。在AIAG与VDA常用的评分方向中,D越高表示探测能力越弱,不能理解成“越容易检出”。
具体分值应对照项目采用的评价表,并保留证据依据。DFMEA中的验证活动与PFMEA中的生产检测具有不同情境,不宜把两套评分描述直接混用。增加检漏只能改善相应的探测能力;如果泄漏一旦发生造成的后果没有改变,严重度就不能仅因增加了检验而下调。
风险顺序数(RPN)的常见计算方式是RPN=S×O×D。但不同的S、O、D组合可以得到相同乘积,单看总数会隐藏后果与控制能力的差别。RPN不是失效概率,也不是损失金额;不能把其他项目的“超过某个数就整改”当成通用合格线。博世的FMEA方法手册也明确说明,RPN限值不适合单独作为确定改进措施的评价依据。
AIAG与VDA联合手册引入措施优先级(Action Priority,AP)替代RPN作为其评价框架中的措施排序方法。AP根据S、O、D组合及规定表格,得到高、中、低的措施优先级,不能由RPN换算,也不应直接改写成“高、中、低风险等级”。它用于决定哪些问题需要优先审查和采取措施,具体处理遵循所用手册及客户要求。
AP的引入不代表所有行业、所有既有项目都取消了RPN。AIAG目前的工具说明仍区分第四版模板的RPN规则与AIAG、VDA模板的AP规则。团队必须先统一适用方法,不能一部分记录用RPN门槛,另一部分记录用AP结果,再混在一起排序。
用装配示例说明:怎样把一条分析落实到控制措施?
以下仍是假设场景:某密封圈安装工序需要把正确的密封圈装到指定位置,团队识别出“密封圈装偏”这一失效模式。可能的原因之一是夹具定位不足,使装配方向缺乏约束;后果可能从本工位返工延伸到后续接口泄漏。这里不预填S、O、D分值,因为缺少具体工况、过程资料与检测验证结果时,给分并不能增加分析价值。
针对定位不足,可先研究夹具的定位和防错结构能否减少装偏发生。这属于预防方向。若采用装配后的检漏测试,则属于探测方向,需要进一步明确测试条件、判定规则、漏检风险以及不合格品如何被识别和隔离。“有检漏设备”只是设备事实,尚不能证明这项控制足以发现目标失效。
措施记录应写成能够执行和验收的任务。例如,由工艺人员完成定位夹具更改,组织代表性装配条件下的试验并记录结果;由检测人员验证检漏方法对目标缺陷的识别能力,明确测试记录与不合格处置要求。每项任务都要补上实际责任人、完成期限、验证记录和评审结果,而不是统一填“加强培训、加强检验”。
如果措施尚未安装,或者已安装但验证没有完成,仍应保留待完成状态。完成并确认有效后,才能把它转入当前控制,并按适用准则重新评价对应的O或D。FMEA上的措施、现场执行以及控制计划之间必须能够相互追溯。
什么时候需要重新检查FMEA?
新产品和新工艺应尽早开展分析;设计、材料、设备、工艺或使用条件变化后,应检查受影响的失效链和接口。现场出现新的失效、客户反馈或验证结果与原假设不一致,也需要回到相关分析项,而不只是增加一条问题记录。
已有FMEA可以保留可复用的知识,但不能只换项目名称。至少要核对功能要求、分析边界、失效后果、现有控制和评分依据是否仍成立。VDA QMC中国的方法说明把设计分析、过程分析、控制计划和经验反馈联系起来。FMEA能够持续发挥作用,取决于新的技术信息是否进入分析、决定的措施是否进入现场、实施效果是否回到记录。
参考资料
- 国际电工委员会:IEC 60812:2018,Failure modes and effects analysis(FMEA and FMECA),2018年。
- 美国质量学会ASQ:What is FMEA? Failure Mode & Effects Analysis,页面注明2024年11月复核。
- AIAG:AIAG & VDA FMEA Handbook发布说明,2019年6月3日。
- VDA QMC:AIAG & VDA FMEA Handbook白皮书,七步法及主要变化。
- AIAG Core Learning Portal:Risk Profiles,不同模板的评价规则说明。
- Robert Bosch GmbH:Booklet No. 14,Failure Mode and Effects Analysis,2012年6月,第27、29—34页的失效链、评价和措施原理。
- ASQ Career Center:FMEA:A Practical Guide for Quality Engineer,RPN与AP的差别。
- VDA QMC中国:失效模式及影响分析(FMEA)培训概览,2023年3月版,方法及实施步骤说明。
评论留言
暂时没有留言!