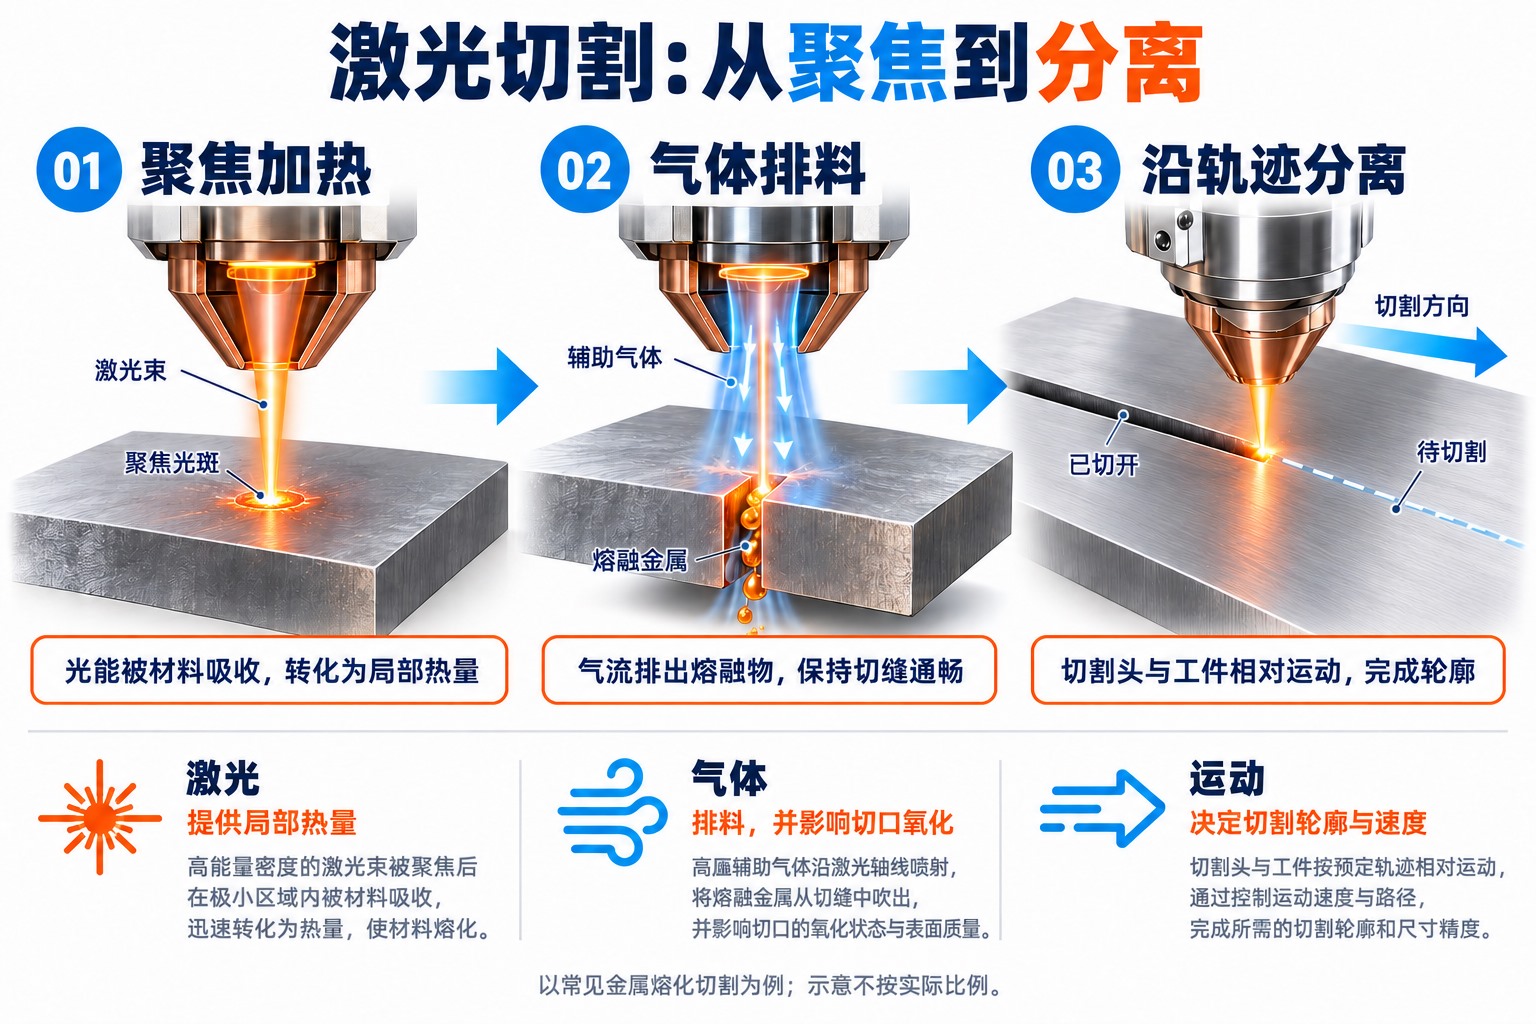
激光切割是利用聚焦激光使材料局部熔化、汽化或发生反应,并沿预定轮廓去除材料的分离工艺。对常见的金属板材切割,光束负责输入热量,辅助气体把熔融物从切缝中排走,切割头与工件的相对运动把一个穿孔延伸成连续轮廓。因此,“激光把整条缝全部烧成气体”并不准确。
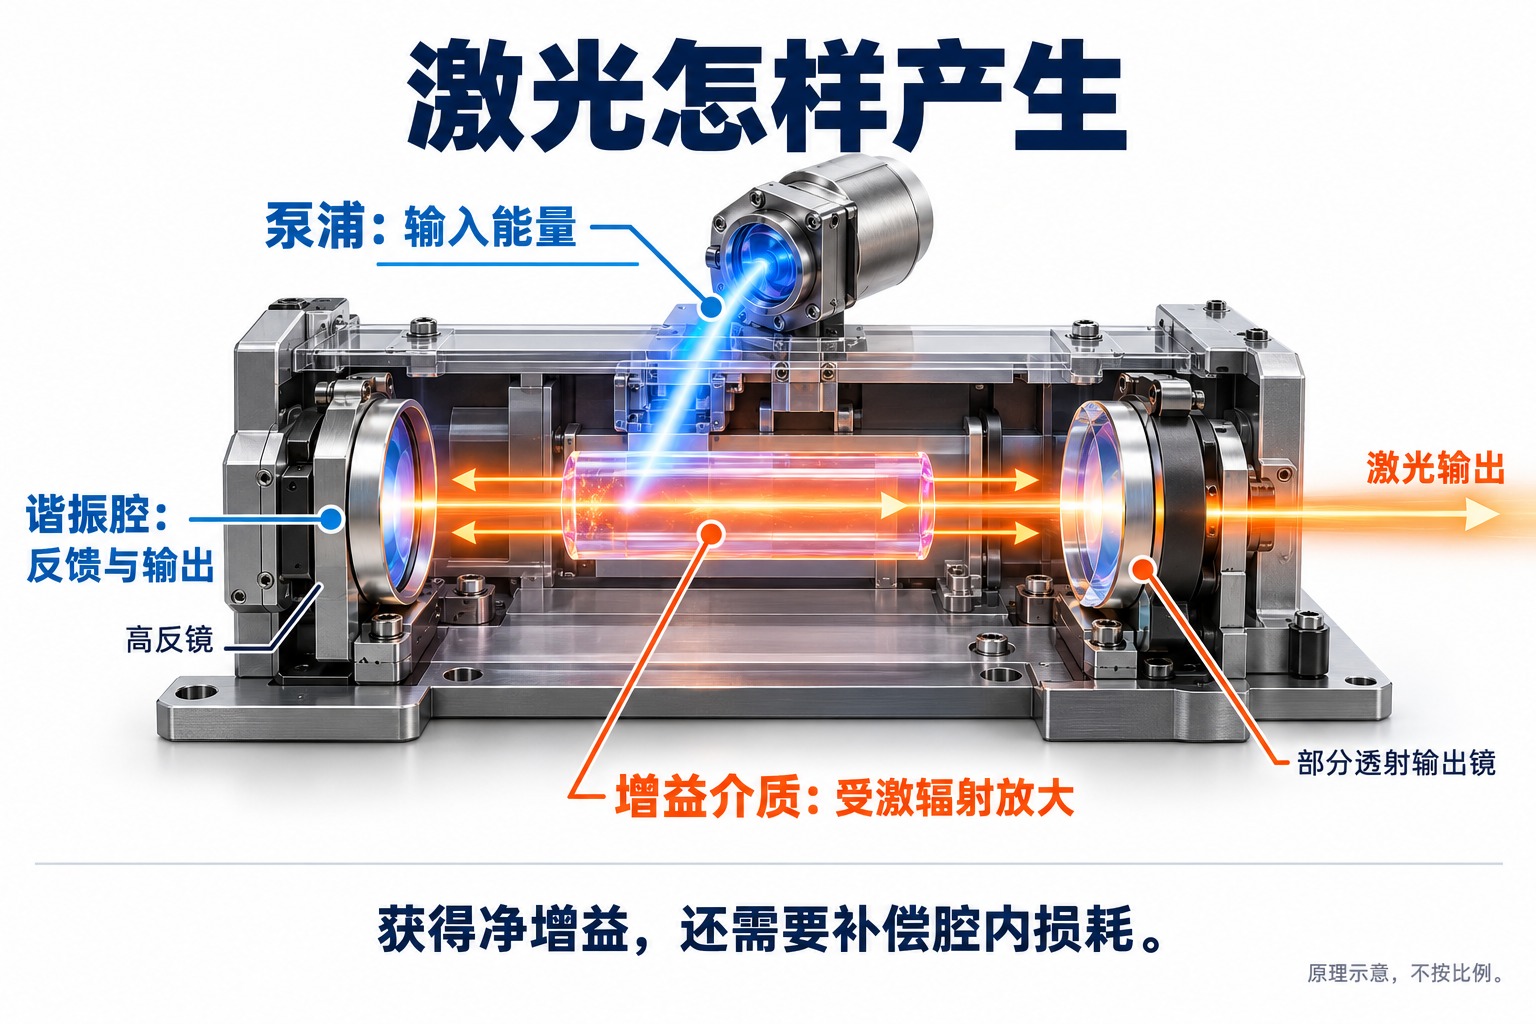
光纤激光与二氧化碳(CO₂)激光的主要差别来自激光介质、波长和传输方式,这些差别进一步影响材料吸收与加工表现。理解切割时,需要同时看光、气体和运动怎样配合,不能仅凭激光器功率判断切口质量。激光产生和放大的基础可先读工业激光器的工作原理。
激光切割怎样形成连续切缝?
一束光照在金属上,只有被材料吸收的部分才参与加热;反射出去的能量不会直接完成切割。聚焦光学系统把能量集中到较小区域,使局部温度迅速升高。材料达到相应状态后,辅助气体从喷嘴进入加工区,将熔融物向下排出。IPG Photonics的激光切割说明将其概括为非接触热分离过程,并指出波长、功率、光斑与脉冲持续时间都影响加工结果。
- 聚焦与穿孔:从板材内部开始一个封闭轮廓时,需要先建立贯穿厚度的孔道;从板材边缘起切则不一定需要同样的穿孔过程。穿孔阶段与连续切割阶段的能量和气体策略可以不同。
- 维持贯通的切缝:光束持续向切割前沿输入热量,气流排出熔融物。若下部材料没有充分分离,或者熔融物排出不畅,就可能出现未切透或底部挂渣。
- 按轮廓运动:数控系统控制切割头和工件的相对位置。转角、小孔和直线的运动条件不同,实际速度发生变化时,能量输入也要与之匹配,否则局部受热状态会改变。
切缝本身有宽度,材料不会沿一条没有宽度的数学线消失。加工程序因此需要考虑轮廓与切缝的关系;零件尺寸还会受到运动、材料热响应和工艺稳定性的影响。“非接触”表示没有实体刀刃压入工件,不表示工件不受热。
氮气和氧气为什么会改变切割过程?
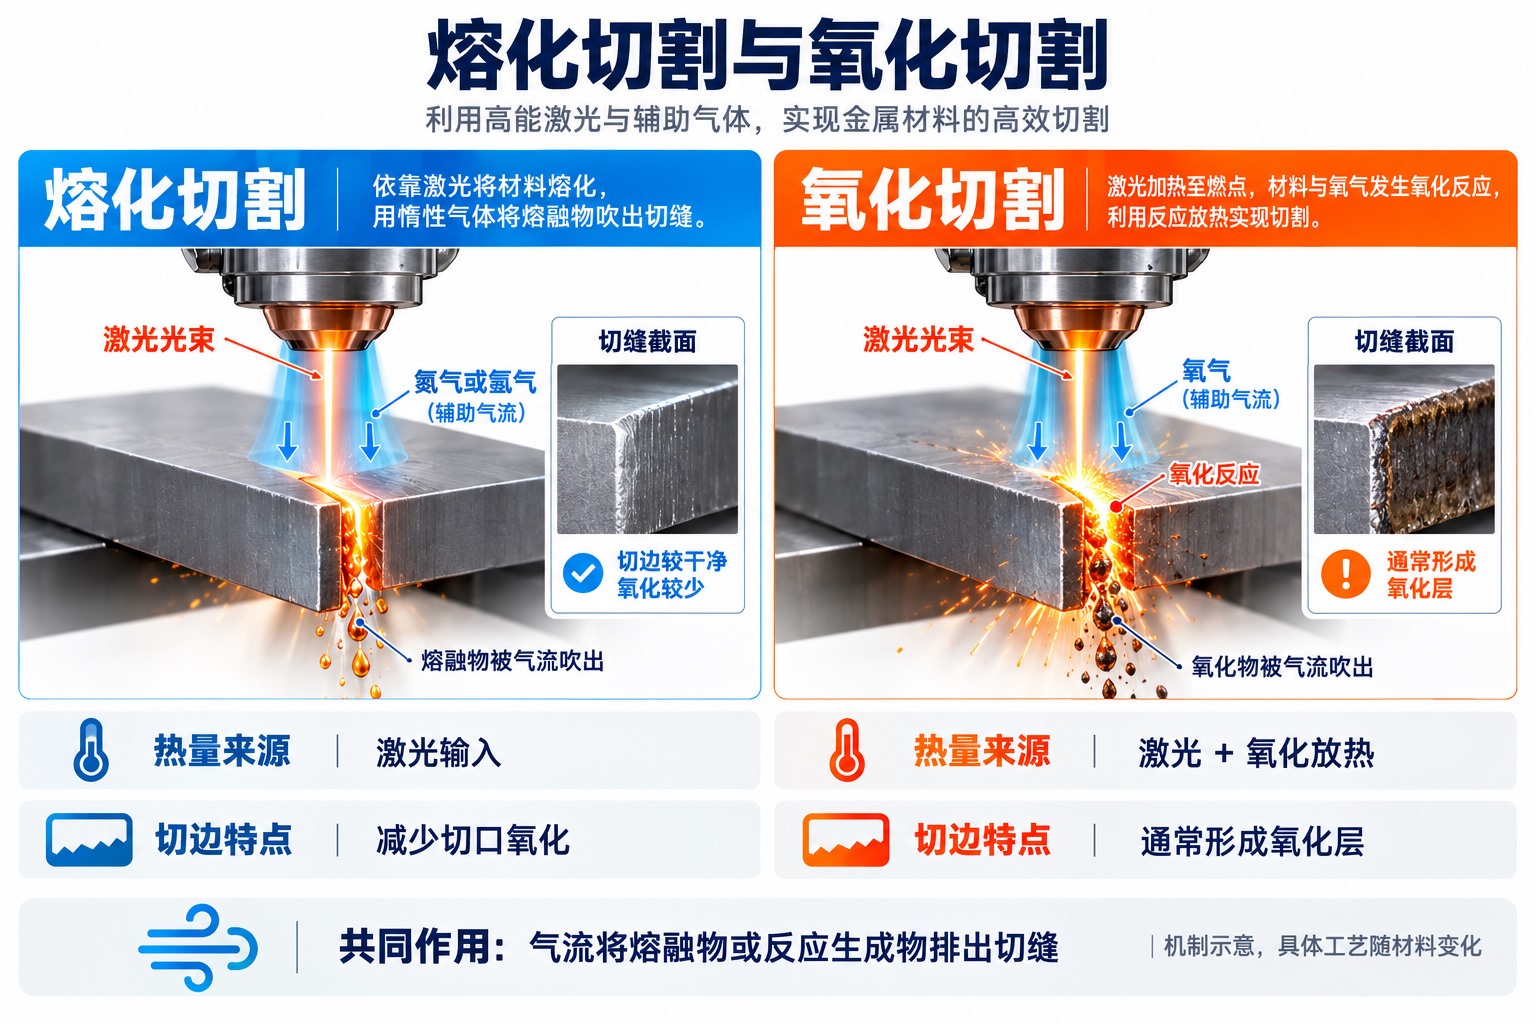
辅助气体既承担排料作用,也会改变切割区的化学条件。常见金属加工中,熔化切割和氧化切割的能量来源不同,切口状态也不同。TRUMPF对切割工艺的说明分别介绍了使用氮气或氩气的熔化切割,以及氧气参与反应的火焰切割。
| 比较项 | 熔化切割 | 氧化切割 |
|---|---|---|
| 主要过程 | 激光熔化材料,气流将熔融物排出。 | 激光加热与材料的氧化反应共同作用,气流排出生成物。 |
| 典型辅助气体 | 氮气或氩气,具体取决于材料与工艺。 | 氧气。 |
| 热量从哪里来 | 主要由激光输入。 | 激光输入之外,氧化反应提供附加热量。 |
| 切边特点 | 在保护条件满足时,减少切口氧化;排料不足仍可能挂渣。 | 通常形成氧化层,后续涂装、焊接等工序可能需要处理切边。 |
这解释了一个容易混淆的现象:同一台设备切同一种板材,改变气体后,速度与切口状态也可能变化。变化不只来自气流“吹得更强”,还可能来自反应放热。对适用材料而言,氮气或氩气不以氧化反应供热,还能减少切口与周围空气接触。氮气切割中的排料效果则依赖气体流动、喷嘴和切缝共同形成的通道,并非压力越高就一定越好。
汽化去除也是激光加工的一种机制,尤其在特定材料与精细加工任务中有意义,但不能用它解释所有金属板材切割。具体工艺中的熔化、汽化和反应可以并存;分类强调的是主要去除机制。
光纤激光与CO₂激光有什么区别?
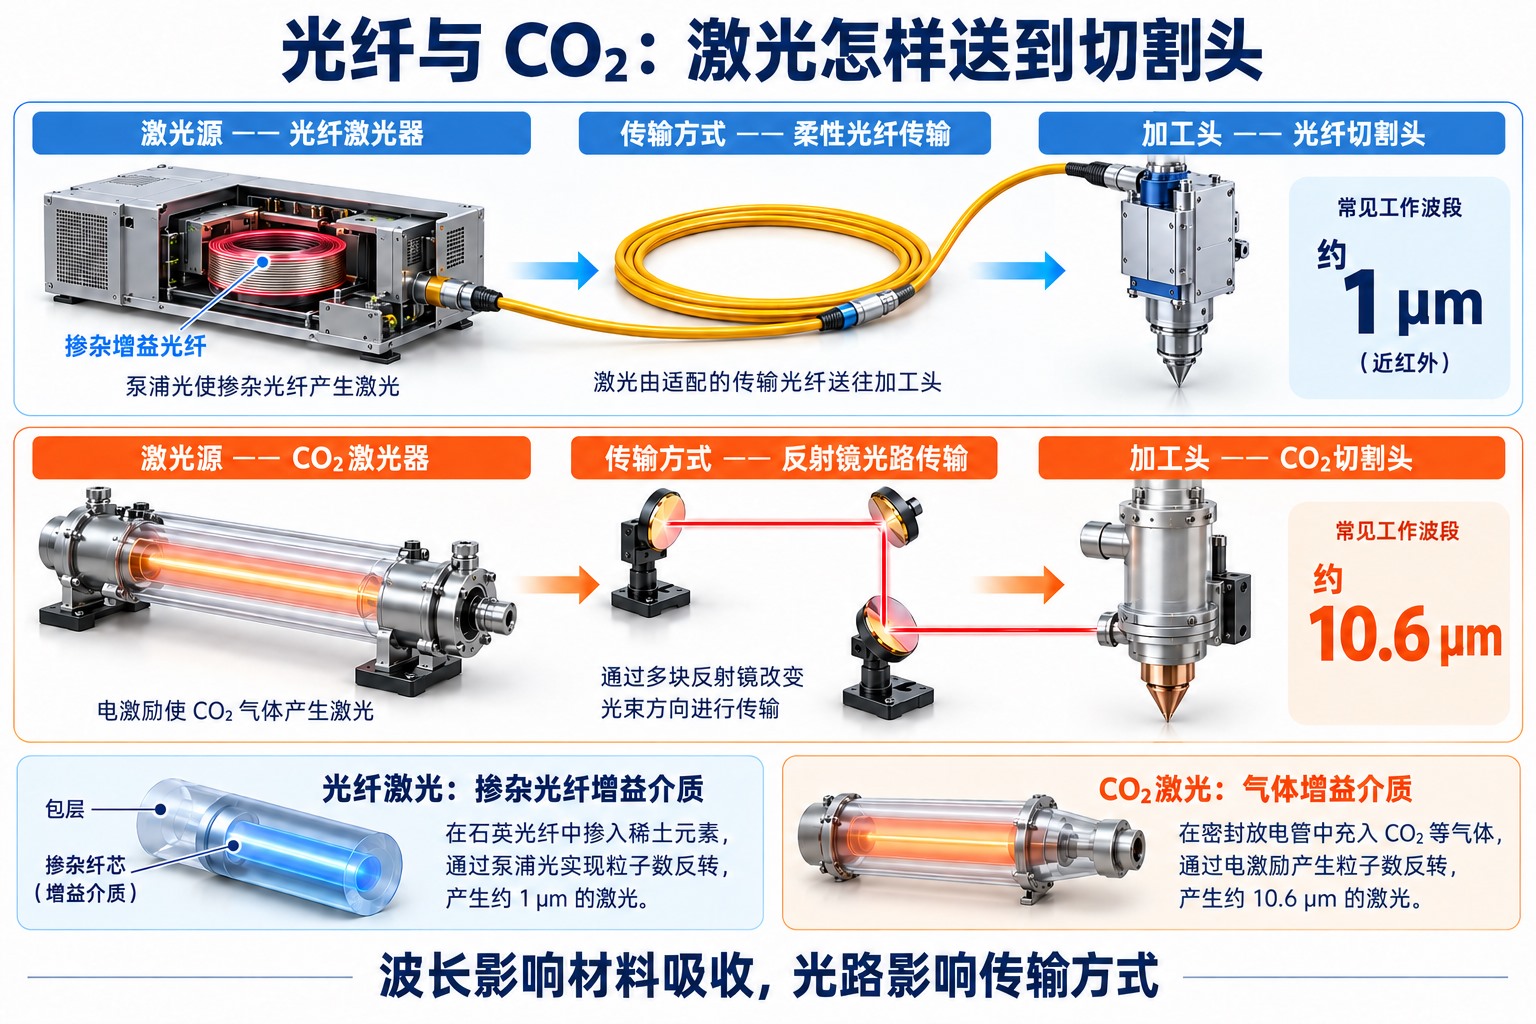
工业切割中常见的光纤激光器使用掺杂光纤作为增益介质,常见近红外输出约在1微米附近;CO₂激光器采用气体增益介质,常见输出波长约为10.6微米。这是典型工作波段,不是所有型号只能使用的唯一波长。皇科雷射的技术问答提供了两类激光器的发振与传输原理对照。
| 维度 | 常见光纤激光切割 | 常见CO₂激光切割 |
|---|---|---|
| 激光产生 | 二极管泵浦掺杂光纤,在光纤介质中放大光。 | 激发气体介质,利用相应分子能级跃迁产生激光。 |
| 光束传输 | 常可通过适配的传输光纤送往加工头。 | 常采用反射镜组成的自由空间光路,再由光学系统聚焦。 |
| 材料作用 | 近红外波段常用于金属板材和管材切割,具体吸收受材料及表面状态影响。 | 长波红外在木材、亚克力等不少非金属加工中常见,也用于金属切割。 |
| 加工表现的决定因素 | 波长、光束质量、功率与切割头、气体和运动协同。 | 同样依赖上述工艺因素,不能仅以激光类别断言切口优劣。 |
材料适应性的关键是“材料在该波长下怎样吸收”,而不是肉眼看起来透明还是不透明。例如,透明亚克力能够透过可见光,却能较好地吸收常见CO₂激光的长波红外;这使CO₂激光可用于亚克力切割。相反,不能因为某种激光能切金属,就推断它也能用同样方式切所有透明非金属。xTool材料加工资料对亚克力的10.6微米吸收特性作了说明,此处只引用该材料与波段的关系。
两类设备都可能加工金属。简单写成“光纤只能切金属,CO₂只能切非金属”会把常见应用误写成绝对边界;声称某一类在所有厚度和材料上更快、更光滑,也忽略了光束、气体和加工参数的变化。这里的比较用于理解物理差异,不构成设备选型排名。
功率、速度、焦点和喷嘴怎样影响切口?
功率表示单位时间输出多少光能,切割速度决定光束在某段路径上停留多久。为了理解两者的联系,可以用“入射线能量=功率÷速度”作简化说明:假设到达工件的连续激光功率为1000瓦、速度为100毫米/秒,入射线能量为10焦耳/毫米;同功率下速度减半,数值变为20焦耳/毫米。这是教学演算,不是某种板材的加工参数,也没有计入反射、热传导或氧化反应,因此不能用它单独预测能否切透。
这个关系也说明,降速不一定只是“切得慢一点”。更多能量集中在单位路径上,可能帮助材料分离,也可能加重局部热积累,使切缝变宽或转角受热过度。真正需要维持的是稳定的材料去除状态。
焦点位置决定光斑沿板材厚度的分布。把光束最窄的位置移动到表面上方、表面或内部,都会改变不同深度处的能量密度和切缝形态;并不存在适合所有材料与厚度的固定焦点位置。喷嘴口径、喷嘴与板材的间距、气流轴线与光束的对应关系,则影响气体能否有效进入切缝。只改变功率,无法补偿所有聚焦或排料问题。
因此,同一张参数表里的功率、速度、焦点与气体条件应视为一组工艺条件。材料牌号、厚度、表面涂层或光学部件状态发生变化时,原有组合的表现也可能改变。TRUMPF的三维激光切割白皮书也将功率、焦点、速度、气压与穿孔策略作为共同影响质量的因素。
怎样从切口看出加工质量?
“零件能从板上掉下来”只说明完成了基本分离,不能替代尺寸和切口检验。检查应同时覆盖上缘、整个断面、下缘和零件几何:上缘是否明显圆化,断面条纹与粗糙度是否满足用途,下缘是否有附着熔渣,切缝是否出现不期望的锥度,孔和外轮廓是否符合图样。
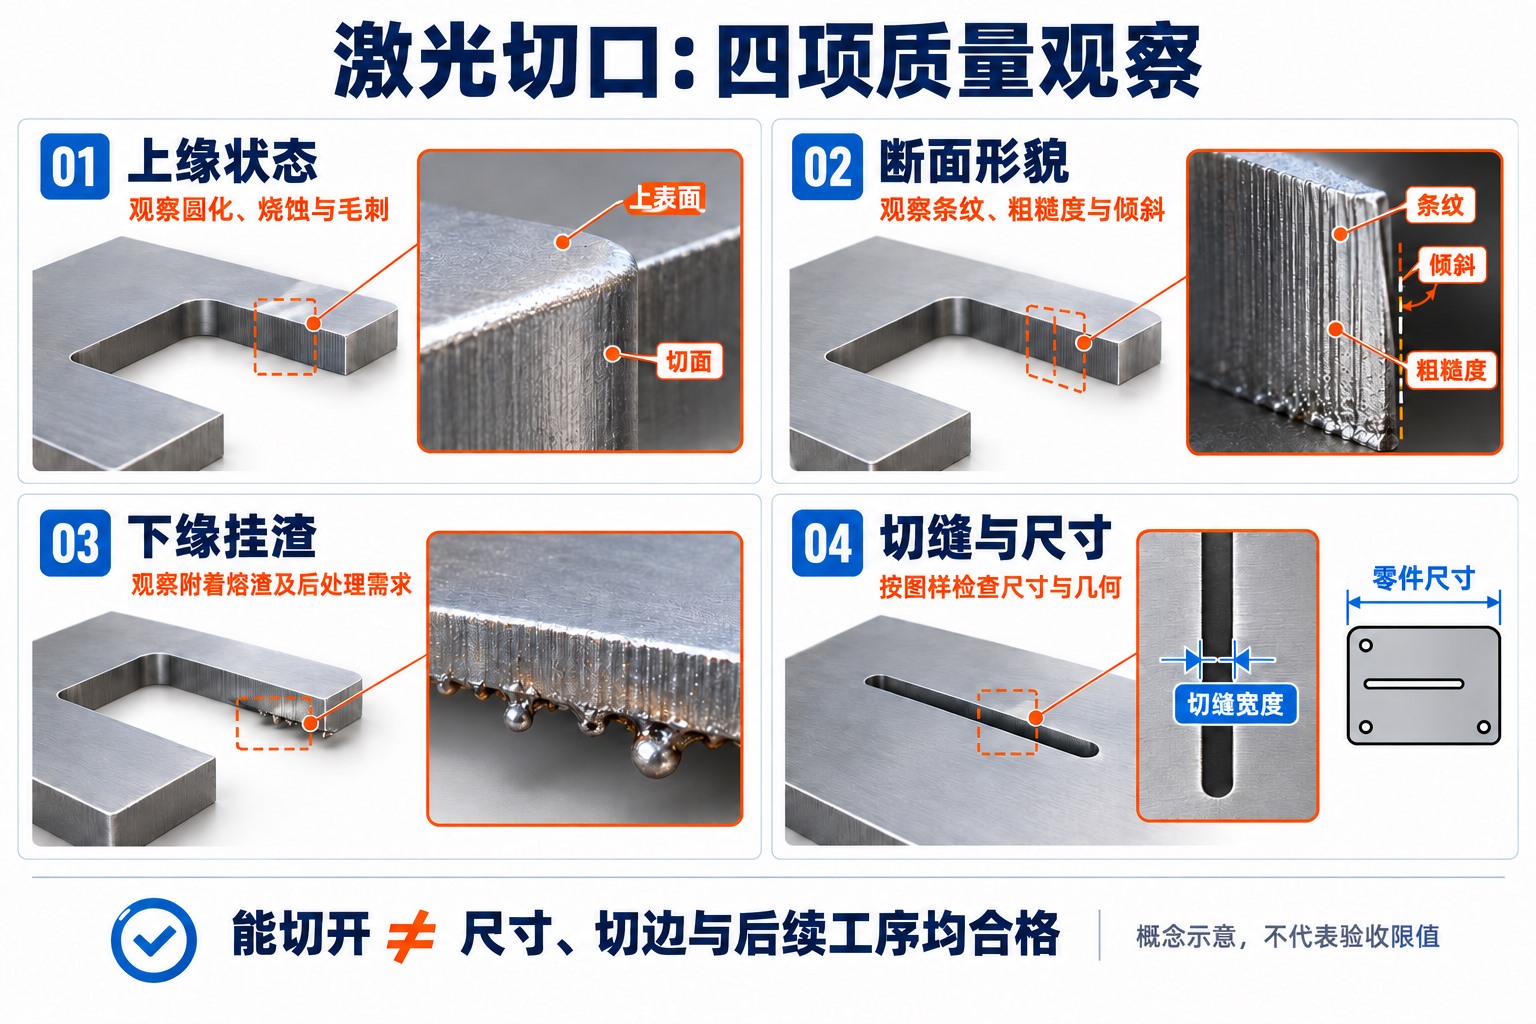
未及时排出的熔融物在下缘冷却凝固,就可能形成挂渣。以一块假设的不锈钢板为例:上缘整齐而下缘有挂渣,并不能只凭照片断定“功率小了”。下部能量不足、熔融物排出不顺、焦点或喷嘴状态异常都可能参与形成这一现象。理解这些可能路径后,才能在固定材料和厚度、记录原参数的条件下,结合设备工艺资料逐项检查,并比较调整前后的完整切口。
切边氧化还会影响后续工序。氧化切割形成的表面状态,与熔化切割得到的切边并不相同;即使轮廓尺寸合格,后续涂装或焊接对表面状态的要求仍需落实。激光切割的质量最终体现为零件在既定材料、图样和后续工序下是否可用,而不只是光斑更亮、速度更快或切缝更窄。
参考资料
- IPG Photonics:Laser Cutting,激光切割基本过程与工艺变量。
- TRUMPF:Laser Cutting;Whitepaper 3D laser cutting technology for secondary processing of metal formed parts,切割机制与参数关系。
- 皇科雷射:光纖雷射與CO₂雷射,介质、波长及光路对照。
- xTool:Material Processing Guide,2025年2月10日更新,仅用于亚克力与CO₂激光波段关系。资料核查日期:2026年10月28日。
评论留言
暂时没有留言!