JIT是Just-in-Time的缩写,通常译为准时化生产或准时制生产。它按照下游需求组织生产与补充,让所需品种以所需数量在需要时到达使用环节。实现这一点,需要把需求节拍、连续流和拉动机制结合起来,并减少质量、设备、换型与供应中的不稳定因素。
因此,判断JIT不能只看仓库里东西少不少。库存很低但经常缺料、加急和停线,说明供需衔接仍有问题;单次提前交货,也不等于建立了准时化生产系统。
JIT如何组织生产,和精益生产是什么关系?
JIT的关键是把下游视为本工序的顾客。这里的下游既可能是购买成品的客户,也可能是同一工厂里的下一道装配工序。上游不能因为设备空闲就无限生产,而应让生产与下游的实际需要衔接。
丰田生产方式(TPS)将JIT与自働化列为两大支柱:前者使生产过程同步,后者使异常能够被发现并停止继续制造缺陷。两者相互支持;如果不良件不断流入下游,按数量准时送达也不能满足生产需求。[1]
精益生产关注顾客价值与整个价值流中的浪费,范围比JIT更广。JIT是其中重要的生产组织方式;看板则是传递生产或搬运授权的工具之一。只安装电子看板,或者只把交货频次提高,尚不足以说明JIT已经形成。
节拍、连续流与拉动分别解决什么问题?
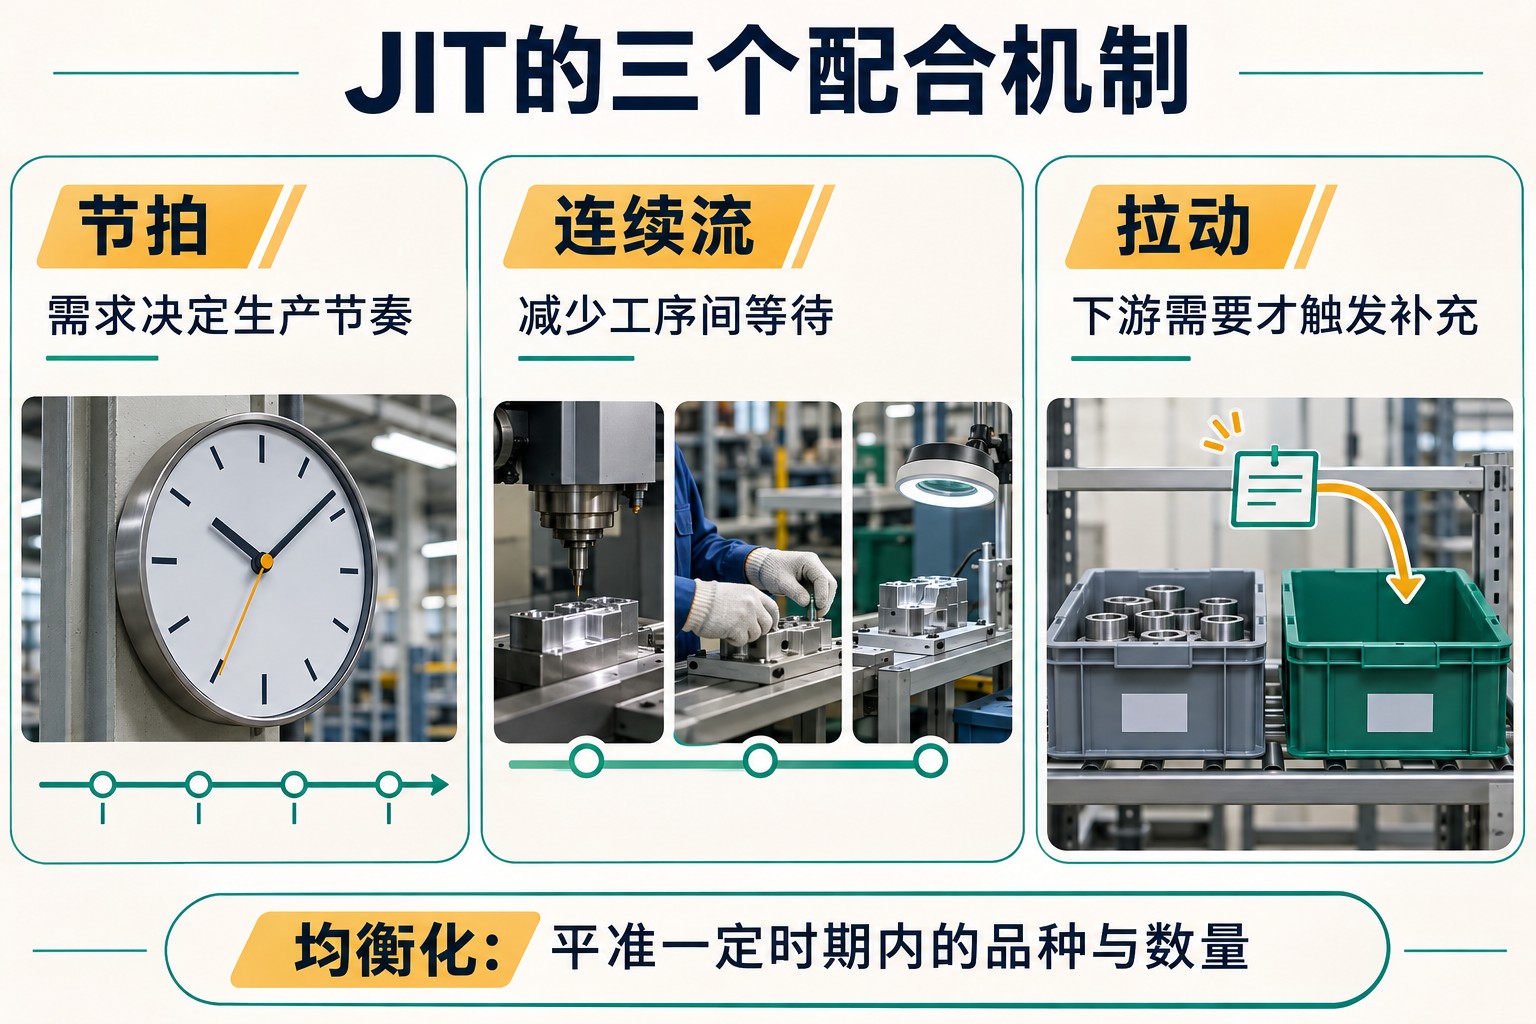
精益企业研究院(LEI)将需求节拍、连续流和拉动列为JIT的三个运行要素,并把均衡化作为基础。[2] 三者的分工可以放在同一条生产线上理解:
| 运行要素 | 回答的问题 | 在现场意味着什么 |
|---|---|---|
| 需求节拍(Takt time) | 为了满足需求,需要多快产出一件? | 以需求速度组织作业,识别工序能力与需求之间的差距。 |
| 连续流 | 产品怎样少等待地经过工序? | 让可以衔接的工序紧密连接,减少整批做完后才转交造成的排队。 |
| 拉动 | 什么需求允许上游生产或补充? | 由下游需要发出信号,约束上游释放数量,避免仅为保持忙碌而生产。 |
例如,加工工位即使速度很快,若必须攒满一大车才送装配,零件仍会等待;装配即使实行小批量,若上游没有补充授权规则,库存仍可能不断增加。JIT要求这三个问题一起处理,不能用某台设备的高速运行代替整条流程的顺畅。
连续流也不意味着所有工序都必须贴在一起。设备共享、加工批次或地理距离使工序无法直接连接时,可以在连接点设置有边界的库存和拉动补充。关键是说明等待发生在哪里、数量如何受控,而不是把所有缓冲一律取消。
JIT节拍怎样计算,为什么不能直接当作机器速度?
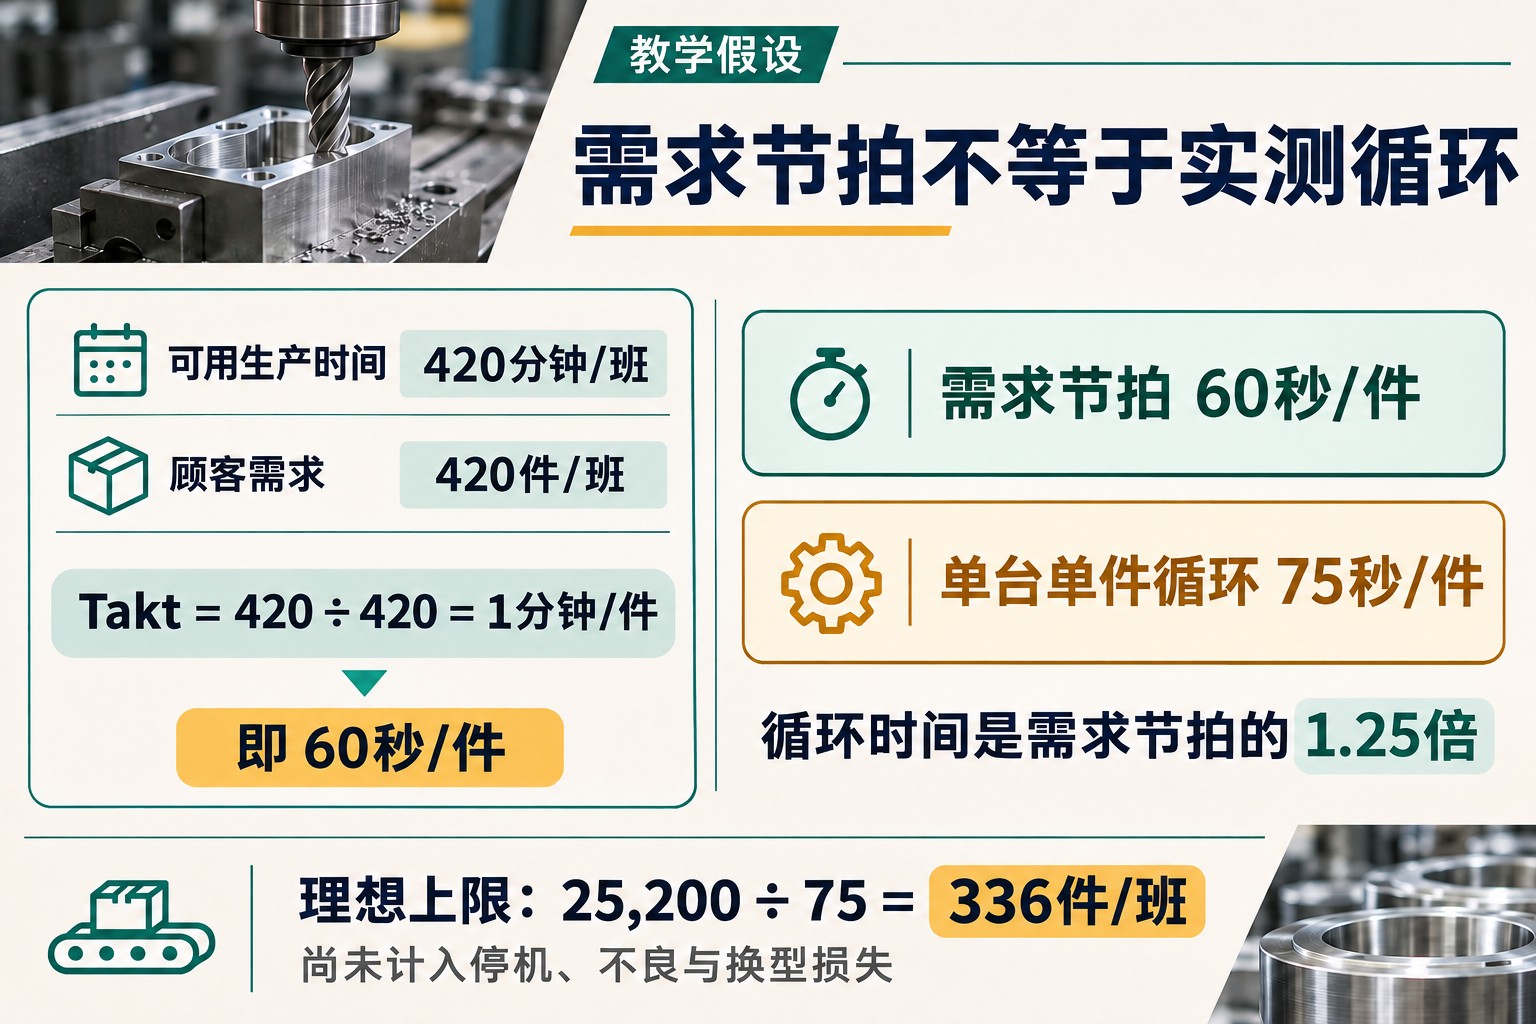
需求节拍 = 同一统计期间的可用生产时间 ÷ 顾客需求量。时间与需求必须对应同一期间和同一产品范围;例如,分子使用一班可用时间,分母也要使用这一班需要完成的数量。[3]
下面是教学假设:某产品每班可用生产时间为420分钟,已经扣除约定不生产的休息时段;顾客需求为420件/班。那么,需求节拍为420 ÷ 420 = 1分钟/件,即60秒/件。这表示要满足需求,平均每60秒需要产出一件合格品。
循环时间则来自实际测量,表示完成一次工序或一件产品所需的时间。生产前置时间关注产品从流程起点到终点的总历时,包含加工以外的等待和搬运等时间;它不能简单用某一台设备的循环时间替代。[4]
继续假设某关键工序只有一台设备,每循环加工一件,单件循环75秒,且420分钟全部可用于这个工序。在暂不考虑停机、不良与额外换型损失的理想条件下,一班最多产出:
420 × 60 ÷ 75 = 336件。
这比420件需求少84件。把计划表或看板写成“60秒一件”不会消除差距;需要查清作业分配、有效能力和损失的原因,再决定如何满足需求。反过来,若设备快于60秒,也不应因此持续制造下游暂时不需要的产品。节拍是需求给出的参照,循环时间是过程当前做到什么程度的证据。
后工序领用后,上游怎样补充?
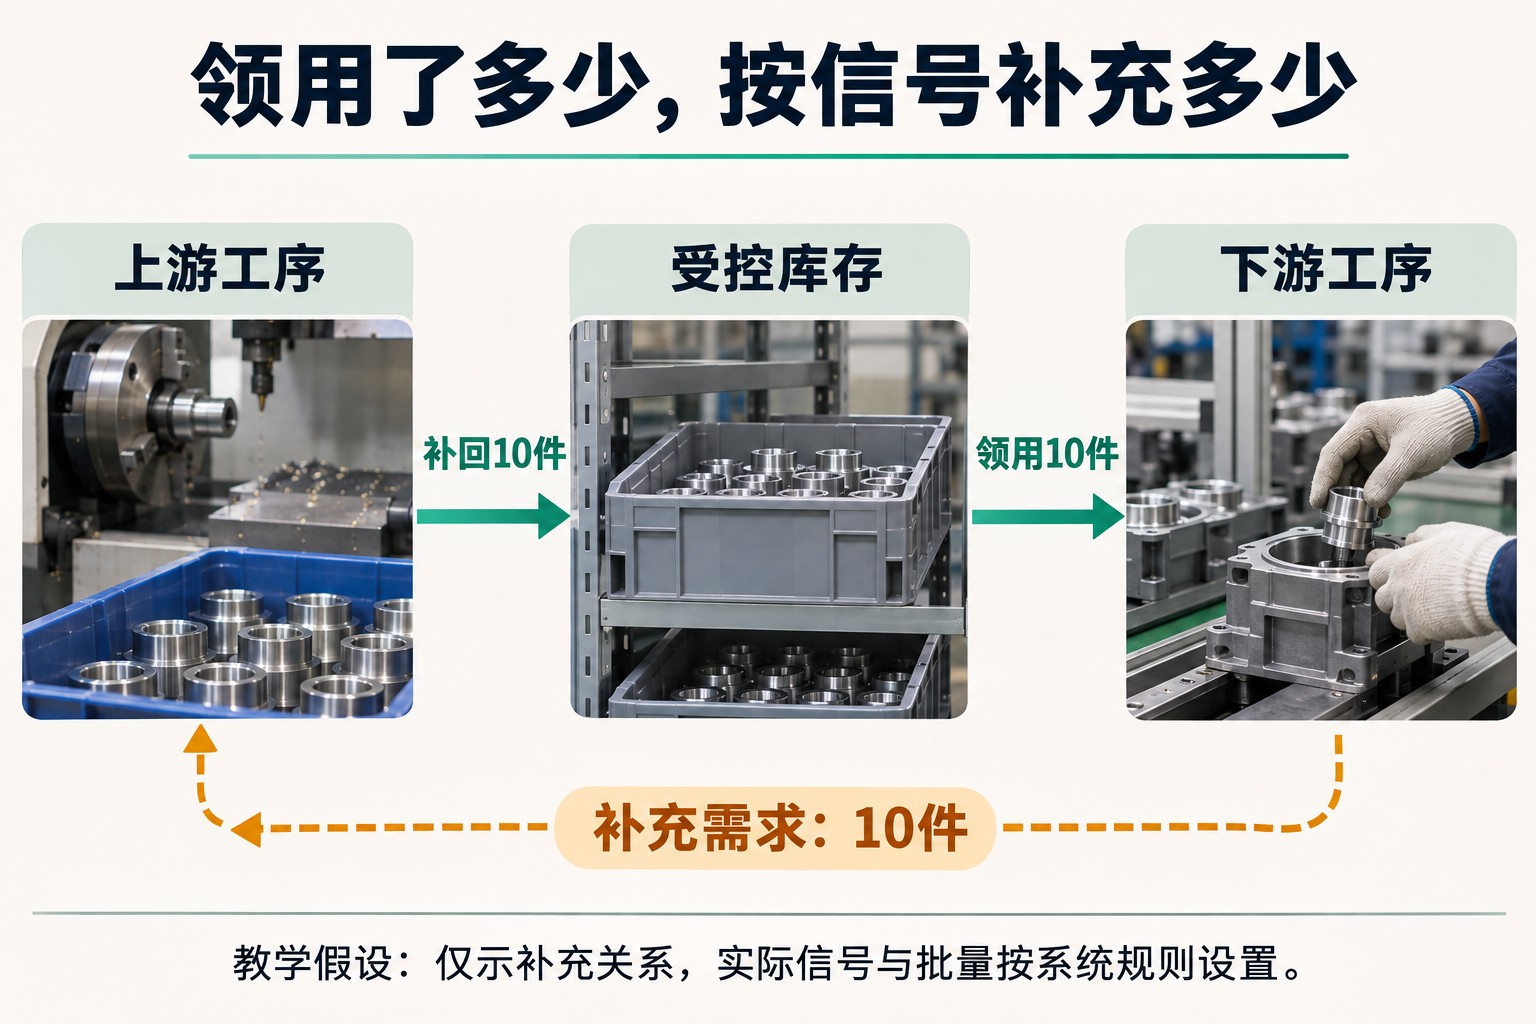
以受控库存的补充型拉动为例,上游预先保有规定数量的零件供下游领取。下游取走产品后,信息传回上游,允许其按规则补回被取走的品种和数量。物料往下游走,需求信息往上游传。LEI将这种方式称为超市型拉动;其中“超市”指工序间受控储备,不是无限堆料区。[5]
假设装配工序领用10件某种零件,系统发出对应的补充需求;上游完成补充后,把10件合格零件送回规定位置。这个例子只说明补充关系,实际还需要确定容器容量、信号规则、补充时间及在途数量。不能把“补10件”误解成整个系统只允许有10件,更不能假定信号发出后零件立即出现。
看板可以承载这类授权,但纸卡、电子信号或周转容器只是信息载体。真正决定拉动是否有效的是:什么消耗触发信号、谁接收、允许补多少,以及补充能否按约定完成。没有需求信号时继续生产,或收到一次信号就无限补料,都破坏了数量约束。
品种特别多、逐种备库存不现实的场景,还可以采用按订单顺序组织的拉动方式,或者把常用品种补充与低频品种顺序生产结合。它们对前置时间和订单规律的要求不同,不能把一种“每种零件都放几箱”的做法当成JIT的唯一形式。[5]
均衡化怎样减轻上游的忽忙忽闲?
均衡化(Heijunka)是在选定期间内平准生产的品种与数量,避免把大起大落的生产指令原样传递给前工序和供应方。它不是要求客户每天买一样多,而是通过排产、适量缓冲与过程改善,使内部生产节奏更可管理。[6]
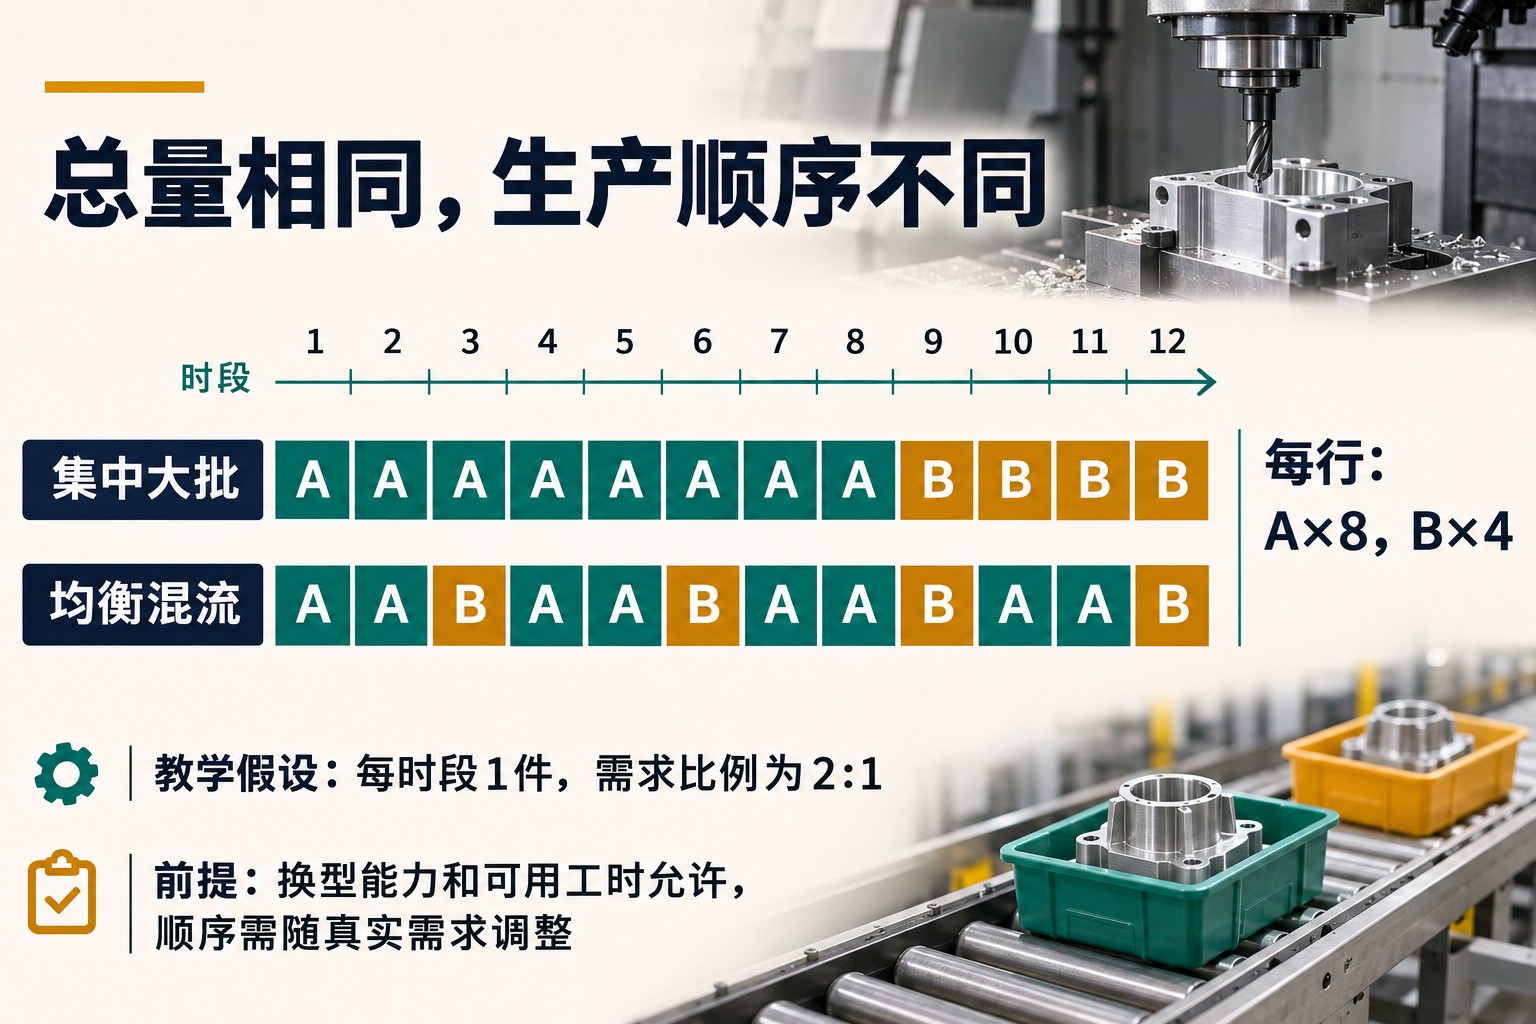
用一个简化例子说明:12个相等时段内,每时段生产1件,需求合计为A产品8件、B产品4件。集中做完8件A再做4件B,与重复4次“A、A、B”,总数量完全相同,但B出现的间隔、上游物料消耗的节奏不同。前一种安排可能让等待B的下游长时间无货;后一种安排使两个品种更频繁地出现。
这一示例的前提是换型能力和可用工时允许该顺序。若每次切换都需要很长时间,机械地增加换型次数会占用产能。缩短换型需要研究哪些准备必须停机完成、哪些可提前完成,再改进切换过程;SMED正是针对换型时间的改善方法,而不是要求所有现场不经改善就频繁切换。[8]
JIT也没有取消需求预测和中长期计划。产能、采购承诺和人员安排仍需对未来需求作判断;现场释放则要与实际订单或下游消耗衔接。预测更新、排产节奏和补充规则属于不同时间尺度,不能拿预测数量直接授权无限生产,也不能等物料耗尽才开始考虑长周期采购。
JIT为什么仍需要库存和稳定的补充能力?
丰田的JIT说明明确提到,为了快速响应下游,工序会预先保有必要的少量零件,并在被领取后及时补充。因此,“按需补充”不等于“接到最终客户订单以后才开始制造所有零件”。[1] 库存的目标是有明确用途、边界和补充规则,而不是先把账面数量降为零。
可以从消耗与补充的时间差理解这一点。若下游持续使用零件,而上游从接收信号到送达需要一段时间,在这段时间内下游仍要有可用物料。需求突然增加、设备故障、不良返工或运输延误,又会使原先的补充安排失效。库存承担的保护任务不同,需要对应具体波动,而不是统一规定“保留几天”。
LEI对库存的说明强调:应先降低下游需求波动、提高上游能力,再逐步压缩库存;若波动和能力问题未解决就先降库存,准时交付可能恶化。[7] 对海外中文制造与供应链读者而言,这个判断同样适用于跨境环节:若运输与通关前置时间长且波动明显,应把它们纳入补充设计,不能直接照搬厂内短距离补料的频次。
| 影响补充的条件 | 为什么会破坏JIT衔接 | 需要改善或明确的对象 |
|---|---|---|
| 质量不稳定 | 账面数量到了,但合格可用数量不足。 | 过程质量、异常发现与处理、合格品放行规则。 |
| 设备与作业不稳定 | 约定补充时间无法可靠重复。 | 故障、短停、标准作业与实际有效能力。 |
| 换型与批次约束 | 小批量补充频次超过过程可承受能力。 | 准备工作、换型时间和批量形成原因。 |
| 供应和信息不稳定 | 信号遗漏、交期波动或库存失真,使计划与现场脱节。 | 供应协同、在途状态、库存准确性及异常补充安排。 |
这些条件之间存在联系:加急生产可能挤占其他品种的能力,赶货又可能扩大质量波动。因此,减少库存应伴随造成等待和断供的原因被逐步消除,而不是把缓冲转移给供应商或让现场长期靠救火维持。
怎样判断准时化改善是否有效?
一个可用的观察范围是同一产品族从进入生产到交付的完整流程。比较相近需求条件下的生产前置时间、在制品与库存、缺料停线、准时交付和质量表现,再查看加急运输或临时插单是否增多。这里是一组过程判断维度,并非适用于所有工厂的统一验收阈值。
如果某工位库存下降,但下游停线和加急增加,就需要重新检查补充时间与波动;如果某台设备始终满负荷,却不断向后工序堆积零件,则说明局部利用率没有转化为客户需要的产出。较有说服力的改善,是等待和非必要库存减少的同时,合格产品仍能按需要交付。JIT的成效最终要在这条完整关系中确认。
参考资料
- Toyota:Toyota Production System
- Lean Enterprise Institute:Just-in-Time Production
- Lean Enterprise Institute:Takt Time
- Lean Enterprise Institute:Cycle Time
- Lean Enterprise Institute:Pull Production
- Lean Enterprise Institute:Heijunka
- Lean Enterprise Institute:Inventory
- Lean Enterprise Institute:Single Minute Exchange of Die
评论留言
暂时没有留言!